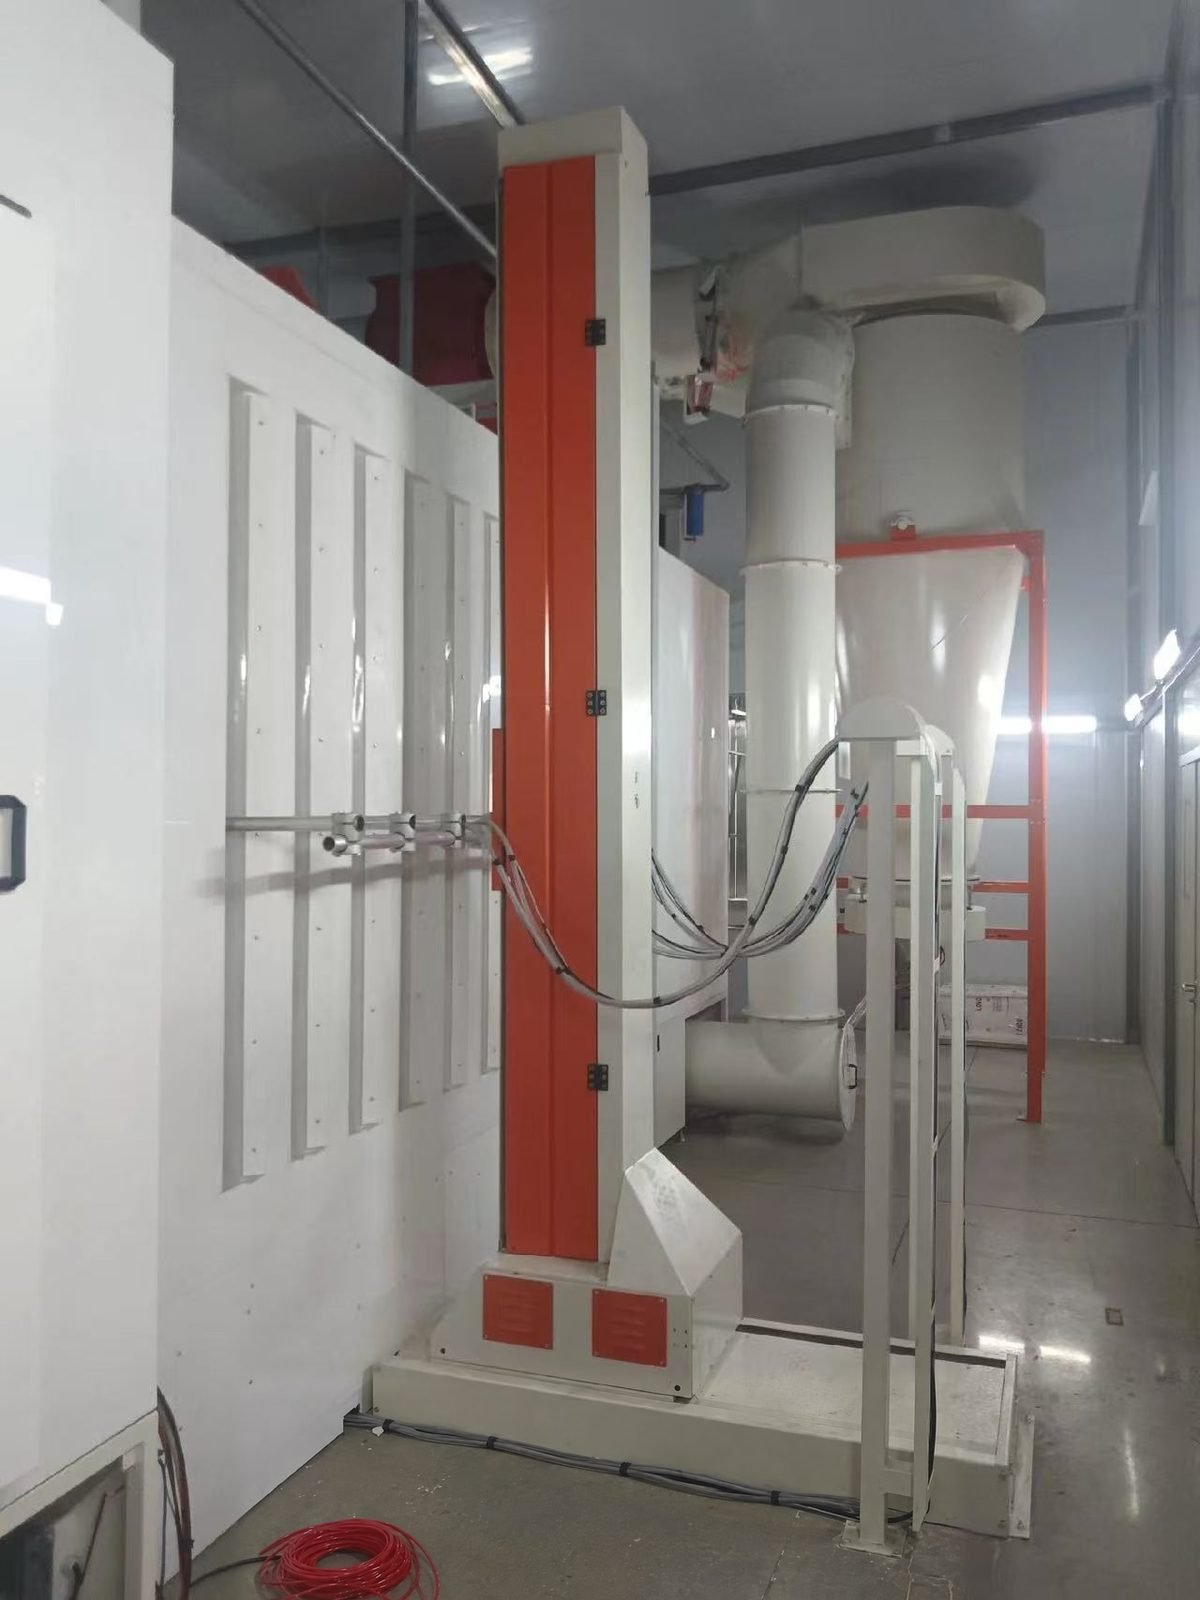
خط الطلاء بالمسحوق الأوتوماتيكي
خط الطلاء المسحوقي الأوتوماتيكي هو نظام طلاء مسحوقي متكامل بنظام ناقل للمصنّعين الذين يطّلون آلاف القطع المتشابهة في كل وردية: معالجة مسبقة بالرش، تجفيف، مسدسات أوتوماتيكية على أذرع ترددية، استعادة المسحوق وفرن معالجة يحفظ القطع عند درجة حرارة جسم 180-200 °C.
مصمم لمصنّعي المعادن ومصانع التصنيع الأصلية التي تحتاج إلى نظام طلاء مسحوقي أوتوماتيكي: خط إنتاج طلاء مسحوقي مستمر يُتحكم به عبر وصفات، يعمل بسرعة ناقل ثابتة مع استعادة الرش الزائد وبناء طبقة قابل للتكرار.
المواصفات الفنية
القيم أدناه هي نطاقات نموذجية لهذا النوع من المعدات. أما أرقام خطك فتُحدد في المواصفات المكتوبة بعد مراجعتنا لأجزائك ومخرجاتك وموقعك.
| تخطيط الخط | التحميل، معالجة مسبقة بالرش من 3 إلى 9 مراحل، فرن التجفيف، كابينة المسحوق، فرن التصليد، التبريد، التفريغ |
|---|---|
| سرعة الناقل (أمثلة التصميم المنشورة) | حوالي 0.6-3.0 م/دقيقة (2-10 قدم/دقيقة)؛ تُحدد حسب أطول زمن مكوث والمخرج المطلوب |
| زمن مرحلة المعالجة المسبقة بالرش | 1-2 دقيقة لكل مرحلة تنظيف أو فوسفات حديد عند 43-63 °م (110-145 °ف)، ضغط الفوهة من حوالي 1 بار (15 رطل/بوصة مربعة) |
| جدول التصليد (درجة حرارة الجسم) | 12-24 دقيقة عند 180 °م، 8-16 دقيقة عند 200 °م أو 4-10 دقائق عند 210 °م لبوليستر قياسي؛ دائماً وفقاً لورقة بيانات المسحوق |
| نقطة ضبط هواء فرن التصليد | 177-232 °C (350-450 °F)، معظم الأفران تُضبط قرب 204 °C (400 °F) |
| سماكة الطبقة | 60-90 µm موصى بها في بيانات المساحيق؛ 50-75 µm (2-3 mil) هدف شائع في الورش |
| كفاءة النقل في التمريرة الأولى | حوالي 25-60 % حسب شكل القطعة؛ تشغيل المسدس وتشكيل الملف يضيفان حوالي 10 نقاط |
| استخدام المسحوق مع الاسترجاع | 90 % أو أكثر إجمالاً؛ تمرّر الإعصار الدوامي حوالي 3-5 % من الرش الزائد إلى الفلتر النهائي كنفايات |
| تغيير اللون، من استرجاع إلى استرجاع | 30-45 دقيقة في كبائن الخرطوشة الأقدم؛ 12-15 دقيقة في كبائن تغيير اللون السريع؛ 5-15 دقيقة مُعلنة للأنظمة الحالية سريعة التغيير |
| سرعة وجه فتحة الكابينة | حوالي 0.5-0.6 م/ث (100-120 قدم/دقيقة) في المتوسط؛ يُحافظ على تركيز المسحوق أقل من 50 % من الحد الأدنى لتركيز الانفجار |
| هواء مضغوط للمسحوق | الزيت 0.1 مغ/م³ أو أقل، نقطة الندى تحت الضغط حوالي +3 °م أو أقل (ISO 8573-1 فئة الزيت 2، فئة الماء 4)، إمداد 6-10 بار عند وحدة المسدس |
تكوين الخط
- نفق معالجة مسبقة بالرش متعدد المراحل مع خزانات من الفولاذ المقاوم للصدأ وأنابيب صاعدة وفوهات ومناطق تصريف
- فرن تجفيف وفرن معالجة بالحمل الحراري بتسخين بالغاز أو الكهرباء أو الأشعة تحت الحمراء
- كابينة مسحوق مع مسدسات كورونا الأوتوماتيكية على مكابس ترددية رأسية بالإضافة إلى محطات لمس يدوية
- استعادة المسحوق: إعصار مع مرشح لاحق للأعمال متعددة الألوان أو وحدة خرطوشة لاستعادة اللون الواحد، مع مركز تغذية المسحوق
- ناقل علوي (سلسلة أحادية السكة أو ناقل مدعوم وحر) مع محرك وشداد ومشحم وعلاقات مؤرضة
- خزانة تحكم PLC و HMI مع وصفات الطلاء، وكشف الفجوة والارتفاع والعرض للأجزاء، وأقفال الأمان البينية
ماذا تفعل كل محطة في خط الطلاء الكهربائي الأوتوماتيكي للمسحوق؟
تبقى الأجزاء على ناقل واحد من التحميل إلى التفريغ وتمر بكل محطة بالسرعة نفسها، لذا فإن طول كل محطة يساوي سرعة الناقل مضروبة في زمن المكوث الذي تحتاجه.
| محطة الخط | وظيفة المحطة | المعامل النموذجي |
|---|---|---|
| 1. التحميل | تُعلَّق الأجزاء على خطافات أو حوامل مؤرضة بمسافة ثابتة | مقاومة من الجزء إلى الأرض أقل من 1 ميغا أوم |
| 2. المعالجة المسبقة بالرش | التنظيف والتحويل والشطف: تنظيف/فوسفاتة مدمجة في 3 مراحل، منظف منفصل وطبقة تحويل في 5 مراحل أو أكثر | 1-2 دقيقة لكل مرحلة كيميائية عند 43-63 °م؛ من 3 إلى 9 مراحل |
| 3. فرن التجفيف | إزالة ماء الشطف قبل تطبيق المسحوق | حوالي 120-135 °م (250-275 °ف) درجة حرارة الهواء |
| 4. التبريد قبل الكابينة | أنزل القطعة بحيث لا يتصلب المسحوق عند التلامس | القطعة أقل من حوالي 52 °C (125 °F) عند دخول الكابينة |
| 5. كابينة المسحوق | المسدسات الأوتوماتيكية على المترددات تغطي الأوجه الرئيسية، والمسدسات اليدوية تعالج التجاويف | المسافة بين المسدس والقطعة 200-300 مم؛ حركة المتردد 10-50 م/دقيقة |
| 6. الاستعادة | اسحب الرش الزائد، وافصل المسحوق عن الهواء، وانخله وأعده إلى قادوس التغذية | يُخلط المعاد تدويره بنسبة أقل من 25 % من المسحوق الجديد حسب الحجم، ويُفضل حوالي 15 % |
| 7. فرن المعالجة | ارفع المعدن إلى درجة حرارة المعالجة واحتفظ بها | زمن الرفع بالإضافة إلى 8-16 دقيقة عند درجة حرارة الجسم 200 °C |
| 8. التبريد | تشغيل محيطي أو نفق هواء قسري حتى يمكن التعامل مع الأجزاء | الصفائح الرقيقة 5-10 دقائق؛ المقاطع الثقيلة تحتاج إلى هواء قسري |
| 9. التفريغ | افحص، وقس سُمك الطبقة، وفك التعليق وعبئ | يتم فحص الفيلم بسمك 60-90 ميكرومتر باستخدام مقياس |
كيف يتم حساب سعة خط الطلاء بالمسحوق من سرعة الناقل ومسافة تعليق الشماعات؟
عدد الشماعات في الساعة يساوي سرعة الناقل مضروبة في 60 مقسومة على مسافة تعليق الشماعات، وعدد القطع في الساعة يساوي عدد الشماعات في الساعة مضروبًا في عدد القطع لكل شماعة. الأرقام أدناه هي مثال عام محسوب للتوضيح، وليست بيانات من مشروع MUSI.
| خطوة العملية | صيغة الحساب | مثال عام محسوب |
|---|---|---|
| سرعة الناقل | تم اختياره بحيث تحصل أبطأ محطة على زمن مكوثها | 2.0 m/min |
| مسافة تعليق الشماعات | عرض القطعة زائد الخلوص بحيث لا يمكن للقطع أن تتلامس عند المنعطفات | 0.6 m |
| الشماعات في الساعة | السرعة × 60 / الخطوة | 2.0 × 60 / 0.6 = 200 علاقة/ساعة |
| الأجزاء في الساعة | العلاقات في الساعة × الأجزاء لكل علاقة | 200 × 4 = 800 جزء/ساعة |
| الأجزاء لكل وردية | الأجزاء في الساعة × ساعات العمل | 800 × 8 = 6,400 جزء |
| بدل الفجوة | أضف حوالي 20 % إلى السرعة للخطافات الفارغة والفجوات بين الدفعات | 2.0 x 1.2 = 2.4 م/دقيقة سرعة التصميم |
| طول ناقل فرن المعالجة | سرعة التصميم x (زمن الرفع + زمن المعالجة) | 2.4 x (5 + 12) = 40.8 م من السلسلة داخل الفرن |
أحادي السكة، أو القدرة والحرة أو الناقل الأرضي: أيهما يناسب خط طلاء المسحوق الآلي؟
سلسلة أحادية السكة تناسب عائلة جزء واحدة على مسار ثابت واحد؛ يتم اختيار القدرة والحرة عندما يجب أن تتوقف الحاملات أو تخزن مؤقتًا أو تسلك مسارات مختلفة؛ يُستخدم الناقل الأرضي للأجزاء الثقيلة.
| المعيار | سلسلة علوية أحادية السكة | مدعوم بالطاقة وحر | ناقل أرضي |
|---|---|---|---|
| كيف يتحرك | سلسلة لا نهائية واحدة في عارضة I أو مسار مغلق، جميع الأجزاء بسرعة واحدة | حاملات على سكة حرة يتم تعشيقها أو تحريرها بواسطة كلابات على سلسلة مدعومة بالطاقة | سلسلة أو منزلق أو مسار مقلوب عند مستوى الأرض يحمل الأجزاء من الأسفل |
| التوقف والتراكم | لا، يتوقف الخط بأكمله معًا | نعم، تقوم الحاملات بالتخزين المؤقت وتبديل المسارات والتوقف للتحميل | يعتمد على التصميم |
| السرعة | سرعة واحدة عبر كل محطة | نقل سريع وسرعة عملية بطيئة على نفس الخط | عادةً سرعة واحدة |
| دليل التحميل | مسار مغلق بوزن حوالي 23 كجم لكل معلاق؛ عارضة I-beam بحوالي 91 أو 181 أو 544 كجم لكل عربة لمسار 3 و4 و6 بوصات | مقاس حسب الحاملة | سعة تحمل وزن عالية |
| بصمة الفرن والتبريد | الطول يساوي السرعة × زمن البقاء | الميل القطري للحاملات يقصّر الأفران ومناطق التبريد | الطول يساوي السرعة × زمن البقاء |
| الشراء والصيانة | الأبسط والأقل | سعر أعلى وصيانة أكثر | يشغل مساحة أرضية ويصعب إعادة توجيهه؛ سهولة الوصول للصيانة |
| الاستخدام النموذجي | عائلة منتجات واحدة، حجم ثابت | قطع مختلطة، عدة كبائن أو وصفات، قطع طويلة أو ثقيلة تُحمَّل أثناء التوقف | قطع ثقيلة مثل العناصر التي تزن عدة مئات من الكيلوغرامات |
مكونات الآلة
المكونات الرئيسية متاحة من علامات تجارية عالمية مثل Gema وNordson وWagner لمسدسات المسحوق والمترددات ومراكز التغذية (قابلة للتهيئة حسب مواصفات العميل). وينطبق الشيء نفسه على PLC وHMI (Siemens وAllen-Bradley وMitsubishi Electric)، وشبكات الكشف عن القطع الضوئية (SICK وPepperl+Fuchs)، وشعلات الأفران (Riello وWeishaupt وMaxon)، ومراوح التدوير والعادم (ebm-papst وZiehl-Abegg)، ومحركات ناقل الحركة (SEW-Eurodrive وNord)، ومضخات وفوهات المعالجة المسبقة (Grundfos وSpraying Systems Co. وLechler)، وكيمياء المعالجة المسبقة (Henkel Bonderite وChemetall)، وقياس منحنى درجة حرارة الفرن (Datapaq من Fluke Process Instruments).
مراجع التطبيقات
مصمَّم للمكونات الفولاذية والألومنيومية المنتَجة بكميات كبيرة: خزانات وأغلفة الصفائح المعدنية، والأرفف والحوامل، وألواح الأجهزة، وهياكل الإضاءة، وهياكل الأثاث، والمكونات الزراعية والسيارات، والمنتجات السلكية وقطاعات الألومنيوم.
الالتزام الهندسي
كل خط مُصمم وفق مواصفات أداء مكتوبة. سرعة الخط، ومنحنى المعالجة، وسماكة الطلاء، ومستوى الانبعاثات محددة في العقد ويتم إثباتها على القطعة الخاصة بكم في تجربة المصنع قبل الشحن. فريق هندسي واحد يملك السلسلة كاملة — المعالجة المسبقة، والتطبيق، والمعالجة، والنقل، والتحكم في الانبعاثات — لذا تُحسم المقايضات بينها على لوحة الرسم، لا على أرض مصنعكم.
الخدمة والتسليم
يتم شحن التكوينات القياسية خلال 30-60 يومًا مع ضمان كامل للآلة لمدة 12 شهرًا وضمان للمكونات الحيوية لمدة 36 شهرًا. تتوفر خدمات التركيب والتشغيل والتدريب على التشغيل في الموقع worldwide، ويستمر دعم ضبط العمليات وقطع الغيار طوال العمر التشغيلي للخط.
الأسئلة الشائعة
ما مدى سرعة تشغيل خط الطلاء بالمسحوق الأوتوماتيكي؟
تتراوح أمثلة التصميم المنشورة لخطوط المسحوق بالناقل بين حوالي 0.6 و3.0 م/دقيقة (2-10 قدم/دقيقة). لا تُختار السرعة بحرية: فهي تنتج عن عدد القطع المطلوبة في الساعة وخطاف التعليق، ويجب بعد ذلك أن يكون كل فرن ومرحلة غسيل طويلين بما يكفي لتوفير زمن المكوث عندهما بهذه السرعة.
كمية المسحوق التي يستهلكها نظام الطلاء بالمسحوق الأوتوماتيكي فعليًا؟
تتراوح كفاءة النقل في المرور الأول من نحو 25 % على البضائع السلكية إلى 60 % على الألواح المسطحة. مع نظام استرجاع يعيد الرش الزائد إلى قادوس التغذية، يمكن تحقيق استفادة إجمالية تبلغ 90 % أو أكثر، وتفقد الإعصار الدوامي نحو 3-5 % من الرش الزائد إلى المرشح النهائي. عادةً ما يُخلط المسترجَع بنسبة أقل من 25 % من المسحوق الجديد حسب الحجم.
كم يستغرق تغيير اللون على خط طلاء المسحوق الأوتوماتيكي؟
تستغرق كبائن الخرطوشة الأقدم 30-45 دقيقة من استرجاع إلى استرجاع. تصل كبائن تغيير اللون السريع ذات الجدران غير الموصلة، والإعصار الدوامي، وتنظيف المسدسات الأوتوماتيكي إلى 12-15 دقيقة، ويذكر مصنعو المسدسات 5-15 دقيقة لأنظمة التغيير السريع الحالية. يمكن للمصانع التي لديها لون واحد أو لونان فقط استخدام وحدات خرطوشة مخصصة وتجنب التنظيف تمامًا.
ما المرافق التي يحتاجها خط طلاء المسحوق الأوتوماتيكي؟
الهواء المضغوط والكهرباء وعادةً الغاز. يحدد مصنعو المسدسات زيتًا لا يزيد عن 0.1 mg/m³ وهواءً جافًا: نقطة ندى ضغطية تبلغ نحو 3 °C أو أقل مع ترشيح 0.3 µm، وهو ما يعادل الفئة 2 للزيت والفئة 4 للماء وفق ISO 8573-1. يسخّن الغاز أو الكهرباء خزانات الغسيل والأفران؛ وتشغّل الكهرباء المراوح والمضخات والناقل وأجهزة التحكم.
كم تكلفة خط طلاء المسحوق الأوتوماتيكي الجاهز للتشغيل؟
الأرقام المنشورة على هذا الموقع هي 200,000-600,000 دولار أمريكي لخط أوتوماتيكي قياسي و600,000-2,000,000 دولار أمريكي لخط عالي الإنتاجية؛ تبدأ الخطوط شبه الأوتوماتيكية المدمجة من نحو 45,000 دولار أمريكي. يؤثر حجم القطعة وسرعة الناقل وعدد مراحل المعالجة المسبقة ومعدات تغيير اللون على عرض السعر ضمن هذه النطاقات.