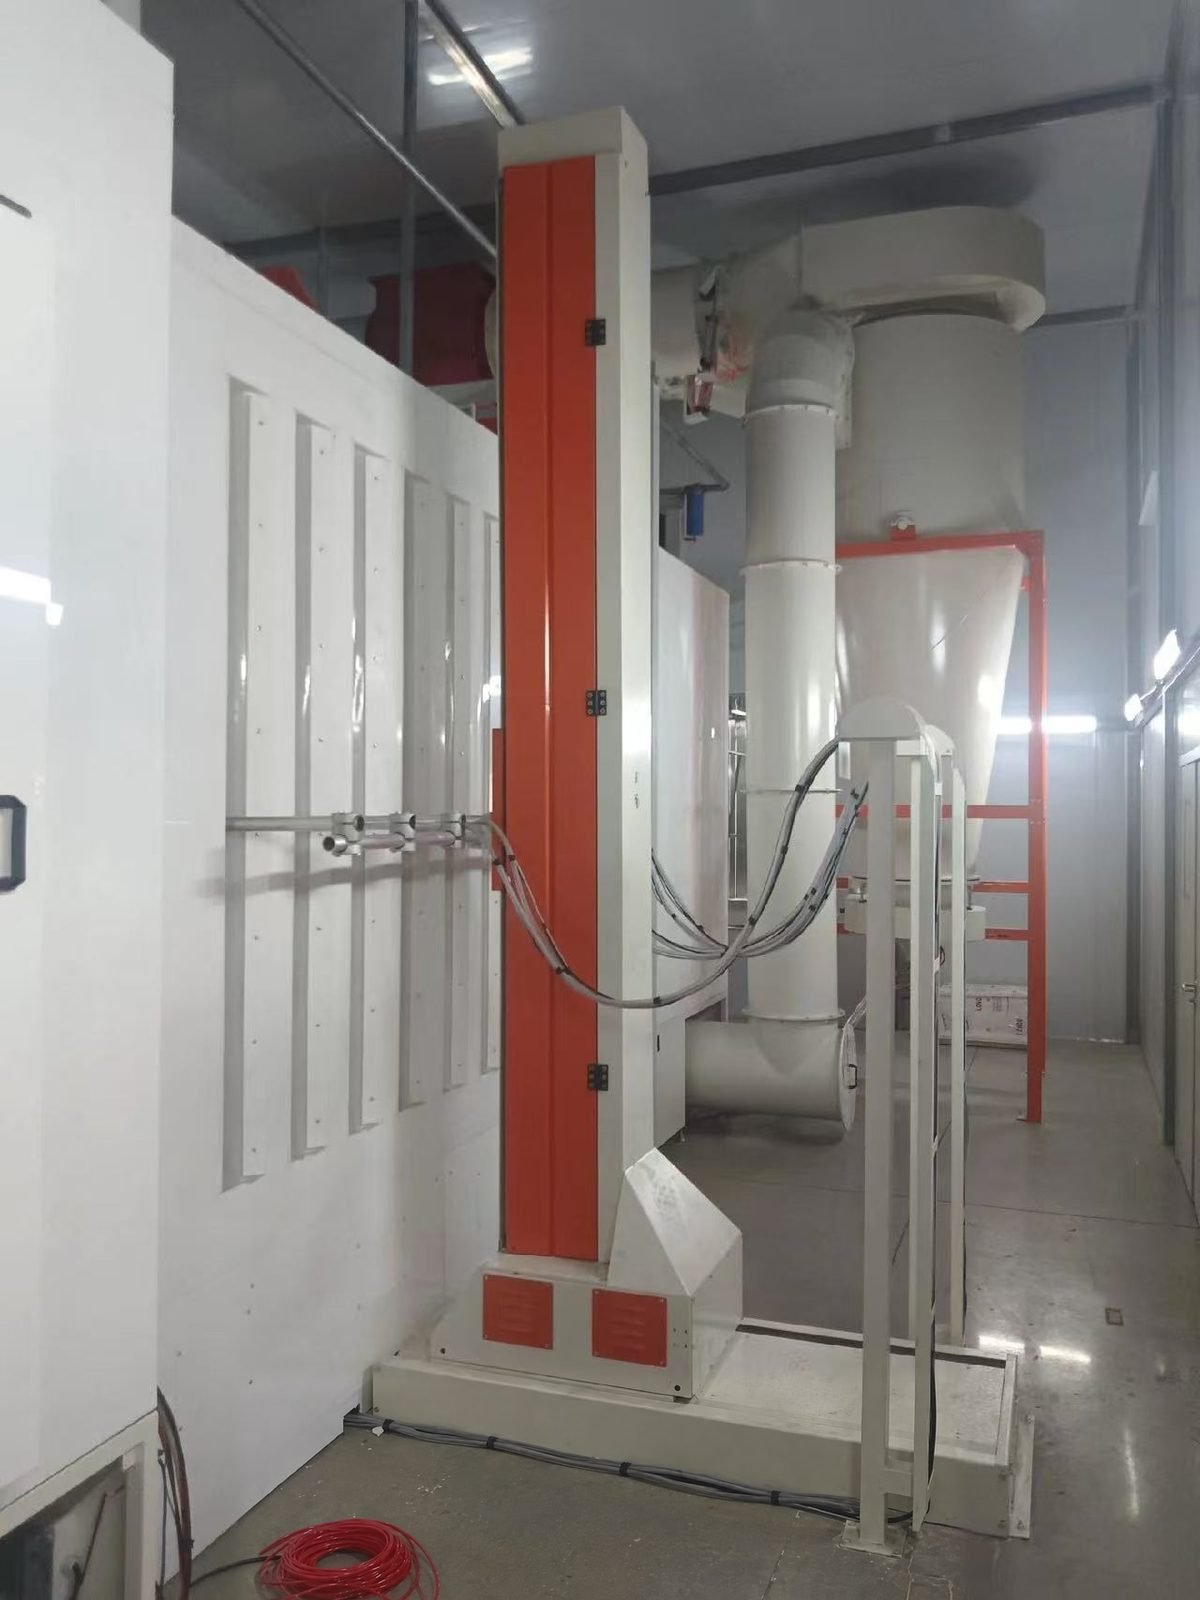
สายการผลิตเคลือบผงอัตโนมัติ
สายการเคลือบผงอัตโนมัติเป็นระบบเคลือบผงแบบครบวงจรบนสายพานลำเลียงสำหรับผู้ผลิตที่เคลือบชิ้นส่วนที่คล้ายกันหลายพันชิ้นต่อกะ: การปรับสภาพด้วยการพ่น การอบแห้ง ปืนอัตโนมัติบนเครื่องลูกสูบกลับไปกลับมา การนำผงกลับมาใช้ใหม่ และเตาอบชุบแข็งที่รักษาชิ้นส่วนที่อุณหภูมิวัตถุ 180-200 °C
ออกแบบสำหรับผู้ผลิตงานโลหะและโรงงาน OEM ที่ต้องการระบบเคลือบผงอัตโนมัติ: สายการผลิตเคลือบผงแบบต่อเนื่องที่ควบคุมด้วยสูตรการผลิต ทำงานที่ความเร็วสายพานลำเลียงคงที่ พร้อมการนำผงที่พ่นเกินกลับมาใช้ใหม่และความหนาฟิล์มที่ทำซ้ำได้
ข้อมูลจำเพาะทางเทคนิค
ค่าด้านล่างเป็นช่วงทั่วไปสำหรับอุปกรณ์ประเภทนี้ ตัวเลขสำหรับสายการผลิตของคุณจะถูกกำหนดในข้อกำหนดเป็นลายลักษณ์อักษรหลังจากเราตรวจสอบชิ้นส่วน, ผลผลิต และพื้นที่ติดตั้งของคุณ
| รูปแบบสายการผลิต | กำลังโหลด, การพ่นล่วงหน้าแบบ 3 ถึง 9 ขั้นตอน, เตาอบไล่ความชื้น, บูธพ่นผง, เตาอบอบ, การระบายความร้อน, การขนถ่าย |
|---|---|
| ความเร็วสายพานลำเลียง (ตัวอย่างการออกแบบที่เผยแพร่) | ประมาณ 0.6-3.0 ม./นาที (2-10 ฟุต/นาที); กำหนดโดยเวลาหยุดนานที่สุดและผลผลิตที่ต้องการ |
| เวลาขั้นตอนการพ่นล่วงหน้า | 1-2 นาทีต่อขั้นตอนการทำความสะอาดหรือเหล็กฟอสเฟตที่ 43-63 °C (110-145 °F), แรงดันหัวฉีดจากประมาณ 1 บาร์ (15 psi) |
| ตารางการอบ (อุณหภูมิวัตถุ) | 12-24 นาทีที่ 180 °C, 8-16 นาทีที่ 200 °C หรือ 4-10 นาทีที่ 210 °C สำหรับโพลีเอสเตอร์มาตรฐาน; ควรปฏิบัติตามเอกสารข้อมูลผงเสมอ |
| จุดตั้งค่าอากาศของเตาอบอบ | 177-232 °C (350-450 °F) เตาอบส่วนใหญ่ตั้งไว้ใกล้ 204 °C (400 °F) |
| ความหนาฟิล์ม | แนะนำ 60-90 µm ในเอกสารข้อมูลผง; 50-75 µm (2-3 mil) เป็นเป้าหมายทั่วไปในโรงงาน |
| ประสิทธิภาพการถ่ายโอนครั้งแรก | ประมาณ 25-60 % ขึ้นอยู่กับรูปร่างชิ้นงาน; การกระตุ้นปืนและการทำโปรไฟล์เพิ่มอีกประมาณ 10 จุด |
| การใช้ผงโดยมีการนำกลับมาใช้ใหม่ | 90 % หรือมากกว่าโดยรวม; ไซโคลนส่งโอเวอร์สเปรย์ประมาณ 3-5 % ไปยังตัวกรองสุดท้ายเป็นของเสีย |
| การเปลี่ยนสี, นำกลับมาใช้ใหม่แล้วนำกลับมาใช้ใหม่ | 30-45 นาทีในตู้แบบตลับกรองรุ่นเก่า; 12-15 นาทีในตู้เปลี่ยนสีเร็ว; 5-15 นาทีตามที่อ้างสำหรับระบบเปลี่ยนสีเร็วในปัจจุบัน |
| ความเร็วลมที่ช่องเปิดของตู้ | ประมาณ 0.5-0.6 ม./วินาที (100-120 ฟุต/นาที) โดยเฉลี่ย; ความเข้มข้นของผงควบคุมให้ต่ำกว่า 50 % ของความเข้มข้นต่ำสุดที่ระเบิดได้ |
| ลมอากาศอัดสำหรับผง | น้ำมัน 0.1 มก./ลบ.ม. หรือน้อยกว่า, จุดน้ำค้างภายใต้ความดันประมาณ +3 °C หรือต่ำกว่า (ISO 8573-1 ชั้นน้ำมัน 2, ชั้นน้ำ 4), จ่าย 6-10 บาร์ที่ชุดปืนพ่น |
การกำหนดค่าสายการผลิต
- อุโมงค์พรีทรีตเมนต์แบบพ่นหลายขั้นตอนพร้อมถังสแตนเลส, ท่อตั้ง, หัวฉีด และโซนระบายน้ำ
- เตาอบไล่ความชื้นและเตาอบอบด้วยการพาความร้อนพร้อมระบบทำความร้อนด้วยแก๊ส ไฟฟ้า หรืออินฟราเรด
- บูธพ่นผงพร้อมปืนโคโรนาอัตโนมัติบนเครื่องยกกลับไปกลับมาแบบตั้งตรง พร้อมสถานีเก็บงานละเอียดด้วยมือ
- การนำผงกลับมาใช้: ไซโคลนพร้อมตัวกรองหลังสำหรับงานหลายสี หรือโมดูลตลับกรองสำหรับการนำกลับมาใช้สีเดียว พร้อมศูนย์จ่ายผง
- สายพานลำเลียงเหนือศีรษะ (โซ่รางเดี่ยวหรือแบบขับเคลื่อนและอิสระ) พร้อมชุดขับเคลื่อน, ชุดดึงรั้ง, ตัวหล่อลื่น และตะขอยึดที่ต่อสายดิน
- ตู้ควบคุม PLC และ HMI พร้อมสูตรการเคลือบ การตรวจจับชิ้นงานช่องว่าง ความสูง และความกว้าง และการล็อกความปลอดภัย
แต่ละสถานีของสายการเคลือบผงอัตโนมัติทำหน้าที่อะไร?
ชิ้นงานอยู่บนสายพานลำเลียงเดียวตั้งแต่การโหลดจนถึงการขนถ่าย และผ่านแต่ละสถานีด้วยความเร็วเท่ากัน ดังนั้นความยาวของแต่ละสถานีจึงเท่ากับความเร็วสายพานคูณกับเวลาหยุดที่ต้องการ
| สถานีสายการผลิต | หน้าที่ของสถานี | พารามิเตอร์ทั่วไป |
|---|---|---|
| 1. การโหลด | ชิ้นงานแขวนบนตะขอหรือชั้นวางที่ต่อสายดินในระยะห่างคงที่ | ความต้านทานจากชิ้นส่วนลงดินต่ำกว่า 1 เมกะโอห์ม |
| 2. การปรับสภาพด้วยการพ่น | ทำความสะอาด แปลงสภาพ และล้าง: การทำความสะอาด/ฟอสเฟตแบบรวมใน 3 ขั้นตอน, น้ำยาทำความสะอาดแยกและสารเคลือบแปลงสภาพใน 5 ขั้นตอนหรือมากกว่า | 1-2 นาทีต่อขั้นตอนทางเคมีที่ 43-63 °C; 3 ถึง 9 ขั้นตอน |
| 3. เตาอบไล่ความชื้น | กำจัดน้ำล้างออกก่อนทาผง | อุณหภูมิอากาศประมาณ 120-135 °C (250-275 °F) |
| 4. ทำให้เย็นก่อนเข้าตู้พ่น | ลดชิ้นงานลงเพื่อไม่ให้ผงหลอมติดตอนสัมผัส | ชิ้นงานต่ำกว่าประมาณ 52 °C (125 °F) เมื่อเข้าตู้พ่น |
| 5. ตู้พ่นผง | ปืนอัตโนมัติบนเครื่องลูกสูบเคลื่อนที่พ่นเคลือบด้านหลัก ปืนแบบมือพ่นซ่อมส่วนที่เว้า | ระยะห่างปืนถึงชิ้นงาน 200-300 มม.; ระยะเคลื่อนที่ของเครื่องลูกสูบ 10-50 ม./นาที |
| 6. การนำกลับคืน | ดูดผงที่พ้นเกิน แยกผงออกจากอากาศ ร่อน และส่งกลับไปยังถังป้อน | ผงนำกลับผสมในอัตราต่ำกว่า 25 % ของผงใหม่โดยปริมาตร โดยควรใช้ประมาณ 15 % |
| 7. เตาอบชุบแข็ง | นำโลหะขึ้นสู่อุณหภูมิชุบแข็งและคงไว้ | เวลาเพิ่มอุณหภูมิรวมกับ 8-16 นาทีที่อุณหภูมิวัตถุ 200 °C |
| 8. การระบายความร้อน | ปล่อยให้เย็นในอากาศหรือใช้ tunnel เป่าลมเพื่อให้สามารถจับชิ้นงานได้ | แผ่นบาง 5-10 นาที; ชิ้นส่วนหนาต้องใช้ลมเป่า |
| 9. การขนถ่าย | ตรวจสอบ วัดความหนาฟิล์ม ถอดตะขอ และบรรจุ | ตรวจสอบฟิล์ม 60-90 µm ด้วยเกจ |
คำนวณกำลังการผลิตของสายการเคลือบผงจากความเร็วสายพานและระยะห่างตะขออย่างไร?
จำนวนตะขอต่อชั่วโมงเท่ากับความเร็วสายพานคูณ 60 หารด้วยระยะห่างตะขอ และจำนวนชิ้นต่อชั่วโมงเท่ากับจำนวนตะขอต่อชั่วโมงคูณจำนวนชิ้นต่อตะขอ ตัวเลขด้านล่างเป็นตัวอย่างการคำนวณทั่วไปเพื่อประกอบคำอธิบาย ไม่ใช่ข้อมูลจากโครงการ MUSI
| ขั้นตอนกระบวนการ | สูตรการคำนวณ | ตัวอย่างการคำนวณทั่วไป |
|---|---|---|
| ความเร็วสายพานลำเลียง | เลือกเพื่อให้สถานีที่ช้าที่สุดยังคงได้เวลาหยุดพัก | 2.0 m/min |
| ระยะห่างตะขอ | ความกว้างชิ้นงานบวกช่องว่างเพื่อไม่ให้ชิ้นงานสัมผัสกันในโค้ง | 0.6 m |
| จำนวนตะขอต่อชั่วโมง | ความเร็ว x 60 / ระยะพิทช์ | 2.0 x 60 / 0.6 = 200 ตัวแขวน/ชั่วโมง |
| จำนวนชิ้นต่อชั่วโมง | ตัวแขวนต่อชั่วโมง x ชิ้นส่วนต่อตัวแขวน | 200 x 4 = 800 ชิ้นส่วน/ชั่วโมง |
| ชิ้นส่วนต่อกะ | ชิ้นส่วนต่อชั่วโมง x ชั่วโมงทำงาน | 800 x 8 = 6,400 ชิ้นส่วน |
| ค่าเผื่อช่องว่าง | เพิ่มความเร็วประมาณ 20 % สำหรับตะขอยกเปล่าและช่องว่างระหว่างแบตช์ | 2.0 x 1.2 = 2.4 ม./นาที ความเร็วออกแบบ |
| ความยาวสายพานลำเลียงของเตาอบ | ความเร็วออกแบบ x (เวลาในการนำเข้า + เวลาในการบ่ม) | 2.4 x (5 + 12) = 40.8 ม. ของโซ่ภายในเตาอบ |
รางเดี่ยว แบบใช้กำลังและอิสระ หรือสายพานลำเลียงพื้น: แบบใดเหมาะกับสายการผลิตเคลือบผงอัตโนมัติ?
โซ่รางเดี่ยวเหมาะกับชิ้นส่วนตระกูลเดียวบนเส้นทางคงที่เดียว; แบบใช้กำลังและอิสระถูกเลือกเมื่อตัวพาต้องหยุด พัก หรือใช้เส้นทางที่แตกต่างกัน; สายพานลำเลียงพื้นใช้สำหรับชิ้นส่วนหนัก
| เกณฑ์ | โซ่รางเดี่ยวเหนือศีรษะ | พาวเวอร์แอนด์ฟรี | สายพานลำเลียงพื้น |
|---|---|---|---|
| วิธีการเคลื่อนที่ | โซ่ไม่มีที่สิ้นสุดหนึ่งเส้นในคานไอหรือรางปิด ชิ้นส่วนทั้งหมดเคลื่อนที่ด้วยความเร็วเดียว | ตัวขนส่งบนรางอิสระที่ถูกยึดหรือปล่อยโดยสลักบนโซ่ขับเคลื่อน | โซ่ สกิด หรือรางกลับหัวที่ระดับพื้นซึ่งลำเลียงชิ้นส่วนจากด้านล่าง |
| หยุดและสะสม | ไม่ ทั้งสายหยุดพร้อมกัน | ใช่ สายพานบัฟเฟอร์ สลับราง และหยุดเพื่อโหลด | ขึ้นอยู่กับการออกแบบ |
| ความเร็ว | ความเร็วเดียวผ่านทุกสถานี | การถ่ายโอนเร็วและความเร็วกระบวนการช้าบนสายเดียวกัน | โดยปกติความเร็วเดียว |
| ไกด์โหลด | รางปิดประมาณ 23 กก. ต่อตัวแขวน; ไอบีมประมาณ 91, 181 หรือ 544 กก. ต่อรถเข็นสำหรับราง 3, 4 และ 6 นิ้ว | กำหนดขนาดตามสายพาน | ความสามารถรับน้ำหนักสูง |
| พื้นที่เตาอบและพื้นที่ระบายความร้อน | ความยาวเท่ากับความเร็ว x เวลาหน่วง | การเอียงทแยงของตัวรองรับช่วยย่อเตาอบและโซนระบายความร้อนให้สั้นลง | ความยาวเท่ากับความเร็ว x เวลาหน่วง |
| การซื้อและการบำรุงรักษา | ง่ายที่สุดและต่ำที่สุด | ราคาสูงขึ้นและต้องบำรุงรักษามากขึ้น | ใช้พื้นที่พื้นและเปลี่ยนเส้นทางได้ยากขึ้น; เข้าถึงการบำรุงรักษาได้ง่าย |
| การใช้งานทั่วไป | หนึ่งตระกูลผลิตภัณฑ์ ปริมาณคงที่ | ชิ้นส่วนผสม หลายบูธหรือหลายสูตร ชิ้นส่วนยาวหรือหนักถูกโหลดในขณะหยุดนิ่ง | ชิ้นส่วนหนัก เช่น สิ่งของที่มีน้ำหนักหลายร้อยกิโลกรัม |
ส่วนประกอบเครื่องจักร
ส่วนประกอบหลักมีจำหน่ายจากแบรนด์ระดับสากล เช่น Gema, Nordson และ Wagner สำหรับปืนพ่นผง เครื่องลูกสูบกลับไปกลับมา และศูนย์ป้อน (กำหนดค่าได้ตามข้อกำหนดของลูกค้า) เช่นเดียวกันกับ PLC และ HMI (Siemens, Allen-Bradley, Mitsubishi Electric), ตะแกรงแสงตรวจจับชิ้นส่วน (SICK, Pepperl+Fuchs), หัวเผาเตาอบ (Riello, Weishaupt, Maxon), พัดลมหมุนเวียนและพัดลมระบายอากาศ (ebm-papst, Ziehl-Abegg), เกียร์มอเตอร์สายพานลำเลียง (SEW-Eurodrive, Nord), ปั๊มและหัวฉีดสำหรับการปรับสภาพเบื้องต้น (Grundfos, Spraying Systems Co., Lechler), สารเคมีสำหรับการปรับสภาพเบื้องต้น (Henkel Bonderite, Chemetall) และการทำโปรไฟล์อุณหภูมิเตาอบ (Datapaq จาก Fluke Process Instruments)
ตัวอย่างการใช้งาน
สร้างขึ้นสำหรับชิ้นส่วนเหล็กและอะลูมิเนียมที่ผลิตในปริมาณมาก: ตู้และกล่องหุ้มโลหะแผ่น ชั้นวางและชั้นเก็บของ แผงเครื่องใช้ไฟฟ้า กล่องไฟ เฟอร์นิเจอร์โครง สินค้าเกษตรและชิ้นส่วนยานยนต์ ผลิตภัณฑ์ลวดและโปรไฟล์อะลูมิเนียม
พันธะวิศวกรรม
ทุกสายการผลิตถูกออกแบบตามข้อกำหนดประสิทธิภาพที่เป็นลายลักษณ์อักษร ความเร็วสาย โปรไฟล์การอบ ความหนาฟิล์ม และระดับการปล่อยมลพิษระบุไว้ในสัญญาและสาธิตบนชิ้นงานจริงของคุณในการทดลองเดินเครื่องที่โรงงานก่อนจัดส่ง ทีมวิศวกรรมทีมเดียวดูแลทั้งกระบวนการ — การเตรียมผิว การพ่น การอบ การลำเลียง และการควบคุมการปล่อยมลพิษ — ดังนั้นการแลกเปลี่ยนระหว่างกันจึงถูกตัดสินบนโต๊ะเขียนแบบ ไม่ใช่บนพื้นที่โรงงานของคุณ
บริการและการจัดส่ง
การกำหนดค่ามาตรฐานจัดส่งภายใน 30-60 วัน พร้อมการรับประกันเครื่องทั้งเครื่อง 12 เดือน และชิ้นส่วนสำคัญ 36 เดือน มีบริการติดตั้ง ณ สถานที่ การทดสอบเดินเครื่อง และการฝึกอบรมผู้ปฏิบัติงานทั่วโลก และการปรับแต่งกระบวนการและสนับสนุนอะไหล่จะดำเนินต่อไปตลอดอายุการใช้งานของสายการผลิต
คำถามที่พบบ่อย
สายการเคลือบผงอัตโนมัติทำงานเร็วแค่ไหน?
ตัวอย่างการออกแบบที่เผยแพร่สำหรับสายการเคลือบผงแบบสายพานลำเลียงอยู่ระหว่างประมาณ 0.6 ถึง 3.0 ม./นาที (2-10 ฟุต/นาที) ความเร็วไม่ได้เลือกอย่างอิสระ: มันตามมาจากจำนวนชิ้นส่วนต่อชั่วโมงที่ต้องการและระยะห่างของตะขอแขวน และแต่ละขั้นตอนของเตาอบและเครื่องล้างจะต้องยาวพอที่จะให้เวลาพักตัวที่ความเร็วนั้น
ระบบเคลือบผงอัตโนมัติใช้ผงจริง ๆ เท่าไหร่?
ประสิทธิภาพการถ่ายโอนรอบแรกอยู่ในช่วงประมาณ 25 % สำหรับสินค้าประเภทลวด ถึง 60 % สำหรับแผ่นเรียบ ด้วยระบบรีเคลมที่นำโอเวอร์สเปรย์กลับเข้าถังป้อน อัตราการใช้งานโดยรวม 90 % หรือมากกว่าสามารถทำได้ และไซโคลนสูญเสียโอเวอร์สเปรย์ประมาณ 3-5 % ไปยังตัวกรองสุดท้าย โดยปกติรีเคลมจะถูกผสมที่ต่ำกว่า 25 % ของผงใหม่โดยปริมาตร
การเปลี่ยนสีบนสายการเคลือบผงอัตโนมัติใช้เวลานานเท่าใด?
ตู้แบบตลับกรองรุ่นเก่าใช้เวลา 30-45 นาทีจากรีเคลมถึงรีเคลม ตู้เปลี่ยนสีเร็วที่มีผนังไม่นำไฟฟ้า ไซโคลน และระบบล้างปืนอัตโนมัติใช้เวลา 12-15 นาที และผู้ผลิตปืนระบุว่า 5-15 นาทีสำหรับระบบเปลี่ยนสีเร็วในปัจจุบัน โรงงานที่มีเพียงหนึ่งหรือสองสีสามารถใช้โมดูลตลับกรองเฉพาะและหลีกเลี่ยงการทำความสะอาดได้ทั้งหมด
สายการเคลือบผงอัตโนมัติต้องใช้สาธารณูปโภคอะไรบ้าง?
อากาศอัด ไฟฟ้า และโดยปกติคือก๊าซ ผู้ผลิตปืนกำหนดให้น้ำมันไม่เกิน 0.1 mg/m³ และอากาศแห้ง: จุดน้ำค้างที่ความดันประมาณ 3 °C หรือต่ำกว่า พร้อมการกรอง 0.3 µm ซึ่งเทียบเท่า ISO 8573-1 ชั้นน้ำมัน 2 และชั้นน้ำ 4 ก๊าซหรือไฟฟ้าให้ความร้อนถังเครื่องล้างและเตาอบ ไฟฟ้าขับเคลื่อนพัดลม ปั๊ม สายพานลำเลียง และระบบควบคุม
สายการเคลือบผงอัตโนมัติแบบเทิร์นคีย์มีราคาเท่าใด?
ตัวเลขที่เผยแพร่บนเว็บไซต์นี้คือ USD 200,000-600,000 สำหรับสายการผลิตอัตโนมัติมาตรฐาน และ USD 600,000-2,000,000 สำหรับสายการผลิตปริมาณสูง สายการผลิตกึ่งอัตโนมัติแบบกะทัดรัดเริ่มต้นที่ประมาณ USD 45,000 ขนาดชิ้นงาน ความเร็วสายพานลำเลียง จำนวนขั้นตอนการปรับสภาพก่อนการเคลือบ และอุปกรณ์เปลี่ยนสี ทำให้ราคาเสนอเปลี่ยนแปลงภายในช่วงเหล่านี้