حوامل وعلاقات الطلاء المسحوقي: دليل التصميم
إجابة سريعة: يجب أن يحمل حامل الطلاء المسحوقي القطعة، ويوصلها بالأرضي، ويعرضها للمسدسات، ويملأ الخط، ويصمد أمام الغسالة والفرن وعملية الإزالة. تشير الإرشادات المنشورة إلى أن كثافة الخط المثلى تبلغ حوالي 50 % من مساحة الغلاف المسقطة، مع فواصل بين القطع تساوي 1 إلى 1.5 مرة عرض القطعة (وحتى 2.5 مرة العمق للصناديق على الخطوط الأوتوماتيكية)، وتنظيف نقاط تلامس الخطافات كل أربع إلى ثماني دورات. تلامس الخطافات السلكية المربعة أو الماسية على حافة لتأريض أكثر ثباتًا. يجب أن يتوافق وزن الحامل مع تصنيف الناقل لكل عربة، وهو جزء من الحمل الحراري للفرن.
MUSI Technology، وهي شركة تصنيع خطوط الطلاء المسحوقي والسائل بالرش في تشانغتشو، الصين، تحدد نافذة القطعة، ومسافة التعليق، والحمل لكل عربة، ومسار الأرضي في مرحلة التخطيط، بحيث يتم تحجيم الناقل والغسالة وفتحات المقصورة والحمل الحراري للفرن جميعًا حول الحوامل والعربات التي سيشغلها العميل.
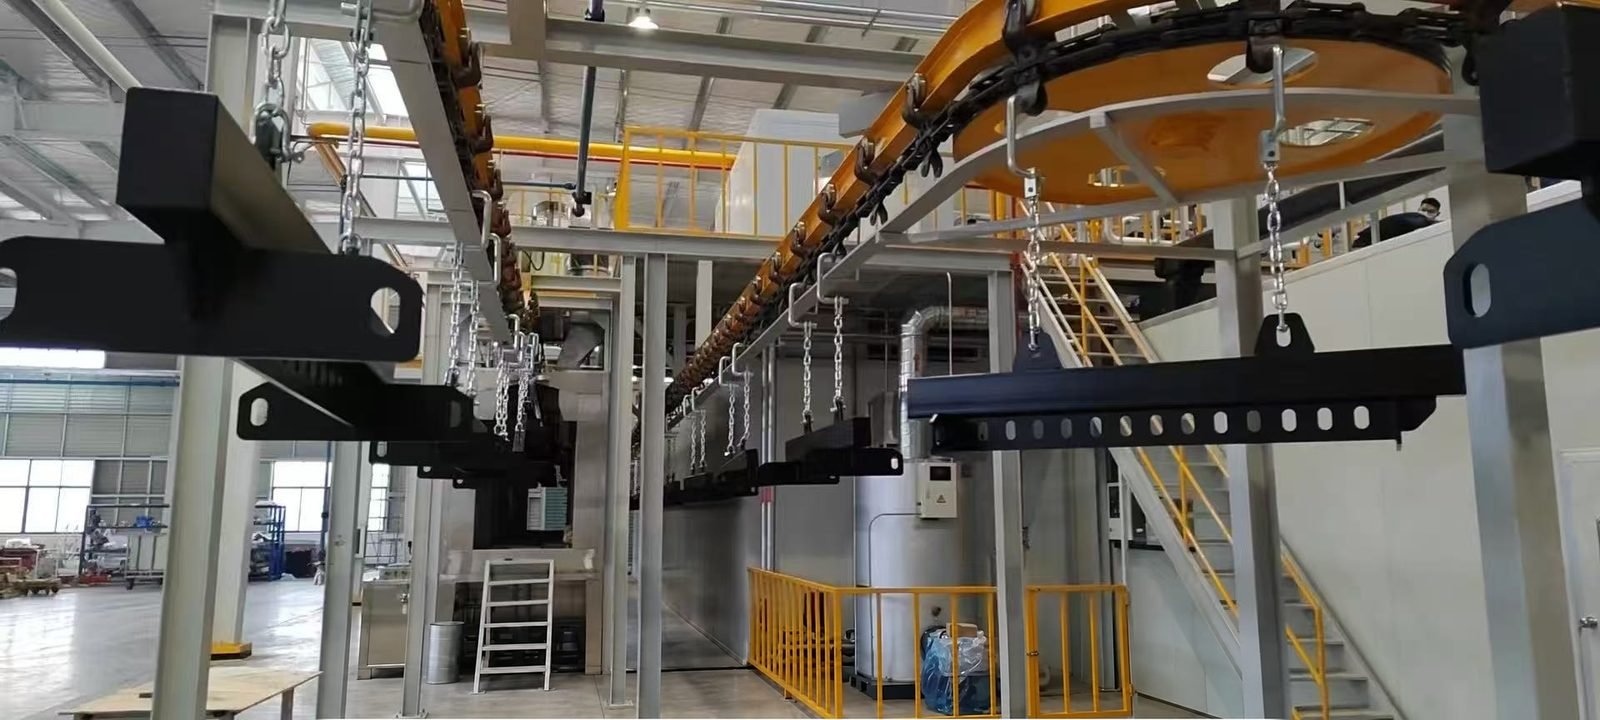
ما الذي يجب أن يفعله حامل الطلاء المسحوقي؟
يجب أن يحمل حامل الطلاء المسحوقي كل قطعة بإحكام، ويوصلها بالأرضي، ويعرض أسطحها للمسدسات، ويملأ الناقل، ويصرف الغسالة، ويصمد أمام الأفران وعملية الإزالة. تشير المصادر التجارية إلى كثافة الحامل كالعامل ذي التأثير الأكبر على التكلفة لكل قطعة، لأن كل تكلفة خط بالساعة تُقسم على عدد القطع المعلقة.
| قاعدة التصميم | سبب القاعدة |
|---|---|
| أمسك الجزء عند النقطة نفسها وفي الموضع نفسه في كل دورة | بناء طبقة قابل للتكرار للمسدسات الأوتوماتيكية؛ يجب ألا تتأرجح الأجزاء نحو بعضها البعض أو نحو الإطار |
| استخدم نقاط تلامس حادة ومحدودة في المناطق غير المرئية | أرضي موثوقة عبر منطقة صغيرة نظيفة وعلامة خطاف صغيرة |
| حافظ على عدد الوصلات بين الناقل والجزء منخفضًا | كل وصلة هي مكان يمكن أن تقطع فيه المسحوقة المعالجة مسار الأرضي |
| قم بإمالة الجزء حتى تصرف التجاويف | تقليل الانتقال بين مراحل الغسيل وعدم وجود بقع ماء بعد التجفيف |
| جمّع الأجزاء بإحكام دون تلامس | نسبة عالية من المعدن إلى الهواء ترفع كفاءة النقل والإنتاج |
| اجعل الخطافات قابلة للإزالة | يمكن تبديل الخطافات عدة مرات قبل تجريد الحامل بالكامل |
| حافظ على كتلة الحامل منخفضة بالنسبة للحمل المنقول | يُعاد تسخين الحامل في كل مرة يمر فيها عبر الفرن |
أي أنواع الخطافات والحوامل تناسب أي الأجزاء؟
خطافات السلك المفرد تناسب الأجزاء ذات الثقب والكميات المنخفضة؛ أما الحوامل متعددة النقاط على قضيب التحميل فتناسب الإنتاج المتكرر حيث تكون الكثافة مهمة. سلك الخطاف مصنوع من الفولاذ النابضي. السلك المربع المشكّل على الحرف، الذي يُباع كخطافات ماسية أو مربعة، يلامس الجزء على طول زاوية، وهو ما يصفه المورّدون بأنه يمنح تأريضًا أكثر ثباتًا عبر دورات أكثر وعلامة خطاف أصغر. الحوامل التي تُنظَّف في فرن الإحراق تحتاج إلى نوابض من الفولاذ المقاوم للصدأ بدرجة نابضية، لأن النوابض العادية تخضع للتلدين عند درجات حرارة الإحراق التي تبلغ نحو 800 °ف (427 °م).
| النوع | الاستخدام النموذجي | ميزة | قيد |
|---|---|---|---|
| خطاف C أو S أو V من السلك المستدير | الأجزاء ذات ثقب التعليق، أعمال متنوعة | تكلفة منخفضة، تحميل سريع | مساحة تلامس أكبر، يفقد التأريض أثره أسرع مع تراكم المسحوق |
| خطاف من السلك المربع أو الماسي | الأجزاء التي تحتاج إلى علامة صغيرة وتأريض ثابت | تلامس حرفي؛ تُظهر اختبارات التحميل لأحد المورّدين ضعف سعة خطافاته القياسية على شكل V أو C تقريبًا | لا يزال يحتاج إلى تجريد دوري |
| خطاف بزنبرك شد ثنائي أو ثلاثي النقاط | الأجزاء الخفيفة التي قد تتأرجح أو ترتفع في الغسالة | يحافظ على الوضع؛ تحافظ الخطافات ثلاثية النقاط على الكثافة | مصمم لعائلة أجزاء |
| خطاف سفلي على شكل V | الأجزاء الثقيلة | يُوسّط القطعة بشكل أكثر إيجابية من شكل U | يحتاج إلى خاصية تعليق مناسبة |
| رف مخصص ملحوم | قطعة واحدة بكمية كبيرة | أعلى كثافة وقابلية للتكرار | لا مرونة؛ الإصلاحات تحتاج إلى لحام |
| رف بعارضة عرضية قابلة للتعديل مع خطافات قابلة للاستبدال | تغيير مزيج القطع | تغيير سريع لمسافة وخطافات النقل | المزيد من المفاصل التي يجب تنظيفها |
| خطاف دوّار أو مغزلي، مُدوّر مدعوم بالطاقة | الأجزاء المستديرة مثل العجلات والأقراص | تغطية شاملة دون إيقاف الخط | يجب حماية المحمل؛ تكلفة إضافية |
| عربة دفعات أو ترولي | كابينة الدفعات والفرن الصندوقي | يتم تحميل الأجزاء مرة واحدة وتُدحرج من الكابينة إلى الفرن | تحتاج إلى أرضية ملساء حتى لا يتساقط المسحوق |
في إحدى الحالات المنشورة، أدى استبدال الخطافات المتسلسلة (12 جزءًا لكل قضيب تحميل) برفوف قابلة للتعديل (40 لكل قضيب تحميل) إلى رفع الإنتاج من 600 إلى 2,000 جزء في الدورة. وتُدرج خطافات الدوران ذات المحامل الكروية بتصنيفات حمل تصل إلى 250 رطل (حوالي 113 كجم)، ويقوم تركيب دوّار آلي منشور بتدوير الأجزاء بسرعة نحو 50 دورة في الدقيقة أمام المسدسات.
ما المسافة التي يجب أن تتباعد بها الأجزاء على حامل الطلاء بالمسحوق؟
يجب تعليق الأجزاء قريبة من بعضها قدر الإمكان دون أن تتلامس، وتحتاج الأجزاء العميقة إلى فجوة مرتبطة بعمقها حتى يتمكن المسحوق من الوصول إلى الأوجه الجانبية. تختلف القواعد الإرشادية المنشورة، لذا يتم تأكيد التباعد بالتجربة على حوامل عينات.
| الإرشادات المنشورة | الرقم المنشور | نوع المصدر |
|---|---|---|
| كثافة الخط للطلاء بالمسحوق | حوالي 50 % من المساحة المسقطة لمحيط الجزء | Products Finishing |
| الفجوة بين الأجزاء العميقة مثل صناديق الكهرباء، الخط الآلي بالكامل | 2.5 ضعف العمق؛ قد يكون 1.5 ضعف كافياً في بعض الحالات | Products Finishing |
| الفجوة بين الأجزاء، عام | 1 إلى 1.5 ضعف عرض الجزء | عمود خبير معهد الطلاء بالمسحوق |
| الفجوة بين الرفوف المعلقة من المركز على أشد المنحدرات صعوداً أو هبوطاً | حوالي 1 بوصة (25 مم) | Products Finishing |
| الخلوص إلى فتحات الغسالة والمقصورة والفرن | 3 بوصات (76 مم) أعلى وأسفل | PCI Magazine |
الأجزاء المعلقة قريبة جدًا من بعضها تحجب بعضها كهروستاتيكيًا، مثل منطقة قفص فاراداي، ويصبح بناء الفيلم غير متساوٍ. عندما يُطلى وجه واحد فقط، فإن تعليق الأجزاء ظهرًا لظهر يرفع الكثافة دون تلك العقوبة.
كم مرة تحتاج الخطافات والحوامل إلى التجريد؟
تحتاج نقاط تلامس الخطاف عمومًا إلى التنظيف كل أربع إلى ثماني دورات للحفاظ على مسار الأرضي بين الخطاف والجزء. المسحوق المعالج عازل، لذا يُفقد حد 1 ميغا أوم من الجزء إلى الأرض عند نقطة التلامس أولاً. الحرق والتجريد الكيميائي والسفع هي الطرق المعتادة، وتُغطى في المقال عن تأريض الأجزاء والحوامل. الأجزاء التي تتحرك أو تتذبذب، وارتفاع المرفوضات وزيادة وقت التنظيف تشير إلى أنه ينبغي استبدال الحامل.
التغطية تنتمي إلى تصميم الحامل. يمكن بناء أقنعة فولاذية دائمة في الحامل وتجريدها معه، بينما تُختار السدادات والأغطية والأشرطة حسب تصنيف درجة الحرارة: يسرد دليل أحد الموردين السيليكون حتى 250 °م، والفينيل عالي الحرارة حتى 170 °م، وEPDM والبوليستر حتى 150 °م، وشريط القماش الزجاجي حتى 180 °م، وشريط البولي إيميد حتى 260 °م.
ما حدود الناقل والفرن التي يجب فحص الحامل مقابلها؟
يجب أن يبقى الرف المحمّل داخل معدل تحميل الناقل لكل عربة، ونافذة الجزء لكل فتحة، وحمل حرارة الفرن. يُحتسب وزن الرف مرتين: فهو يستهلك سعة الناقل، ويُسخَّن إلى درجة حرارة المعالجة في كل دورة مع الأجزاء والسلسلة، لذلك يُحدَّد حجم موقد الفرن بناءً على كتلة المنتج بالإضافة إلى الرف والناقل في الساعة. وكمثال على المعدلات المنشورة، تُدرج إحدى منظومات السكة الأحادية ذات العارضة I بمعدل 200 رطل لكل عربة على مسار 3 بوصات، و400 رطل على 4 بوصات، و1200 رطل على 6 بوصات، ويتضاعف ذلك عندما يمتد قضيب الحمل بين عربتين، كما تُدرج منظومة ذات مسار مغلق بمعدل 50 رطلاً لكل معلاق.
| تحقق قبل طلب خط | ما يجب تحديده |
|---|---|
| نافذة الجزء | أكبر جزء مع الرف، العرض × الارتفاع × الطول في اتجاه السير |
| الحمل لكل نقطة تعليق | أثقل جزء مع الرف مقابل تصنيف العربة أو قضيب الحمل |
| كثافة الخط | عدد الأجزاء لكل رف ومسافة الرف عند سرعة الخط التصميمية |
| مسار الأرض | عدد الوصلات من الجزء إلى السكة؛ حيث توجد نقطة اختبار ميغوميتر |
| غسالة المعالجة المسبقة | زاوية التصريف، الصمود أمام ضغط الرش، الأجزاء التي قد تطفو أو تحتبس المحلول |
| فرن المعالجة | كتلة الحوامل والسلسلة في الساعة مشمولة في الحمل الحراري |
| إزالة الطلاء | الطريقة والفاصل الزمني وعدد مجموعات الخطافات الاحتياطية |
| تغطية الأجزاء | المقابس أو الأغطية أو الأقنعة المدمجة وتصنيفها الحراري |
المكونات الرئيسية متاحة من علامات تجارية عالمية مثل PACLINE لمسار الناقل العلوي والسلسلة والعربات، وSEW-Eurodrive وNord لمحركات التروس لناقل الحركة، وCaplugs وEssentra Components للخطافات ومقابس التغطية (قابلة للتكوين حسب مواصفات العميل). يتم تحديد تصميم التعليق مع ناقل السلسلة العلوي, و غسالة المعالجة المسبقة و فرن المعالجة, والتي تشترك في نافذة جزء واحدة.
الأسئلة الشائعة
مم تُصنع خطافات الطلاء بالمسحوق؟ معظم خطافات الطلاء المسحوقي مصنوعة من سلك فولاذي نابضي، دائري أو مربع. وعند تنظيف الحوامل في فرن حرق، ينبغي أن تكون العناصر النابضية من فولاذ مقاوم للصدأ من درجة النوابض، لأن الفولاذ النابضي العادي يخضع للتلدين ويفقد شدّه عند درجات حرارة الحرق التي تبلغ نحو 800 °ف (427 °م).
هل الخطافات المصنوعة من سلك مربع أو ماسي أفضل من الخطافات الدائرية؟ السلك المربع المشكَّل على حرفه يلامس القطعة على طول زاوية، لذا تكون مساحة التلامس صغيرة وحادة. ويصف المورّدون تأريضًا أكثر ثباتًا عبر دورات أكثر، وأثر خطاف أصغر، وفي اختبارات أحد المورّدين، سعة تحميل تقارب ضعف سعة خطافاته القياسية على شكل V أو C.
هل يمكن استخدام الحوامل نفسها لخطوط الدفعات وخطوط النقل؟ يمكن مشاركة الخطافات والقضبان العرضية، لكن خط الدفعات يعلّقها على عربة أو ترولي يتدحرج من المقصورة إلى فرن الصندوق. وينبغي أن يكون مسار العربة قصيرًا وسلسًا، لأن الاهتزاز قد يزيل المسحوق غير المعالج أو يُسقط القطع.
كيف تعلّق القطع الدائرية للطلاء المسحوقي؟ تُعلَّق القطع الدائرية مثل العجلات والأقراص على خطافات دوّارة مزوّدة بمحمل كروي، تُدار يدويًا في مقصورة يدوية أو بواسطة دوّار آلي على خط أوتوماتيكي. ويمكن أيضًا تشغيل القطع الأسطوانية الصغيرة على ناقل سلسلة على الحرف بمغازل دوّارة.
أين تتلاءم MUSI Technology
تصمم MUSI Technology الناقل والفتحات والفرن حول نافذة قطعة العميل وطريقة التعليق، ويمكنها توريد قضبان التحميل والحوامل وعربات الدفعات مع الخط. انظر خط طلاء المسحوق اليدوي للعمل على دفعات بالعربات أو دليل خط الطلاء المسحوقي لتخطيطات النقل.
مقدَّم من Lin Cong، المدير الفني، MUSI Technology
أرسل لنا حجم قطعتك ومعدل الإنتاجية ونوع الطلاء — يرد مهندسونا بتصميم وميزانية خلال يوم عمل واحد. تواصل مع MUSI Technology أو تصفح مجموعة معداتنا.
الأدلة الفنية ذات الصلة
- خط طلاء قطع غيار السيارات: المواصفات والإنتاجية
يجب أن تحافظ خطوط طلاء السيارات على سماكة الطبقة في حدود زائد أو ناقص 10 ميكرون، وأن تجتاز رش الملح لمدة 500-1,000 ساعة، وأن تلبي معايير المظهر الخاصة بالشركة المصنعة الأصلية. - خط طلاء المسحوق: الأنواع والمواصفات والتكلفة (2026)
يقوم خط الطلاء بالمسحوق بمعالجة مسبقة وطلاء ومعالجة حرارية للأجزاء المعدنية على ناقل. دليل شامل لأنواع الخطوط والمواصفات الرئيسية ونطاقات الأسعار لعام 2026. - خط المعالجة المسبقة للطلاء المسحوقي: المراحل والتكلفة
يقوم خط المعالجة المسبقة بإزالة الشحوم والشطف والتحويل الكيميائي لسطح المعدن قبل الطلاء. تخطيطات من ثلاث وخمس وسبع مراحل، الفوسفات مقابل. - خط طلاء حاويات BESS: المواصفات & التآكل
تحتاج حاويات تخزين طاقة البطاريات إلى حماية من التآكل من C4 إلى C5-M: السفع الرملي إلى Sa2.5، برايمر غني بالزنك وطبقة علوية من البوليستر المقاوم للعوامل الجوية. - خط طلاء علبة بطارية EV: المواصفات والتكلفة
تحتاج علب البطاريات إلى قوة عزل كهربائي واستقرار حراري وعمر مقاومة للتآكل في طلاء واحد. مقارنة بين المسحوق والسائل، أهداف بناء الغشاء،.