Soportes y colgadores para recubrimiento en polvo: Guía de diseño
Respuesta rápida: Un soporte para recubrimiento en polvo debe sostener la pieza, conectarla a tierra, presentarla a las pistolas, llenar la línea y sobrevivir a la lavadora, el horno y el desprendimiento. La guía publicada establece la densidad óptima de línea en aproximadamente el 50 % del área proyectada de la envolvente, espacios entre piezas de 1 a 1,5 veces el ancho de la pieza (hasta 2,5 veces la profundidad para cajas en líneas automáticas) y limpieza por contacto del gancho cada cuatro a ocho ciclos. Los ganchos de alambre cuadrados o en rombo hacen contacto en un borde para una puesta a tierra más estable. El peso del soporte debe ajustarse a la capacidad del transportador por carro y forma parte de la carga térmica del horno.
MUSI Technology, fabricante de líneas de recubrimiento por pulverización en polvo y líquido en Changzhou, China, fija la ventana de pieza, el paso de colgado, la carga por carro y la trayectoria de tierra en la etapa de diseño, de modo que el transportador, la lavadora, las aberturas de la cabina y la carga térmica del horno se dimensionan en torno a los soportes y carros que el cliente utilizará.
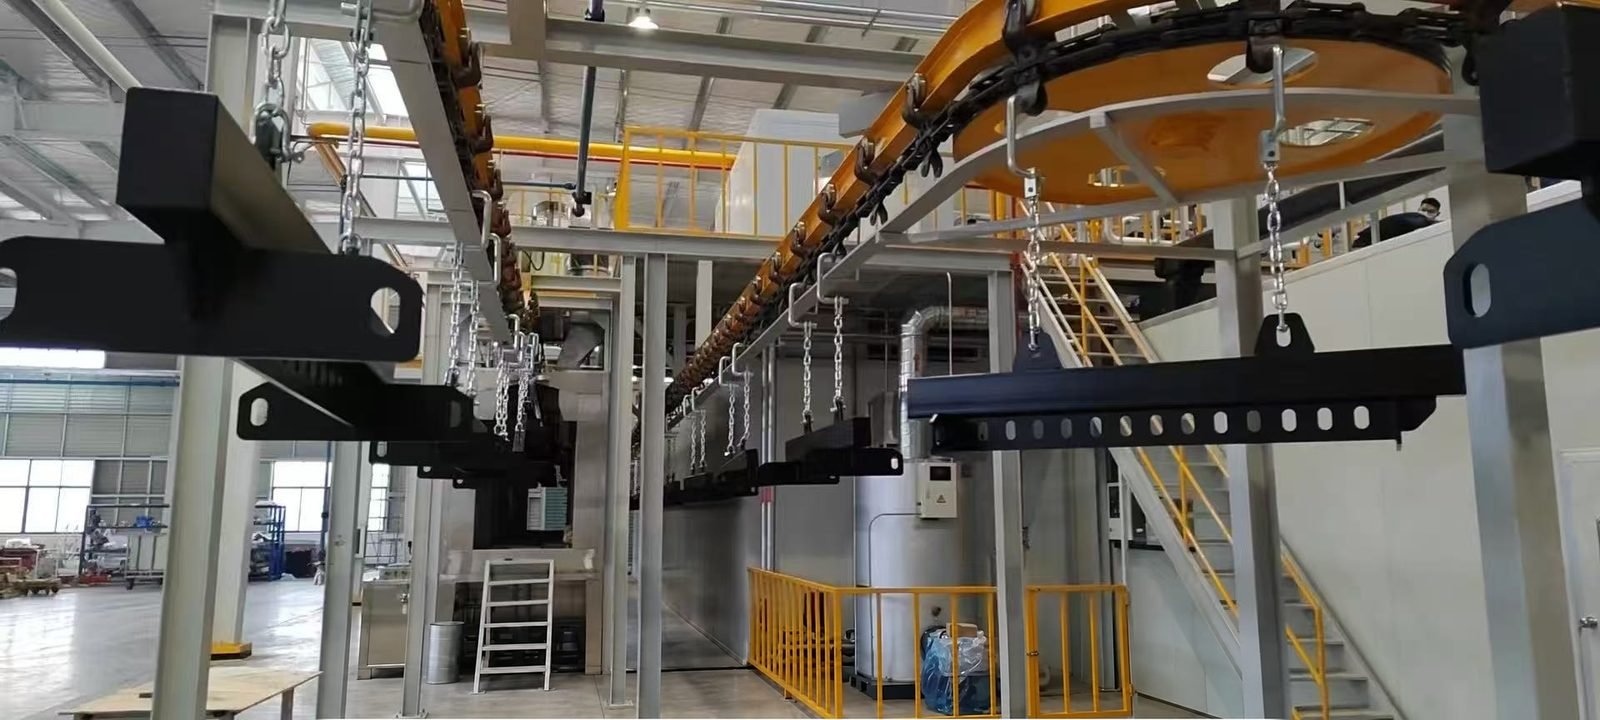
¿Qué debe hacer un soporte para recubrimiento en polvo?
Un soporte para recubrimiento en polvo debe sostener cada pieza de forma segura, conectarla a tierra, presentar sus superficies a las pistolas, llenar el transportador, drenar la lavadora y sobrevivir a los hornos y al proceso de desprendimiento. Las fuentes del sector señalan la densidad de soportes como el factor con mayor efecto sobre el costo por pieza, porque cada costo horario de línea se divide entre el número de piezas colgadas.
| Regla de diseño | Motivo de la regla |
|---|---|
| Sujete la pieza en el mismo punto y en la misma posición en cada ciclo | Acumulación de película repetible para pistolas automáticas; las piezas no deben balancearse entre sí ni contra el bastidor |
| Use puntos de contacto mínimos y afilados en áreas no visibles | Toma de tierra fiable a través de una pequeña área limpia y una pequeña marca de gancho |
| Mantenga bajo el número de eslabones entre el transportador y la pieza | Cada unión es un lugar donde el polvo curado puede romper el camino de tierra |
| Incline la pieza para que las cavidades drenen | Menos arrastre entre las etapas de lavado y sin manchas de agua después del secado |
| Agrupe las piezas juntas sin que se toquen | Una alta proporción de metal a aire aumenta la eficiencia de transferencia y la producción |
| Haga que los ganchos sean removibles | Los ganchos se pueden cambiar varias veces antes de que se desmonte todo el bastidor |
| Mantenga baja la masa del bastidor para la carga transportada | El bastidor se recalienta en cada pasada por el horno |
¿Qué tipos de ganchos y bastidores son adecuados para qué piezas?
Los ganchos de alambre simple son adecuados para piezas con un orificio y volúmenes bajos; los bastidores multipunto sobre una barra de carga son adecuados para producción repetitiva donde la densidad es importante. El alambre del gancho es acero para resortes. El alambre cuadrado conformado de canto, vendido como ganchos de diamante o cuadrados, toca la pieza a lo largo de una esquina, lo que los proveedores describen como una conexión a tierra más estable durante más ciclos y una marca de gancho más pequeña. Los bastidores limpiados en un horno de combustión necesitan resortes de acero inoxidable de grado para resortes, porque los resortes ordinarios se recuecen a temperaturas de combustión de aproximadamente 800 °F (427 °C).
| Tipo | Uso típico | Ventaja | Limitación |
|---|---|---|---|
| Gancho en C, S o V de alambre redondo | Piezas con un orificio de suspensión, trabajo mixto | Bajo costo, carga rápida | Mayor área de contacto, la conexión a tierra se pierde antes a medida que se acumula el polvo |
| Gancho de alambre cuadrado o de diamante | Piezas que necesitan una marca pequeña y una conexión a tierra estable | Contacto de borde; las pruebas de carga de un proveedor muestran casi el doble de la capacidad de sus ganchos estándar en V o C | Todavía requiere desmontaje periódico |
| Gancho de tensión por resorte de dos o tres puntos | Piezas ligeras que oscilarían o se levantarían en la lavadora | Mantiene la posición; los ganchos de tres puntos mantienen la densidad | Diseñado para una familia de piezas |
| Gancho inferior en forma de V | Piezas pesadas | Centra la pieza de forma más positiva que una forma en U | Necesita un elemento de suspensión adecuado |
| Estante dedicado soldado | Una pieza en gran volumen | Máxima densidad y repetibilidad | Sin flexibilidad; las reparaciones requieren soldadura |
| Estante de barra transversal ajustable con ganchos reemplazables | Cambio de mezcla de piezas | Cambio rápido del paso y estilo del gancho | Más articulaciones que mantener limpias |
| Gancho giratorio o de rotación, rotador motorizado | Piezas redondas como ruedas y discos | Cobertura integral sin detener la línea | El rodamiento debe estar protegido; costo adicional |
| Carro o carretilla por lotes | Cabina por lotes y horno de caja | Las piezas se cargan una vez y se desplazan de la cabina al horno | Se necesita un suelo liso para que el polvo no se sacuda |
En un caso publicado, sustituir ganchos en cadena (12 piezas por barra de carga) por estantes ajustables (40 por barra de carga) elevó la producción de 600 a 2.000 piezas por ciclo. Los ganchos giratorios con rodamientos se catalogan con capacidades de carga de hasta 250 lb (unos 113 kg), y una instalación publicada de rotador motorizado gira las piezas a unas 50 rpm frente a las pistolas.
¿A qué distancia deben colgarse las piezas en un bastidor de recubrimiento en polvo?
Las piezas deben colgarse lo más juntas posible sin tocarse, y las piezas profundas necesitan una separación relacionada con su profundidad para que el polvo pueda alcanzar las caras laterales. Las reglas empíricas publicadas difieren, por lo que la separación se confirma mediante pruebas en bastidores de muestra.
| Orientación publicada | Cifra publicada | Tipo de fuente |
|---|---|---|
| Densidad de línea para polvo | Alrededor del 50 % del área proyectada del contorno de la pieza | Products Finishing |
| Espacio entre piezas profundas como cajas eléctricas, línea totalmente automática | 2,5 veces la profundidad; 1,5 veces puede ser suficiente en algunos casos | Products Finishing |
| Espacio entre piezas, general | 1 a 1,5 veces el ancho de la pieza | Columna de expertos del Powder Coating Institute |
| Espacio entre bastidores suspendidos centralmente en la pendiente o inclinación más pronunciada | Aproximadamente 1 pulgada (25 mm) | Products Finishing |
| Holgura con las aberturas de la lavadora, la cabina y el horno | 3 pulgadas (76 mm) arriba y abajo | PCI Magazine |
Las piezas colgadas demasiado juntas se apantallan entre sí electrostáticamente, como el área de una jaula de Faraday, y la formación de película se vuelve desigual. Cuando solo se recubre una cara, colgar las piezas dorso con dorso aumenta la densidad sin esa penalización.
¿Con qué frecuencia hay que decapar los ganchos y las bastidores?
Los puntos de contacto de los ganchos generalmente necesitan limpieza cada cuatro a ocho ciclos para mantener el camino de tierra entre el gancho y la pieza. El polvo curado es un aislante, por lo que el límite de 1 megohmio de la pieza a tierra se pierde primero en el contacto. La incineración, el decapado químico y el granallado son los métodos habituales, cubiertos en el artículo sobre puesta a tierra de piezas y bastidores. Las piezas que se desplazan o tambalean, el aumento de rechazos y el mayor tiempo de limpieza indican que se debe reemplazar un bastidor.
El enmascaramiento pertenece al diseño del bastidor. Las máscaras permanentes de acero se pueden integrar en el bastidor y decaparse con él, mientras que los tapones, las caperuzas y la cinta se eligen según la clasificación de temperatura: la guía de un proveedor indica silicona hasta 250 °C, vinilo de alta temperatura hasta 170 °C, EPDM y poliéster hasta 150 °C, cinta de tela de vidrio hasta 180 °C y cinta de poliimida hasta 260 °C.
¿Con qué límites del transportador y del horno se debe verificar el bastidor?
Un rack cargado debe permanecer dentro de la capacidad de carga de la transportadora por trole, la ventana de pieza de cada abertura y la carga térmica del horno. El peso del rack cuenta dos veces: usa la capacidad de la transportadora, y se calienta hasta la temperatura de curado en cada circuito junto con las piezas y la cadena, por lo que el quemador del horno se dimensiona según el producto más la masa del rack y la transportadora por hora. Como ejemplo de capacidades publicadas, un rango de monorriel de viga I se lista a 200 lb por trole sobre riel de 3 pulgadas, 400 lb sobre 4 pulgadas y 1,200 lb sobre 6 pulgadas, duplicado cuando una barra de carga abarca dos troles, y un rango de riel cerrado a 50 lb por colgador.
| Verificar antes de pedir una línea | Qué definir |
|---|---|
| Ventana de pieza | Pieza más grande más rack, ancho x alto x largo en la dirección de recorrido |
| Carga por punto de suspensión | Pieza más pesada más rack contra la capacidad del trole o barra de carga |
| Densidad de línea | Piezas por rack y paso del rack a la velocidad de línea de diseño |
| Trayectoria a tierra | Número de uniones desde la pieza hasta el riel; donde se ubica un punto de prueba de megóhmetro |
| Lavadora de pretratamiento | Ángulo de drenaje, resistencia a la presión de rociado, piezas que podrían flotar o retener solución |
| Horno de curado | Masa de bastidores y cadena por hora incluida en la carga térmica |
| Eliminación de recubrimiento | Método, intervalo y número de juegos de ganchos de repuesto |
| Enmascarado de piezas | Tapones, casquillos o máscaras integradas y su clasificación de temperatura |
Los componentes clave están disponibles de marcas internacionales como PACLINE para la vía, cadena y carros del transportador aéreo, SEW-Eurodrive y Nord para los motores reductores de accionamiento del transportador, y Caplugs y Essentra Components para ganchos y tapones de enmascaramiento (configurables según las especificaciones del cliente). El diseño de suspensión se define junto con el transportador de cadena aéreo, la lavadora de pretratamiento y la horno de curado, que comparten una ventana de pieza.
Preguntas frecuentes
¿De qué están hechos los ganchos para recubrimiento en polvo? La mayoría de los ganchos para recubrimiento en polvo son de alambre de acero para resortes, redondos o cuadrados. Cuando las rejillas se limpian en un horno de combustión, los elementos de resorte deben ser de acero inoxidable de grado para resortes, ya que el acero para resortes común se recuece y pierde tensión a temperaturas de combustión de aproximadamente 800 °F (427 °C).
¿Son mejores los ganchos de alambre cuadrado o de diamante que los ganchos redondos? El alambre cuadrado formado sobre el borde toca la pieza a lo largo de una esquina, por lo que el área de contacto es pequeña y afilada. Los proveedores describen una conexión a tierra más estable durante más ciclos, una marca de gancho más pequeña y, en las pruebas de un proveedor, casi el doble de capacidad de carga que sus ganchos estándar en V o C.
¿Se pueden usar las mismas rejillas para líneas por lotes y de transportador? Los ganchos y las barras transversales se pueden compartir, pero una línea por lotes los cuelga en un carro o trole que rueda desde la cabina hasta el horno de caja. La ruta del carro debe ser corta y uniforme, porque las sacudidas pueden desprender el polvo sin curar o dejar caer las piezas.
¿Cómo se cuelgan las piezas redondas para el recubrimiento en polvo? Las piezas redondas, como ruedas y discos, se cuelgan en ganchos giratorios con un rodamiento de bolas, girados a mano en una cabina manual o mediante un rotador motorizado en una línea automática. Las piezas cilíndricas pequeñas también pueden circular en un transportador de cadena sobre borde con husillos giratorios.
Dónde encaja MUSI Technology
MUSI Technology diseña el transportador, las aberturas y el horno en torno a la ventana de piezas y el método de colgado del cliente, y puede suministrar barras de carga, rejillas y carros por lotes con la línea. Consulte la línea manual de recubrimiento en polvo para trabajo por lotes en carros o la guía de líneas de recubrimiento en polvo para configuraciones con transportador.
Proporcionado por Lin Cong, Director Técnico, MUSI Technology
Envíenos el tamaño de sus piezas, el rendimiento y el tipo de recubrimiento — nuestros ingenieros responden con un diseño y un presupuesto en un día hábil. Contacte a MUSI Technology o explore nuestra gama de equipos.
Guías técnicas relacionadas
- Línea de recubrimiento de piezas automotrices: especificaciones y capacidad de producción
Las líneas de recubrimiento automotriz deben mantener el espesor de película dentro de más o menos 10 micras, superar de 500 a 1,000 h de niebla salina y cumplir con los estándares de apariencia de los OEM. - Línea de recubrimiento en polvo: tipos, especificaciones y costo (2026)
Una línea de recubrimiento en polvo pretrata, recubre y cura piezas metálicas en un transportador. Guía completa de tipos de línea, especificaciones clave y rangos de precios 2026. - Línea de pretratamiento para recubrimiento en polvo: etapas y costo
Una línea de pretratamiento desengrasa, enjuaga y convierte químicamente la superficie metálica antes del recubrimiento. Configuraciones de tres, cinco y siete etapas, fosfatado versus. - Línea de recubrimiento para contenedores BESS: especificaciones y corrosión
Los contenedores de almacenamiento de energía en baterías necesitan protección contra la corrosión de C4 a C5-M: granallado hasta Sa2.5, imprimación rica en zinc y capa superior de poliéster resistente a la intemperie. - Línea de recubrimiento para carcasas de paquetes de baterías de VE: especificaciones y costo
Las carcasas de paquetes de baterías necesitan resistencia dieléctrica, estabilidad térmica y vida útil frente a la corrosión en un solo recubrimiento. Comparación entre polvo y líquido, objetivos de espesor de película,.