Wieszaki i uchwyty do malowania proszkowego: przewodnik projektowy
Szybka odpowiedź: Wieszak do malowania proszkowego musi utrzymywać element, uziemiać go, prezentować go przed pistoletami, wypełniać linię i przetrwać myjnię, piec i usuwanie powłoki. Publikowane wytyczne podają optymalną gęstość linii na poziomie około 50 % rzutowanej powierzchni obwiedni, odstępy między elementami na poziomie 1 do 1,5 szerokości elementu (do 2,5 głębokości w przypadku skrzyń na liniach automatycznych) oraz czyszczenie styku haka co cztery do ośmiu cykli. Kwadratowe lub rombowe haki druciane stykają się na krawędzi, co zapewnia stabilniejsze uziemienie. Masa wieszaka musi mieścić się w udźwigu przenośnika na wózek i jest częścią obciążenia cieplnego pieca.
MUSI Technology, producent linii do malowania proszkowego i ciekłego z Changzhou w Chinach, ustala okno elementu, skok zawieszenia, obciążenie na wózek i ścieżkę uziemienia na etapie rozmieszczenia, tak aby przenośnik, myjnia, otwory kabiny i obciążenie cieplne pieca były zwymiarowane wokół wieszaków i wózków, które będzie używał klient.
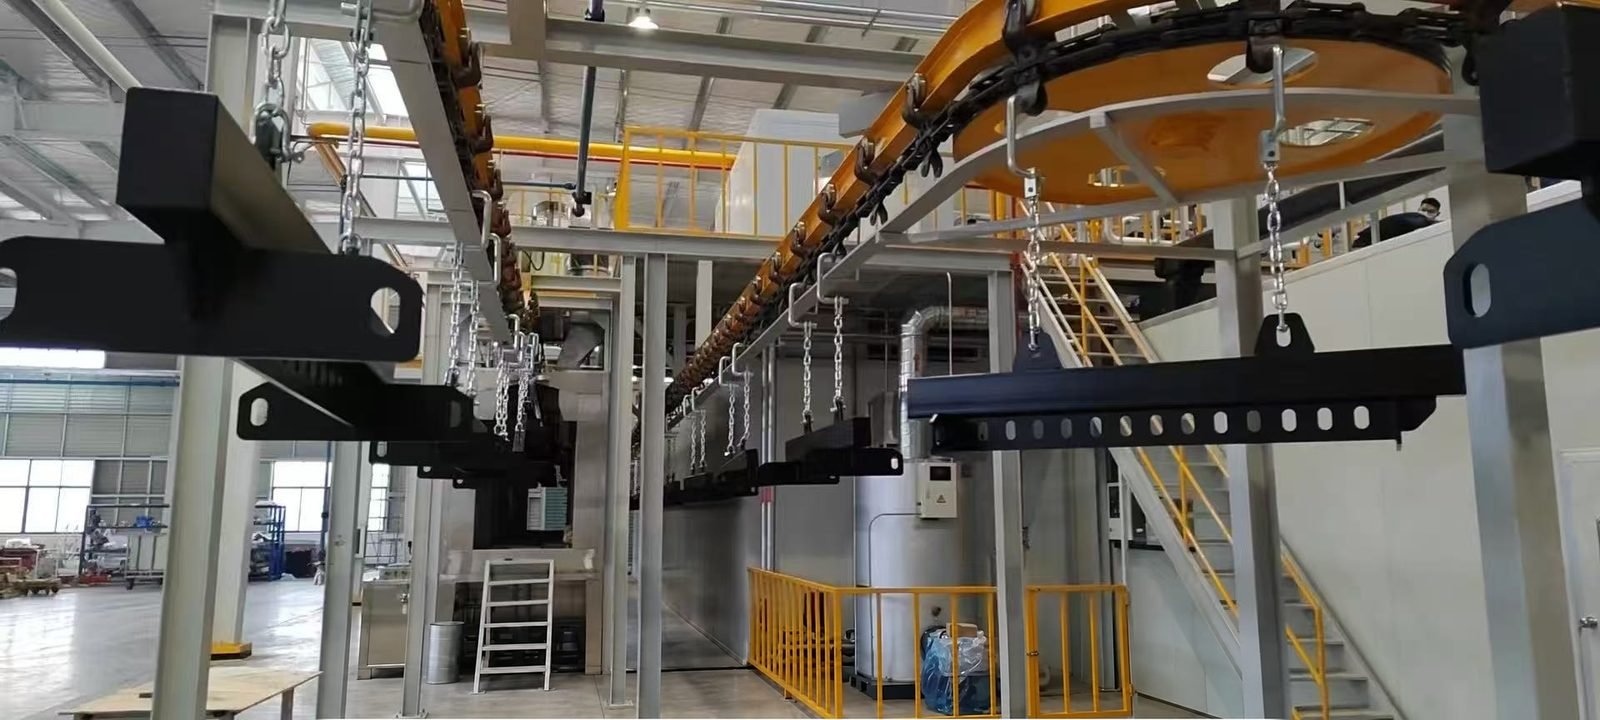
Co musi robić wieszak do malowania proszkowego?
Wieszak do malowania proszkowego musi bezpiecznie utrzymywać każdy element, łączyć go z uziemieniem, prezentować jego powierzchnie przed pistoletami, wypełniać przenośnik, odprowadzać wodę z myjni oraz przetrwać piece i proces usuwania powłoki. Źródła branżowe wskazują gęstość wieszaków jako czynnik o największym wpływie na koszt na element, ponieważ każdy godzinowy koszt linii jest dzielony przez liczbę zawieszonych elementów.
| Zasada projektowa | Powód zasady |
|---|---|
| Przytrzymuj część w tym samym punkcie i w tej samej pozycji w każdym cyklu | Powtarzalne nakładanie powłoki dla pistoletów automatycznych; części nie mogą się kołysać ani uderzać o siebie nawzajem ani o ramę |
| Używaj ostrych, minimalnych punktów styku w niewidocznych obszarach | Niezawodne uziemienie przez mały, czysty obszar i mały ślad po haczyku |
| Utrzymuj małą liczbę połączeń między przenośnikiem a częścią | Każde złącze to miejsce, w którym utwardzony proszek może przerwać ścieżkę uziemienia |
| Ustaw część pod kątem, aby wnęki mogły się opróżnić | Mniejsze przenoszenie między etapami mycia i brak plam wody po suszeniu |
| Grupuj części blisko siebie, bez dotykania | Wysoki stosunek metalu do powietrza zwiększa wydajność przenoszenia i uzysk |
| Wykonaj haczyki zdejmowane | Haczyki można wymieniać kilka razy, zanim cały wózek zostanie poddany obróbce |
| Utrzymuj niską masę wózka w stosunku do przenoszonego ładunku | Wózek jest ponownie podgrzewany przy każdym przejściu przez piec |
Które typy haczyków i wózków pasują do których części?
Pojedyncze haczyki z drutu pasują do części z otworem i małych ilości; wielopunktowe stojaki na belce nośnej pasują do powtarzalnej produkcji, gdzie liczy się gęstość. Drut na haczyki to stal sprężynująca. Drut kwadratowy formowany na krawędzi, sprzedawany jako haczyki diamentowe lub kwadratowe, dotyka części wzdłuż narożnika, co według dostawców zapewnia stabilniejsze uziemienie przez więcej cykli i mniejszy ślad po haczyku. Stojaki czyszczone w piecu do wypalania wymagają sprężyn ze stali nierdzewnej klasy sprężynowej, ponieważ zwykłe sprężyny ulegają wyżarzaniu w temperaturach wypalania około 800 °F (427 °C).
| Typ | Typowe użycie | Zaleta | Ograniczenie |
|---|---|---|---|
| Okrągły haczyk C, S lub V z drutu | Części z otworem do zawieszenia, mieszana praca | Niski koszt, szybkie zakładanie | Większa powierzchnia styku, uziemienie tracone szybciej w miarę narastania proszku |
| Haczyk z drutu kwadratowego lub diamentowego | Części wymagające małego śladu i stabilnego uziemienia | Kontakt krawędziowy; testy obciążeniowe jednego dostawcy pokazują prawie dwukrotnie większą nośność niż jego standardowych haków V lub C | Nadal wymaga okresowego czyszczenia |
| Hak sprężynowy dwu- lub trzypunktowy | Lekkie części, które kołysałyby się lub unosiły w myjce | Utrzymuje pozycję; haki trzypunktowe zachowują gęstość | Stworzony dla rodziny części |
| Hak dolny w kształcie litery V | Ciężkie części | Centruje część bardziej zdecydowanie niż kształt U | Wymaga odpowiedniego elementu do zawieszania |
| Spawana dedykowana rama | Jedna część w dużej liczbie | Najwyższa gęstość i powtarzalność | Brak elastyczności; naprawy wymagają spawania |
| Regulowana rama z poprzeczką z wymiennymi hakami | Zmiana mieszanki części | Szybka zmiana skoku i stylu haka | Więcej przegubów do czyszczenia |
| Obrotowy lub wirujący hak, napędzany rotator | Okrągłe części, takie jak koła i tarcze | Wszechstronne pokrycie bez zatrzymywania linii | Łożysko musi być osłonięte; dodatkowy koszt |
| Wózek lub trolley partii | Kabina i piec skrzynkowy partii | Części są ładowane raz i toczą się od kabiny do pieca | Wymaga gładkiej podłogi, aby proszek nie był strząsany |
W jednym opublikowanym przypadku zastąpienie haczyków połączonych łańcuchowo (12 części na belkę nośną) regulowanymi stojakami (40 na belkę nośną) zwiększyło wydajność z 600 do 2000 części na cykl. Haczyki obrotowe z łożyskami kulkowymi są katalogowane z nośnością do 250 funtów (około 113 kg), a opublikowana instalacja obrotowego napędu obraca części z prędkością około 50 obr./min przed pistoletami.
Jak daleko od siebie powinny wisieć części na wieszaku do malowania proszkowego?
Części powinny wisieć tak blisko siebie, jak to możliwe, bez dotykania się, a głębokie części wymagają odstępu związanego z ich głębokością, aby proszek mógł dotrzeć do powierzchni bocznych. Opublikowane zasady praktyczne różnią się, więc odstępy potwierdza się próbami na przykładowych wieszakach.
| Opublikowane wytyczne | Publikowana wartość | Typ źródła |
|---|---|---|
| Gęstość liniowa dla proszku | Około 50 % rzutowanej powierzchni obrysu części | Products Finishing |
| Odstęp między głębokimi częściami, takimi jak skrzynki elektryczne, w pełni automatycznej linii | 2,5-krotność głębokości; w niektórych przypadkach 1,5-krotność może wystarczyć | Products Finishing |
| Odstęp między częściami, ogólny | 1 do 1,5 szerokości części | Kolumna ekspercka Powder Coating Institute |
| Odstęp między wieszakami z zawieszeniem centralnym na najbardziej stromym wzniesieniu lub spadku | Około 1 cala (25 mm) | Products Finishing |
| Prześwit do otworów pralki, kabiny i pieca | 3 cale (76 mm) góra i dół | PCI Magazine |
Części wiszące zbyt blisko siebie osłaniają się elektrostatycznie, jak obszar klatki Faradaya, i narost powłoki staje się nierówny. Gdy powlekana jest tylko jedna strona, wieszanie części plecami do siebie zwiększa gęstość bez tej wady.
Jak często trzeba usuwać powłokę z haków i wózków?
Punkty styku haków zazwyczaj wymagają czyszczenia co cztery do ośmiu cykli, aby utrzymać ścieżkę uziemienia między hakiem a częścią. Utwardzona proszkowa powłoka jest izolatorem, więc granica 1 megaoma od części do ziemi zostaje utracona najpierw na styku. Wypalanie, usuwanie chemiczne i piaskowanie to zwykłe metody, omówione w artykule o uziemianiu części i wózków. Części, które się przesuwają lub chwieją, rosnąca liczba odrzutów i wydłużający się czas czyszczenia sygnalizują, że wózek należy wymienić.
Maskowanie należy uwzględnić w konstrukcji wózka. Stałe stalowe maski można wbudować w wózek i usuwać powłokę razem z nim, natomiast korki, nakładki i taśma są wybierane według klasy temperaturowej: przewodnik jednego dostawcy podaje silikon do 250 °C, wysokotemperaturowy winyl do 170 °C, EPDM i poliester do 150 °C, taśmę z tkaniny szklanej do 180 °C i taśmę poliimidową do 260 °C.
Z jakimi ograniczeniami przenośnika i pieca należy porównać wózek?
Załadunek na wózku musi mieścić się w dopuszczalnym obciążeniu przenośnika na wózek, oknie części każdego otworu i obciążeniu cieplnym pieca. Masa wózka liczy się podwójnie: zużywa nośność przenośnika i jest podgrzewana do temperatury utwardzania w każdym obiegu razem z częściami i łańcuchem, więc palnik pieca jest dobierany na masę produktu plus wózka i przenośnika na godzinę. Jako przykład publikowanych danych znamionowych, jeden zakres monorail z belką dwuteową jest podany jako 200 funtów na wózek na torze 3-calowym, 400 funtów na 4-calowym i 1200 funtów na 6-calowym, podwojone, gdy belka nośna rozciąga się między dwoma wózkami, a zakres z torem zamkniętym jako 50 funtów na wieszak.
| Sprawdź przed zamówieniem linii | Co należy zdefiniować |
|---|---|
| Okno części | Największa część plus wózek, szerokość x wysokość x długość w kierunku ruchu |
| Obciążenie na punkt zawieszenia | Najcięższa część plus wózek w odniesieniu do danych znamionowych wózka lub belki nośnej |
| Gęstość linii | Liczba części na wózek i podziałka wózka przy projektowej prędkości linii |
| Ścieżka uziemienia | Liczba połączeń od części do szyny; gdzie znajduje się punkt testowy megomomierza |
| Myjka wstępna | Kąt odpływu, wytrzymałość na ciśnienie natrysku, części, które mogą unosić się na powierzchni lub zatrzymywać roztwór |
| Piec utwardzający | Masa wózków i łańcucha na godzinę uwzględniona w obciążeniu cieplnym |
| Usuwanie powłoki | Metoda, odstęp i liczba zapasowych zestawów haków |
| Maskowanie części | Zatyczki, kapturki lub wbudowane maski i ich klasa temperaturowa |
Kluczowe komponenty są dostępne od międzynarodowych marek, takich jak PACLINE dla toru przenośnika podwieszanego, łańcucha i wózków, SEW-Eurodrive i Nord dla przekładniowych silników napędowych przenośnika oraz Caplugs i Essentra Components dla haków i zatyczek maskujących (konfigurowalnych zgodnie ze specyfikacją klienta). Konstrukcja zawieszenia jest ustalana wspólnie z przenośnik łańcuchowy podwieszany, myjka do obróbki wstępnej i piec do utwardzania, które współdzielą jedno okno części.
FAQ
Z czego wykonane są haki do malowania proszkowego? Większość haczyków do malowania proszkowego to drut sprężynowy ze stali sprężynowej, okrągły lub kwadratowy. Tam, gdzie wieszaki są czyszczone w piecu wypalającym, elementy sprężyste powinny być wykonane ze stali nierdzewnej klasy sprężynowej, ponieważ zwykła stal sprężynowa ulega wyżarzaniu i traci napięcie w temperaturach wypalania około 800 °F (427 °C).
Czy kwadratowe lub rombowe haczyki z drutu są lepsze od okrągłych haczyków? Drut kwadratowy formowany na krawędzi dotyka części wzdłuż narożnika, więc powierzchnia styku jest mała i ostra. Dostawcy opisują stabilniejsze uziemienie przez więcej cykli, mniejszy ślad po haczyku i, w testach jednego z dostawców, prawie dwukrotnie większą nośność niż jego standardowych haczyków V lub C.
Czy te same wieszaki mogą być używane do linii wsadowych i przenośnikowych? Haczyki i poprzeczki mogą być wspólne, ale linia wsadowa wiesza je na wózku lub trolleyu, który toczy się od kabiny do pieca komorowego. Trasa wózka powinna być krótka i gładka, ponieważ wstrząsy mogą strącić niewulkanizowany proszek lub spowodować upadek części.
Jak wieszać okrągłe części do malowania proszkowego? Okrągłe części, takie jak koła i tarcze, są wieszane na haczykach obrotowych z łożyskiem kulkowym, obracanych ręcznie w kabinie manualnej lub przez napędzany rotator na linii automatycznej. Małe części cylindryczne mogą również poruszać się na przenośniku łańcuchowym na krawędzi z obrotowymi wrzecionami.
Gdzie pasuje MUSI Technology
MUSI Technology projektuje przenośnik, otwory i piec wokół okna części i metody wieszania klienta, i może dostarczyć belki nośne, wieszaki i wózki wsadowe wraz z linią. Zobacz ręczna linia do malowania proszkowego do pracy wsadowej na wózkach lub do przewodnik po linii do malowania proszkowego do układów przenośnikowych.
Dostarczone przez Lin Cong, Dyrektora Technicznego, MUSI Technology
Prześlij nam rozmiar swojej części, wydajność i typ powłoki — nasi inżynierowie odpowiedzą z układem i budżetem w ciągu jednego dnia roboczego. Kontakt z MUSI Technology lub przeglądaj nasza gama sprzętu.
Powiązane przewodniki techniczne
- Linia do powlekania części samochodowych: specyfikacja i przepustowość
Linie do powłok lakierniczych w przemyśle motoryzacyjnym muszą utrzymywać grubość powłoki w zakresie plus lub minus 10 mikronów, przechodzić test w mgle solnej przez 500–1000 godzin i spełniać standardy wyglądu OEM. - Linia do malowania proszkowego: rodzaje, specyfikacje i koszty (2026)
Linia do malowania proszkowego wstępnie obrabia, maluje i utwardza części metalowe na przenośniku. Pełny przewodnik po typach linii, kluczowych specyfikacjach i zakresach cenowych na 2026 rok. - Linia obróbki wstępnej przed malowaniem proszkowym: etapy i koszty
Linia obróbki wstępnej odtłuszcza, płucze i chemicznie konwertuje powierzchnię metalu przed malowaniem. Układy trzystopniowe, pięciostopniowe i siedmiostopniowe, fosforanowanie w porównaniu z. - Linia powłokowa kontenera BESS: Specyfikacja i korozja
Kontenery magazynowania energii w bateriach wymagają ochrony antykorozyjnej C4 do C5-M: obróbka strumieniowo-ścierna do Sa2.5, podkład bogaty w cynk i nawierzchniowa powłoka poliestrowa odporna na warunki atmosferyczne. - Linia do powłokowania obudów baterii pojazdów elektrycznych: specyfikacje i koszty
Obudowy pakietów akumulatorów wymagają wytrzymałości dielektrycznej, stabilności termicznej i trwałości antykorozyjnej w jednej powłoce. Porównanie proszkowych i ciekłych, docelowe grubości powłok.