Revestimento em pó de rodas e chassis automotivos: Especificação, Projeto de Linha e Custo (2026)
Resposta rápida: Rodas automotivas normalmente recebem uma pilha de pó de três camadas — primer, base e verniz — com 90 a 140 mícrons, testadas em névoa salina por 750 a 1.000 horas, além de um requisito de corrosão filiforme. Peças de chassi recebem um único revestimento funcional com 60 a 100 mícrons. Uma linha dedicada para rodas custa de USD 600.000 a 1.600.000; uma linha para chassi, de USD 400.000 a 900.000.
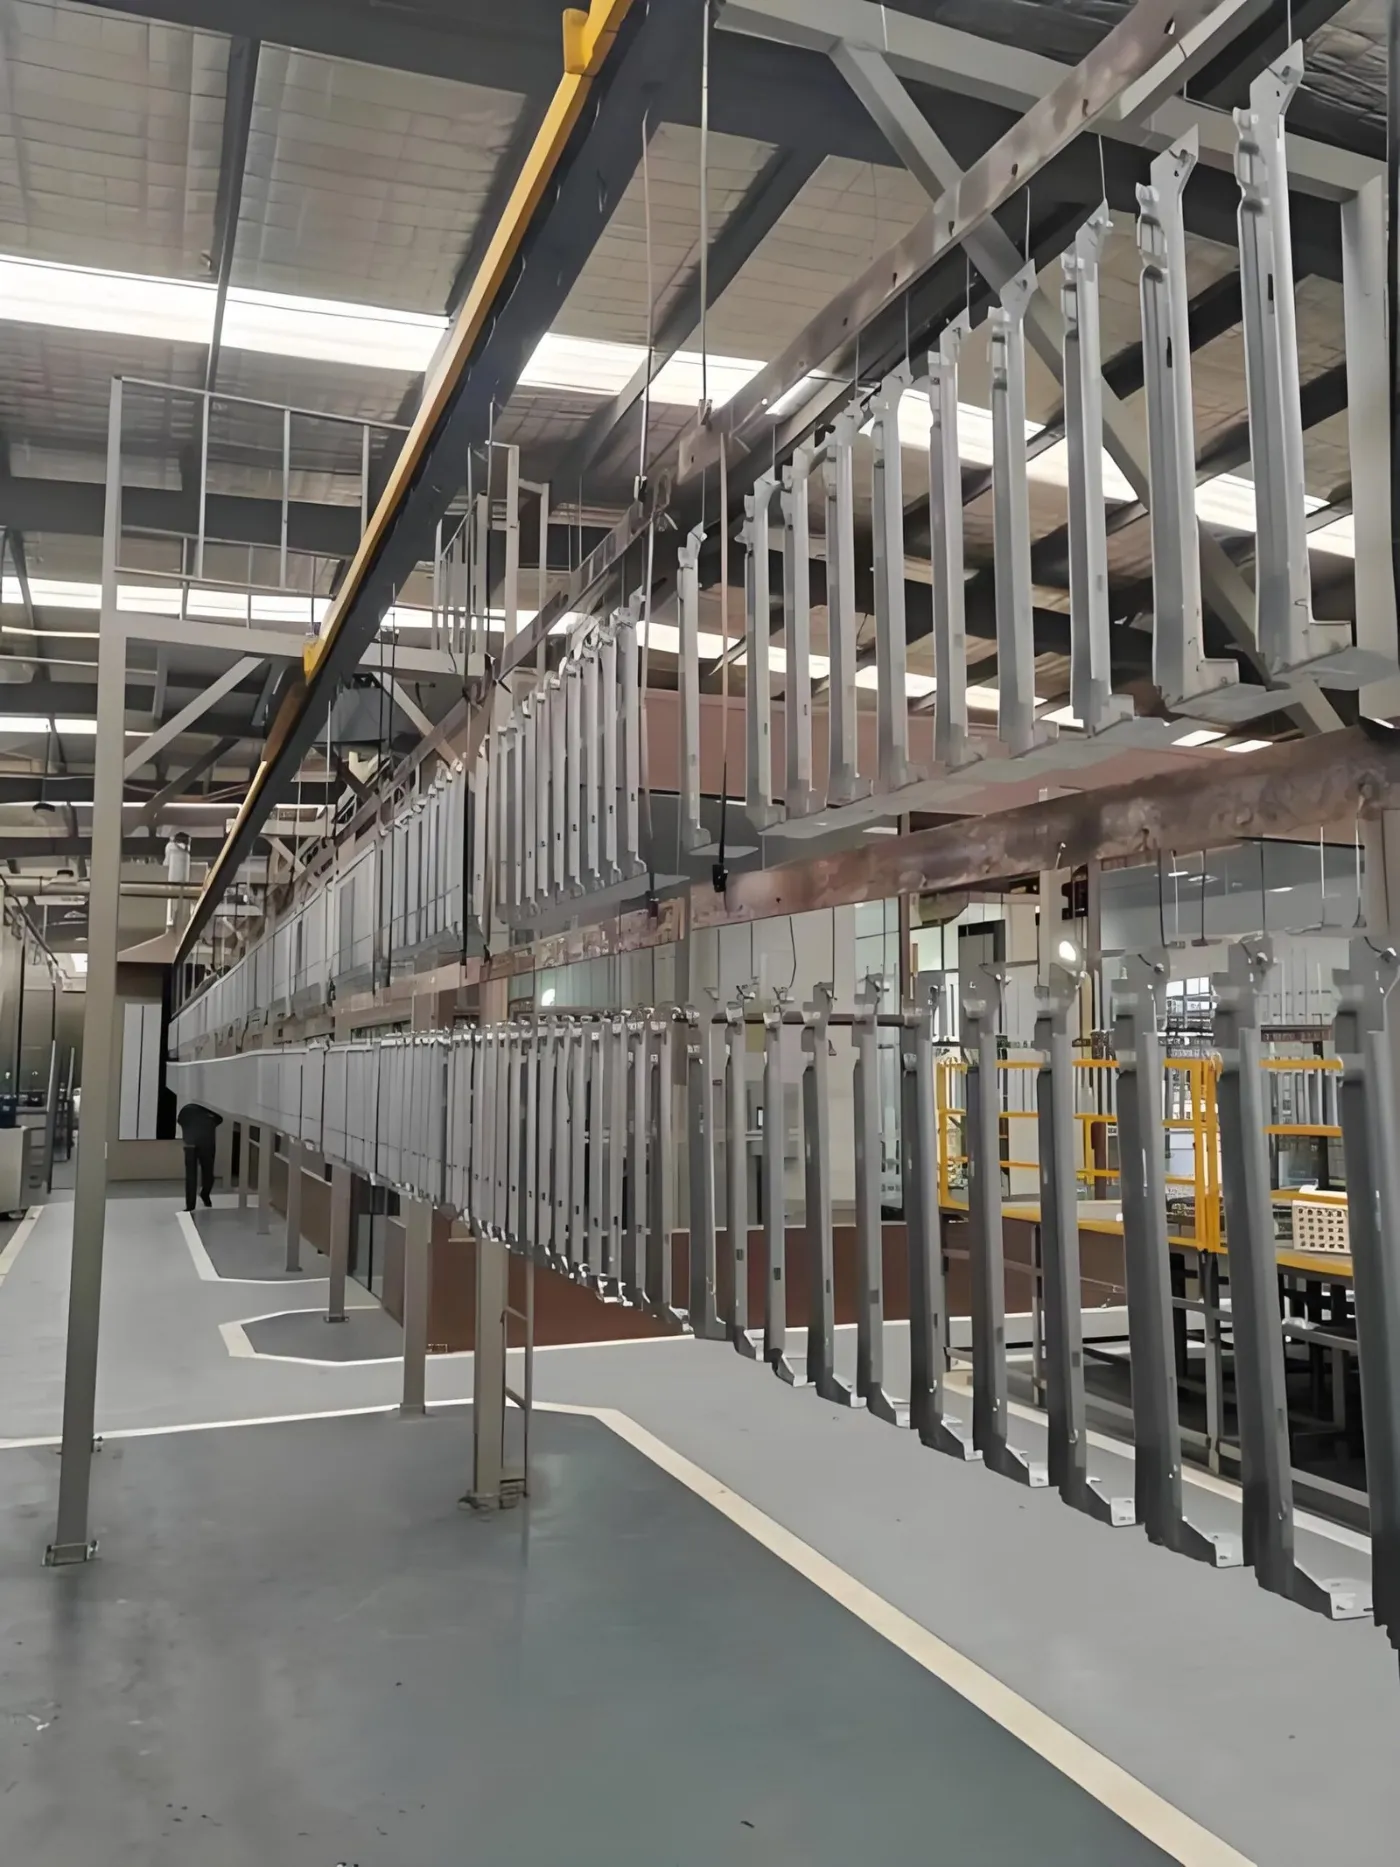
Por que as rodas e as peças do chassi são especificadas separadamente
Eles falham de maneiras diferentes. Um suporte de chassi falha por corrosão generalizada após anos de sal de estrada, então a especificação é sobre espessura de barreira e qualidade de pré-tratamento. Uma roda falha cosmeticamente primeiro — corrosão filiforme avançando a partir de um lascamento de pedra, ou amarelecimento do verniz transparente — enquanto está à vista plena do cliente.
Essa diferença determina a contagem de camadas. As peças do chassi recebem uma camada funcional. As rodas recebem várias, porque nenhuma camada isolada oferece aderência, barreira, cor e resistência UV ao mesmo tempo.
Como é a pilha de casacos?
| Grupo de peças | Pilha de revestimento | Filme total | Alvo de corrosão |
|---|---|---|---|
| Roda de liga leve, acabamento pintado | Primer em pó, base em pó, transparente em pó | 90-140 mícrons | 750-1.000 h mais filiforme |
| Roda de liga leve, face usinada | Primer em pó, base, corte diamante, transparente | 100-160 mícrons | 750-1.000 h mais filiforme |
| Roda de aço | Primer em pó mais camada de acabamento | 70-110 mícrons | 500-750 h |
| Suporte do chassi, subquadro | Epóxi simples ou pó híbrido | 60-100 mícrons | 500-1,000 h |
| Mola de suspensão | Flocos de zinco ou pó epóxi | 15-80 mícrons | 480-720 h |
A corrosão filiforme é a especificação mais frequentemente não cumprida por fornecedores provenientes de trabalhos industriais gerais. É testada separadamente do ensaio de névoa salina, é determinada pela qualidade do pré-tratamento no alumínio e não pela espessura do filme, e adicionar mais camada de acabamento não corrige uma falha de corrosão filiforme.
Que pré-tratamento essas peças precisam?
| Rodas de liga leve | Conversão de zircônio ou titânio livre de cromo, com um ataque controlado de 0,5-2 g/m2. O peso do ataque é o principal controle de filiforme. |
|---|---|
| Peças de chassi de aço | sete estágios com fosfato de zinco onde são necessárias 750 h ou mais, zircônio onde a linha também processa alumínio. |
| Enxágue final | Desionizada, condutividade inferior a 30 microsiemens/cm. Os sais residuais sob o filme são um iniciador filiforme direto. |
| Secagem | 10-15 min a 100-120 C para alumínio; mais elevado para aço. |
| Histórico de entregas | 800+ linhas de pintura para 500+ clientes em 36 países (equipa de engenharia MUSI, acumulado desde 2011) |
| Serviços | Projeto, fabrico, instalação, comissionamento, formação de operadores e assistência pós-venda de uma só empresa |
Nosso guia da linha de pré-tratamento cobre detalhadamente a decisão entre fosfato e zircônio.
Como é feita a disposição de uma linha de rodas?
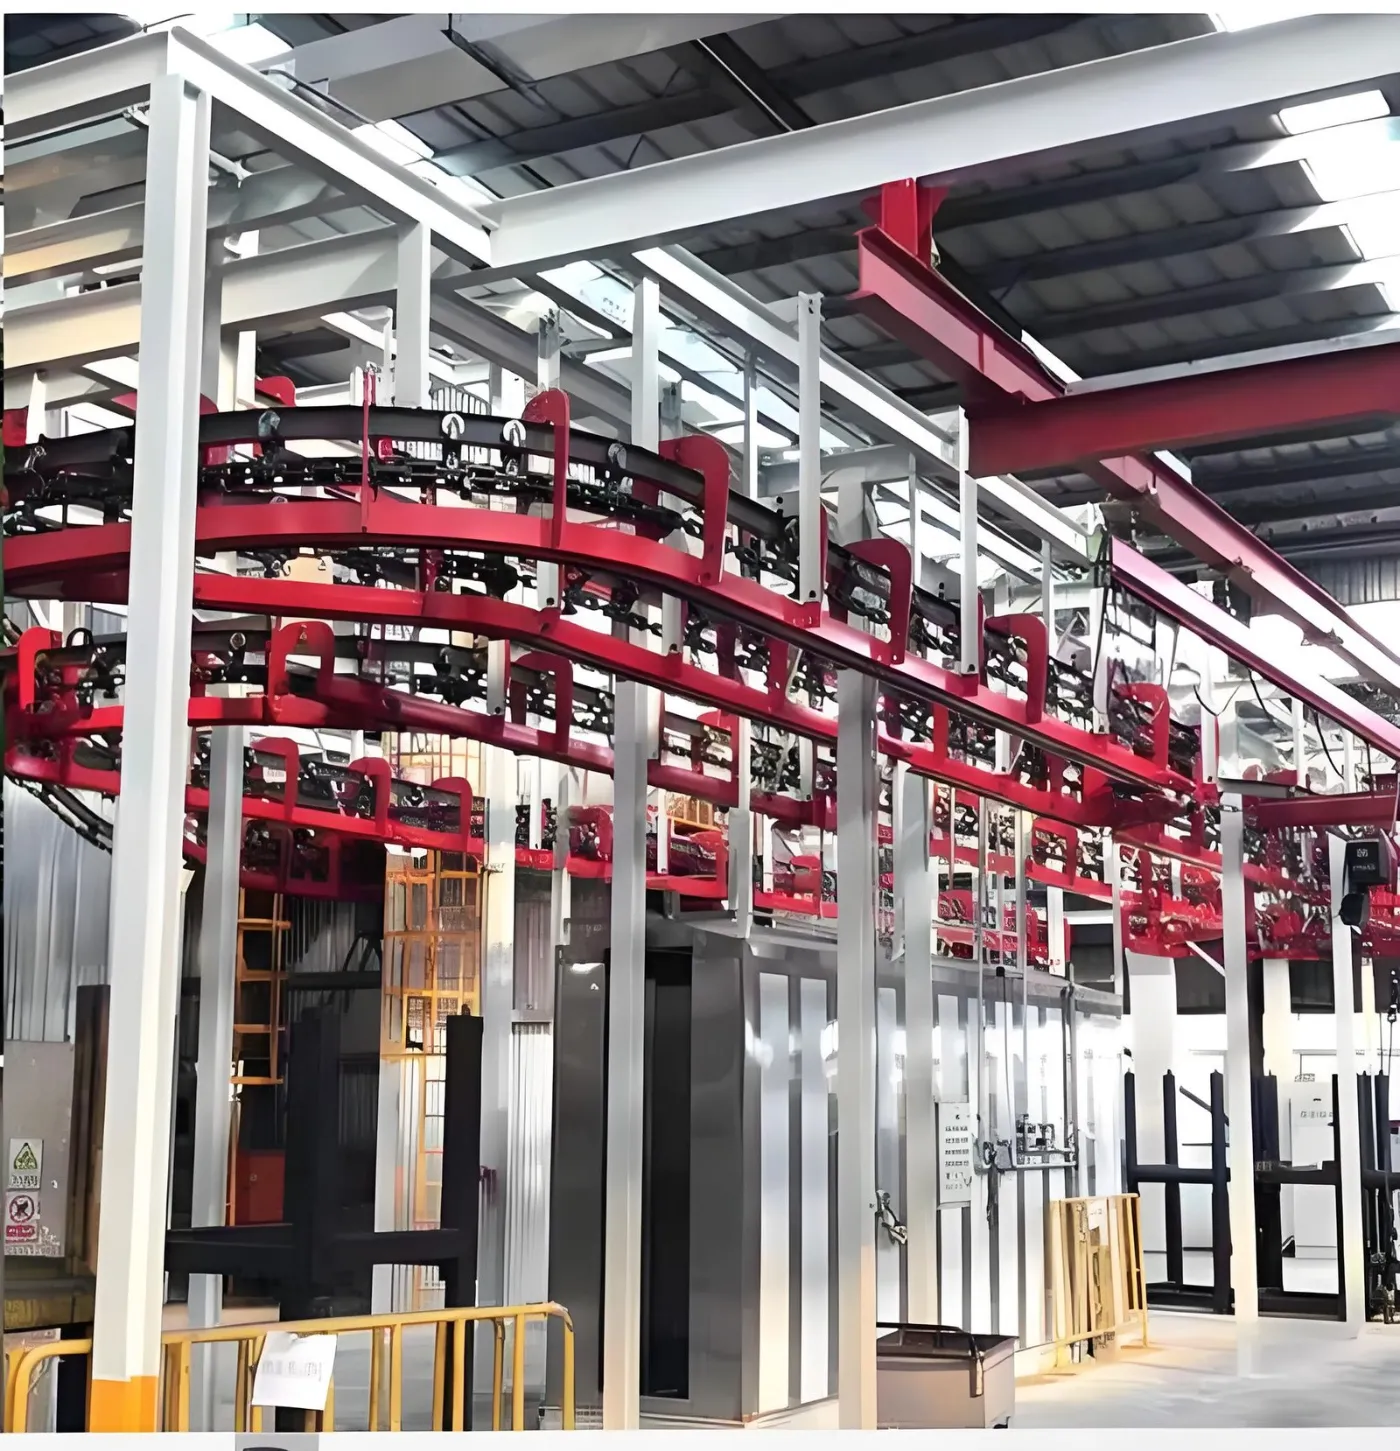
- Carregue em dispositivos dedicados de roda — nunca em ganchos suspensos livremente, porque o balanço destrói a uniformidade do filme numa face curva.
- Pré-tratamento em sete estágios com controle de corrosão e enxágue final com água deionizada.
- Forno de secagem.
- Cabine de primer, depois gel ou cura completa dependendo do sistema de pó.
- Cabine de pintura base com robôs ou reciprocadores, com capacidade de troca de cor.
- Célula opcional de usinagem com corte de diamante para rodas com face usinada.
- Cabine de pintura de verniz em uma área de limpeza controlada.
- Forno de cura final com registro de temperatura do metal da peça.
- Resfriamento, medição de filme e inspeção visual 100 por cento.
| Programa | Rodas por hora | Velocidade da linha | Estandes |
|---|---|---|---|
| Aftermarket, tamanhos mistos | 60-150 | 1,0-2,0 m/min | 2 |
| Fornecimento OEM, família única | 150-400 | 2,0-3,5 m/min | 3 |
| Alto volume, face usinada | 400-700 | 3,0-5,0 m/min | Célula de usinagem 3 plus |
O que o controle de filmes exige na prática?
A geometria da roda é hostil à eletrostática: reentrâncias profundas dos raios, um poço do aro que projeta sombra sobre si mesmo e uma face usinada que deve permanecer dimensionalmente exata. Quatro controles fazem a maior parte do trabalho.
- Jigs fixos que apresentam a roda num ângulo definido e a fazem girar sob as pistolas.
- Estágios de tensão: kV mais baixo de 40-60 para reentrâncias, mais alto para faces planas, programado por zona.
- Disciplina de aterramento: resistência de contato do dispositivo de fixação abaixo de 1 megohm, verificada a cada turno.
- Medição em pontos definidos: Aba do aro, raiz do raio, face do cubo e face traseira, registrados por lote.
Quanto custa a linha em 2026?
| Configuração | Preço indicativo (USD, ex-works) |
|---|---|
| Linha de peças de chassi, 7 estágios, cabine única | 400,000-700,000 |
| Linha de chassi com célula robótica e registro completo | 700,000-900,000 |
| Linha de rodas, dois boxes, volume de pós-venda | 600,000-1,000,000 |
| Linha de rodas, três cabines, volume OEM | 1,000,000-1,600,000 |
| Adicionar: célula de usinagem com corte de diamante | 180,000-450,000 |
Trabalhando com a MUSI Technology em uma linha automotiva
A MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) projeta e constrói linhas de acabamento chave na mão em sua fábrica em Changzhou, China, com 800+ linhas de pintura entregues a 500+ clientes em 36 países, desde cabines individuais até instalações completas de acabamento.
- Cada linha é projetada de acordo com uma especificação de desempenho documentada. A velocidade da linha, o perfil de cura, a espessura da película em pontos de medição designados e a meta de corrosão são declarados no contrato e demonstrados na sua própria peça durante o teste de fábrica antes do embarque.
- Uma equipe de engenharia é responsável por toda a cadeia — química de pré-tratamento, design de gabaritos, aplicação, cura, transporte e controle de emissões —, de modo que os trade-offs entre eles são resolvidos na prancheta, e não no chão de fábrica.
- Os painéis de controle são especificados com espessura de filme, cura e registro de banho desde o início, de modo que as evidências para as auditorias do seu cliente existem desde o primeiro dia, em vez de serem adicionadas posteriormente.
Envie seus desenhos de peças, volume anual e a especificação do cliente que você precisa atender: contacte a MUSI Technology. Ver também Soluções de revestimento para peças automotivas e o Estudo de caso de linha de pintura em pó para cubos de roda.
Perguntas frequentes
Que pilha de revestimento as rodas de liga leve usam?
Uma pilha de pó de três camadas de primer, base e verniz totalizando 90-140 mícrons para acabamentos pintados, ou primer, base, usinagem com corte de diamante e verniz a 100-160 mícrons para rodas com face usinada. Nenhuma camada única proporciona adesão, barreira, cor e resistência UV ao mesmo tempo, razão pela qual as rodas recebem uma pilha enquanto as peças do chassi recebem uma única camada funcional.
O que é corrosão filiforme e por que ela é importante em rodas?
A corrosão filiforme é uma propagação em forma de fio que se espalha sob o revestimento a partir de um dano por pedra ou borda, e é testada separadamente do spray de sal. Em rodas de alumínio, ela é determinada pela qualidade do pré-tratamento e não pela espessura do filme, portanto adicionar camada de acabamento não corrige uma falha filiforme. Perda de massa por ataque de 0,5-2 g/m2 e um enxágue final com água deionizada abaixo de 30 microsiemens/cm são os controles primários.
Quantas horas de névoa salina as rodas e as peças do chassi precisam?
As rodas de liga leve normalmente exigem de 750 a 1.000 horas, além de um requisito separado de filiforme, as rodas de aço de 500 a 750 horas, os suportes do chassi e subquadros de 500 a 1.000 horas, e as molas de suspensão de 480 a 720 horas. A especificação da peça do cliente sempre prevalece sobre esses valores genéricos.
Por que as rodas precisam de gabaritos fixos em vez de ganchos?
Porque a geometria da roda é hostil à aplicação eletrostática: reentrâncias profundas entre os raios, um poço de aro que faz sombra sobre si mesmo e uma face usinada que deve permanecer dimensionalmente exata. Um gancho de suspensão livre permite que a peça balance, alterando continuamente a distância da pistola e destruindo a uniformidade do filme em faces curvas. Gabaritos fixos apresentam a roda em um ângulo definido e a rotacionam sob as pistolas.
Qual é a produtividade alcançada por uma linha de revestimento de rodas?
Linhas de pós-venda que operam tamanhos mistos normalmente produzem 60-150 rodas por hora a 1,0-2,0 m/min com duas cabines. Linhas OEM em uma única família de rodas alcançam 150-400 por hora a 2,0-3,5 m/min com três cabines. Linhas de face usinada de alto volume alcançam 400-700 por hora com três cabines mais uma célula de usinagem dedicada de corte de diamante.
Quanto custa uma linha de revestimento para rodas ou chassis automotivos?
As faixas indicativas ex-works para 2026 são de USD 400.000-700.000 para uma linha de peças de chassi com pré-tratamento de sete estágios e uma cabine, USD 700.000-900.000 com uma célula robótica e registro completo, USD 600.000-1.000.000 para uma linha de rodas de reposição com duas cabines, e USD 1.000.000-1.600.000 para uma linha de rodas OEM com três cabines. Uma célula de usinagem de corte diamantado acrescenta USD 180.000-450.000.
Sobre os números neste guia. As faixas de preço são estimativas ex-works da China compiladas em setembro de 2026 a partir de cotações de projetos da MUSI Technology e são fornecidas apenas para orçamento; um preço firme depende do envelope da peça, da produtividade e dos requisitos de conformidade locais. Os números de desempenho são valores típicos para equipamentos corretamente especificados e corretamente operados, não garantias. Última revisão: 10 de setembro de 2026.
Envie-nos o tamanho da peça, a produção e o tipo de pintura — nossos engenheiros respondem em até 24 horas, e o layout e o orçamento vêm assim que os dados das suas peças estiverem completos. Contacte a MUSI Technology ou explore a nossa gama de equipamentos.
Leitura Adicional
- ProdutosLinha de Revestimento Automotivo
Linha de Revestimento Flexível com Robôs - IndústriaRevestimento de Peças Automotivas
- Guias técnicosLinha de Revestimento para Peças Automotivas: Requisitos, Layout e Capacidade de Produção (2026)
Pintura por Pulverização Robótica vs Reciprocador: Quando um Robô Compensa? (2026) - Estudos de CasoLinha de Pintura de Peças Automotivas para Fornecedor Tier-1
Revestimento Robótico de Para-choques Automóveis
Linha de Pintura a Pó para Cubo de Roda Automotiva
Linha de cura UV para peças de interior automotivo - NotíciasPintura por Pulverização Robótica na Indústria Automotiva: Um Guia Prático