Sơn tĩnh điện cho bánh xe và khung gầm ô tô: Thông số kỹ thuật, thiết kế dây chuyền và chi phí (2026)
Trả lời nhanh: Bánh xe ô tô thường chạy ba lớp bột xếp chồng — lớp lót, lớp nền và lớp phủ trong suốt — ở độ dày 90 đến 140 micron, được kiểm nghiệm từ 750 đến 1.000 giờ phun muối cùng với yêu cầu chống ăn mòn dạng sợi. Các bộ phận khung gầm chạy một lớp phủ chức năng duy nhất ở độ dày 60 đến 100 micron. Một dây chuyền bánh xe chuyên dụng có giá từ 600.000 đến 1.600.000 USD; một dây chuyền khung gầm có giá từ 400.000 đến 900.000 USD.
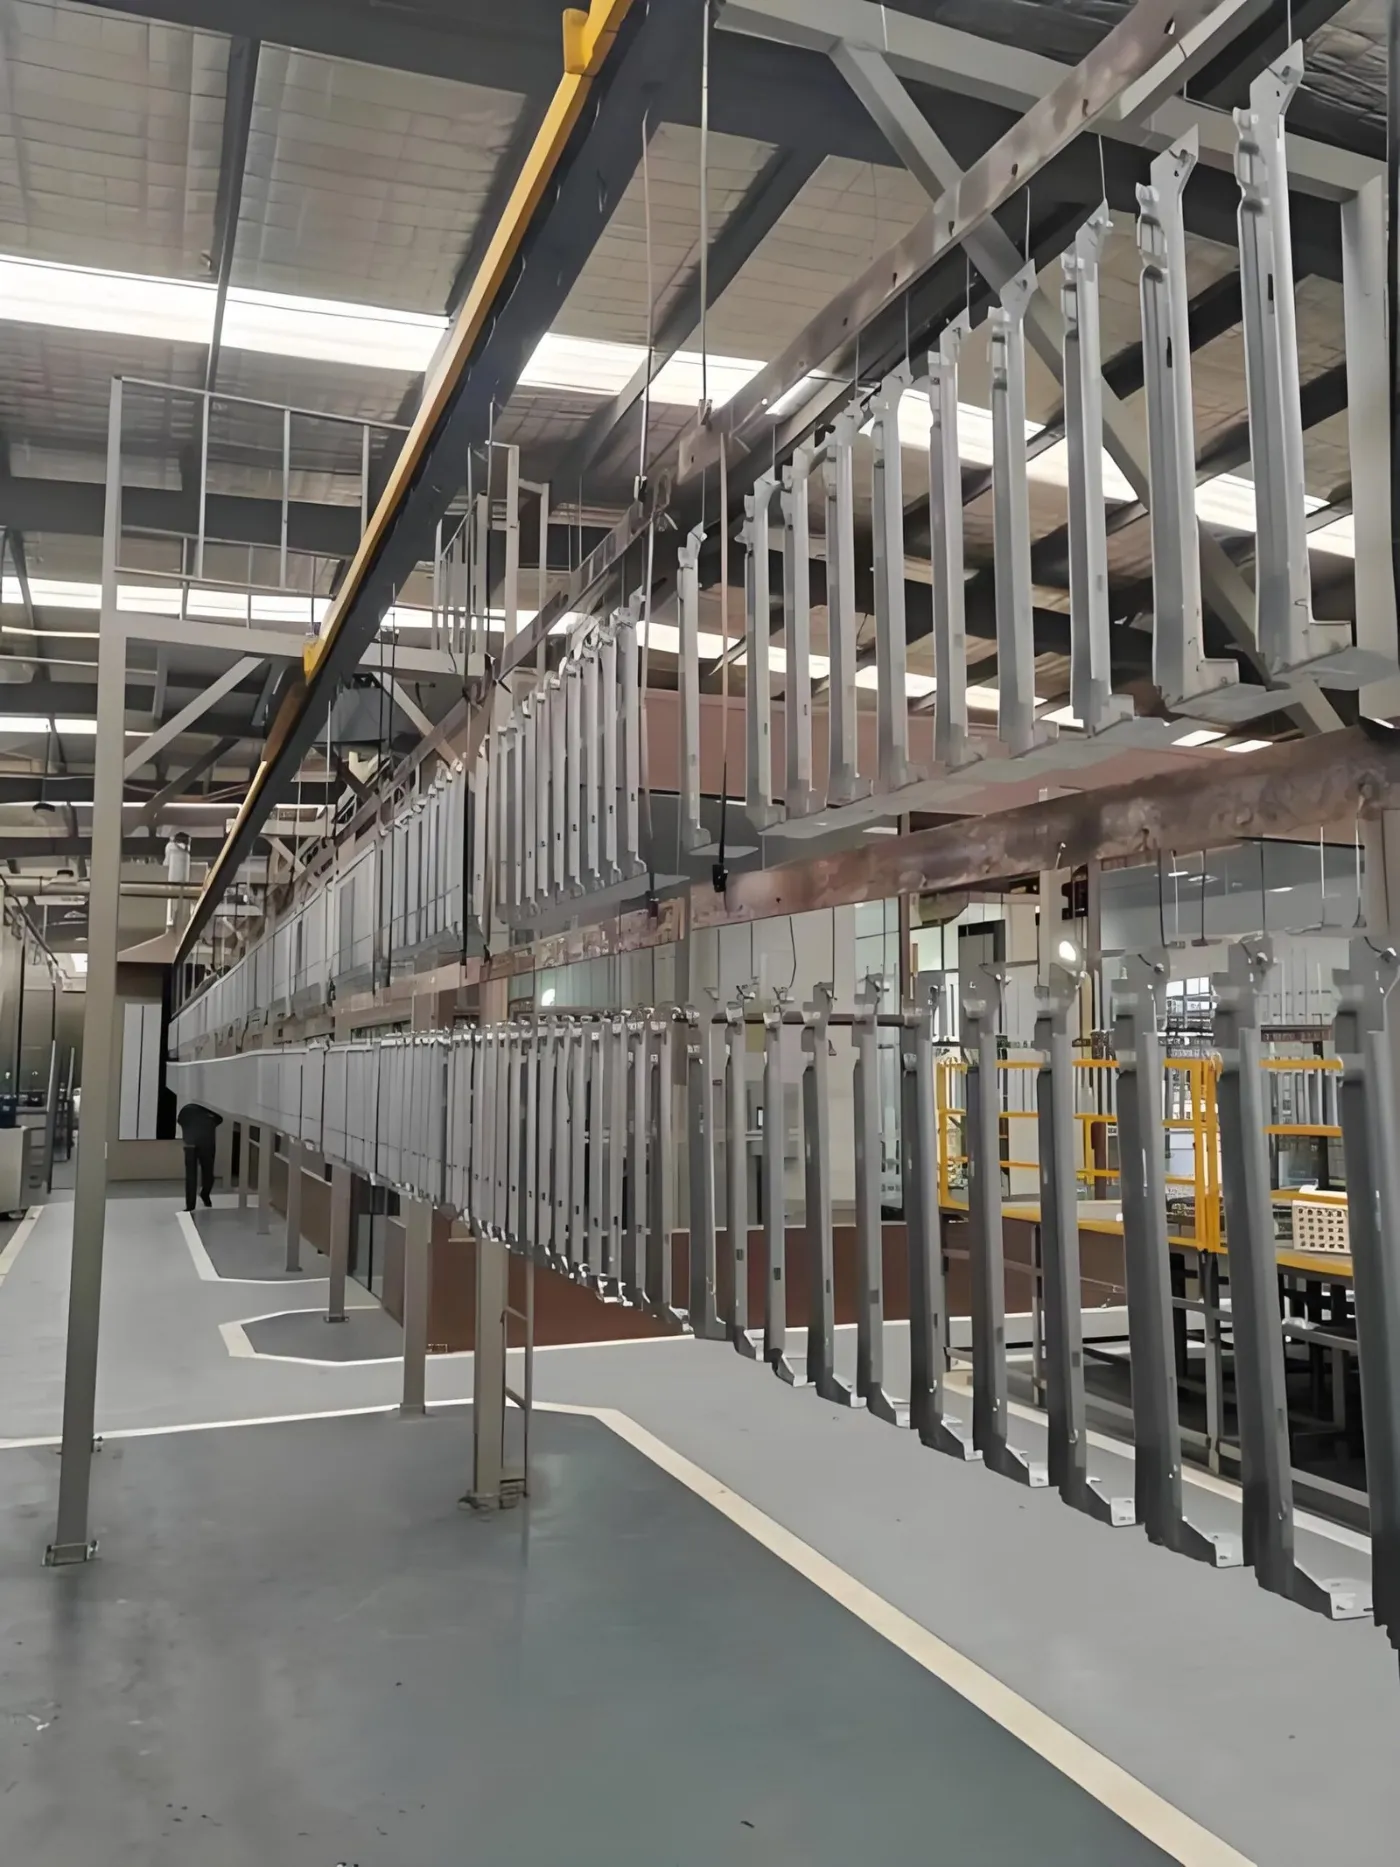
Tại sao bánh xe và các bộ phận khung gầm lại được chỉ định riêng biệt
Chúng hỏng theo những cách khác nhau. Một giá đỡ khung gầm hỏng do ăn mòn tổng quát sau nhiều năm tiếp xúc với muối đường, vì vậy thông số kỹ thuật liên quan đến độ dày lớp ngăn cách và chất lượng tiền xử lý. Một bánh xe hỏng về mặt ngoại quan trước tiên — ăn mòn dạng sợi lan từ một vết sứt do đá văng, hoặc lớp sơn bóng bị ố vàng — trong khi vẫn nằm ngay trong tầm nhìn của khách hàng.
Sự khác biệt đó quyết định số lớp sơn. Các bộ phận gầm xe chỉ nhận một lớp sơn chức năng. Bánh xe nhận một chồng lớp, vì không có lớp đơn nào đồng thời mang lại độ bám dính, khả năng ngăn chặn, màu sắc và khả năng chống tia UV.
Lớp áo trông như thế nào?
| Nhóm bộ phận | Lớp phủ chồng | Tổng phim | Mục tiêu chống ăn mòn |
|---|---|---|---|
| Mâm xe hợp kim, hoàn thiện sơn | Bột lót, bột nền, bột trong | 90-140 micron | 750-1.000 giờ cộng với dạng sợi |
| Mâm xe hợp kim, mặt gia công | Bột lót, lớp nền, cắt kim cương, trong suốt | 100-160 micron | 750-1.000 giờ cộng với dạng sợi |
| Bánh xe thép | Bột lót cộng lớp phủ trên cùng | 70-110 micron | 500-750 h |
| Giá đỡ khung gầm, khung phụ | Epoxy đơn hoặc bột hybrid | 60-100 micron | 500-1,000 h |
| Lò xo treo | Kẽm vảy hoặc bột epoxy | 15-80 micron | 480-720 h |
Ăn mòn dạng sợi là tiêu chuẩn thường bị các nhà cung cấp đến từ lĩnh vực công nghiệp thông thường bỏ qua nhất. Nó được kiểm tra riêng biệt với phun muối, nó bị chi phối bởi chất lượng tiền xử lý trên nhôm chứ không phải bởi độ dày màng sơn, và việc thêm nhiều lớp sơn phủ bề mặt không khắc phục được lỗi ăn mòn dạng sợi.
Các bộ phận này cần tiền xử lý như thế nào?
| Mâm hợp kim | Chuyển đổi zirconium hoặc titan không chứa crom, với quá trình ăn mòn được kiểm soát từ 0,5-2 g/m2. Khối lượng ăn mòn là yếu tố kiểm soát chính đối với hiện tượng ăn mòn dạng sợi. |
|---|---|
| Chi tiết khung gầm thép | bảy giai đoạn với kẽm photphat khi yêu cầu từ 750 giờ trở lên, zirconi khi dây chuyền cũng chạy nhôm. |
| Rửa cuối | Nước khử ion, độ dẫn điện dưới 30 microsiemens/cm. Muối còn sót lại dưới màng là tác nhân khởi phát ăn mòn dạng sợi trực tiếp. |
| Làm khô | 10-15 phút ở 100-120°C đối với nhôm; cao hơn đối với thép. |
| Thành tích giao hàng | 800+ dây chuyền sơn cho 500+ khách hàng tại 36 quốc gia (đội ngũ kỹ thuật MUSI, tích lũy từ năm 2011) |
| Dịch vụ | Thiết kế, chế tạo, lắp đặt, chạy thử, đào tạo vận hành và hỗ trợ sau bán hàng từ một công ty |
Của chúng tôi Dây chuyền tiền xử lý trình bày chi tiết về quyết định giữa phosphate và zirconium.
Một đường ống tưới dạng bánh xe được bố trí như thế nào?
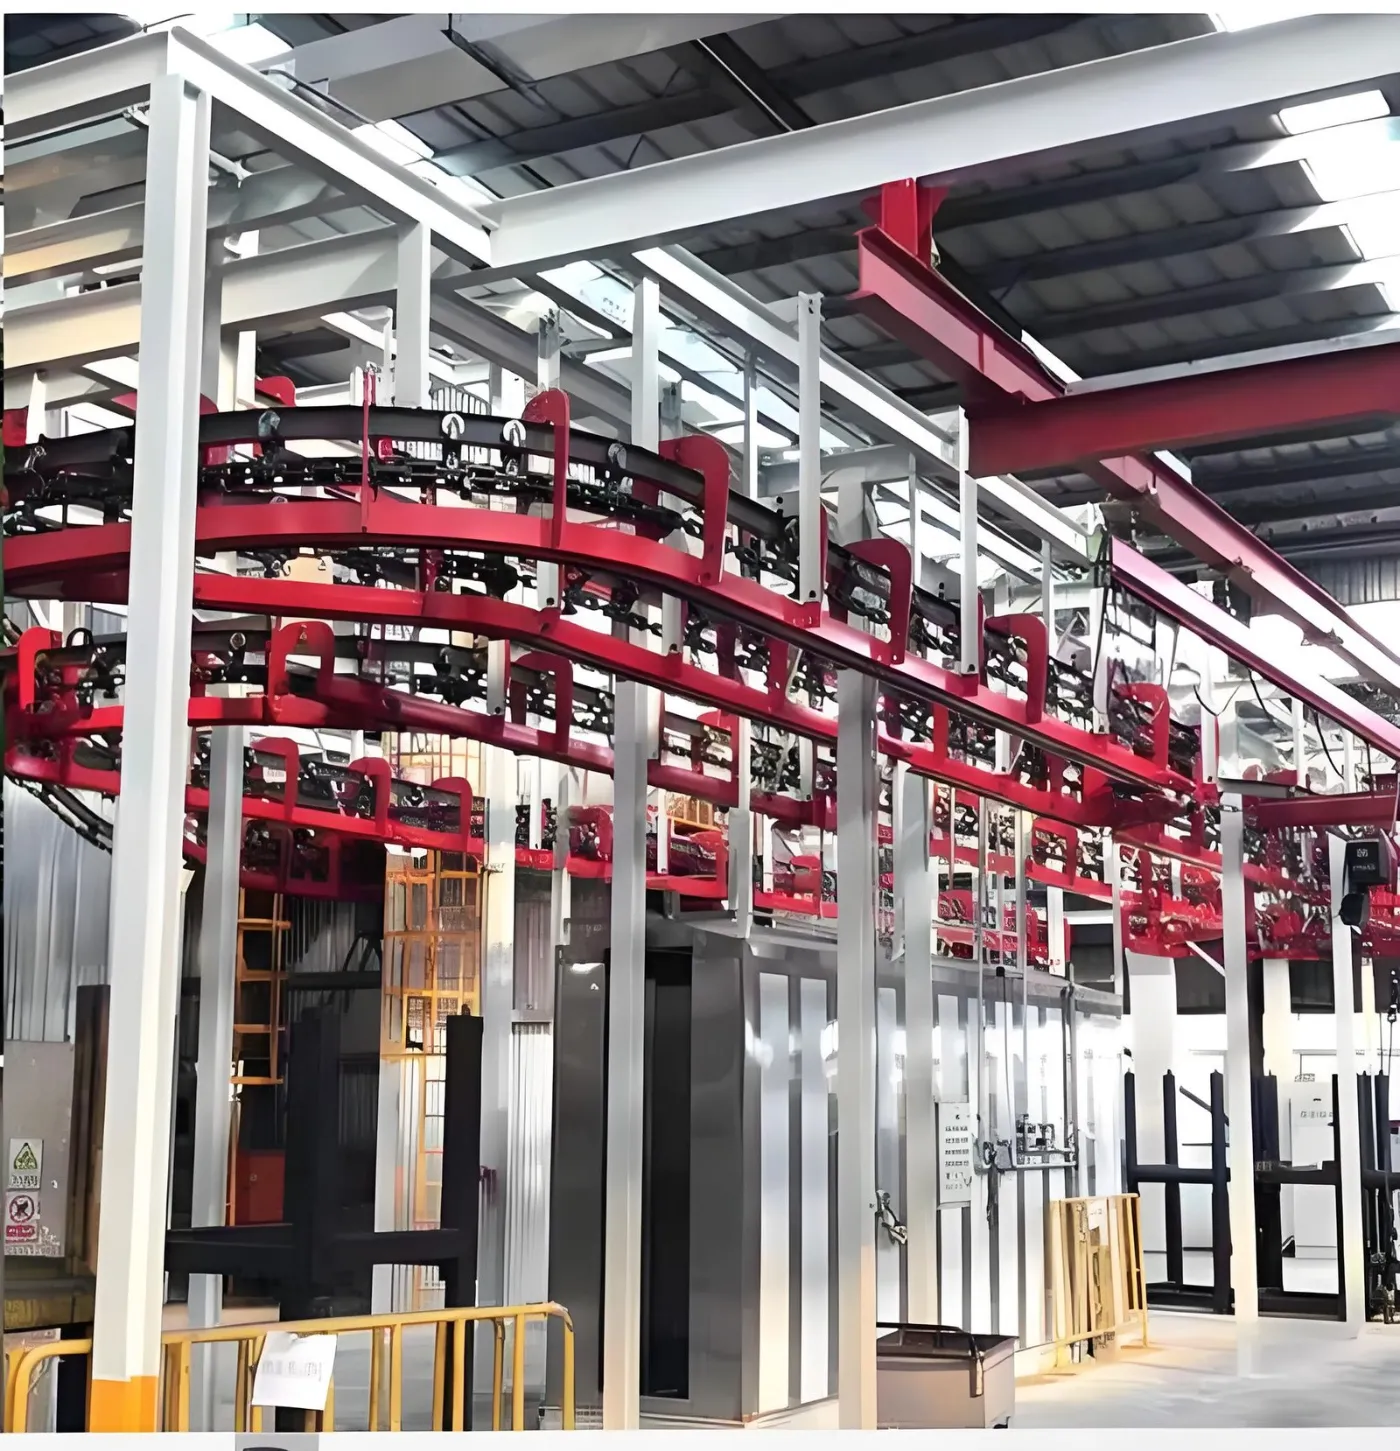
- Đặt lên các đồ gá bánh xe chuyên dụng — tuyệt đối không dùng móc treo tự do, vì dao động sẽ phá hủy độ đồng đều của màng trên bề mặt cong.
- Tiền xử lý bảy giai đoạn với kiểm soát ăn mòn và tráng rửa cuối bằng nước khử ion.
- Lò sấy khô.
- Buồng sơn lót, sau đó gel hoặc đóng rắn hoàn toàn tùy thuộc vào hệ thống bột.
- Buồng phun sơn lót với robot hoặc thiết bị phun qua lại, có khả năng đổi màu.
- Tùy chọn tế bào gia công cắt kim cương cho bánh xe mặt gia công.
- Buồng phun sơn bóng trong khu vực được kiểm soát độ sạch.
- Lò sấy khô cuối cùng với ghi nhật ký nhiệt độ kim loại của chi tiết.
- Làm nguội, đo màng và kiểm tra ngoại quan 100 phần trăm.
| Chương trình | Số bánh xe mỗi giờ | Tốc độ dây chuyền | Gian hàng |
|---|---|---|---|
| Hậu mãi, kích cỡ hỗn hợp | 60-150 | 1,0-2,0 m/phút | 2 |
| Cung cấp OEM, nhà ở một gia đình | 150-400 | 2.0-3.5 m/phút | 3 |
| Khối lượng lớn, mặt gia công | 400-700 | 3,0-5,0 m/phút | 3 cộng ô gia công cơ khí |
Kiểm soát phim trong thực tế đòi hỏi những gì?
Hình học bánh xe không thuận lợi cho tĩnh điện: các hốc nan hoa sâu, lòng vành tự che khuất chính nó, và bề mặt gia công phải giữ chính xác về kích thước. Bốn yếu tố kiểm soát đảm nhiệm phần lớn công việc.
- Đồ gá cố định trình bày bánh xe ở một góc xác định và xoay nó dưới các khẩu súng.
- Phân chia điện áp: kV thấp hơn từ 40-60 cho các hốc lõm, cao hơn cho bề mặt phẳng, được lập trình theo từng vùng.
- Kỷ luật nối đất: Điện trở tiếp xúc của đồ gá dưới 1 megohm, được xác minh mỗi ca.
- Đo lường tại các điểm xác định: Vành mép, chân nan hoa, mặt moay-ơ và mặt sau, được ghi nhận theo từng lô.
Chi phí đường dây vào năm 2026 là bao nhiêu?
| Cấu hình | Giá tham khảo (USD, xuất xưởng) |
|---|---|
| Dây chuyền linh kiện khung gầm, 7 giai đoạn, buồng đơn | 400,000-700,000 |
| Dây chuyền khung gầm với tế bào robot và ghi nhật ký đầy đủ | 700,000-900,000 |
| Đường bánh xe, hai buồng, khối lượng hậu mãi | 600,000-1,000,000 |
| Đường bánh xe, ba gian, sản lượng OEM | 1,000,000-1,600,000 |
| Thêm: ô gia công cắt kim cương | 180,000-450,000 |
Làm việc với MUSI Technology trên một dây chuyền ô tô
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) thiết kế và chế tạo các dây chuyền sơn chìa khóa trao tay tại nhà máy ở Thường Châu, Trung Quốc, đã bàn giao 800+ dây chuyền sơn cho 500+ khách hàng tại 36 quốc gia, từ buồng sơn đơn lẻ đến nhà máy sơn hoàn chỉnh.
- Mỗi dây chuyền đều được thiết kế dựa trên một đặc tính kỹ thuật hiệu suất bằng văn bản. Tốc độ dây chuyền, biểu đồ đóng rắn, độ dày màng tại các điểm đo được chỉ định và mục tiêu chống ăn mòn đều được ghi rõ trong hợp đồng và được chứng minh trên chính chi tiết của bạn tại buổi chạy thử tại nhà máy trước khi vận chuyển.
- Một đội kỹ thuật nắm toàn bộ chuỗi — hóa chất tiền xử lý, thiết kế đồ gá, ứng dụng, đóng rắn, vận chuyển và kiểm soát khí thải — nên các đánh đổi giữa chúng được giải quyết trên bản vẽ, chứ không phải trên sàn nhà máy của bạn.
- Bảng điều khiển được chỉ định với độ dày màng, nhật ký lưu hóa và dung dịch tắm ngay từ đầu, vì vậy bằng chứng mà khách hàng của bạn kiểm toán tồn tại ngay từ ngày đầu tiên thay vì được trang bị thêm sau này.
Gửi bản vẽ chi tiết của bạn, sản lượng hàng năm và thông số kỹ thuật của khách hàng mà bạn phải đáp ứng: liên hệ MUSI Technology. Xem thêm giải pháp phủ phụ tùng ô tô và Nghiên cứu điển hình về dây chuyền sơn tĩnh điện moay ơ bánh xe.
Câu hỏi thường gặp
Mâm xe hợp kim sử dụng cấu trúc lớp phủ nào?
Một chồng bột ba lớp gồm lớp lót, lớp nền và lớp phủ trong suốt với tổng độ dày 90-140 micron cho các bề mặt sơn hoàn thiện, hoặc lớp lót, lớp nền, gia công cắt kim cương và lớp phủ trong suốt ở độ dày 100-160 micron cho bánh xe có bề mặt gia công. Không một lớp đơn lẻ nào đồng thời mang lại độ bám dính, khả năng ngăn chặn, màu sắc và khả năng chống tia UV, đó là lý do tại sao bánh xe cần một chồng lớp trong khi các bộ phận khung gầm chỉ cần một lớp phủ chức năng.
Ăn mòn dạng sợi là gì và tại sao nó lại quan trọng trên bánh xe?
Ăn mòn dạng sợi là hiện tượng lan dần như sợi chỉ, phát triển bên dưới lớp phủ từ một vết đá văng hoặc mép cạnh, và nó được kiểm tra riêng biệt với phun muối. Trên bánh xe nhôm, hiện tượng này bị chi phối bởi chất lượng tiền xử lý hơn là độ dày màng, vì vậy việc thêm lớp sơn phủ trên cùng không khắc phục được lỗi ăn mòn dạng sợi. Trọng lượng ăn mòn 0,5-2 g/m2 và lần tráng rửa cuối bằng nước khử ion dưới 30 microsiemens/cm là các yếu tố kiểm soát chính.
Bánh xe và các bộ phận khung gầm cần bao nhiêu giờ phun muối?
Bánh xe hợp kim thường yêu cầu 750-1.000 giờ cộng với yêu cầu riêng về ăn mòn dạng sợi, bánh xe thép 500-750 giờ, giá đỡ khung gầm và khung phụ 500-1.000 giờ, và lò xo hệ thống treo 480-720 giờ. Thông số kỹ thuật bộ phận của khách hàng luôn có hiệu lực cao hơn các con số chung này.
Tại sao bánh xe cần đồ gá cố định thay vì móc treo?
Vì hình học của bánh xe không thuận lợi cho việc phun tĩnh điện: các hốc nan hoa sâu, lòng vành tự che khuất và bề mặt gia công phải giữ chính xác về kích thước. Một móc treo tự do khiến chi tiết dao động, liên tục thay đổi khoảng cách súng phun và phá hủy độ đồng đều của màng sơn trên các bề mặt cong. Đồ gá cố định trình bày bánh xe ở một góc xác định và xoay nó bên dưới các súng phun.
Một dây chuyền sơn bánh xe đạt được năng suất bao nhiêu?
Các dây chuyền hậu mãi chạy kích cỡ hỗn hợp thường sản xuất 60-150 bánh xe mỗi giờ ở tốc độ 1,0-2,0 m/phút với hai buồng phun. Các dây chuyền OEM trên một dòng bánh xe duy nhất đạt 150-400 bánh mỗi giờ ở tốc độ 2,0-3,5 m/phút với ba buồng phun. Các dây chuyền gia công mặt máy khối lượng lớn đạt 400-700 bánh mỗi giờ với ba buồng phun cùng một cell gia công cắt kim cương chuyên dụng.
Dây chuyền sơn phủ bánh xe hoặc khung gầm ô tô có giá bao nhiêu?
Giá tham khảo giao tại xưởng năm 2026 là 400.000-700.000 USD cho dây chuyền linh kiện khung gầm với tiền xử lý bảy giai đoạn và một buồng phun, 700.000-900.000 USD với tế bào robot và ghi nhật ký đầy đủ, 600.000-1.000.000 USD cho dây chuyền bánh xe hậu mãi hai buồng phun, và 1.000.000-1.600.000 USD cho dây chuyền bánh xe OEM ba buồng phun. Một tế bào gia công cắt kim cương cộng thêm 180.000-450.000 USD.
Về các số liệu trong hướng dẫn này. Khoảng giá là ước tính xuất xưởng tại Trung Quốc được tổng hợp vào tháng 9 năm 2026 từ báo giá dự án của MUSI Technology và chỉ dùng cho mục đích lập ngân sách; giá chính thức phụ thuộc vào kích thước chi tiết, năng suất và yêu cầu tuân thủ địa phương. Các số liệu hiệu suất là giá trị điển hình cho thiết bị được chỉ định đúng và vận hành đúng, không phải bảo đảm. Xem xét lần cuối: ngày 10 tháng 9 năm 2026.
Gửi cho chúng tôi kích thước chi tiết, công suất và loại sơn — kỹ sư của chúng tôi phản hồi trong vòng 24 giờ, bố trí mặt bằng và ngân sách sẽ được gửi khi dữ liệu chi tiết của bạn đầy đủ. Liên hệ MUSI Technology hoặc xem qua dải thiết bị của chúng tôi.
Đọc thêm
- Sản phẩmDây chuyền sơn ô tô
Dây chuyền sơn phủ linh hoạt bằng robot - NgànhSơn phủ phụ tùng ô tô
- Hướng dẫn kỹ thuậtDây chuyền sơn phủ cho linh kiện ô tô: Yêu cầu, bố trí và năng suất (2026)
Sơn phun robot vs Máy chạy con thoi: Khi nào robot mang lại lợi ích? (2026) - Nghiên cứu điển hìnhDây chuyền sơn phủ phụ tùng ô tô cho nhà cung cấp cấp 1
Sơn robot cản xe ô tô
Dây chuyền sơn tĩnh điện vành bánh xe ô tô
Dây chuyền sấy UV cho chi tiết nội thất ô tô - Tin tứcSơn phun bằng robot trong ngành công nghiệp ô tô: Hướng dẫn thực tiễn