Порошковое покрытие автомобильных колес и шасси: спецификации, проектирование линии и стоимость (2026)
Краткий ответ: Автомобильные колёса обычно покрываются трёхслойным порошковым покрытием — грунт, базовый слой и лак — толщиной от 90 до 140 микрон, с испытанием в соляном тумане от 750 до 1 000 часов плюс требование по нитевидной коррозии. Детали шасси покрываются одним функциональным слоем толщиной от 60 до 100 микрон. Специализированная линия для колёс стоит от 600 000 до 1 600 000 долларов США; линия для шасси — от 400 000 до 900 000 долларов США.
Почему колёса и детали шасси указываются отдельно
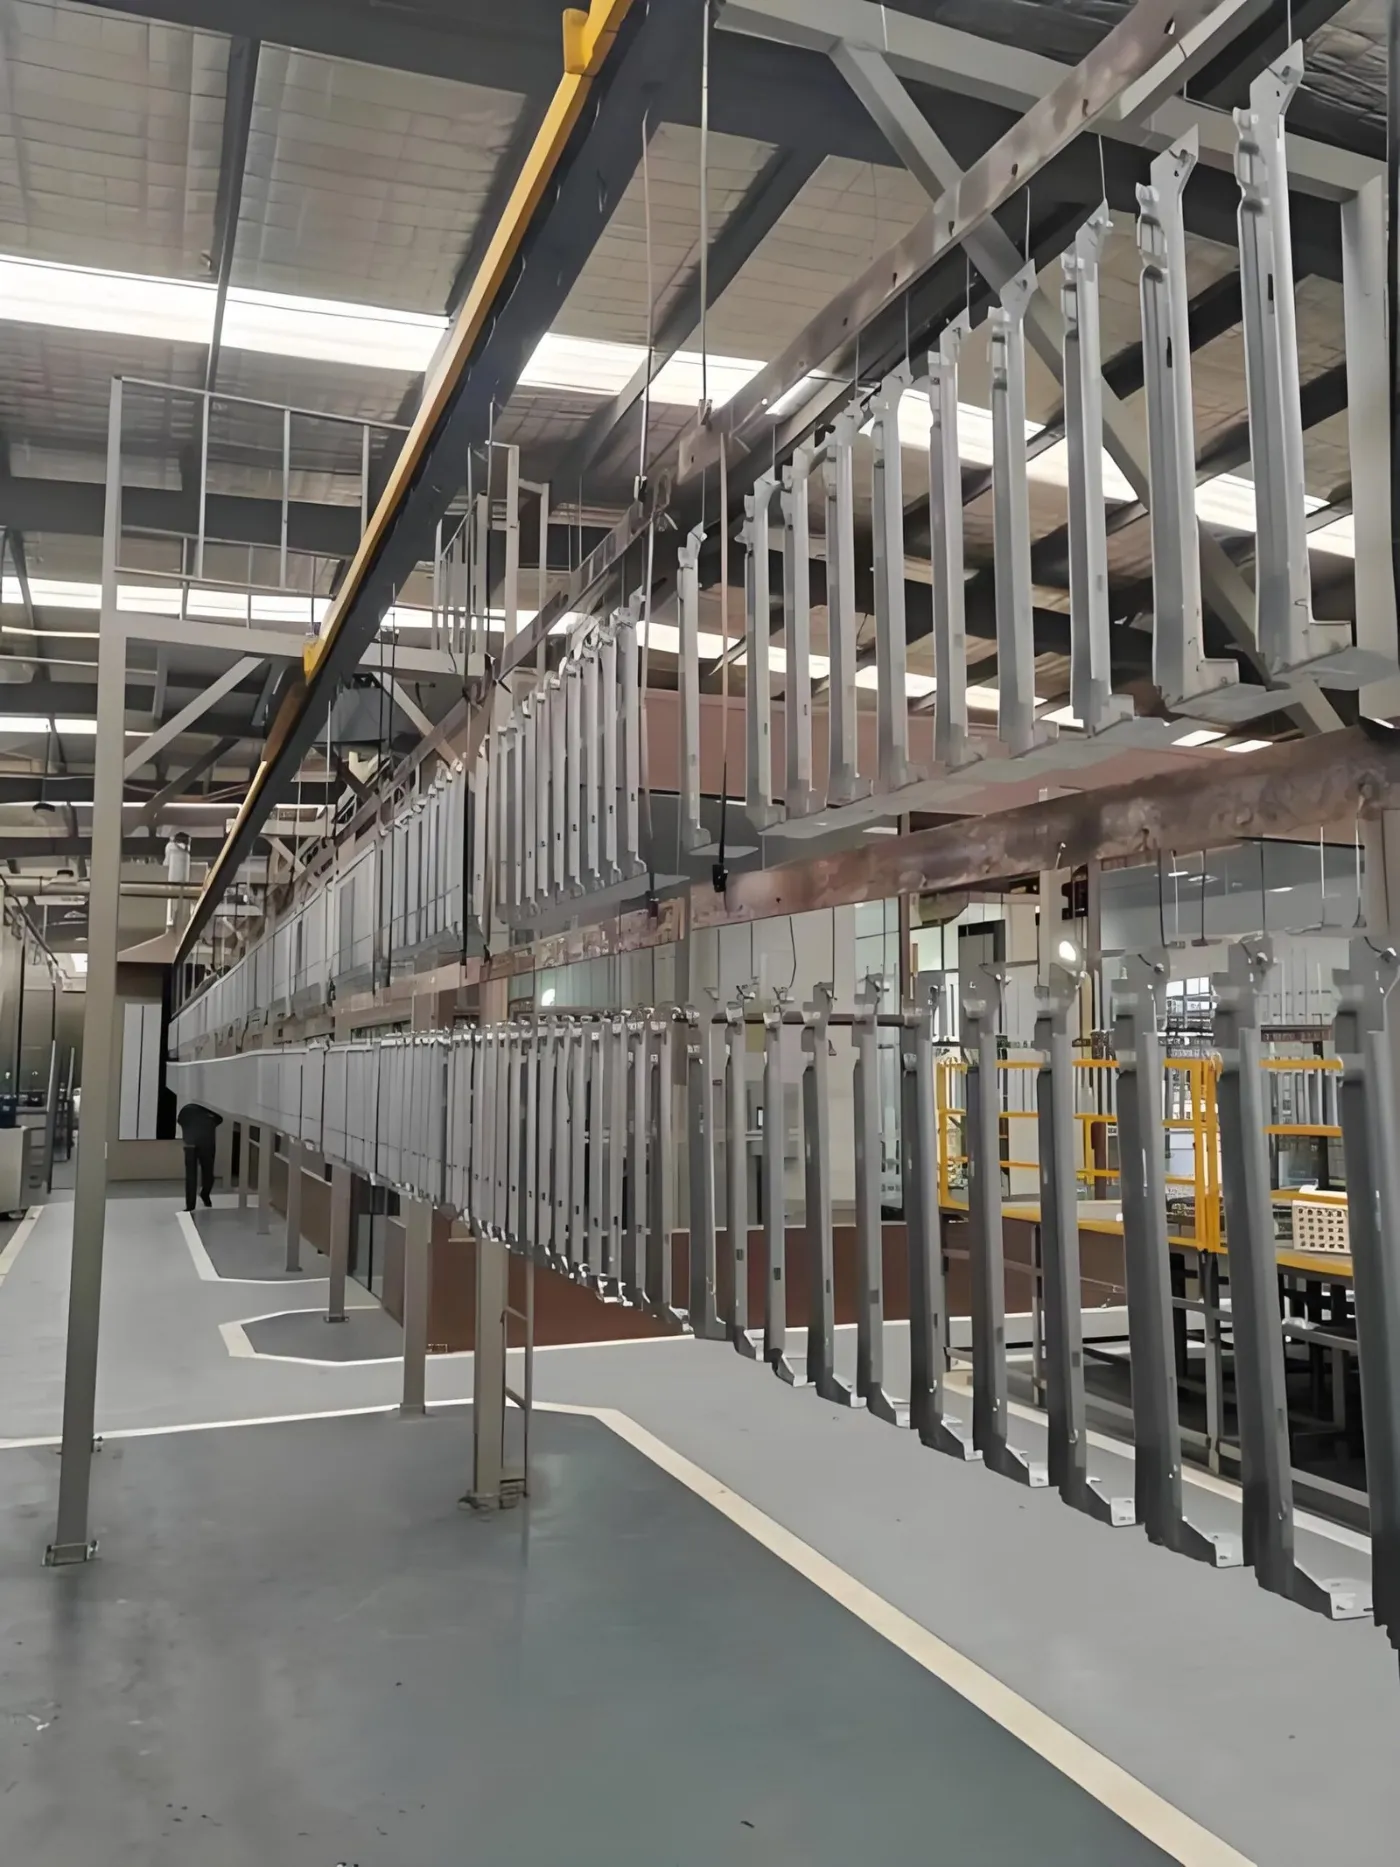
Они отказывают по-разному. Кронштейн шасси выходит из строя из-за общей коррозии после многих лет воздействия дорожной соли, поэтому спецификация касается толщины барьерного слоя и качества предварительной обработки. Колесо сначала выходит из строя косметически — нитевидная коррозия, расползающаяся от скола камня, или пожелтение прозрачного лака — при этом находясь на виду у клиента.
Эта разница определяет количество слоёв покрытия. Детали шасси получают одно функциональное покрытие. Колёса получают несколько слоёв, потому что ни один отдельный слой не обеспечивает одновременно адгезию, барьерные свойства, цвет и устойчивость к УФ-излучению.
Как выглядит стопка пальто?
| Группа деталей | Стек покрытий | Общая плёнка | Целевой показатель коррозионной стойкости |
|---|---|---|---|
| Легкосплавный диск, окрашенная отделка | Порошковый грунт, порошковая база, порошковый лак | 90-140 микрон | 750–1 000 ч плюс нитевидный |
| Легкосплавный диск, обработанная поверхность | Порошковый праймер, база, алмазная резка, прозрачный | 100-160 микрон | 750–1 000 ч плюс нитевидный |
| Стальное колесо | Порошковый грунт плюс верхнее покрытие | 70-110 микрон | 500-750 h |
| Кронштейн шасси, подрамник | Однокомпонентный эпоксидный или гибридный порошок | 60-100 микрон | 500-1,000 h |
| Пружина подвески | Цинковая чешуйка или эпоксидный порошок | 15-80 микрон | 480-720 h |
Филаментозная коррозия — это спецификация, которую чаще всего упускают поставщики, приходящие из общего промышленного производства. Её испытывают отдельно от соляного тумана, она обусловлена качеством предварительной обработки алюминия, а не толщиной плёнки, и добавление большего количества верхнего покрытия не устраняет филаментозное разрушение.
Какую предварительную обработку требуют эти детали?
| Литые диски | Бесхромная циркониевая или титановая конверсия с контролируемым травлением 0,5–2 г/м². Вес стравленного слоя является основным фактором контроля нитевидной коррозии. |
|---|---|
| Стальные детали шасси | Семиступенчатый с фосфатом цинка, где требуется 750 ч или более, цирконий, где линия также обрабатывает алюминий. |
| Финишная промывка | деионизированная, проводимость менее 30 микросименс/см. Остаточные соли под плёнкой являются прямым инициатором нитевидной коррозии. |
| Сушка | 10–15 мин при 100–120 °C для алюминия; для стали — выше. |
| Выполненные поставки | 800+ окрасочных линий для 500+ клиентов в 36 странах (инженерная команда MUSI, суммарно с 2011 года) |
| Услуги | Проектирование, изготовление, монтаж, пусконаладка, обучение операторов и сервисная поддержка от одной компании |
Наш линия предварительной обработки подробно рассматривает выбор между фосфатом и цирконием.
Как устроена колесная линия?
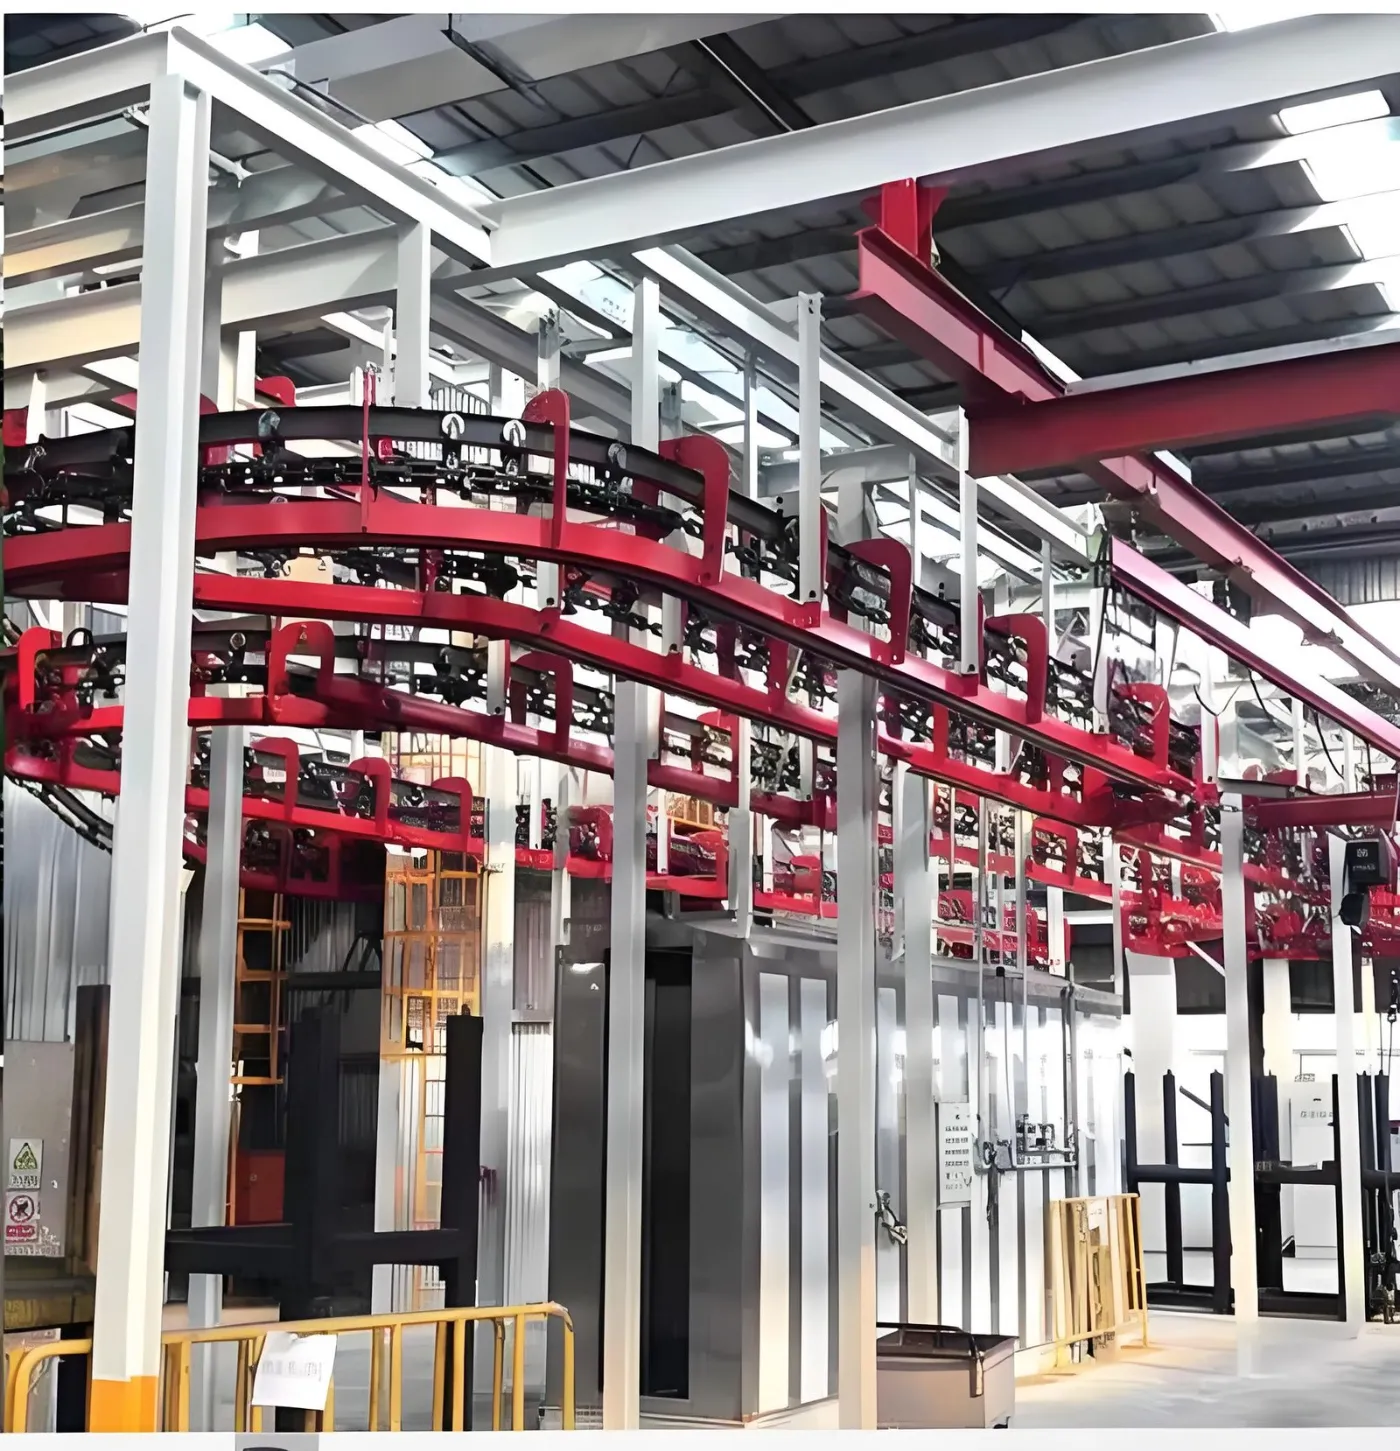
- Загружайте на специальные колесные оправки — никогда не используйте свободно висящие крюки, потому что качание разрушает равномерность плёнки на изогнутой поверхности.
- Семиступенчатая предварительная обработка с контролем травления и финальной промывкой деионизированной водой.
- Сушильный шкаф.
- Кабина для нанесения грунта, затем гель или полное отверждение в зависимости от порошковой системы.
- Камера грунтования с роботами или возвратно-поступательными устройствами, с возможностью смены цвета.
- Опциональная ячейка алмазной обработки для колёс с обработанной поверхностью.
- Камера нанесения прозрачного лака в зоне контролируемой чистоты.
- Печь окончательного отверждения с регистрацией температуры металлических деталей.
- Охлаждение, измерение толщины пленки и 100-процентный визуальный контроль.
| Программа | Колёс в час | Скорость линии | Стенды |
|---|---|---|---|
| Вторичный рынок, смешанные размеры | 60-150 | 1,0–2,0 м/мин | 2 |
| Поставка OEM, отдельно стоящий дом | 150-400 | 2,0–3,5 м/мин | 3 |
| Большой объем, обработанная поверхность | 400-700 | 3,0–5,0 м/мин | Ячейка обработки 3 plus |
Что требуется для управления пленкой на практике?
Геометрия колеса враждебна к электростатике: глубокие углубления спиц, обод, который сам себя затеняет, и обработанная поверхность, которая должна оставаться размерно точной. Четыре элемента управления выполняют основную работу.
- Фиксированные приспособления которые представляют колесо под заданным углом и вращают его под пушками.
- Поэтапное повышение напряжения: более низкое напряжение 40–60 кВ для углублений, более высокое для плоских поверхностей, программируется по зонам.
- Дисциплина заземления: Контактное сопротивление приспособления менее 1 мегаома, проверяется каждую смену.
- Измерение в заданных точках: обод фланца, корень спицы, передняя и задняя поверхности ступицы, регистрируются по партиям.
Сколько стоит линия в 2026 году?
| Конфигурация | Ориентировочная цена (долл. США, франко-завод) |
|---|---|
| Линия деталей шасси, 7 ступеней, одна камера | 400,000-700,000 |
| Линия шасси с роботизированной ячейкой и полным протоколированием | 700,000-900,000 |
| Колёсная линия, две кабины, объём вторичного рынка | 600,000-1,000,000 |
| Колёсная линия, три кабины, объём OEM | 1,000,000-1,600,000 |
| Добавить: ячейка алмазной обработки | 180,000-450,000 |
Работа с MUSI Technology на автомобильной линии
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) проектирует и изготавливает окрасочные линии «под ключ» на собственном заводе в Чанчжоу (Китай); компания поставила 800+ окрасочных линий 500+ заказчикам в 36 странах — от отдельных камер до комплексных окрасочных цехов.
- Каждая линия спроектирована в соответствии с письменной спецификацией производительности. Скорость линии, профиль отверждения, толщина покрытия в указанных точках измерения и целевой показатель коррозионной стойкости прописаны в контракте и демонстрируются на вашей собственной детали во время заводских пусконаладочных испытаний перед отгрузкой.
- Одна инженерная команда отвечает за всю цепочку — химию предварительной обработки, проектирование оснастки, нанесение, отверждение, транспортировку и контроль выбросов — поэтому компромиссы между ними решаются на чертежной доске, а не на полу вашего завода.
- Панели управления с самого начала проектируются с учётом толщины плёнки, отверждения и протоколирования ванн, поэтому доказательства для аудита вашего заказчика существуют с первого дня, а не добавляются задним числом.
Отправьте ваши чертежи деталей, годовой объем и спецификацию заказчика, которой вы должны соответствовать: свяжитесь с MUSI Technology. См. также Решения для нанесения покрытий на автомобильные детали и Пример использования линии порошковой окраски колёсных ступиц.
Часто задаваемые вопросы
Какое многослойное покрытие используется для легкосплавных дисков?
Трёхслойное порошковое покрытие из грунта, базового слоя и лака общей толщиной 90–140 микрон для окрашенных поверхностей или грунт, базовый слой, алмазная обработка и лак толщиной 100–160 микрон для колёс с обработанной поверхностью. Ни один отдельный слой не обеспечивает одновременно адгезию, барьерные свойства, цвет и УФ-стойкость — именно поэтому колёса получают многослойное покрытие, тогда как детали шасси — одно функциональное покрытие.
Что такое нитевидная коррозия и почему она важна для колёс?
Нитчатая коррозия — это нитевидное ползучее распространение под покрытием от скола камня или кромки, и её испытывают отдельно от солевого тумана. На алюминиевых колёсах она определяется качеством предварительной обработки, а не толщиной плёнки, поэтому добавление верхнего слоя не устраняет нитчатую коррозию. Потеря массы при травлении 0,5–2 г/м2 и финальное ополаскивание деминерализованной водой ниже 30 микросименс/см являются основными средствами контроля.
Сколько часов солевого тумана необходимо для колес и деталей шасси?
Легкосплавные диски обычно требуют 750–1 000 часов плюс отдельное требование по нитевидной коррозии, стальные диски — 500–750 часов, кронштейны шасси и подрамники — 500–1 000 часов, а пружины подвески — 480–720 часов. Спецификация детали заказчика всегда имеет приоритет над этими общими цифрами.
Почему для колёс нужны фиксирующие приспособления, а не крюки?
Поскольку геометрия колеса неблагоприятна для электростатического нанесения: глубокие углубления между спицами, самозатеняющийся обод и обработанная поверхность, которая должна сохранять точные размеры. Свободно висящий крюк позволяет детали качаться, непрерывно изменяя расстояние до распылителя и нарушая равномерность плёнки на криволинейных поверхностях. Фиксированные приспособления подают колесо под определённым углом и вращают его под распылителями.
Какую производительность обеспечивает линия нанесения покрытий на колёса?
Линии вторичного рынка, работающие со смешанными размерами, обычно производят 60-150 колёс в час при скорости 1,0-2,0 м/мин с двумя камерами. Линии OEM для одного семейства колёс достигают 150-400 в час при 2,0-3,5 м/мин с тремя камерами. Высокопроизводительные линии с механической обработкой лицевой поверхности достигают 400-700 в час с тремя камерами плюс выделенная ячейка для алмазной резки.
Сколько стоит линия нанесения покрытий на автомобильные колёса или шасси?
Ориентировочные диапазоны цен на условиях франко-завод на 2026 год составляют 400 000–700 000 долларов США для линии по производству деталей шасси с семиступенчатой предварительной обработкой и одной камерой, 700 000–900 000 долларов США с роботизированной ячейкой и полным протоколированием, 600 000–1 000 000 долларов США для линии по производству колёс для вторичного рынка с двумя камерами и 1 000 000–1 600 000 долларов США для линии по производству колёс для OEM с тремя камерами. Ячейка для алмазной обработки добавляет 180 000–450 000 долларов США.
О цифрах в этом руководстве. Диапазоны цен представляют собой оценки на условиях франко-завод Китая, составленные в сентябре 2026 года на основе коммерческих предложений проектов MUSI Technology, и приводятся только для бюджетирования; твёрдая цена зависит от габаритов детали, производительности и местных требований соответствия. Показатели производительности являются типичными значениями для правильно специфицированного и правильно эксплуатируемого оборудования, а не гарантиями. Последняя проверка: 10 сентября 2026 г.
Сообщите нам размер деталей, производительность и тип покрытия — наши инженеры ответят в течение 24 часов, а планировка и бюджет последуют после получения полных данных о деталях. Свяжитесь с MUSI Technology или просмотрите наш ассортимент оборудования.
Дополнительная информация
- ПродукцияЛиния нанесения покрытий для автомобилей
Роботизированная гибкая линия нанесения покрытий - ОтрасльОкраска автомобильных деталей
- Технические руководстваЛиния нанесения покрытий для автомобильных деталей: требования, компоновка и производительность (2026)
Роботизированная окраска распылением против реципрокератора: когда робот окупается? (2026) - Примеры из практикиЛиния нанесения покрытий на автомобильные детали для поставщика первого уровня
Роботизированное нанесение покрытий на автомобильные бамперы
Линия порошкового нанесения покрытий на автомобильные колёсные диски
Линия УФ-отверждения для деталей интерьера автомобиля - НовостиРоботизированная окраска распылением в автомобильной промышленности: практическое руководство