Revêtement en poudre pour roues et châssis automobiles : spécifications, conception de ligne et coût (2026)
Réponse rapide : Les jantes automobiles appliquent généralement un empilement de trois couches de poudre — primaire, base et vernis — à 90 à 140 microns, testées de 750 à 1 000 heures de brouillard salin plus une exigence de corrosion filiforme. Les pièces de châssis reçoivent une seule couche fonctionnelle à 60 à 100 microns. Une ligne dédiée aux jantes coûte de 600 000 à 1 600 000 USD ; une ligne de châssis de 400 000 à 900 000 USD.
Pourquoi les jantes et les pièces de châssis sont spécifiées séparément
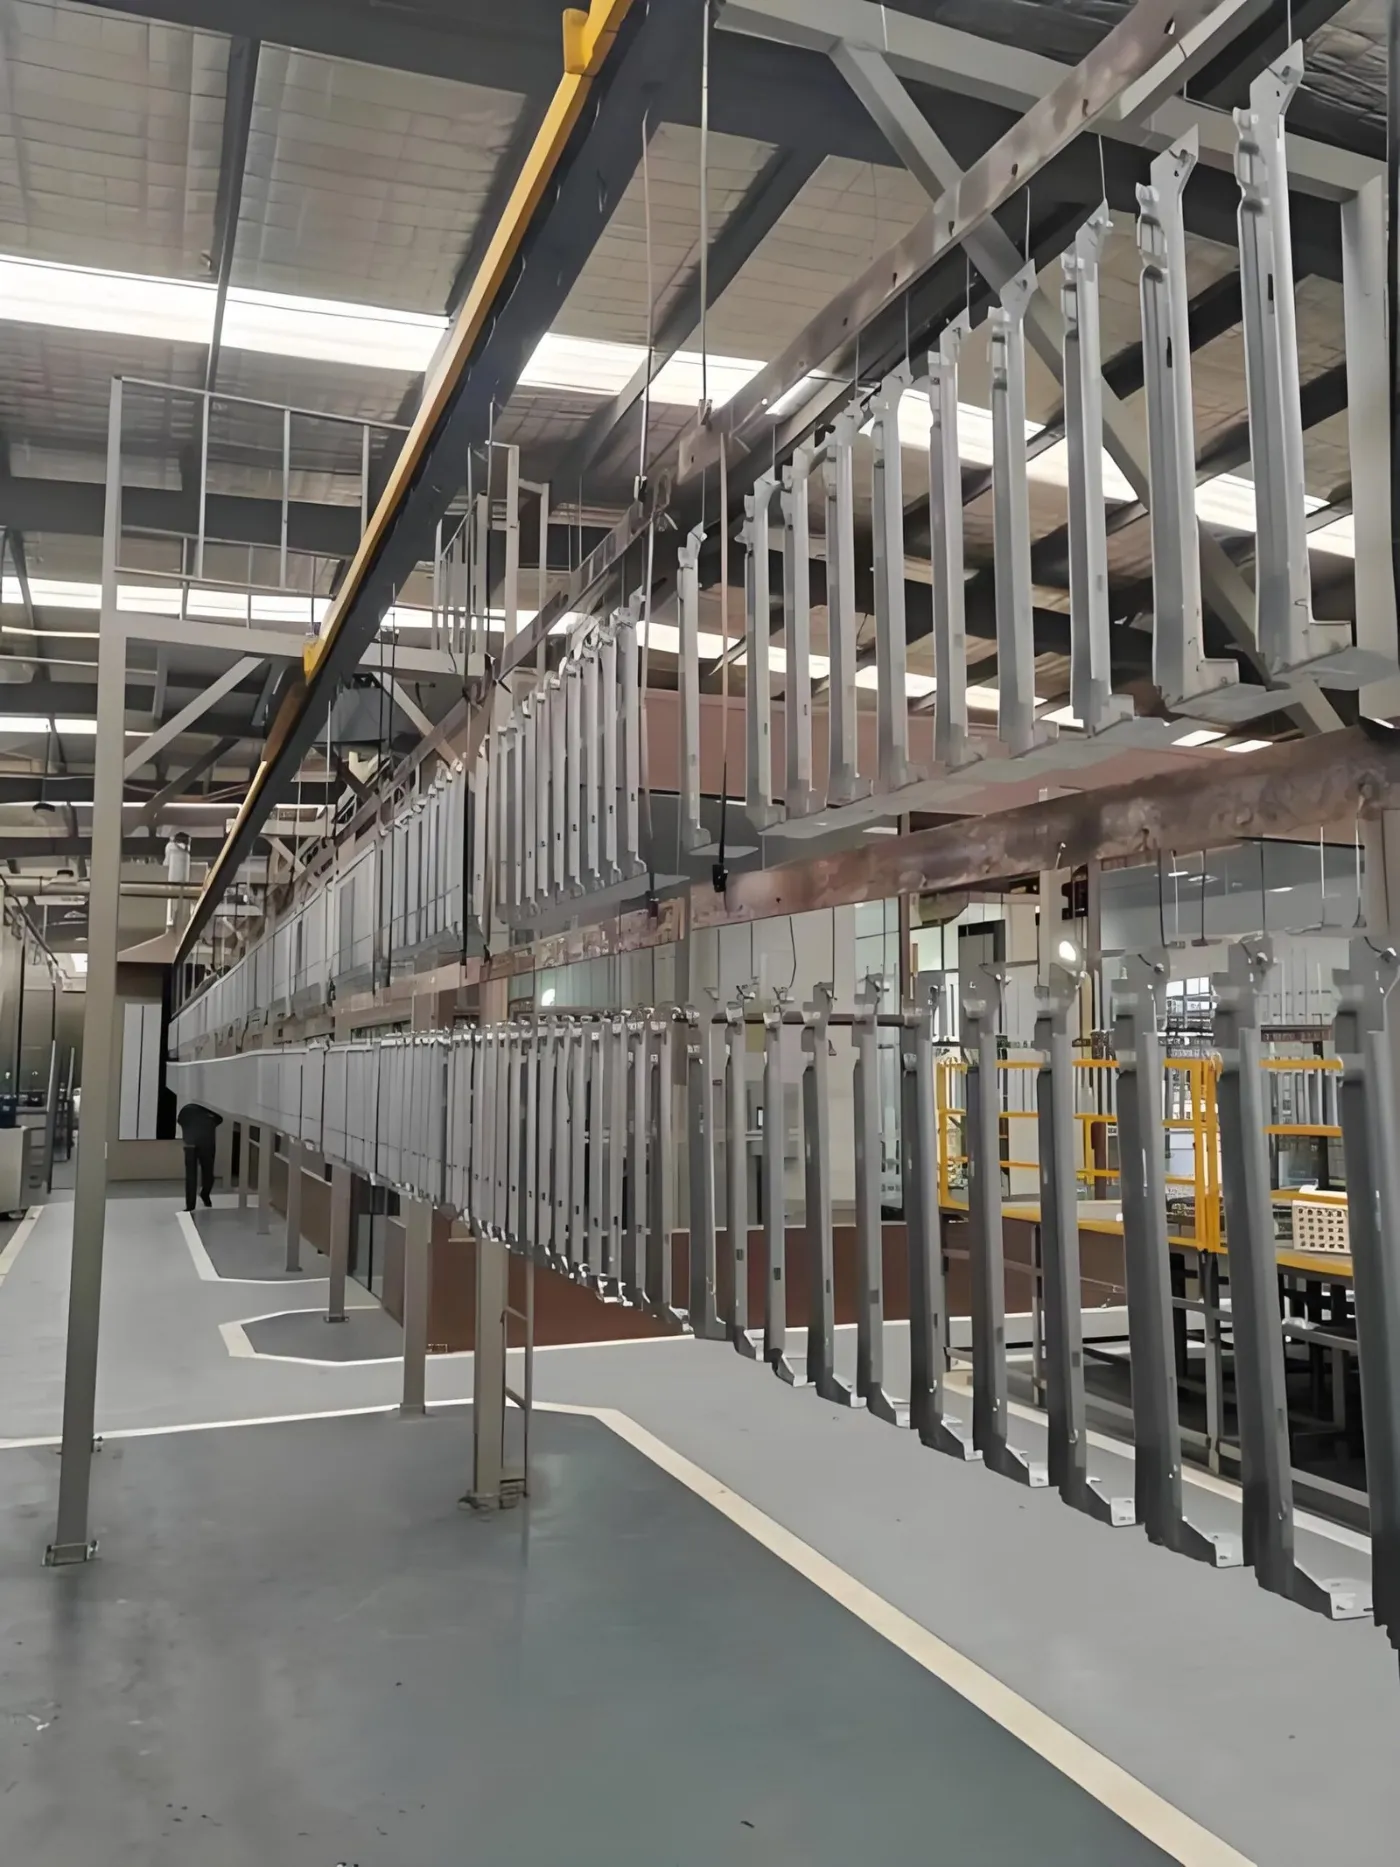
Elles défaillent différemment. Un support de châssis défaillé par corrosion générale après des années de sel de voirie, donc la spécification porte sur l'épaisseur de barrière et la qualité de prétraitement. Une jante défaillé d'abord cosmétiquement — corrosion filiforme s'étendant depuis un éclat de pierre, ou jaunissement du vernis — tout en restant bien en vue du client.
Cette différence détermine le nombre de couches. Les pièces de châssis reçoivent une couche fonctionnelle. Les jantes reçoivent un empilement, car aucune couche unique ne fournit à la fois adhérence, barrière, couleur et résistance aux UV.
À quoi ressemble l'empilement de couches ?
| Groupe de pièces | Empilement de couches | Film total | Objectif de corrosion |
|---|---|---|---|
| Jante en alliage, finition peinte | Primaire en poudre, base en poudre, vernis en poudre | 90-140 microns | 750-1 000 h plus filiforme |
| Jante en alliage, face usinée | Primaire en poudre, base, usinage diamant, vernis | 100-160 microns | 750-1 000 h plus filiforme |
| Jante en acier | Primaire en poudre plus couche de finition | 70-110 microns | 500-750 h |
| Support de châssis, berceau | Poudre époxy unique ou hybride | 60-100 microns | 500-1,000 h |
| Ressort de suspension | Poudre époxy ou à paillettes de zinc | 15-80 microns | 480-720 h |
La corrosion filiforme est la spécification la plus souvent manquée par les fournisseurs venant du travail industriel général. Elle est testée séparément du brouillard salin, elle est déterminée par la qualité du prétraitement sur l'aluminium plutôt que par l'épaisseur du film, et ajouter plus de couche de finition ne corrige pas une défaillance filiforme.
Quel prétraitement ces pièces nécessitent-elles ?
| Jantes en alliage | conversion au zirconium ou au titane sans chrome, avec une attaque contrôlée de 0,5-2 g/m2. Le poids d'attaque est le principal contrôle de la corrosion filiforme. |
|---|---|
| Pièces de châssis en acier | sept étapes avec phosphate de zinc là où 750 h ou plus sont requises, zirconium là où la ligne traite aussi l'aluminium. |
| Rinçage final | déminéralisé, conductivité inférieure à 30 microsiemens/cm. Les sels résiduels sous le film sont un initiateur direct de corrosion filiforme. |
| Séchage | 10-15 min à 100-120 C pour l'aluminium ; plus élevé pour l'acier. |
Notre guide de ligne de prétraitement couvre en détail la décision phosphate versus zirconium.
Comment une ligne de jantes est-elle agencée ?
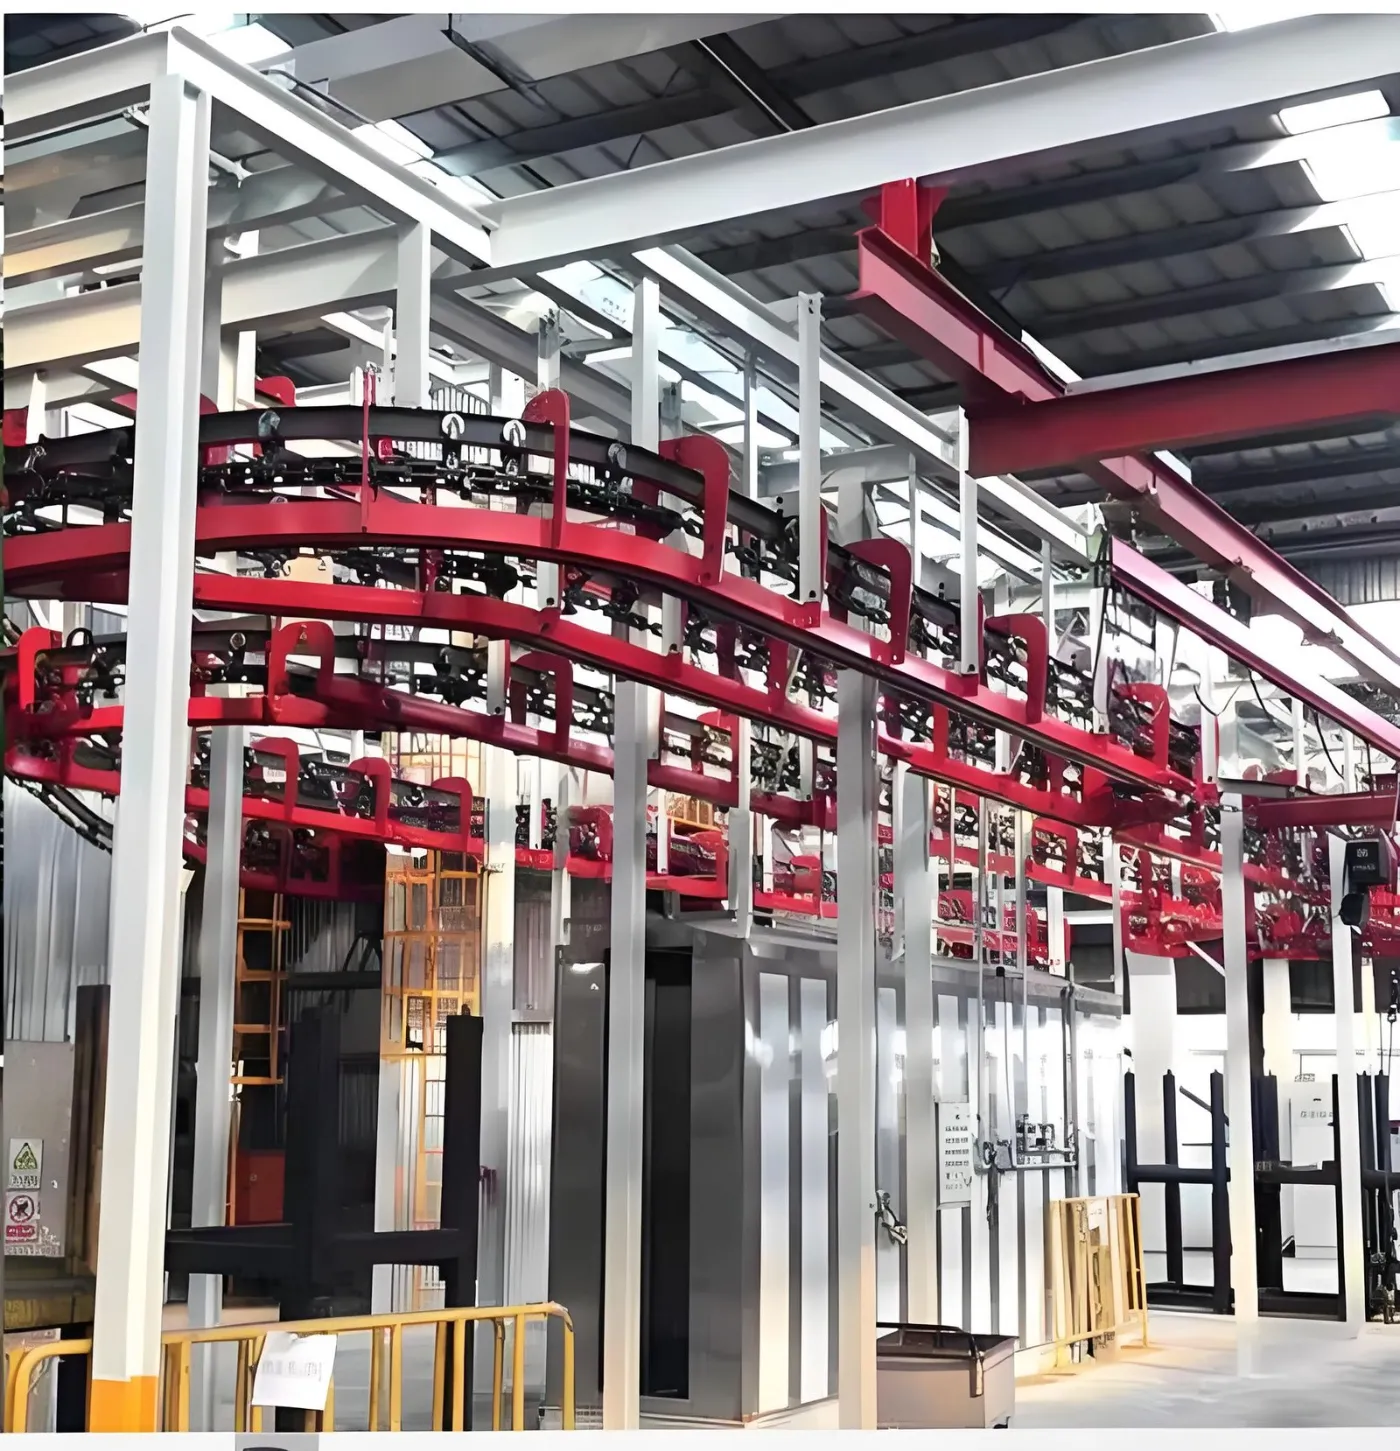
- Charger sur des montages dédiés aux jantes — jamais de crochets à suspension libre, car le balancement détruit l'uniformité du film sur une face courbe.
- Prétraitement en sept étapes avec contrôle de l'attaque et rinçage final DI.
- Four de séchage.
- Cabine de primaire, puis gélification ou cuisson complète selon le système de poudre.
- Cabine de couche de base avec robots ou alternateurs, capable de changement de couleur.
- Cellule d'usinage diamant optionnelle pour les jantes à face usinée.
- Cabine de vernis dans une zone à propreté contrôlée.
- Four de cuisson final avec enregistrement de la température du métal des pièces.
- Refroidissement, mesure du film et inspection visuelle à 100 pour cent.
| Programme | Jantes par heure | Vitesse de ligne | Cabines |
|---|---|---|---|
| Après-vente, tailles mélangées | 60-150 | 1,0-2,0 m/min | 2 |
| Approvisionnement OEM, famille unique | 150-400 | 2,0-3,5 m/min | 3 |
| Grand volume, face usinée | 400-700 | 3,0-5,0 m/min | Cellule d'usinage 3 plus |
Que requiert le contrôle du film en pratique ?
La géométrie de la roue est hostile à l'électrostatique : profonds évidements de rayons, une jante qui s'auto-masque, et une face usinée qui doit rester dimensionnellement exacte. Quatre contrôles font l'essentiel du travail.
- Gabarits fixes qui présentent la roue à un angle défini et la font tourner sous les pistolets.
- Étagement de tension : kV plus bas de 40-60 pour les évidements, plus élevé pour les faces planes, programmé par zone.
- Discipline de mise à la terre : résistance de contact du gabarit inférieure à 1 mégohm, vérifiée à chaque poste.
- Mesure à des points définis : rebord de jante, racine de rayon, face de moyeu et face arrière, consignée par lot.
Combien coûte la ligne en 2026 ?
| Configuration | Prix indicatif (USD, départ usine) |
|---|---|
| Ligne de pièces de châssis, 7 étages, cabine unique | 400,000-700,000 |
| Ligne de châssis avec cellule robotisée et journalisation complète | 700,000-900,000 |
| Ligne de roues, deux cabines, volume aftermarket | 600,000-1,000,000 |
| Ligne de roues, trois cabines, volume OEM | 1,000,000-1,600,000 |
| Ajouter : cellule d'usinage diamantée | 180,000-450,000 |
Travailler avec MUSI Technology sur une ligne automobile
MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.) conçoit et construit des lignes de finition clés en main depuis son usine de Changzhou, en Chine, fondée en 2021, avec plus de 800 lignes de revêtement livrées à plus de 500 clients dans 36 pays, de cabines uniques à des installations de finition complètes.
- Chaque ligne est conçue selon une spécification de performance écrite. La vitesse de ligne, le profil de cuisson, l'épaisseur de film aux points de mesure nommés et la cible de corrosion sont stipulés dans le contrat et démontrés sur votre propre pièce lors de l'essai en usine avant expédition.
- Une seule équipe d'ingénierie maîtrise toute la chaîne — chimie de prétraitement, conception des gabarits, application, cuisson, convoyage et contrôle des émissions — afin que les compromis entre eux soient réglés sur la planche à dessin, et non sur votre plancher d'usine.
- Les panneaux de commande sont spécifiés avec la journalisation de l'épaisseur de film, de la cuisson et des bains dès le départ, afin que les preuves que vos clients auditent existent dès le premier jour plutôt que d'être ajoutées après coup.
Envoyez vos plans de pièces, votre volume annuel et la spécification client que vous devez respecter : contacter MUSI Technology. Voir aussi solutions de revêtement de pièces automobiles et le étude de cas de ligne de revêtement en poudre de moyeu de roue.
Questions fréquentes
Quel empilement de revêtements utilisent les roues en alliage ?
Un empilement de trois couches de poudre — primaire, base et vernis — totalisant 90-140 microns pour les finitions peintes, ou primaire, base, usinage au diamant et vernis à 100-160 microns pour les roues à face usinée. Aucune couche unique n'assure à la fois l'adhérence, la barrière, la couleur et la résistance aux UV, c'est pourquoi les roues reçoivent un empilement tandis que les pièces de châssis reçoivent une seule couche fonctionnelle.
Qu'est-ce que la corrosion filiforme et pourquoi importe-t-elle sur les roues ?
La corrosion filiforme est un cheminement en forme de fil qui se propage sous le revêtement à partir d'un impact de gravillon ou d'un bord, et elle est testée séparément du brouillard salin. Sur les roues en aluminium, elle est déterminée par la qualité du prétraitement plutôt que par l'épaisseur du film, donc l'ajout d'une couche de finition ne corrige pas une défaillance filiforme. Une perte de masse à l'attaque de 0,5-2 g/m2 et un rinçage final déminéralisé inférieur à 30 microsiemens/cm sont les principaux paramètres de contrôle.
Combien d'heures de brouillard salin les roues et les pièces de châssis nécessitent-elles ?
Les roues en alliage exigent généralement 750-1 000 heures plus une exigence filiforme distincte, les roues en acier 500-750 heures, les supports et berceaux de châssis 500-1 000 heures, et les ressorts de suspension 480-720 heures. La spécification client de la pièce prime toujours sur ces chiffres génériques.
Pourquoi les roues nécessitent-elles des gabarits fixes plutôt que des crochets ?
Parce que la géométrie des roues est hostile à l'application électrostatique : creux de rayons profonds, puits de jante auto-ombrageant et face usinée qui doit rester dimensionnellement exacte. Un crochet en suspension libre laisse la pièce osciller, modifiant continuellement la distance des pistolets et détruisant l'uniformité du film sur les faces courbes. Les gabarits fixes présentent la roue selon un angle défini et la font tourner sous les pistolets.
Quel débit une ligne de revêtement de roues atteint-elle ?
Les lignes de marché secondaire traitant des tailles mixtes produisent généralement 60-150 roues par heure à 1,0-2,0 m/min avec deux cabines. Les lignes OEM sur une seule famille de roues atteignent 150-400 par heure à 2,0-3,5 m/min avec trois cabines. Les lignes à grande cadence pour faces usinées atteignent 400-700 par heure avec trois cabines plus une cellule d'usinage au diamant dédiée.
Combien coûte une ligne de revêtement pour roues ou châssis automobiles ?
Les fourchettes indicatives 2026 départ usine sont de 400 000 à 700 000 USD pour une ligne de pièces de châssis avec prétraitement à sept étages et une cabine unique, de 700 000 à 900 000 USD avec une cellule robotisée et un enregistrement complet, de 600 000 à 1 000 000 USD pour une ligne de roues de seconde monte à deux cabines, et de 1 000 000 à 1 600 000 USD pour une ligne de roues OEM à trois cabines. Une cellule d'usinage à coupe diamant ajoute 180 000 à 450 000 USD.
À propos des figures dans ce guide. Les fourchettes de prix sont des estimations départ usine Chine compilées en septembre 2026 à partir des devis de projets MUSI Technology et sont données à titre budgétaire uniquement ; un prix ferme dépend de l'enveloppe de la pièce, du débit et des exigences de conformité locales. Les chiffres de performance sont des valeurs typiques pour un équipement correctement spécifié et correctement exploité, et non des garanties. Dernière révision : 10 septembre 2026.
Envoyez-nous la taille de votre pièce, votre débit et le type de revêtement — nos ingénieurs vous répondent avec une implantation et un budget en un jour ouvré. Contactez MUSI Technology ou parcourir notre gamme d'équipements.
Pour en savoir plus
- ProduitsLigne de revêtement automobile
Ligne de revêtement flexible robotisée - IndustrieRevêtement de pièces automobiles
- Guides techniquesLigne de revêtement pour pièces automobiles : Exigences, Implantation et Débit (2026)
Peinture par pulvérisation robotisée vs réciprocateur : quand un robot est-il rentable ? (2026) - Études de casLigne de revêtement de pièces automobiles pour un fournisseur de rang 1
Revêtement robotisé de pare-chocs automobiles
Ligne de revêtement en poudre pour moyeu de roue automobile
Systèmes de sablage et de grenaillage pour intérieurs automobiles - NouvellesLa peinture par pulvérisation robotisée dans l'industrie automobile : un guide pratique