자동차 휠 및 섀시 분체 코팅: 사양, 라인 설계 및 비용 (2026)
빠른 답변: 자동차 휠은 일반적으로 프라이머, 베이스, 클리어의 3층 분체 스택을 90~140 미크론으로 도포하며, 750~1,000시간 염수 분무 시험과 필리폼 부식 요구 사항을 충족하도록 시험됩니다. 섀시 부품은 60~100 미크론의 단일 기능성 코팅을 도포합니다. 전용 휠 라인은 USD 600,000~1,600,000, 섀시 라인은 USD 400,000~900,000입니다.
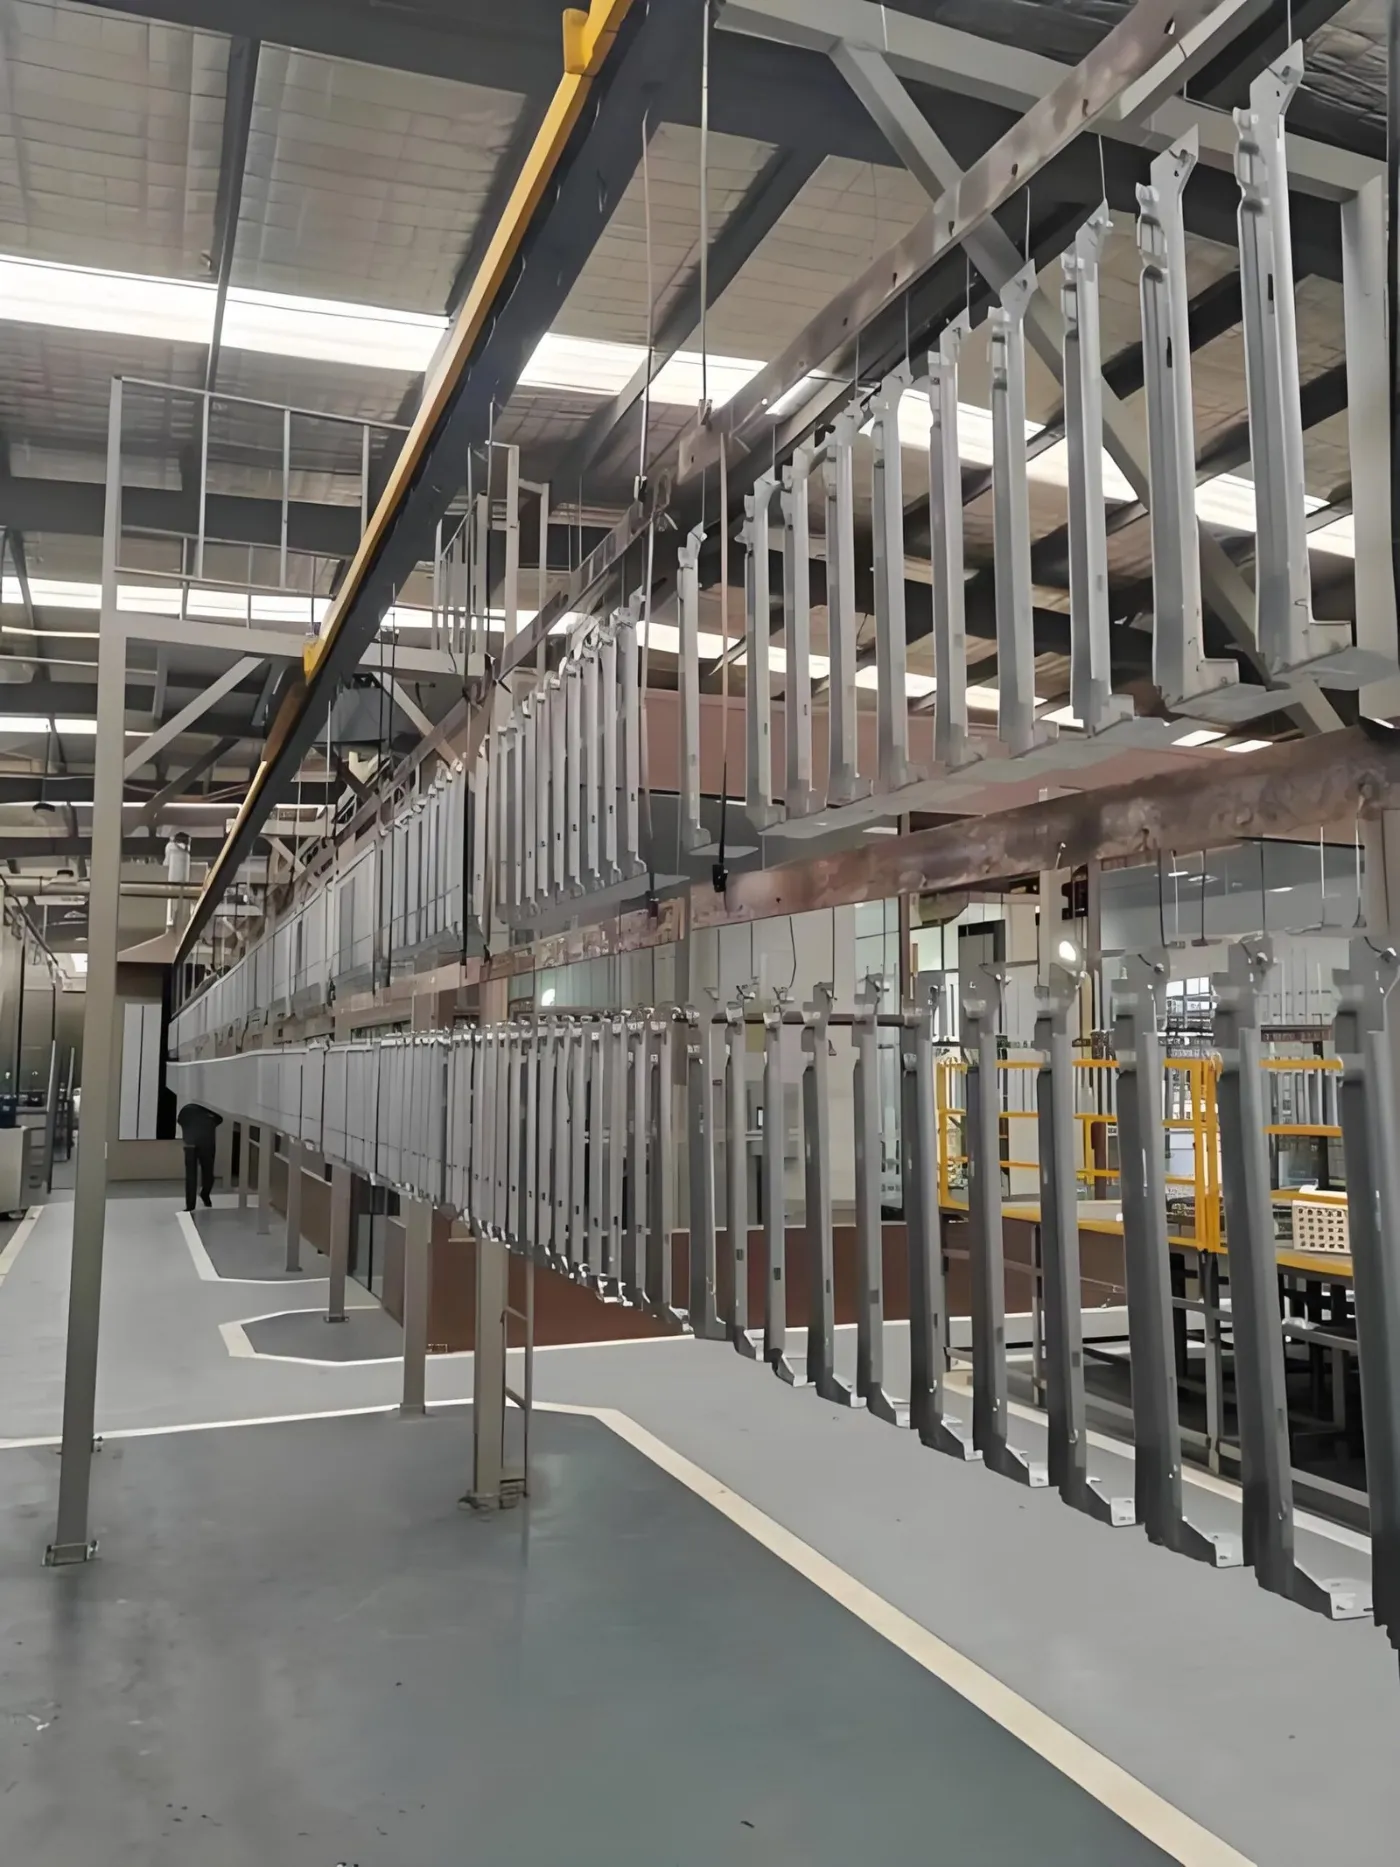
휠과 섀시 부품을 별도로 규정하는 이유
이들은 서로 다르게 고장 납니다. 섀시 브래킷은 수년간의 도로 염분 후 일반 부식으로 고장 나므로 규격은 배리어 두께와 전처리 품질에 관한 것입니다. 휠은 먼저 외관상 고장 납니다. 돌에 튄 자국에서 시작되는 필리폼 부식이 번지거나 클리어 코트가 황변하는 반면, 고객의 눈에 항상 띄는 위치에 있습니다.
이러한 차이가 코트 수를 결정합니다. 섀시 부품은 하나의 기능성 코트를 받습니다. 휠은 스택을 받는데, 이는 단일 층이 접착력, 배리어, 색상 및 UV 저항성을 동시에 제공하지 못하기 때문입니다.
코트 스택은 어떻게 구성됩니까?
| 부품 그룹 | 코트 스택 | 총 도막 | 부식 목표 |
|---|---|---|---|
| 알로이 휠, 도장 마감 | 분체 프라이머, 분체 베이스, 분체 클리어 | 90-140미크론 | 750-1,000시간 + 필리폼 |
| 알로이 휠, 머시닝 페이스 | 분체 프라이머, 베이스, 다이아몬드 컷, 클리어 | 100-160 미크론 | 750-1,000시간 + 필리폼 |
| 스틸 휠 | 분체 프라이머 + 톱코트 | 70-110 미크론 | 500-750 h |
| 섀시 브래킷, 서브프레임 | 단일 에폭시 또는 하이브리드 분체 | 60-100미크론 | 500-1,000 h |
| 서스펜션 스프링 | 징크 플레이크 또는 에폭시 분체 | 15-80 미크론 | 480-720 h |
필리폼 부식은 일반 산업 작업에서 넘어온 공급업체들이 가장 자주 놓치는 규격입니다. 이는 염수 분무와 별도로 시험되며, 도막 두께가 아니라 알루미늄의 전처리 품질에 의해 좌우되고, 톱코트를 더 추가한다고 해서 필리폼 불량이 해결되지 않습니다.
이 부품들에는 어떤 전처리가 필요합니까?
| 알로이 휠 | 크롬 프리 지르코늄 또는 티타늄 컨버전, 0.5-2 g/m2의 제어된 에칭 포함. 에칭 중량이 필리폼 제어의 핵심입니다. |
|---|---|
| 강재 섀시 부품 | 750시간 이상이 요구되는 경우 징크 포스페이트를 사용한 7단계, 라인에서 알루미늄도 처리하는 경우 지르코늄. |
| 최종 수세 | 탈이온수, 전도도 30 마이크로지멘스/cm 미만. 도막 아래 잔류 염분은 직접적인 필리폼 개시 요인입니다. |
| 건조 | 알루미늄의 경우 100-120 C에서 10-15분, 스틸의 경우 더 높습니다. |
당사의 전처리 라인 가이드 는 포스페이트 대 지르코늄 결정을 자세히 다룹니다.
휠 라인은 어떻게 배치됩니까?
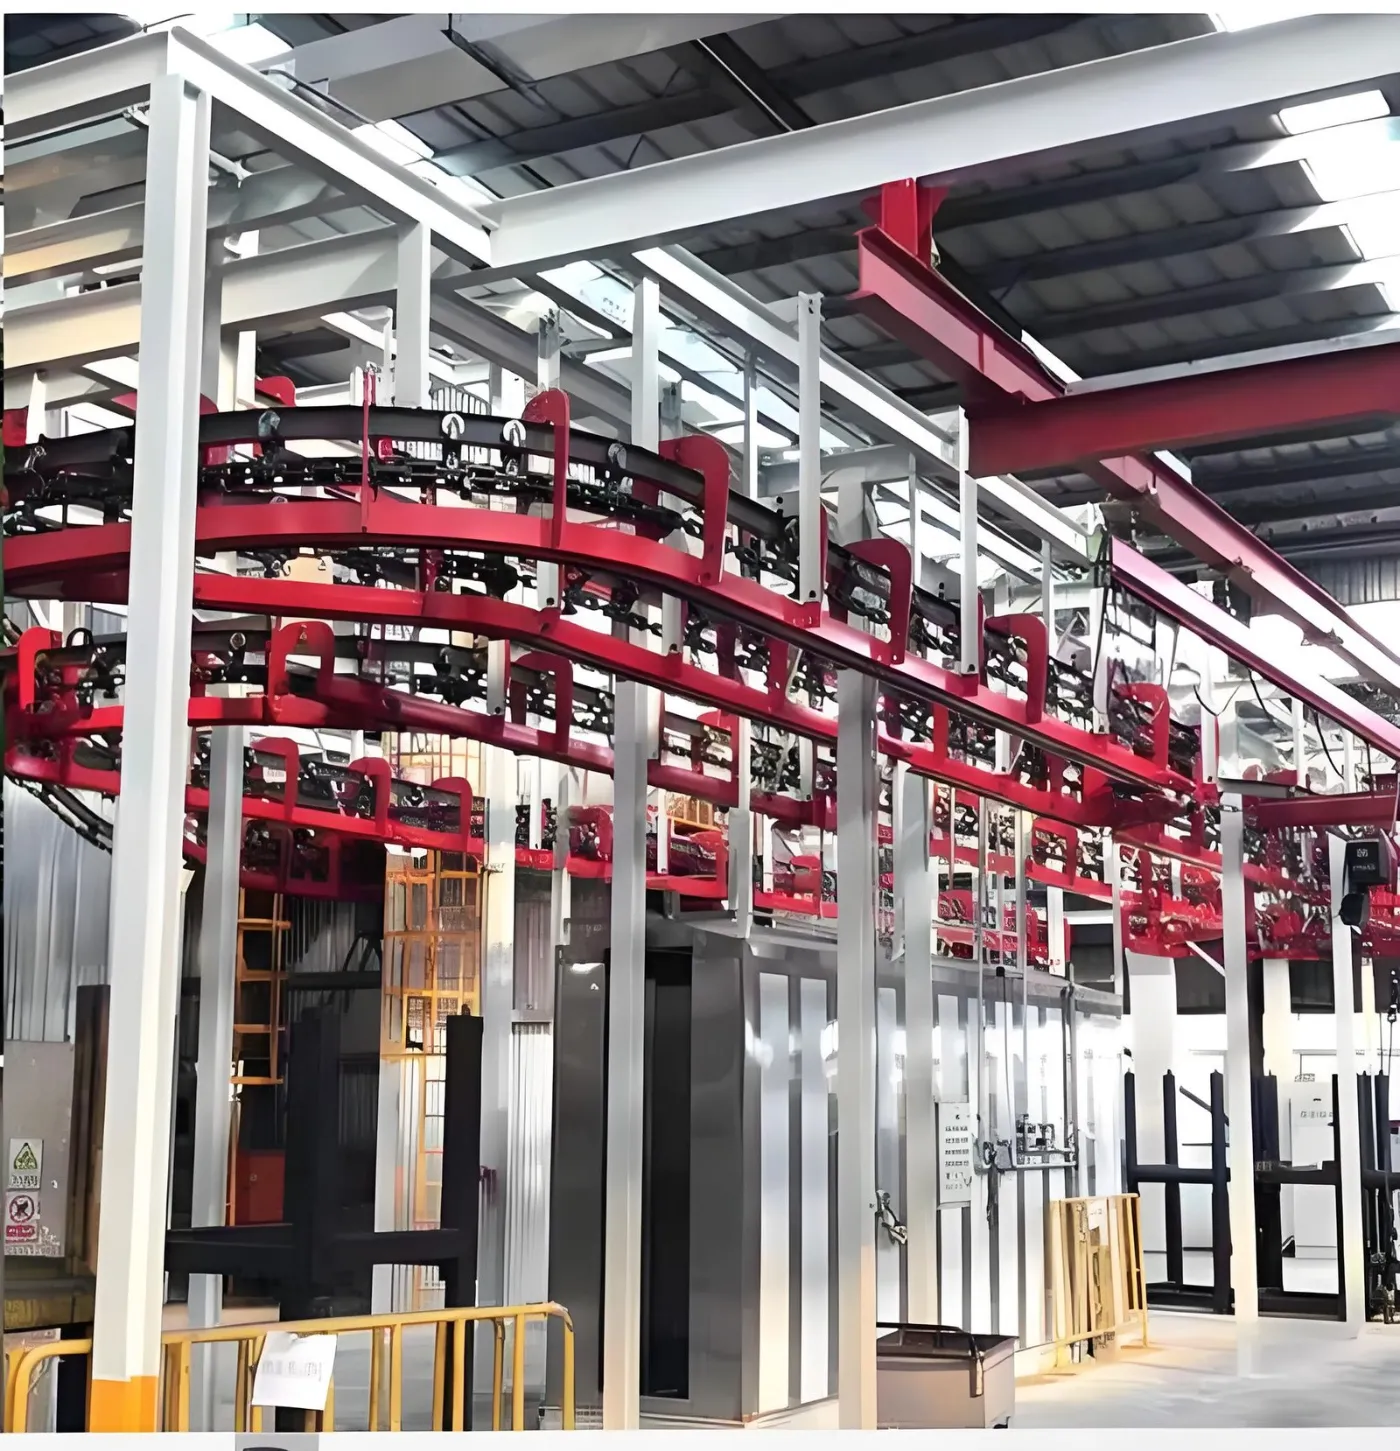
- 전용 휠 지그에 적재하십시오. 자유 매다는 후크는 절대 사용하지 마십시오. 흔들림이 곡면의 도막 균일성을 파괴하기 때문입니다.
- 에칭 제어와 DI 최종 린스를 갖춘 7단계 전처리.
- 건조 오븐.
- 프라이머 부스, 그 다음 분체 시스템에 따라 겔 또는 완전 경화.
- 로봇 또는 왕복 운동 장치가 있는 베이스 코트 부스, 색상 변경 가능.
- 머시닝 페이스 휠용 선택적 다이아몬드 컷 가공 셀.
- 청정도가 제어된 구역의 클리어 코트 부스.
- 부품 금속 온도 로깅 기능이 있는 최종 경화 오븐.
- 냉각, 도막 측정 및 100퍼센트 육안 검사.
| 프로그램 | 시간당 휠 수 | 라인 속도 | 부스 |
|---|---|---|---|
| 애프터마켓, 혼합 사이즈 | 60-150 | 1.0-2.0 m/min | 2 |
| OEM 공급, 단일 패밀리 | 150-400 | 2.0-3.5 m/min | 3 |
| 대량 생산, 가공 면 | 400-700 | 3.0-5.0 m/min | 3 플러스 가공 셀 |
필름 제어는 실제로 무엇을 요구하는가?
휠 형상은 정전기에 적대적입니다: 깊은 스포크 홈, 스스로를 가리는 림 웰, 그리고 치수적으로 정확하게 유지되어야 하는 가공 면. 네 가지 제어가 대부분의 작업을 수행합니다.
- 고정 지그 휠을 정의된 각도로 제시하고 건 아래에서 회전시킵니다.
- 전압 단계화: 홈에는 40-60의 낮은 kV, 평평한 면에는 더 높게, 구역별로 프로그래밍됩니다.
- 접지 규율: 지그 접촉 저항 1메가옴 미만, 매 교대조마다 검증.
- 정의된 지점에서의 측정: 림 플랜지, 스포크 루트, 허브 면 및 배면, 배치별로 기록.
2026년에 라인 비용은 얼마인가?
| 구성 | 지표 가격 (USD, 공장도가격) |
|---|---|
| 섀시 부품 라인, 7단계, 단일 부스 | 400,000-700,000 |
| 로봇 셀과 전체 로깅을 갖춘 섀시 라인 | 700,000-900,000 |
| 휠 라인, 두 개 부스, 애프터마켓 물량 | 600,000-1,000,000 |
| 휠 라인, 세 개 부스, OEM 물량 | 1,000,000-1,600,000 |
| 추가: 다이아몬드 커팅 가공 셀 | 180,000-450,000 |
MUSI Technology와 함께 자동차 라인 작업
MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.)는 2021년에 설립되어 중국 창저우의 공장에서 턴키 도장 라인을 설계 및 제작하며, 단일 부스부터 완전한 도장 공장까지 36개국 500개 이상의 고객에게 800개 이상의 코팅 라인을 납품했습니다.
- 모든 라인은 서면 성능 사양에 맞춰 설계됩니다. 라인 속도, 경화 프로파일, 지정된 측정 지점에서의 필름 두께 및 부식 목표는 계약서에 명시되며, 선적 전 공장 시운전에서 귀하의 부품으로 입증됩니다.
- 하나의 엔지니어링 팀이 전처리 화학, 지그 설계, 도포, 경화, 컨베이어 및 배출 제어 등 전체 체인을 담당하므로, 이들 간의 트레이드오프는 귀하의 공장 현장이 아닌 설계 단계에서 해결됩니다.
- 제어 패널은 처음부터 필름 두께, 경화 및 욕조 로깅으로 사양이 정해지므로, 고객이 감사하는 증거가 나중에 추가되는 것이 아니라 첫날부터 존재합니다.
부품 도면, 연간 물량 및 충족해야 하는 고객 사양을 보내주십시오: MUSI Technology에 문의하세요. 참조 항목 자동차 부품 코팅 솔루션 그리고 휠 허브 분체 도장 라인 사례 연구.
자주 묻는 질문
알로이 휠은 어떤 코팅 스택을 사용합니까?
도장 마감의 경우 프라이머, 베이스 및 클리어의 3층 분체 스택으로 총 90-140 미크론, 기계 가공 면 휠의 경우 프라이머, 베이스, 다이아몬드 커팅 가공 및 클리어로 100-160 미크론입니다. 단일 층이 밀착력, 배리어, 색상 및 UV 저항성을 동시에 제공하지 못하기 때문에 휠에는 스택이 적용되고 섀시 부품에는 하나의 기능성 코트가 적용됩니다.
필리폼 부식이란 무엇이며 왜 휠에서 중요한가요?
필리폼 부식은 돌 칩이나 가장자리에서 코팅 아래로 퍼지는 실 모양의 크리프이며, 염수 분무와 별도로 테스트됩니다. 알루미늄 휠에서는 도막 두께보다 전처리 품질에 의해 발생하므로, 탑코트를 추가해도 필리폼 불량이 해결되지 않습니다. 0.5-2 g/m2의 에칭 웨이트와 30 마이크로지멘스/cm 미만의 탈이온 최종 린스가 주요 제어 요소입니다.
휠과 섀시 부품에는 몇 시간의 염수 분무가 필요합니까?
알로이 휠은 일반적으로 750-1,000시간에 별도의 필리폼 요구 사항이 추가되며, 스틸 휠은 500-750시간, 섀시 브래킷 및 서브프레임은 500-1,000시간, 서스펜션 스프링은 480-720시간입니다. 고객 부품 사양이 항상 이러한 일반 수치보다 우선합니다.
왜 휠에는 훅 대신 고정 지그가 필요합니까?
휠 형상은 정전 도장에 불리합니다. 깊은 스포크 홈, 스스로 그림자를 만드는 림 웰, 치수 정밀도를 유지해야 하는 가공면 때문입니다. 자유롭게 매달린 후크는 부품을 흔들리게 하여 건 거리를 계속 변화시키고 곡면의 도막 균일성을 파괴합니다. 고정 지그는 휠을 정해진 각도로 제시하고 건 아래에서 회전시킵니다.
휠 코팅 라인은 어느 정도의 처리량을 달성합니까?
애프터마켓 라인에서 다양한 사이즈를 혼용 생산하는 경우 일반적으로 부스 2개로 1.0-2.0 m/min에서 시간당 60-150개의 휠을 생산합니다. 단일 휠 패밀리를 생산하는 OEM 라인은 부스 3개로 2.0-3.5 m/min에서 시간당 150-400개에 도달합니다. 대량 머시닝 페이스 라인은 부스 3개와 전용 다이아몬드 컷 가공 셀을 갖추고 시간당 400-700개에 도달합니다.
자동차 휠 또는 섀시 코팅 라인의 비용은 얼마입니까?
2026년 공장도 기준 참고 범위는 7단계 전처리와 단일 부스를 갖춘 섀시 부품 라인의 경우 USD 400,000-700,000, 로봇 셀과 완전한 로깅을 갖춘 경우 USD 700,000-900,000, 2부스 애프터마켓 휠 라인의 경우 USD 600,000-1,000,000, 3부스 OEM 휠 라인의 경우 USD 1,000,000-1,600,000입니다. 다이아몬드 컷 가공 셀은 USD 180,000-450,000가 추가됩니다.
이 가이드의 그림에 대하여. 가격 범위는 2026년 9월에 MUSI Technology 프로젝트 견적에서 수집한 중국 공장도 추정치이며 예산 책정용으로만 제공됩니다. 확정 가격은 부품 외형, 처리량 및 현지 규정 요구 사항에 따라 달라집니다. 성능 수치는 올바르게 사양이 지정되고 올바르게 작동되는 장비의 일반적인 값이며 보증이 아닙니다. 최종 검토: 2026년 9월 10일.
부품 크기, 처리량 및 코팅 유형을 보내주시면 엔지니어가 영업일 기준 1일 이내에 레이아웃과 예산을 회신해 드립니다. MUSI Technology에 문의하세요 또는 찾아보기 당사의 장비 범위.