기술 사양
아래 값은 이 장비 유형의 일반적인 범위입니다. 귀하의 라인에 대한 수치는 부품, 생산량 및 현장을 검토한 후 서면 사양서에 확정됩니다.
| 공정 | 음극 에폭시 전착(CED); 요청 시 양극 방식 |
|---|---|
| 공작물 범위 | 섀시 및 서스펜션 부품, 브래킷, 주물, 시트 프레임, 가전 섀시; 일반적인 최대 크기 3,000 x 1,500 x 1,200 mm |
| 전처리 | 탈지, 린스, 표면 조정, 아연 인산염 또는 지르코늄 전환, 린스, DI 린스 (7-11 단계, 침지 또는 스프레이) |
| 전착 도장 배스 | 일반적인 작업 용적 5-60 m3, 304/316 스테인리스 또는 라이닝 강철, 배스 온도 28-32 C, 150-350 V DC |
| 린싱 | 침지 후 UF1/UF2 재순환 린스 및 최종 DI 린스; 배스 용적에 맞춰 설계된 한외여과 장치 |
| 건조 도막 | 일반적으로 15-25 미크론, 모서리와 내부 공동에 균일 |
| 경화 | 대류 오븐, 일반적으로 20-30분 동안 금속 온도 160-180 C |
| 컨베이어 | 오버헤드 체인, 파워 앤 프리 또는 리프트 앤 딥 캐리어, 0.5-3 m/min |
| 부식 성능 | 프로젝트별로 지정됨; 일반적인 목표는 인산염 처리 강재에서 중성 염수 분무 500-1,000시간 (ISO 9227) |
| 유틸리티 | 욕조 냉각용 칠러수, DI 수 플랜트, 아노라이트 시스템, 폐수 처리 |
라인 구성
- 교반, 가열, 유분 스키밍 및 화학 약품 투입이 포함된 전처리 탱크 라인
- 애노드, 아노라이트 회로, 칠러, 여과 및 연속 순환이 포함된 전착 도장 탱크
- 도료 고형분을 욕조로 반환하는 한외여과 린스 회로
- 적하 구역 및 열 회수 기능이 있는 대류 경화 오븐
- 부품 크기 및 택트 타임에 맞춘 리프트 앤 딥 또는 연속 컨베이어
- 욕조 온도, 전도도, pH 및 전압 로깅을 포함한 PLC 제어
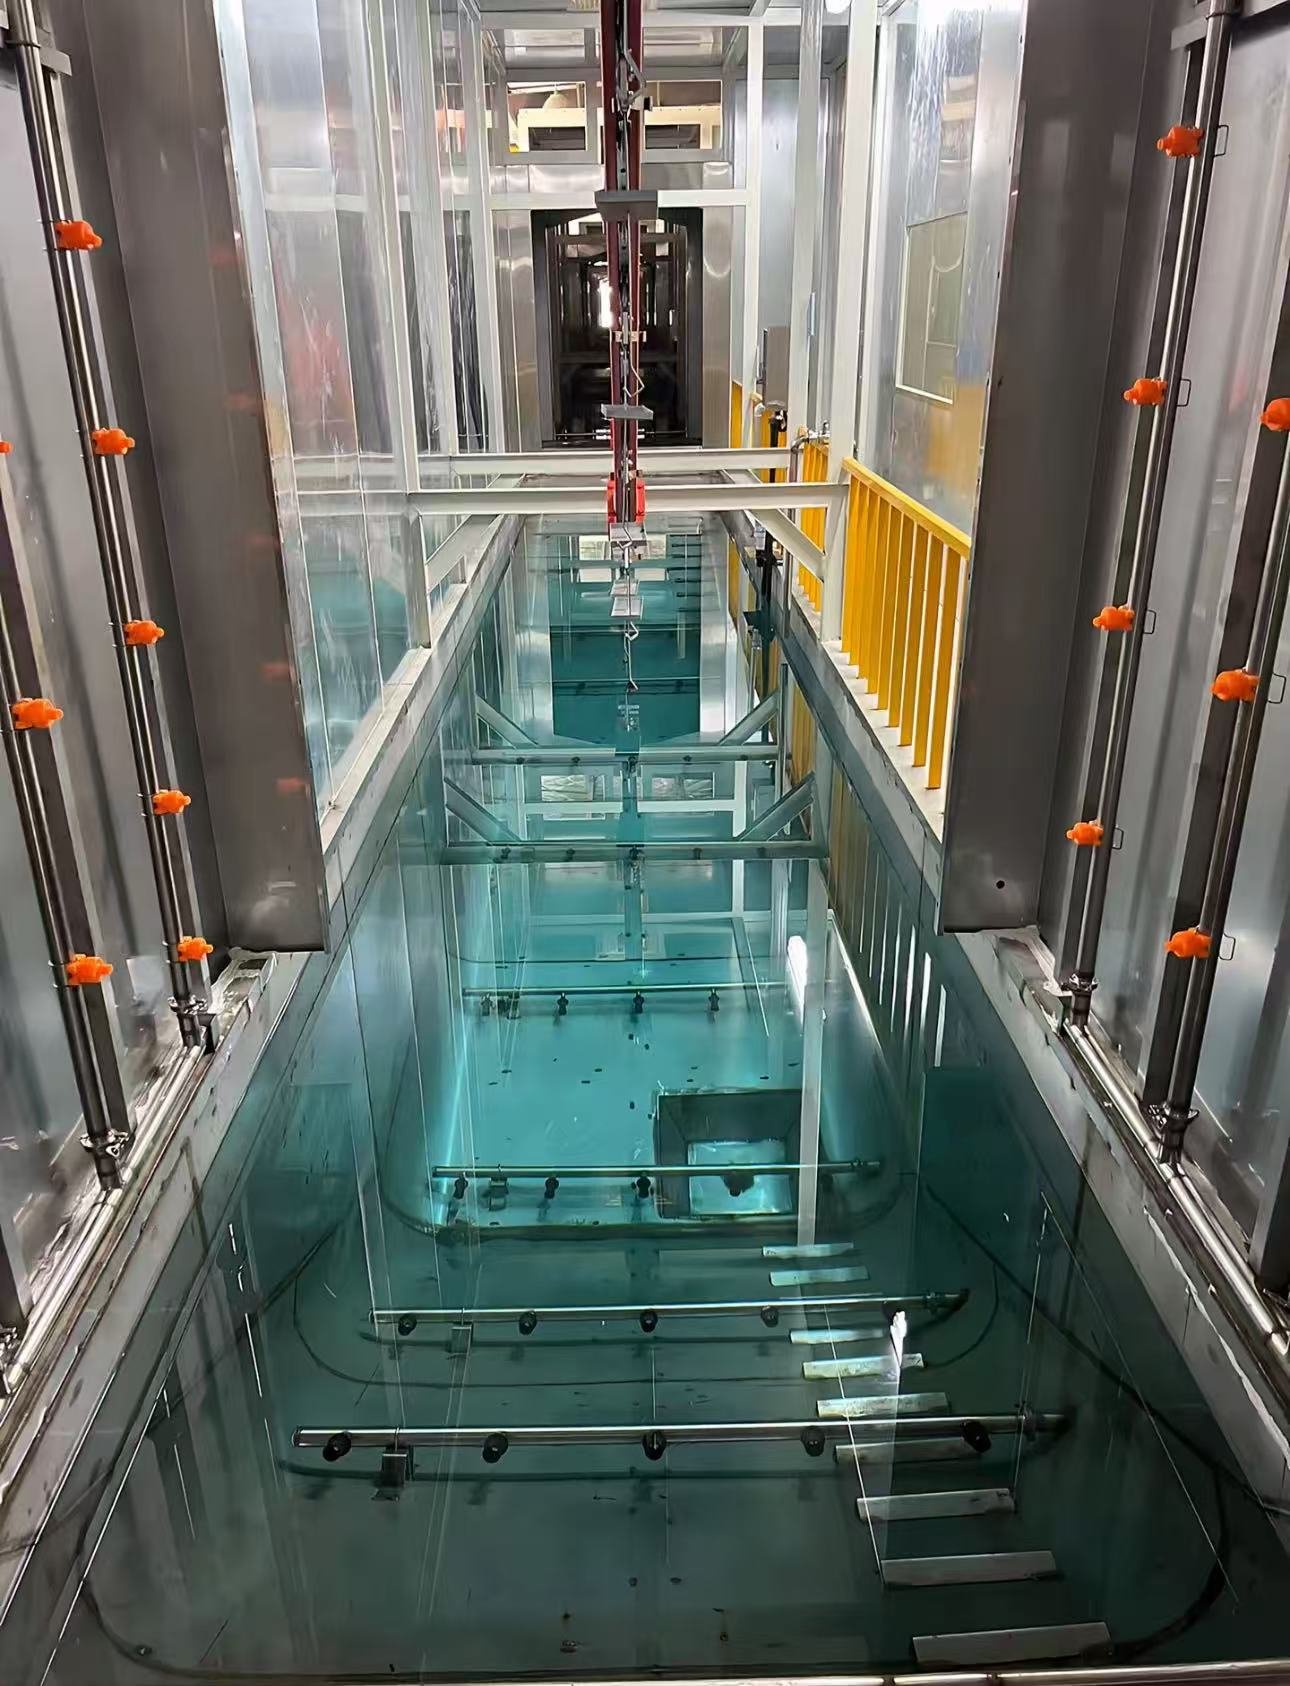
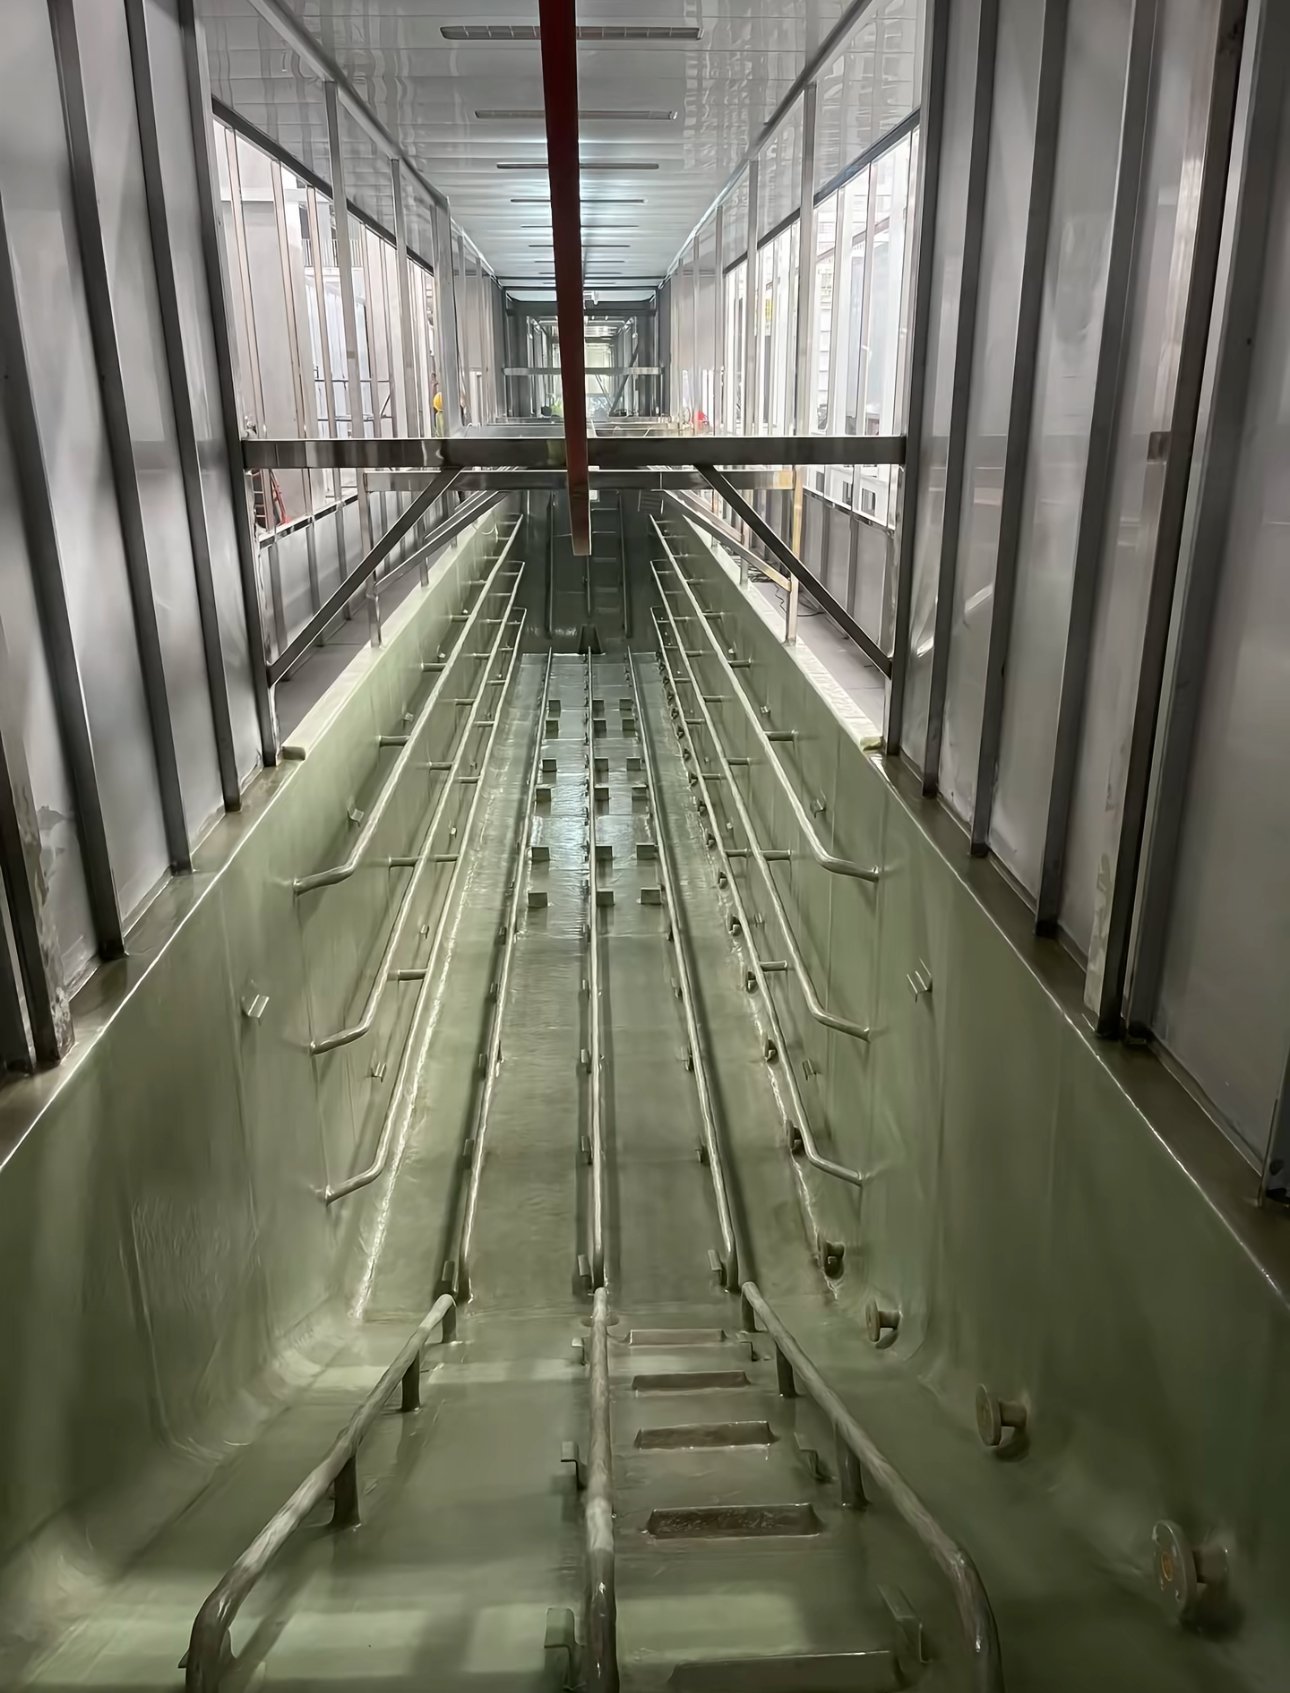
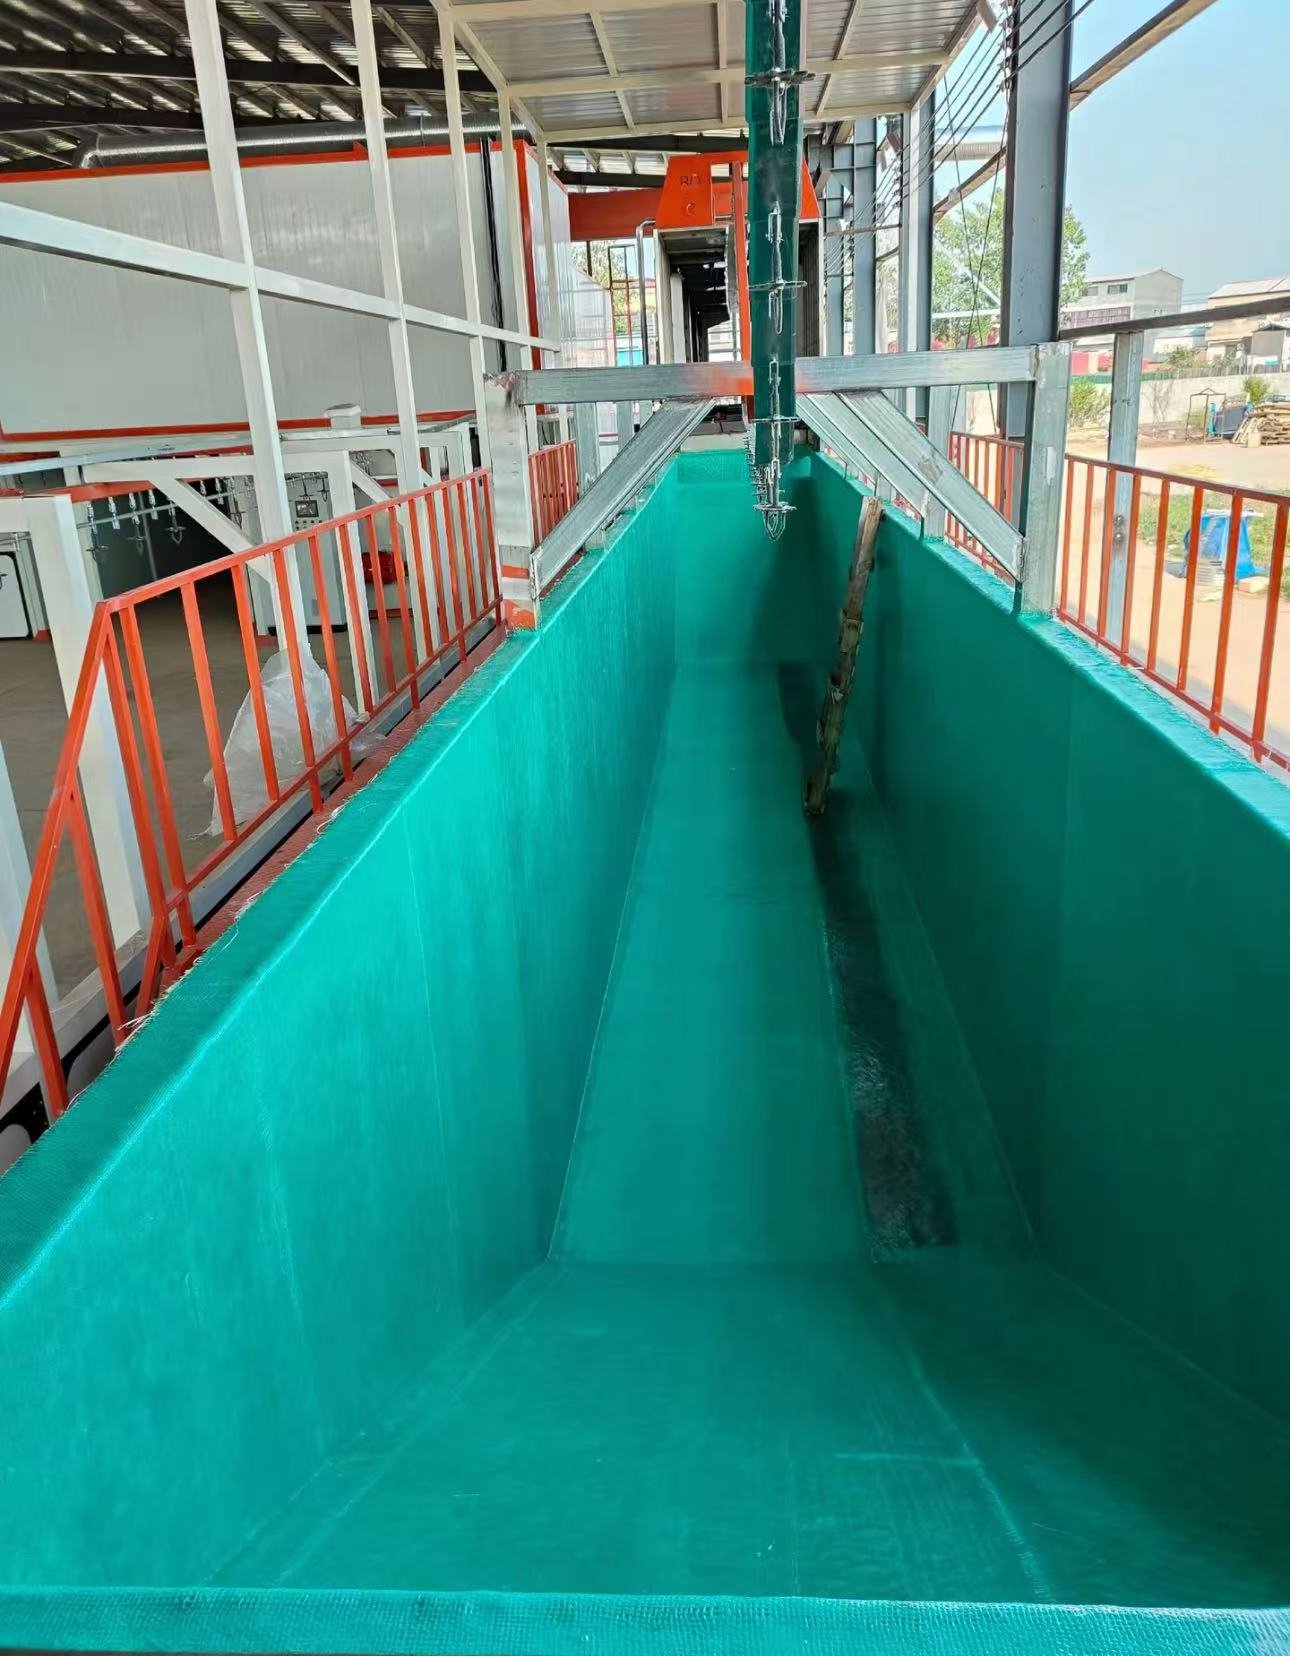
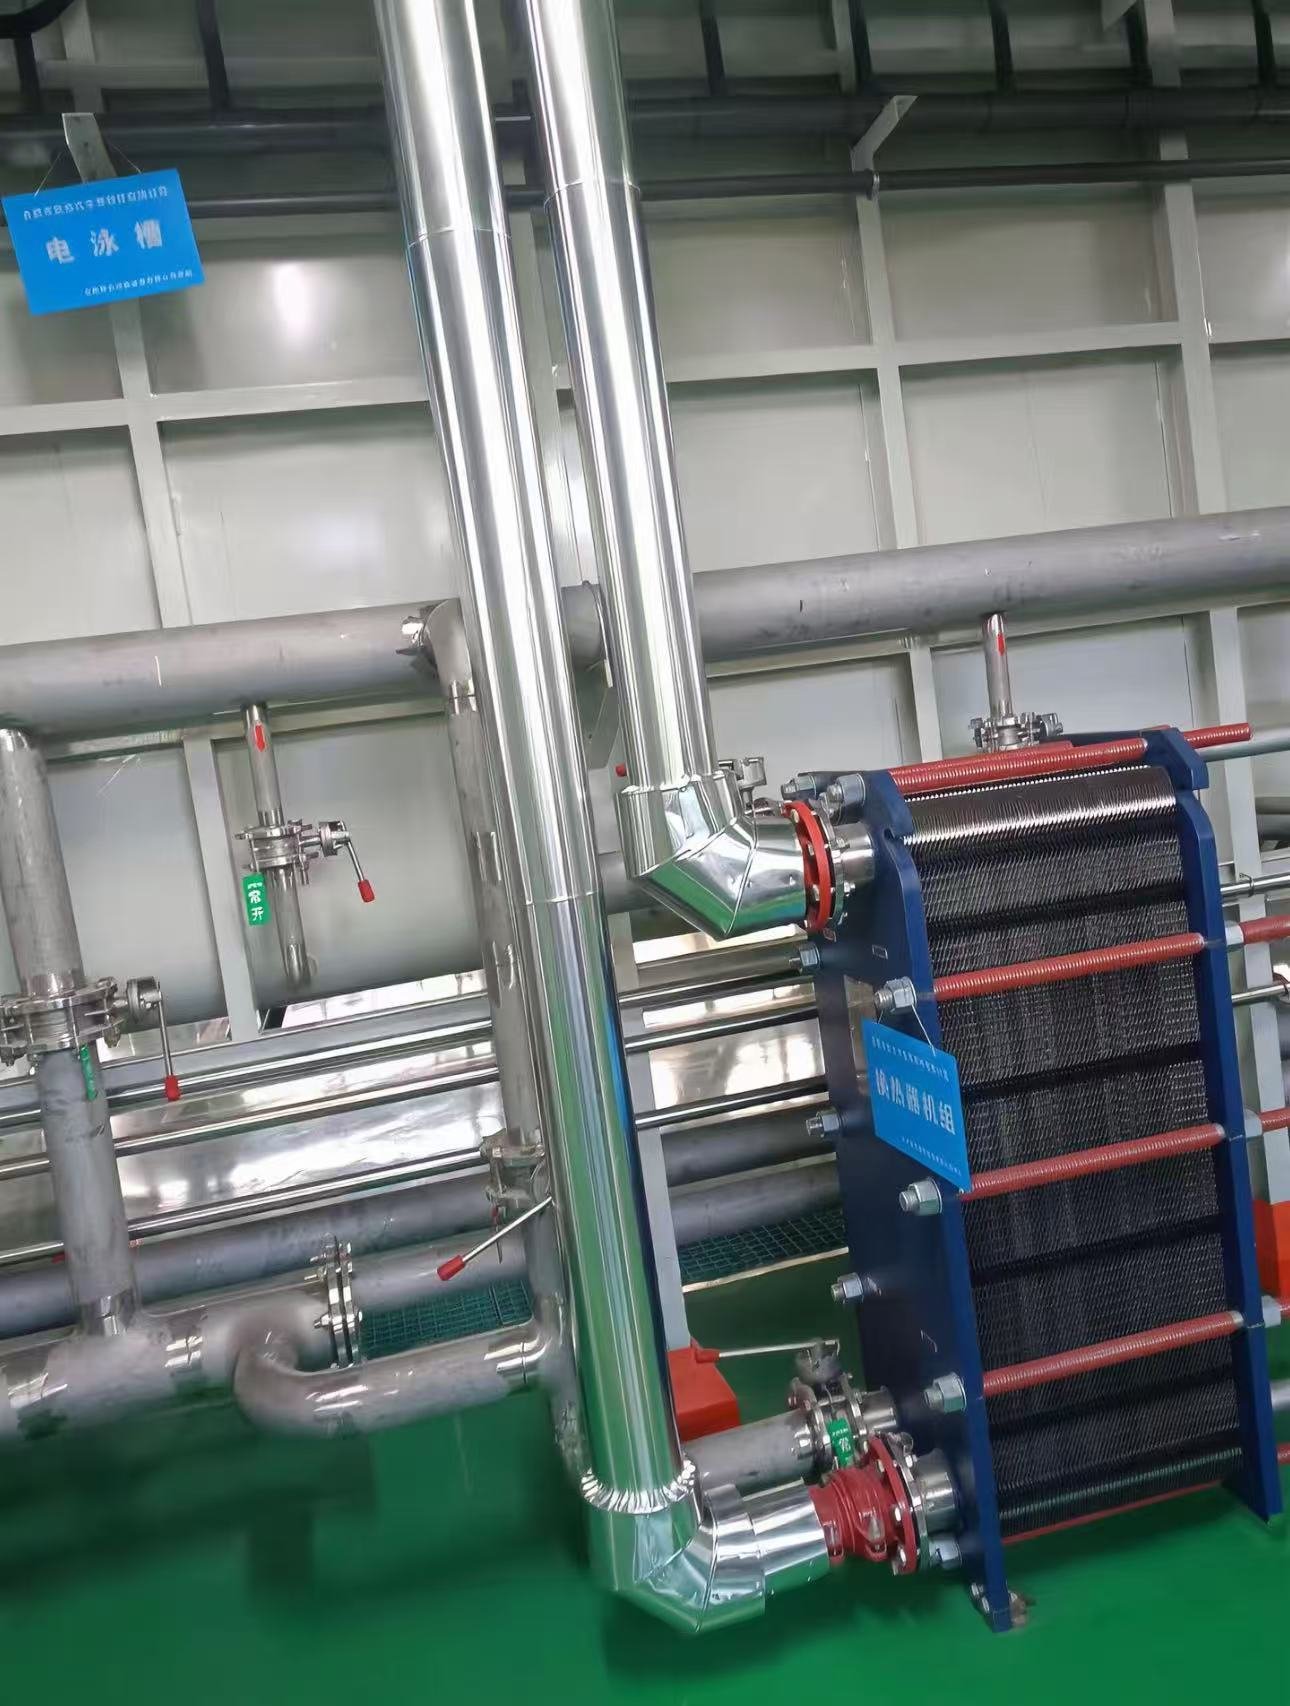
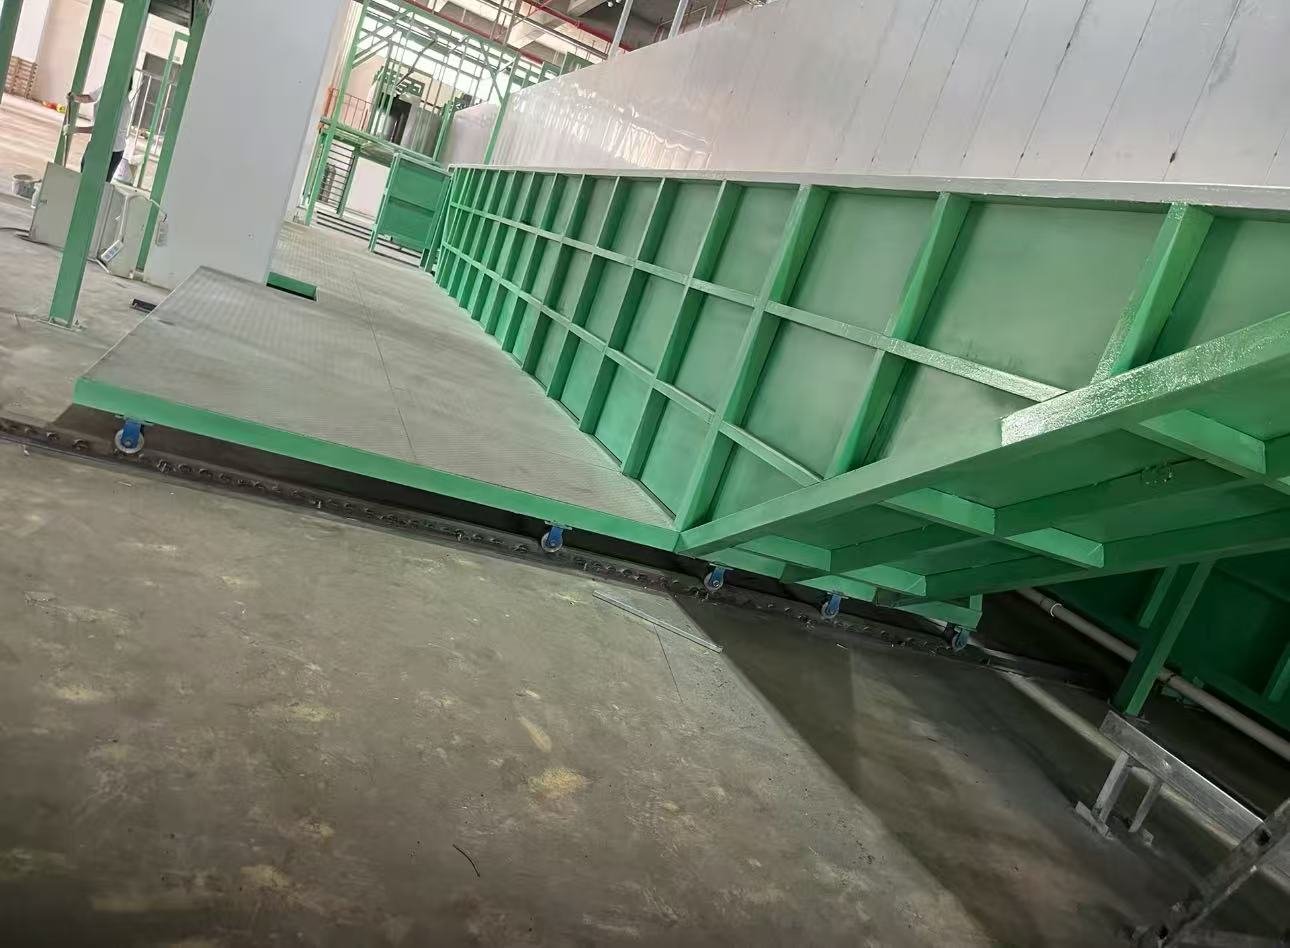
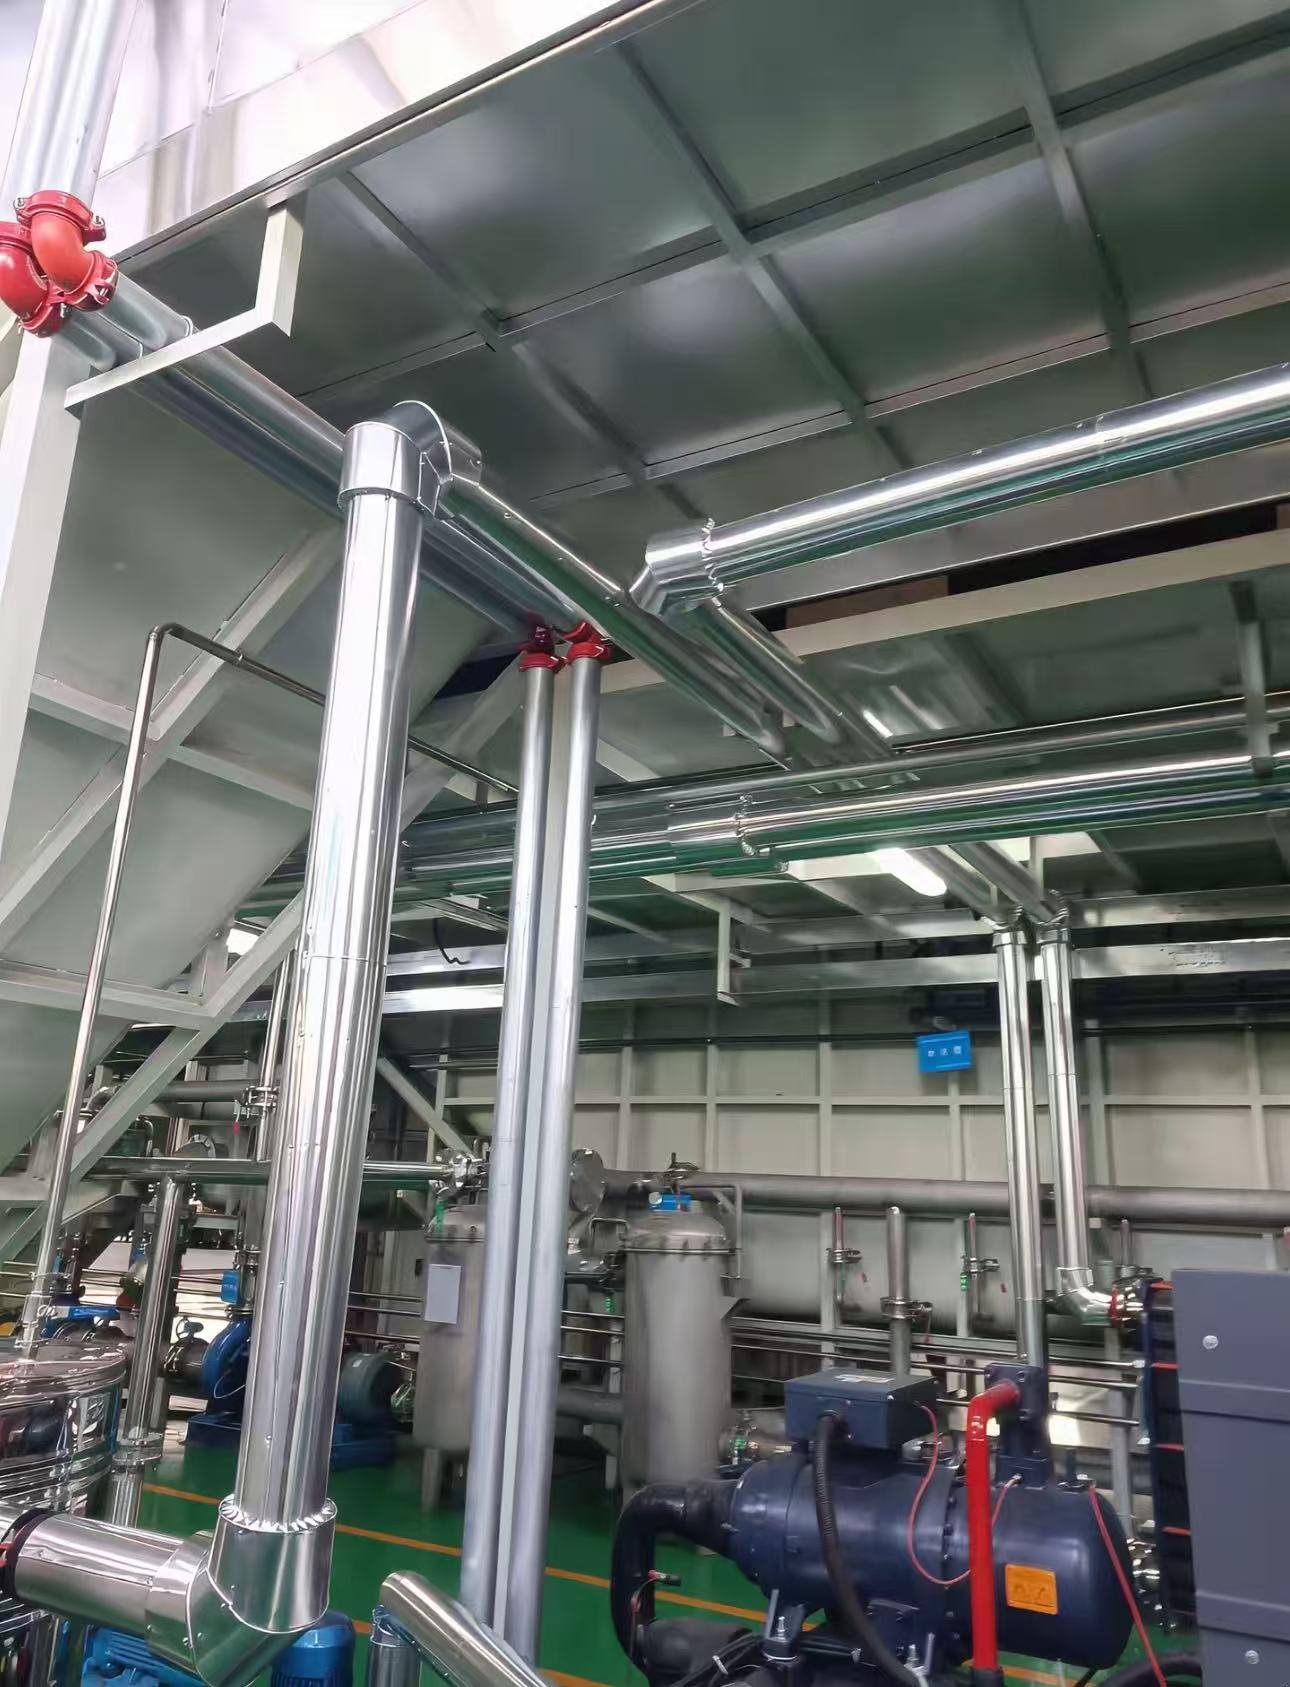
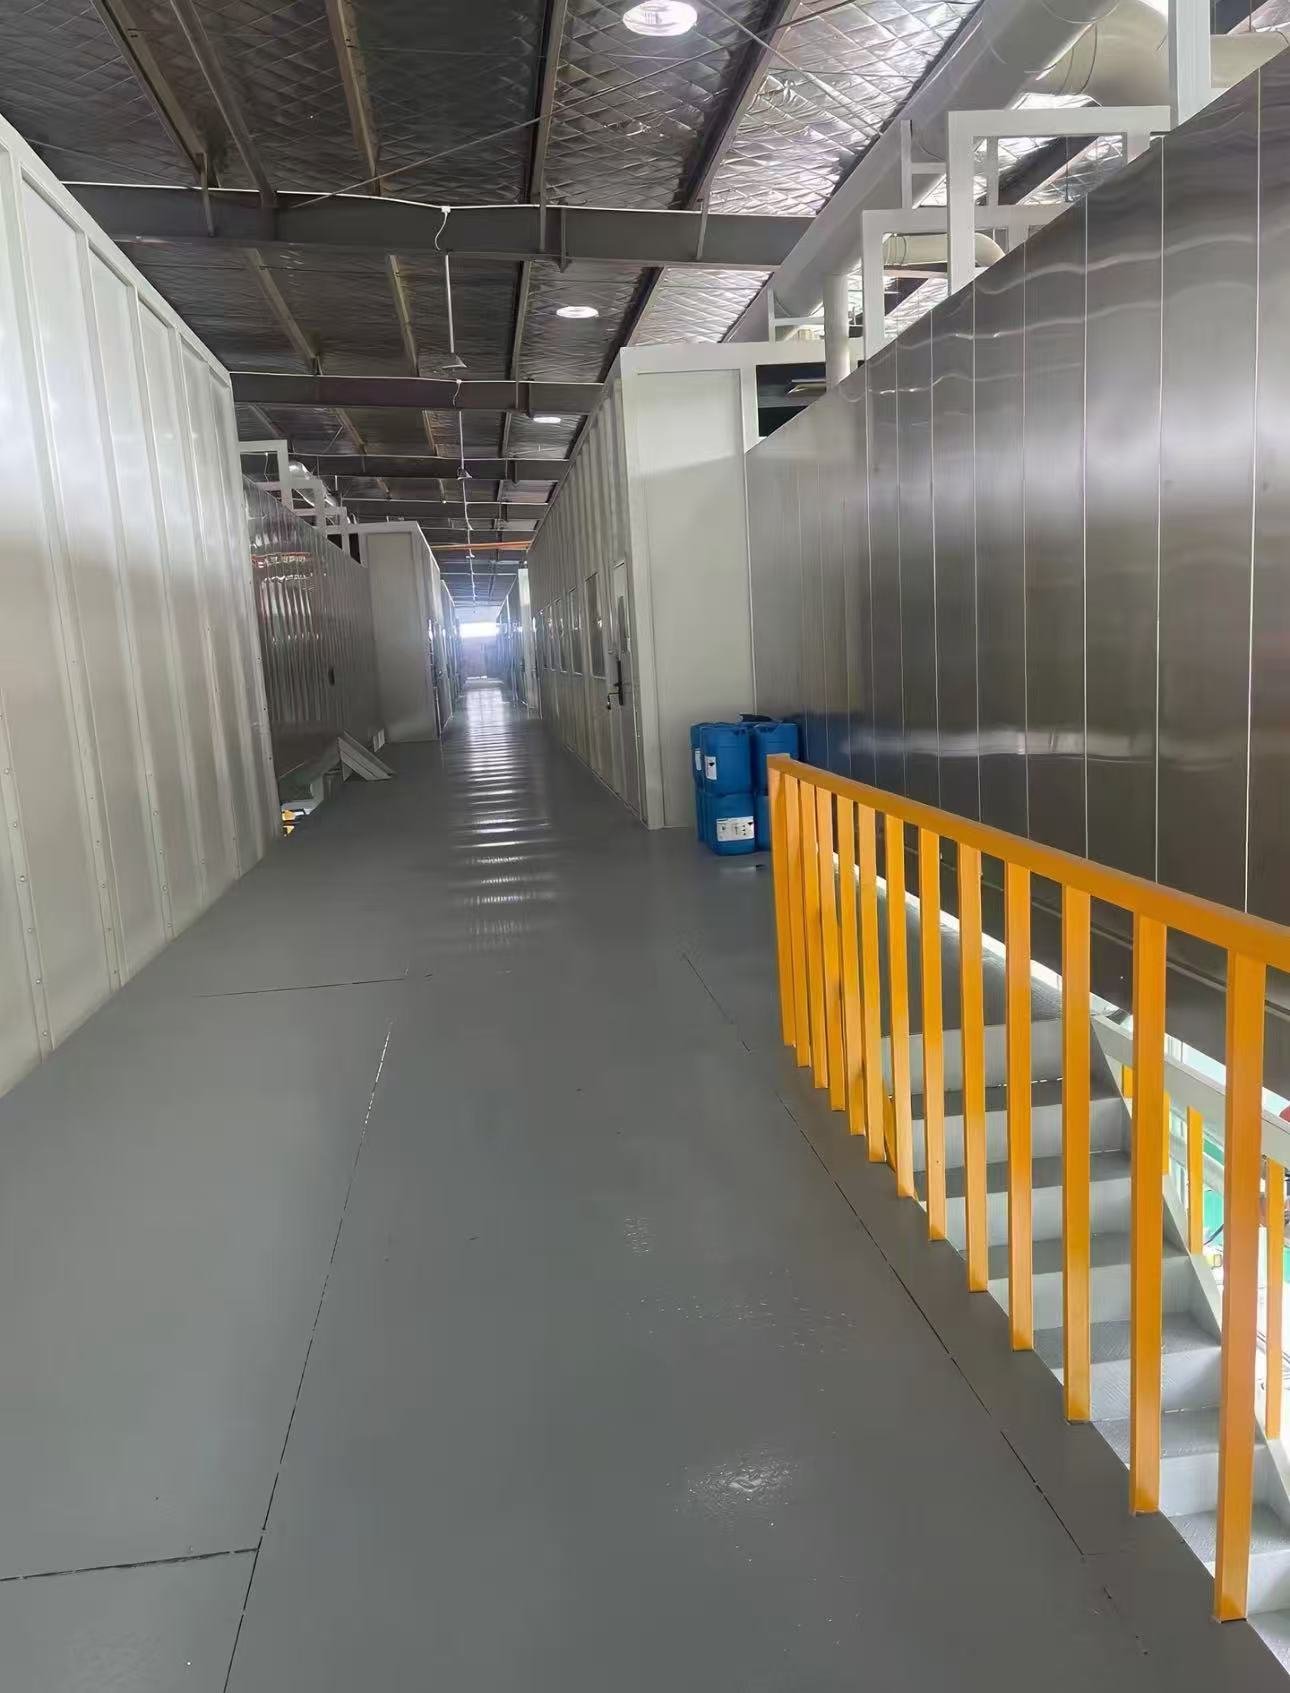
실제 전착 도장 라인
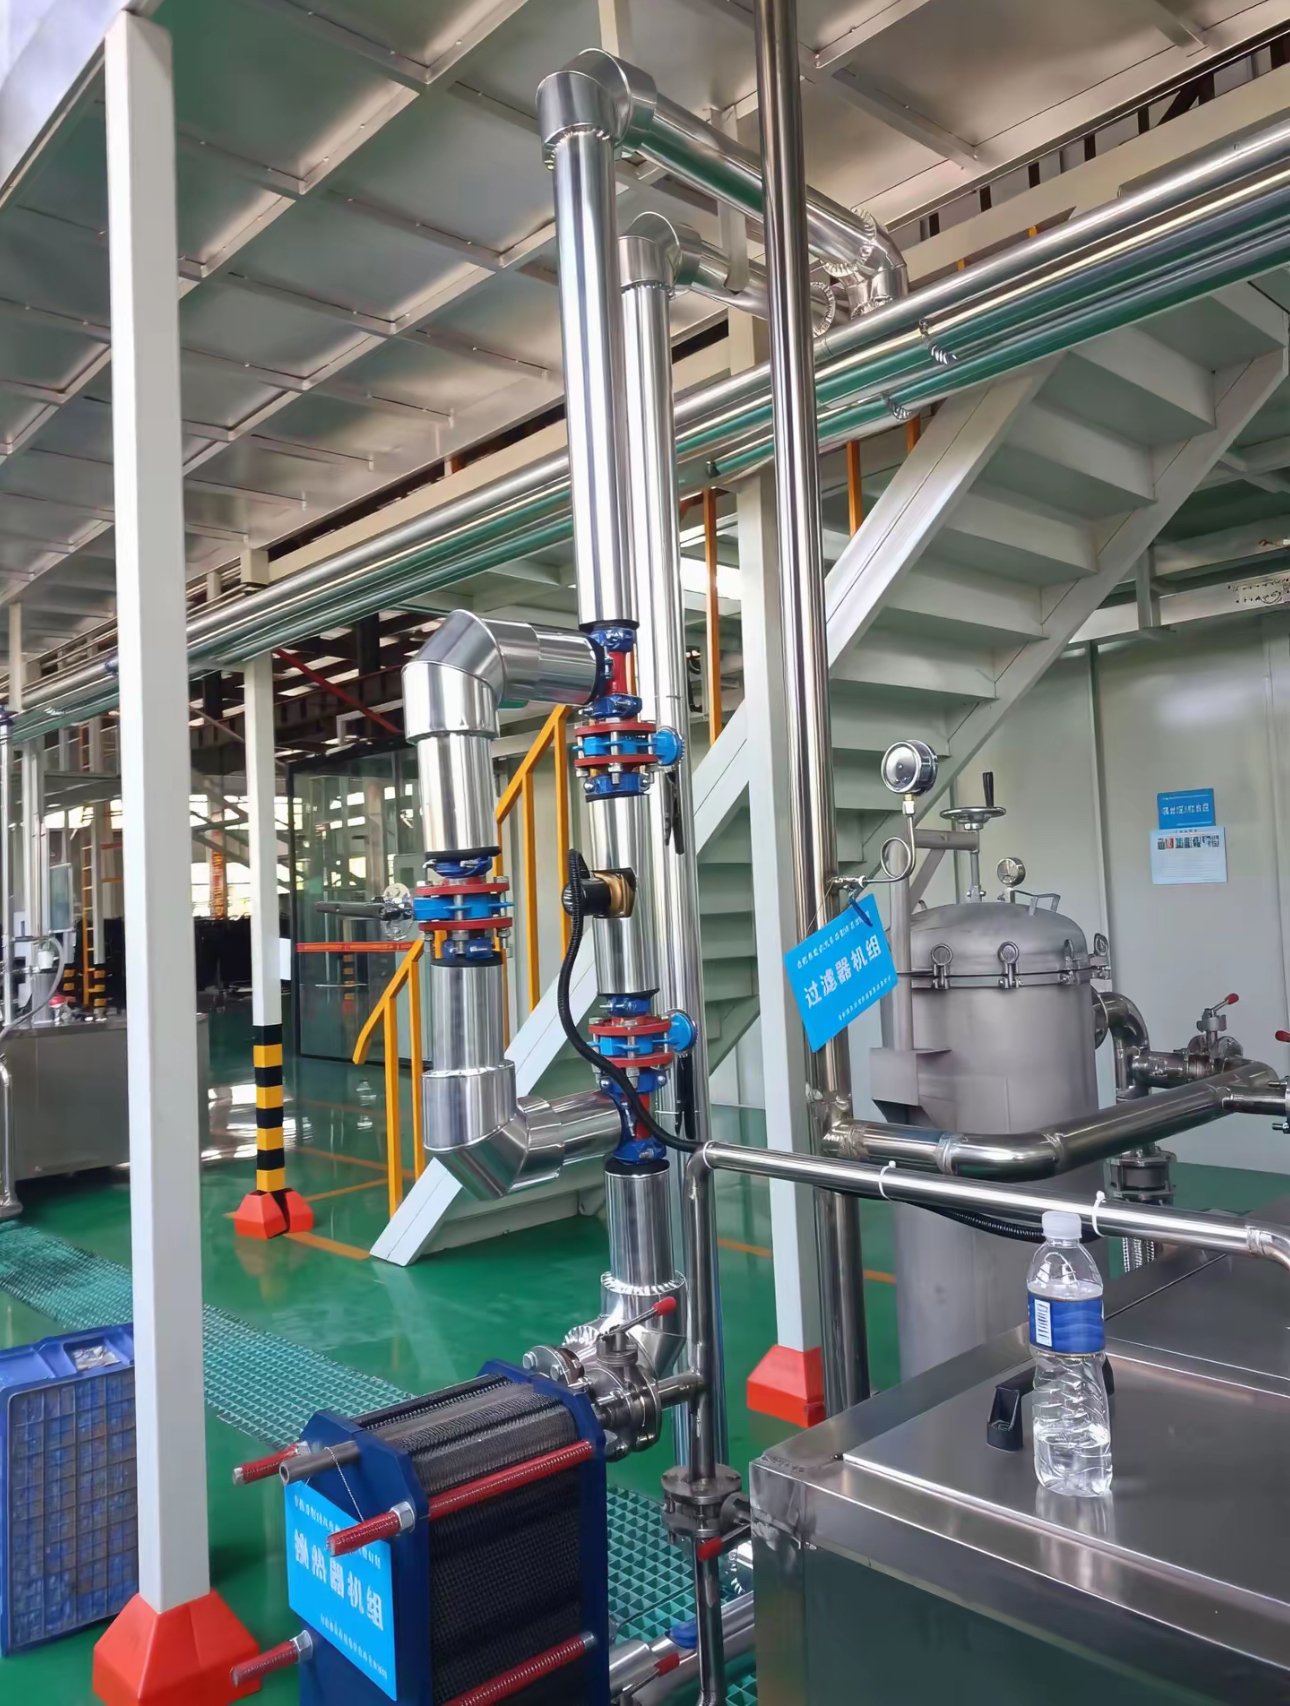
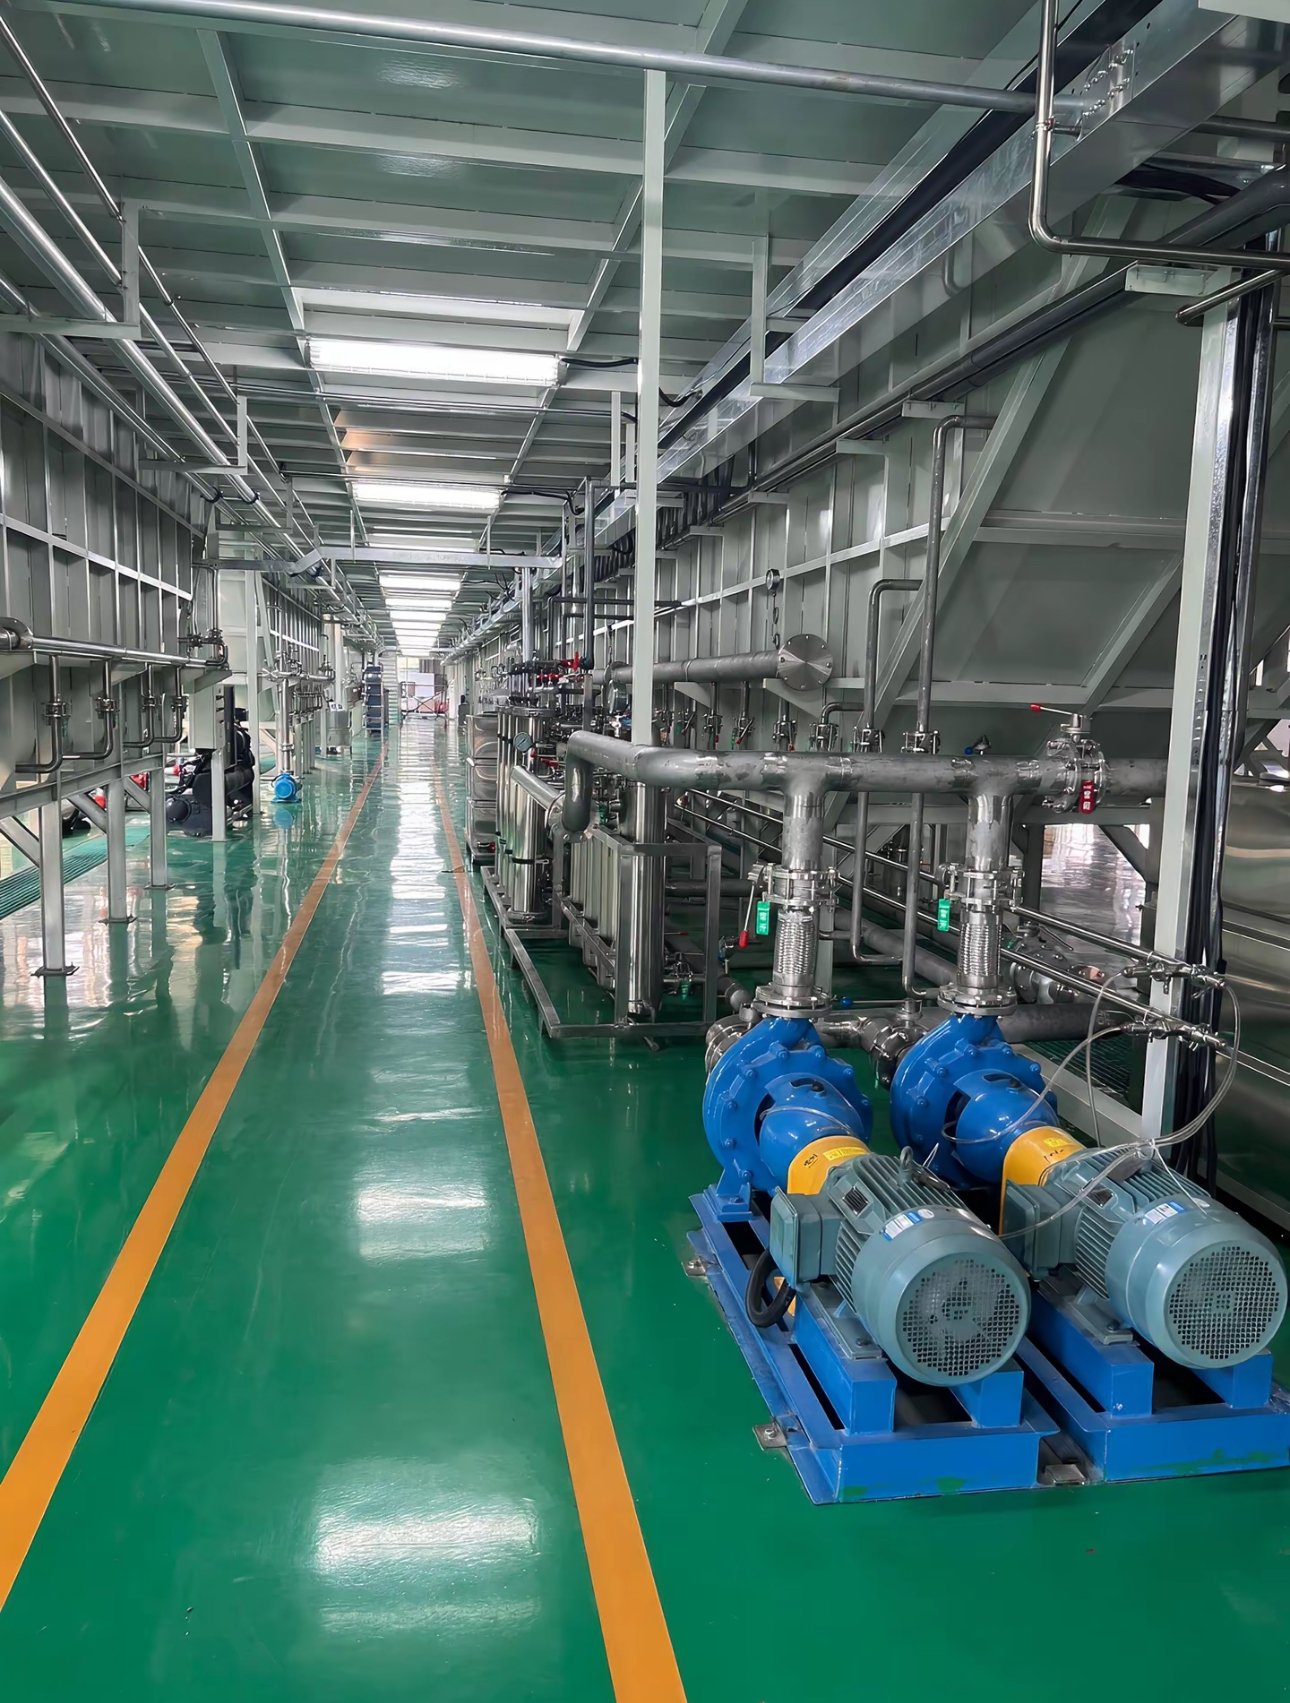
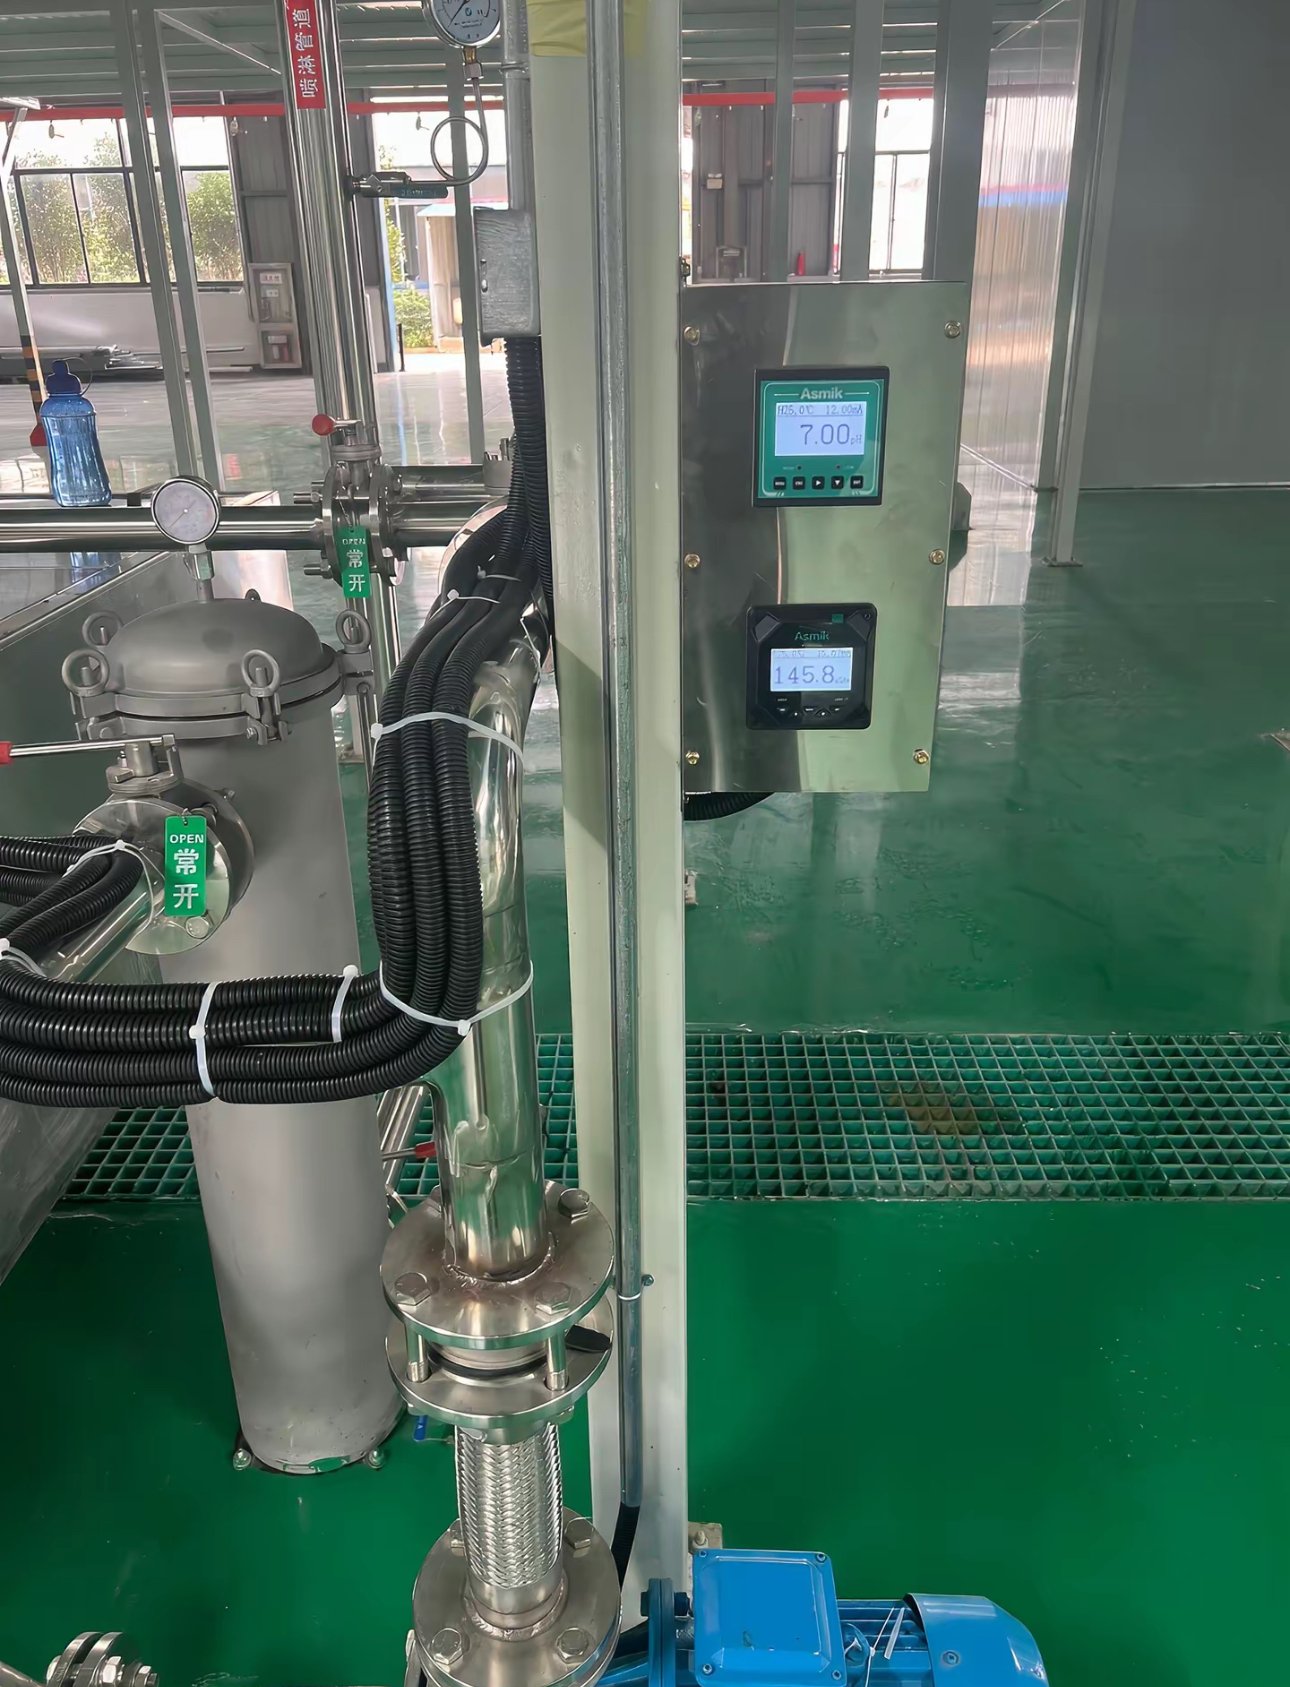
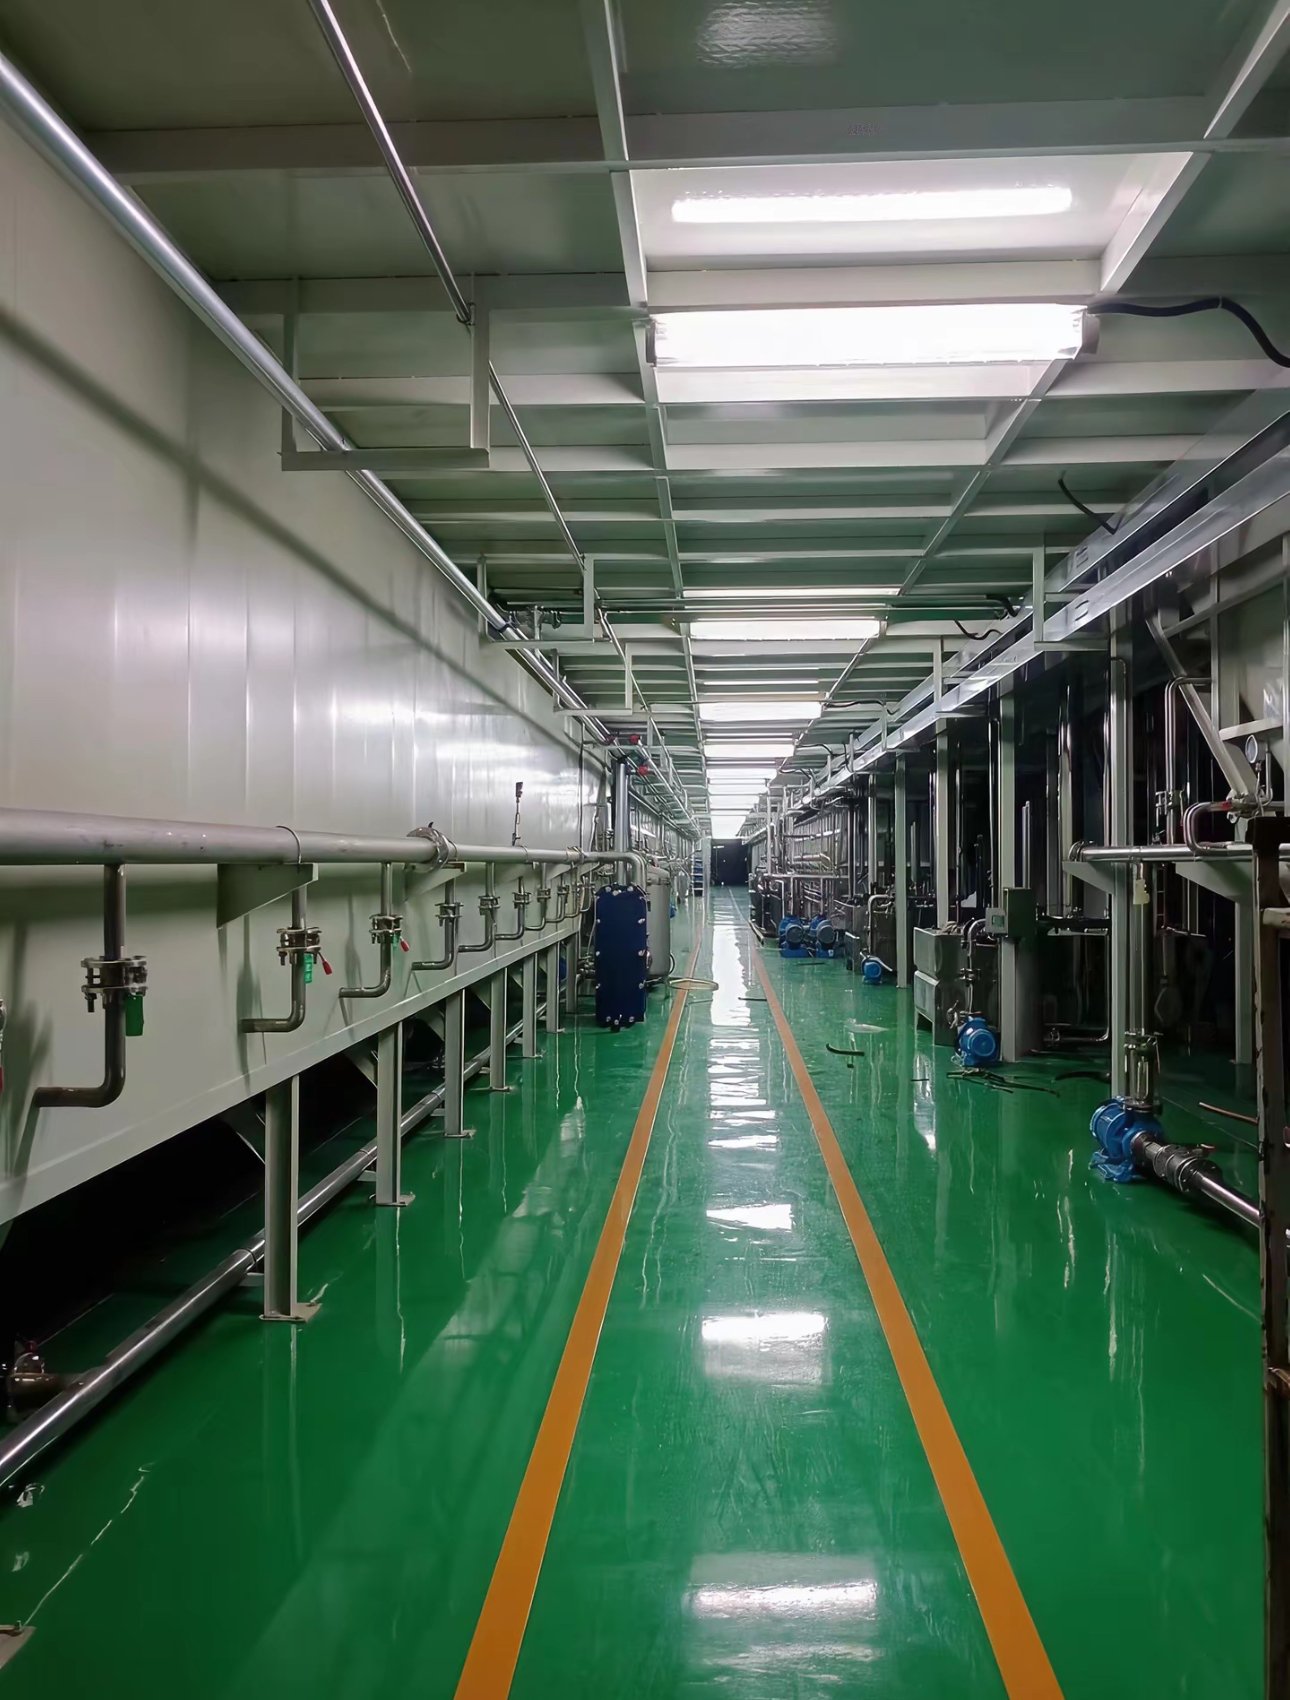
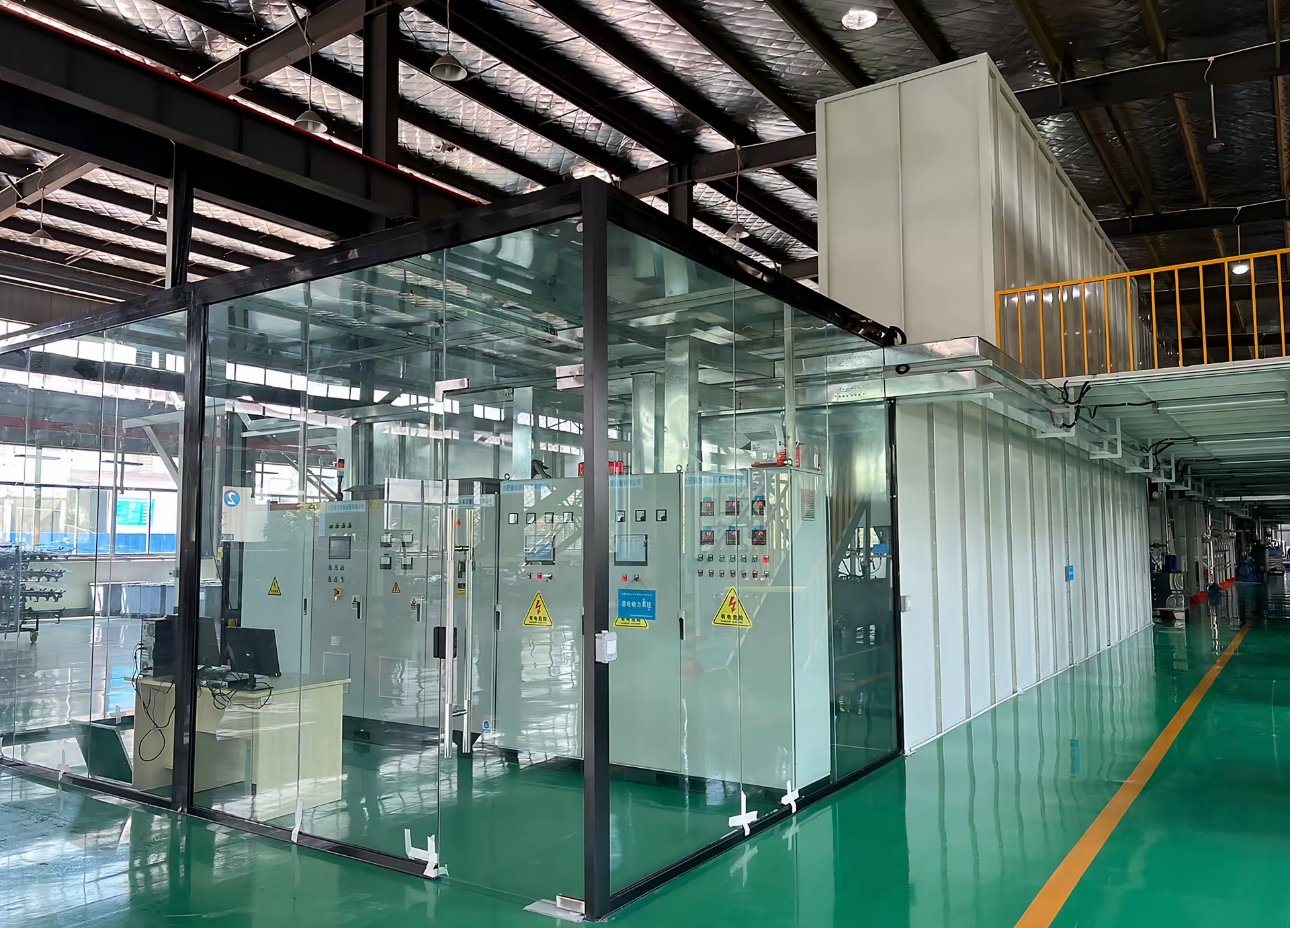
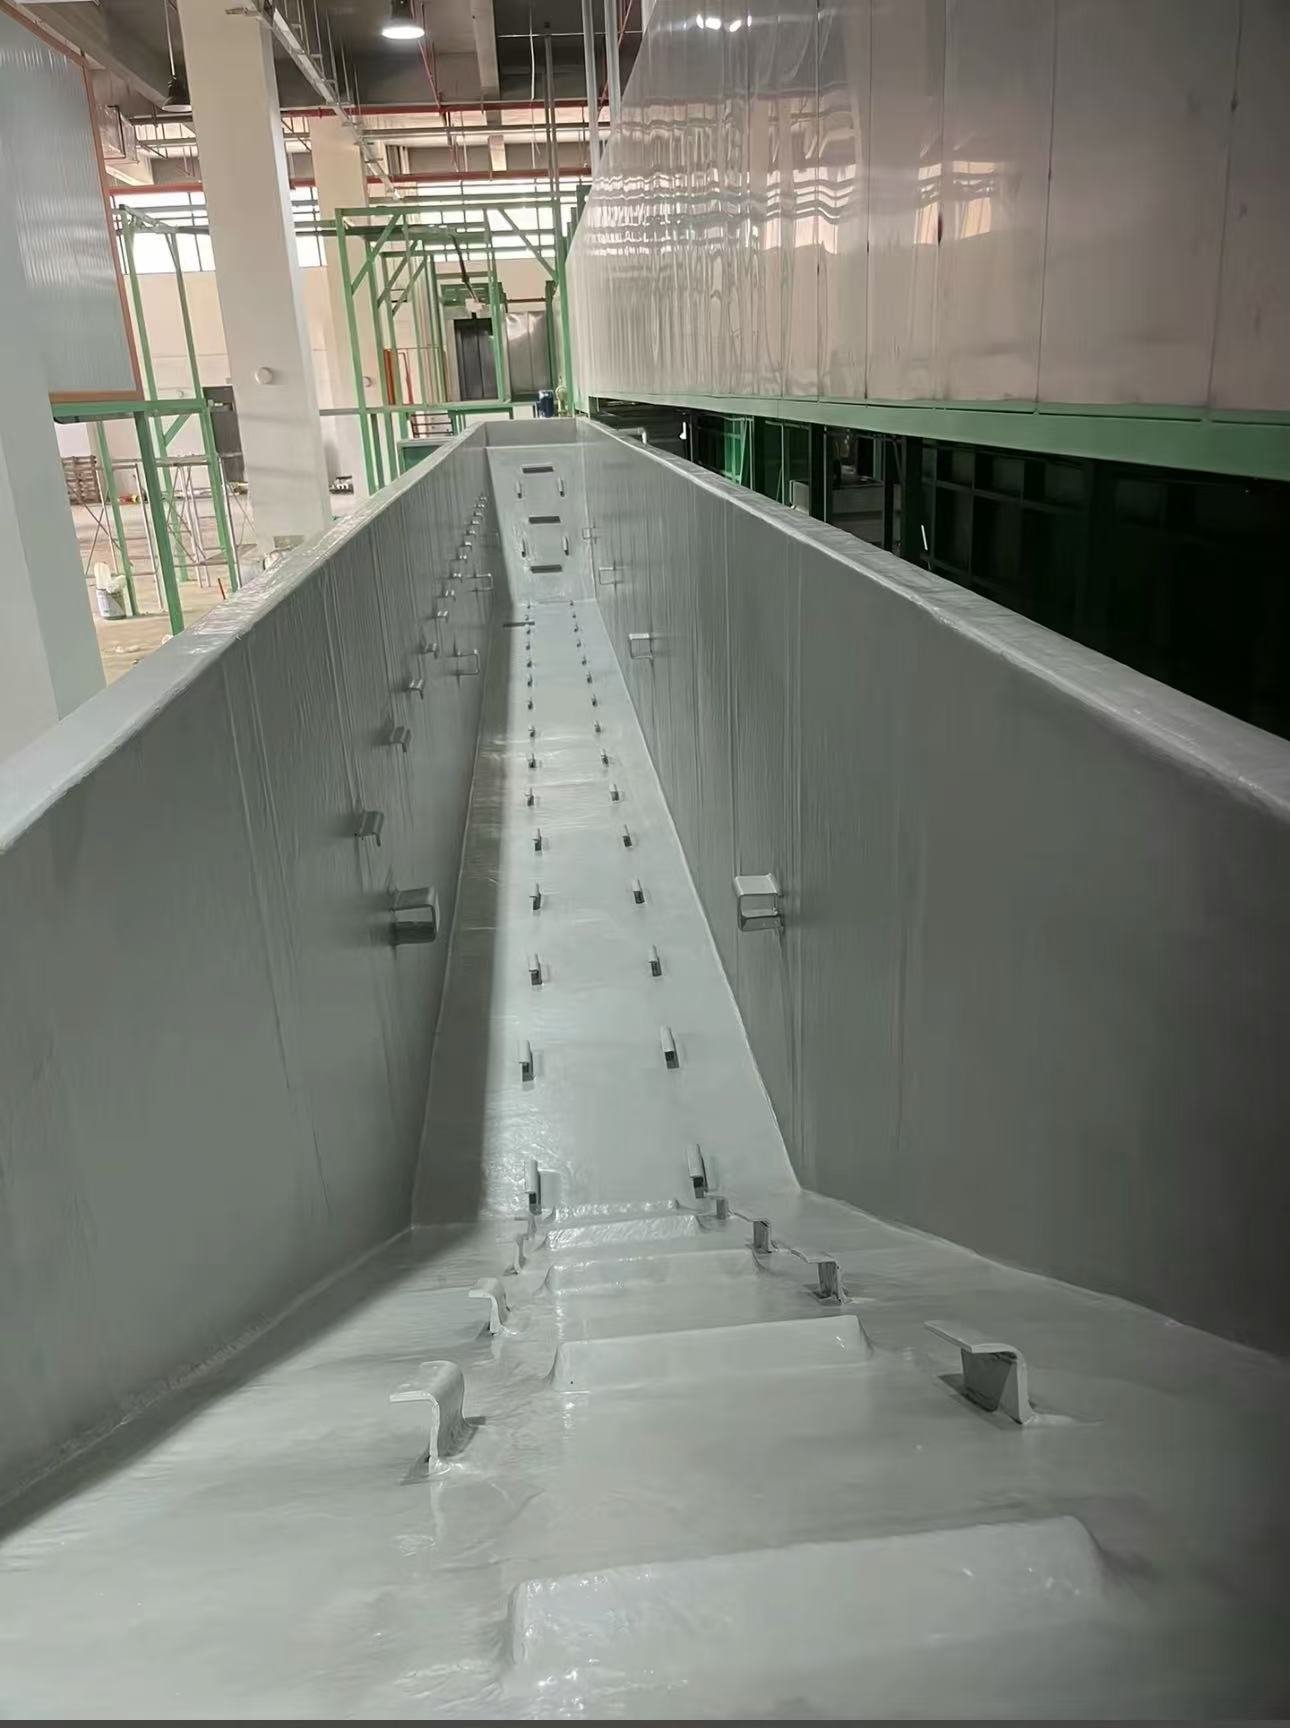
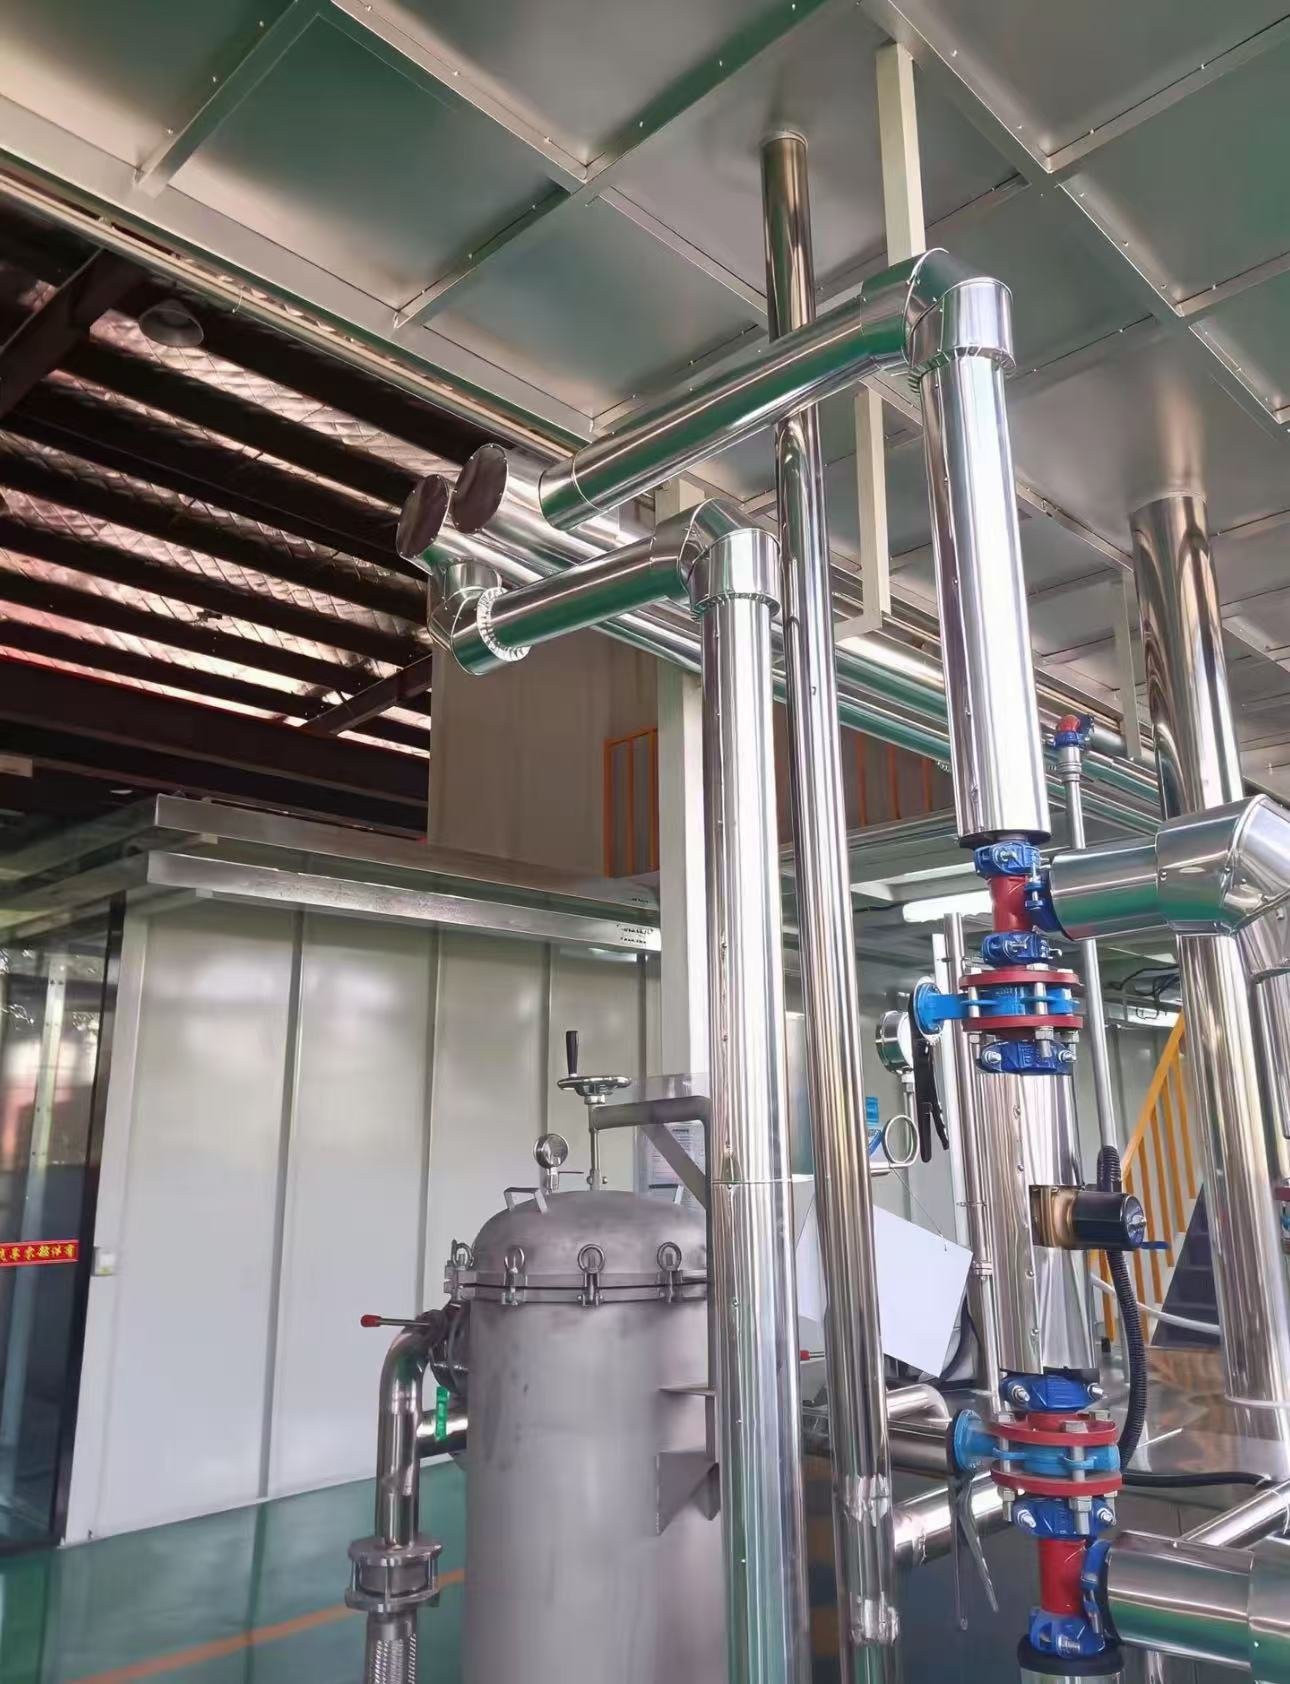
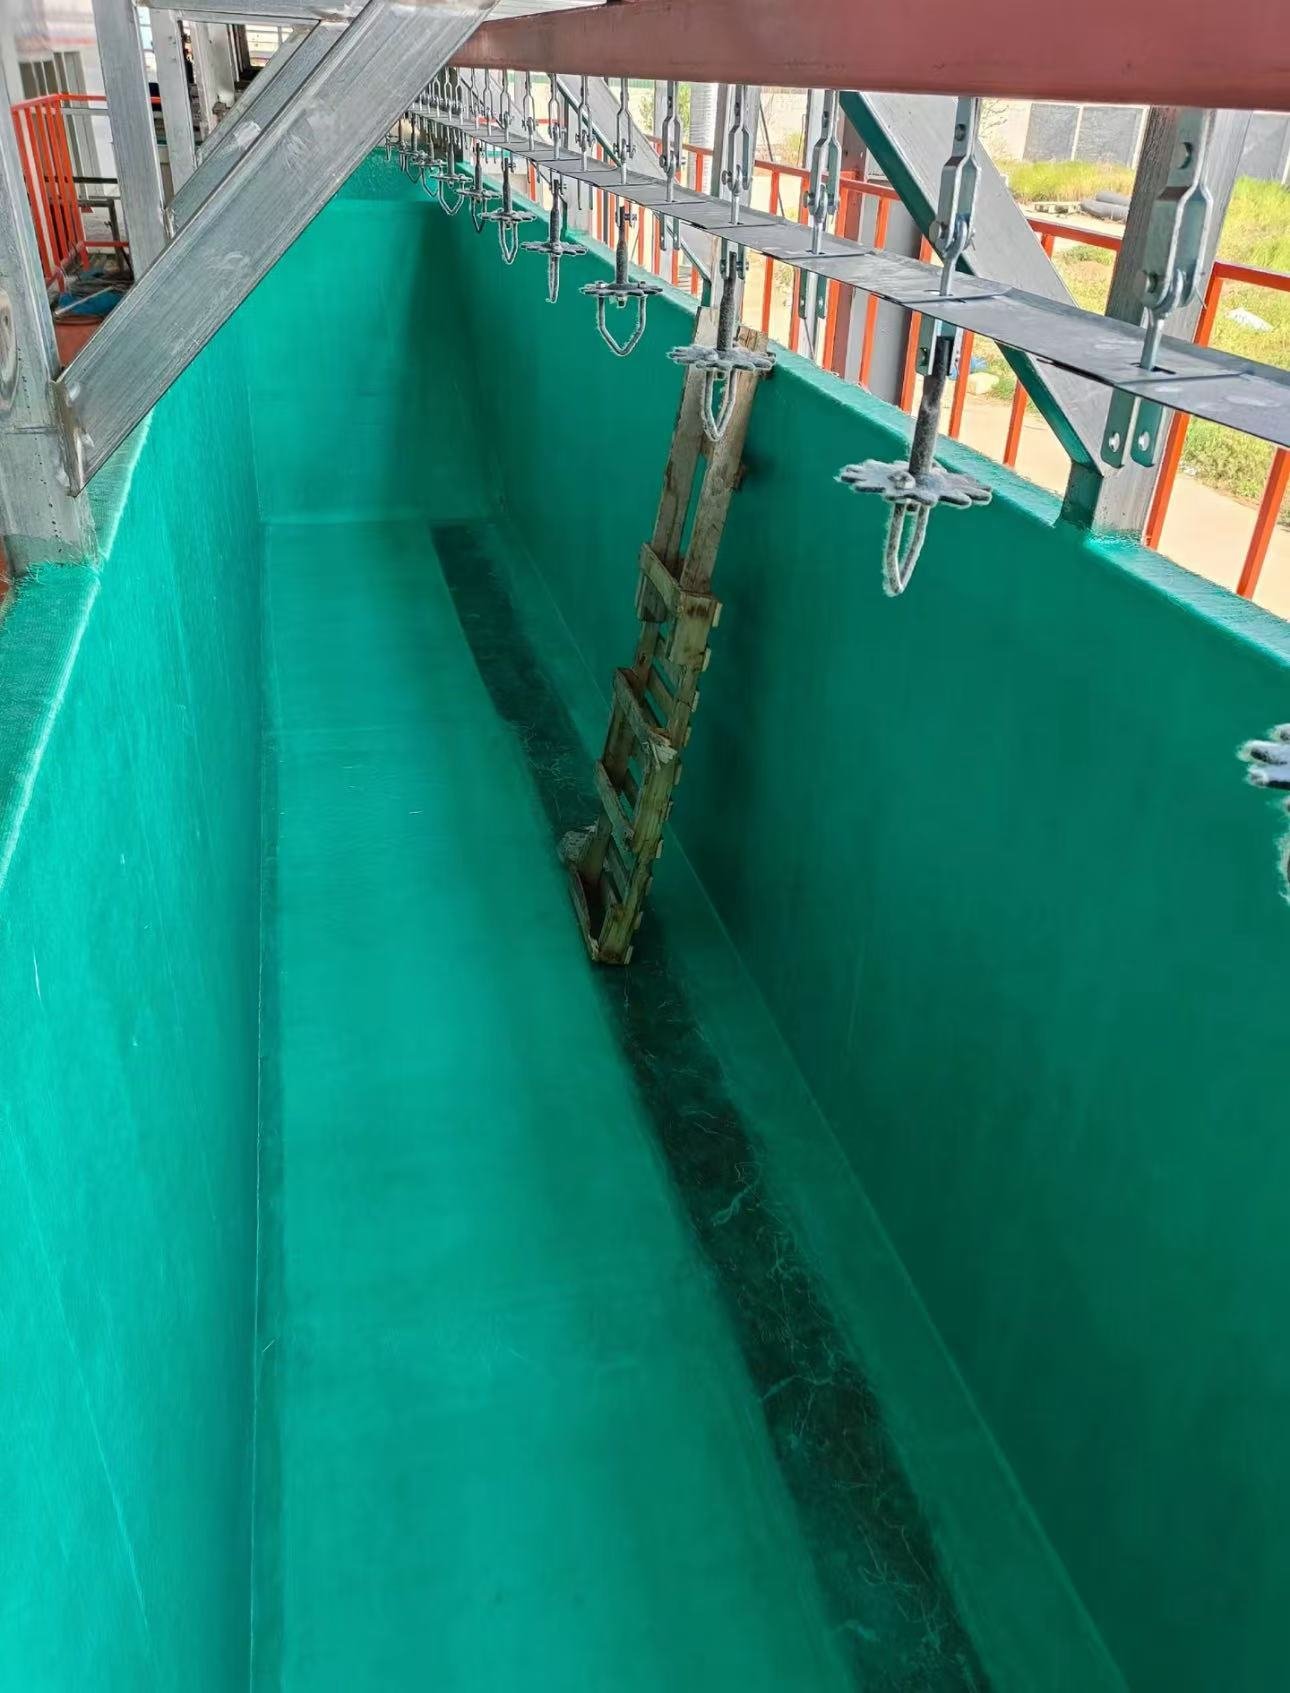
자동차 부품용으로 공급된 전착 도장 라인의 사진: 양극 레일이 있는 FRP 라이닝 탱크, 스프레이 전처리 터널, 순환 펌프, 욕조 루프의 백 필터 및 플레이트 열교환기, pH 및 전도도 모니터링, 유리벽 제어실.

적용 사례
자동차 부품 및 섀시 공급업체, 시트 프레임 및 브래킷 제조업체, 가전 및 전기 인클로저 제조업체, 그리고 분체 또는 액체 상도 전에 복잡한 용접 조립품에 프라이머를 도장하는 모든 공장.
엔지니어링 약속
모든 라인은 서면 성능 사양에 따라 설계됩니다. 라인 속도, 경화 프로파일, 도막 두께 및 배출 수준은 계약서에 명시되어 있으며 출하 전 공장 시운전에서 귀하의 부품으로 입증됩니다. 하나의 엔지니어링 팀이 전처리, 도포, 경화, 이송 및 배출 제어의 전체 체인을 담당하므로 이들 간의 트레이드오프는 귀하의 공장 현장이 아닌 설계 단계에서 해결됩니다.
서비스 및 납품
표준 구성은 30-60일 내에 출하되며 12개월 전체 기계 및 36개월 핵심 부품 보증이 제공됩니다. 현장 설치, 시운전 및 운영자 교육이 전 세계적으로 제공되며, 공정 튜닝 및 예비 부품 지원은 라인의 작동 수명 동안 계속됩니다.
자주 묻는 질문
E-코트는 스프레이 프라이밍과 어떻게 다른가요?
부품을 수성 도료 배스에 침지하고 DC 전압으로 도막을 전기적으로 석출하므로, 스프레이 건이 닿을 수 없는 모서리, 튜브 내부 및 캐비티에 균일하게 도포됩니다. 도막 두께는 작업자의 기술이 아니라 전압과 시간에 의해 결정됩니다.
E-코트 다음에는 무엇이 오나요?
대부분의 라인은 동일하거나 연결된 컨베이어에서 분체 또는 액체 상도를 적용합니다. 경화된 E-코트 도막은 프라이머이며, 색상과 광택은 상도에서 나옵니다.
어떤 탱크 크기가 필요한가요?
작업 용량은 최대 부품 외형에 양극까지의 여유 공간을 더한 값을 따르며, 라인 택트는 동시에 욕조에 들어가는 캐리어 수를 결정합니다. 저희는 귀하의 부품 도면과 시간당 생산량을 바탕으로 욕조, 한외여과 및 칠러를 함께 설계합니다.