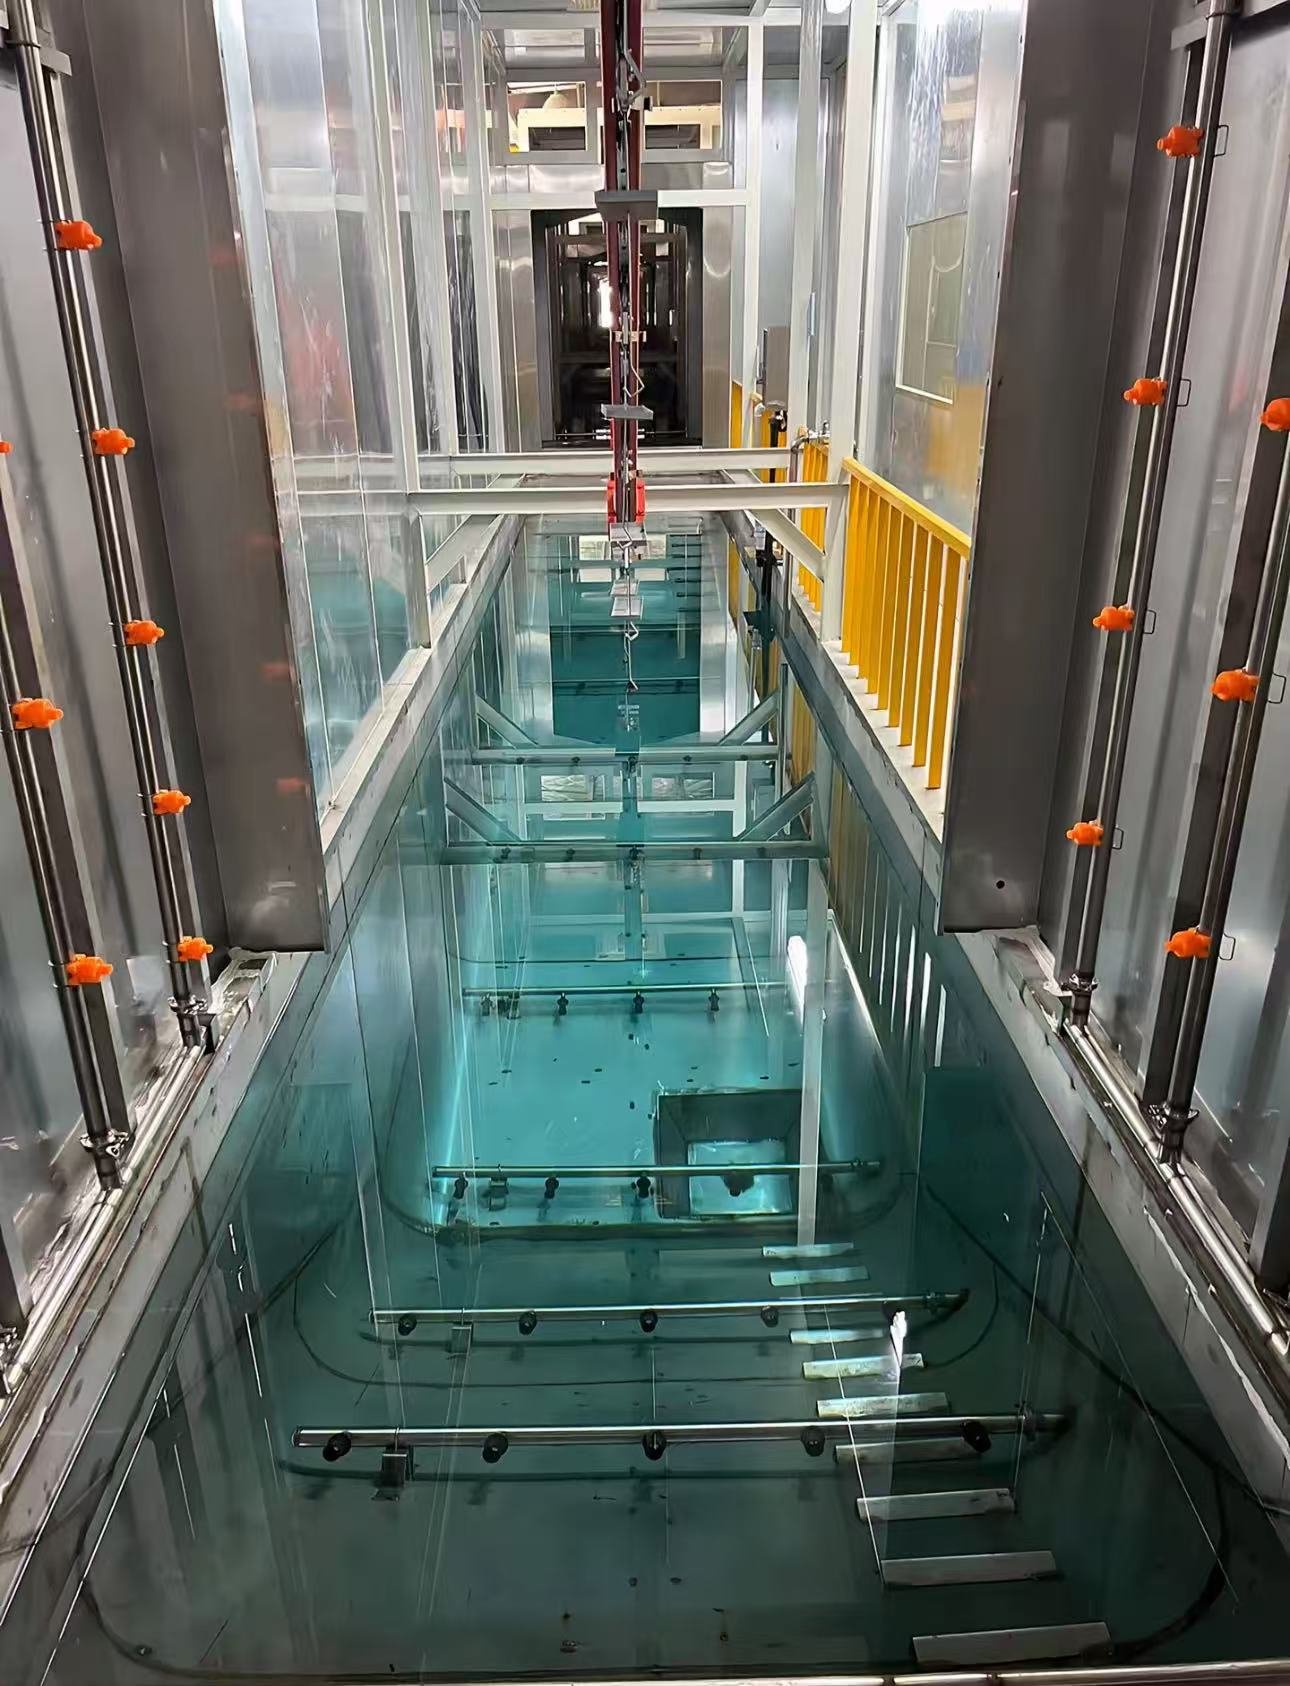
خط الطلاء بالترسيب الكهربائي (E-Coat)
خط الترسيب الكهربائي الكاثودي (CED) لأجزاء الهيكل والكتائف والمسبوكات وإطارات الأجهزة — معالجة مسبقة متعددة المراحل، وحوض طلاء كهربائي مع شطف بالترشيح الفائق، وفرن معالجة وناقل مصمم كسلسلة واحدة.
مصمم للأجزاء التي تحتاج إلى طبقة أساسية موحدة داخل التجاويف والمقاطع الصندوقية والتجمعات الملحومة حيث لا يمكن للرش الوصول.
المواصفات الفنية
القيم أدناه هي نطاقات نموذجية لهذا النوع من المعدات. أما أرقام خطك فتُحدد في المواصفات المكتوبة بعد مراجعتنا لأجزائك ومخرجاتك وموقعك.
| العملية | ترسيب كهربائي إيبوكسي كاثودي (CED)؛ أنودي عند الطلب |
|---|---|
| نطاق قطعة العمل | أجزاء الهيكل والتعليق، والكتائف، والمسبوكات، وإطارات المقاعد، وهياكل الأجهزة؛ غلاف نموذجي حتى 3,000 × 1,500 × 1,200 مم |
| المعالجة المسبقة | إزالة الشحوم، الشطف، تهيئة السطح، تحويل الفوسفات الزنك أو الزركونيوم، الشطف، الشطف بالماء منزوع الأيونات (7-11 مرحلة، غمر أو رش) |
| حمام الطلاء الكهربائي | حجم عمل نموذجي 5-60 م3، فولاذ مقاوم للصدأ 304/316 أو فولاذ مبطن، درجة حرارة الحمام 28-32 مئوية، تيار مستمر 150-350 فولت |
| الشطف | شطف إعادة تدوير UF1/UF2 بعد الغمر بالإضافة إلى شطف نهائي بالماء منزوع الأيونات؛ وحدة الترشيح الفائق بحجم يتناسب مع حجم الحمام |
| الفيلم الجاف | سماكة نموذجية 15-25 ميكرون، موحدة على الحواف وداخل التجاويف |
| المعالجة | فرن حملي، درجة حرارة معدنية نموذجية 160-180 مئوية لمدة 20-30 دقيقة |
| النقل | سلسلة علوية، حاملات كهربائية وحرة أو رفع وغمر، 0.5-3 م/دقيقة |
| أداء مقاومة التآكل | محدد حسب المشروع؛ الهدف النموذجي 500-1,000 ساعة رش ملحي محايد على الفولاذ المفسفر (ISO 9227) |
| المرافق | ماء مبرد لتبريد الحوض، محطة ماء منزوع الأيونات، نظام الأنوليت، معالجة مياه الصرف |
تكوين الخط
- خط خزان المعالجة المسبقة مع التحريك والتدفئة وإزالة الزيت والجرعات الكيميائية
- خزان الطلاء الكهربائي مع الأنودات ودائرة الأنوليت والمبرد والترشيح والدوران المستمر
- دائرة شطف الترشيح الفائق التي تعيد المواد الصلبة للطلاء إلى الحوض
- منطقة التنقيط وفرن المعالجة بالحمل الحراري مع استرداد الحرارة
- رفع وغمر أو ناقل مستمر مطابق لحجم الجزء وزمن الدورة
- التحكم بواسطة PLC مع تسجيل درجة حرارة الحوض والتوصيلية والأس الهيدروجيني والجهد
خط الطلاء الكهربائي في التطبيق العملي
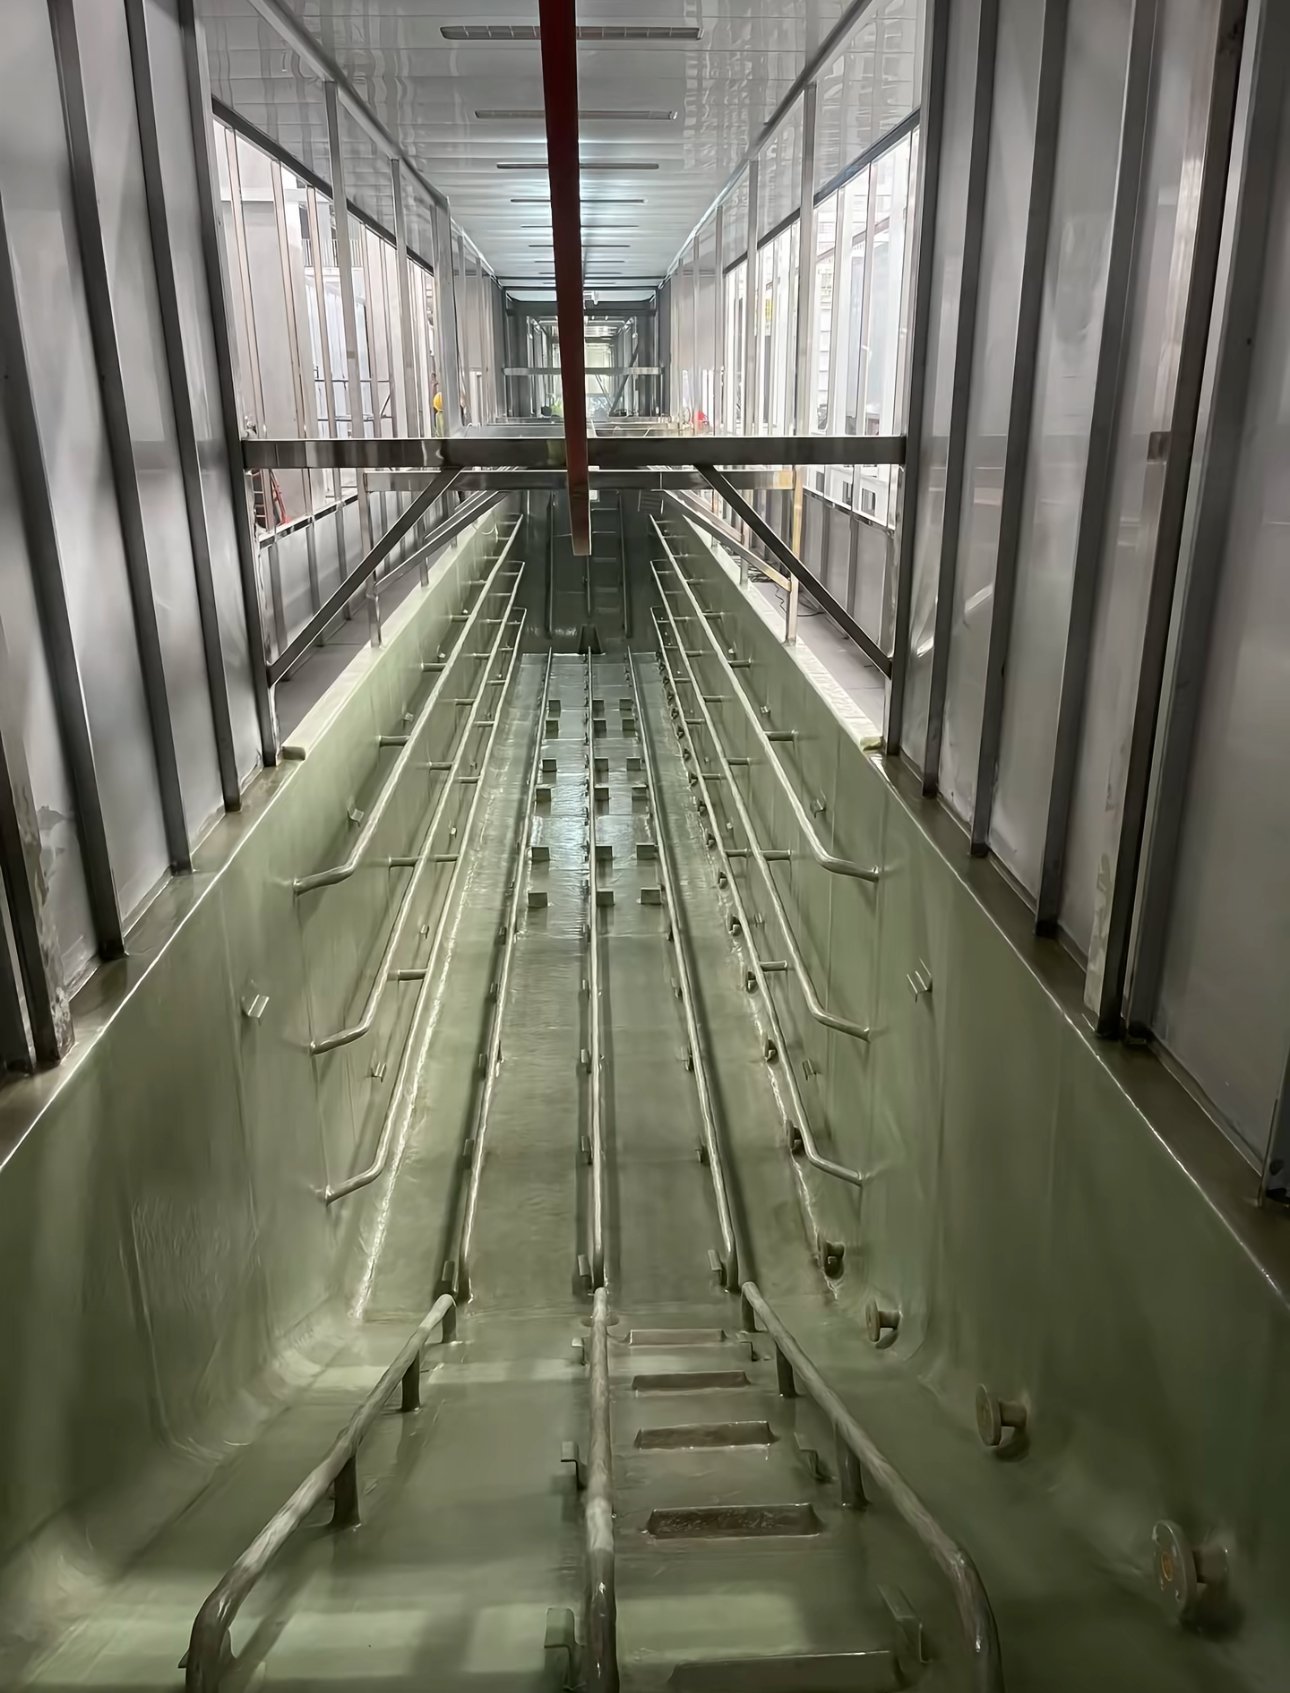
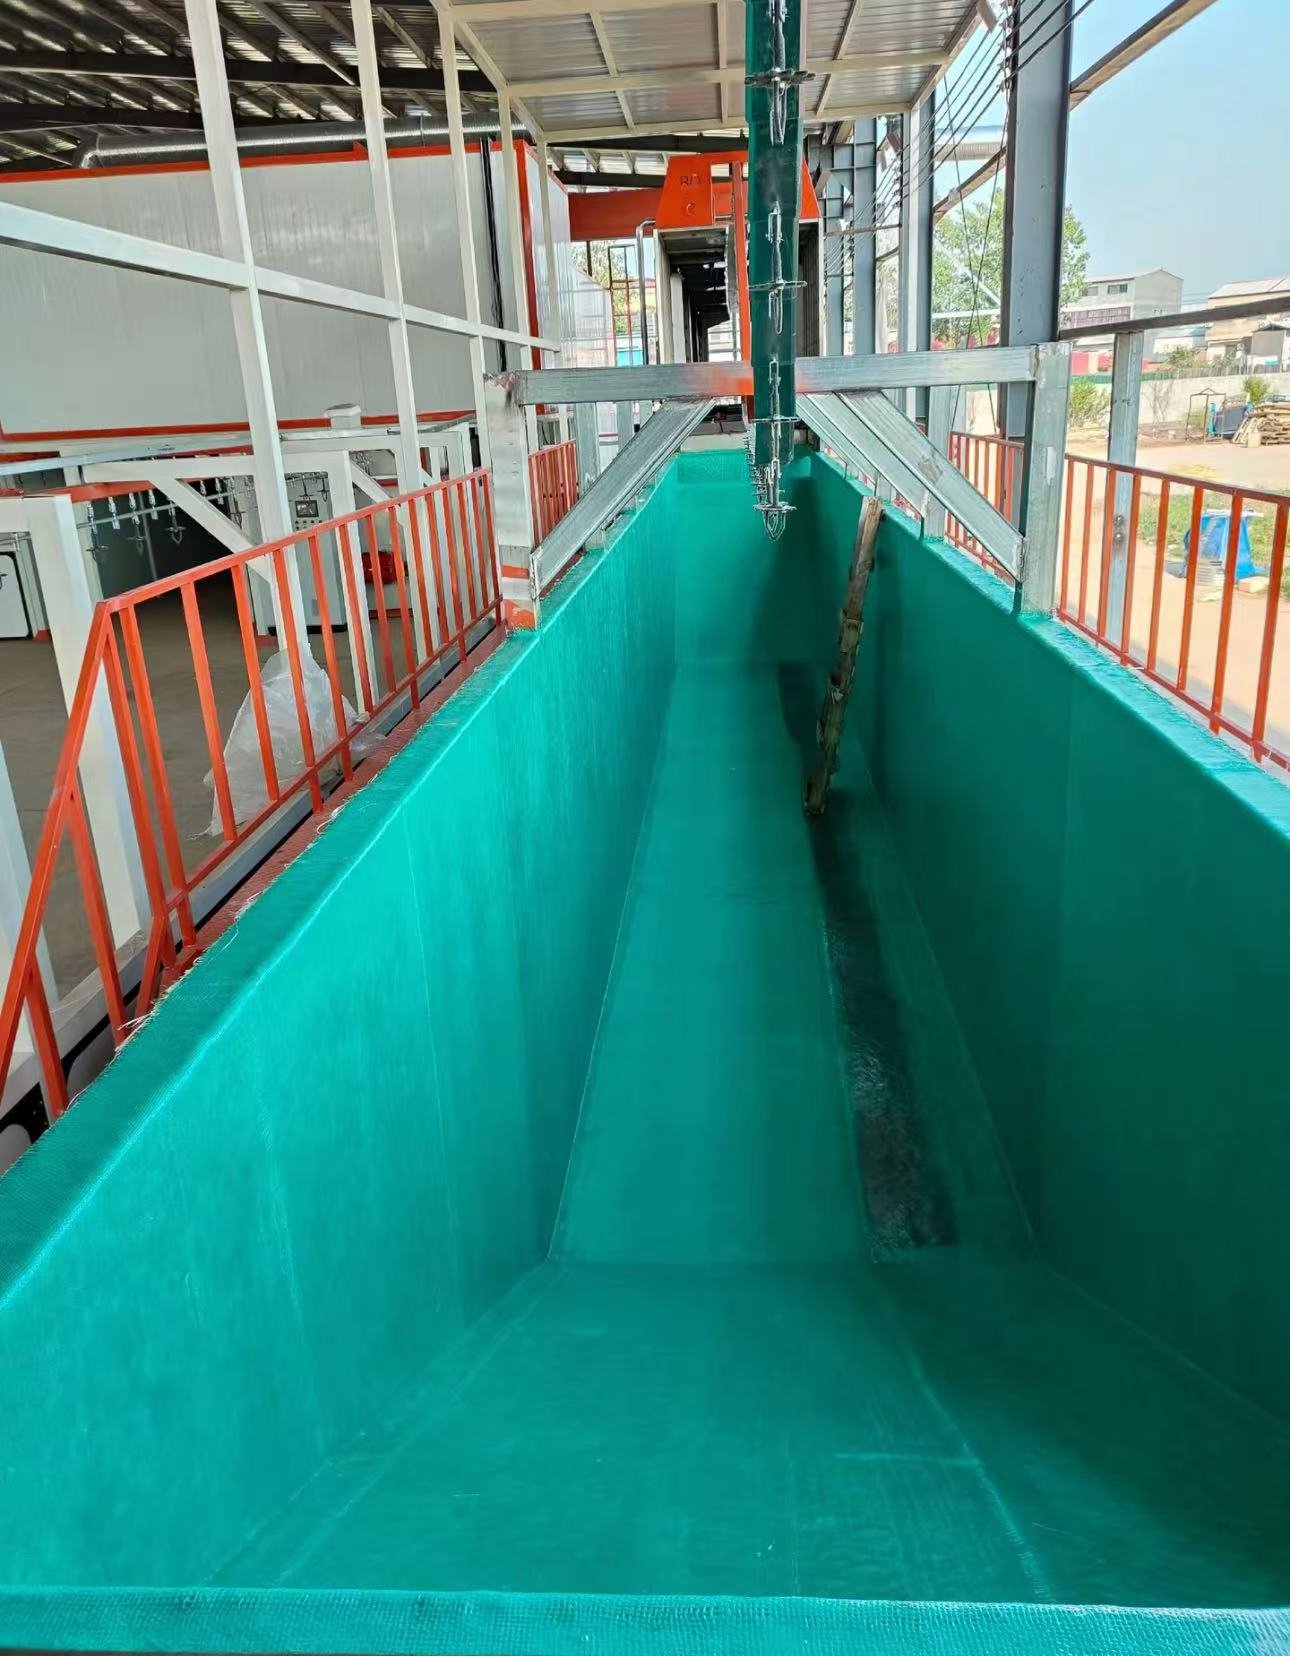
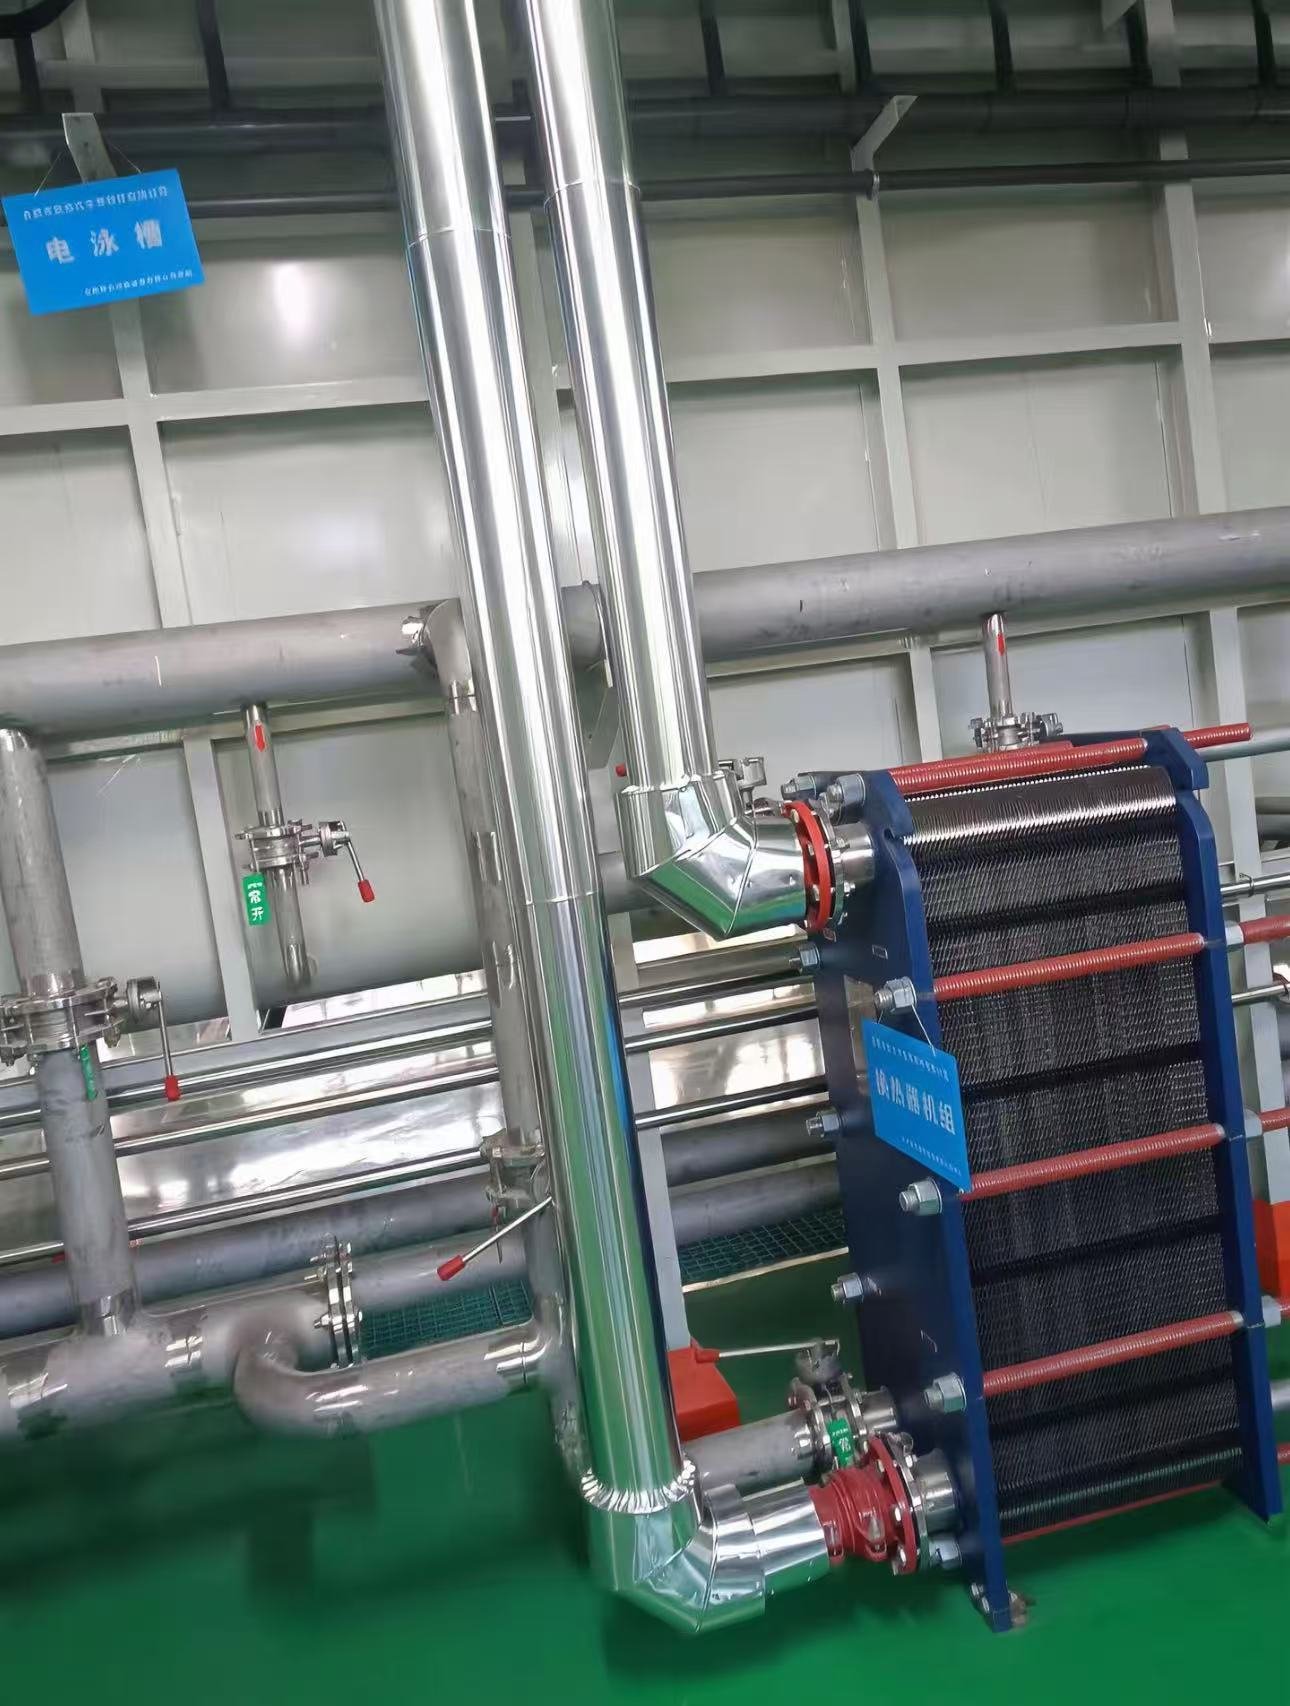
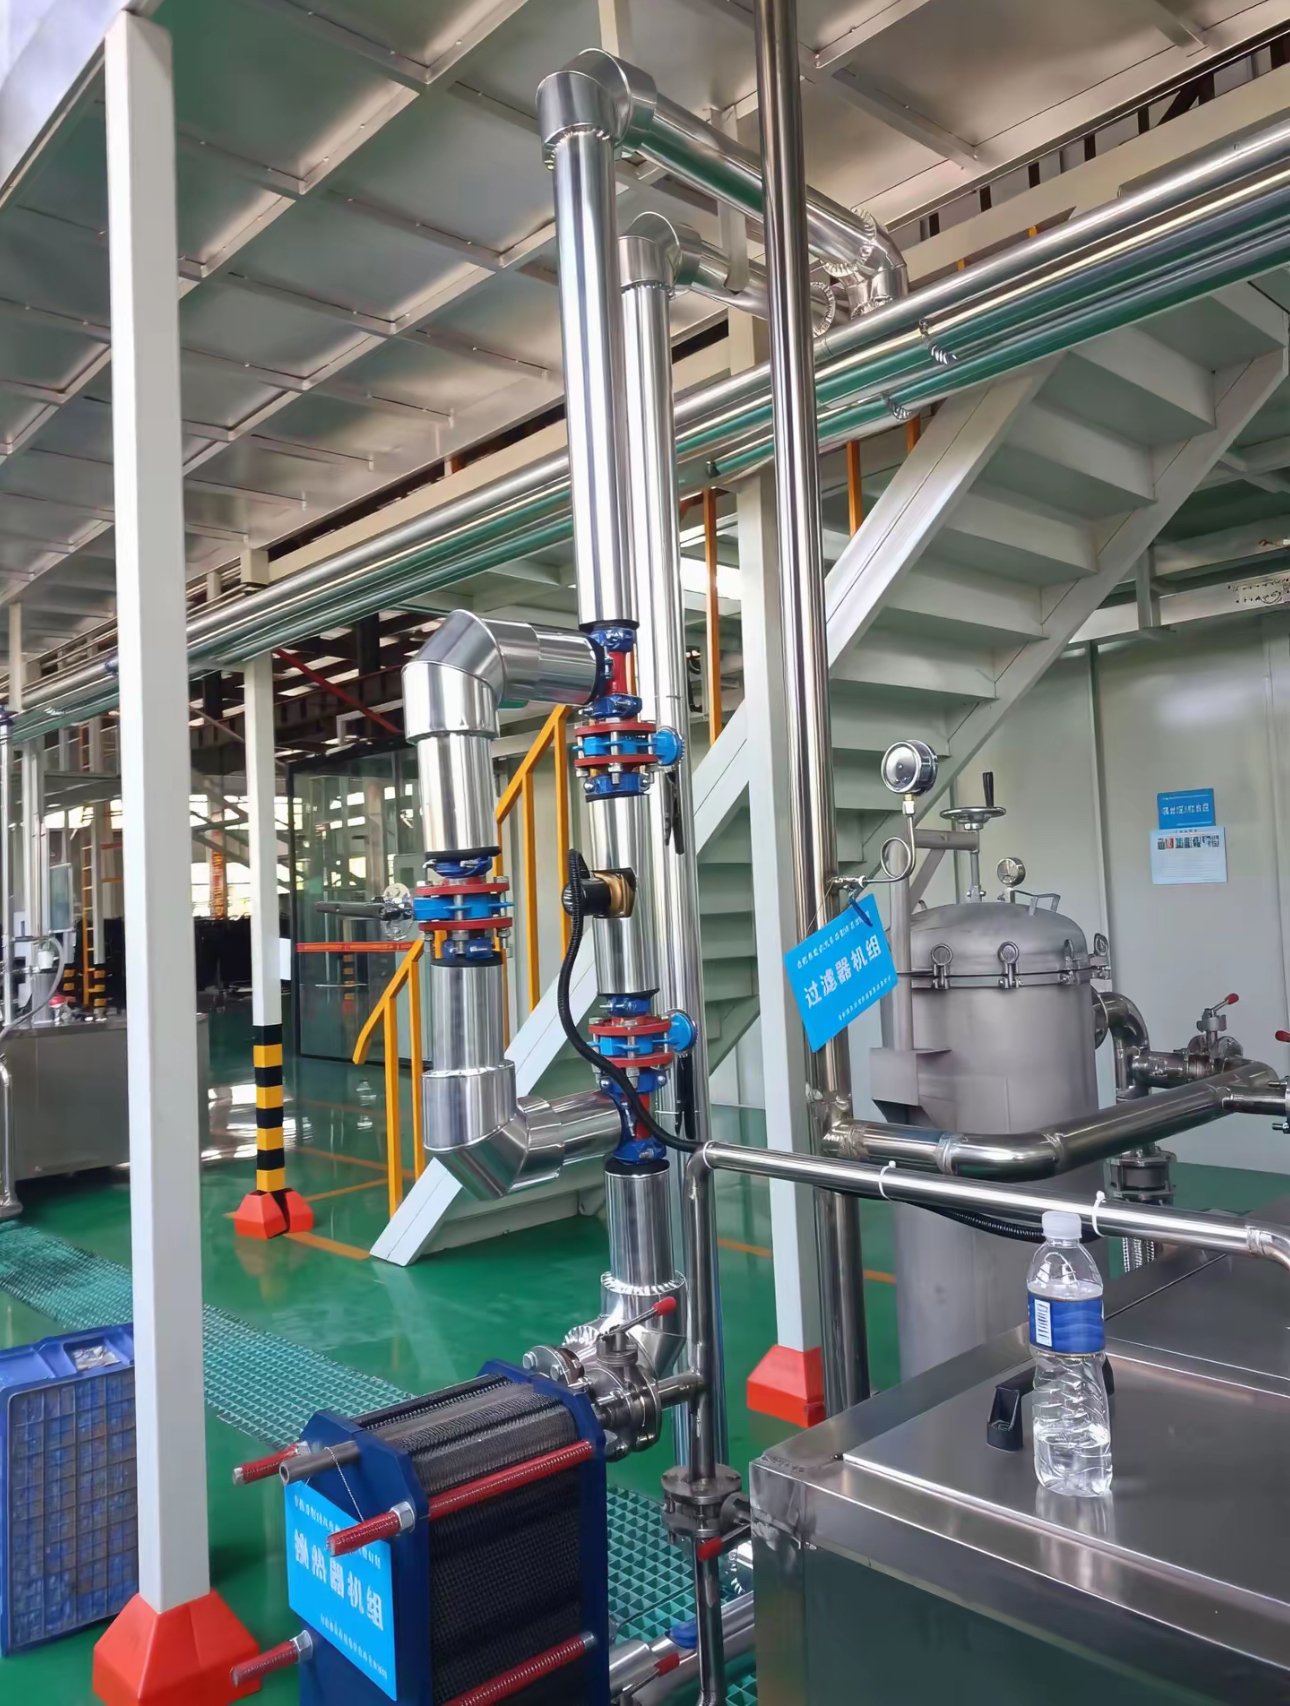
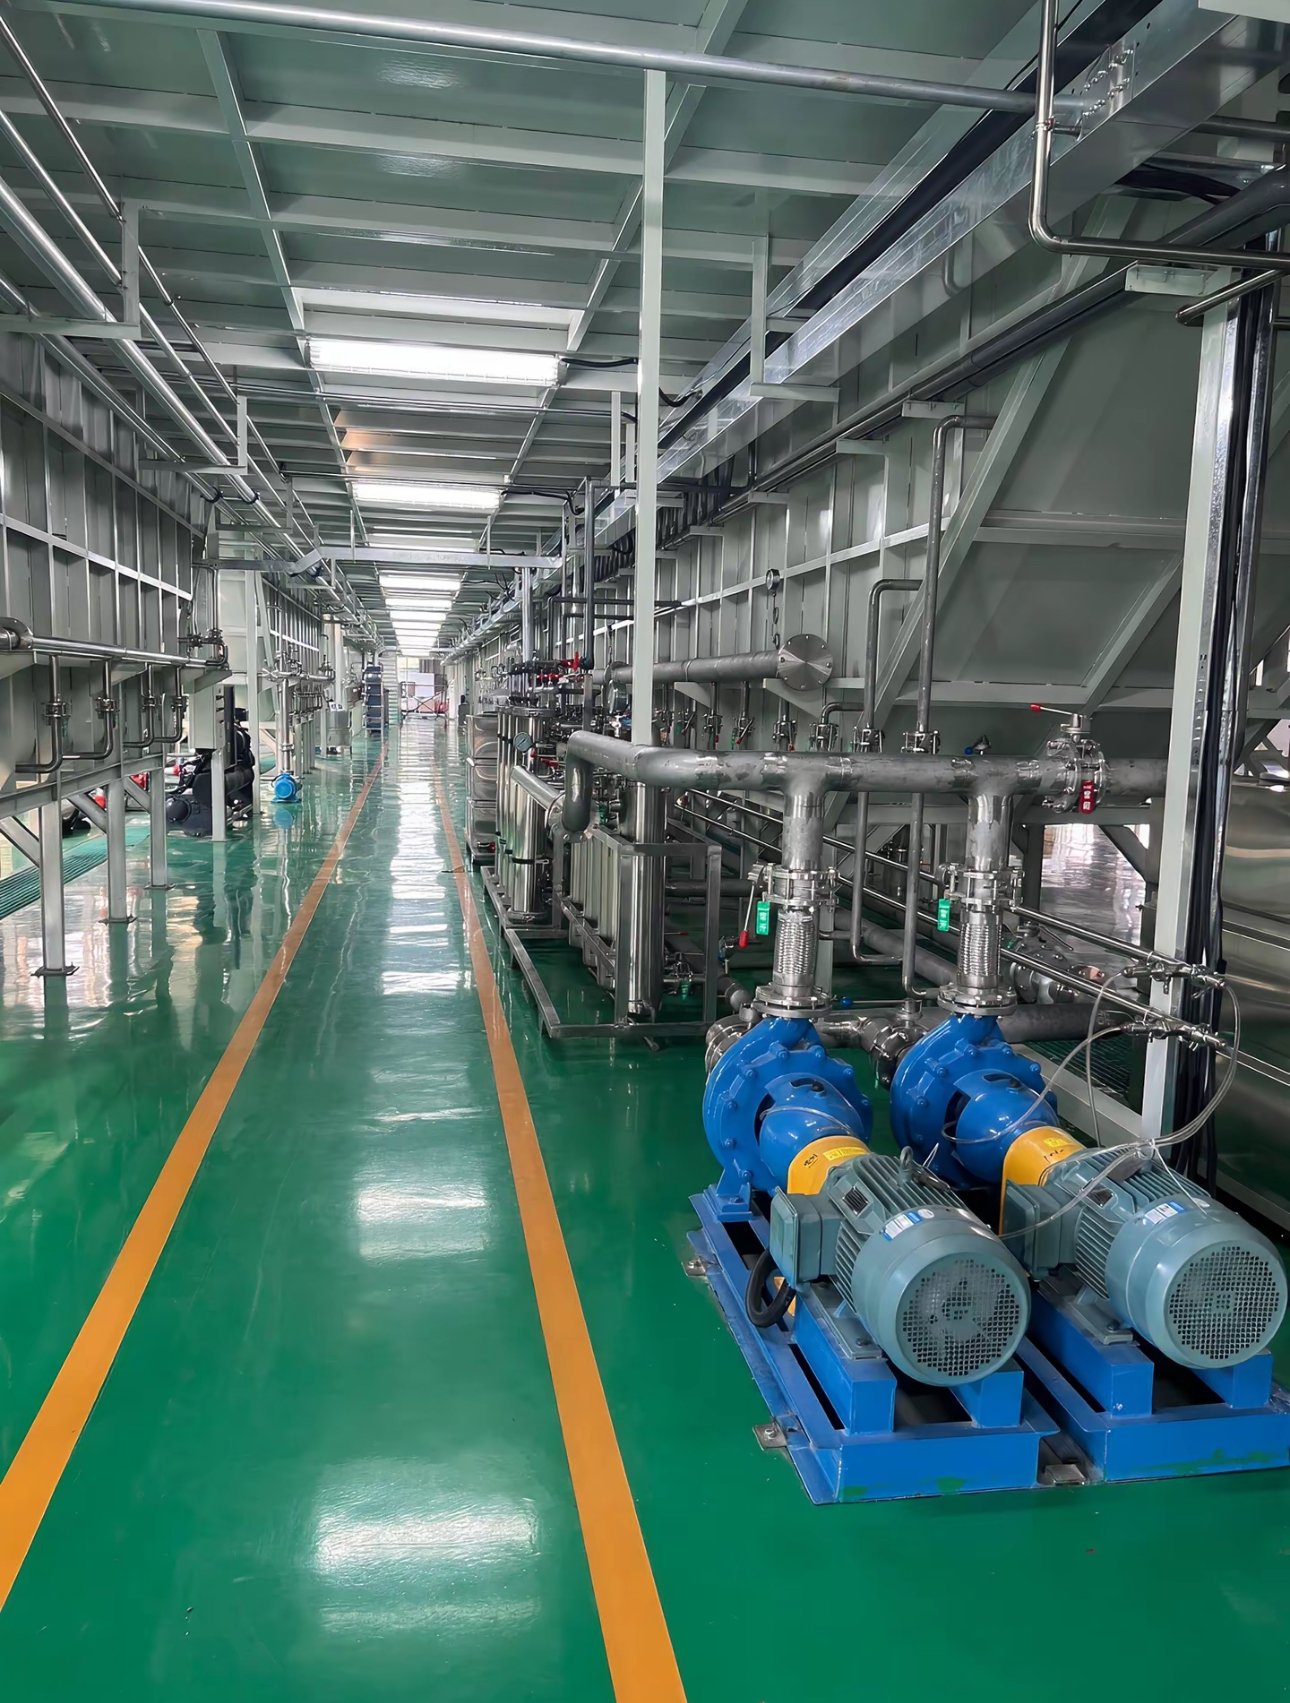
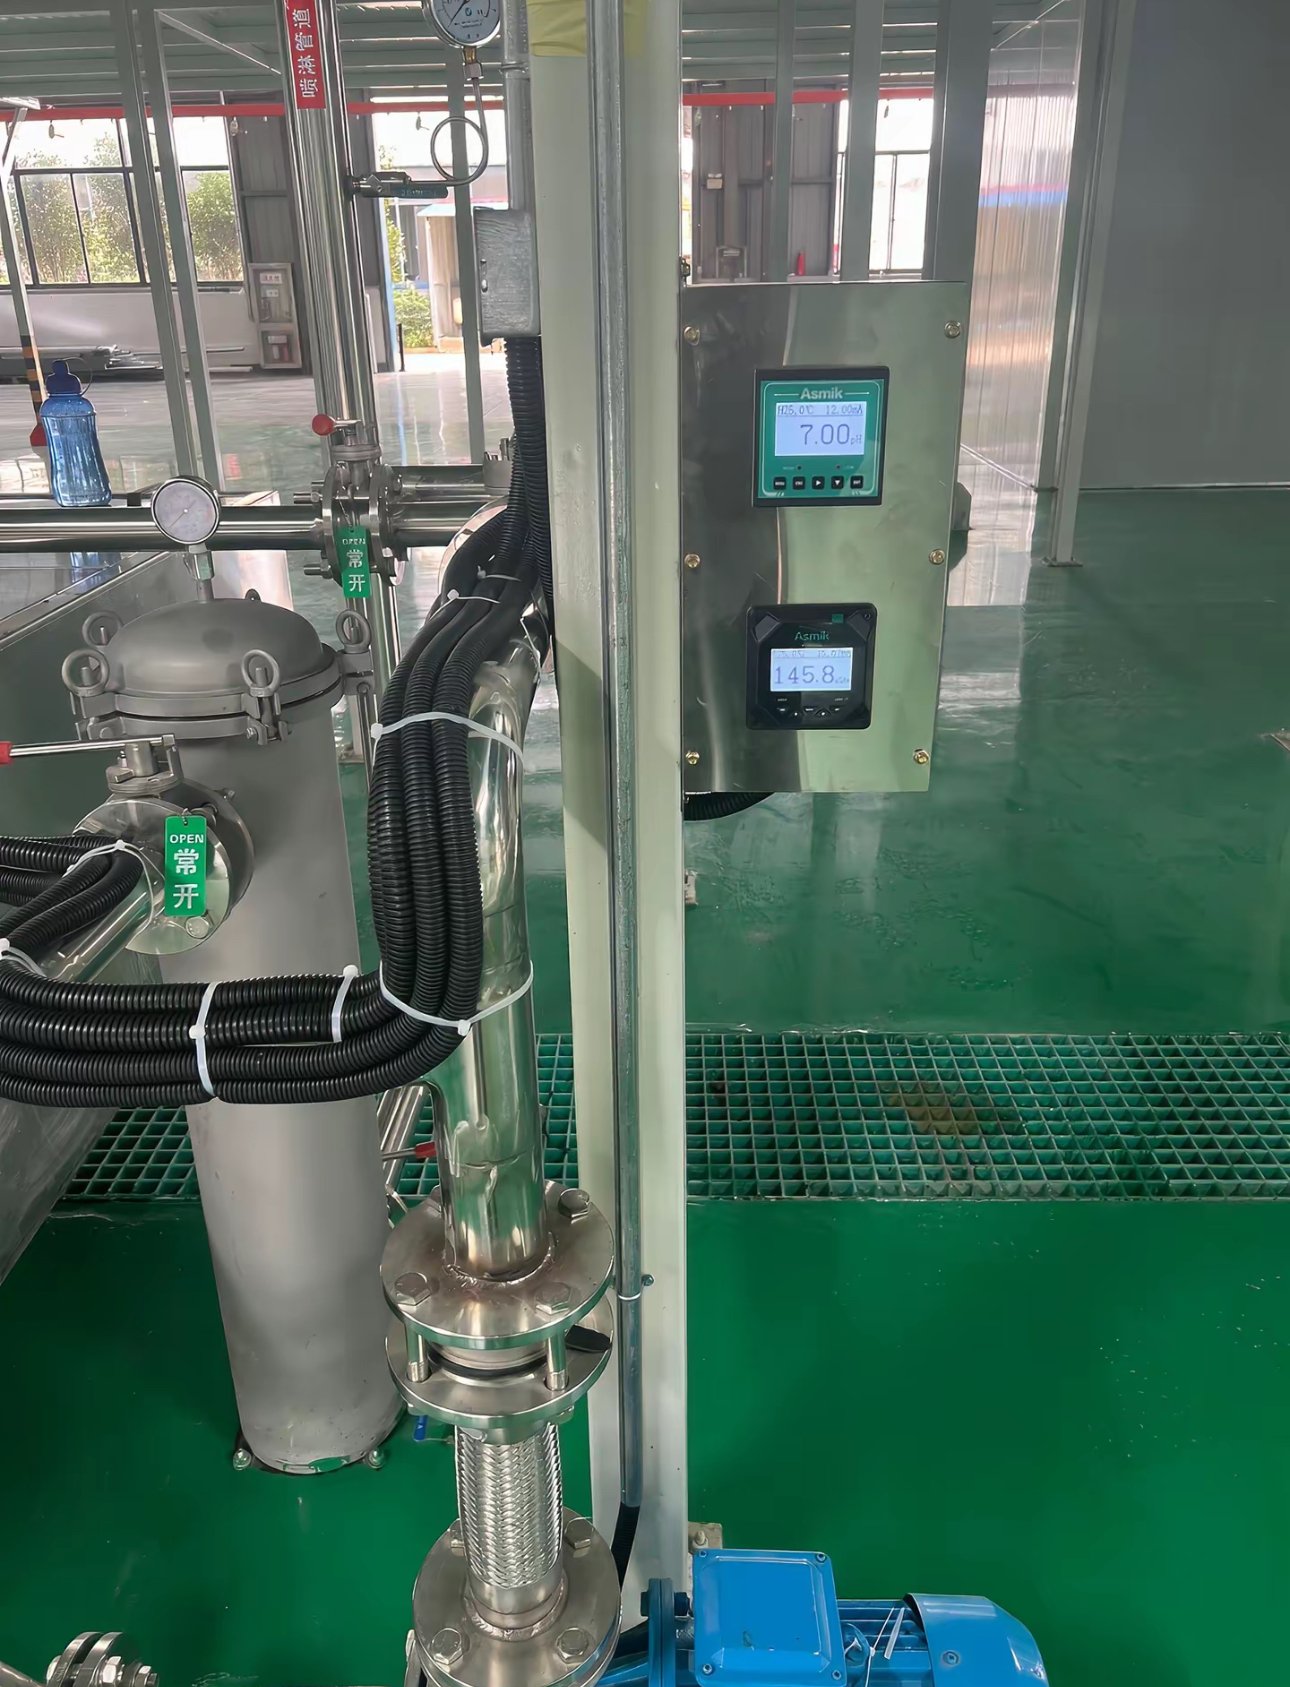
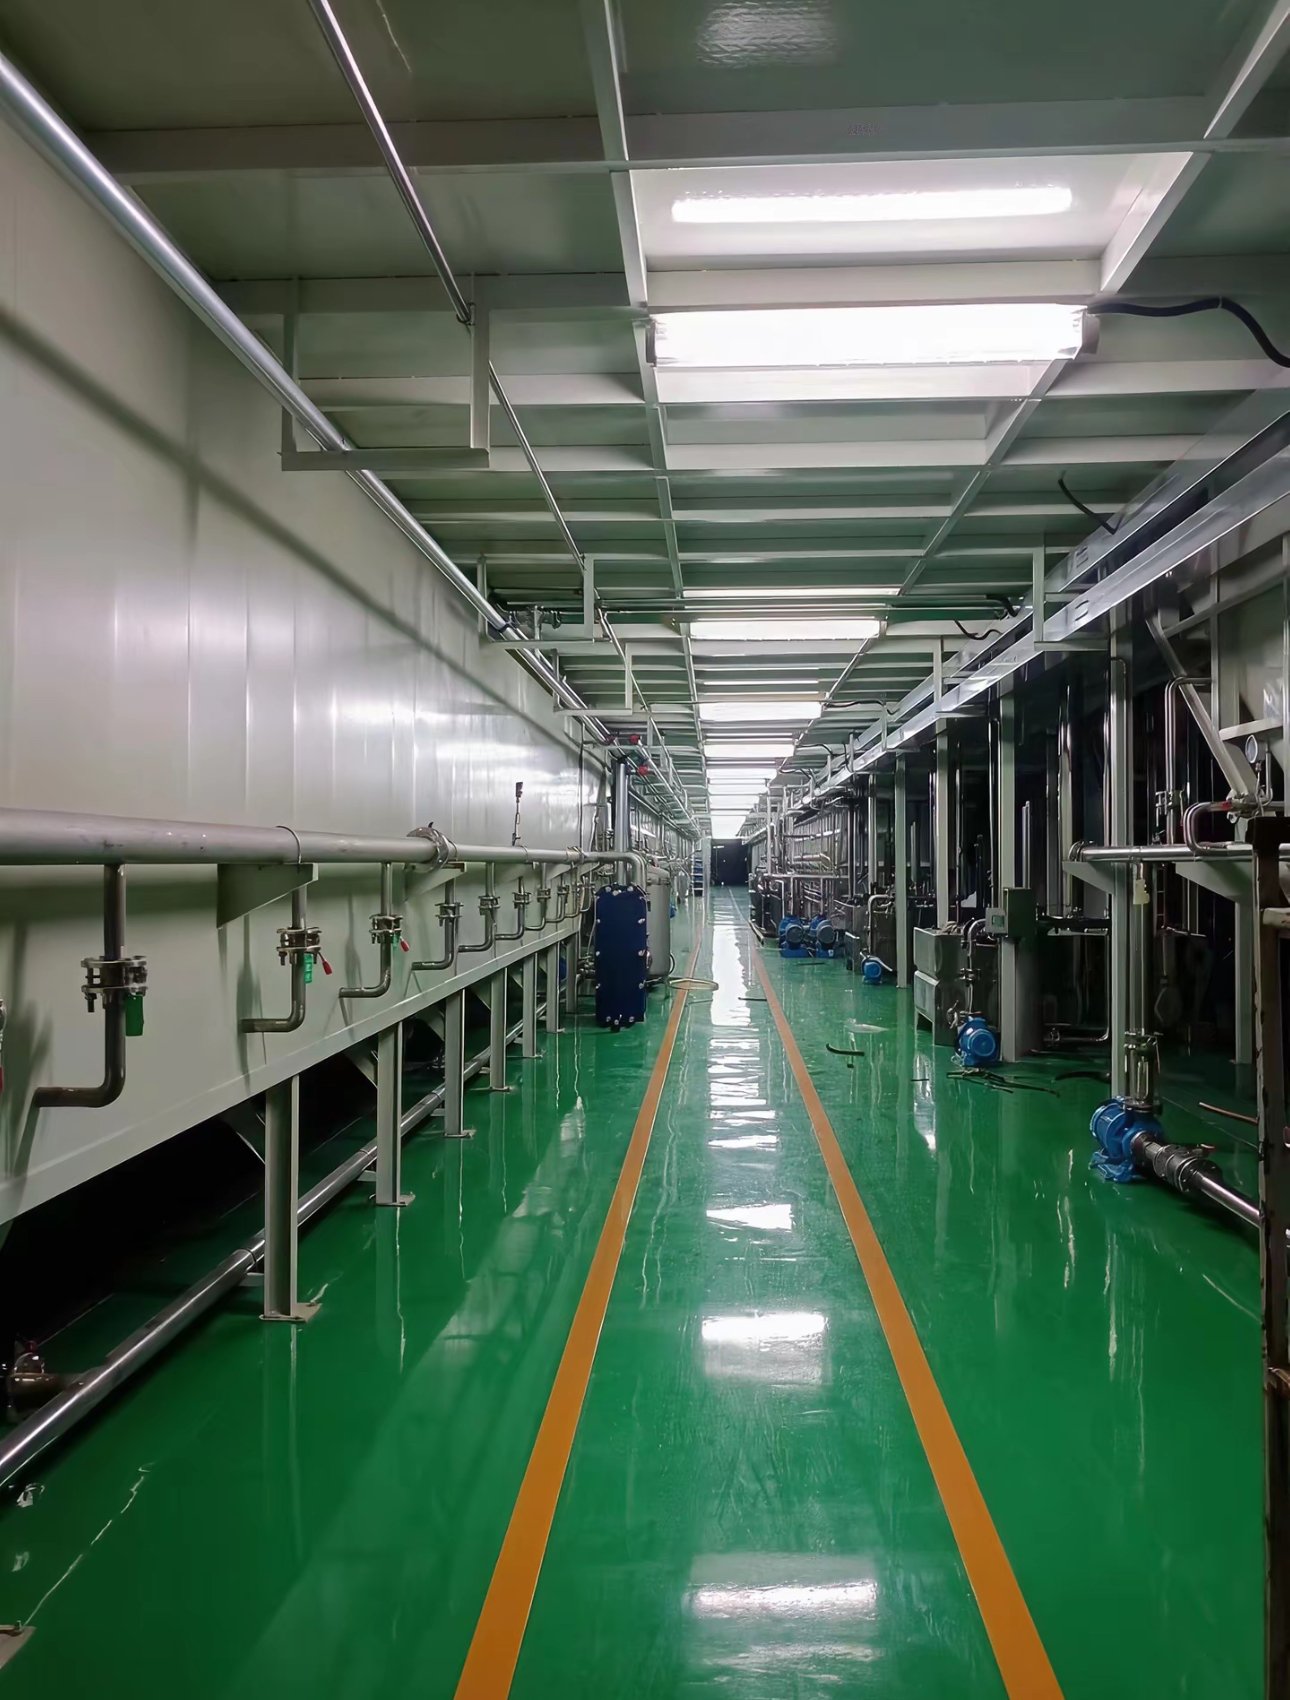
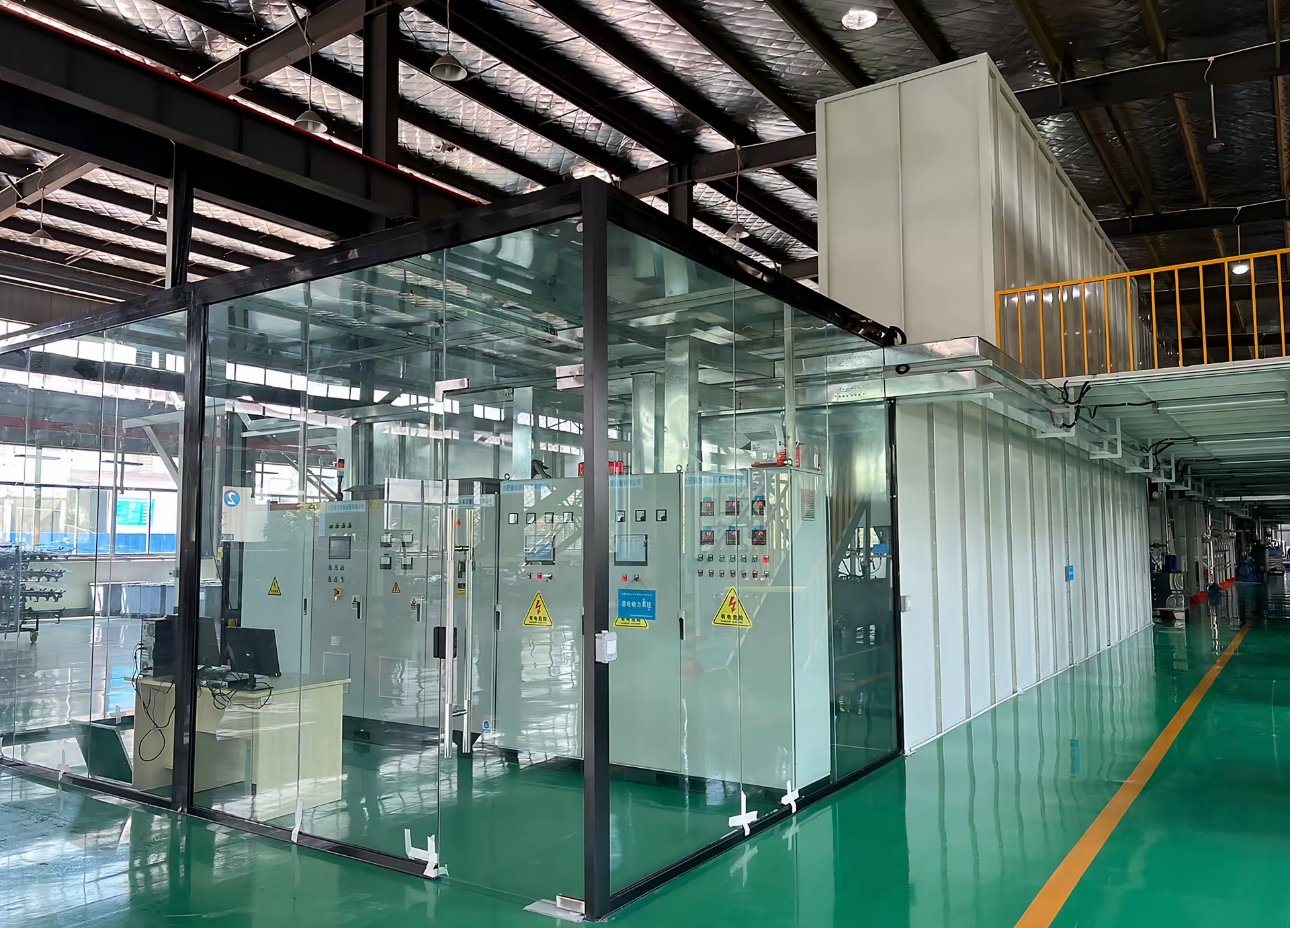
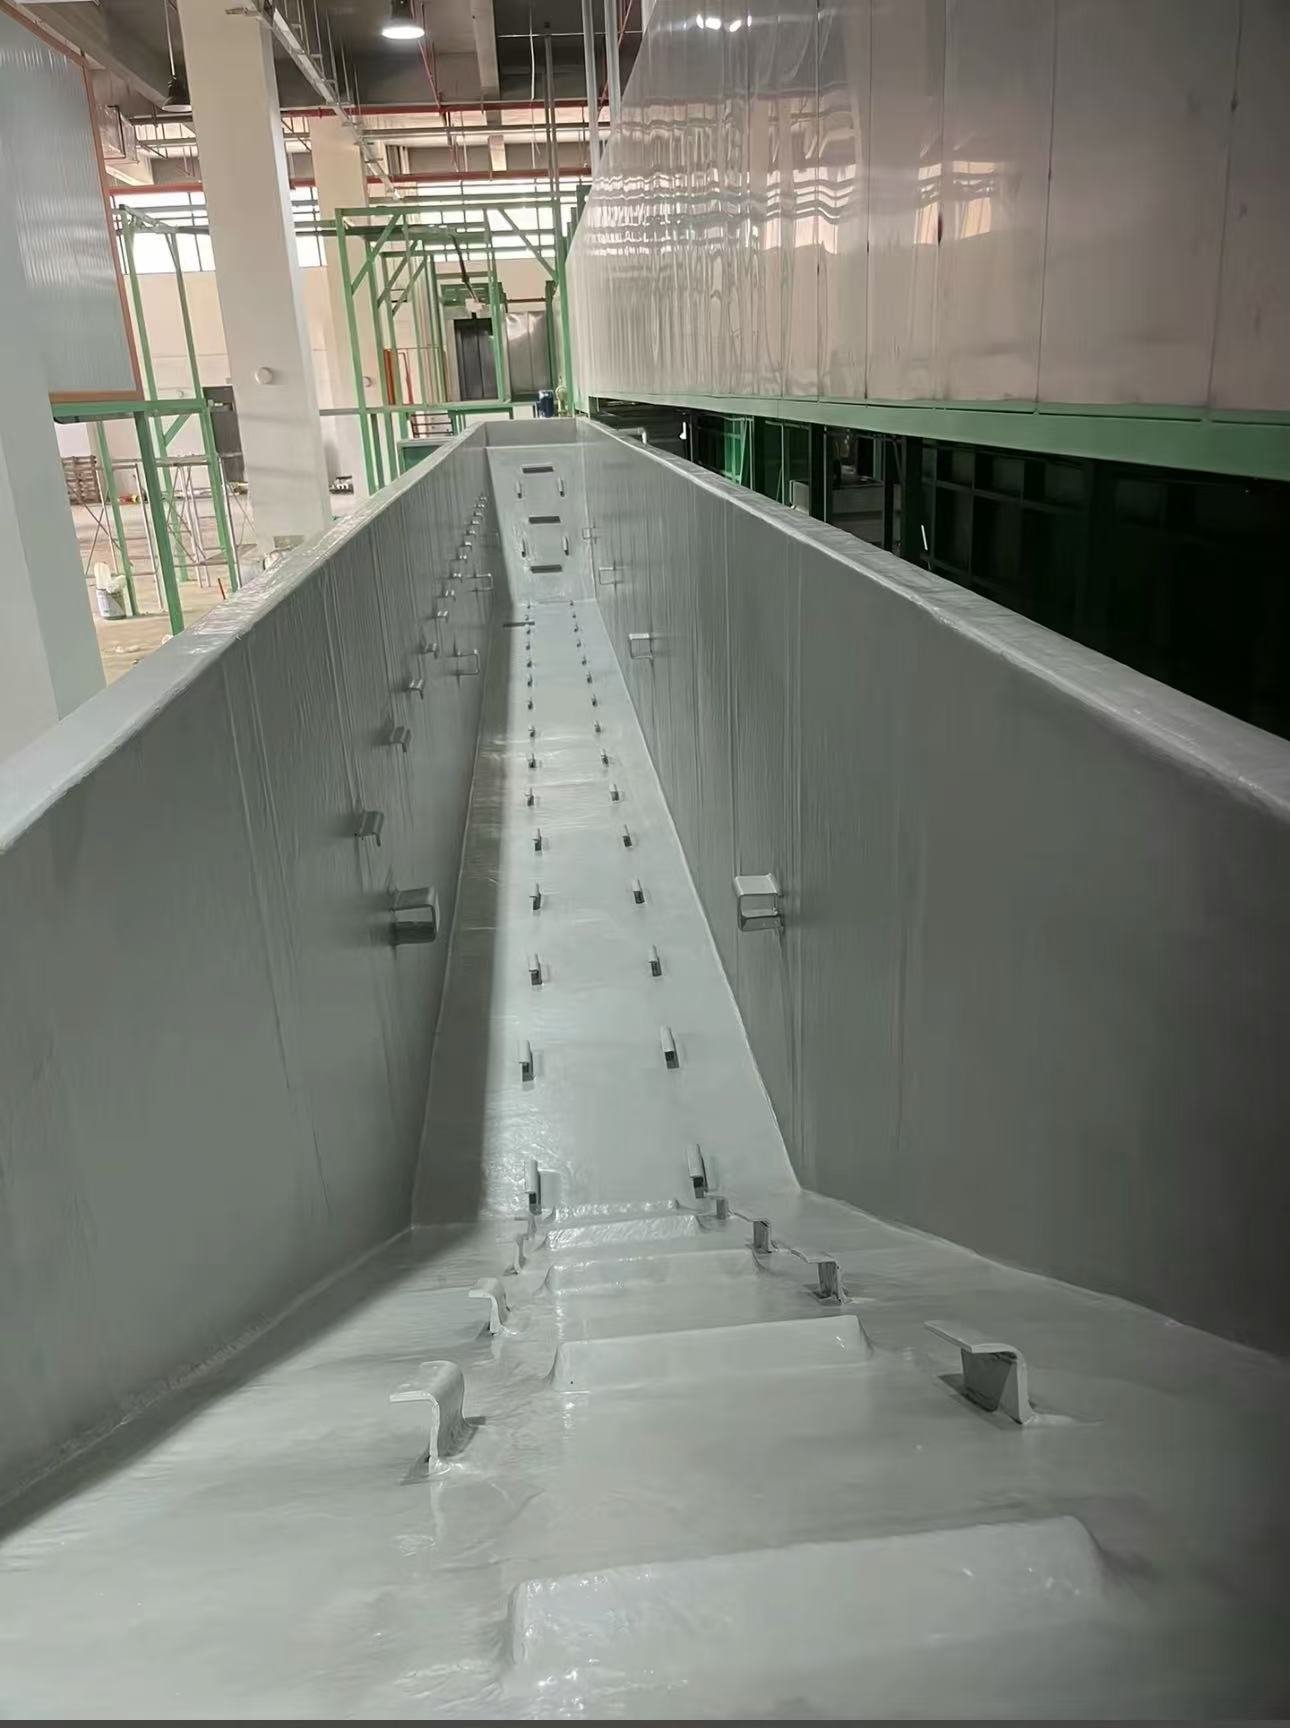
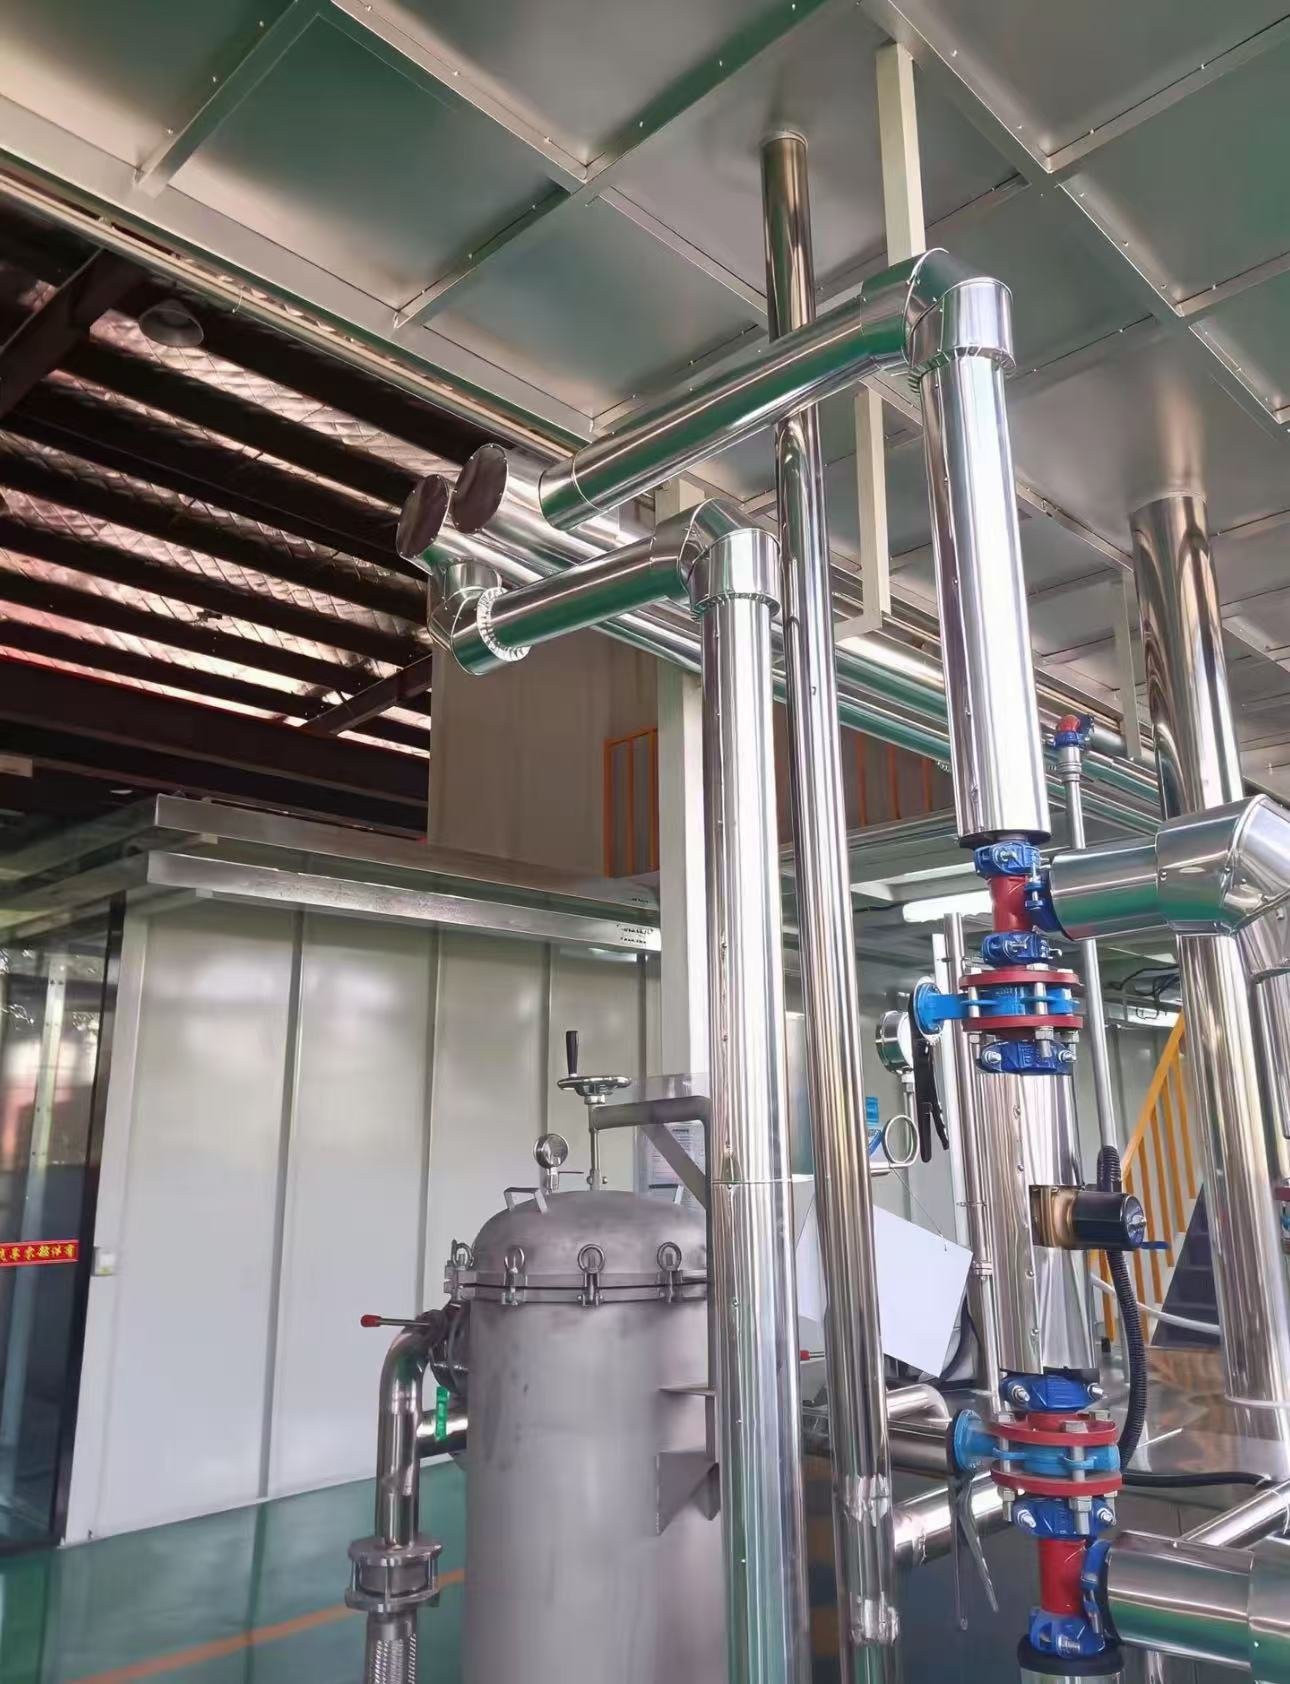
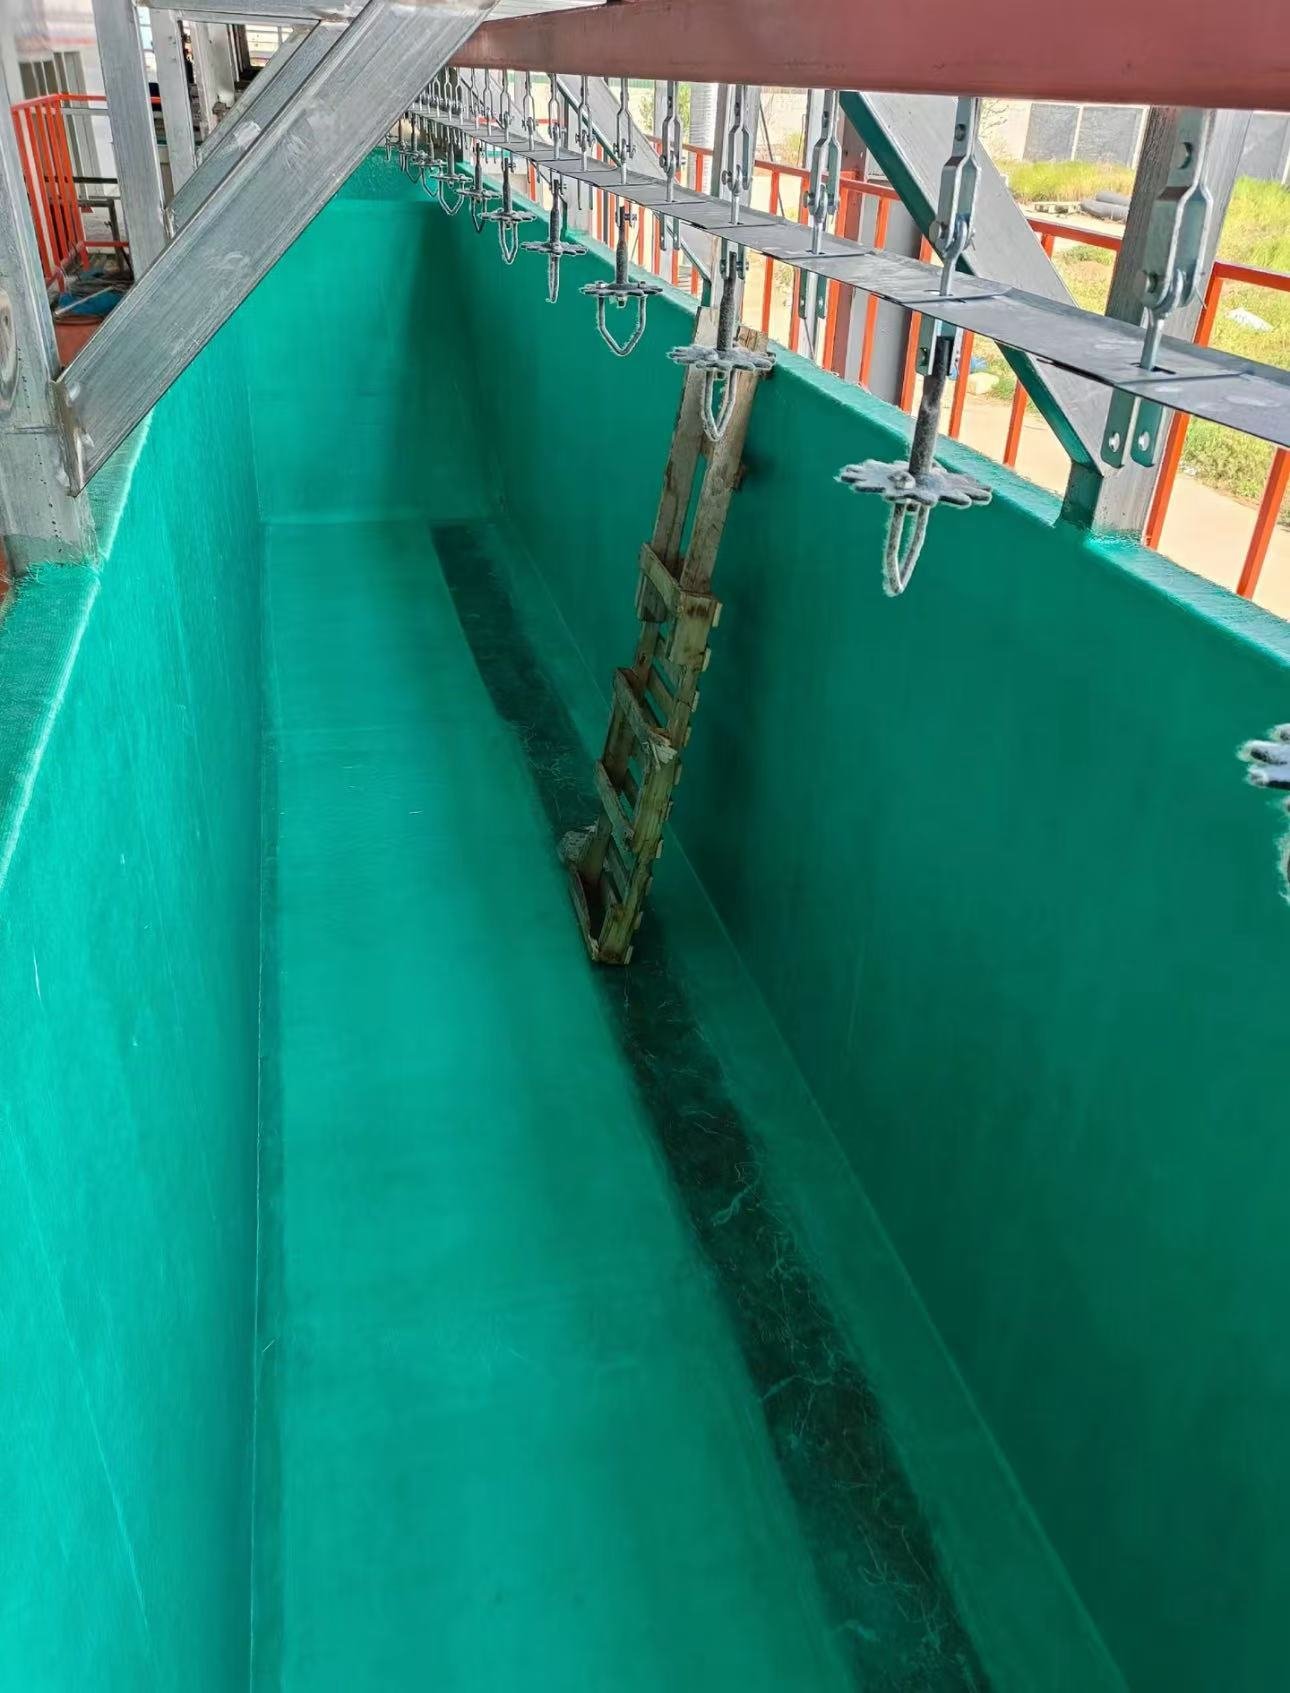
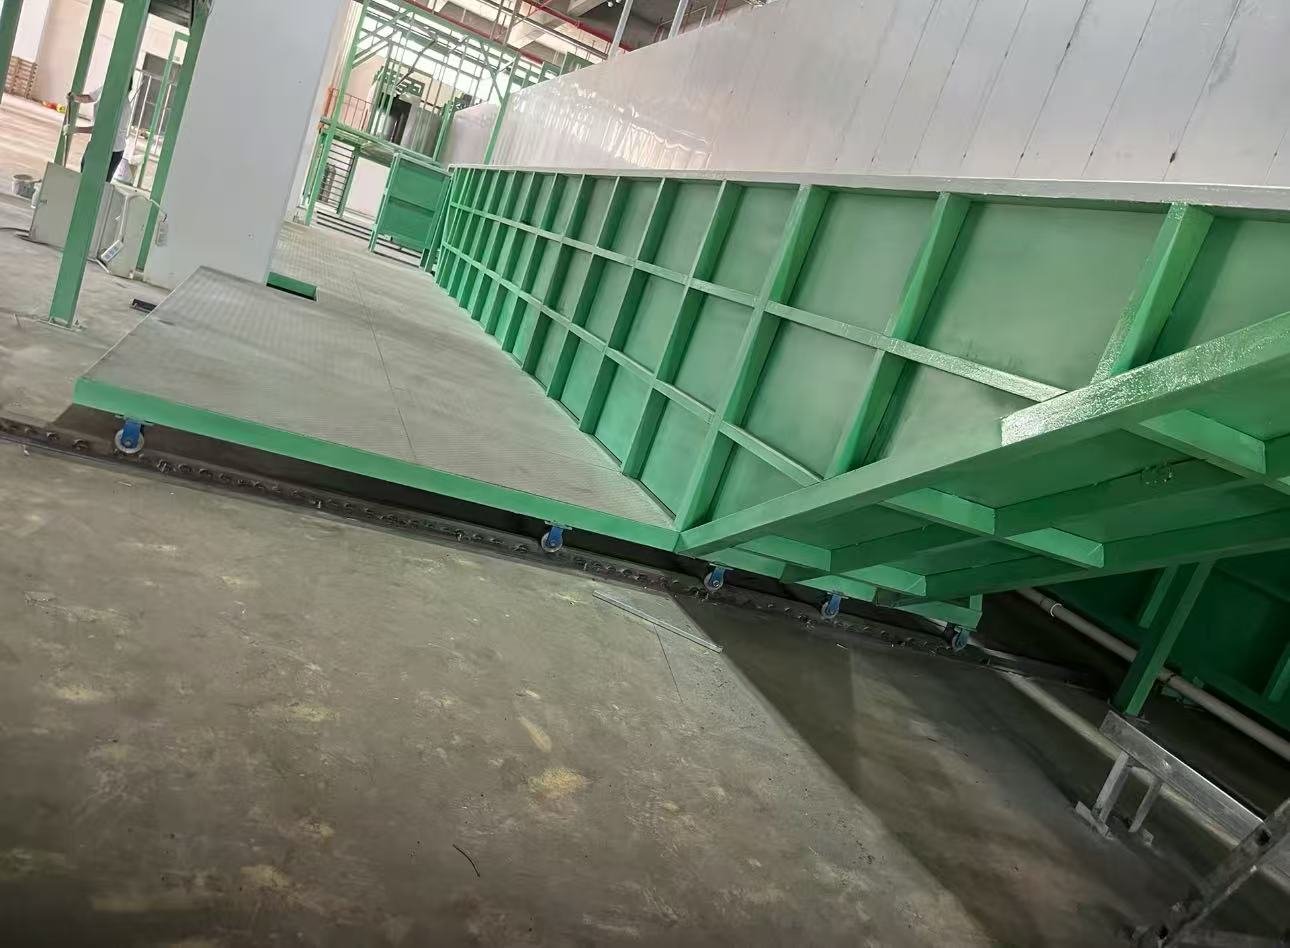
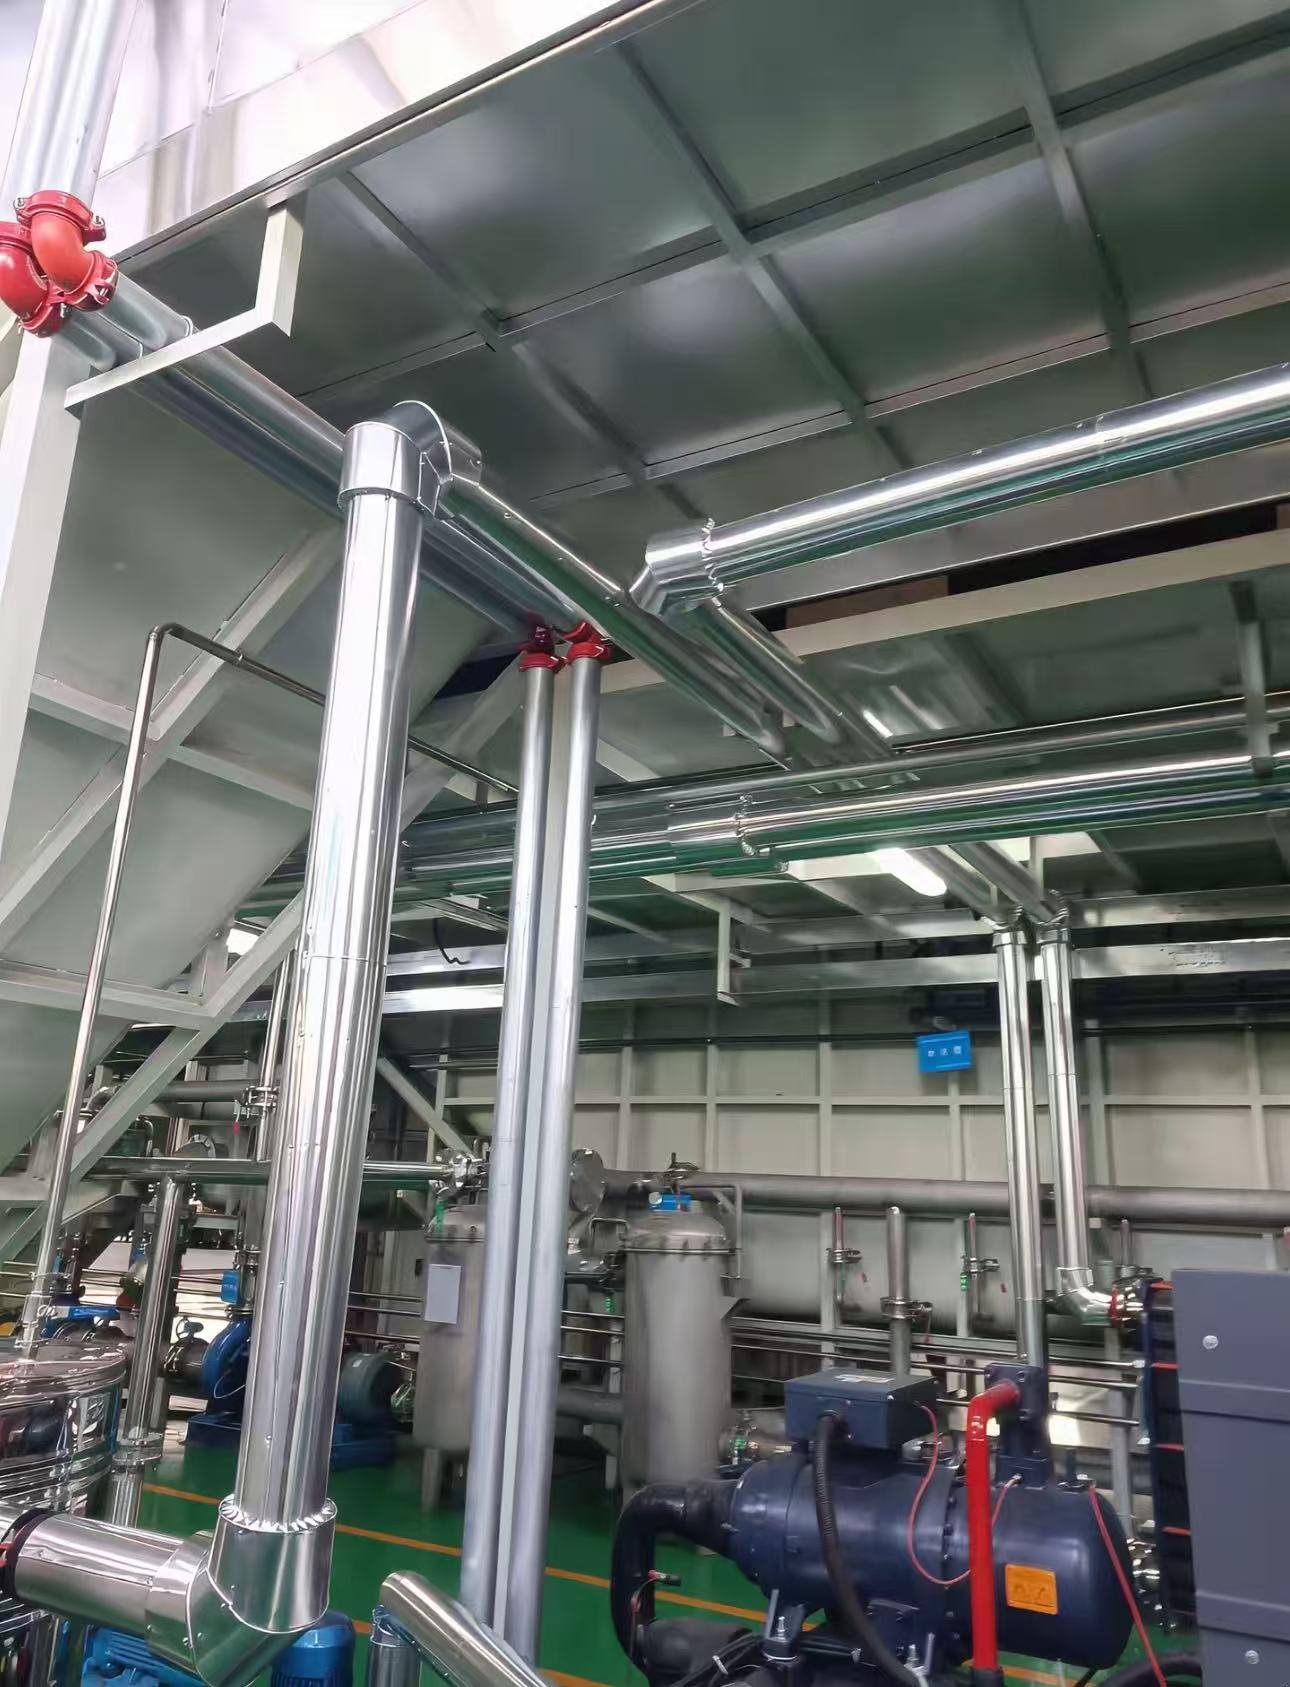
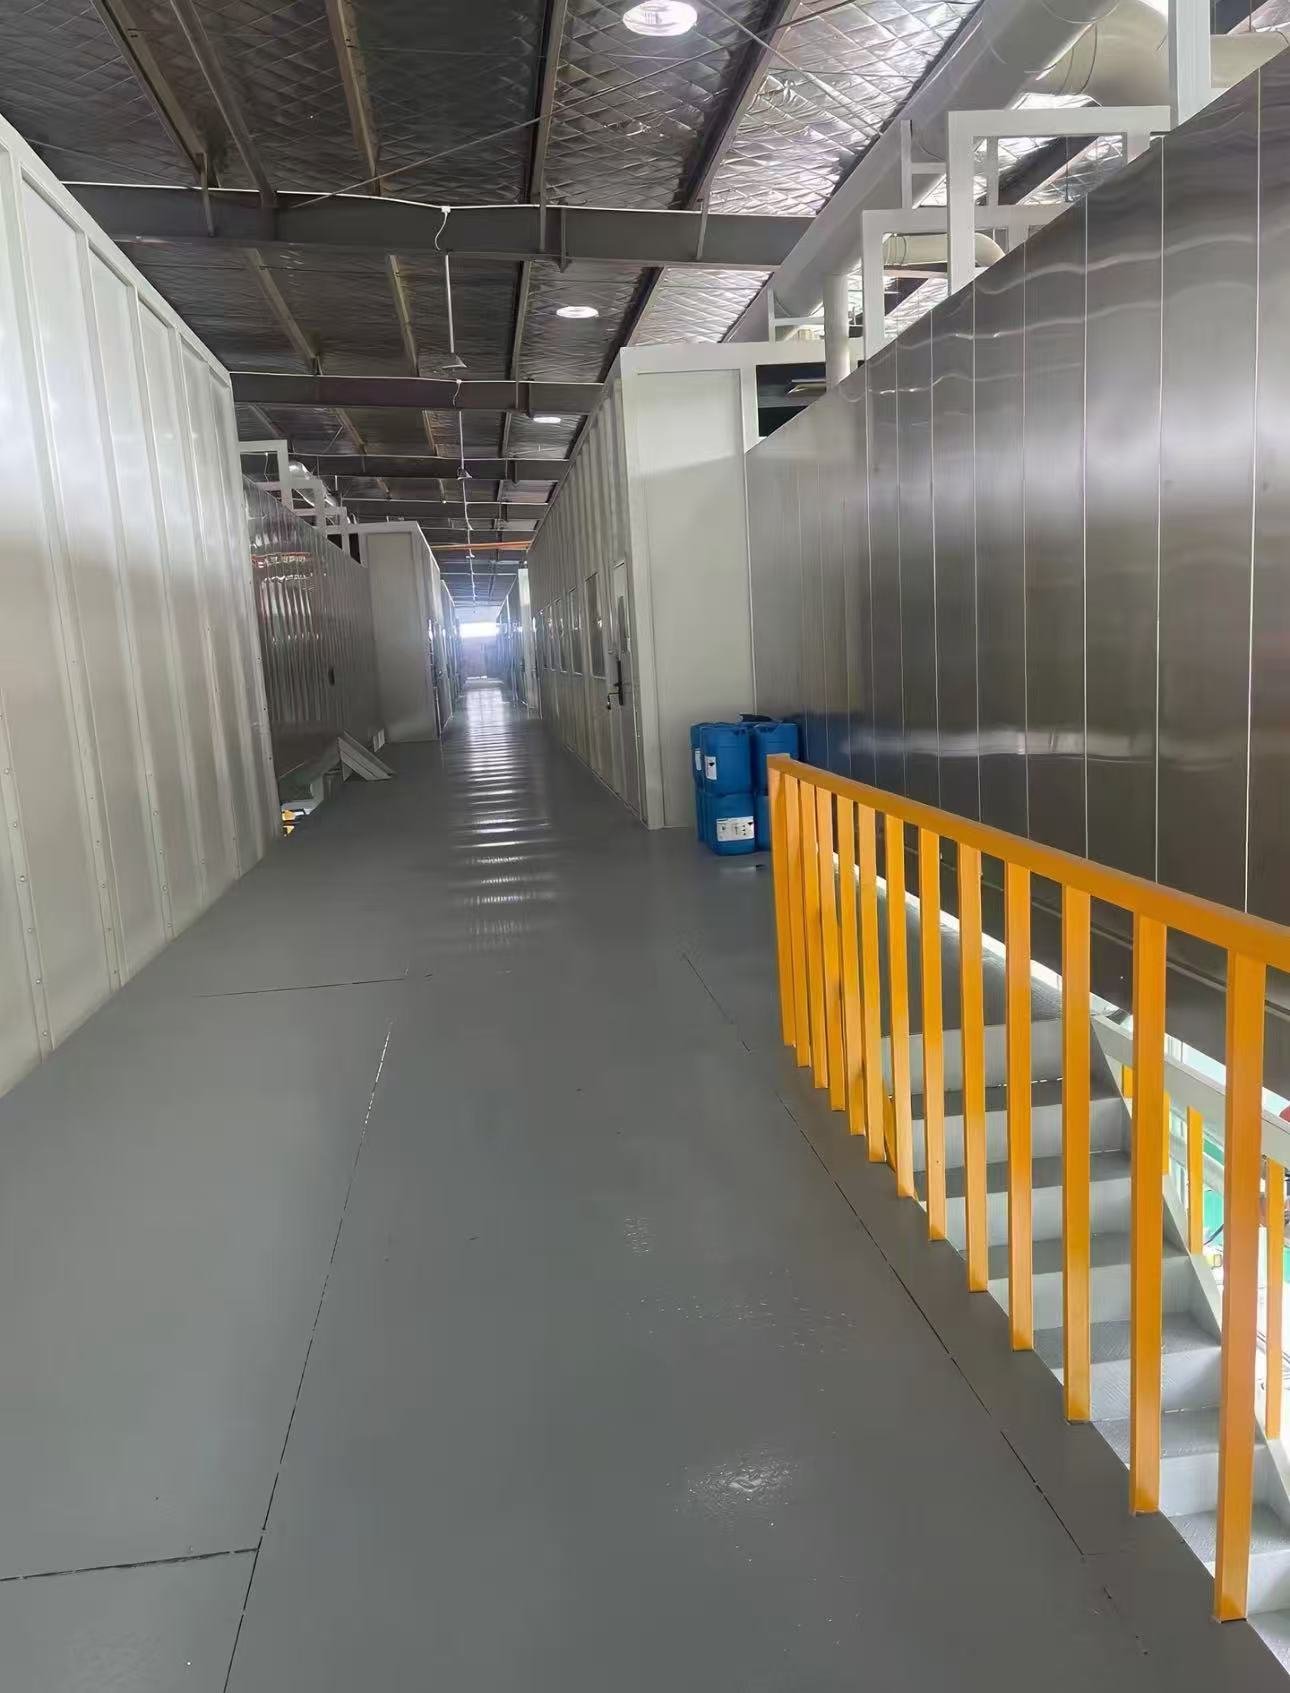
صور من خط طلاء كهربائي مُورَّد لأجزاء السيارات: أحواض مبطنة بـ FRP مع قضبان الأنود، ونفق معالجة مسبقة بالرش، ومضخات تدوير، ومرشحات كيسية ومبادلات حرارية صفائحية على حلقة الحوض، ومراقبة الأس الهيدروجيني والتوصيلية، وغرفة تحكم بجدران زجاجية.

مراجع التطبيقات
موردو قطع غيار السيارات والهياكل، ومصنعو إطارات المقاعد والحوامل، ومصنعو الأجهزة والعلب الكهربائية، وأي مصنع يطبق طبقة أساسية على المجسمات الملحومة المعقدة قبل الطبقة النهائية البودرة أو السائلة.
الالتزام الهندسي
كل خط مُصمم وفق مواصفات أداء مكتوبة. سرعة الخط، ومنحنى المعالجة، وسماكة الطلاء، ومستوى الانبعاثات محددة في العقد ويتم إثباتها على القطعة الخاصة بكم في تجربة المصنع قبل الشحن. فريق هندسي واحد يملك السلسلة كاملة — المعالجة المسبقة، والتطبيق، والمعالجة، والنقل، والتحكم في الانبعاثات — لذا تُحسم المقايضات بينها على لوحة الرسم، لا على أرض مصنعكم.
الخدمة والتسليم
يتم شحن التكوينات القياسية خلال 30-60 يومًا مع ضمان كامل للآلة لمدة 12 شهرًا وضمان للمكونات الحيوية لمدة 36 شهرًا. تتوفر خدمات التركيب والتشغيل والتدريب على التشغيل في الموقع worldwide، ويستمر دعم ضبط العمليات وقطع الغيار طوال العمر التشغيلي للخط.
الأسئلة الشائعة
كيف يختلف الطلاء الكهربائي عن الرش التمهيدي؟
يُغمر الجزء في حوض طلاء مائي ويقوم جهد تيار مستمر بترسيب الغشاء كهربائياً، فيكون التغطية منتظماً على الحواف وداخل الأنابيب وفي التجاويف التي لا تستطيع مسدس الرش الوصول إليها. يتم ضبط سماكة الغشاء بواسطة الجهد والوقت بدلاً من مهارة المشغل.
ماذا يأتي بعد الطلاء الكهربائي؟
تطبق معظم الخطوط طبقة نهائية بودرة أو سائلة على نفس الناقل أو ناقل مرتبط به. غشاء الطلاء الكهربائي المعالج هو طبقة أساسية؛ يأتي اللون واللمعان من الطبقة النهائية.
ما حجم الخزان الذي أحتاجه؟
يتبع حجم العمل أكبر غلاف للجزء بالإضافة إلى الخلوص إلى الأنودات، ويحدد إيقاع الخط عدد الحاملات الموجودة في الحوض في وقت واحد. نحدد أبعاد الحوض والترشيح الفائق والمبرد معًا من رسومات أجزائك والإنتاج بالساعة.