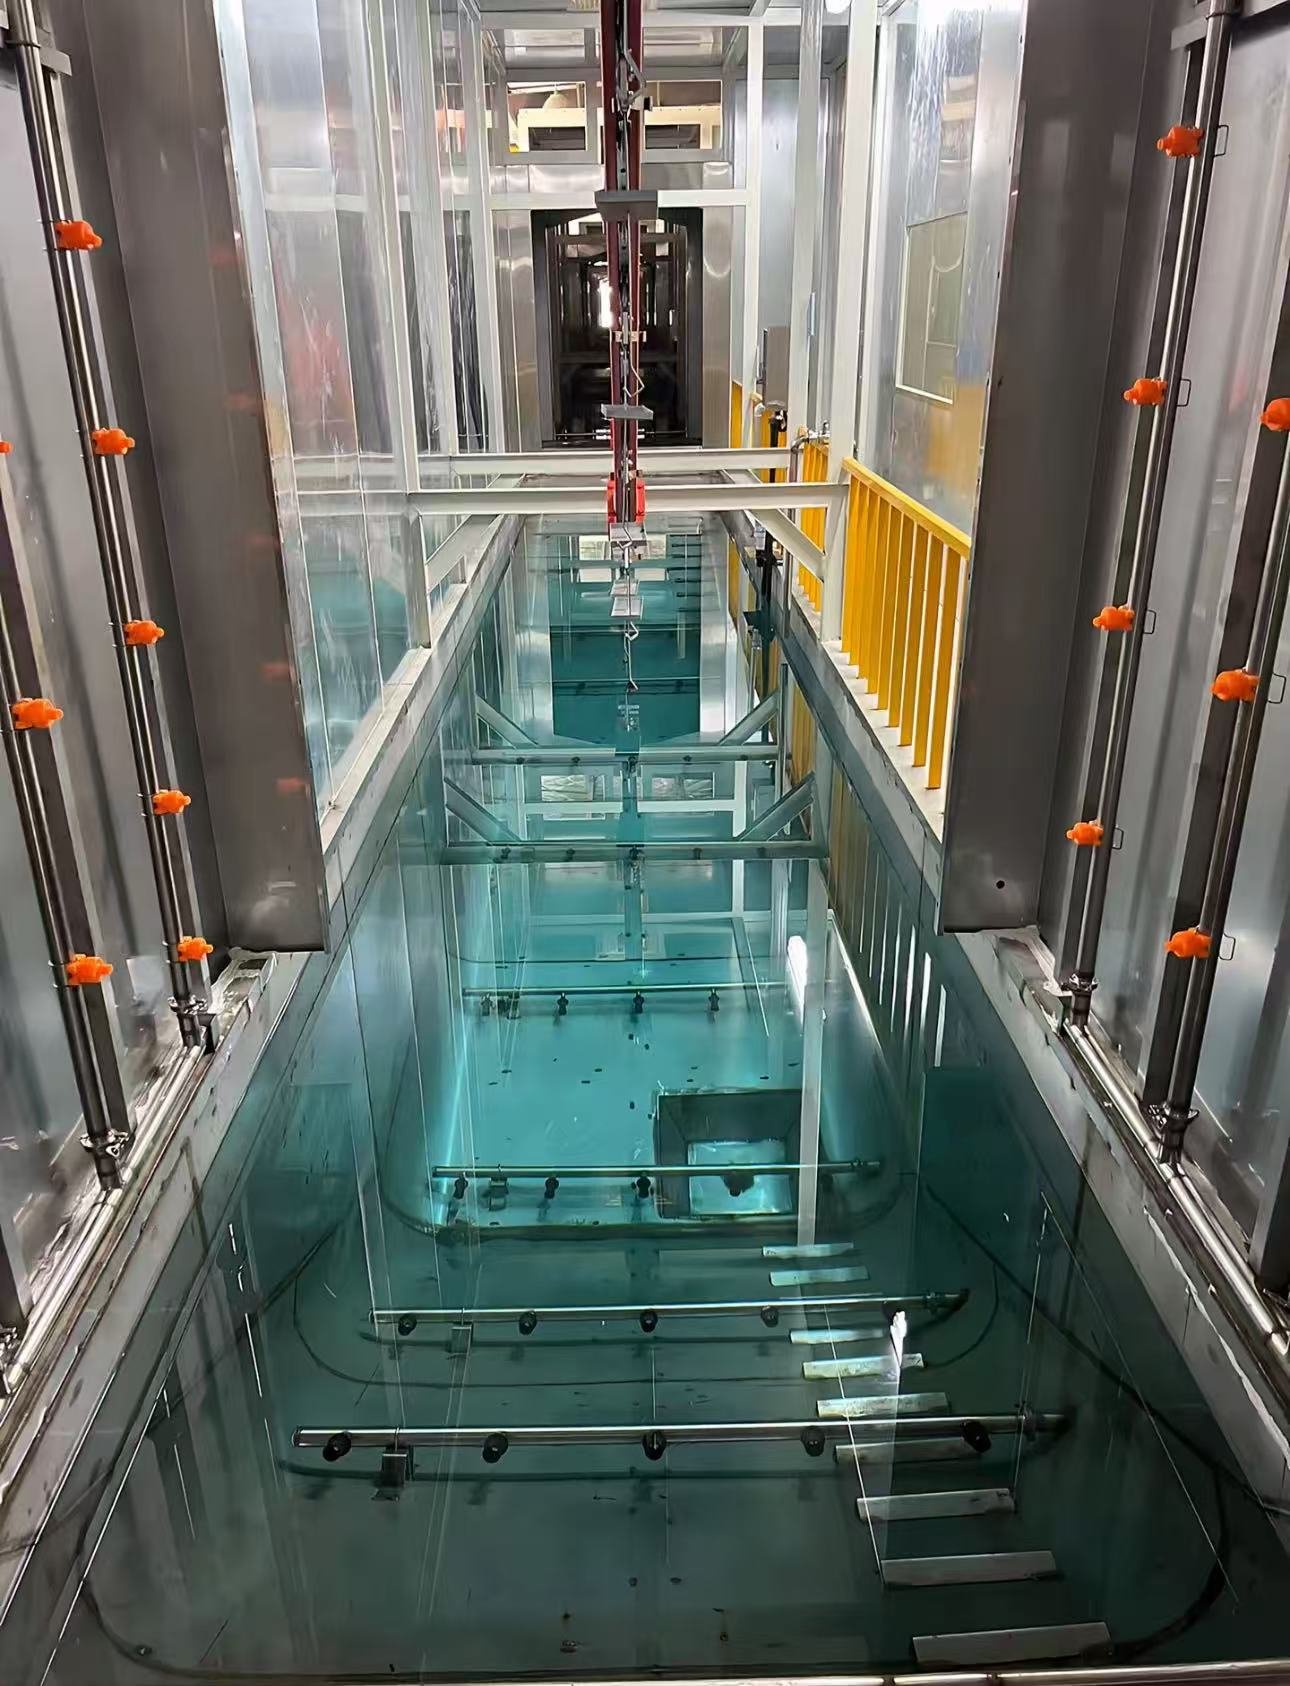
Linha de revestimento por eletroforese (E-Coat)
Linha de eletrodeposição catódica (CED) para peças de chassi, suportes, fundidos e estruturas de eletrodomésticos — pré-tratamento multiestágio, banho de E-coat com enxágues por ultrafiltração, forno de cura e transportador projetados como uma única cadeia.
Projetada para peças que necessitam de um filme de primer uniforme no interior de cavidades, seções fechadas e conjuntos soldados onde a pulverização não alcança.
Especificações técnicas
Os valores abaixo são faixas típicas para este tipo de equipamento. Os números da sua linha são fixados na especificação escrita após analisarmos suas peças, produção e local.
| Processo | Eletrodeposição catódica epóxi (CED); anódica sob consulta |
|---|---|
| Faixa de peças | Peças de chassi e suspensão, suportes, fundidos, estruturas de assentos, chassis de eletrodomésticos; envelope típico de até 3.000 x 1.500 x 1.200 mm |
| Pré-tratamento | Desengraxar, enxaguar, condicionamento de superfície, conversão por fosfato de zinco ou zircónio, enxaguar, enxaguar com água desionizada (7-11 etapas, imersão ou aspersão) |
| Banho de e-coat | Volume de trabalho típico de 5-60 m3, aço inoxidável 304/316 ou aço revestido, temperatura do banho de 28-32 C, 150-350 V DC |
| Enxaguamento | Enxaguamentos recirculados UF1/UF2 pós-imersão mais enxaguamento final com água desionizada; unidade de ultrafiltração dimensionada para o volume do banho |
| Película seca | Tipicamente 15-25 microns, uniforme nas bordas e no interior das cavidades |
| Cura | Forno de convecção, temperatura típica do metal de 160-180 C durante 20-30 minutos |
| Transporte | Transportador aéreo de corrente, sistemas power-and-free ou de elevação e imersão, 0,5-3 m/min |
| Desempenho de corrosão | Especificado por projeto; alvo típico de 500-1.000 h de névoa salina neutra em aço fosfatizado (ISO 9227) |
| Infraestruturas | Água gelada para resfriamento do banho, planta de água DI, sistema de anólito, tratamento de águas residuais |
Configuração da linha
- Linha de tanques de pré-tratamento com agitação, aquecimento, remoção de óleo e dosagem química
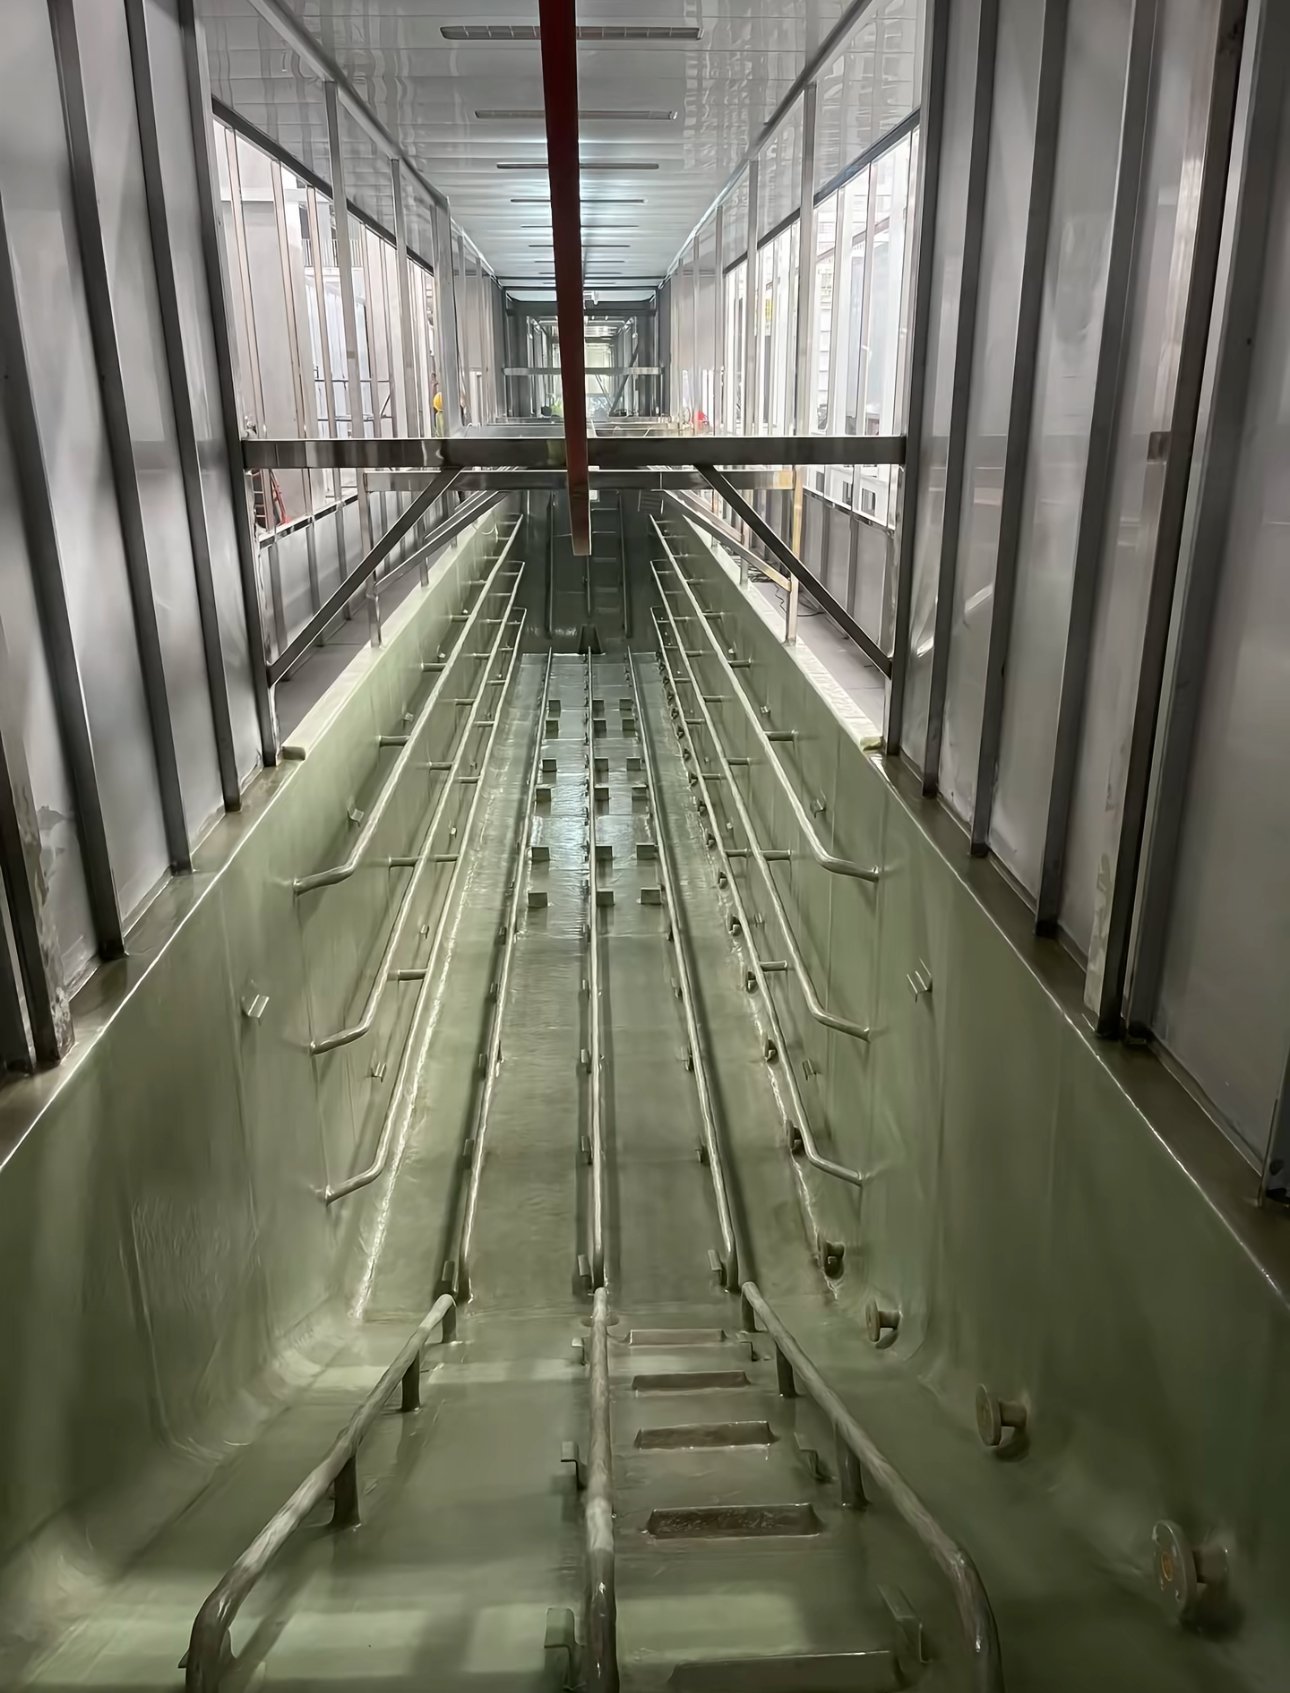
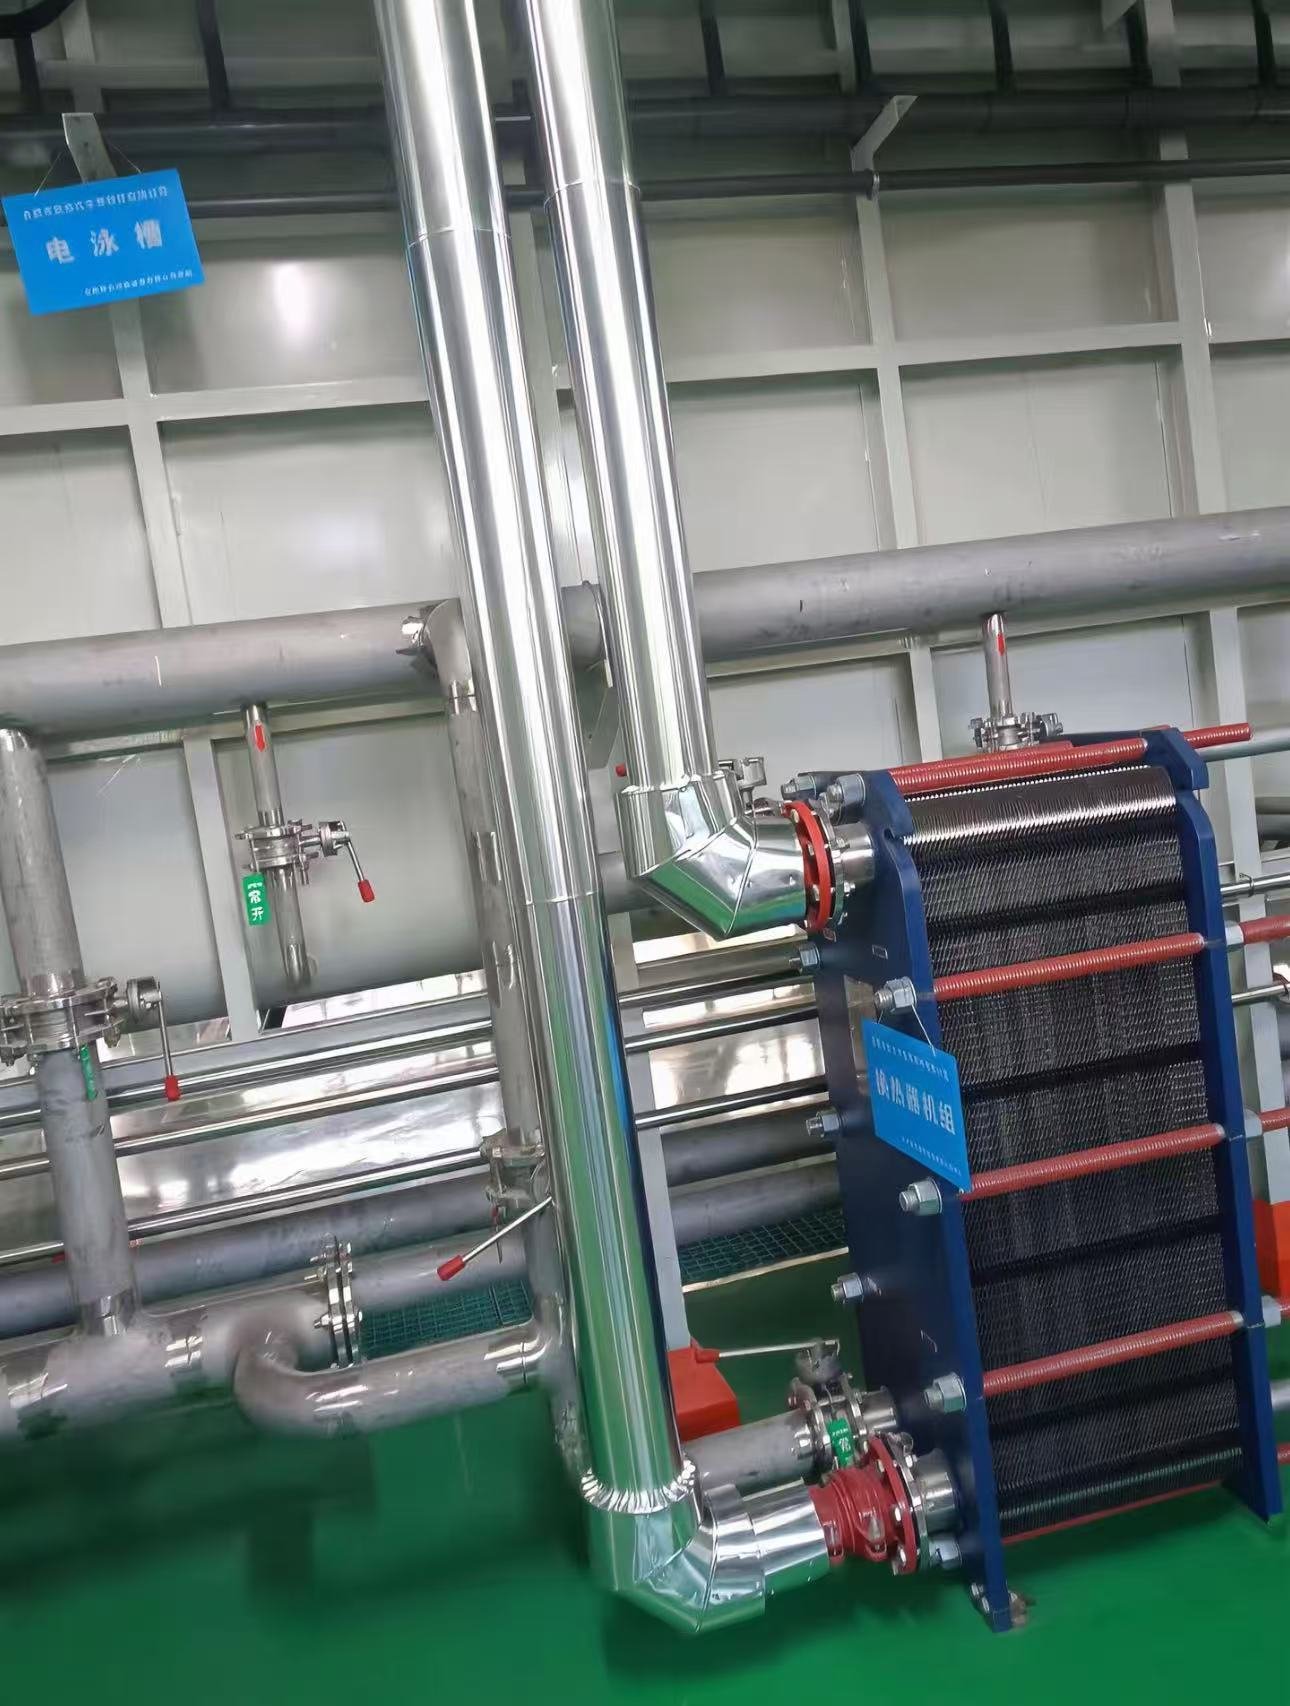
- Tanque de e-coat com ânodos, circuito de anólito, resfriador, filtração e circulação contínua
- Circuito de enxágue por ultrafiltração que retorna sólidos de tinta ao banho
- Zona de escorrimento e forno de cura por convecção com recuperação de calor
- Elevação e imersão ou transportador contínuo compatível com o tamanho da peça e o takt time
- Controle PLC com registro de temperatura do banho, condutividade, pH e tensão
Linha de E-Coat na Prática
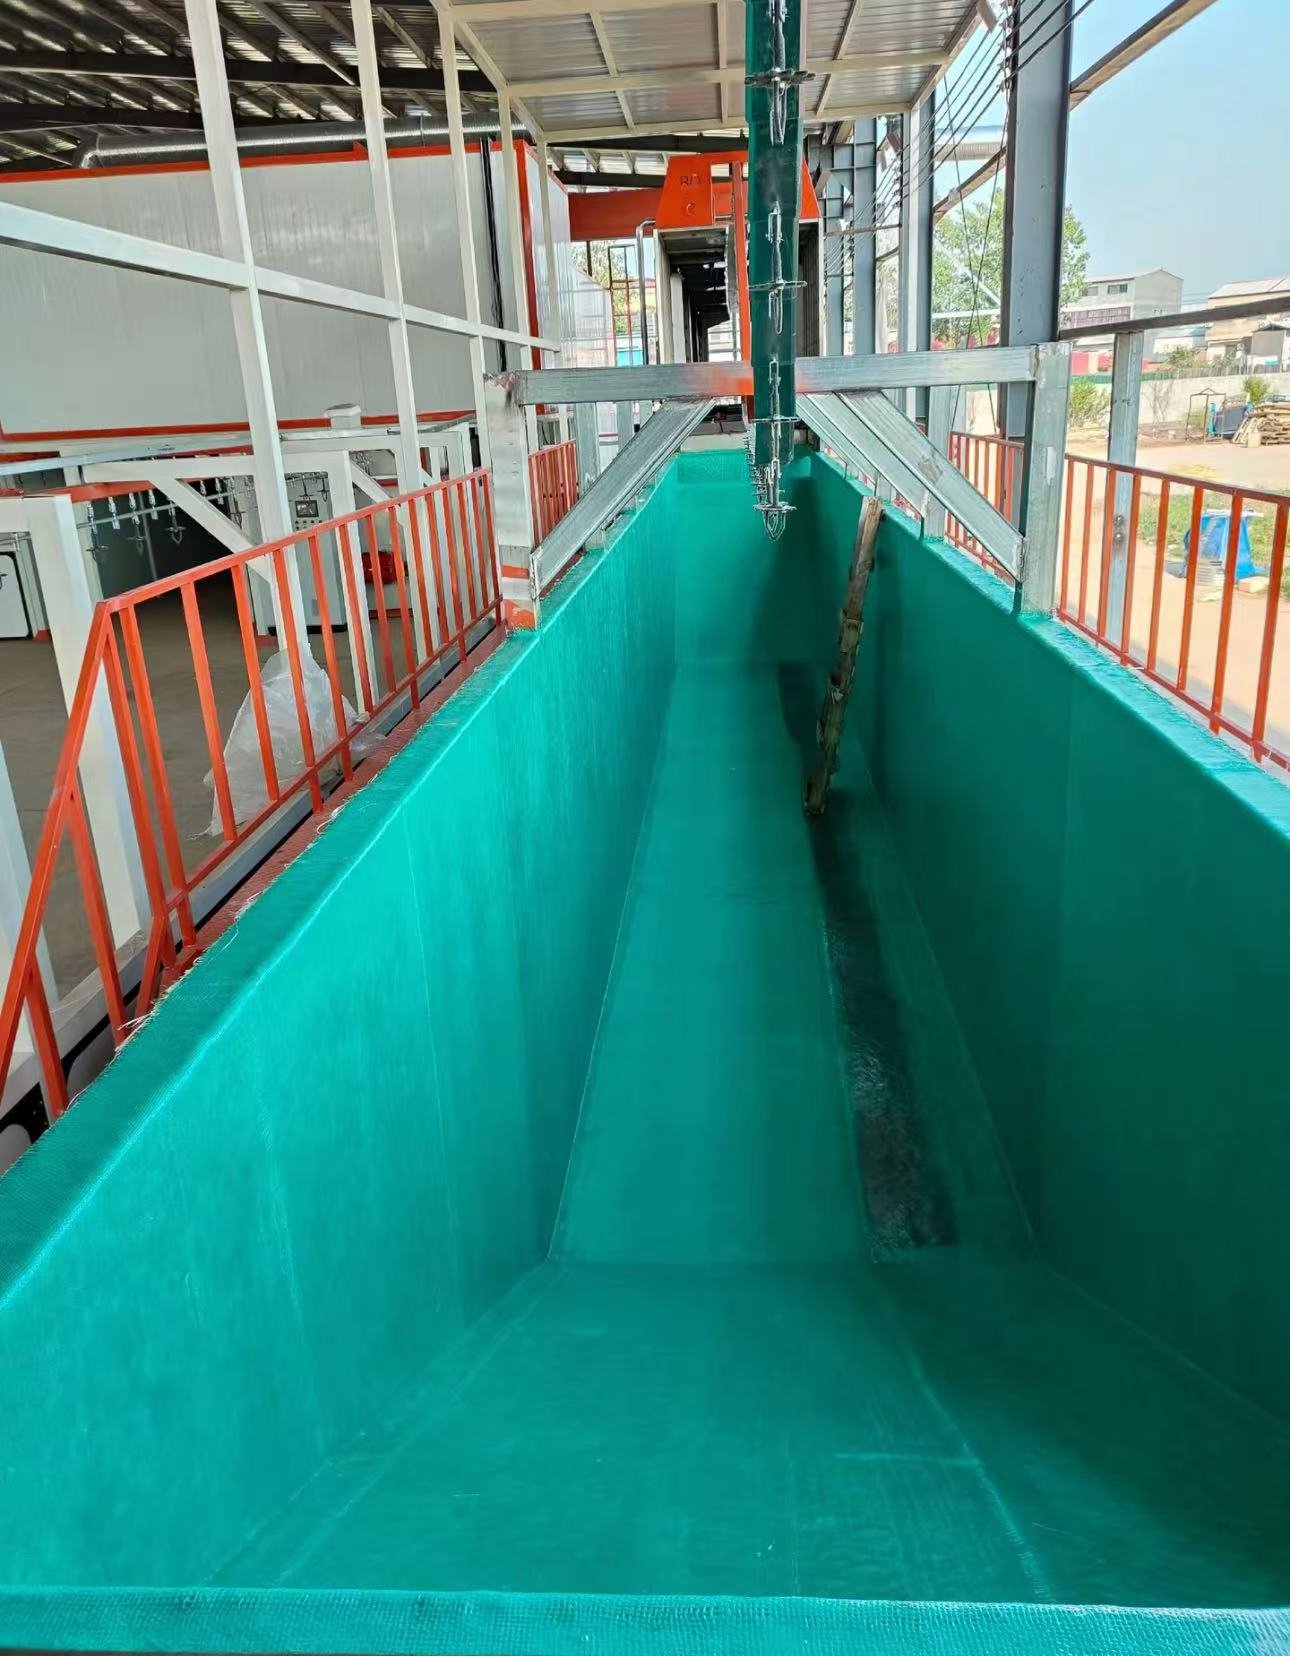
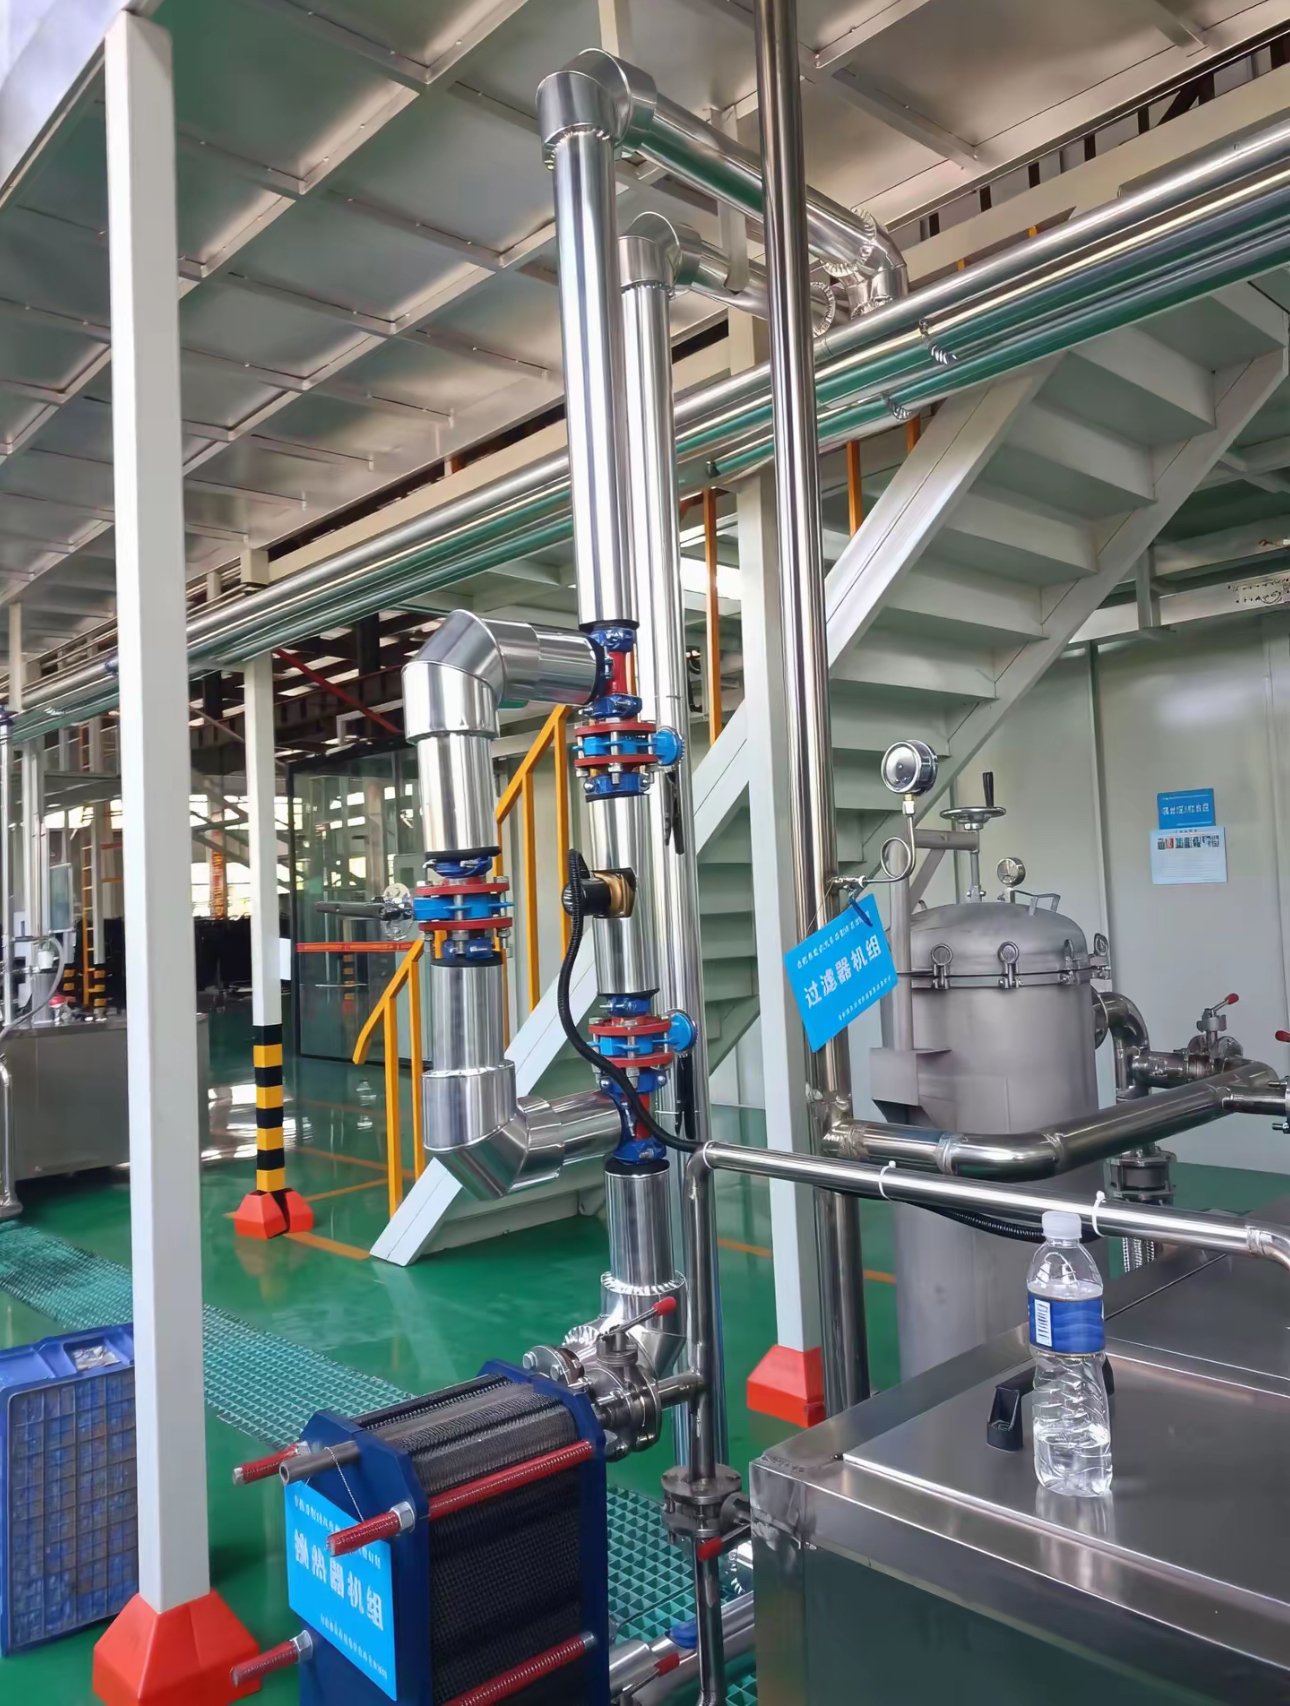
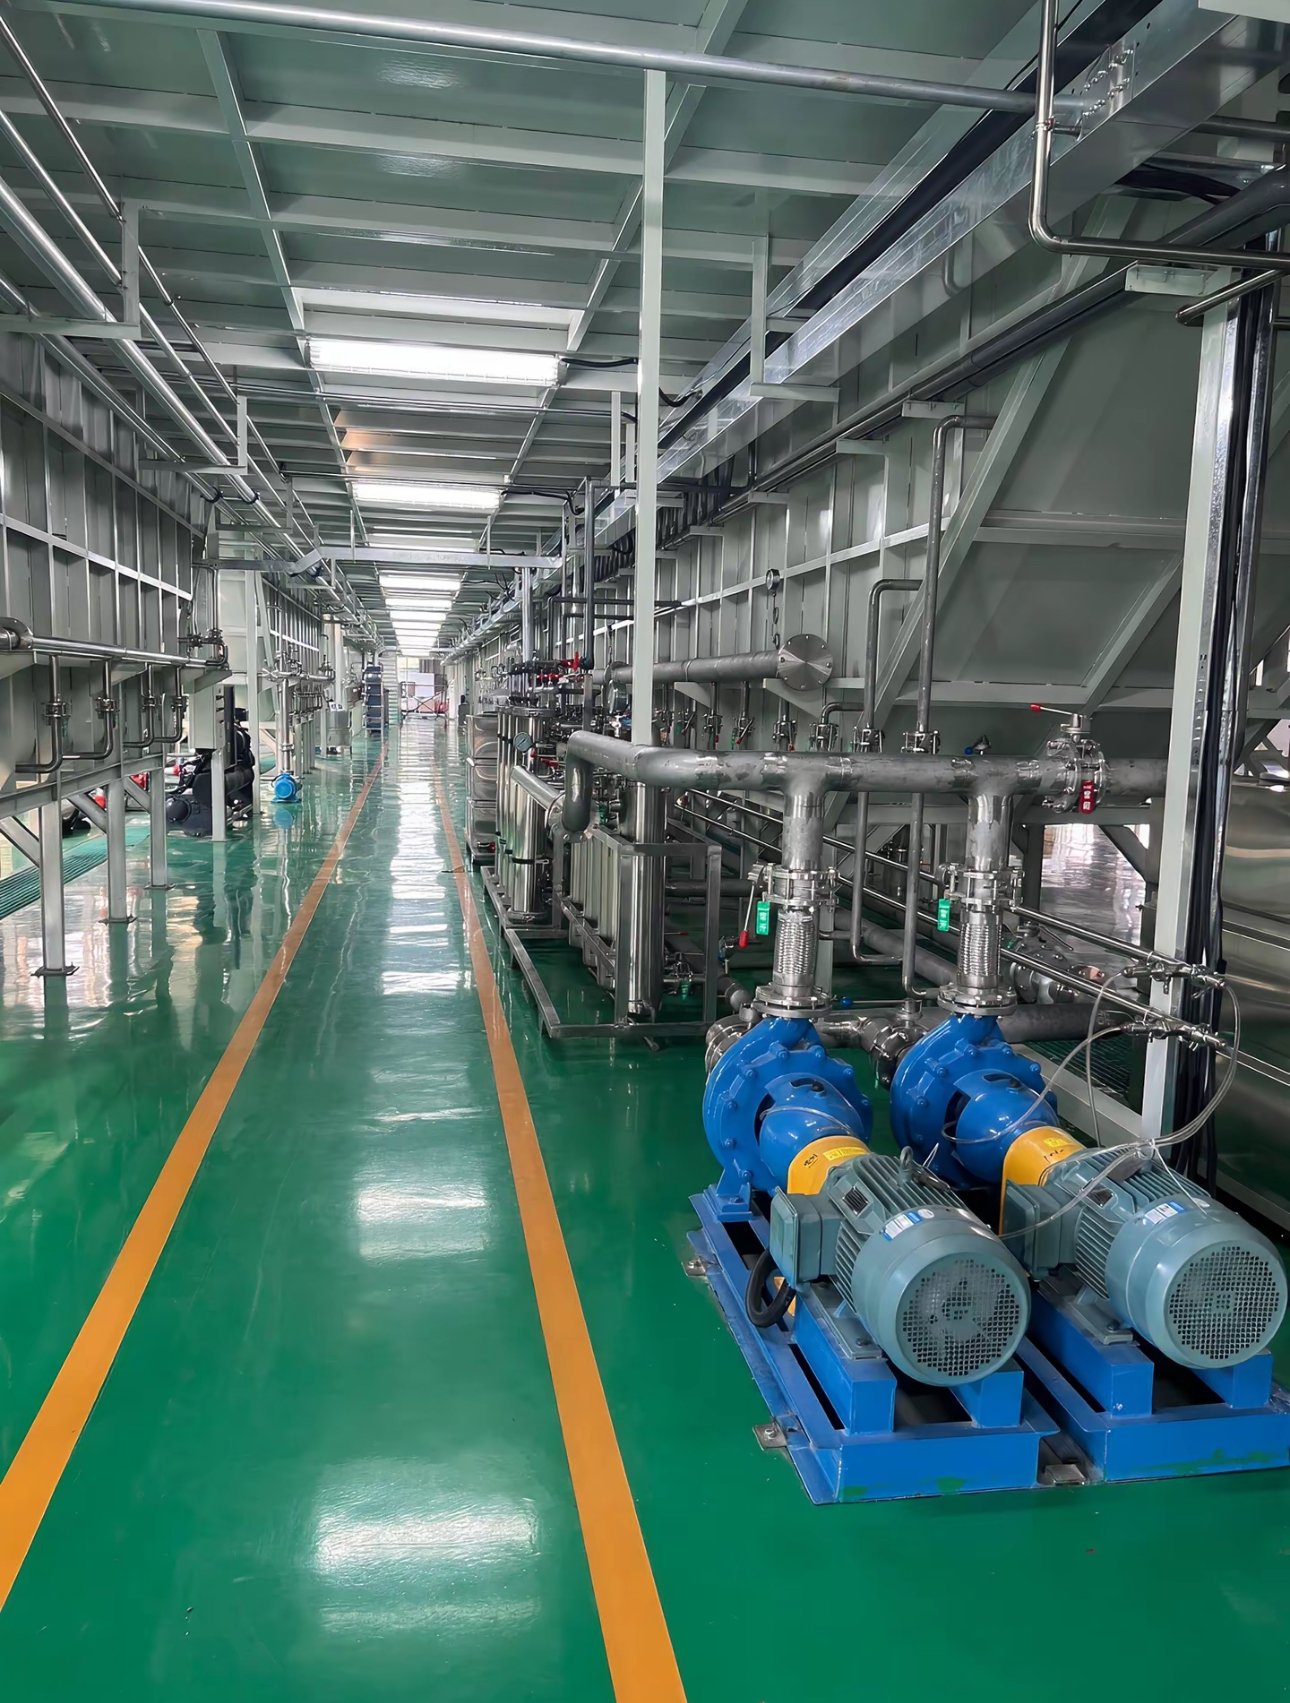
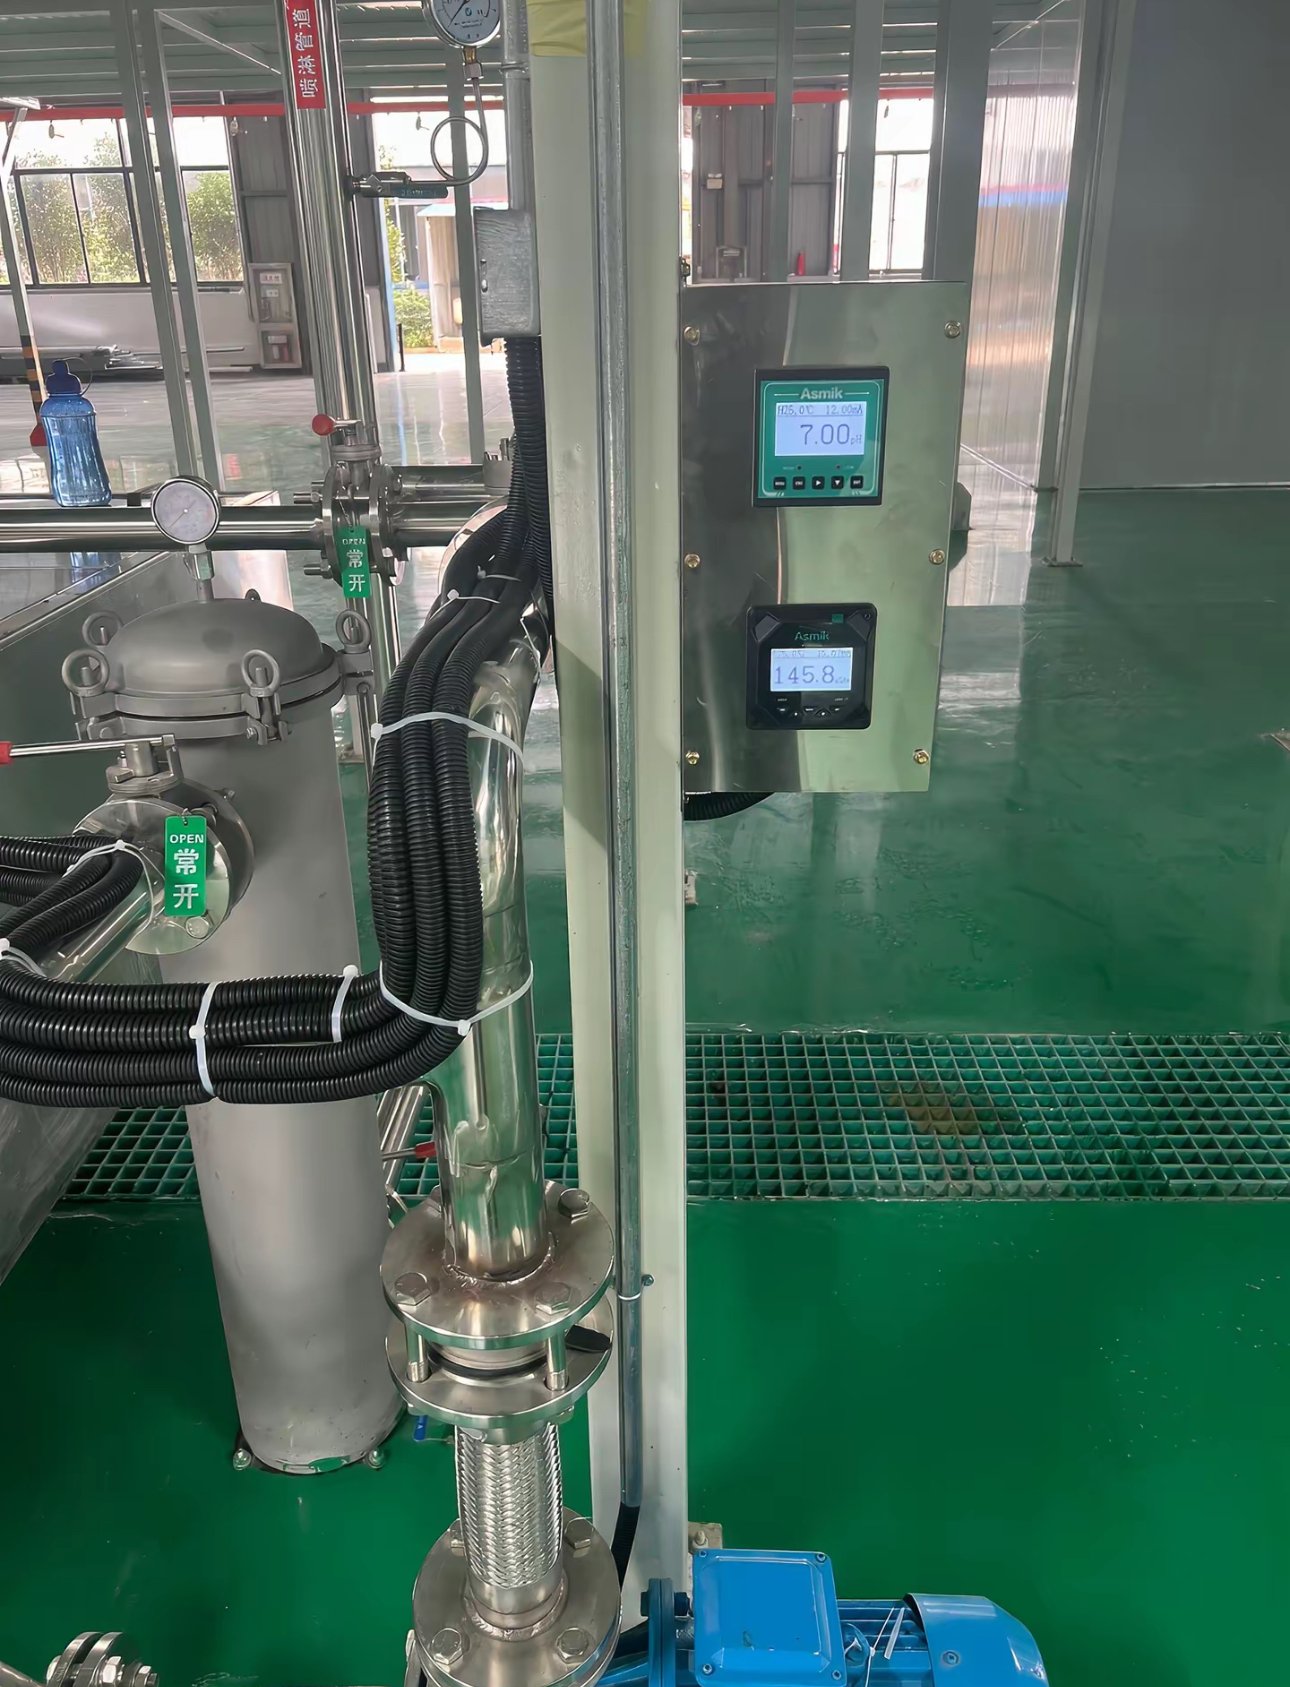
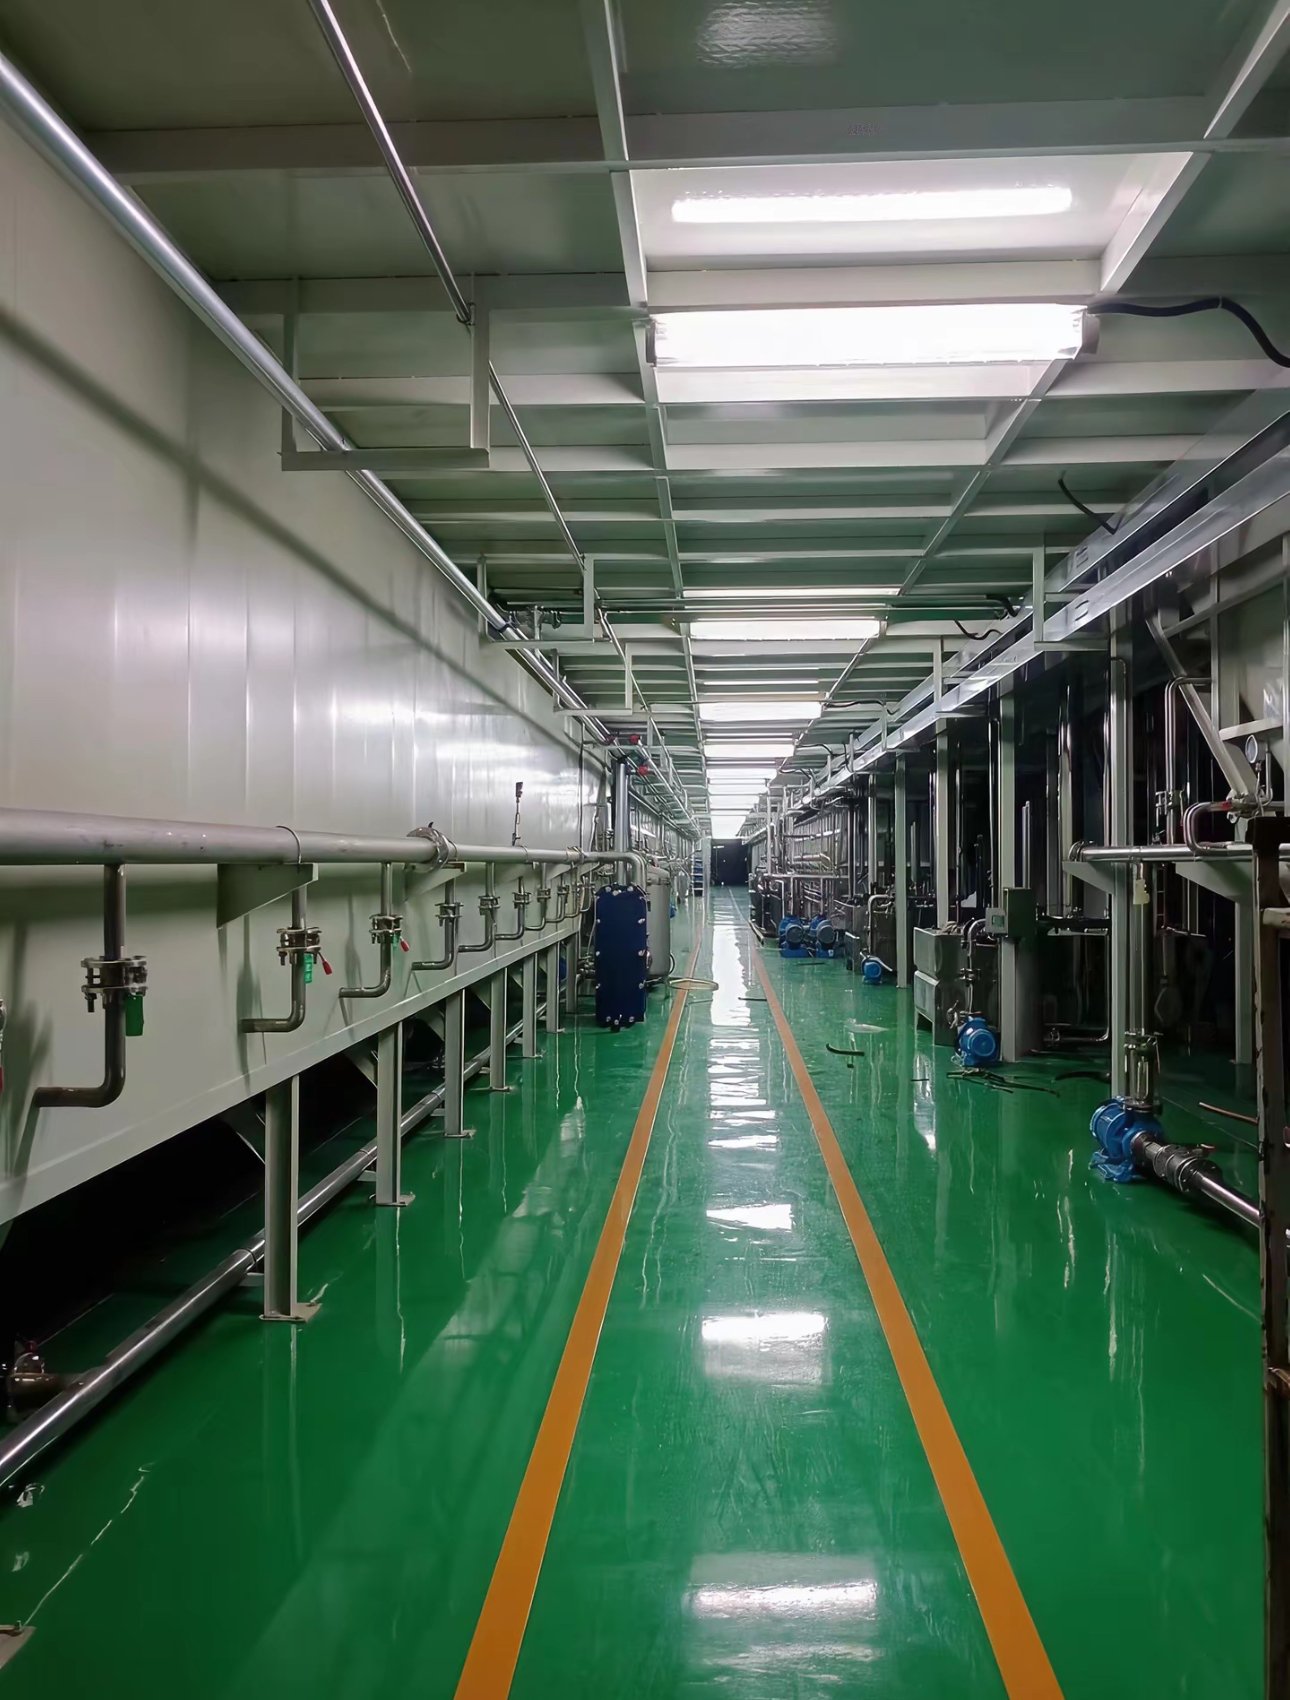
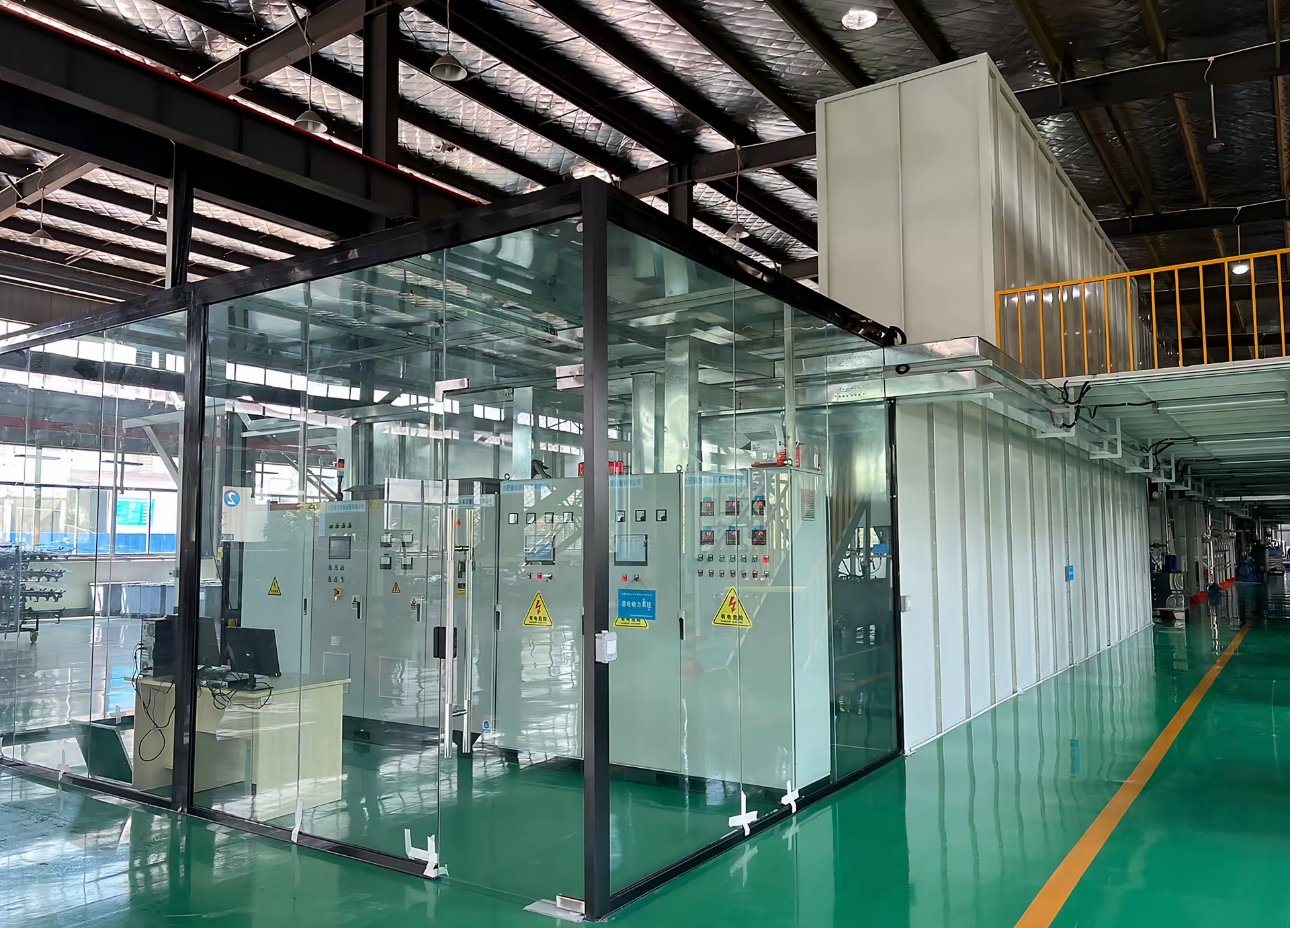
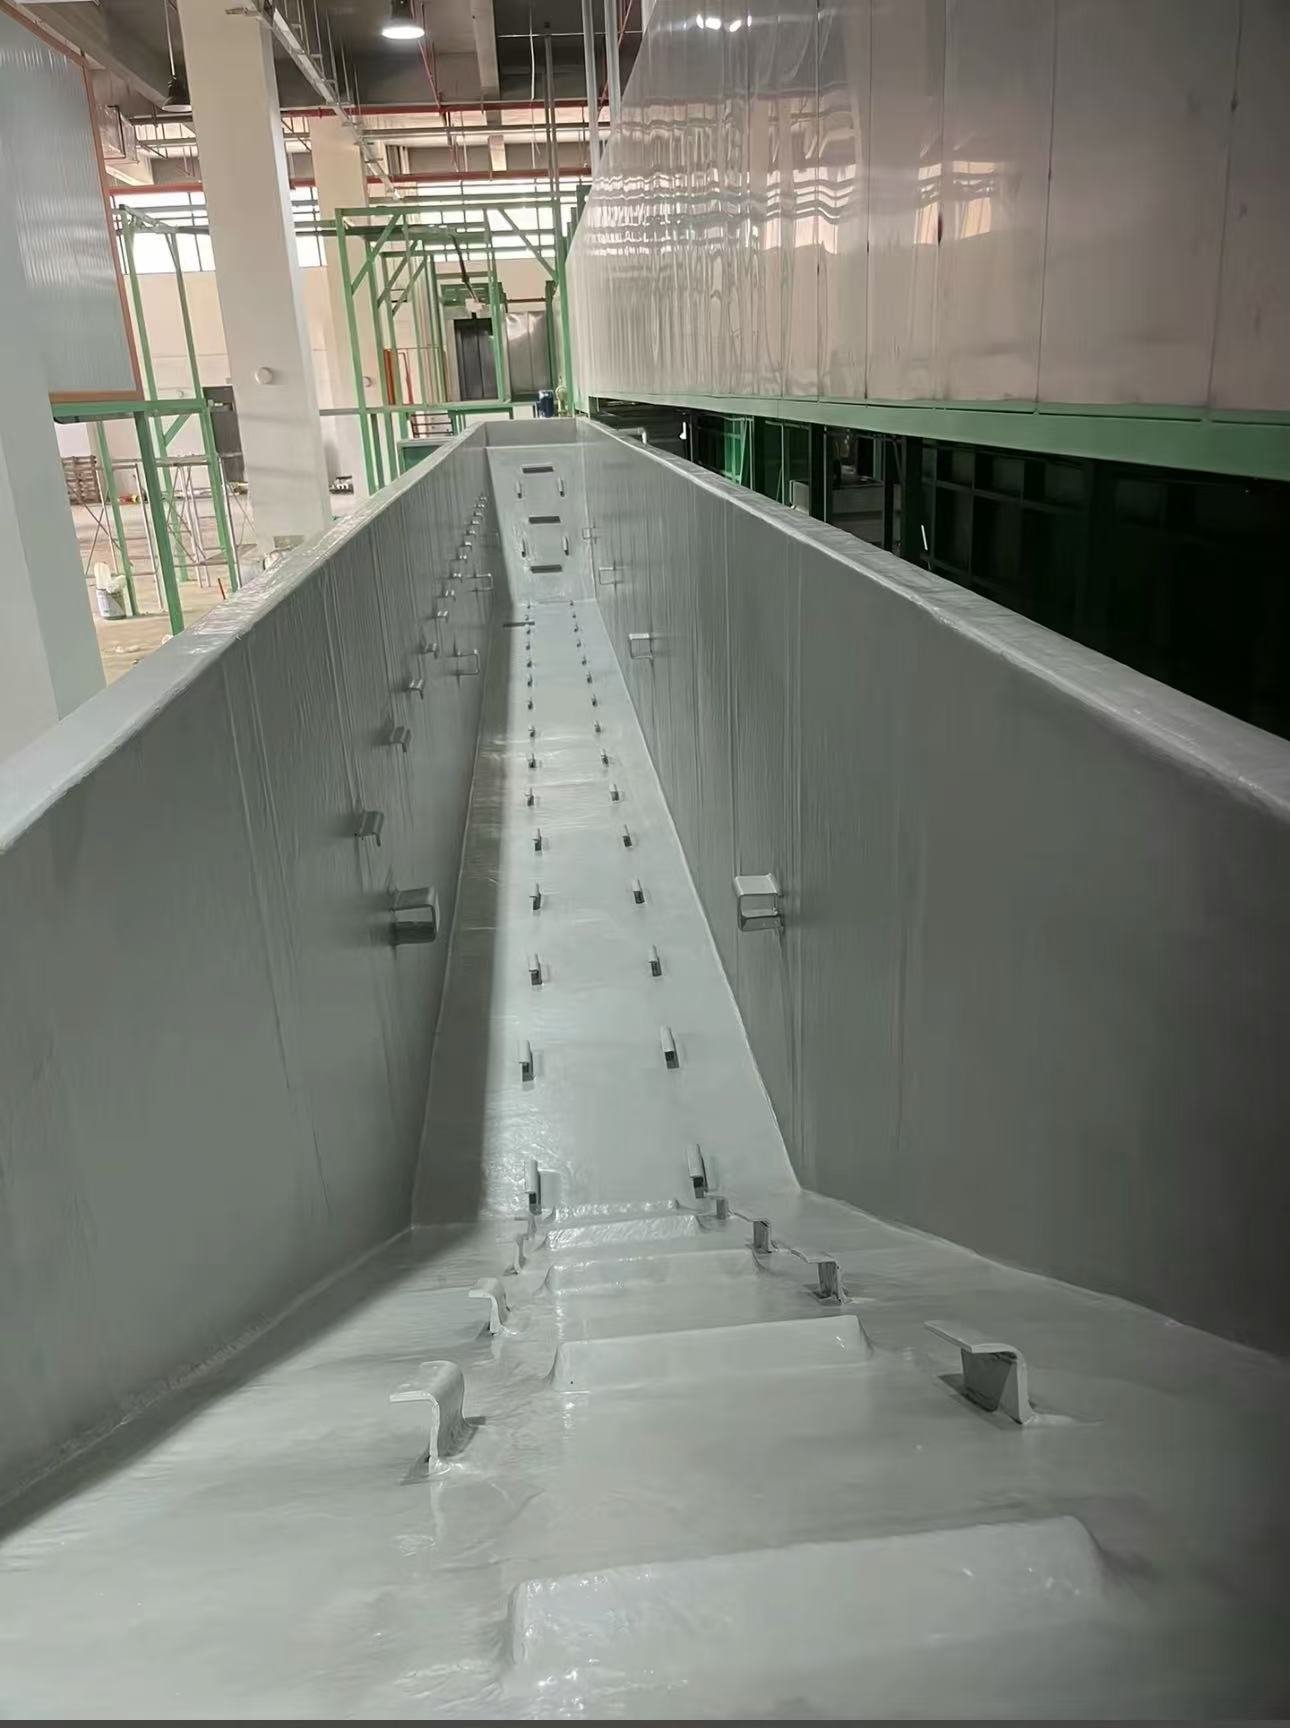
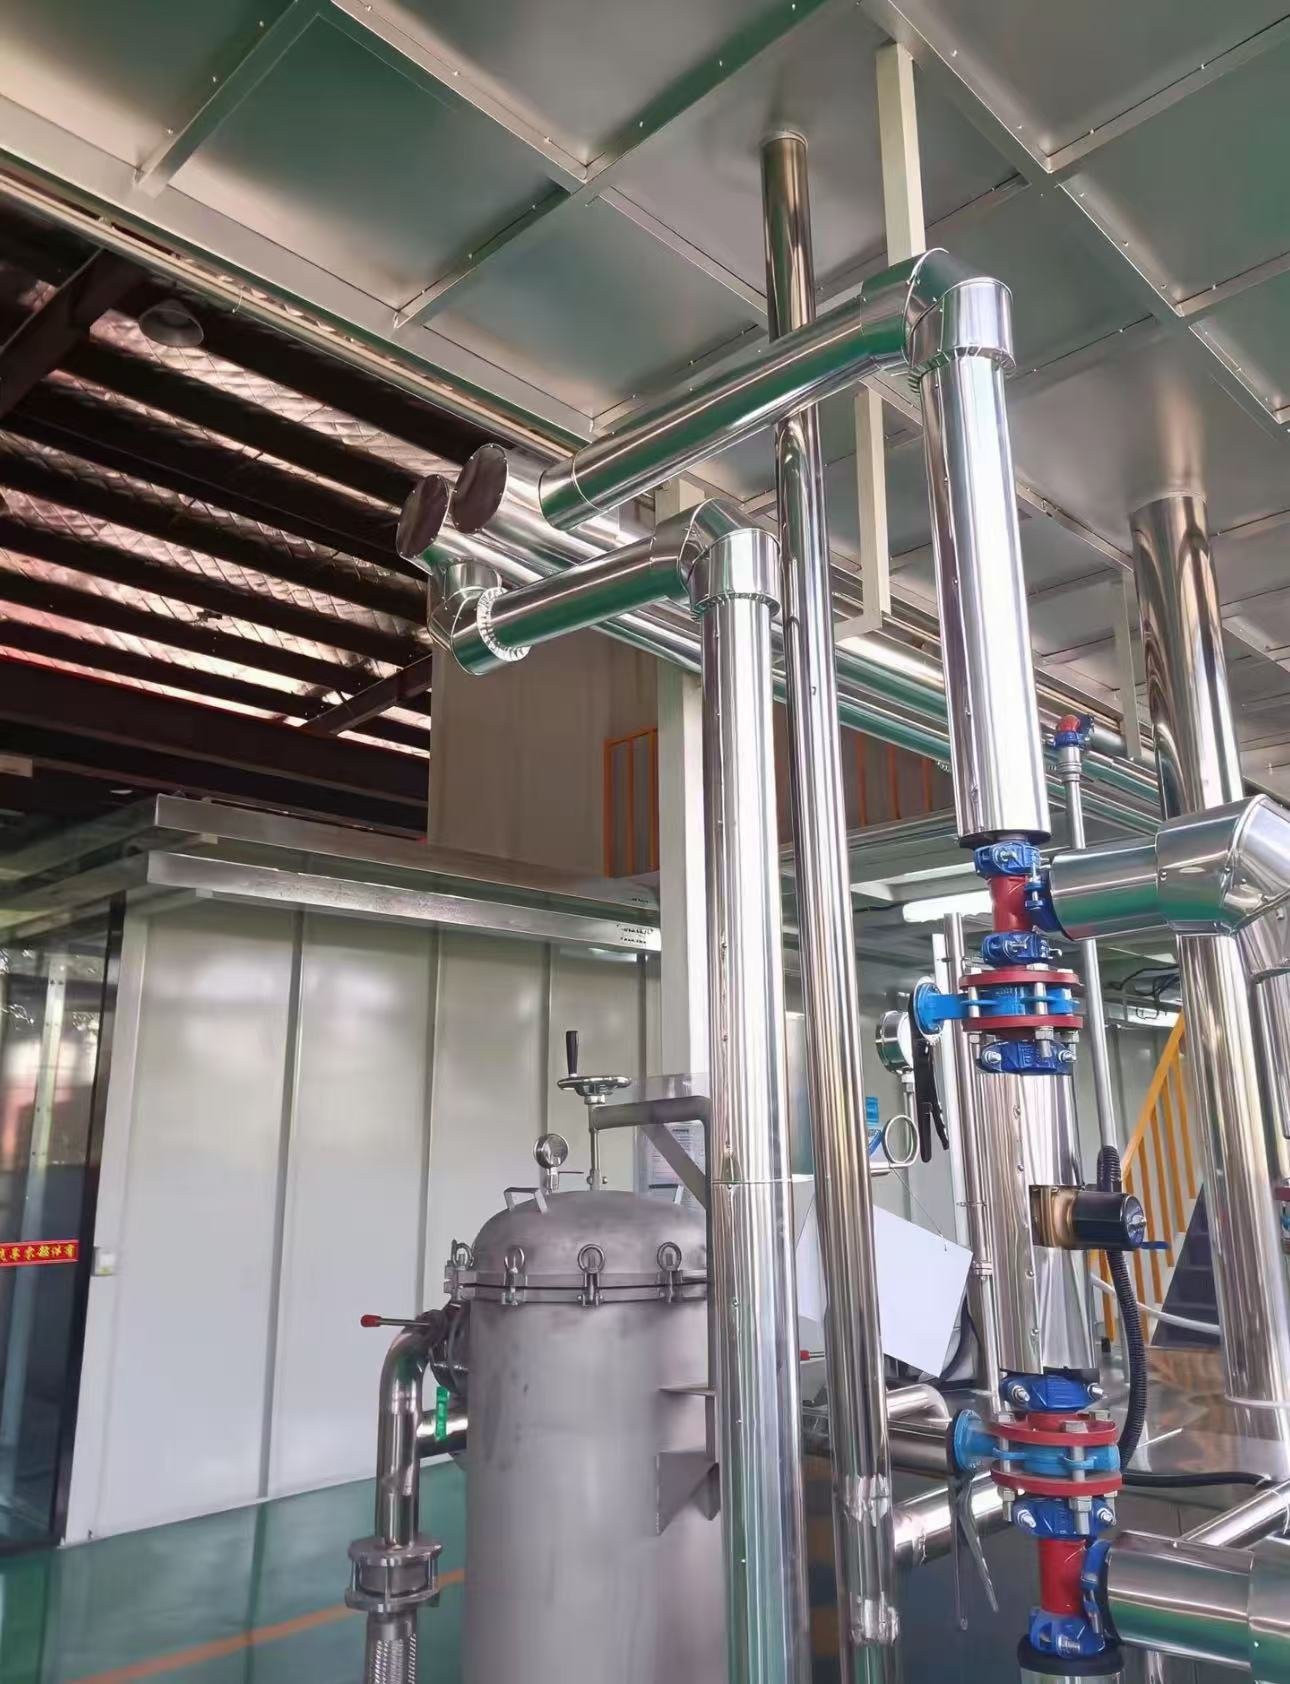
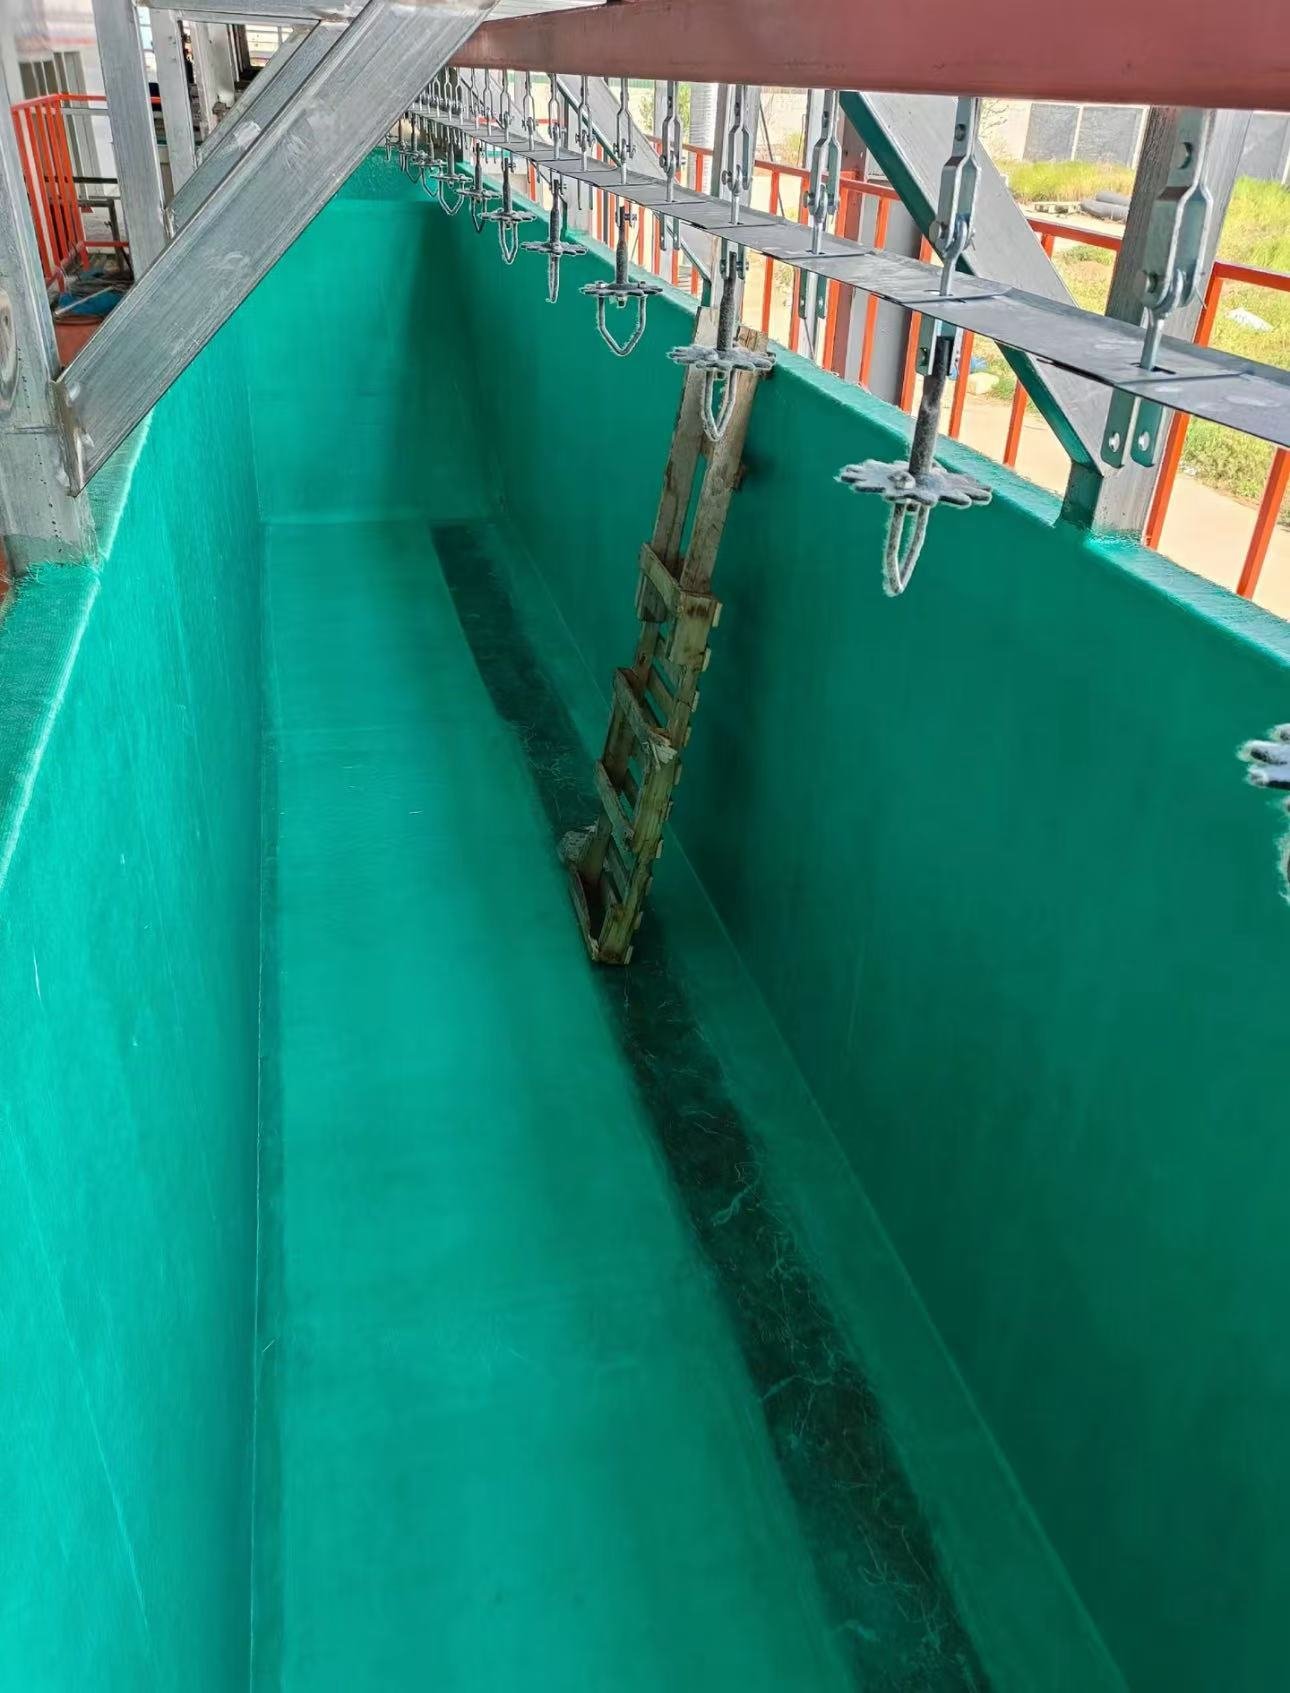
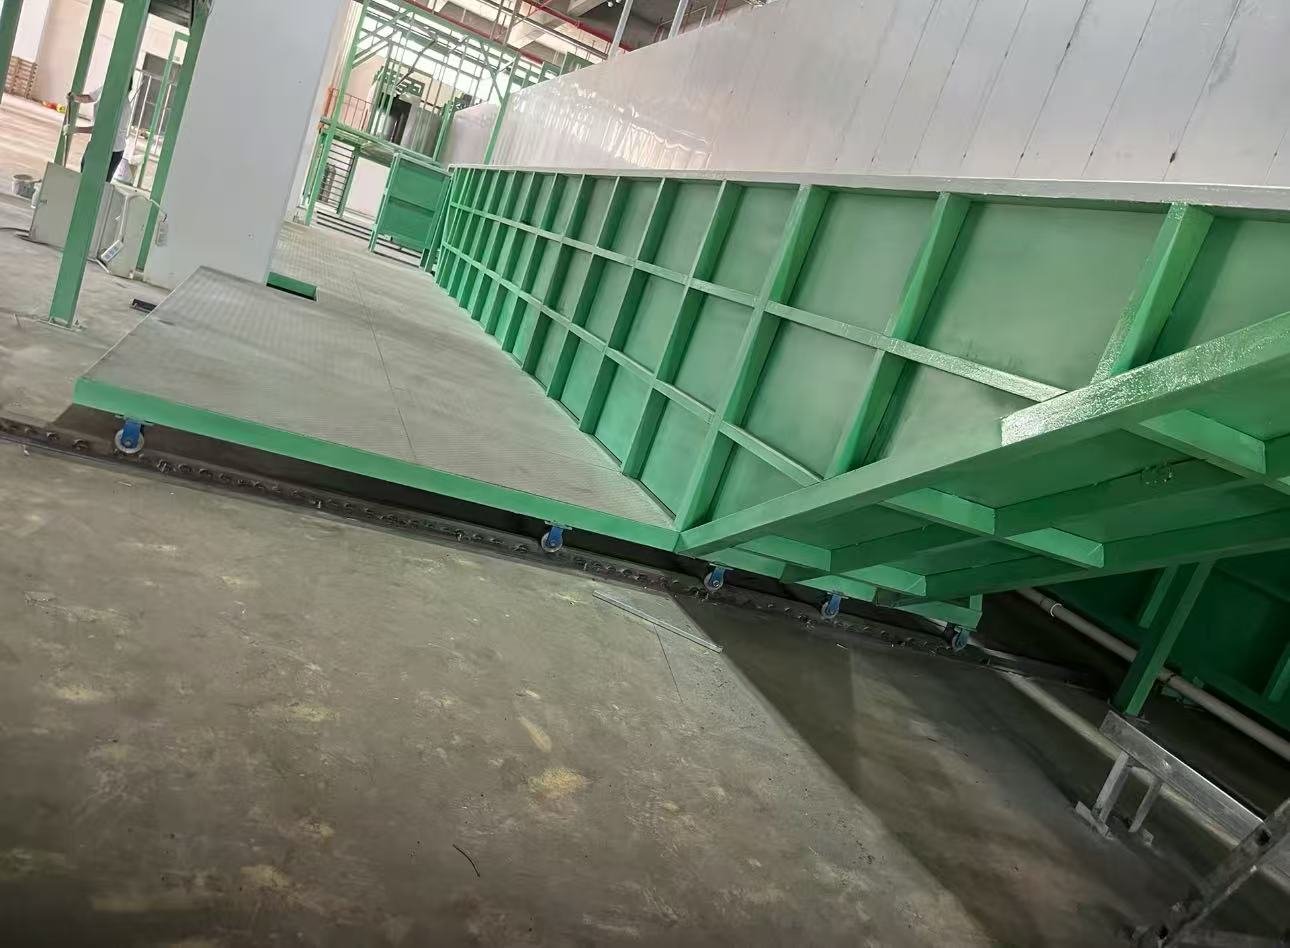
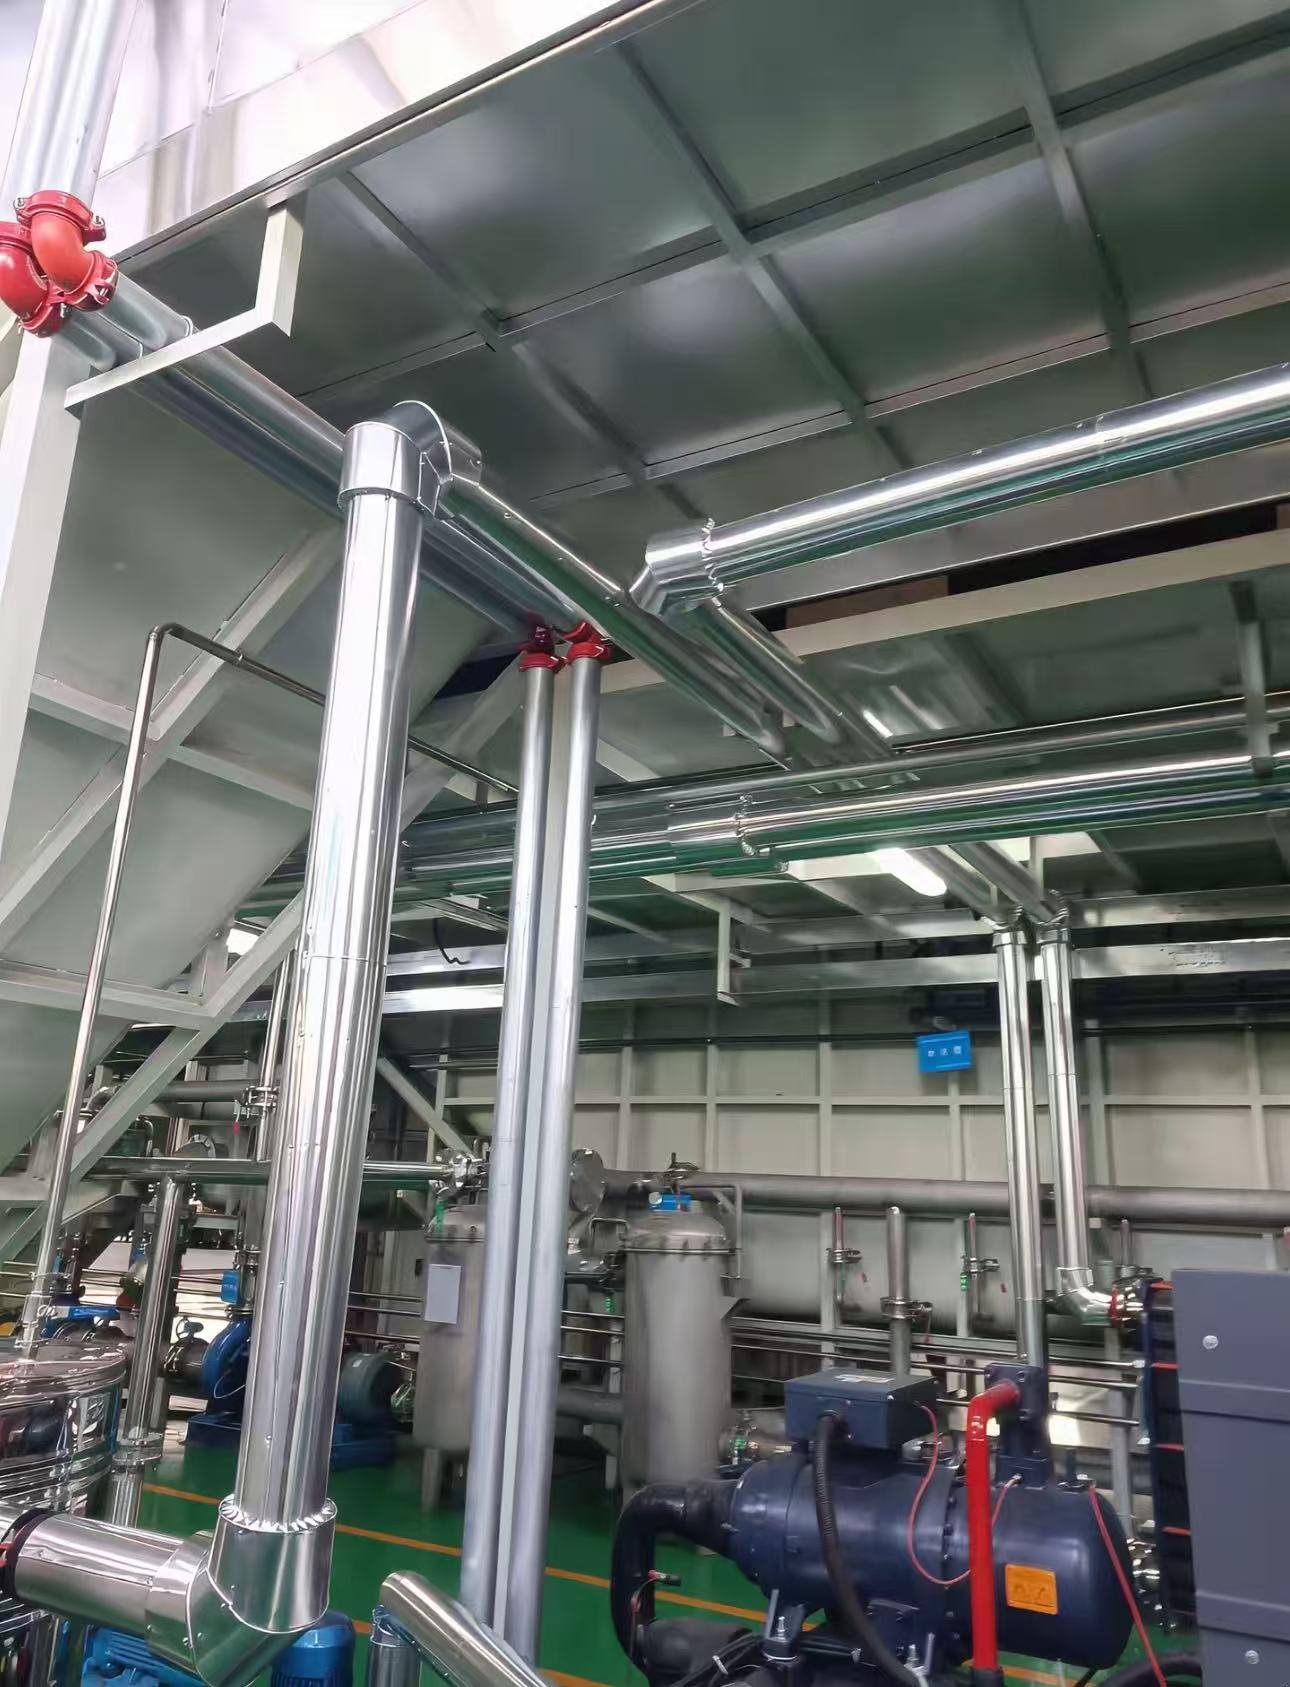
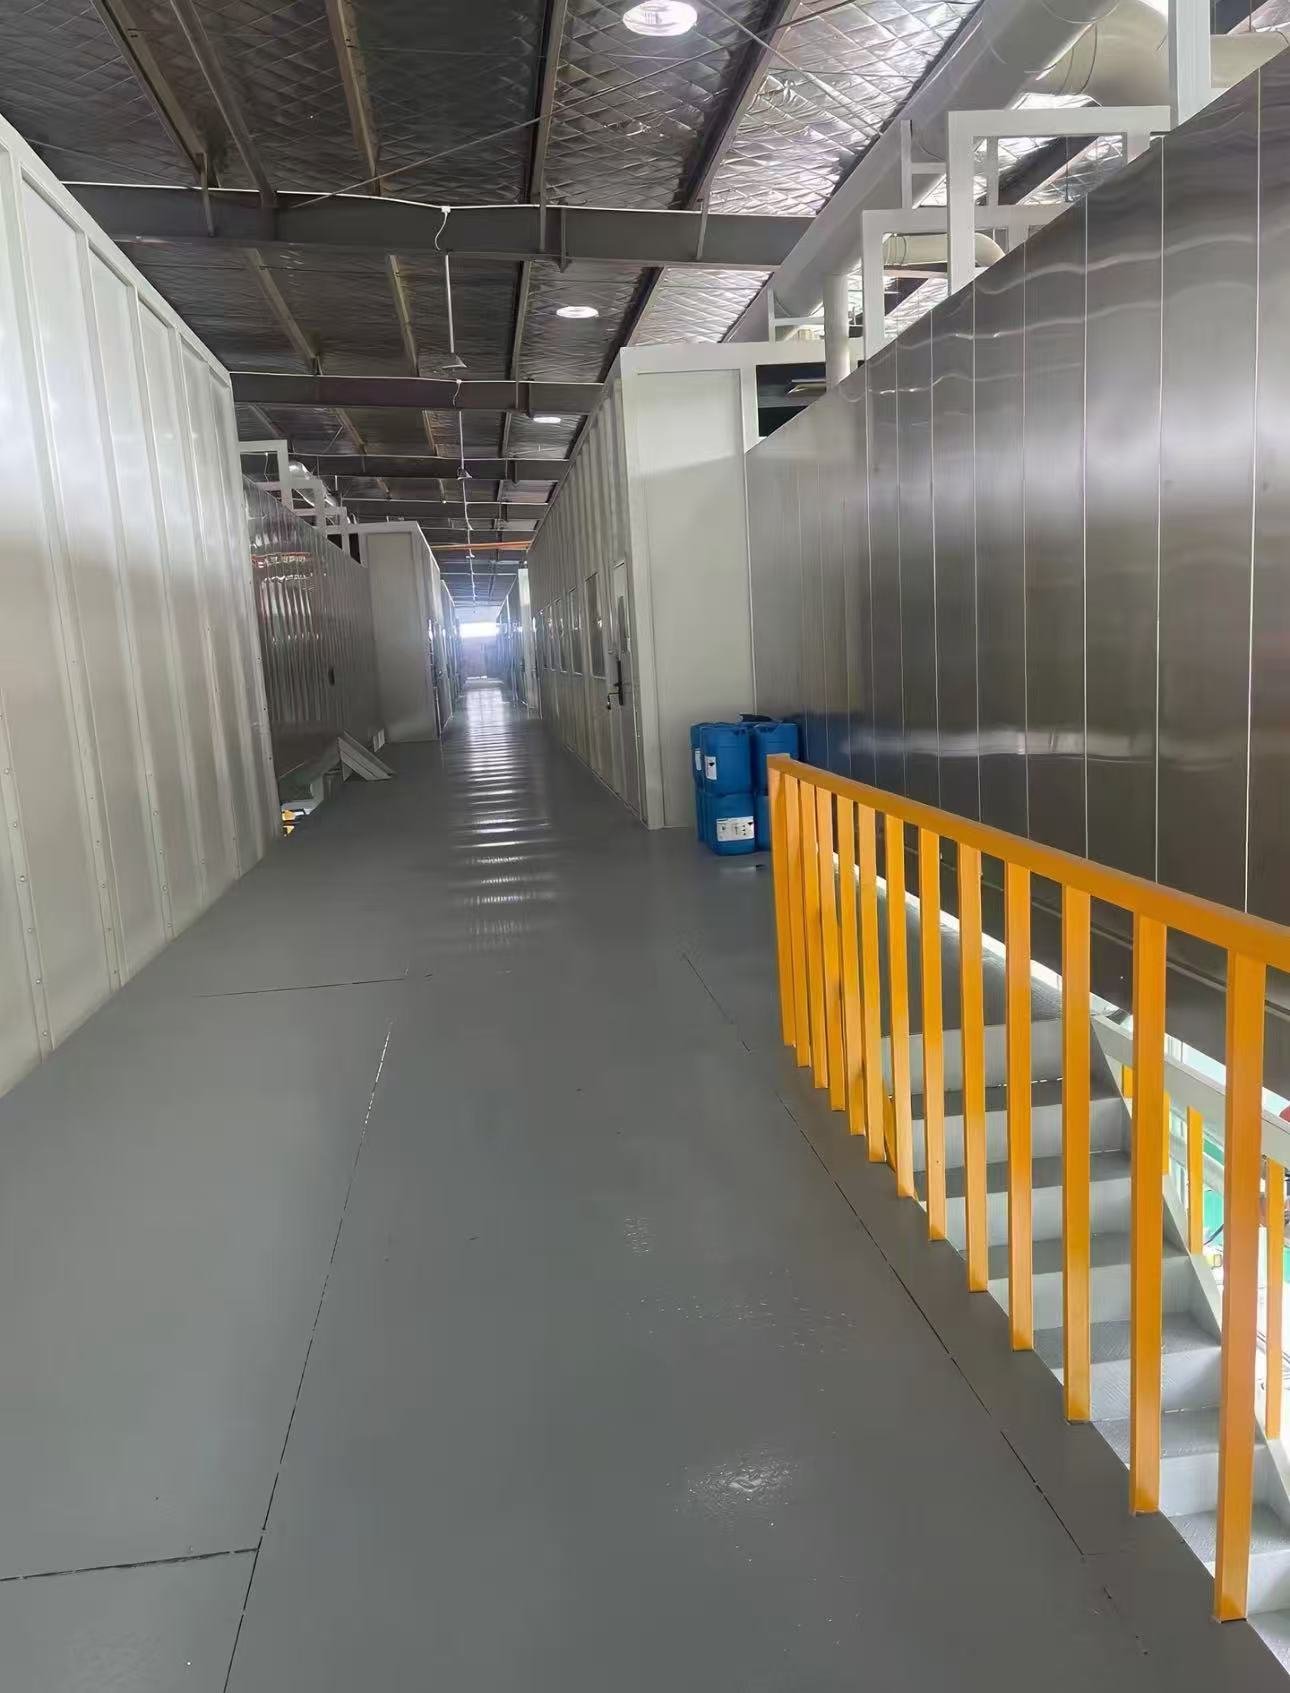
Fotos de uma linha de revestimento eletroforético fornecida para peças automotivas: tanques revestidos com FRP com trilhos de ânodo, túnel de pré-tratamento por aspersão, bombas de circulação, filtros de saco e trocadores de calor de placas no circuito do banho, monitoramento de pH e condutividade, e uma sala de controle com paredes de vidro.

Referências de Aplicação
Fornecedores de peças automotivas e chassis, fabricantes de estruturas e suportes de assentos, fabricantes de eletrodomésticos e invólucros elétricos, e qualquer fábrica que aplique primer em conjuntos soldados complexos antes do acabamento superior em pó ou líquido.
Compromisso de Engenharia
Cada linha é projetada com base em uma especificação de desempenho por escrito. Velocidade da linha, perfil de cura, espessura de película e nível de emissão são declarados no contrato e demonstrados na sua própria peça no teste de fábrica antes do embarque. Uma equipe de engenharia é responsável por toda a cadeia — pré-tratamento, aplicação, cura, transporte e controle de emissões — para que os trade-offs entre eles sejam resolvidos na prancheta, não no chão da sua fábrica.
Serviço e Entrega
As configurações padrão são enviadas em 30-60 dias com garantia de 12 meses para a máquina completa e 36 meses para componentes críticos. Instalação no local, comissionamento e treinamento de operadores estão disponíveis em todo o mundo, e o ajuste de processos e suporte de peças de reposição continuam durante a vida útil da linha.
Perguntas Frequentes
Como a eletrodeposição é diferente da aplicação de primer por pulverização?
A peça é imersa em um banho de tinta à base de água e uma tensão CC deposita o filme eletricamente, de modo que a cobertura é uniforme nas bordas, dentro dos tubos e em cavidades que uma pistola de pulverização não consegue alcançar. A espessura do filme é definida pela tensão e pelo tempo, e não pela técnica do operador.
O que vem depois da eletrodeposição?
A maioria das linhas aplica um acabamento superior em pó ou líquido no mesmo transportador ou em um transportador vinculado. O filme de eletrodeposição curado é um primer; a cor e o brilho vêm do acabamento superior.
Qual tamanho de tanque eu preciso?
O volume de trabalho segue o envelope da maior peça mais a folga até os ânodos, e o takt da linha define quantos suportes estão no banho ao mesmo tempo. Dimensionamos o banho, a ultrafiltração e o chiller em conjunto a partir dos seus desenhos de peças e da produção horária.