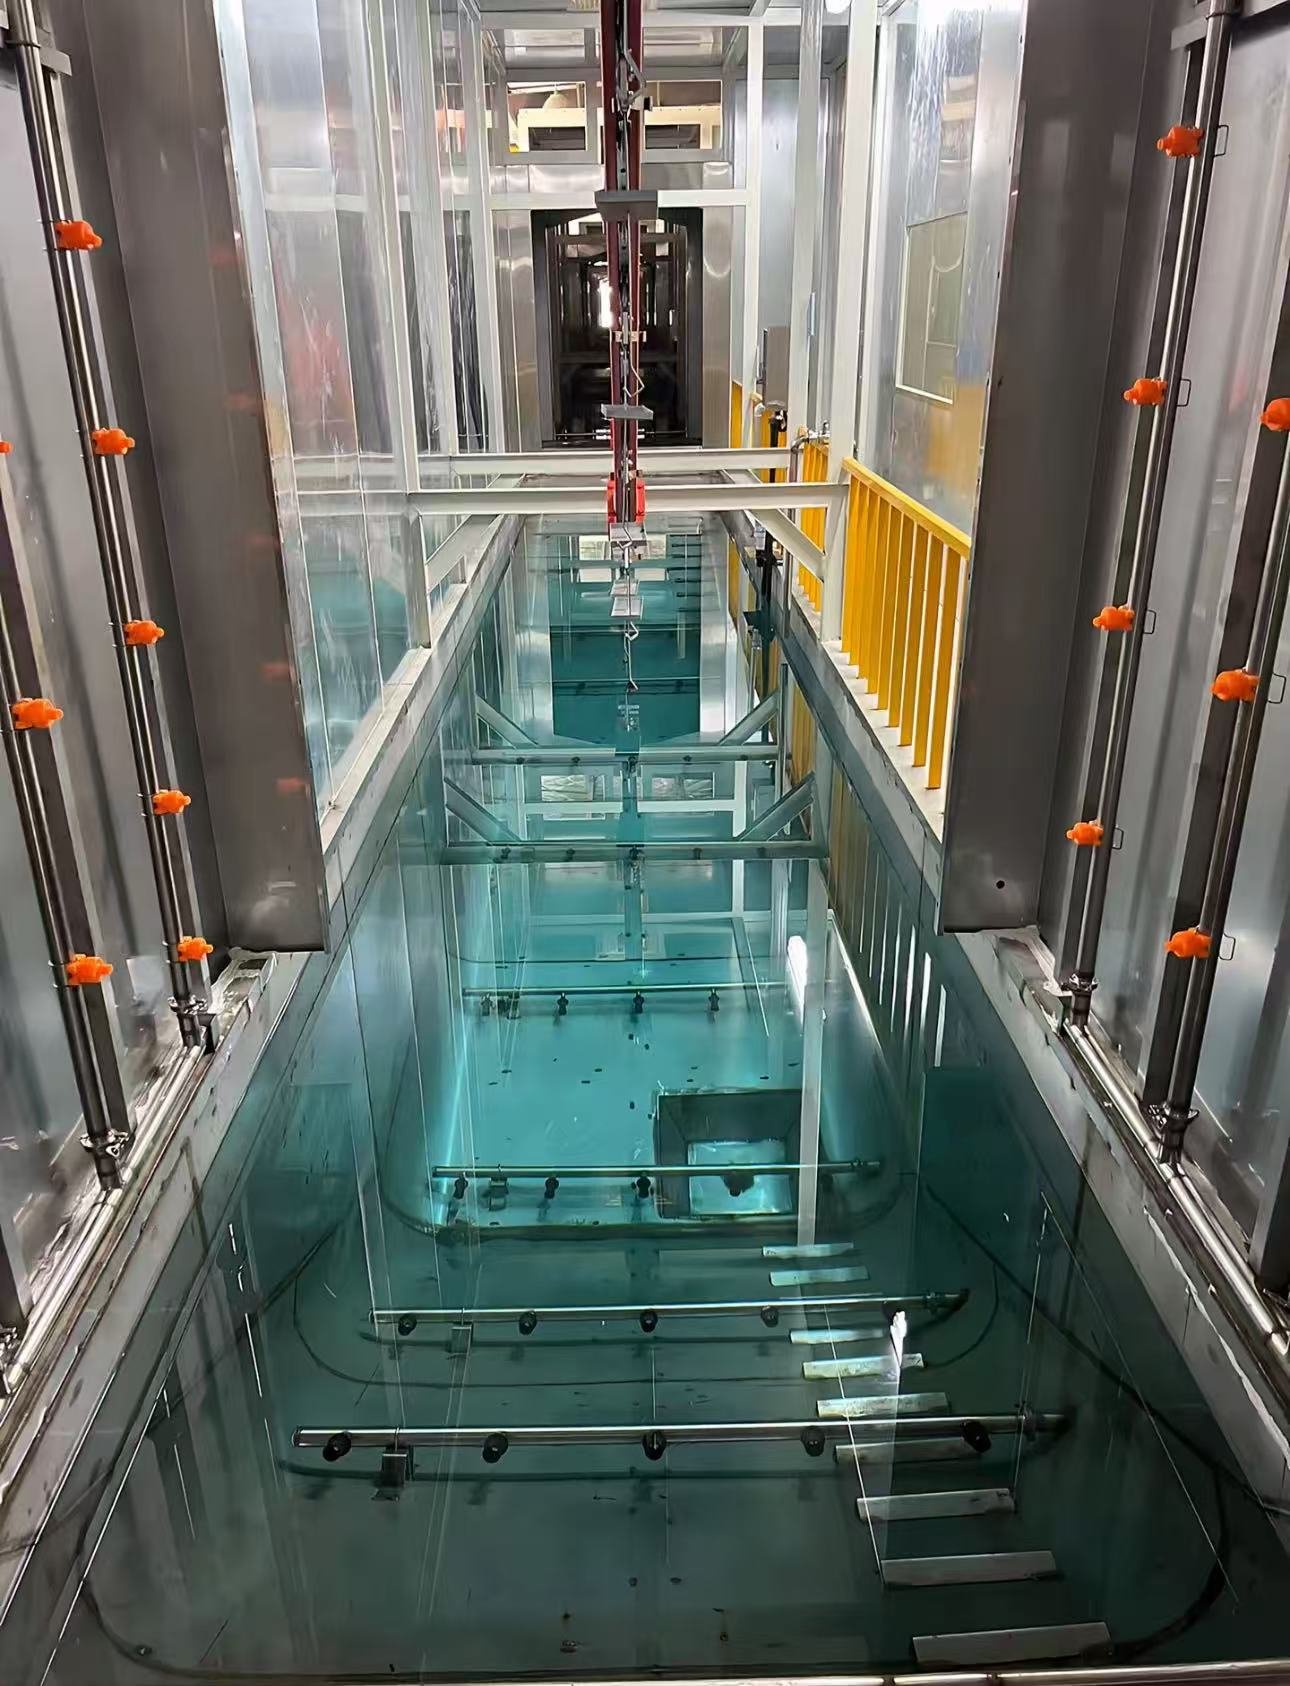
Elektrotauchlackier-(E-Coat-)Anlage
Kathodische Elektrotauchlackierung (KTL)-Linie für Fahrwerksteile, Halterungen, Gussteile und Geräterahmen — mehrstufige Vorbehandlung, E-Coat-Bad mit Ultrafiltrationsspülungen, Härtungsofen und Förderer als eine Kette ausgelegt.
Gebaut für Teile, die einen gleichmäßigen Grundierungsfilm in Hohlräumen, Kastenprofilen und Schweißbaugruppen benötigen, wo Spritzen nicht hingelangt.
Technische Spezifikationen
Die untenstehenden Werte sind typische Bereiche für diesen Anlagentyp. Die Werte für Ihre Linie werden in der schriftlichen Spezifikation festgelegt, nachdem wir Ihre Teile, Ihren Ausstoß und Ihren Standort geprüft haben.
| Verfahren | Kathodische Epoxid-Elektrotauchlackierung (KTL); anodisch auf Anfrage |
|---|---|
| Werkstückbereich | Fahrwerk- und Aufhängungsteile, Halterungen, Gussteile, Sitzrahmen, Gerätechassis; typische Hüllkurve bis 3.000 x 1.500 x 1.200 mm |
| Vorbehandlung | Entfetten, spülen, Oberflächenkonditionierung, Zinkphosphatierung oder Zirkoniumkonversion, spülen, DI-Spülung (7-11 Stufen, Tauchen oder Sprühen) |
| E-Coating-Bad | Typisches Arbeitsvolumen 5-60 m3, Edelstahl 304/316 oder ausgekleideter Stahl, Badtemperatur 28-32 C, 150-350 V DC |
| Spülen | Umlaufspülungen UF1/UF2 nach dem Tauchen plus abschließende DI-Spülung; Ultrafiltrationseinheit dimensioniert auf das Badvolumen |
| Trockenfilm | Typisch 15-25 Mikrometer, gleichmäßig an Kanten und in Hohlräumen |
| Härtung | Konvektionsofen, typische Metalltemperatur 160-180 C für 20-30 Minuten |
| Fördern | Hängebahn, Power-and-Free- oder Lift-and-Dip-Träger, 0,5-3 m/min |
| Korrosionsleistung | Projektbezogen spezifiziert; typisches Ziel 500-1.000 h neutraler Salzsprühnebel auf phosphatiertem Stahl (ISO 9227) |
| Versorgungsanschlüsse | Kaltwasser für Badkühlung, DI-Wasseranlage, Anolyt-System, Abwasserbehandlung |
Linienkonfiguration
- Vorbehandlungs-Tanklinie mit Rührwerk, Heizung, Ölabschöpfung und Chemikaliendosierung
- E-Coating-Tank mit Anoden, Anolyt-Kreislauf, Kühler, Filtration und kontinuierlicher Umwälzung
- Ultrafiltrations-Spülkreislauf, der Lackfeststoffe in das Bad zurückführt
- Abtropfzone und Konvektionstrocknungsofen mit Wärmerückgewinnung
- Tauch- und Hubvorrichtung oder kontinuierlicher Förderer, abgestimmt auf Teilegröße und Taktzeit
- SPS-Steuerung mit Protokollierung von Badtemperatur, Leitfähigkeit, pH-Wert und Spannung
E-Coating-Linie in der Praxis
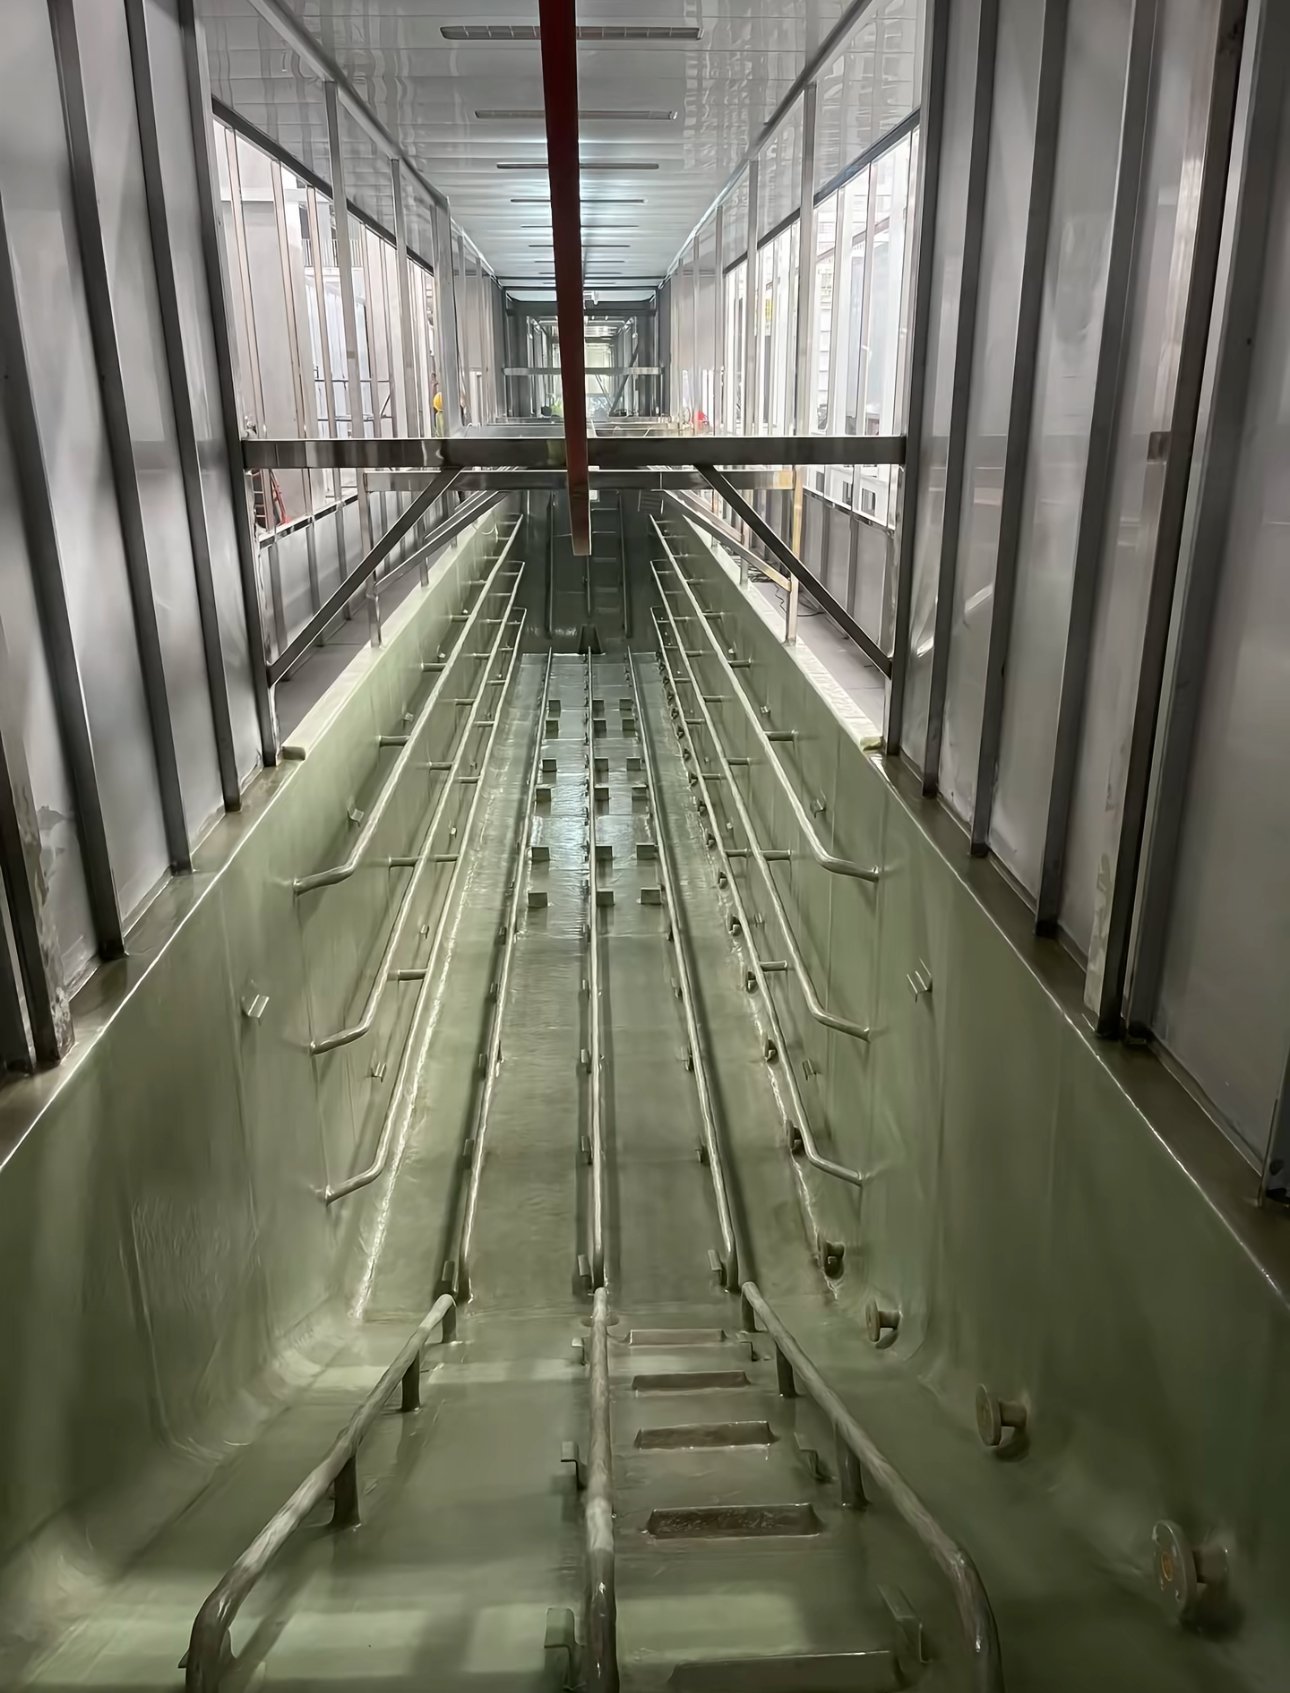
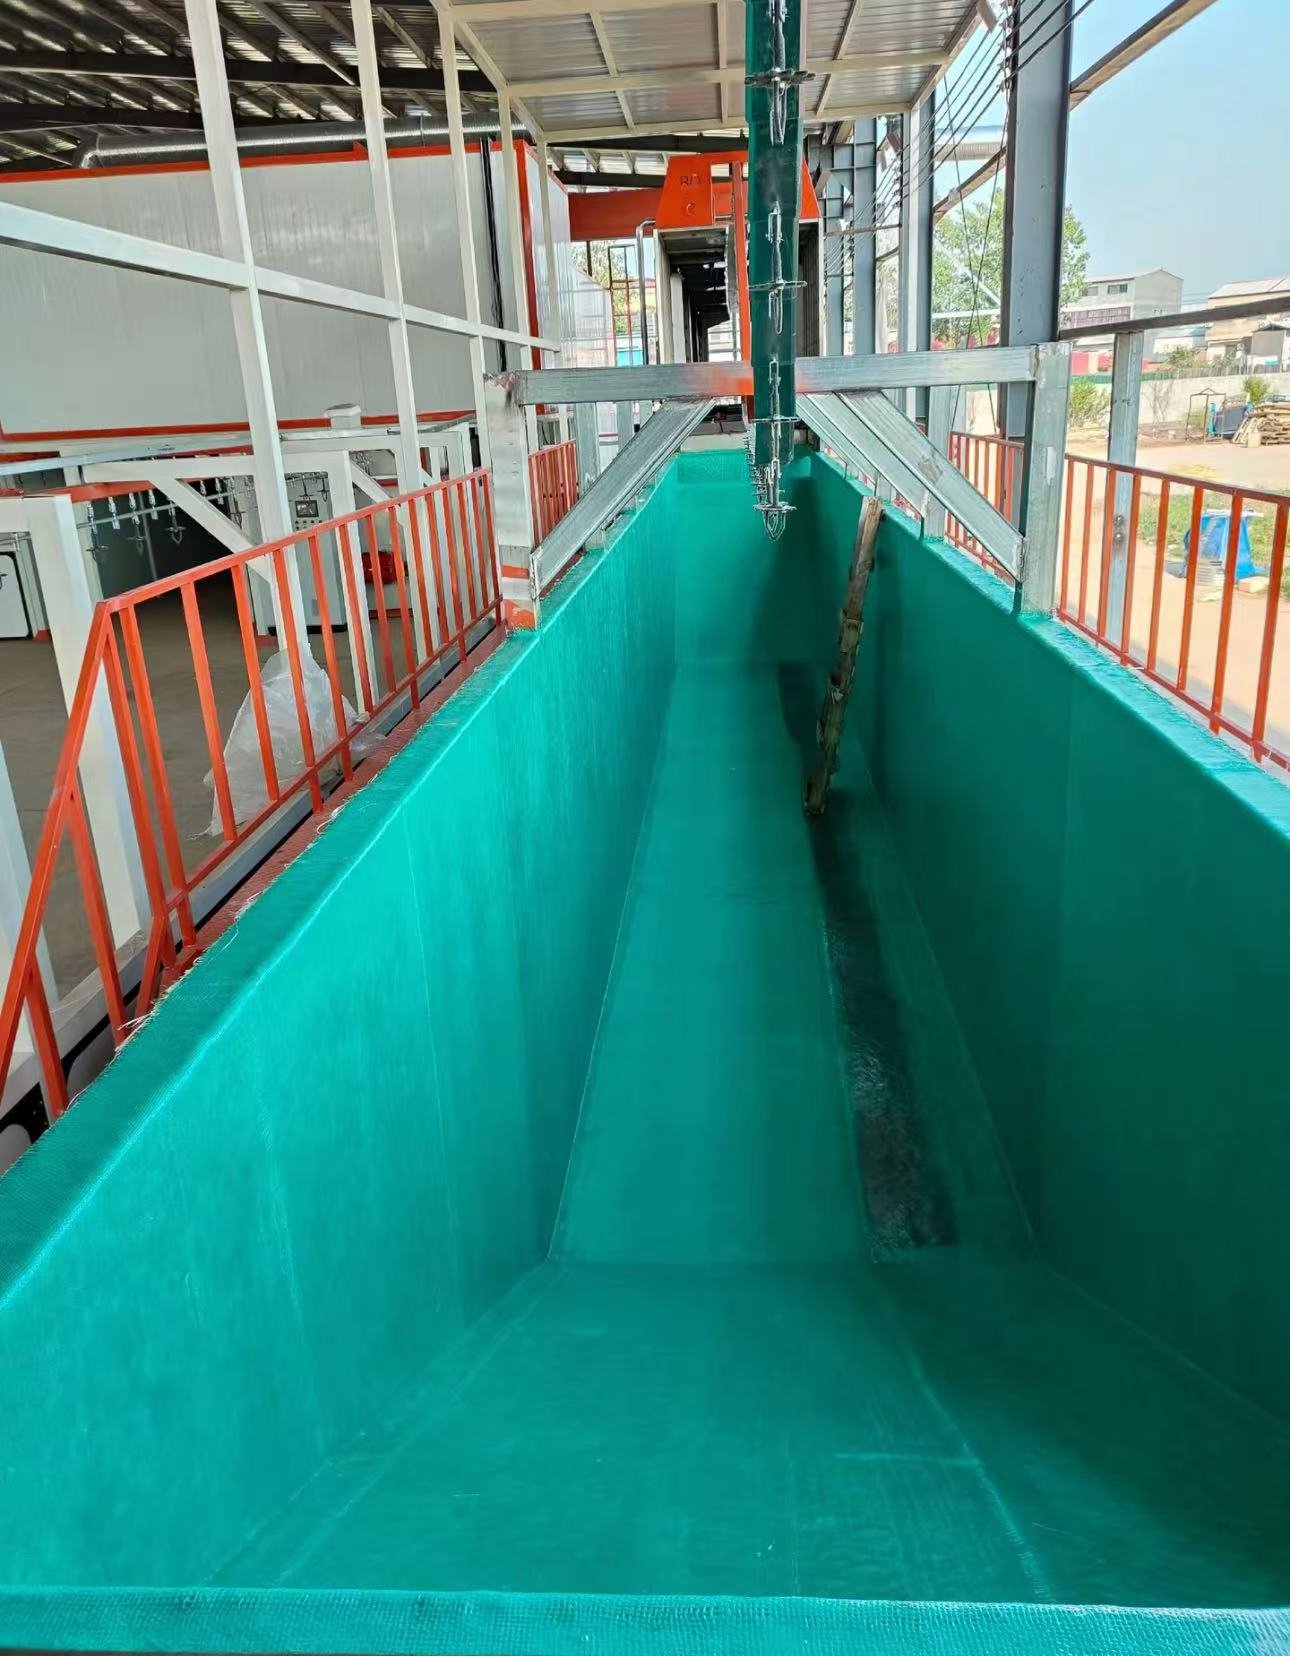
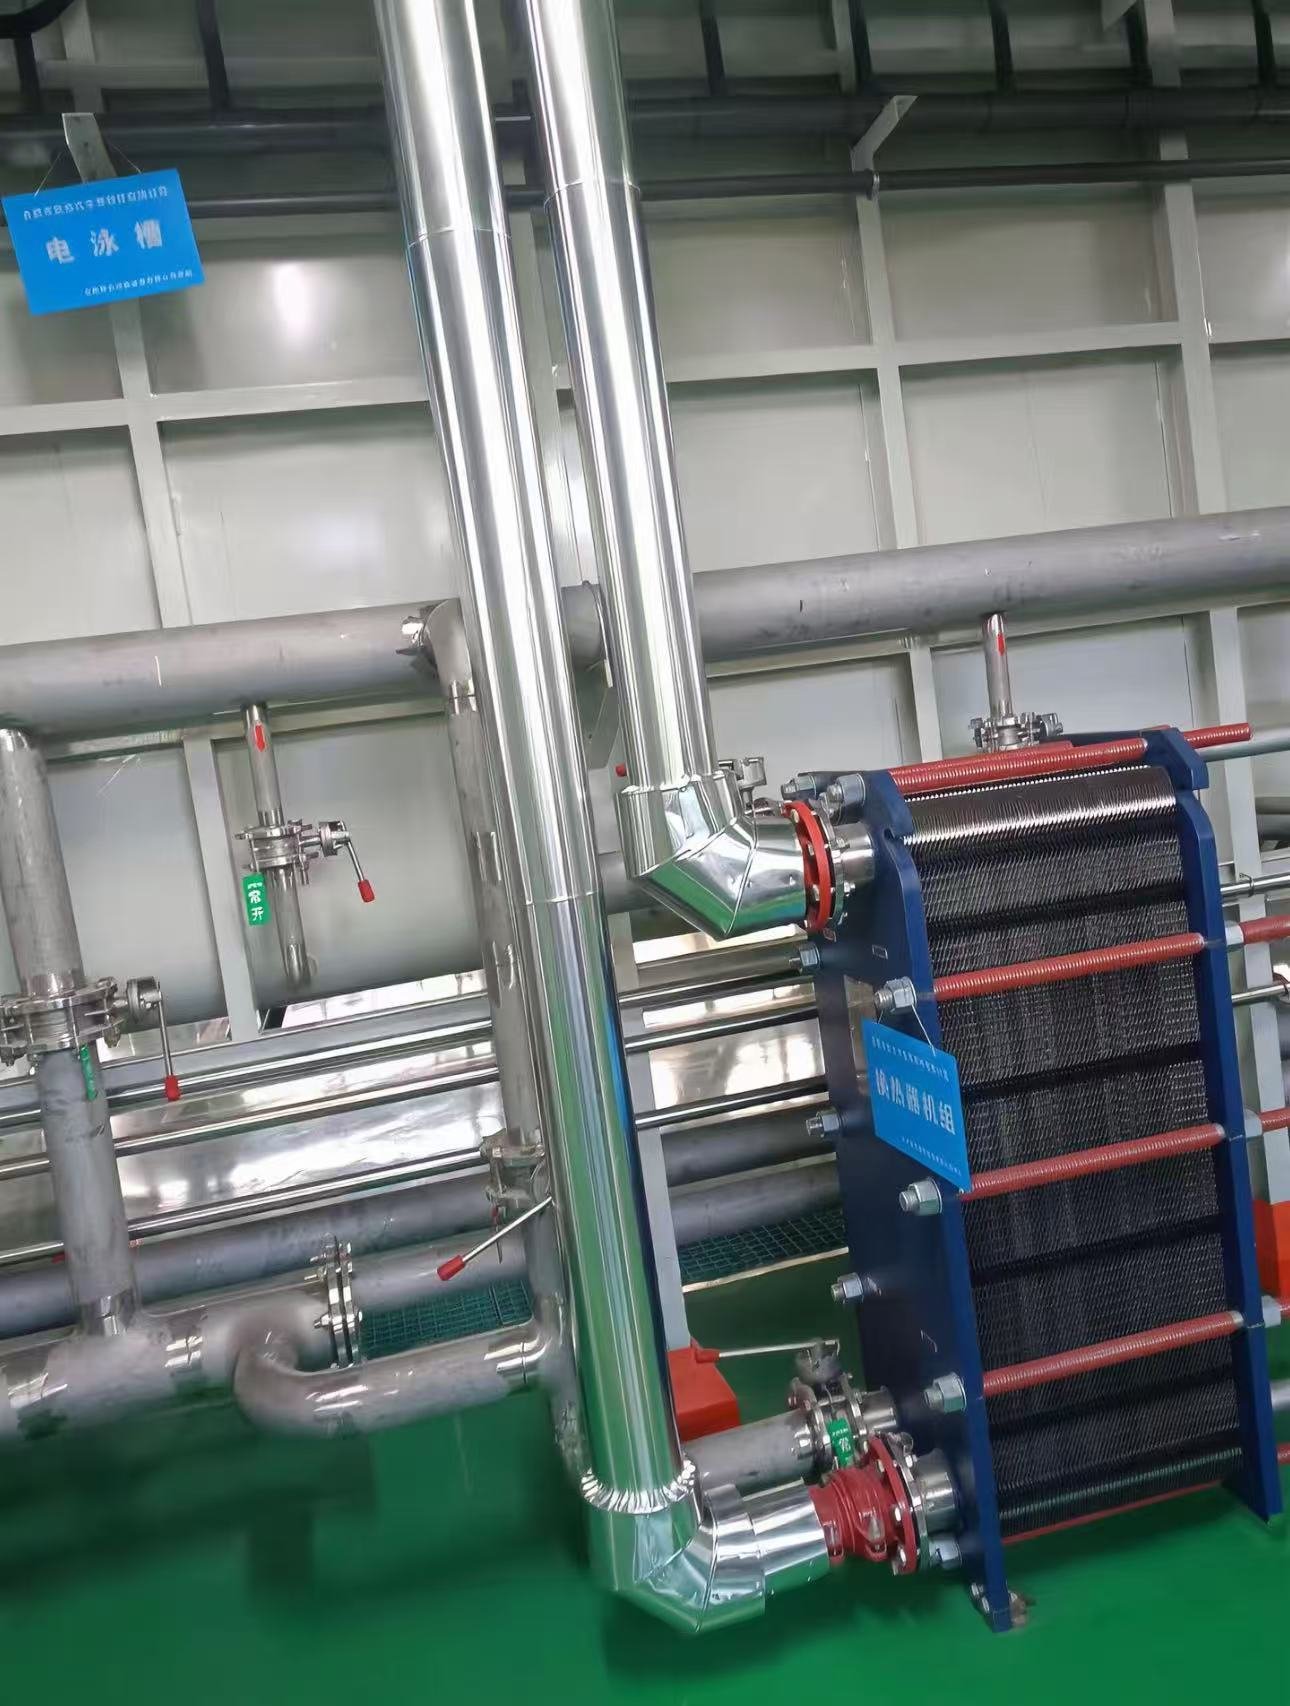
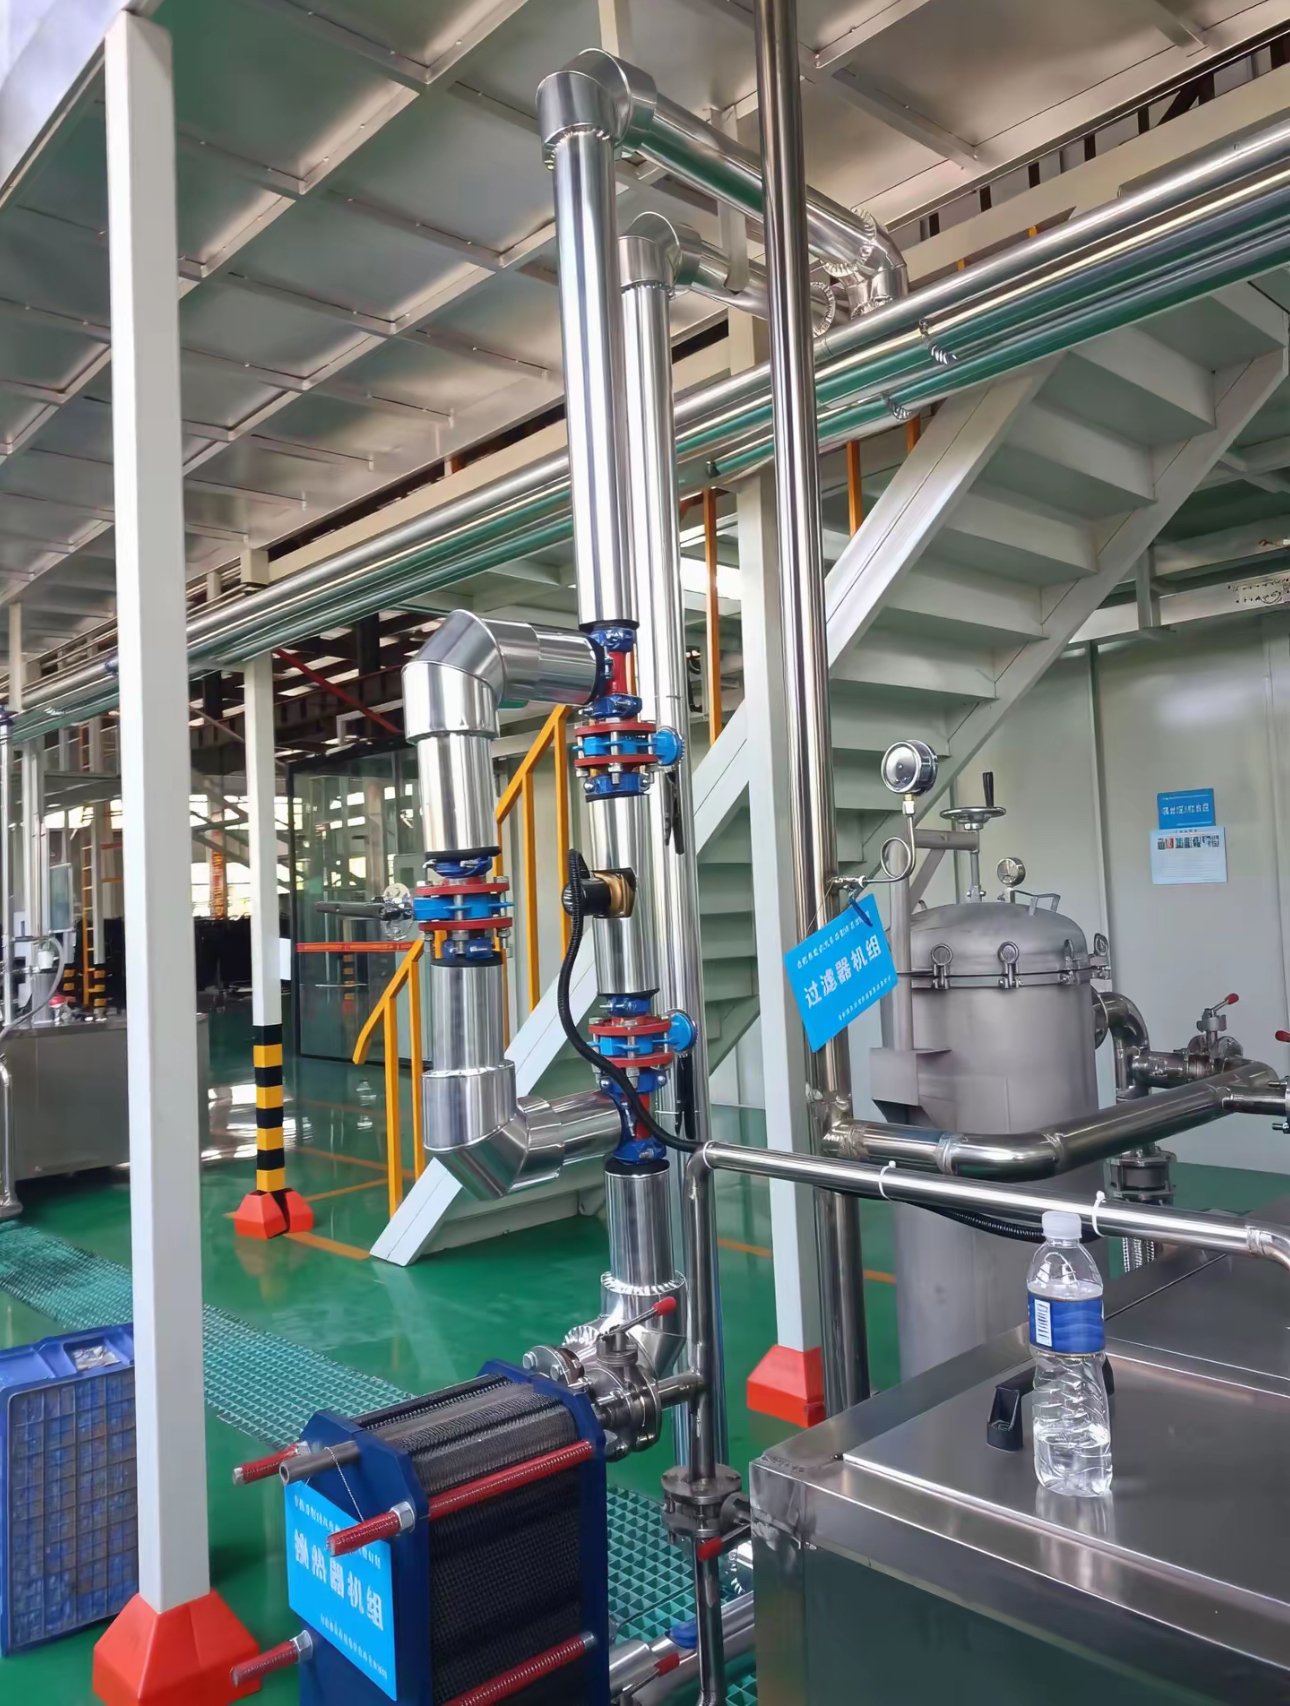
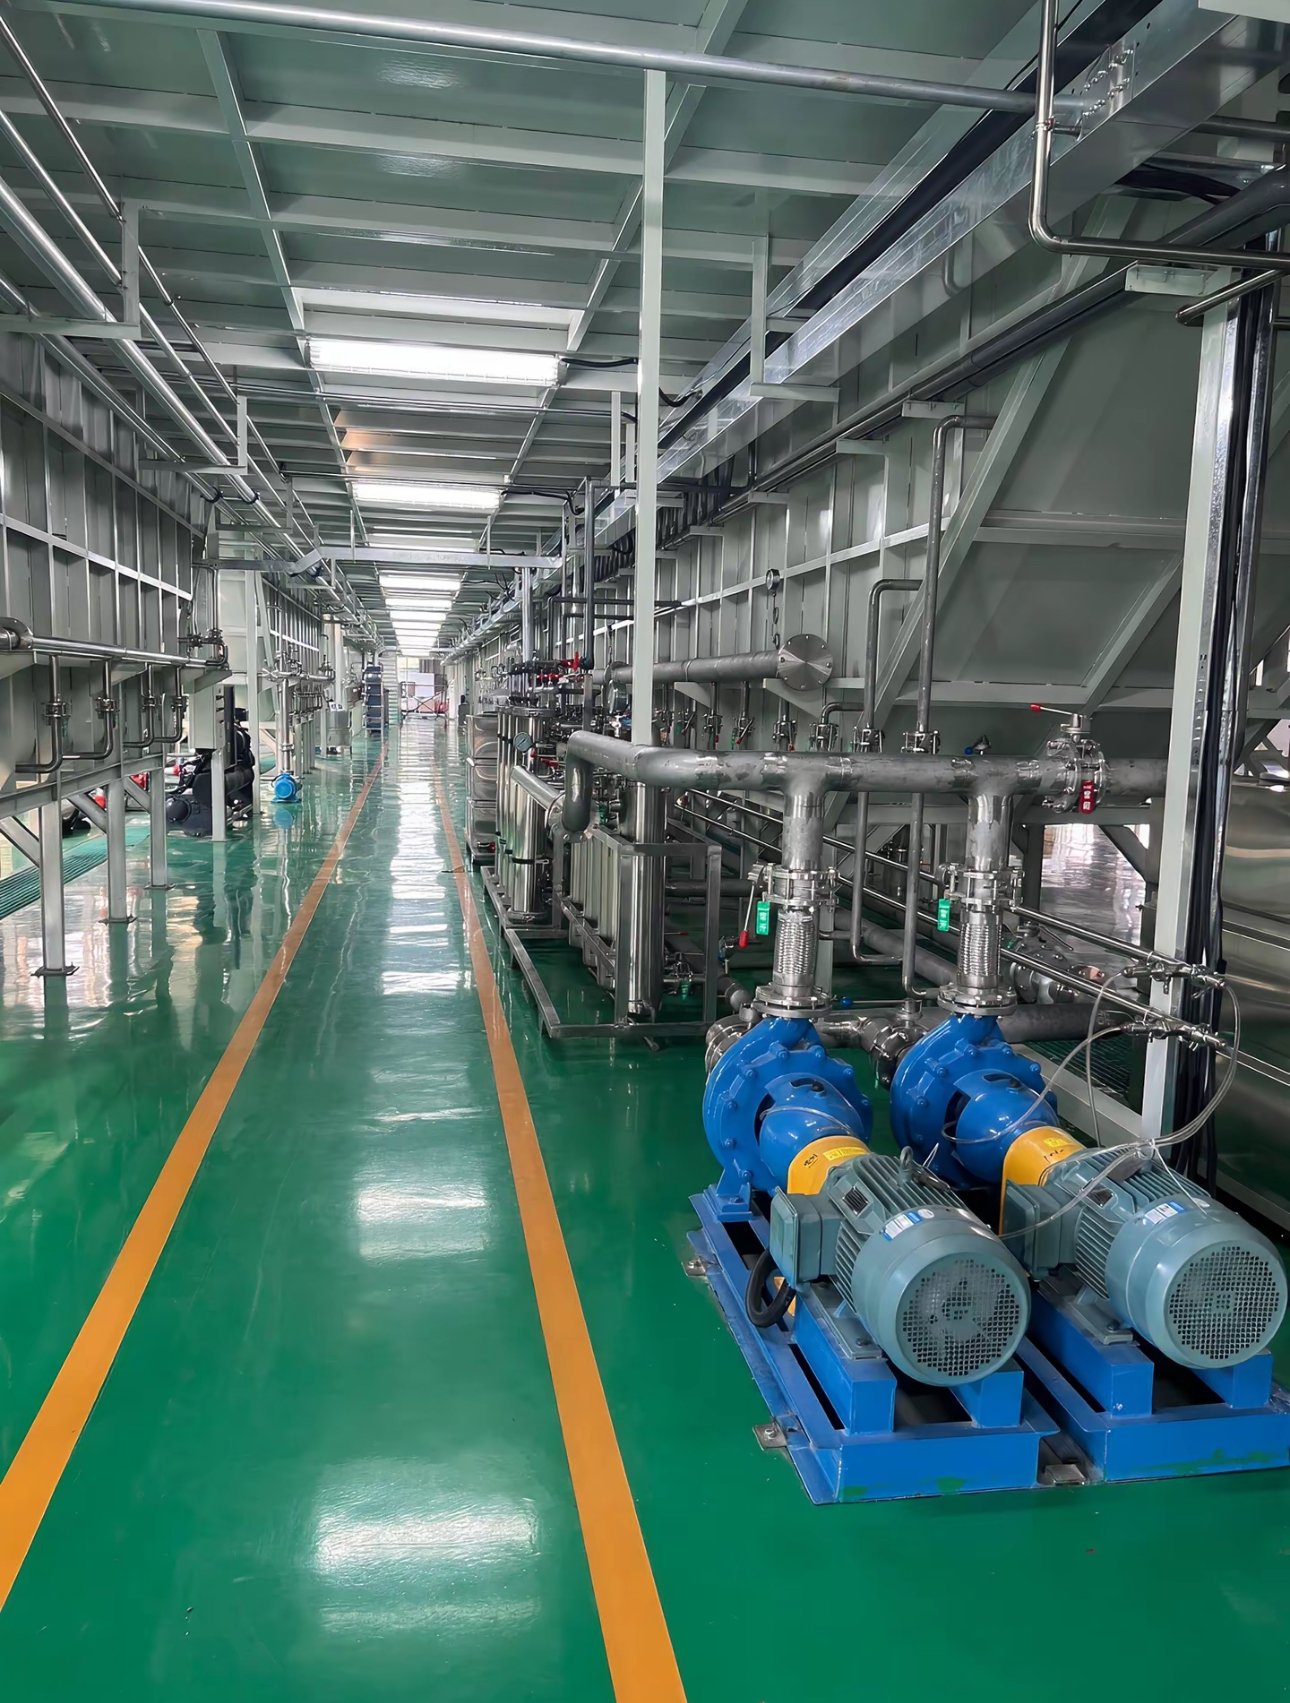
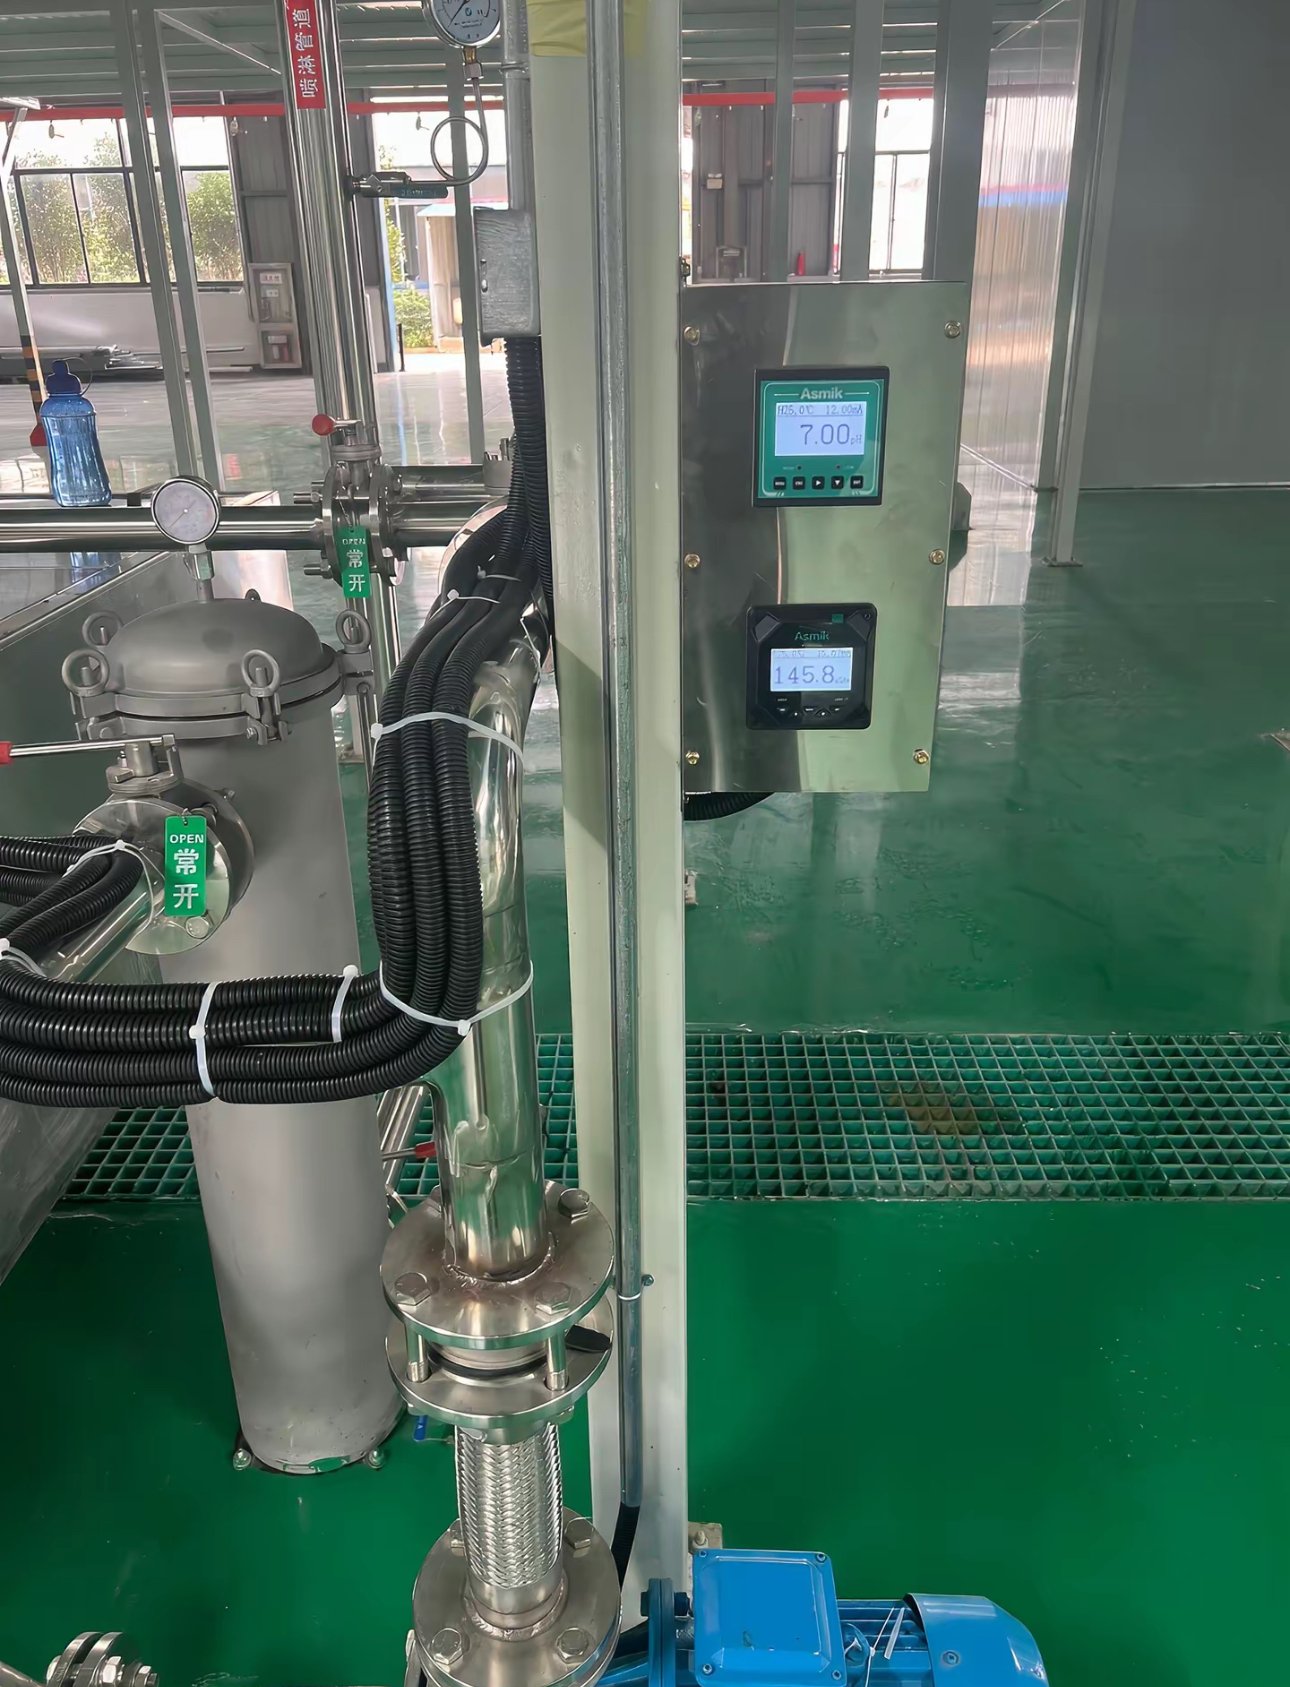
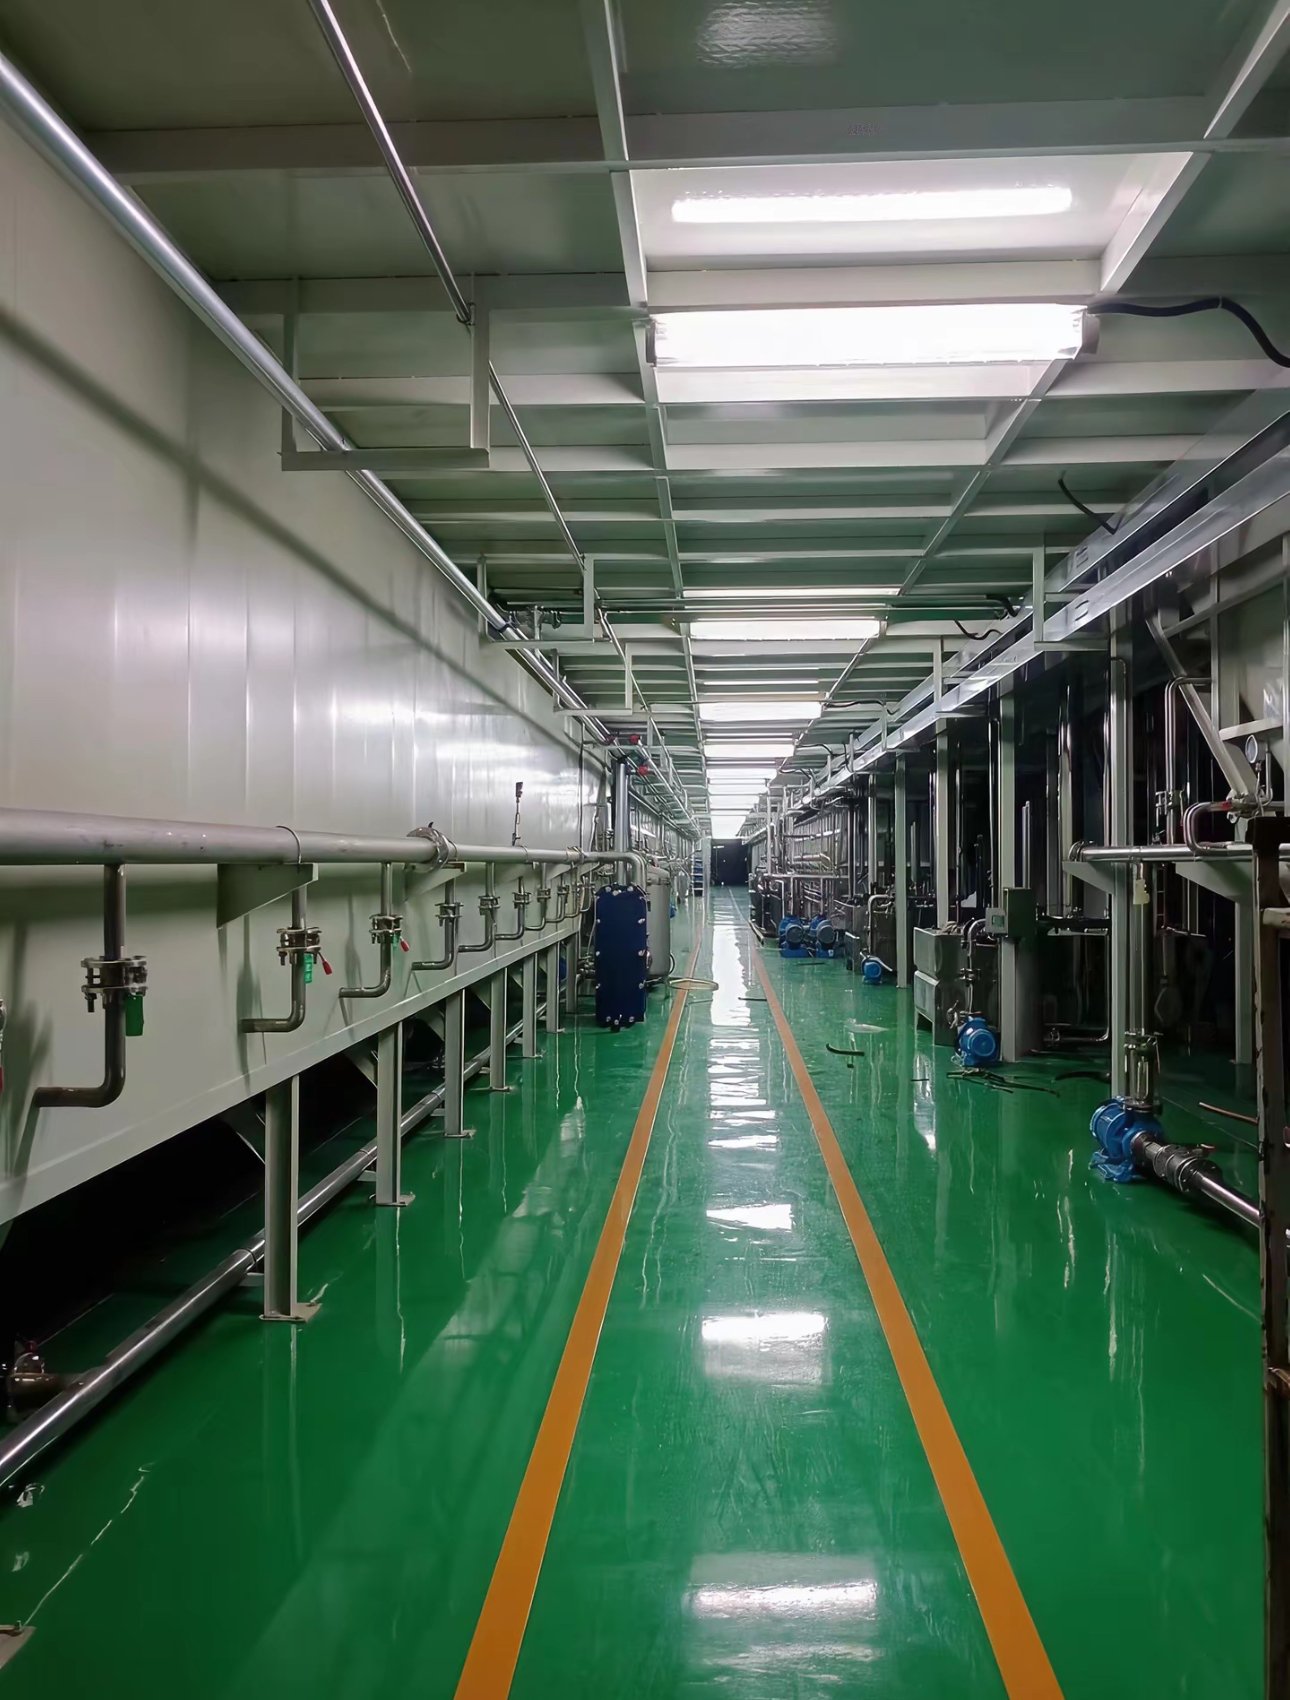
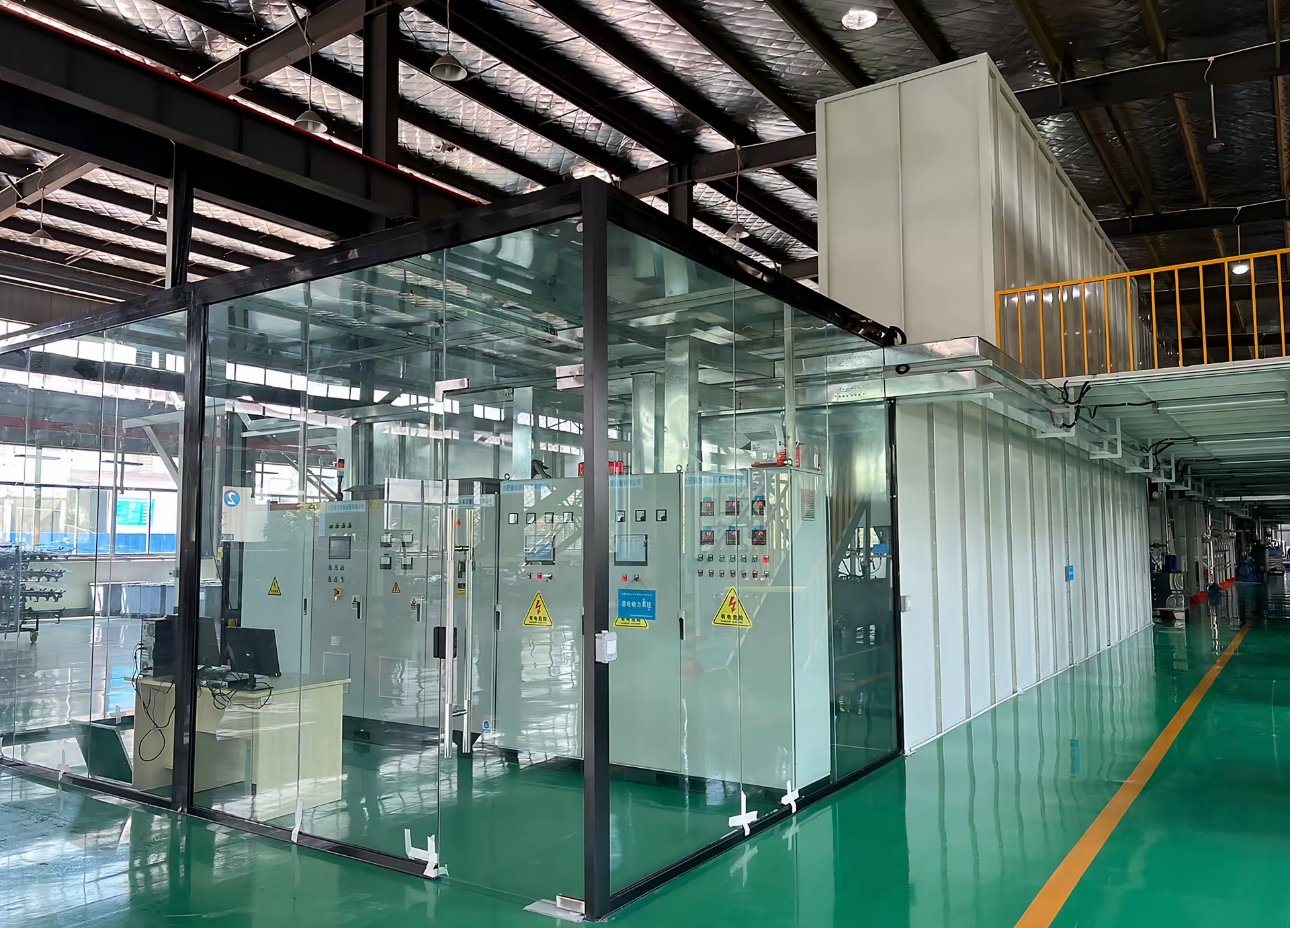
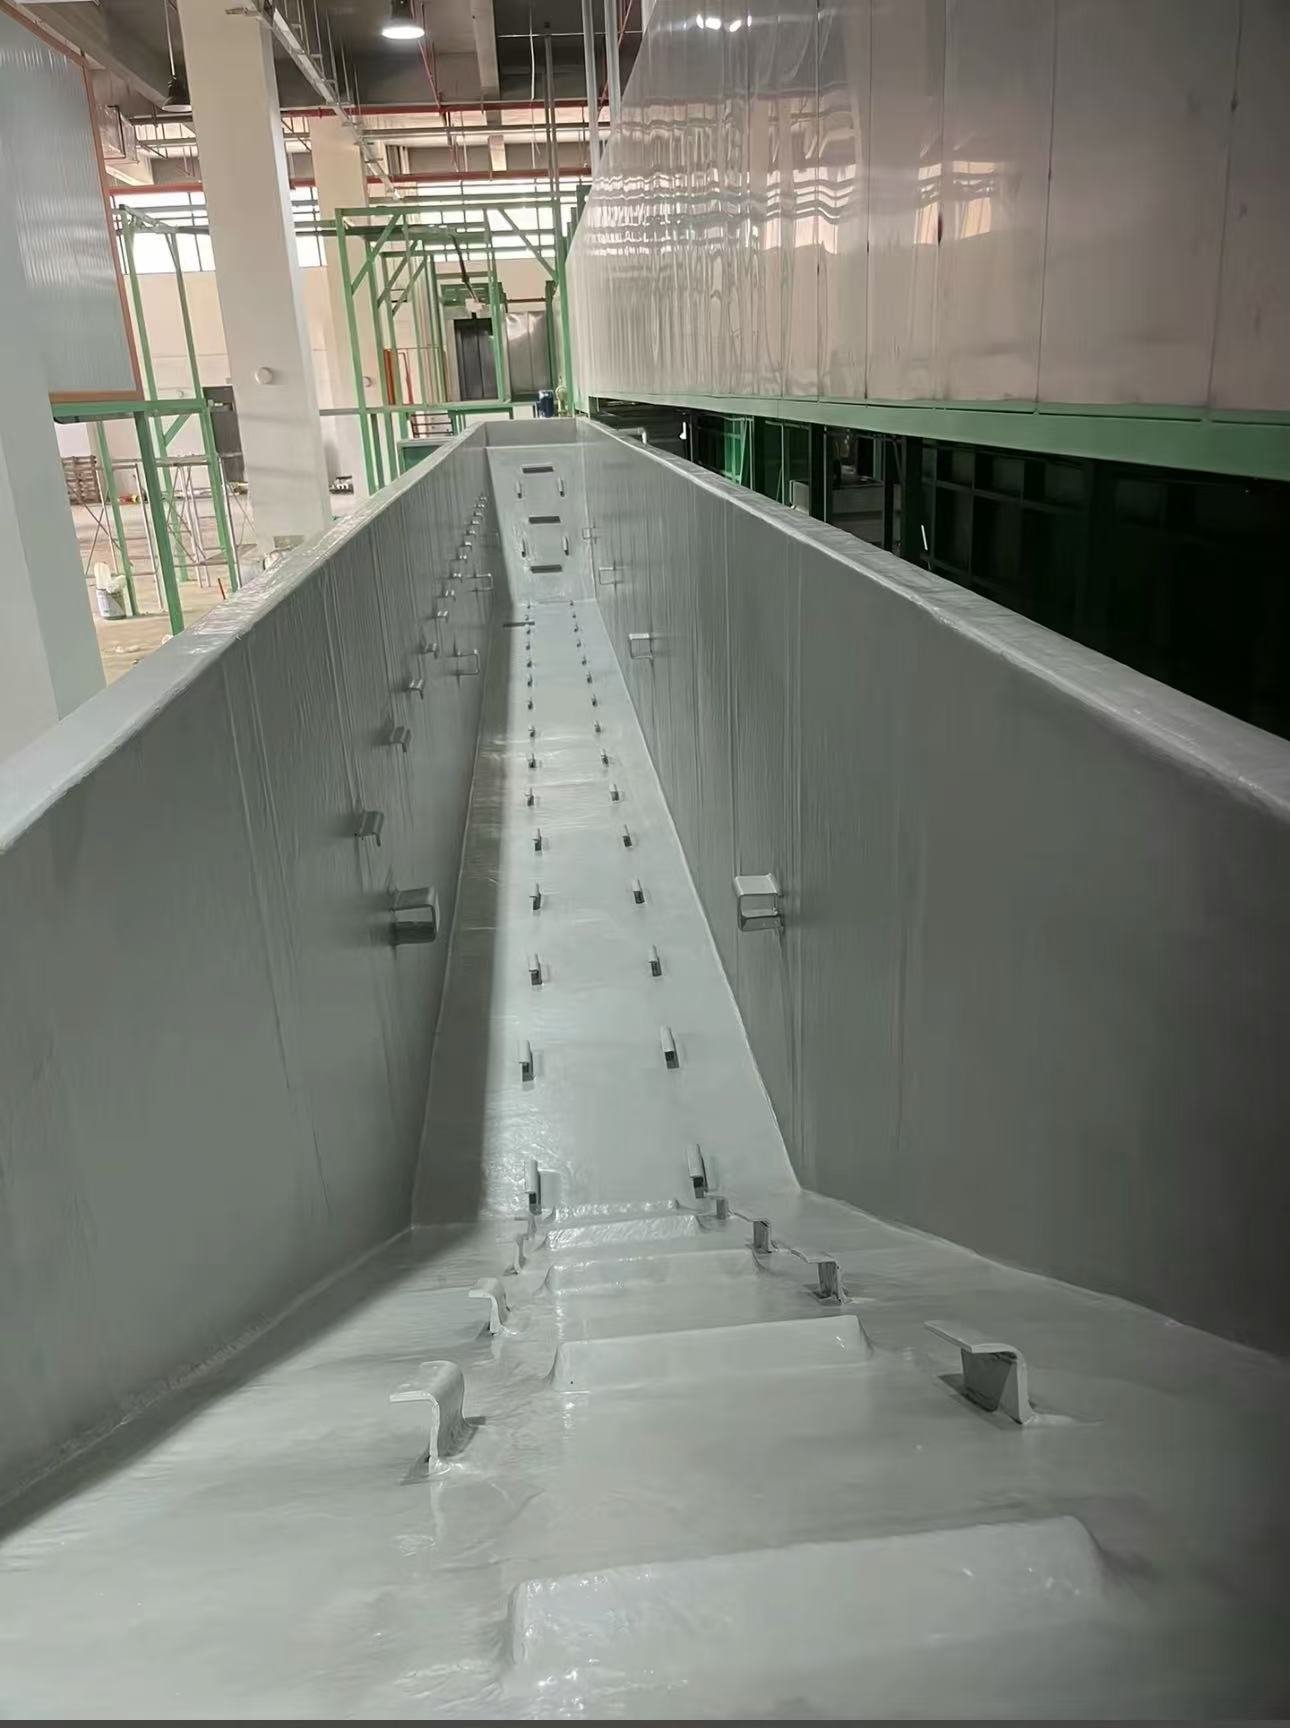
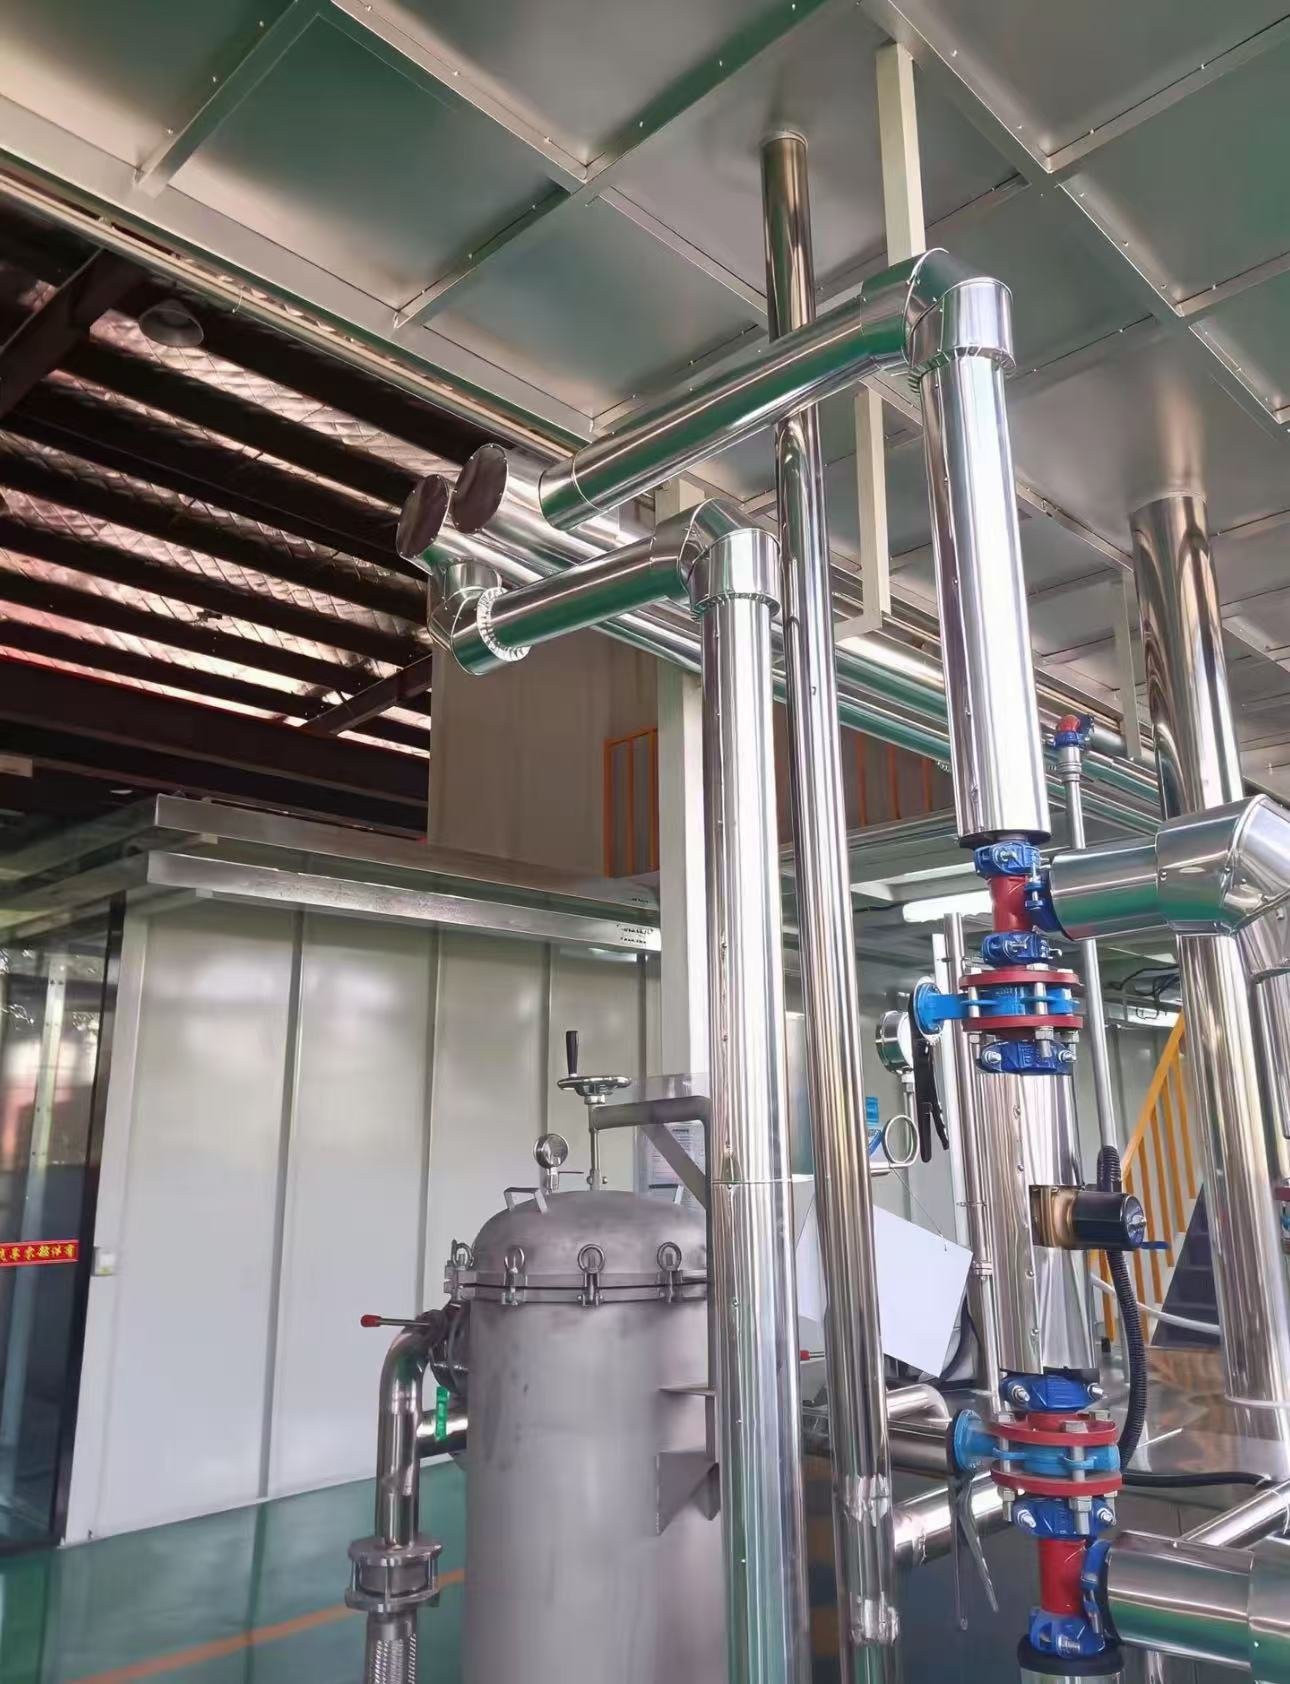
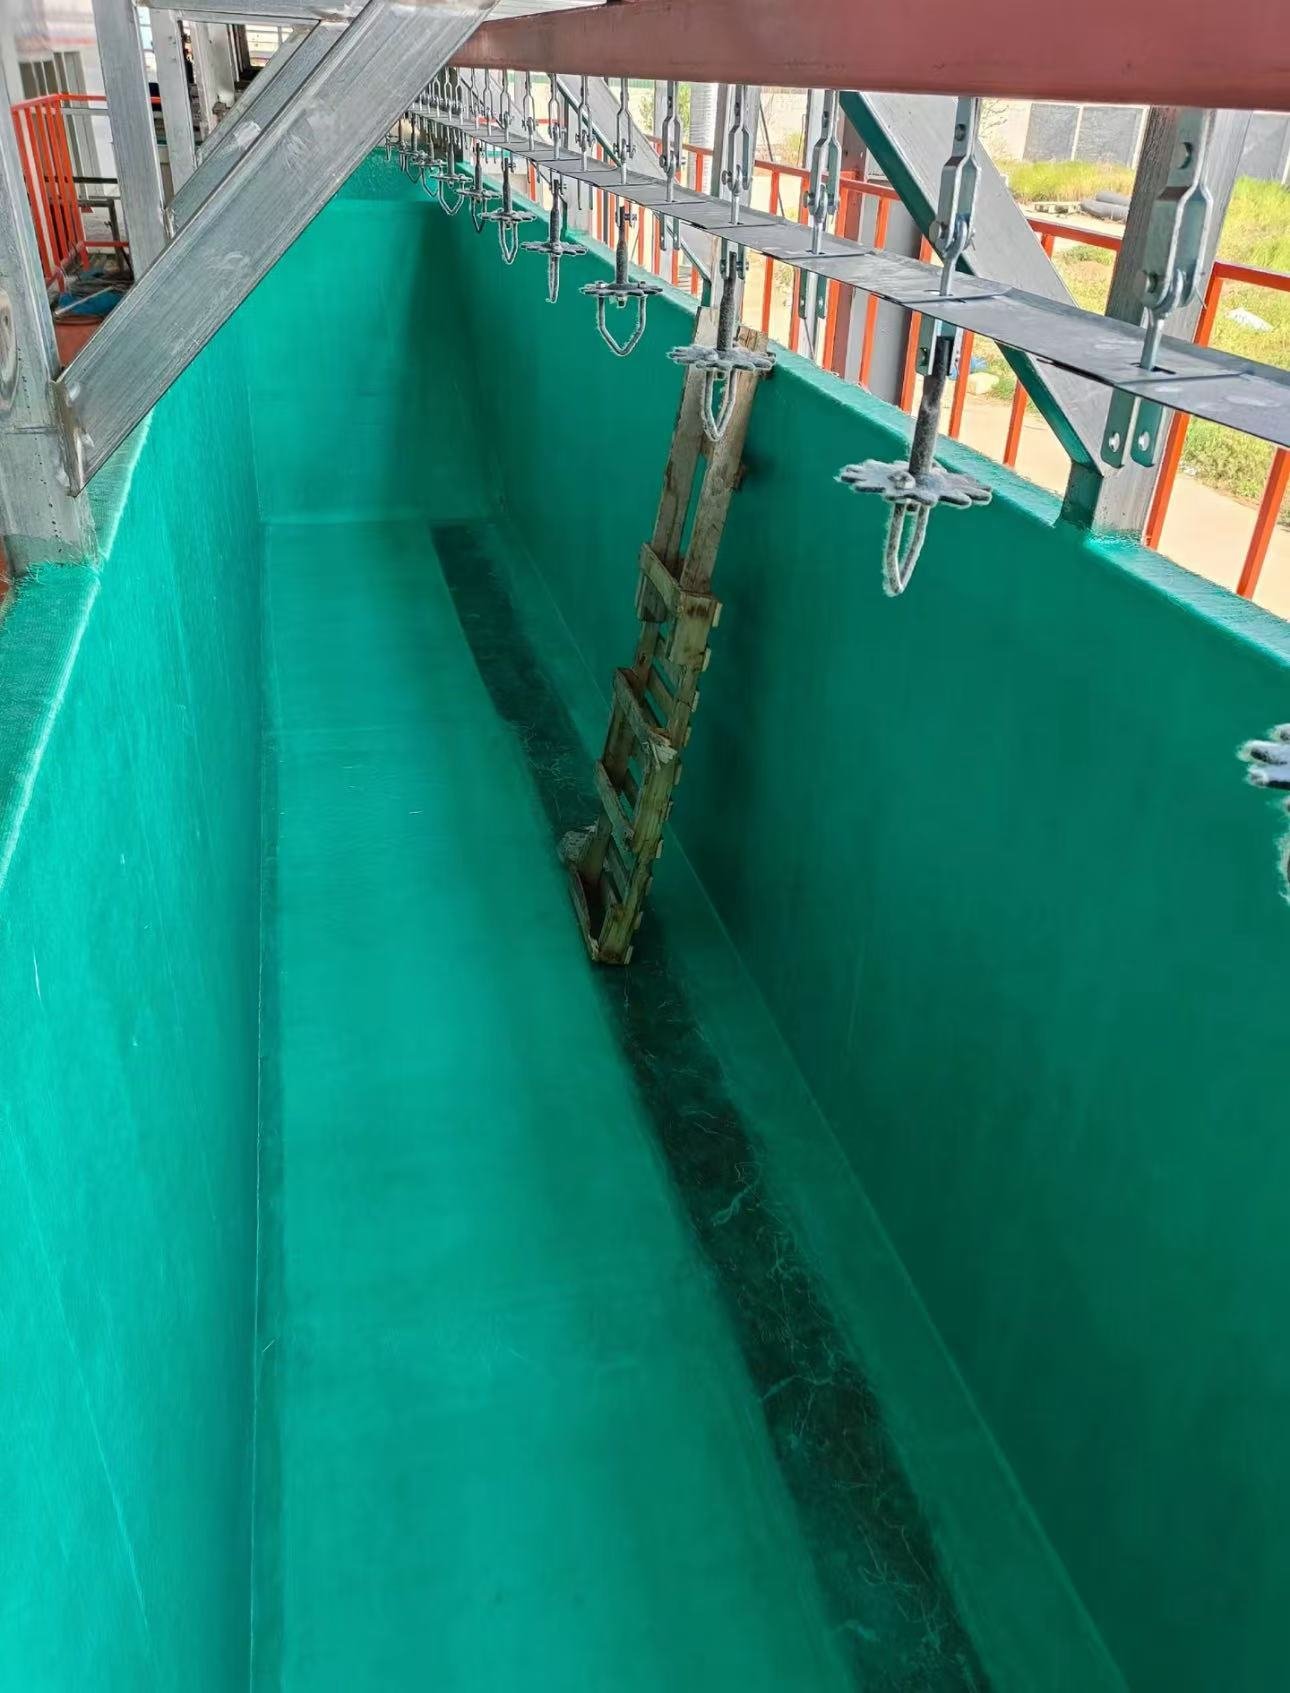
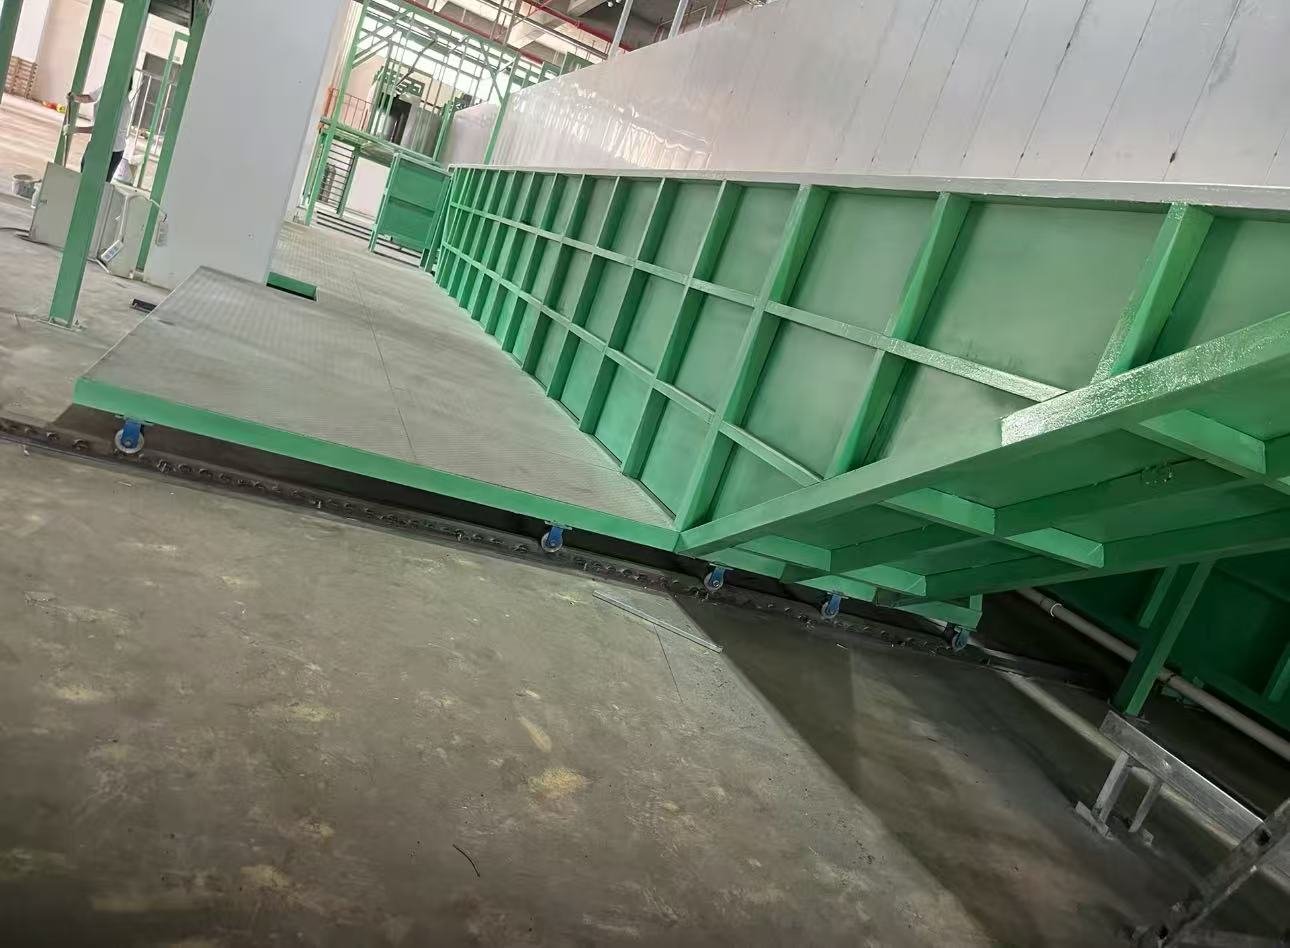
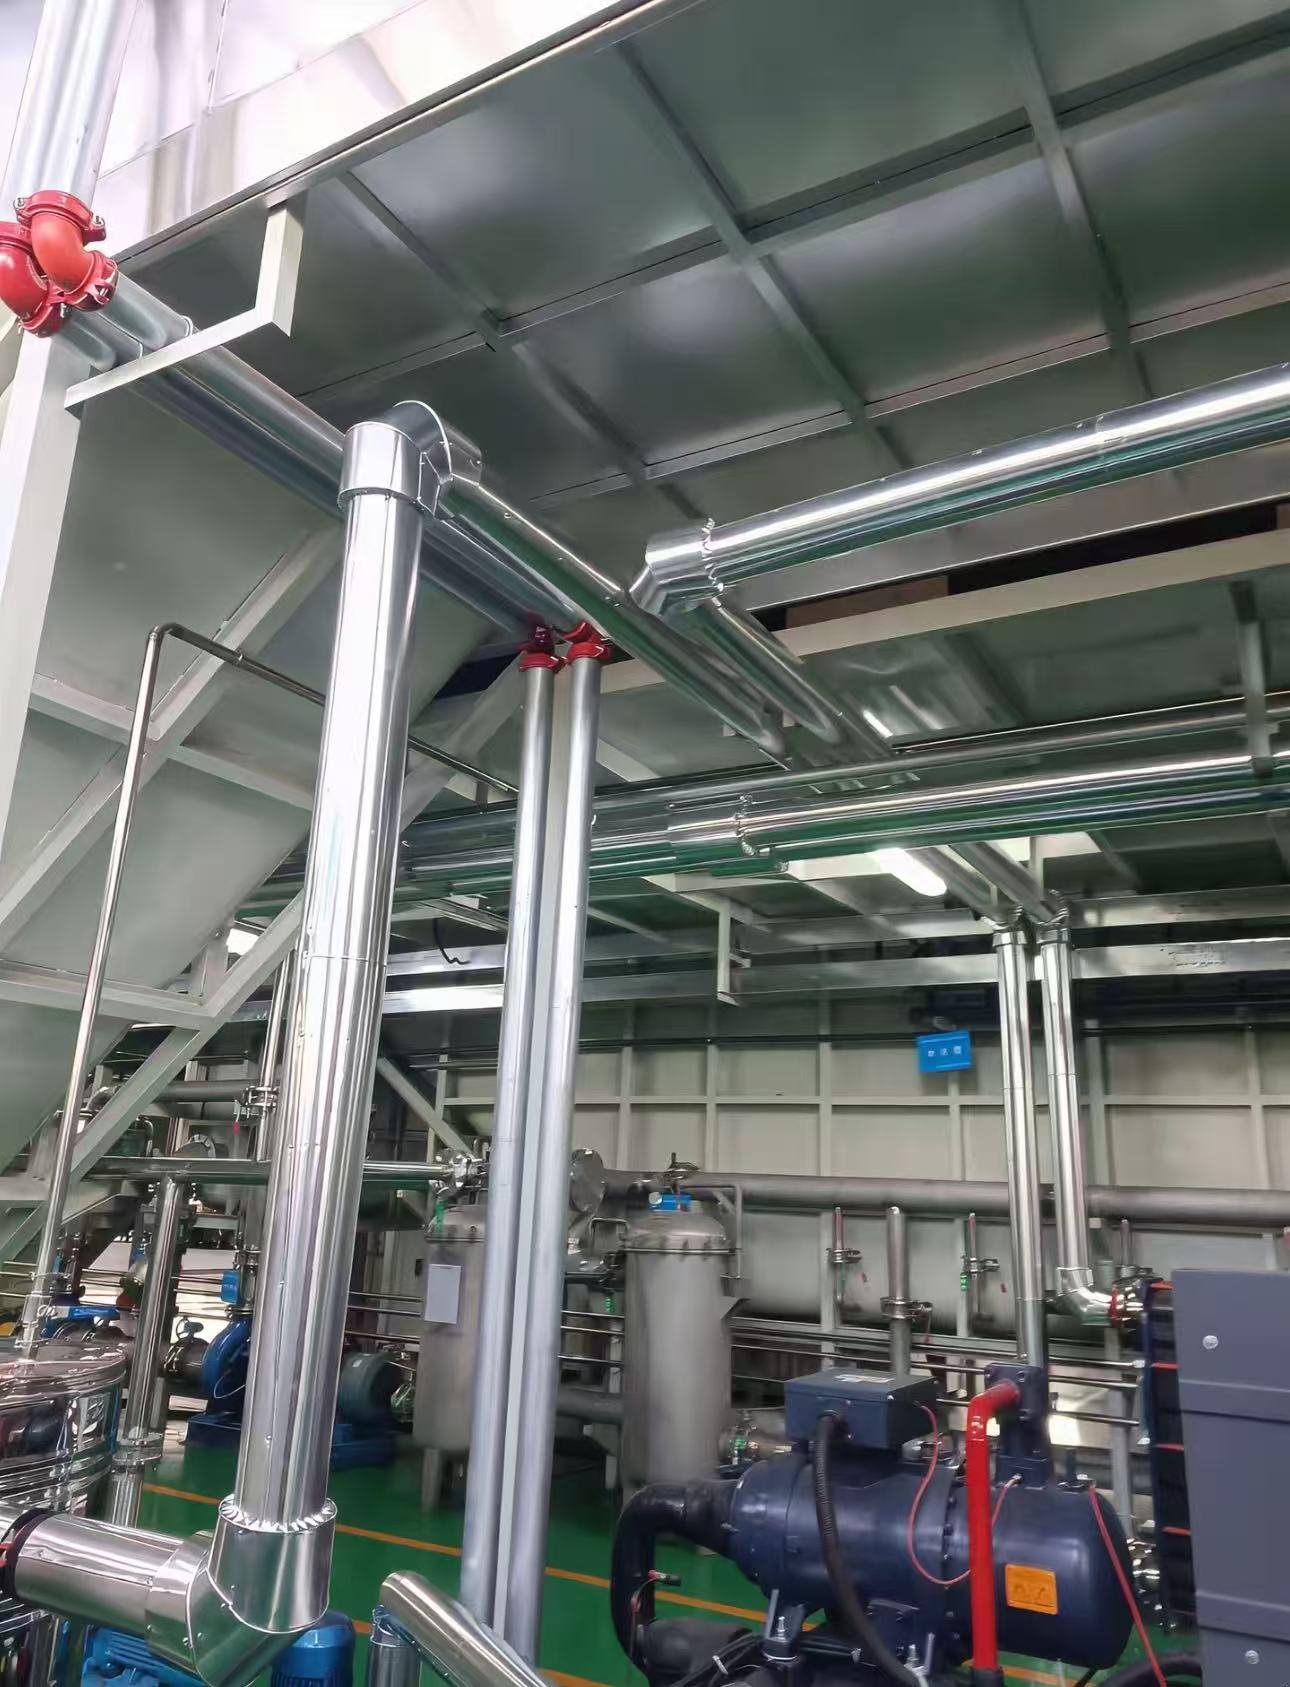
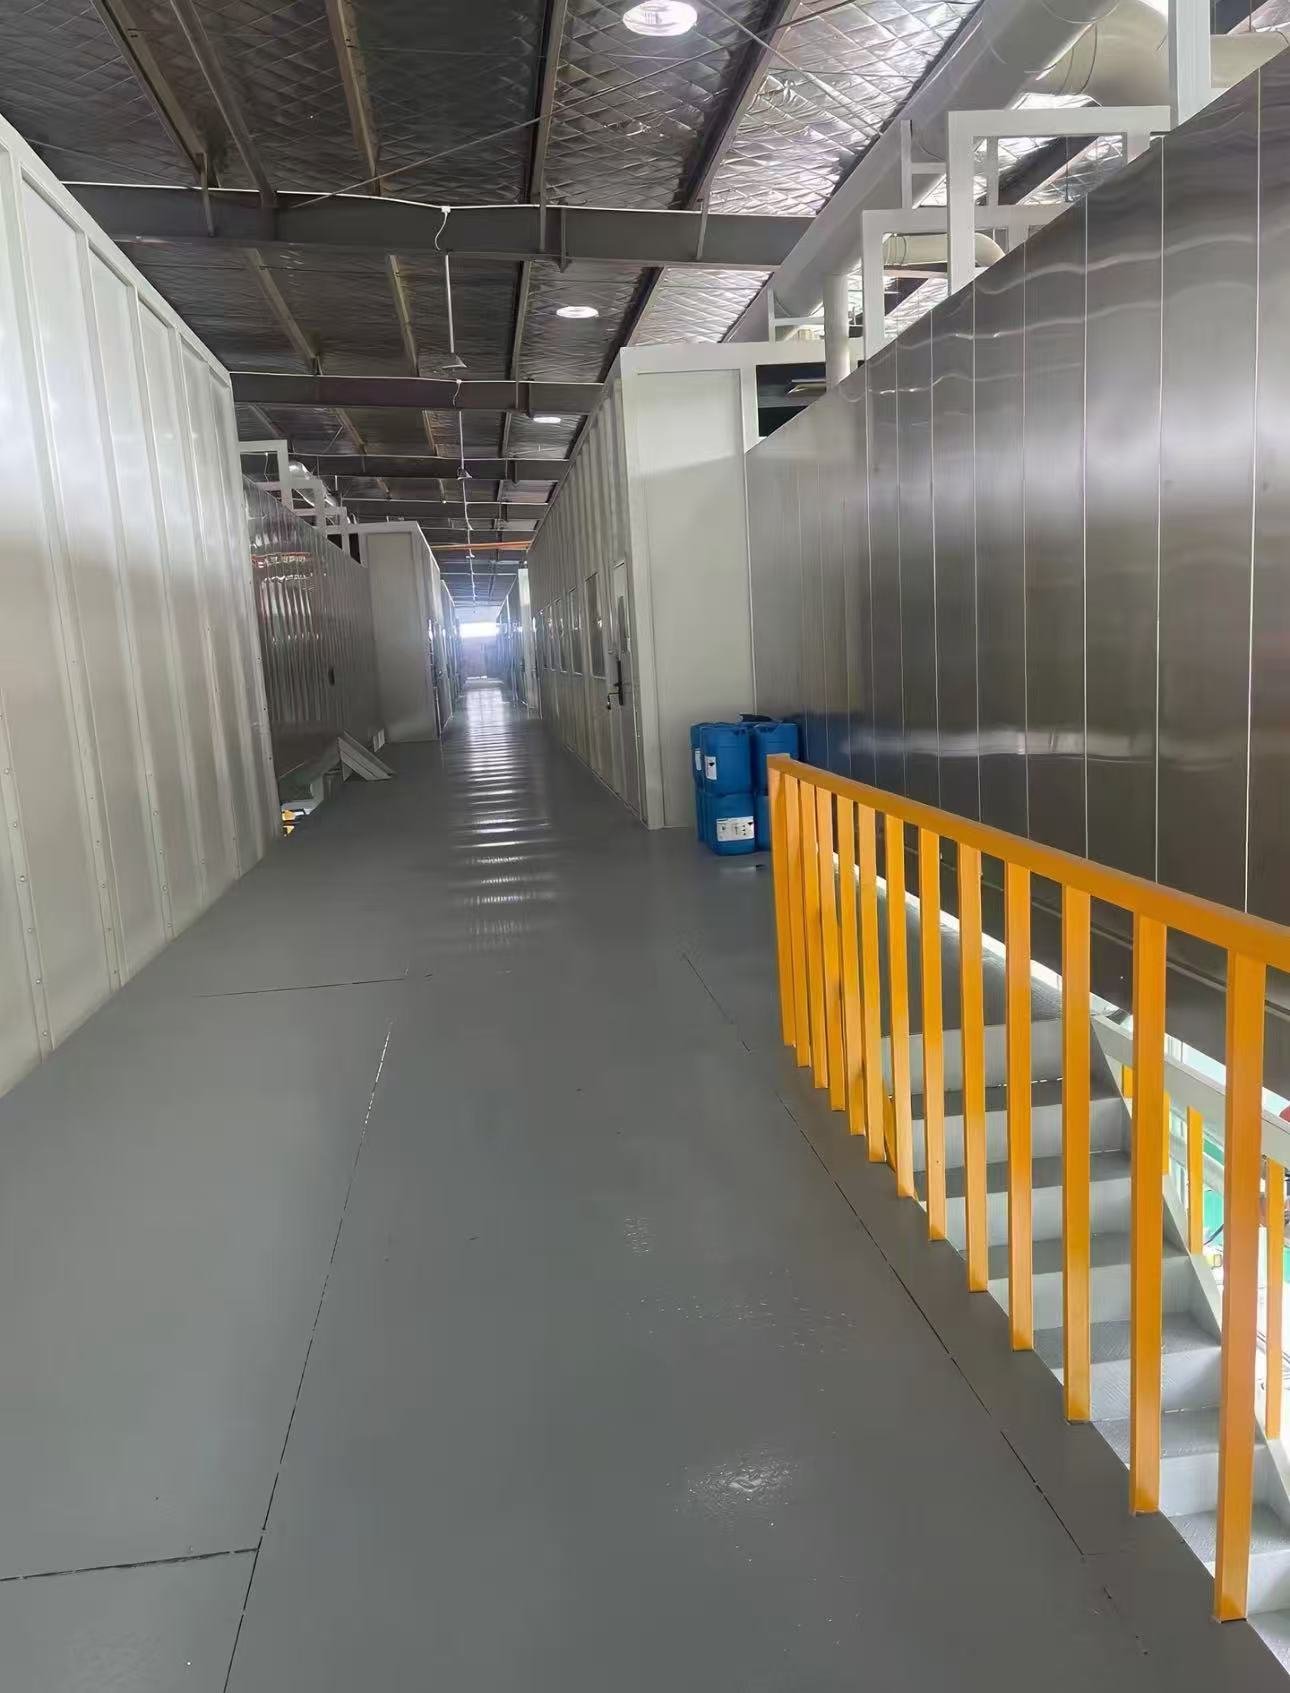
Fotos einer elektrophoretischen Beschichtungslinie für Automobilteile: GFK-ausgekleidete Tanks mit Anodenschienen, Sprühvorbehandlungstunnel, Umwälzpumpen, Beutelfilter und Plattenwärmetauscher im Badkreislauf, pH- und Leitfähigkeitsüberwachung sowie ein verglaster Kontrollraum.

Anwendungsreferenzen
Lieferanten von Automobilteilen und Fahrgestellen, Hersteller von Sitzrahmen und Halterungen, Hersteller von Haushaltsgeräten und elektrischen Gehäusen sowie alle Werke, die komplexe geschweißte Baugruppen vor dem Pulver- oder Flüssigdecklack grundieren.
Engineering-Verpflichtung
Jede Linie wird gegen eine schriftliche Leistungsspezifikation ausgelegt. Liniengeschwindigkeit, Härtungsprofil, Schichtdicke und Emissionsniveau werden im Vertrag festgehalten und beim Werksprobelauf vor dem Versand an Ihrem eigenen Bauteil nachgewiesen. Ein Engineering-Team verantwortet die gesamte Kette — Vorbehandlung, Applikation, Härtung, Fördertechnik und Emissionskontrolle —, sodass die Kompromisse zwischen ihnen am Zeichenbrett und nicht in Ihrer Fabrikhalle geklärt werden.
Service & Lieferung
Standardkonfigurationen werden in 30-60 Tagen geliefert, mit 12 Monaten Garantie auf die gesamte Maschine und 36 Monaten auf kritische Komponenten. Installation vor Ort, Inbetriebnahme und Bedienerschulung sind weltweit verfügbar, und Prozessoptimierung sowie Ersatzteilversorgung werden über die gesamte Lebensdauer der Linie fortgeführt.
Häufig gestellte Fragen
Wie unterscheidet sich das E-Coating vom Spritzgrundieren?
Das Teil wird in ein wasserbasiertes Lackbad getaucht und eine Gleichspannung schlägt den Film elektrisch nieder, sodass die Abdeckung an Kanten, im Inneren von Rohren und in Hohlräumen gleichmäßig ist, die eine Spritzpistole nicht erreichen kann. Die Schichtdicke wird durch Spannung und Zeit statt durch die Technik des Bedieners bestimmt.
Was kommt nach dem E-Coating?
Die meisten Linien bringen einen Pulver- oder Flüssigdecklack auf demselben oder einem verbundenen Förderer auf. Der gehärtete E-Coating-Film ist eine Grundierung; Farbe und Glanz kommen vom Decklack.
Welche Tankgröße benötige ich?
Das Arbeitsvolumen richtet sich nach der größten Teilehülle plus Abstand zu den Anoden, und der Linientakt bestimmt, wie viele Träger sich gleichzeitig im Bad befinden. Wir dimensionieren das Bad, die Ultrafiltration und den Kühler gemeinsam anhand Ihrer Teilezeichnungen und der stündlichen Ausbringung.