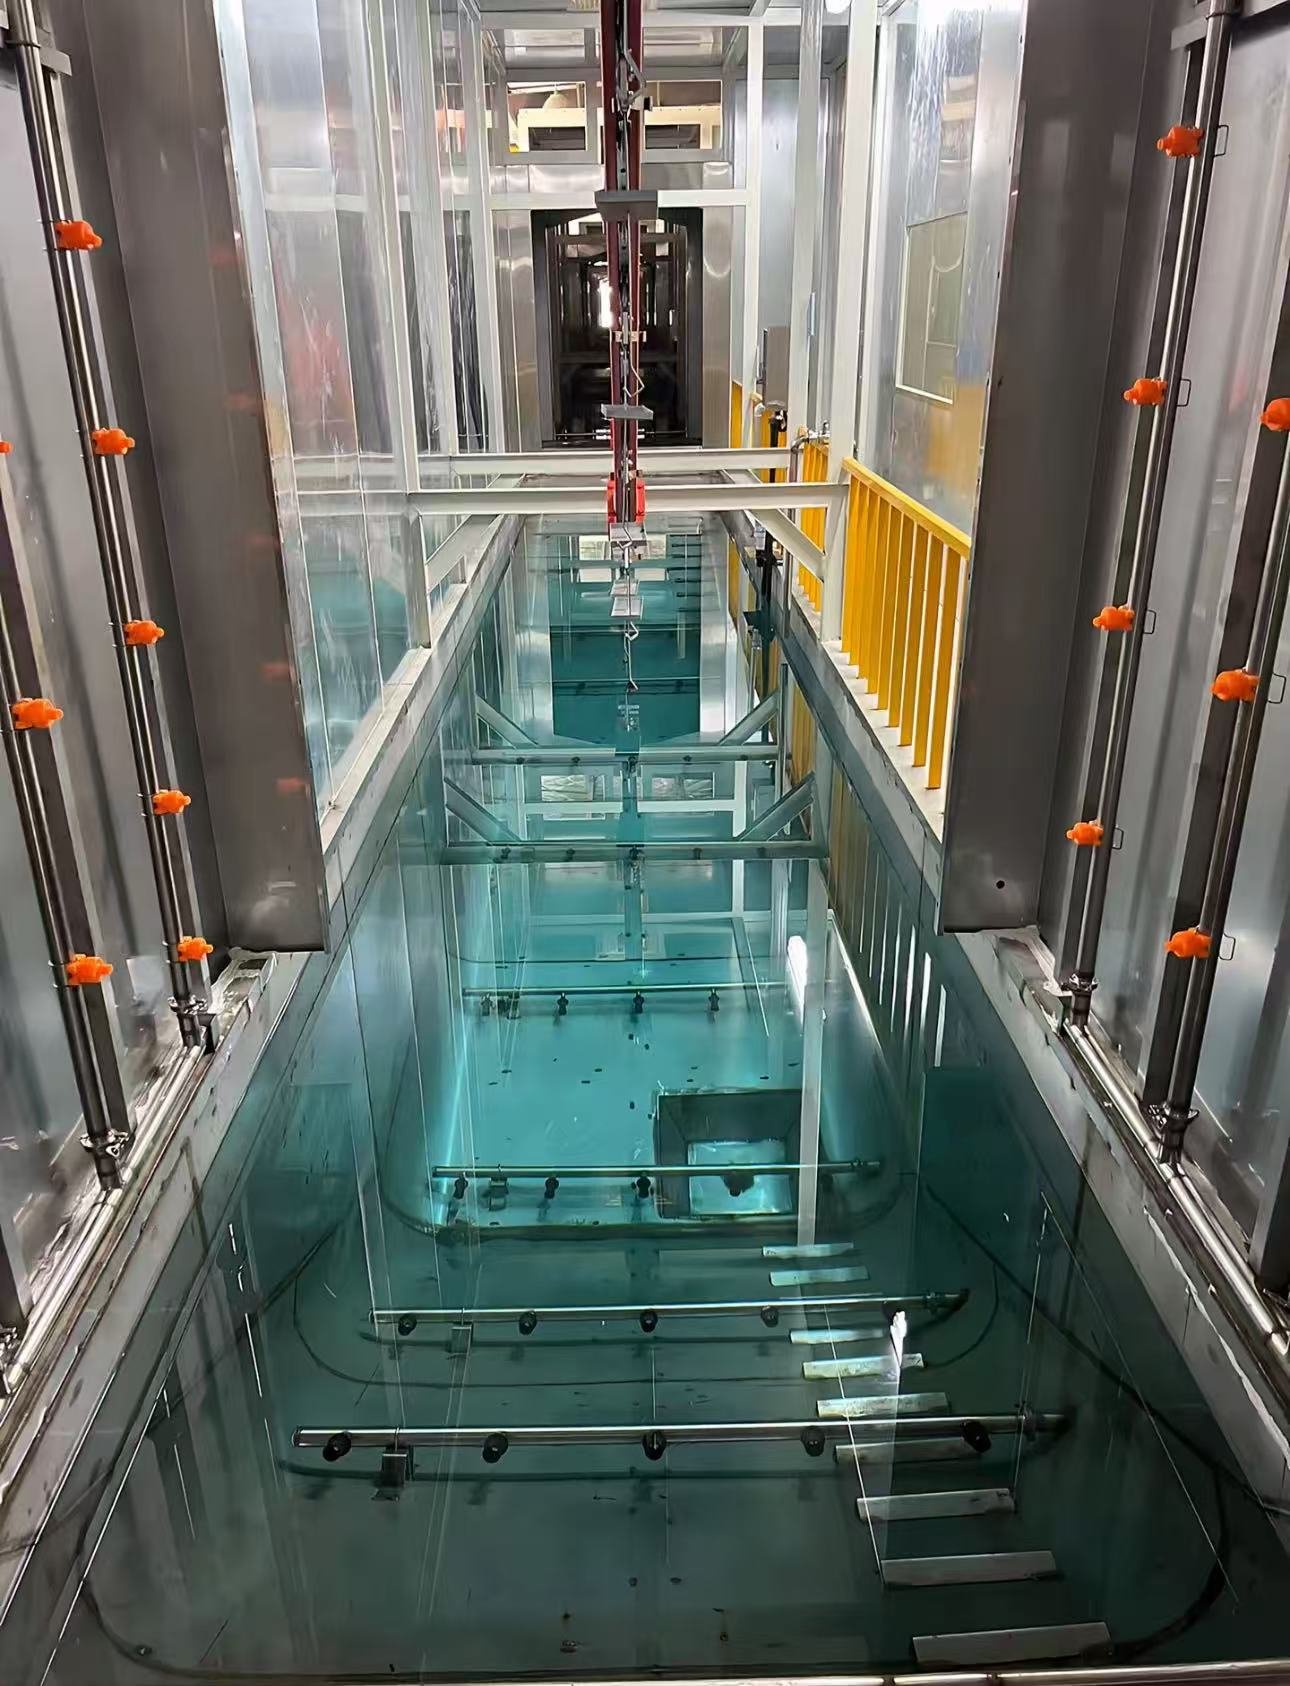
技術仕様
以下の値はこの設備タイプの一般的な範囲です。お客様のラインの数値は、部品、生産量、サイトを確認した後の仕様書で確定されます。
| プロセス | カソードエポキシ電着(CED)、要求に応じてアノード |
|---|---|
| ワークピース範囲 | シャシーおよびサスペンション部品、ブラケット、鋳造品、シートフレーム、家電シャシー、一般的な寸法範囲は最大3,000 x 1,500 x 1,200 mm |
| 前処理 | 脱脂、リンス、表面調整、リン酸亜鉛またはジルコニウム化成処理、リンス、DIリンス(7~11段、ディップまたはスプレー) |
| 電着塗装浴 | 一般的な作業容積5~60 m3、304/316ステンレスまたはライニング鋼、浴温度28~32℃、直流150~350 V |
| リンス | 浸漬後UF1/UF2循環リンスおよび最終DIリンス;限外ろ過ユニットは浴容量に合わせて選定 |
| 乾燥塗膜 | 一般的に15~25ミクロン、エッジおよびキャビティ内部で均一 |
| 硬化 | 対流式オーブン、一般的に金属温度160~180℃で20~30分間 |
| 搬送 | オーバーヘッドチェーン、パワーアンドフリーまたはリフトアンドディップキャリア、0.5~3 m/min |
| 腐食性能 | プロジェクトごとに指定;一般的な目標はリン酸塩処理鋼上の500~1,000時間中性塩水噴霧(ISO 9227) |
| ユーティリティ | 浴槽冷却用チラー水、純水装置、アノライトシステム、廃水処理 |
ライン構成
- 撹拌、加熱、油分除去、薬品注入を備えた前処理タンクライン
- アノード、アノライト回路、チラー、ろ過、連続循環を備えた電着塗装タンク
- 塗料固形分を浴に戻す限外ろ過リンス回路
- 滴下ゾーンおよび熱回収付き対流硬化炉
- 部品サイズとタクトタイムに合わせたリフトアンドディップまたは連続コンベア
- 浴温、導電率、pH、電圧の記録を備えたPLC制御
実践における電着塗装ライン
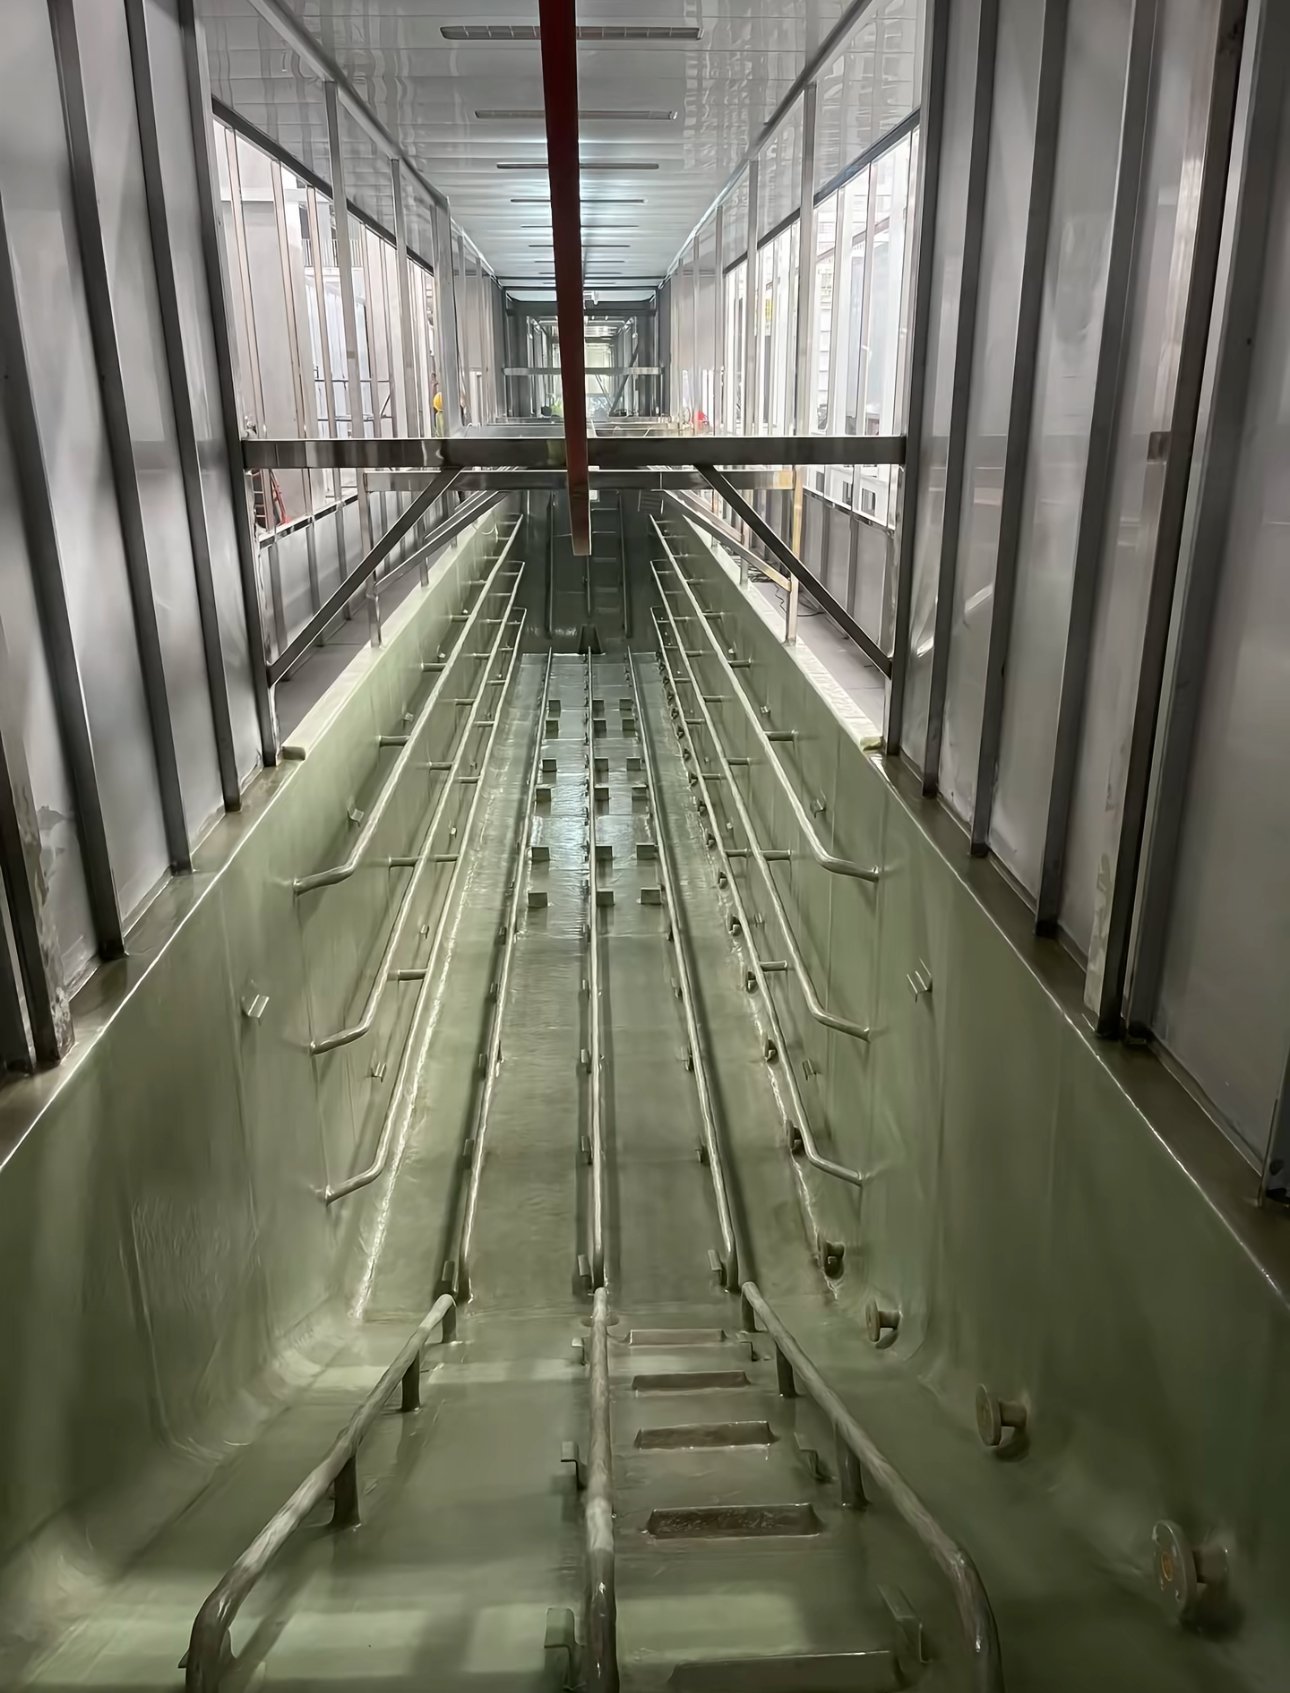
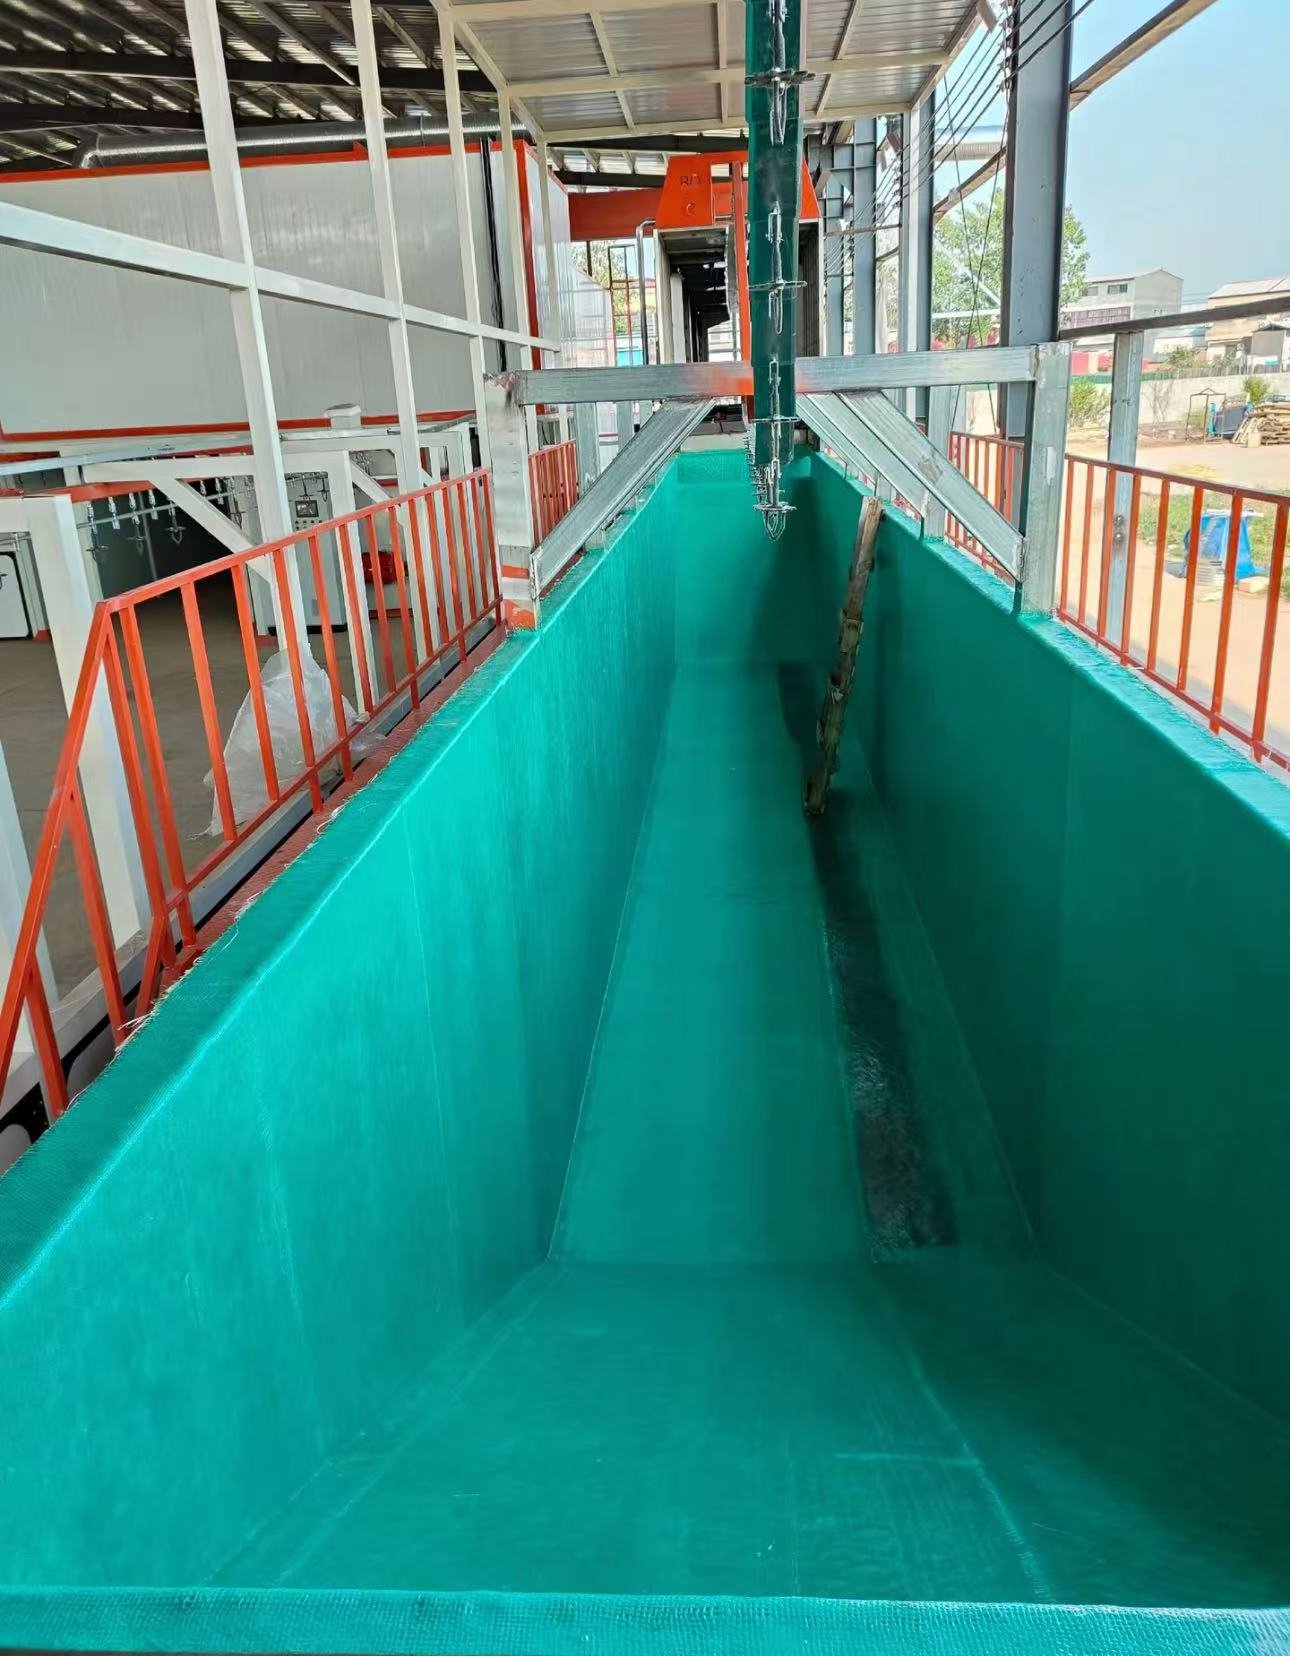
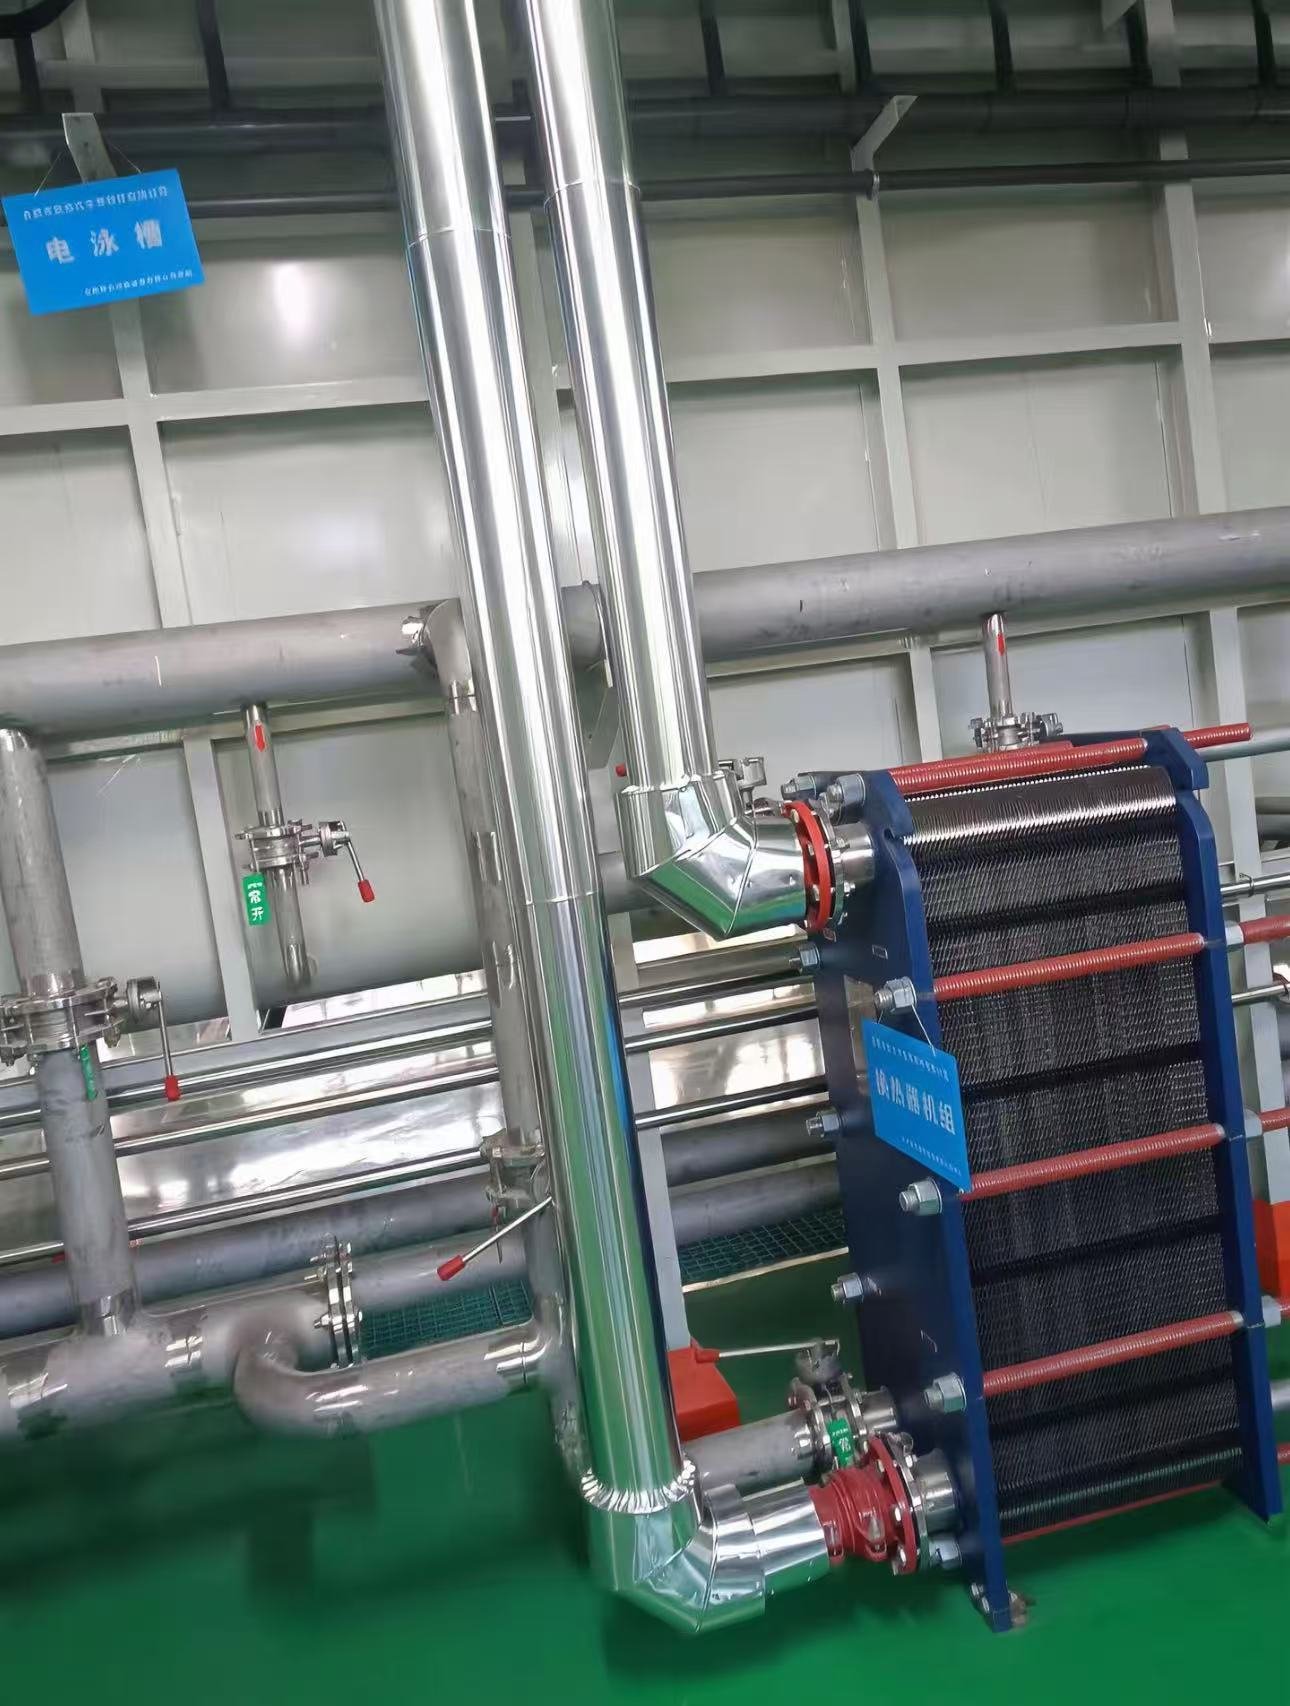
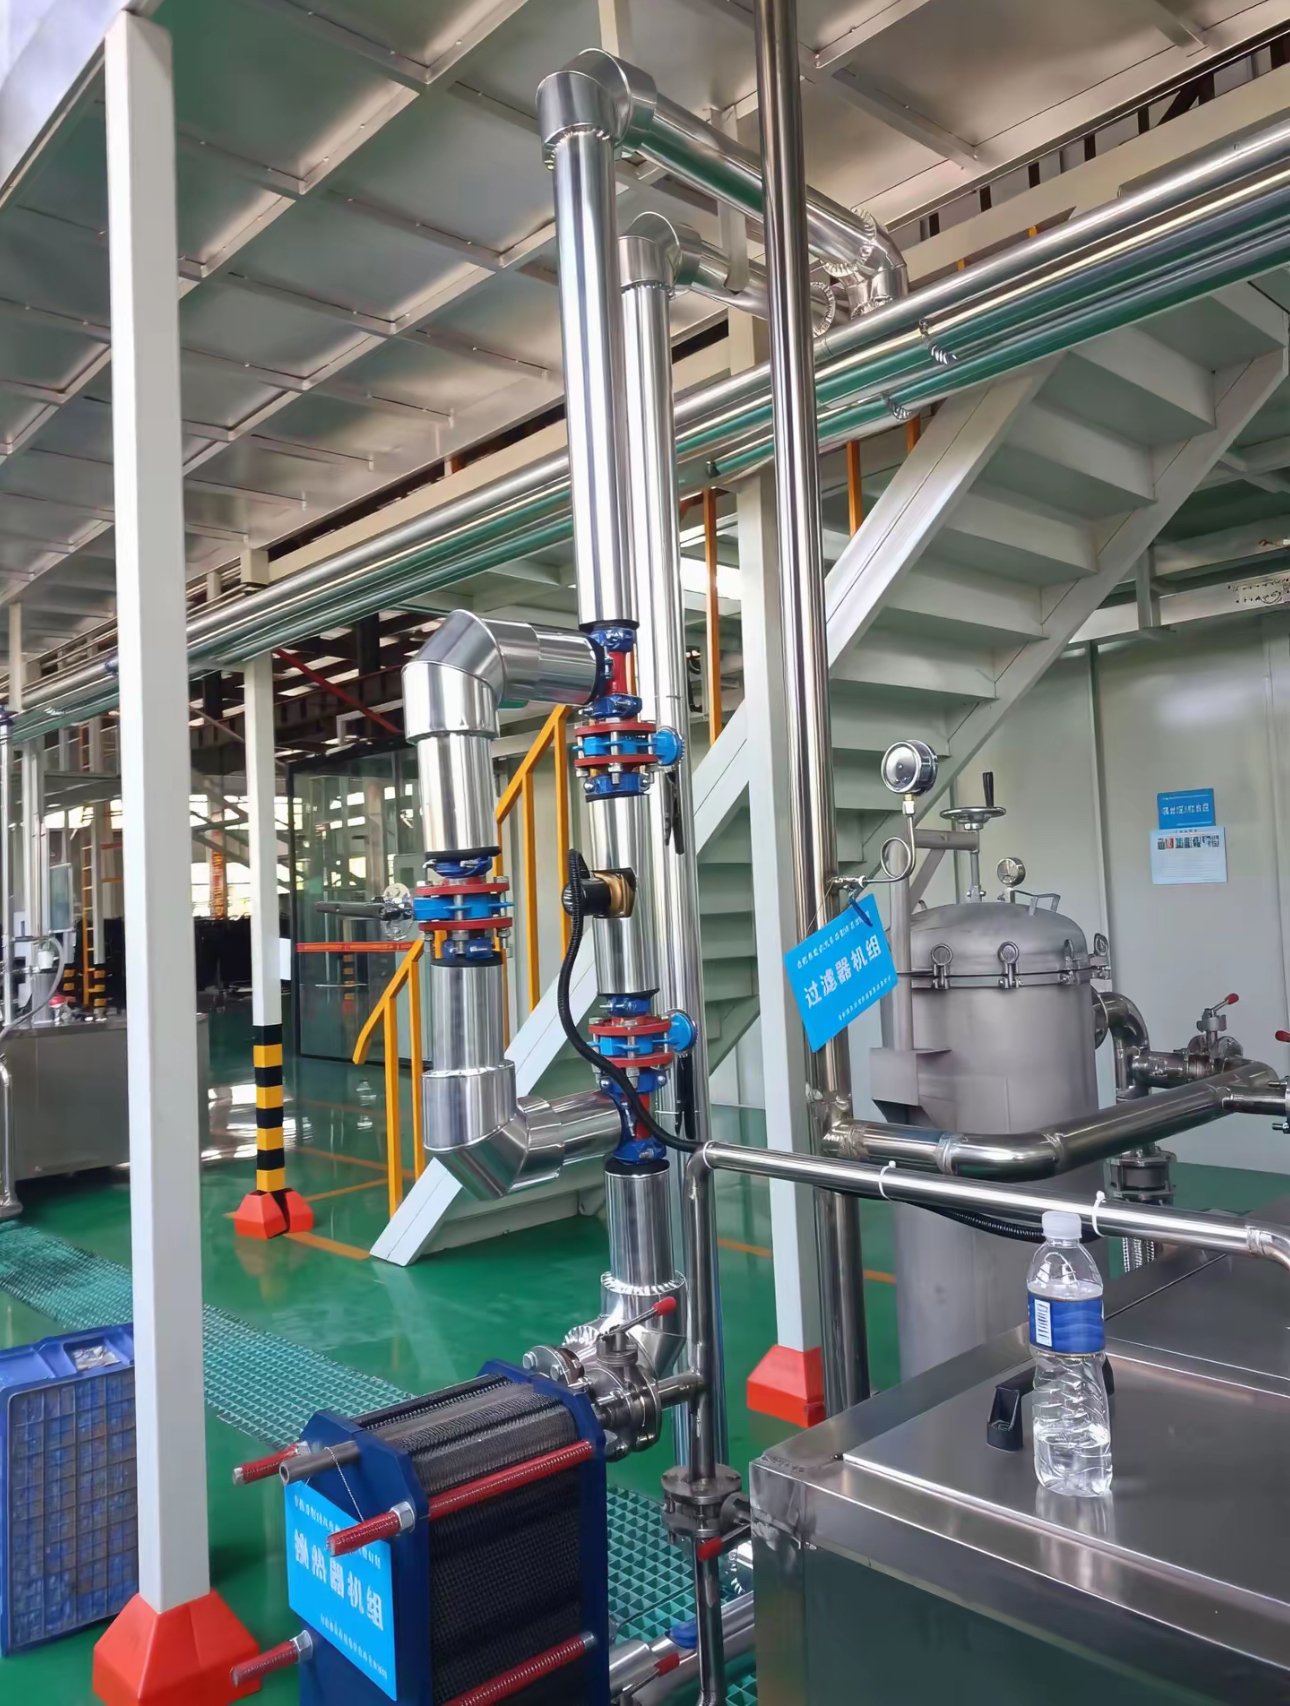
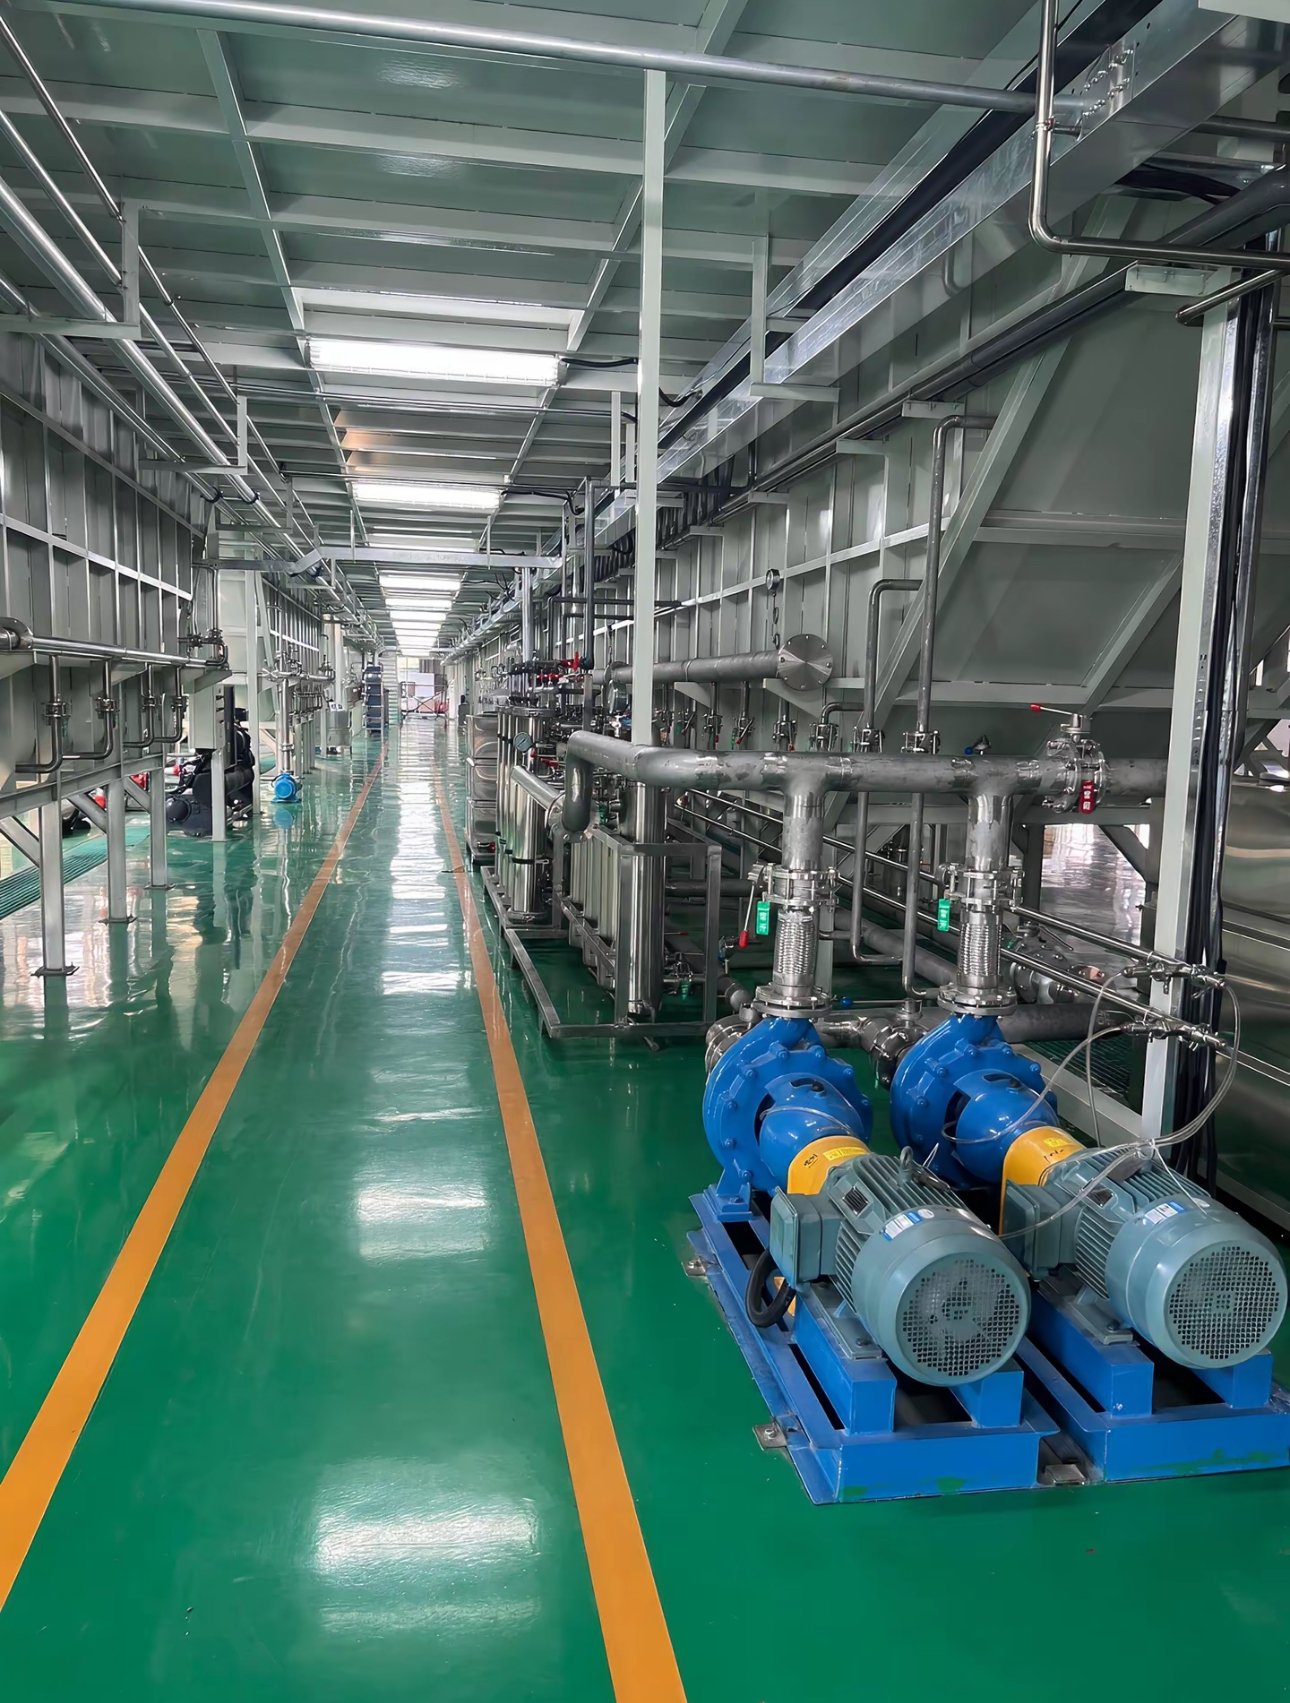
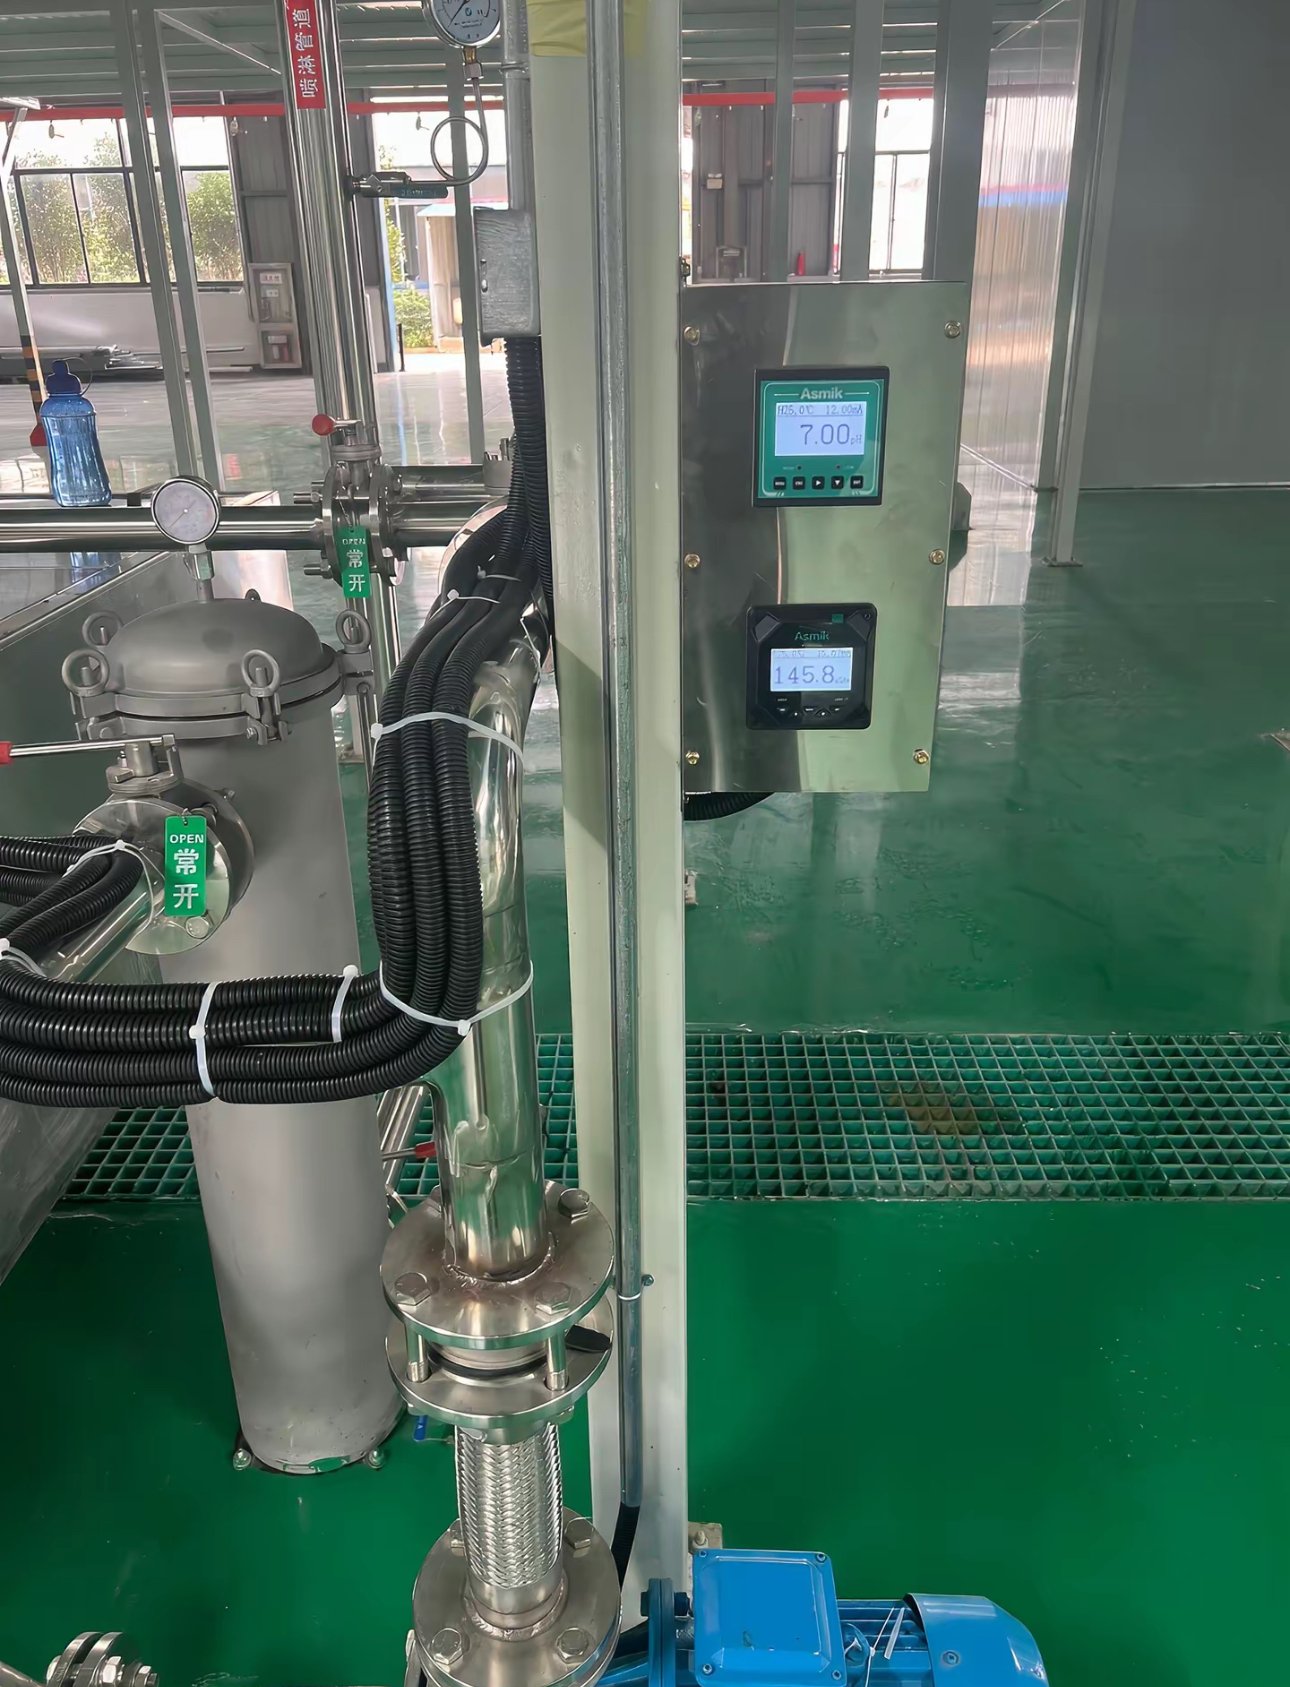
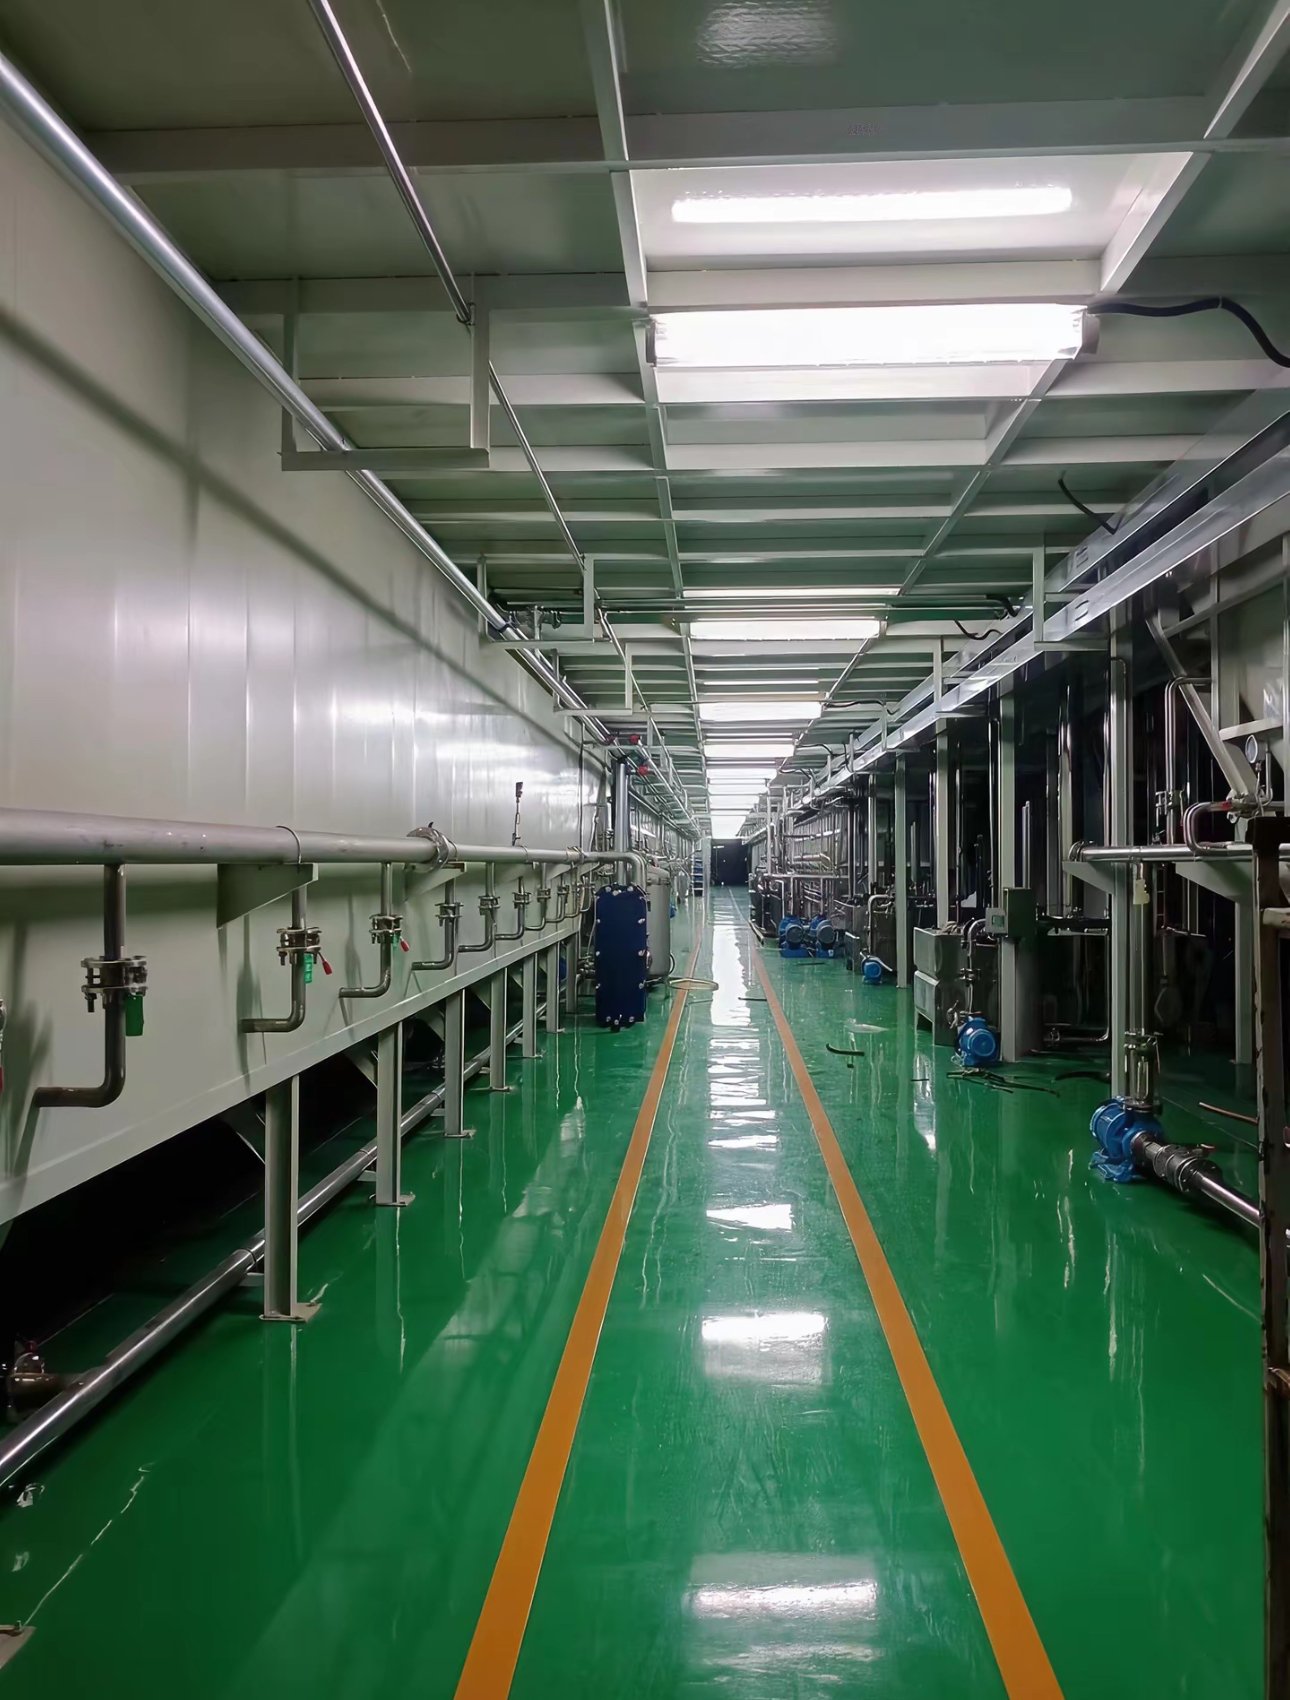
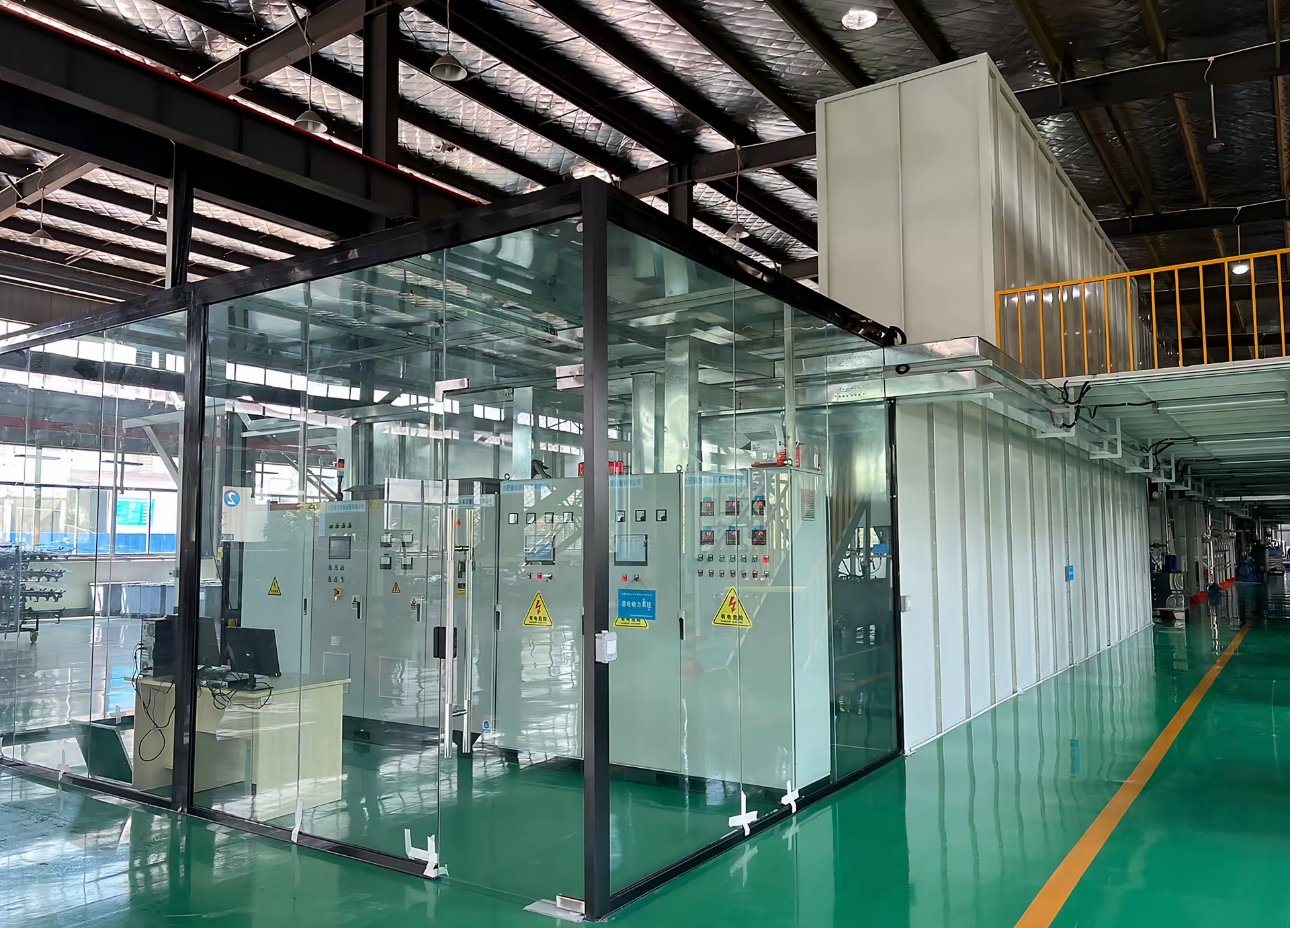
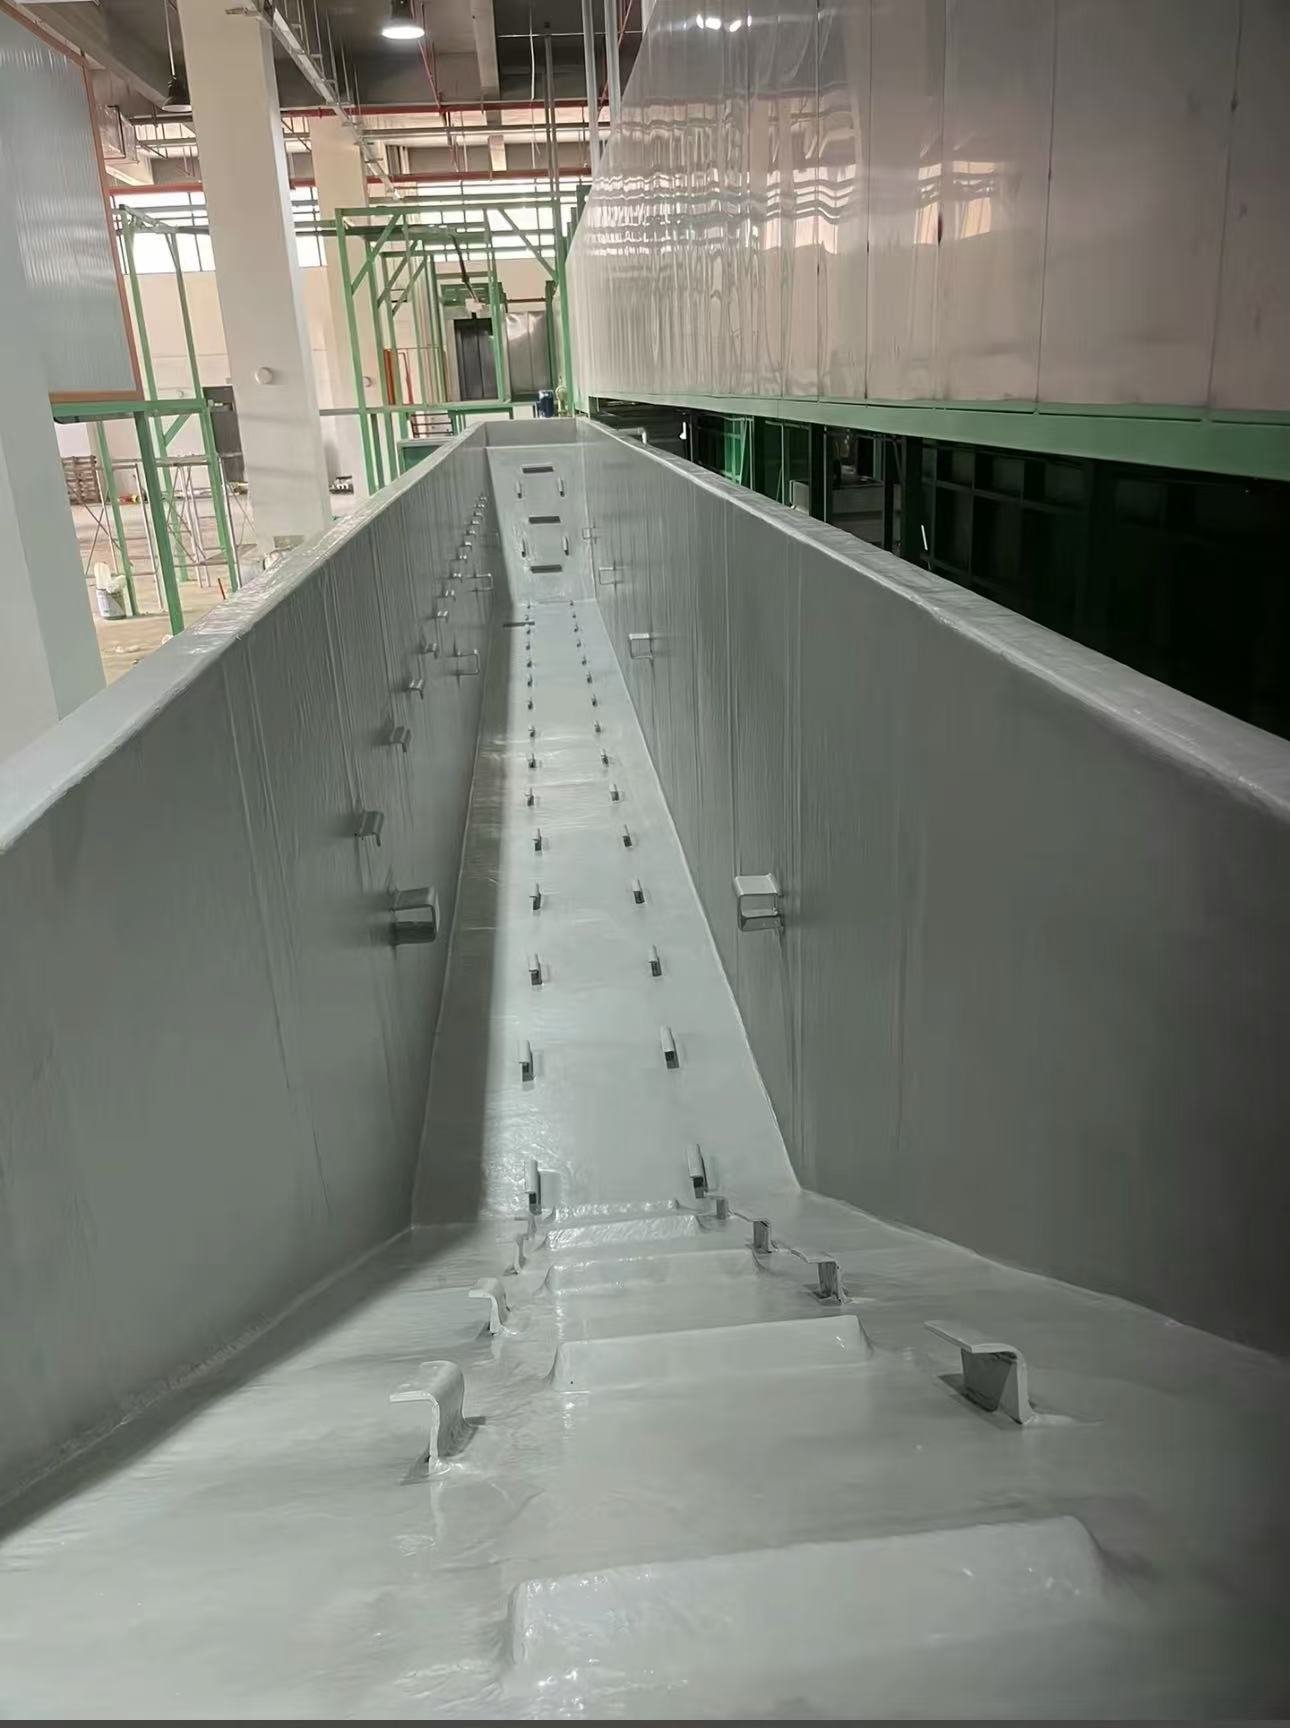
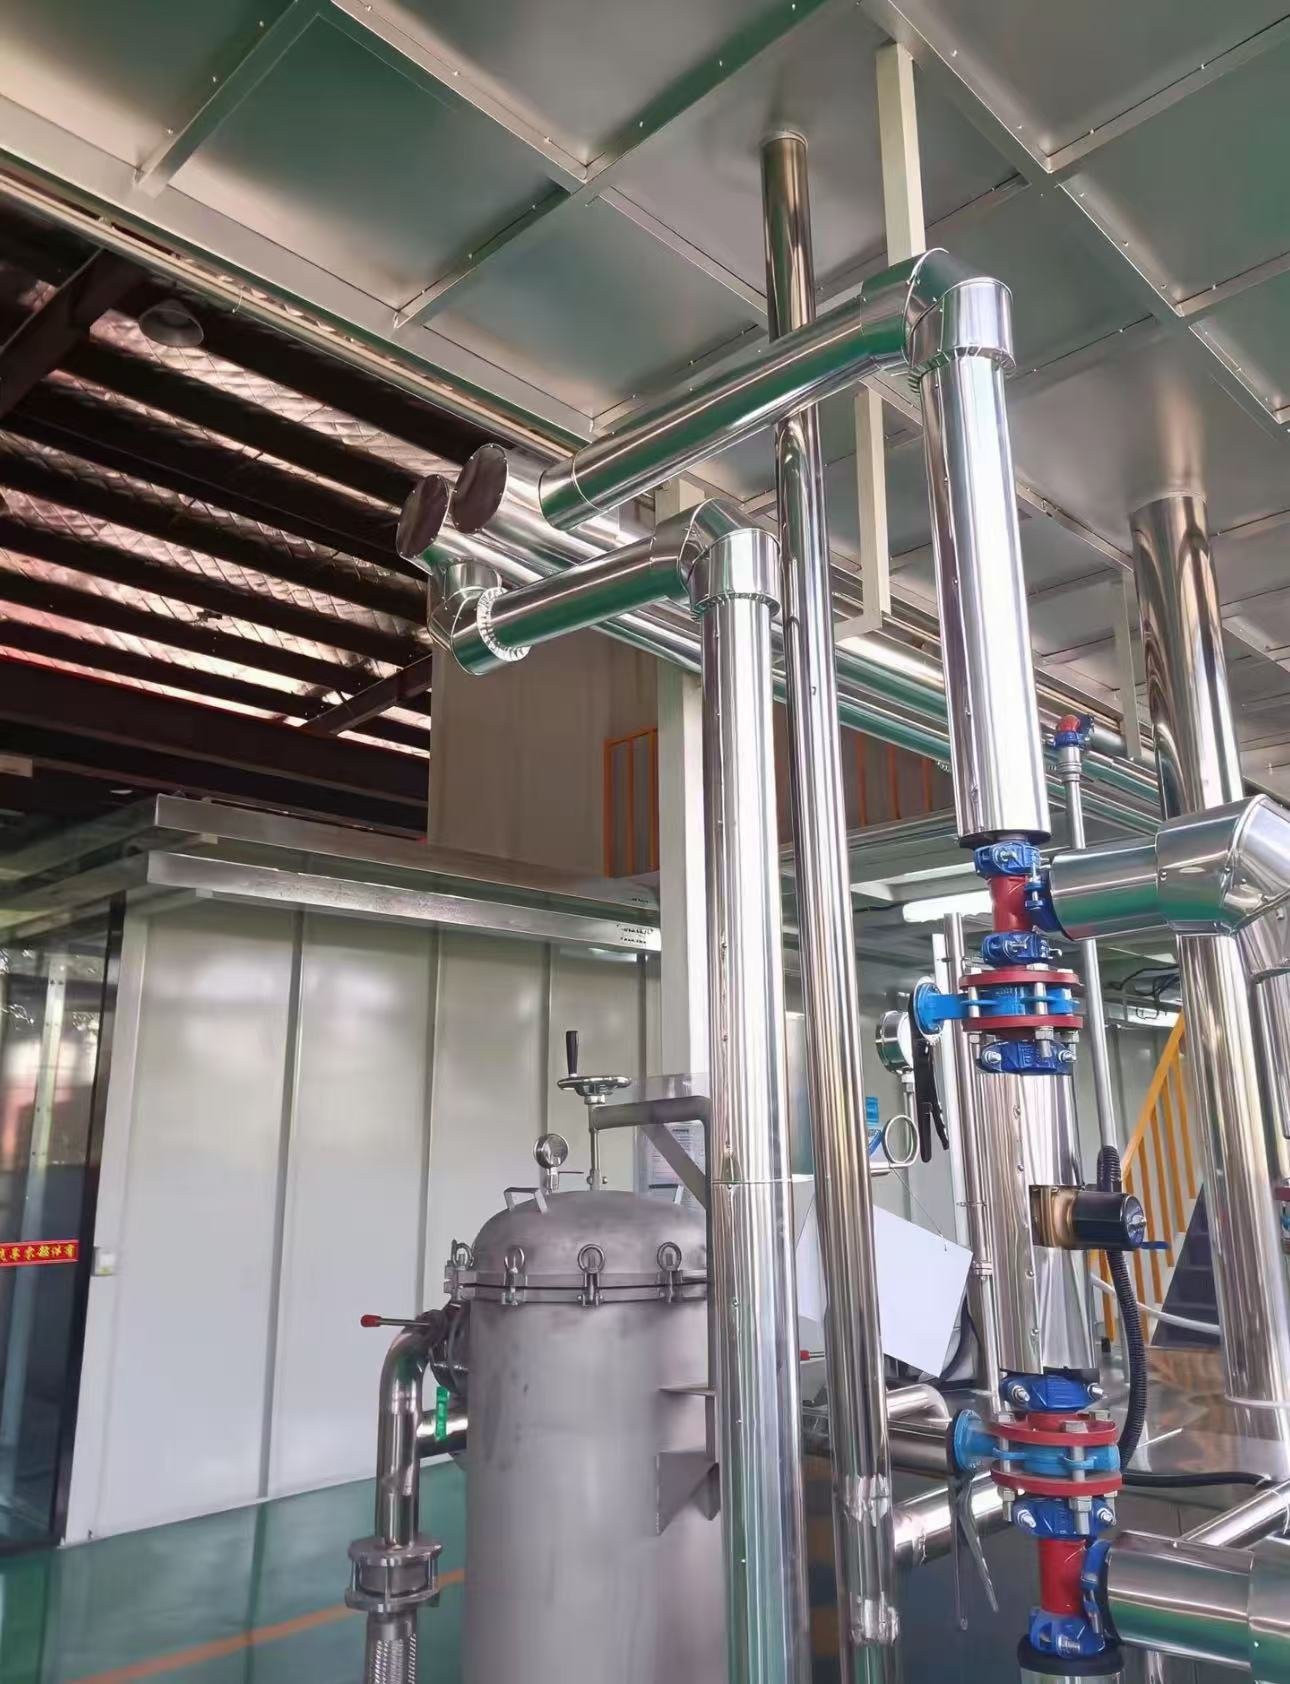
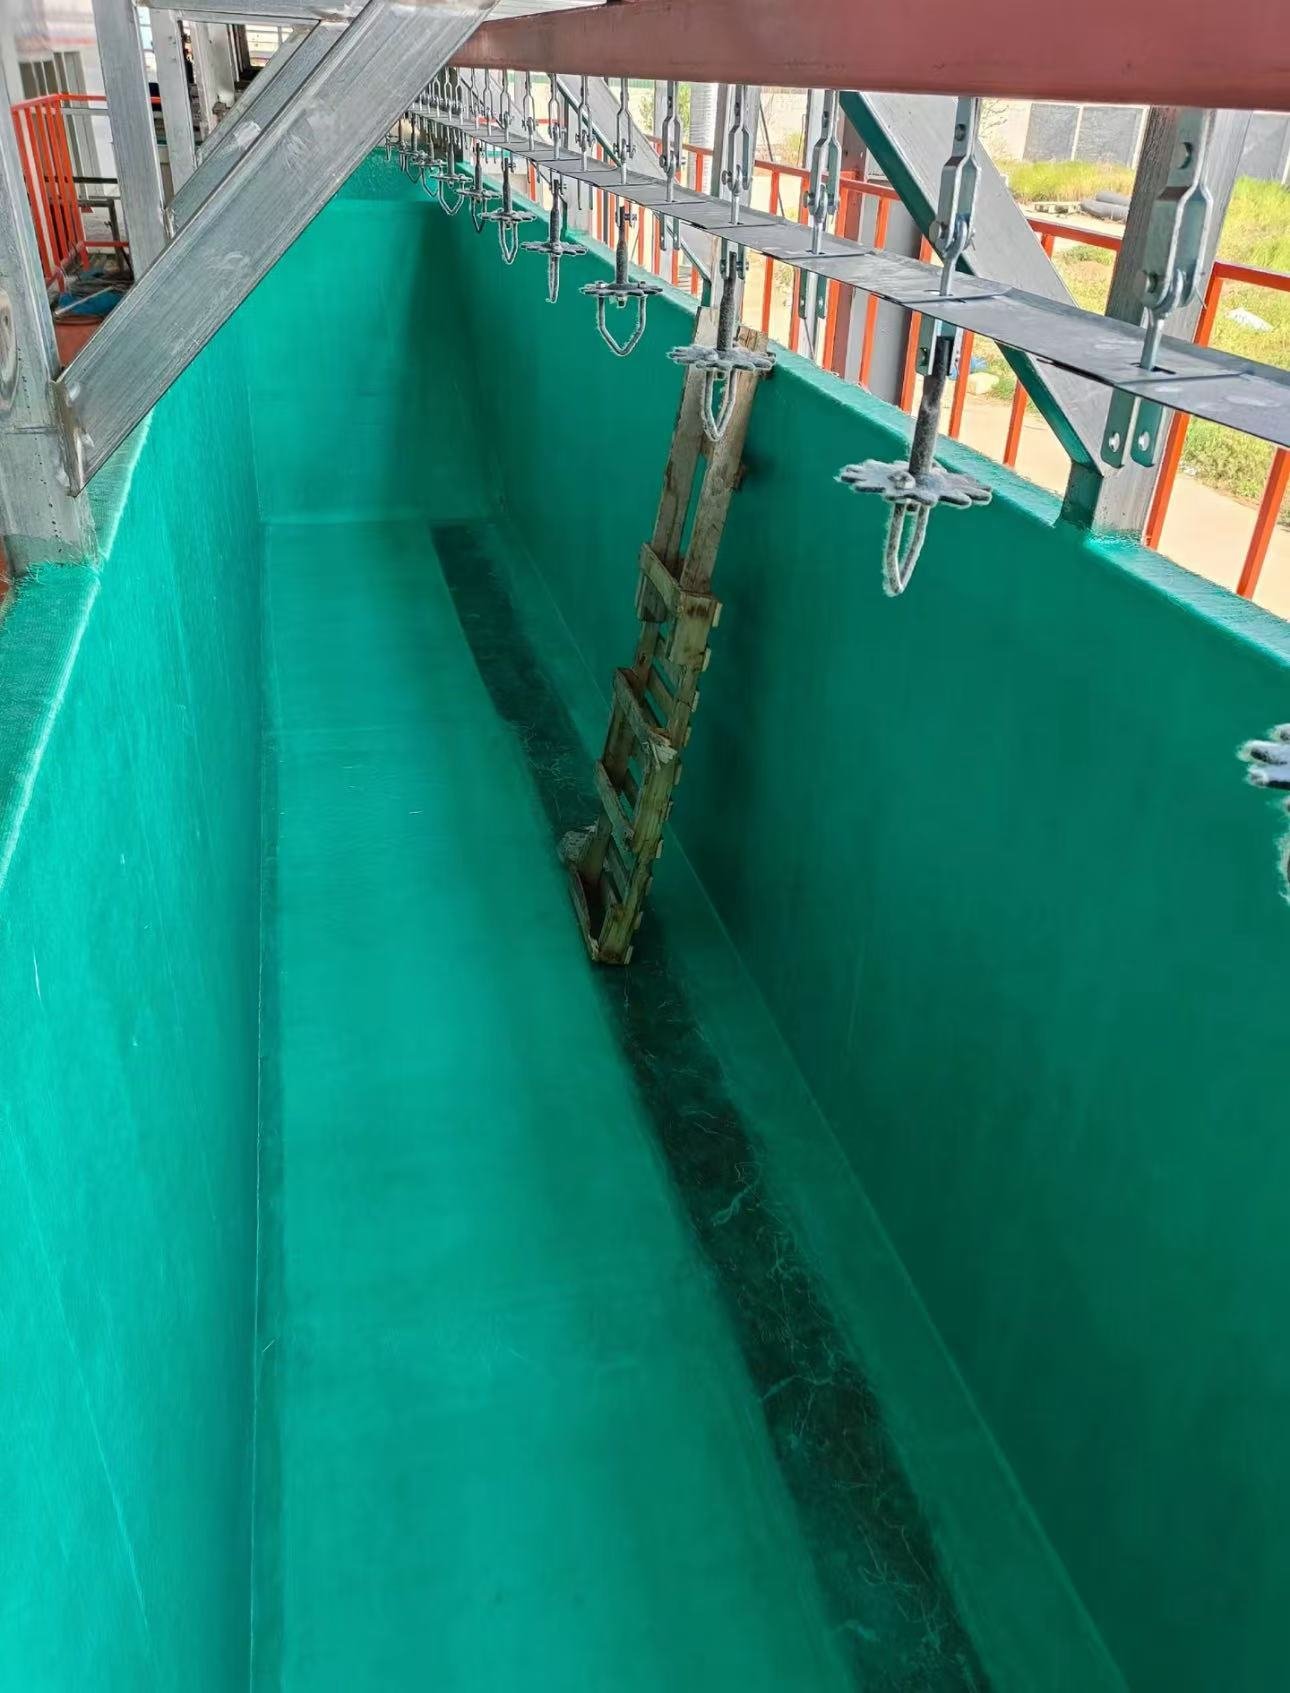
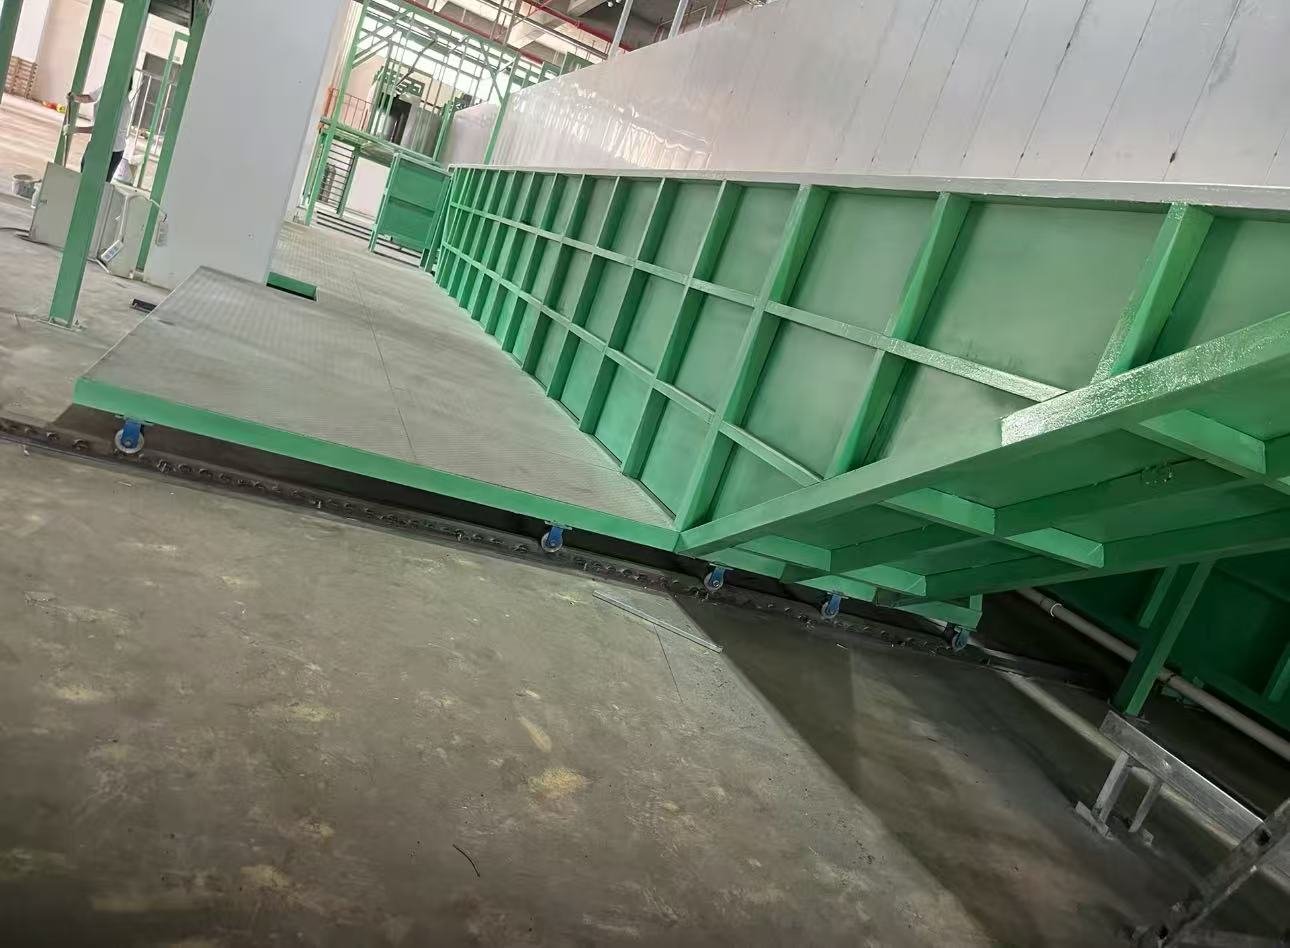
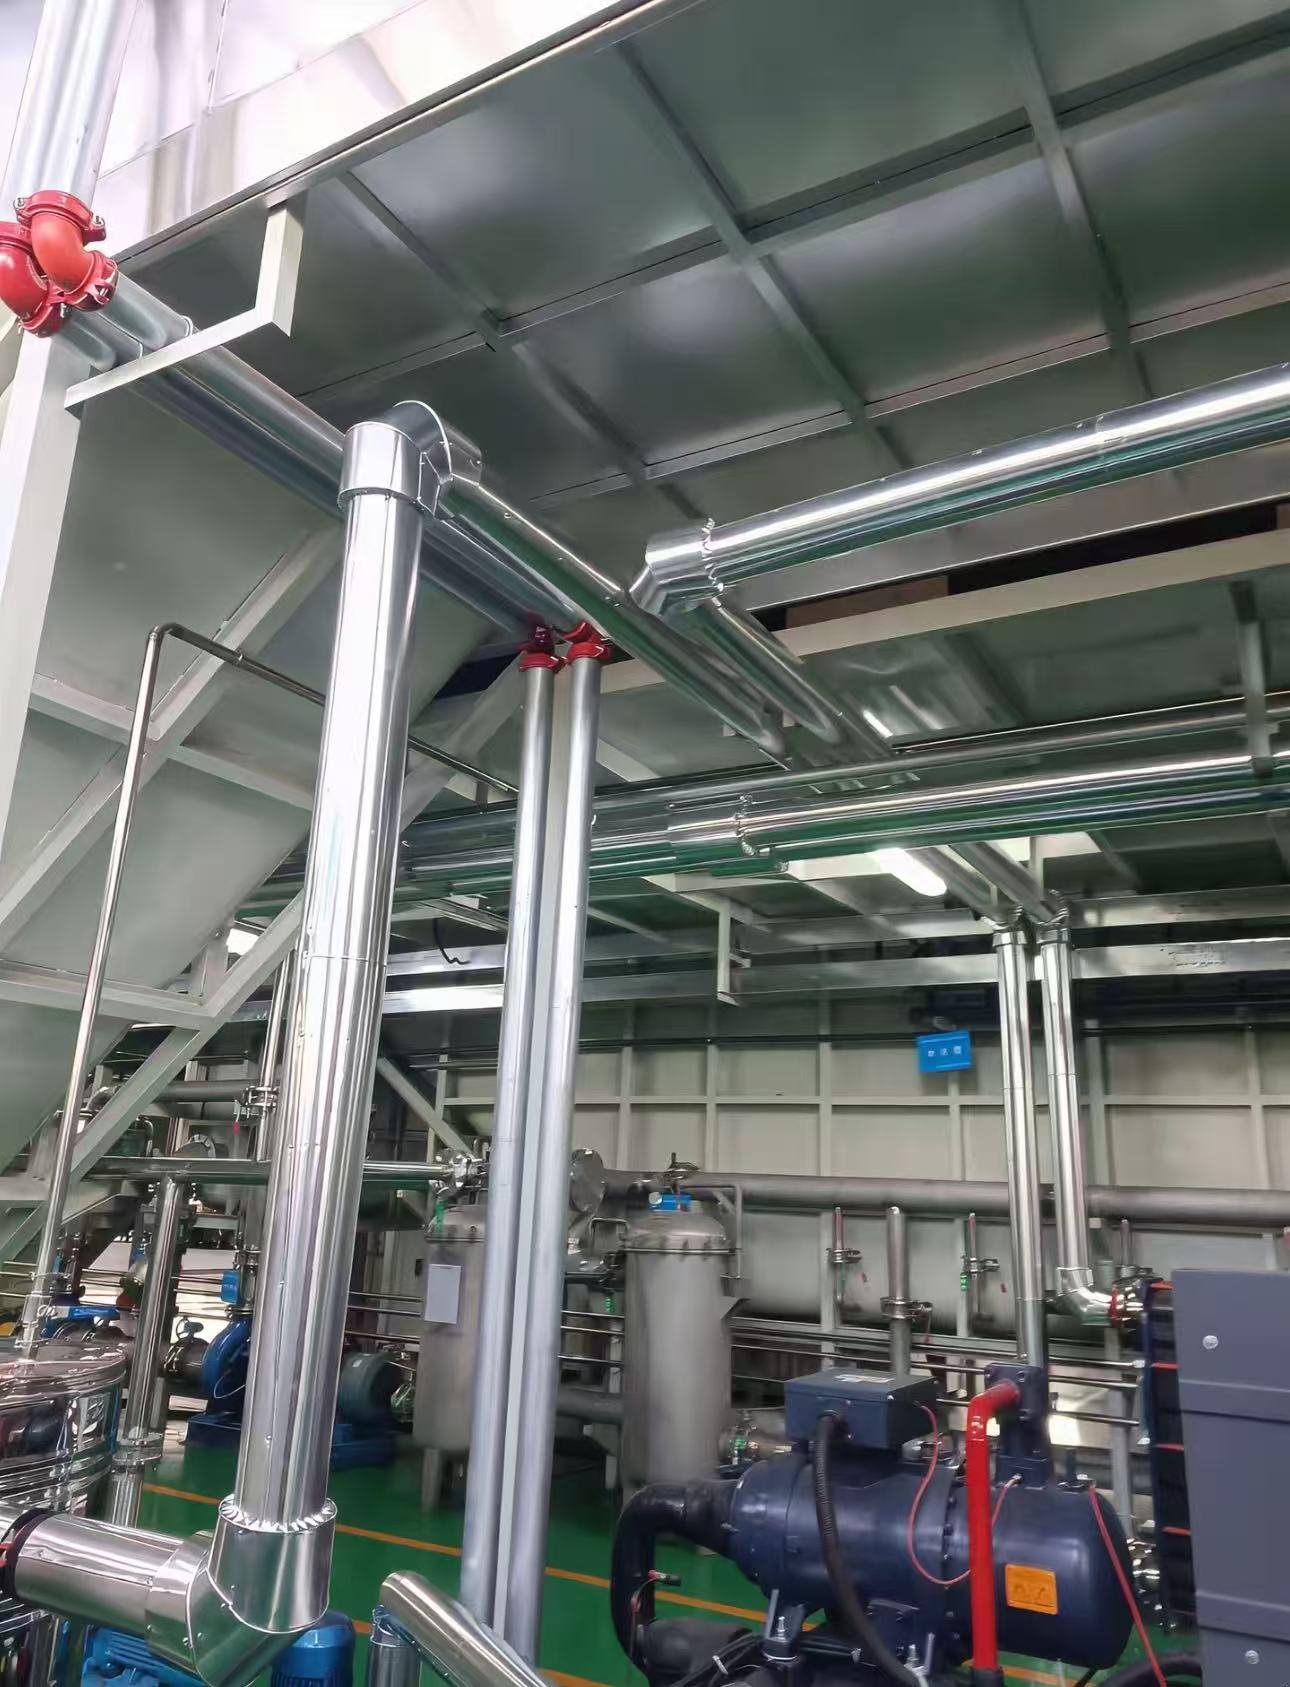
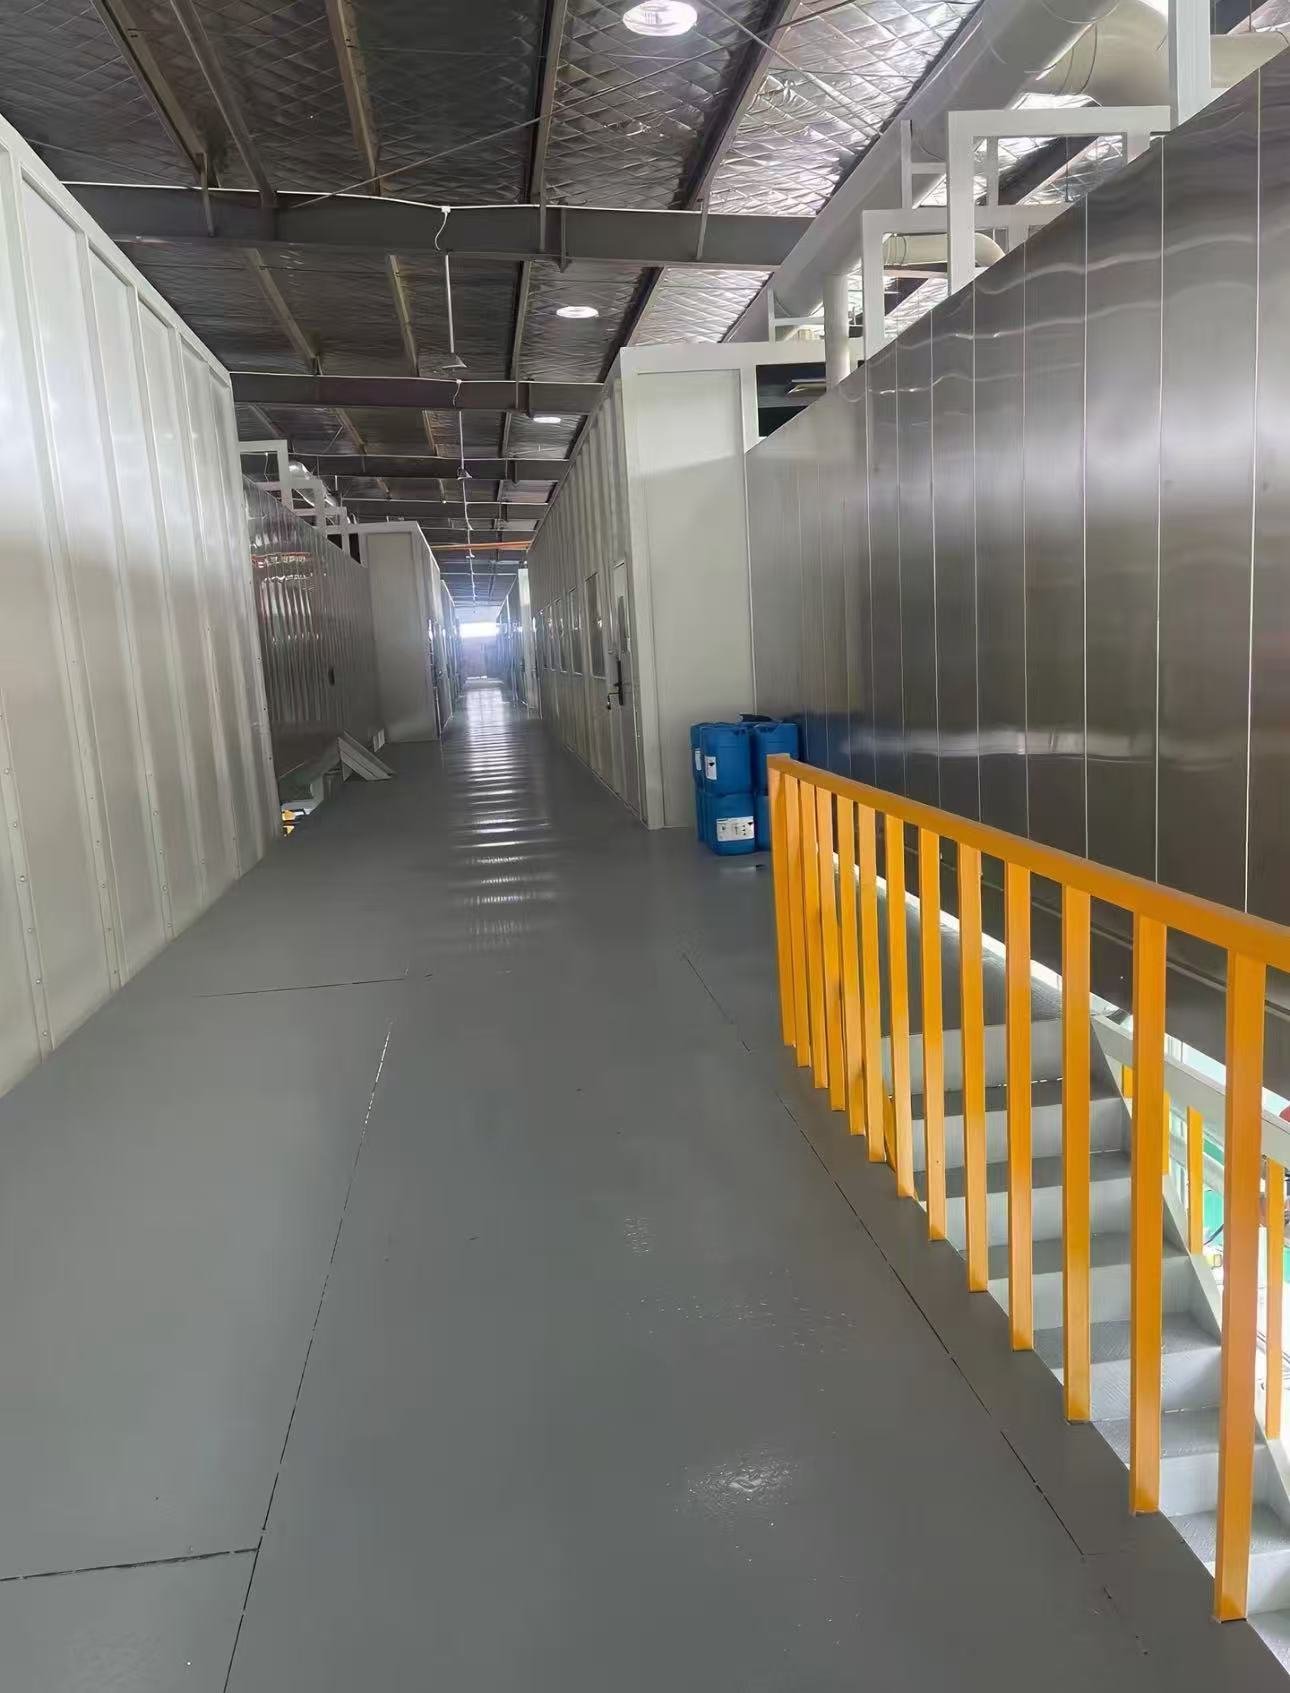
自動車部品向けに納入された電着塗装ラインの写真:アノードレール付きFRPライニング槽、スプレー前処理トンネル、循環ポンプ、浴循環ループ上のバッグフィルターとプレート式熱交換器、pHと導電率のモニタリング、ガラス張りの制御室。

アプリケーション参考事例
自動車部品およびシャシーサプライヤー、シートフレームとブラケットメーカー、家電および電気筐体メーカー、ならびに粉末または液体トップコート前に複雑な溶接組立品にプライマーを塗装するあらゆる工場。
エンジニアリングへのコミットメント
すべてのラインは書面による性能仕様に基づいて設計されています。ライン速度、硬化プロファイル、膜厚、排出レベルは契約に明記され、出荷前の工場試運転であなた自身の部品を用いて実証されます。1つのエンジニアリングチームが前処理、塗布、硬化、搬送、排出制御というチェーン全体を担当するため、それらの間のトレードオフはあなたの工場の床ではなく、製図板の上で解決されます。
サービス&納品
標準構成は30〜60日で出荷され、12か月の全機保証と36か月の重要部品保証が付きます。オンサイトでの設置、試運転、オペレータートレーニングを世界中で利用可能で、プロセス調整とスペアパーツのサポートはラインの稼働期間中継続されます。
よくある質問
Eコートはスプレープライマーとどう違うのですか?
部品は水性塗料浴に浸漬され、直流電圧によって塗膜が電気的に析出するため、スプレーガンでは到達できないエッジ、管内、空洞部でも均一に被覆されます。膜厚は作業者の技術ではなく、電圧と時間によって決まります。
電着塗装の後には何が来ますか?
ほとんどのラインでは、同じまたは連結されたコンベヤ上で粉末または液体トップコートを塗装します。硬化した電着塗膜はプライマーであり、色と光沢はトップコートから得られます。
必要なタンクサイズはどれくらいですか?
有効容量は最大部品の外形寸法に陽極までのクリアランスを加えたものに従い、ラインのタクトは同時に浴槽内にあるキャリアの数を決定します。部品図面と時間当たりの生産量から、浴槽、限外ろ過、チラーを一体で設計します。