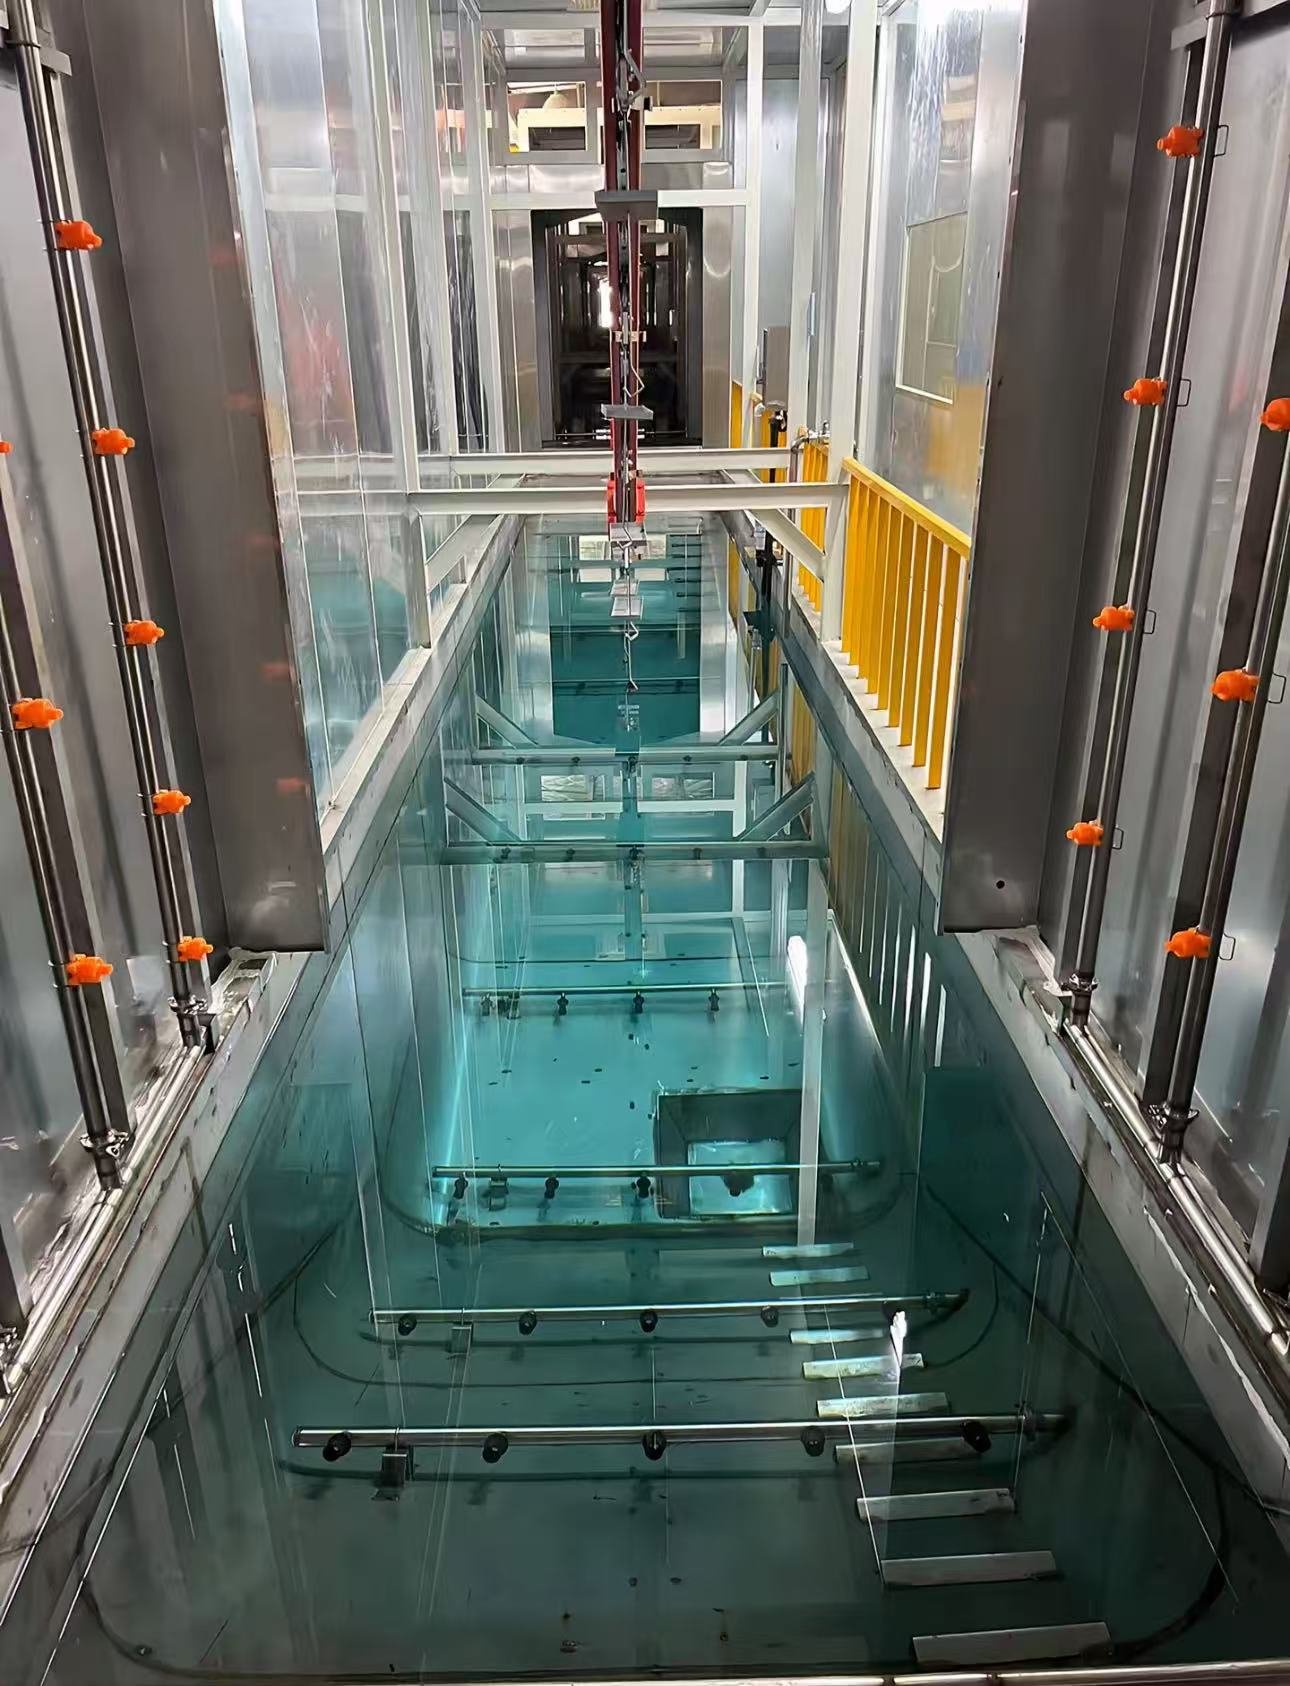
خط پوشش الکتروفورتیک (E-Coat)
خط رسوبدهی الکتریکی کاتدی (CED) برای قطعات شاسی، براکتها، قطعات ریختگی و قابهای لوازم خانگی — پیشتصفیه چندمرحلهای، وان E-coat با آبکشیهای اولترافیلتراسیون، کوره پخت و نوار نقاله که به صورت یک زنجیره واحد طراحی شدهاند.
ساخته شده برای قطعاتی که نیاز به لایه پرایمر یکنواخت در داخل حفرهها، مقاطع جعبهای و مجموعههای جوششده دارند، جایی که پاشش نمیتواند نفوذ کند.
مشخصات فنی
مقادیر زیر محدودههای معمول برای این نوع تجهیزات هستند. اعداد مربوط به خط شما پس از بررسی قطعات، خروجی و سایت شما در مشخصات فنی مکتوب تثبیت میشود.
| فرآیند | رسوبدهی الکتریکی اپوکسی کاتدی (CED)؛ آندی در صورت درخواست |
|---|---|
| محدوده قطعه کار | قطعات شاسی و تعلیق، براکتها، قطعات ریختگی، قابهای صندلی، شاسی لوازم خانگی؛ ابعاد معمول تا 3,000 x 1,500 x 1,200 میلیمتر |
| پیشتصفیه | چربیزدایی، آبکشی، آمادهسازی سطح، تبدیل فسفات روی یا زیرکونیوم، آبکشی، آبکشی با آب دیونیزه (۷-۱۱ مرحله، غوطهوری یا پاشش) |
| حمام پوشش الکتروفورتیک | حجم کاری معمولی 5-60 m3، فولاد ضد زنگ 304/316 یا فولاد پوششدار، دمای حمام 28-32 C، 150-350 V DC |
| آبکشی | آبکشیهای چرخشی UF1/UF2 پس از غوطهوری بههمراه آبکشی نهایی با آب دیونیزه؛ واحد اولترافیلتراسیون متناسب با حجم حمام |
| فیلم خشک | معمولاً ۱۵-۲۵ میکرون، یکنواخت روی لبهها و داخل حفرهها |
| درمان | کوره همرفتی، دمای معمول فلز ۱۶۰-۱۸۰ درجه سانتیگراد به مدت ۲۰-۳۰ دقیقه |
| جابهجایی | زنجیر سربالا، حاملهای قدرت-و-آزاد یا بالابر-و-غوطهور، ۰.۵-۳ متر بر دقیقه |
| عملکرد در برابر خوردگی | مطابق پروژه تعیین میشود؛ هدف معمول ۵۰۰ تا ۱٬۰۰۰ ساعت پاشش نمک خنثی روی فولاد فسفاته (ISO 9227) |
| تأسیسات | آب سرد برای خنکسازی حمام، واحد آب دیونیزه، سیستم آنولیت، تصفیه فاضلاب |
پیکربندی خط
- خط مخزن پیشتصفیه با همزدن، گرمایش، سرشکاف روغن و تزریق مواد شیمیایی
- مخزن رنگ الکتروفورتیک با آندها، مدار آنولیت، چیلر، فیلتراسیون و گردش پیوسته
- مدار شستوشوی اولترافیلتراسیون که جامدات رنگ را به حمام برمیگرداند
- ناحیه چکیدن و کوره پخت همرفتی با بازیابی حرارت
- بالابر و غوطهوری یا نوار نقاله پیوسته متناسب با اندازه قطعه و زمان تکت
- کنترل PLC با ثبت دمای حمام، رسانایی، pH و ولتاژ
خط پوشش الکتروفورتیک در عمل
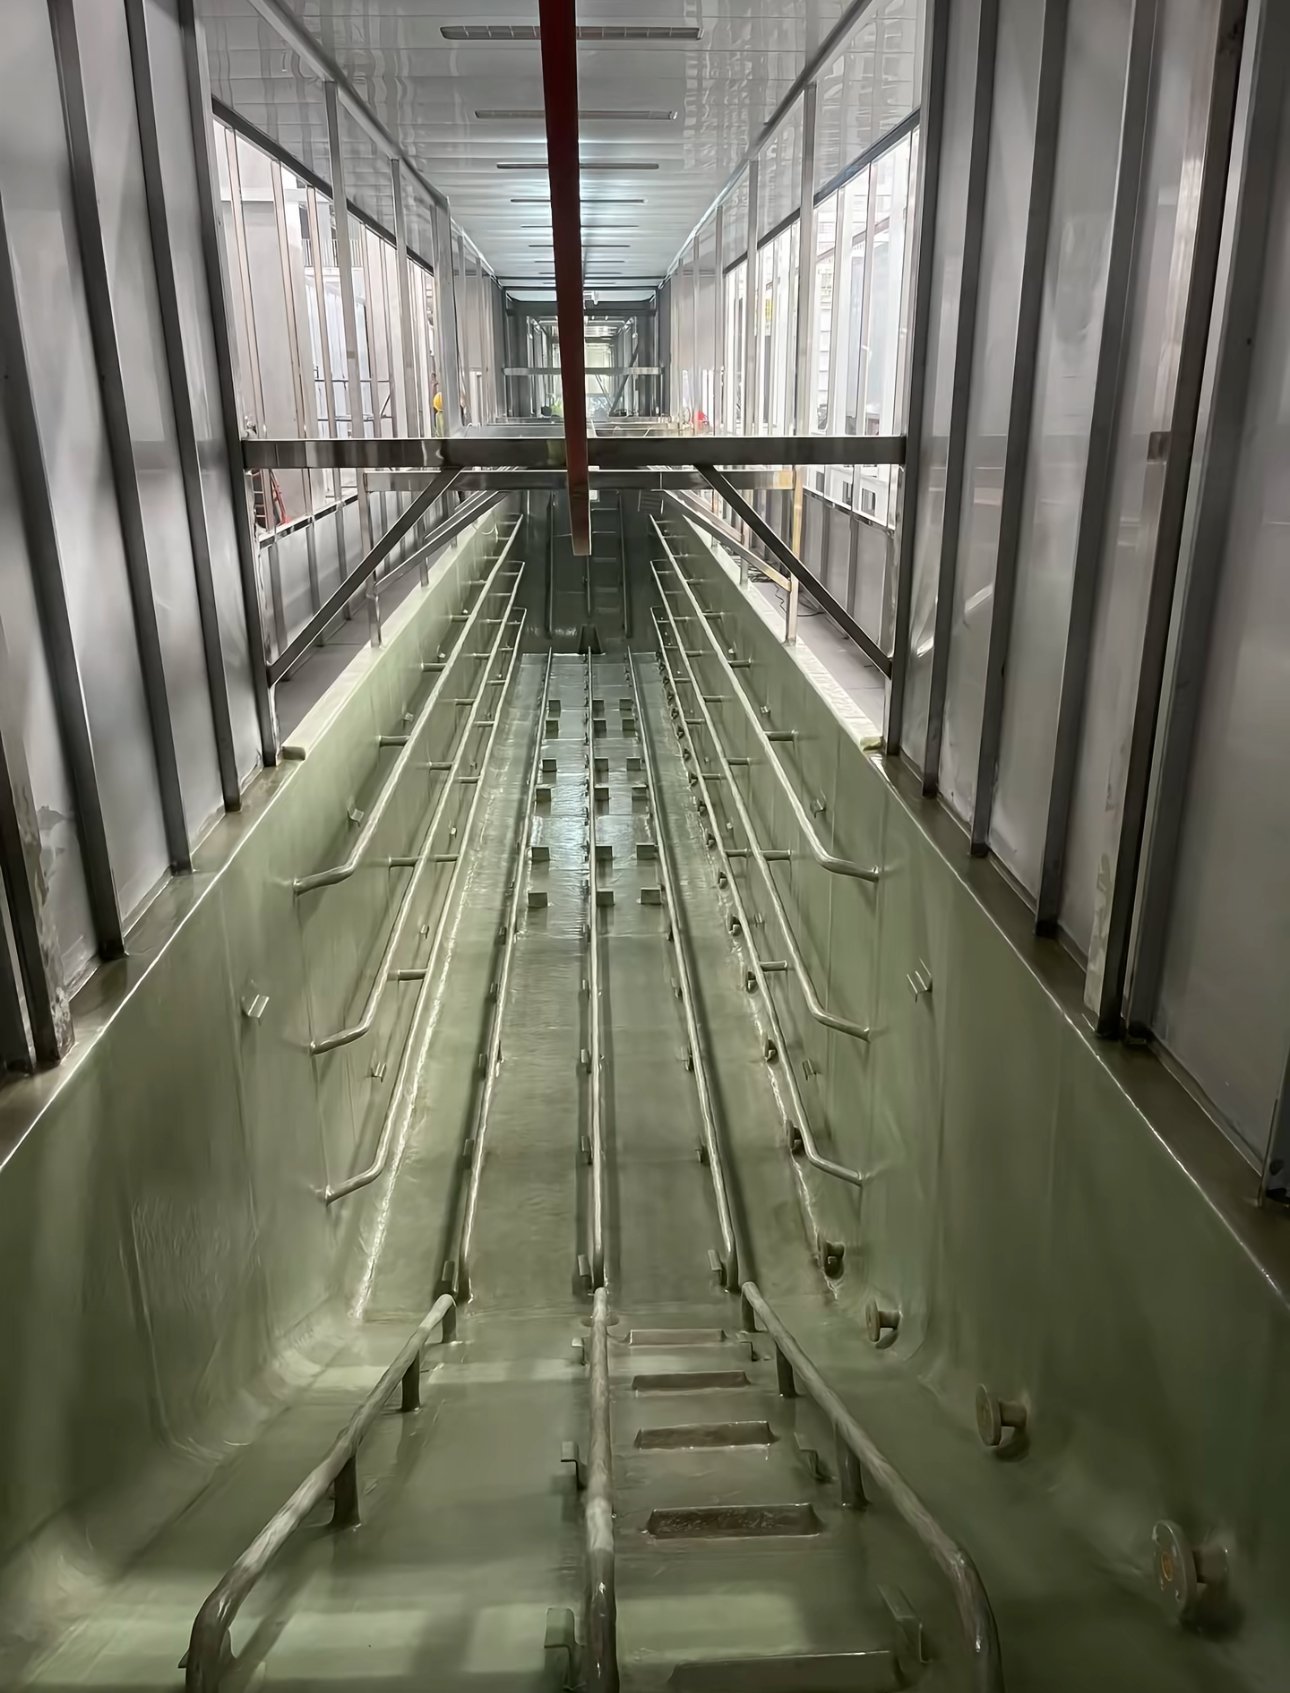
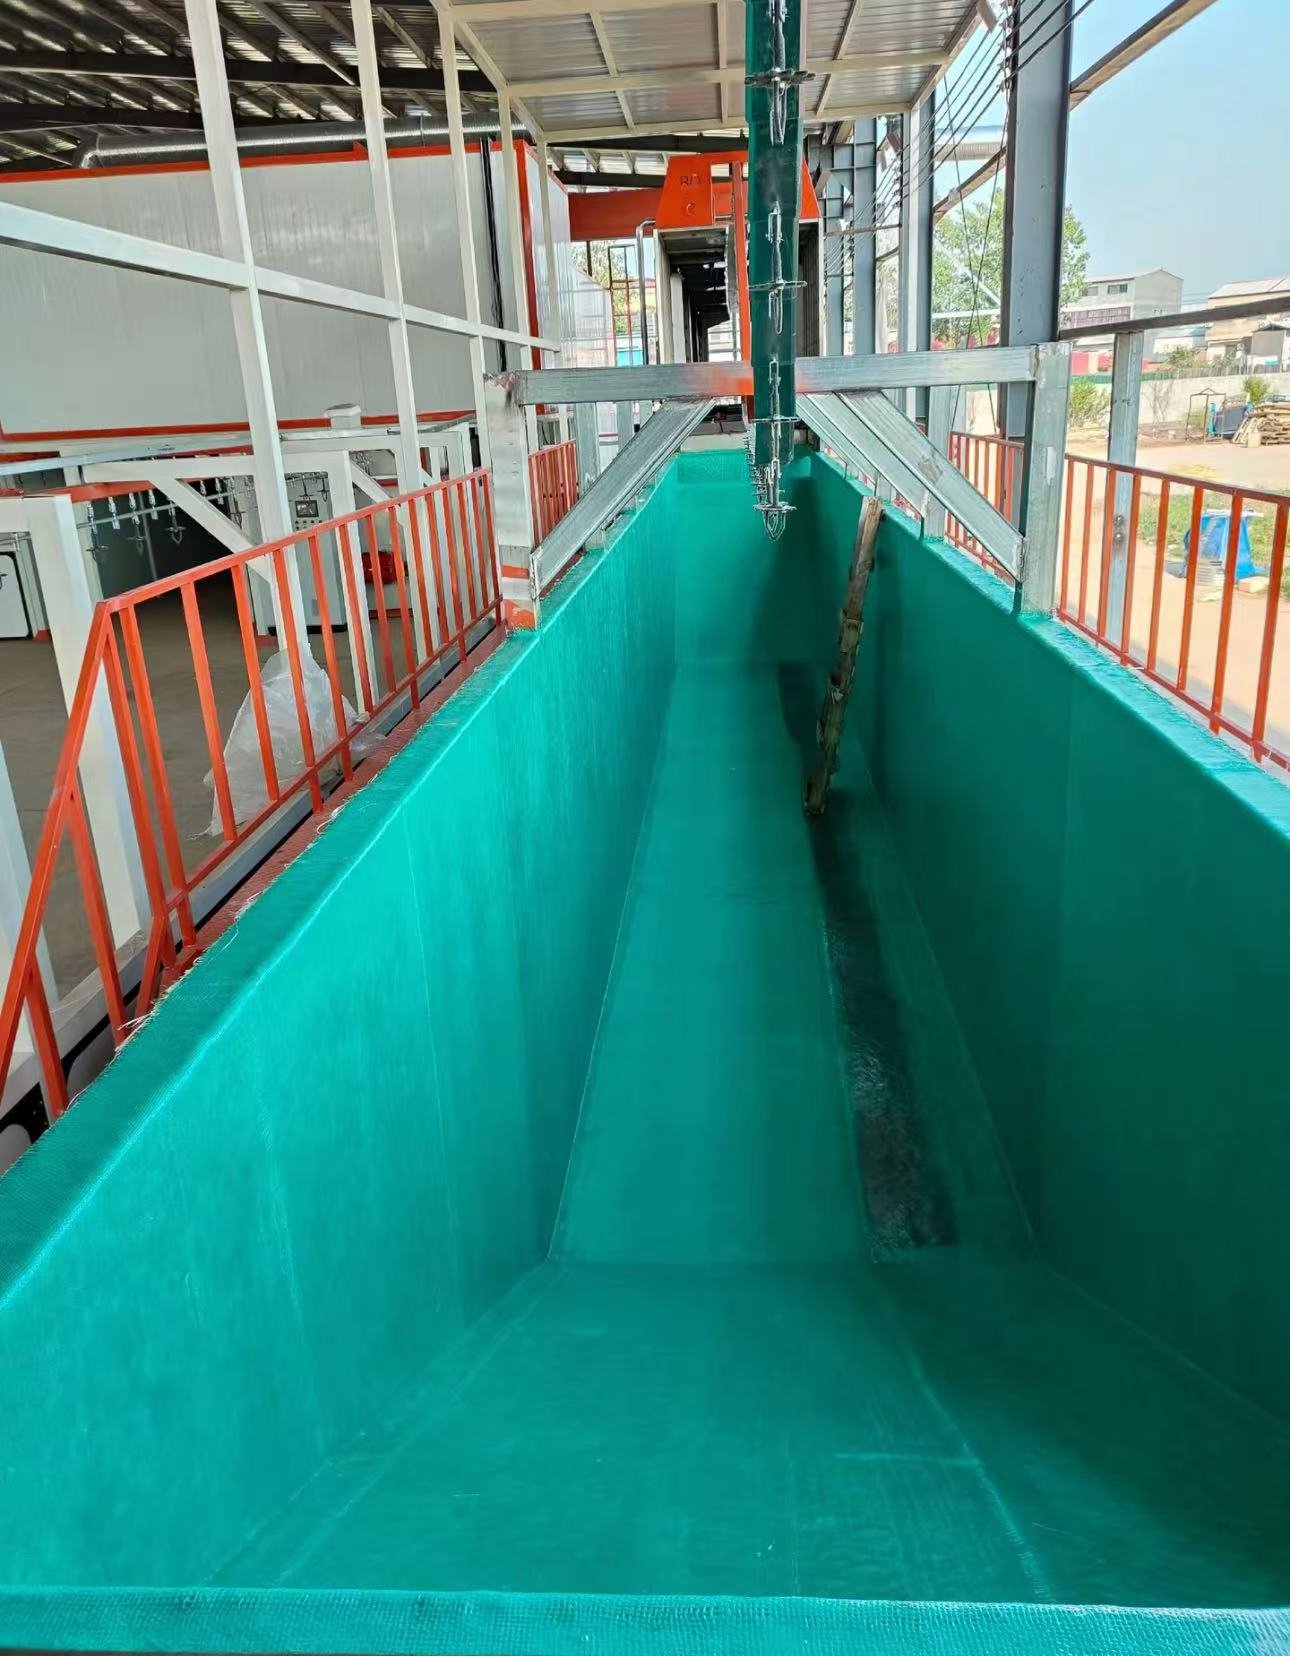
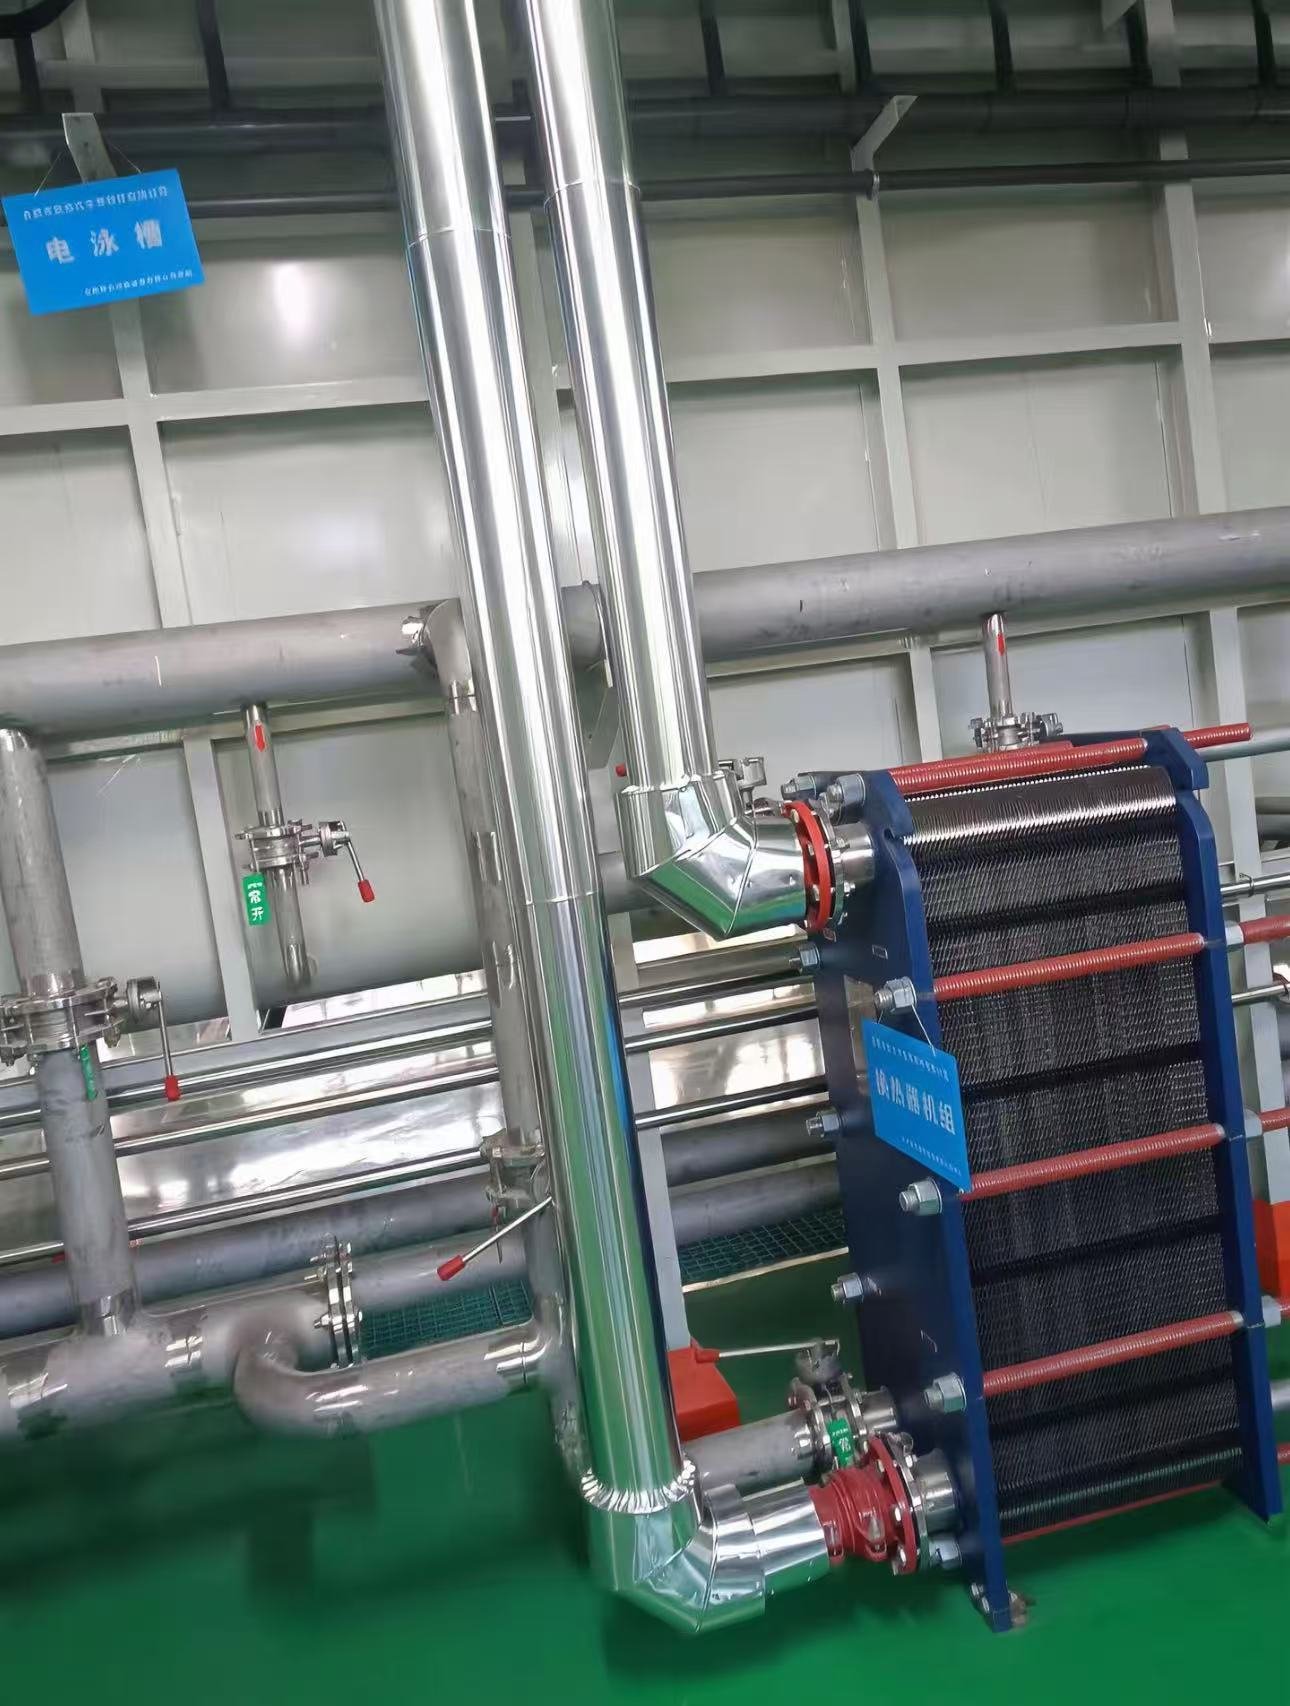
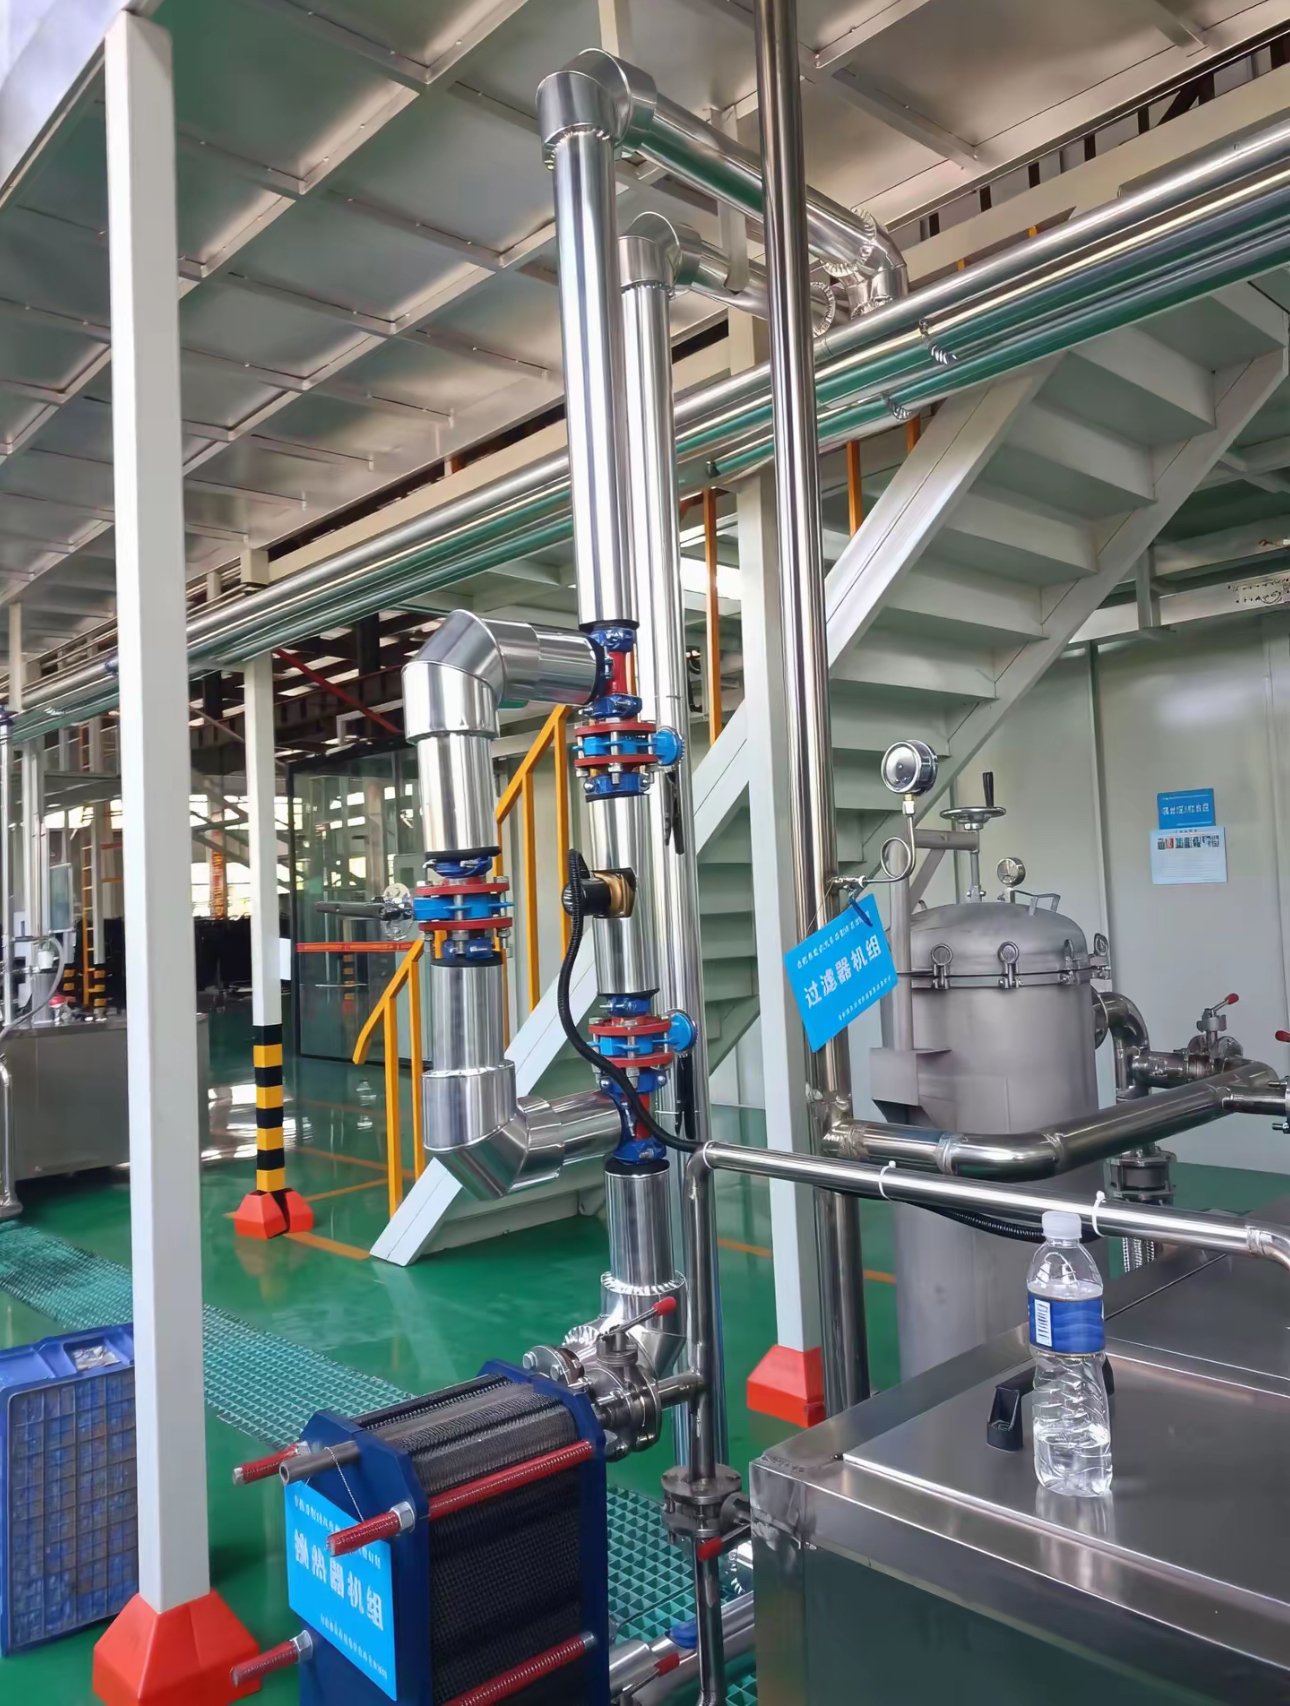
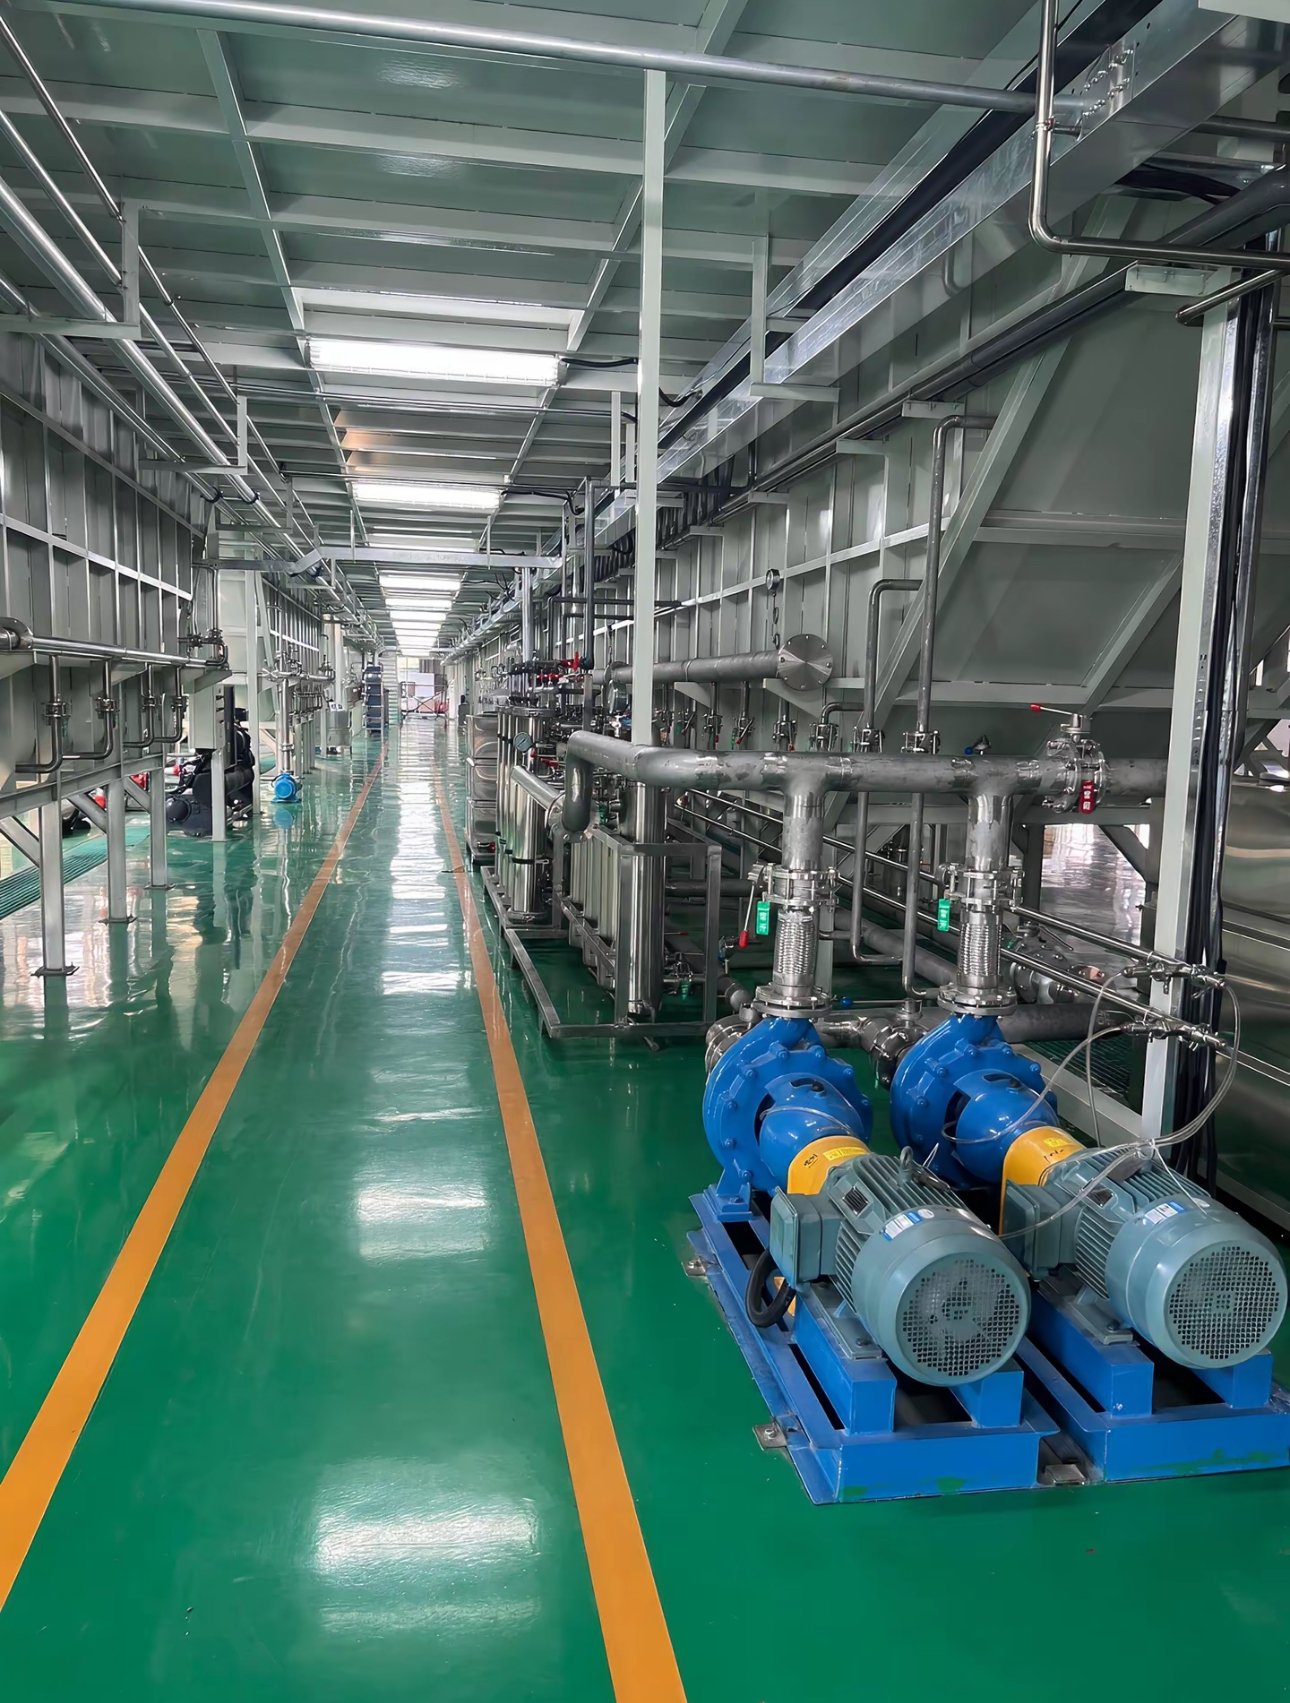
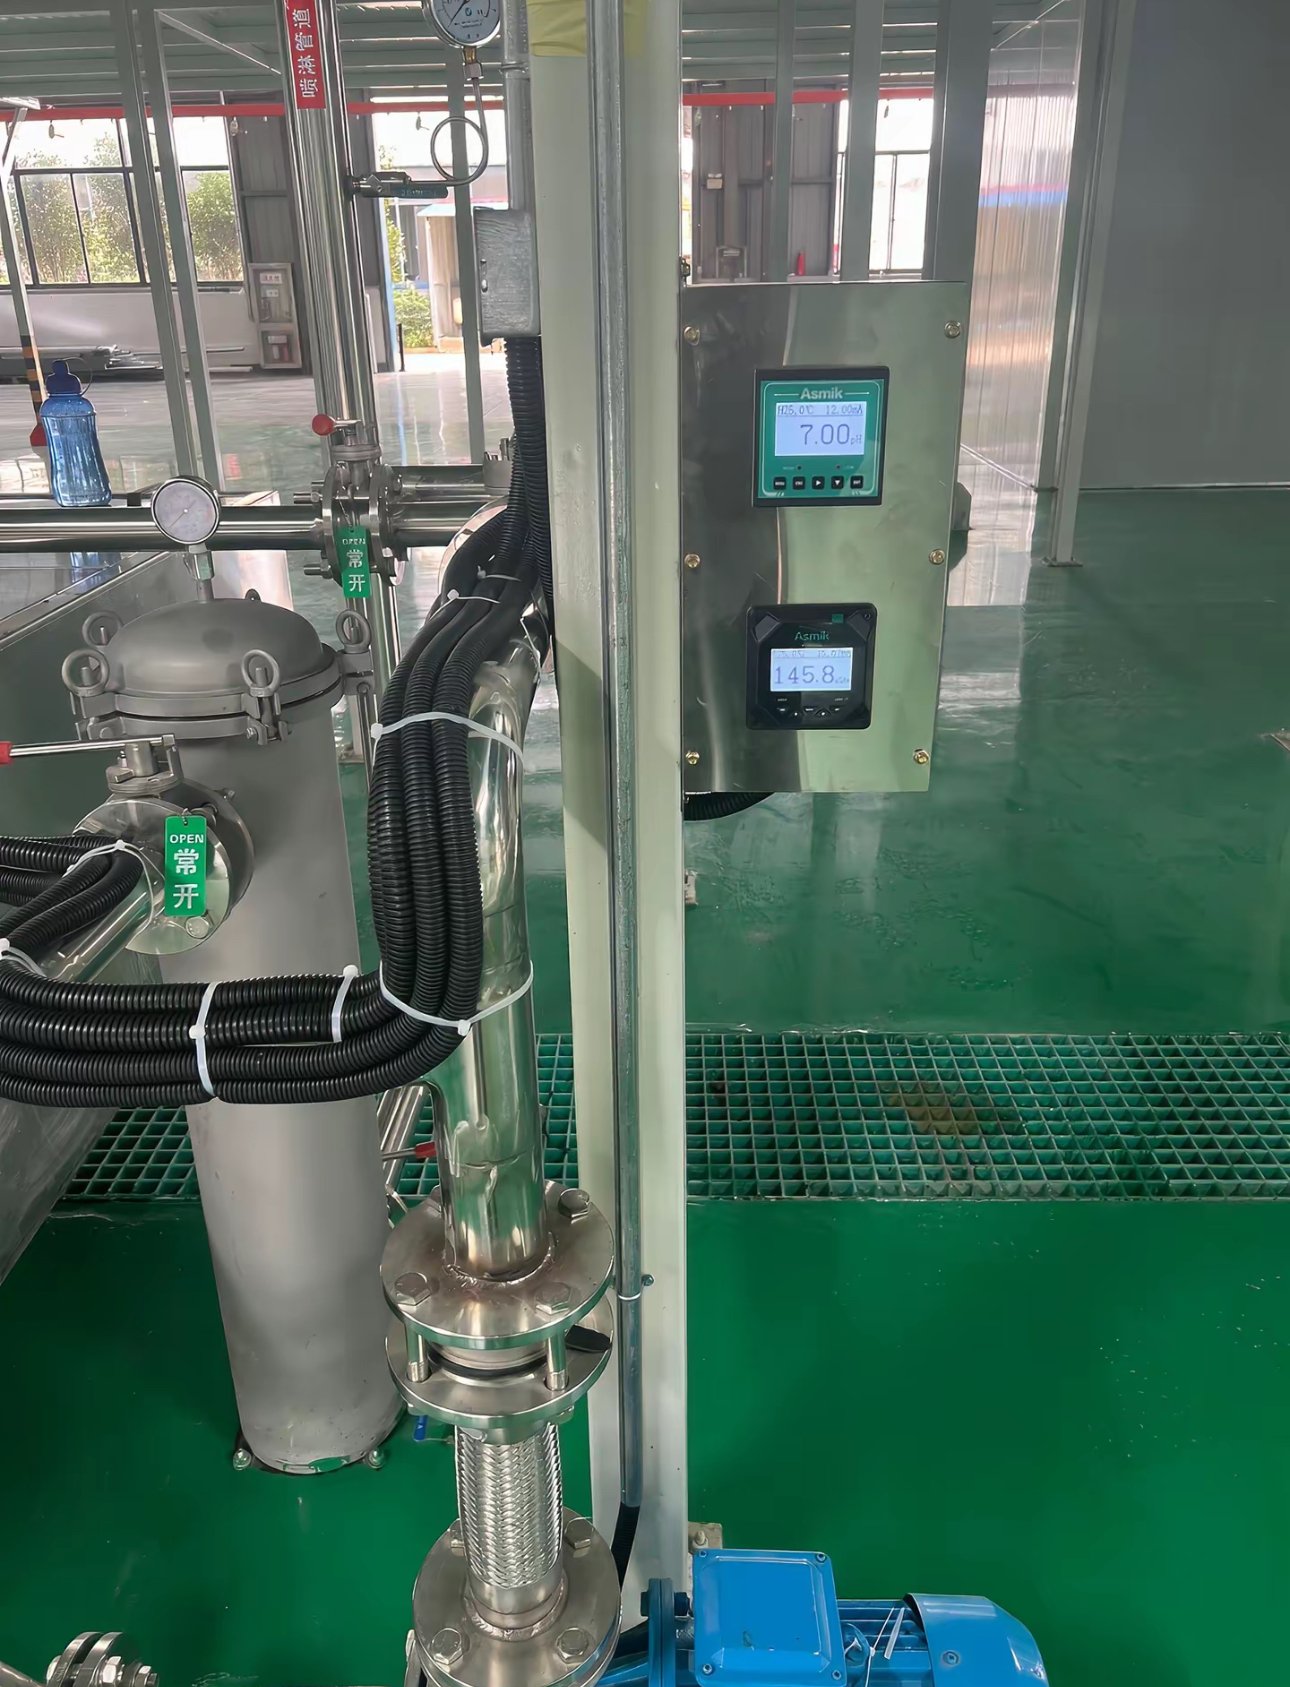
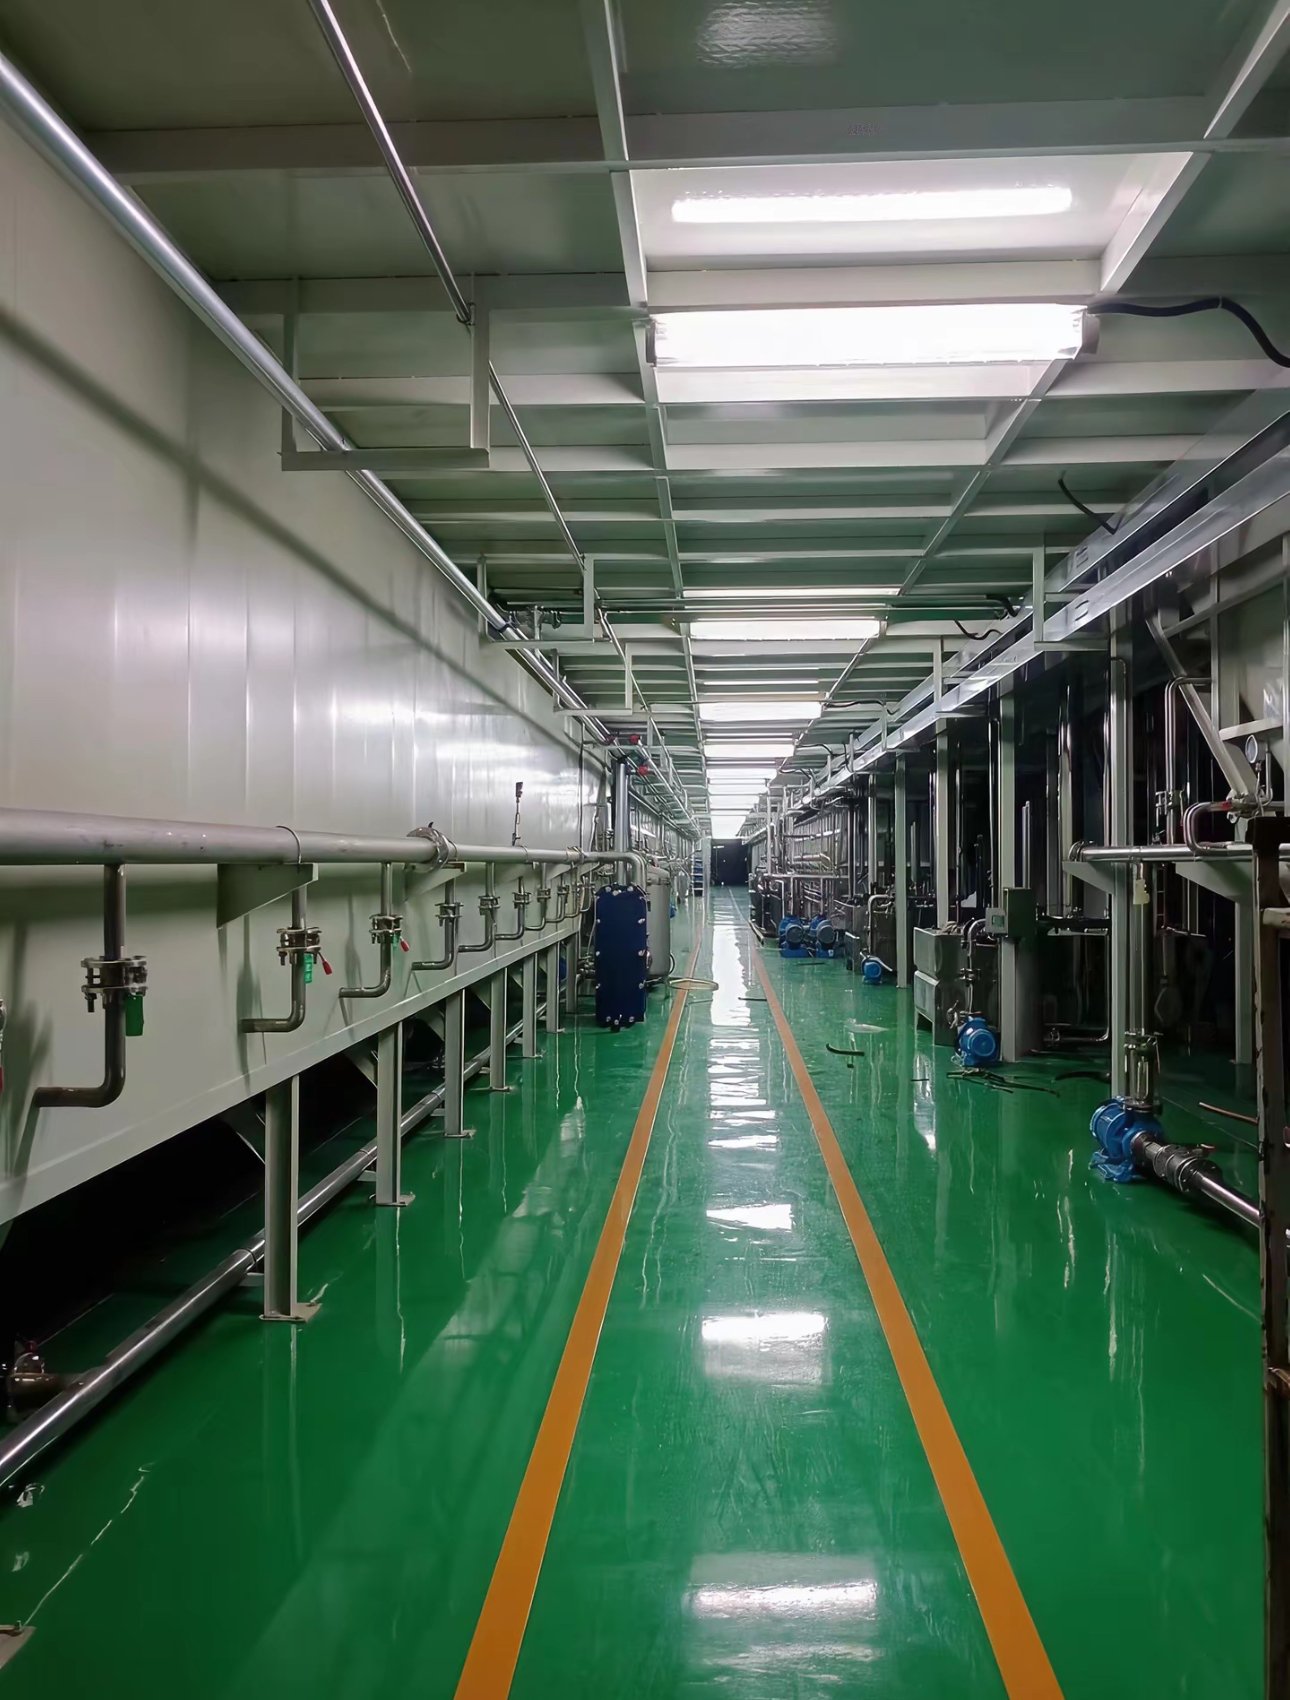
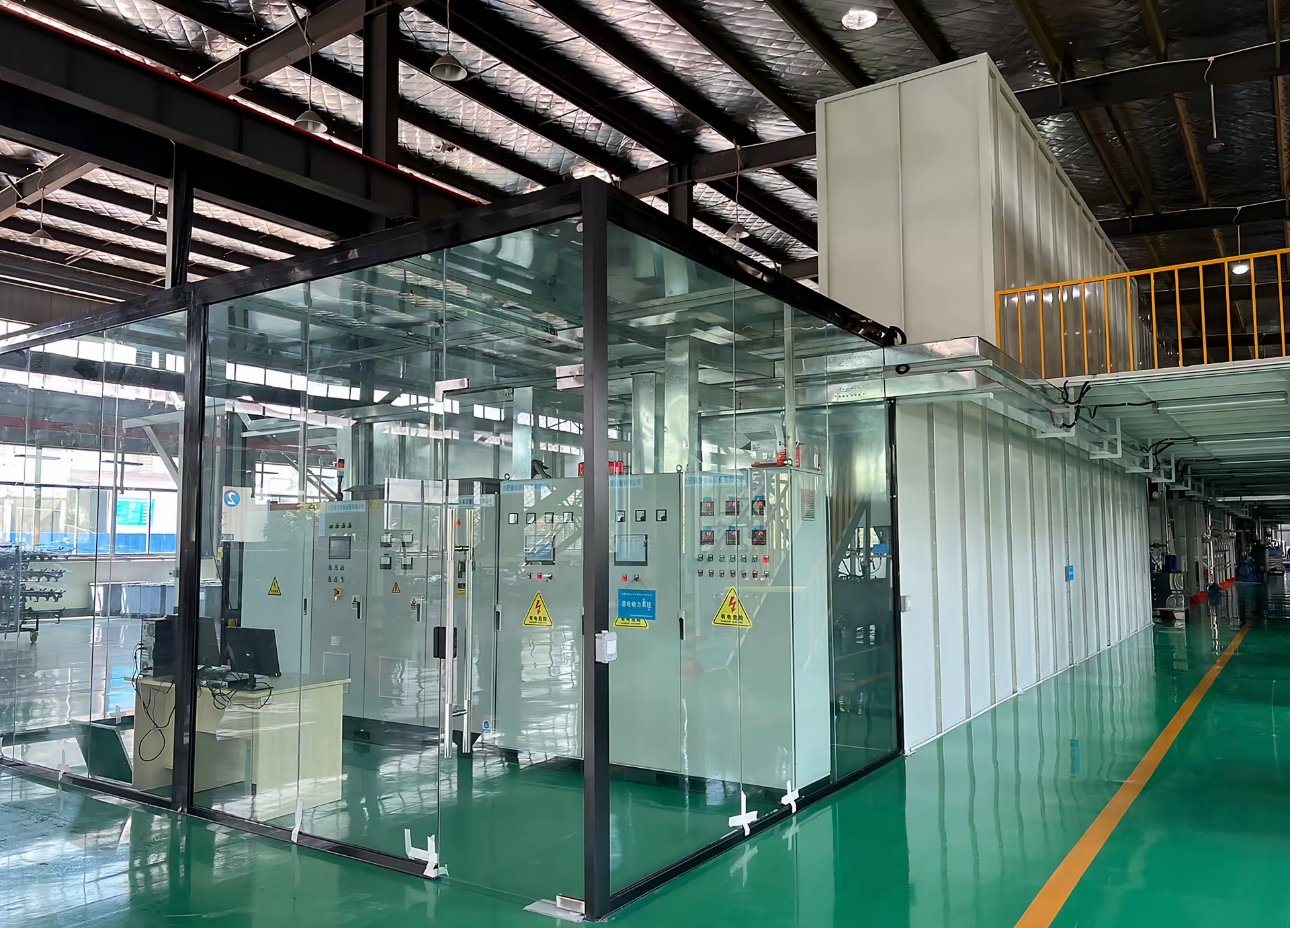
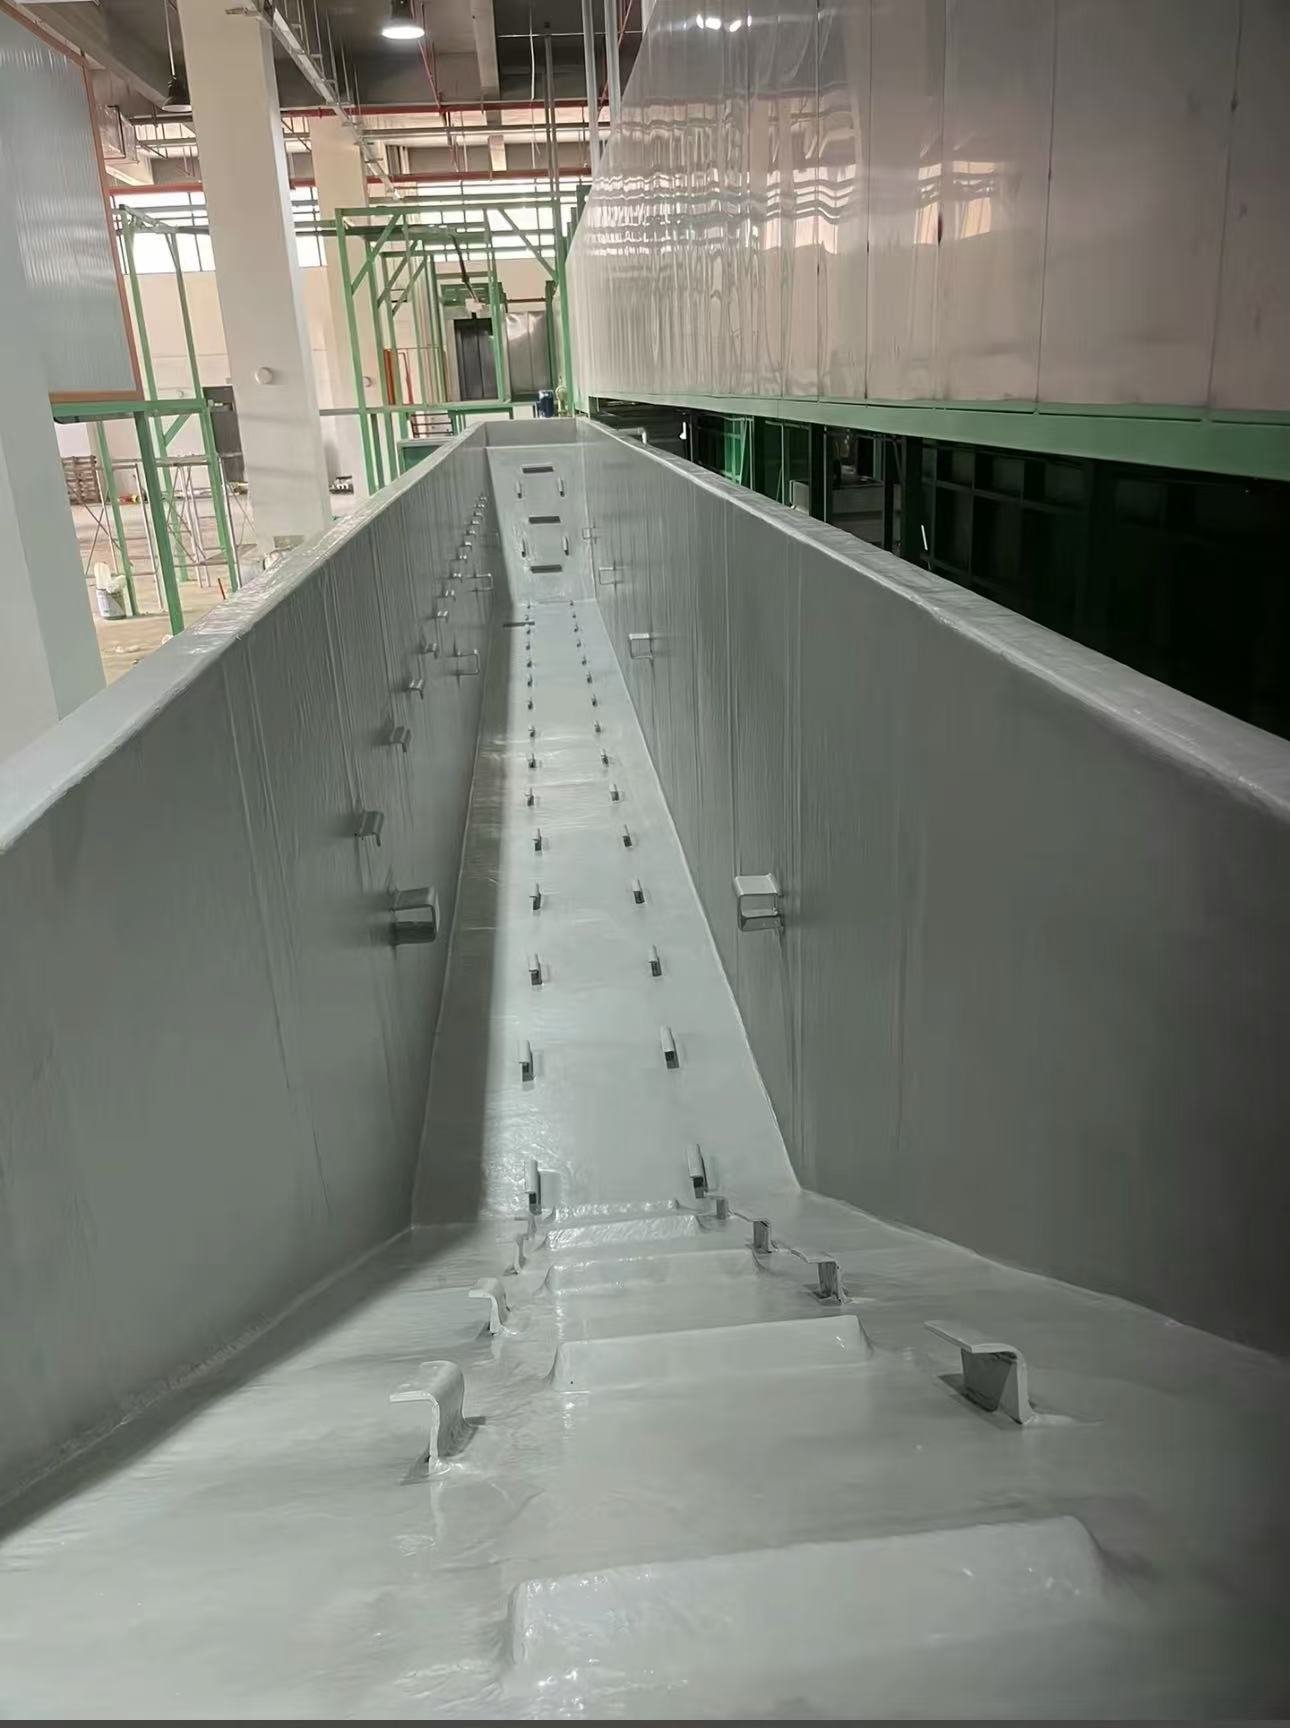
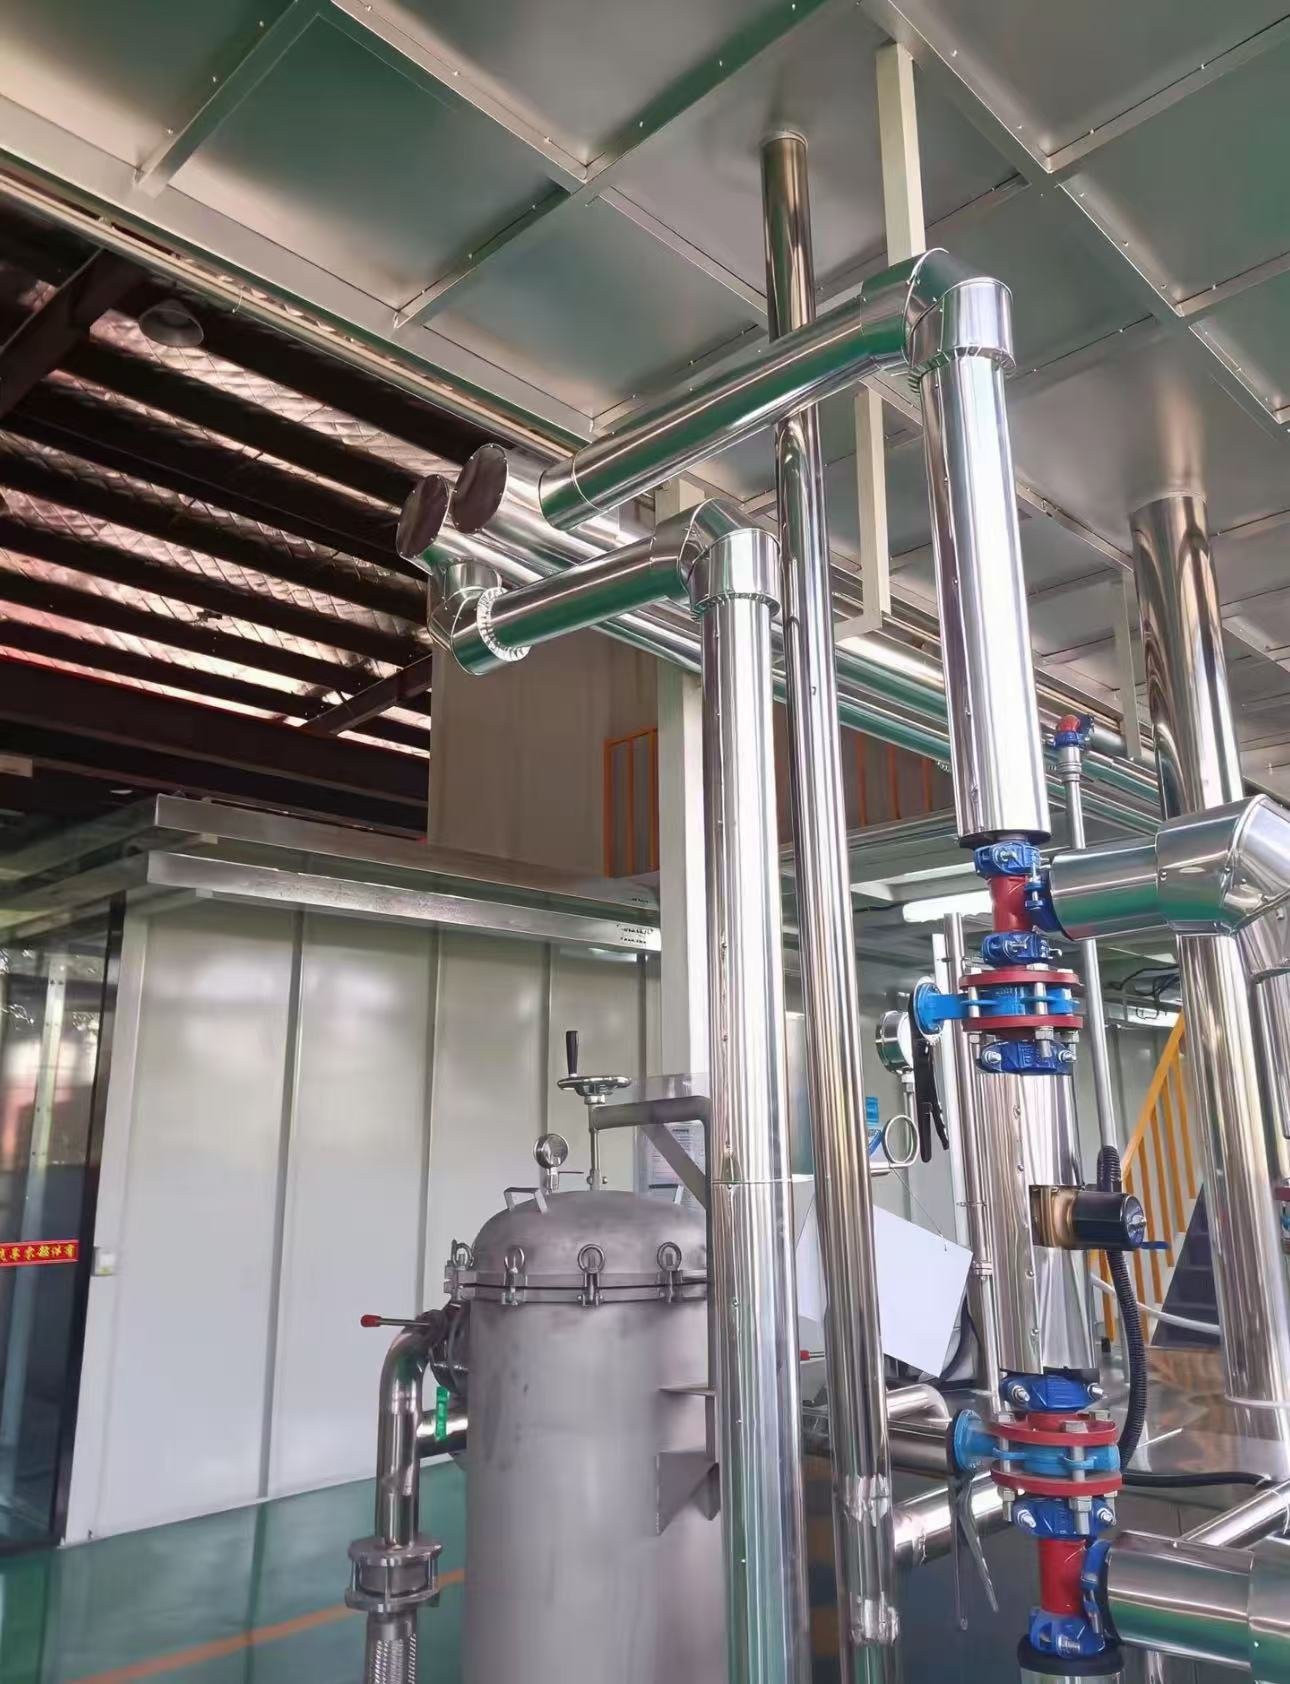
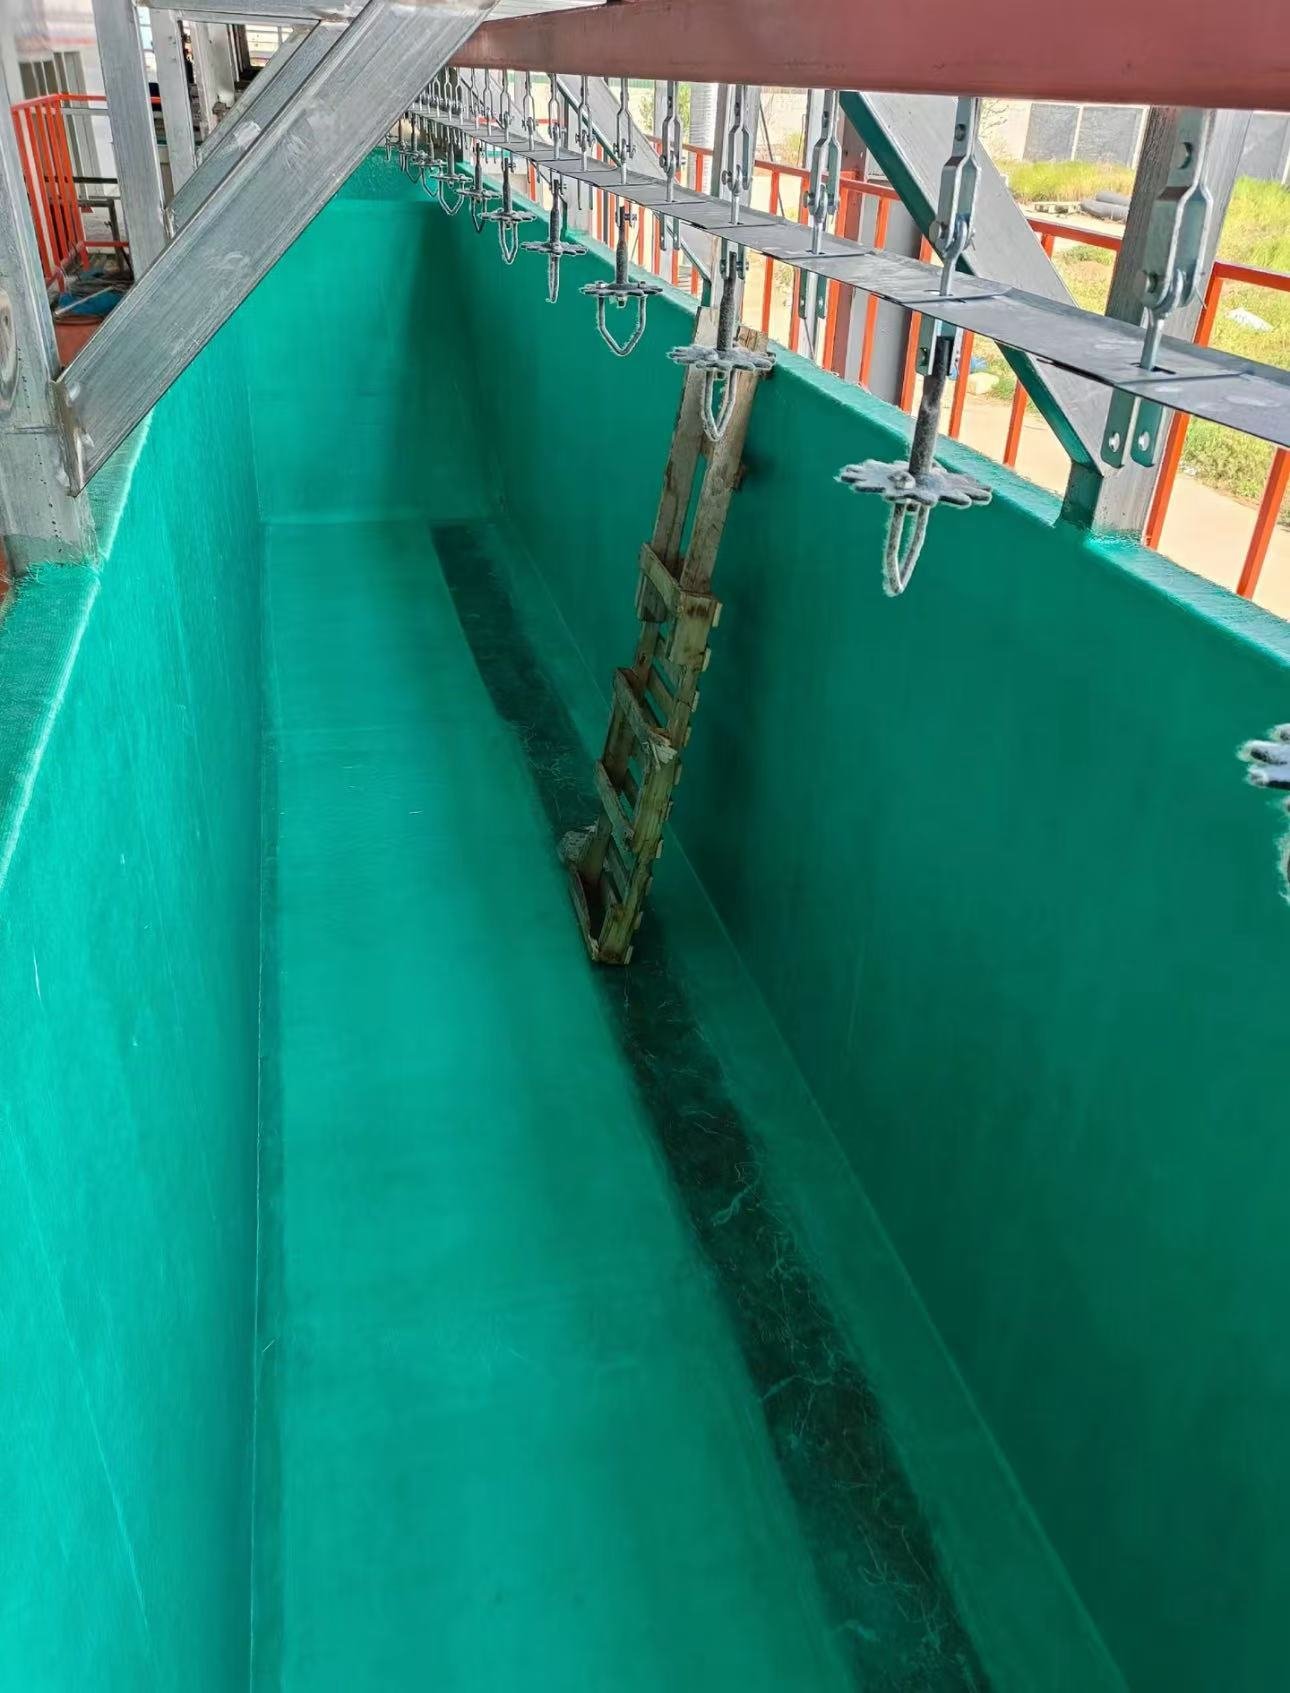
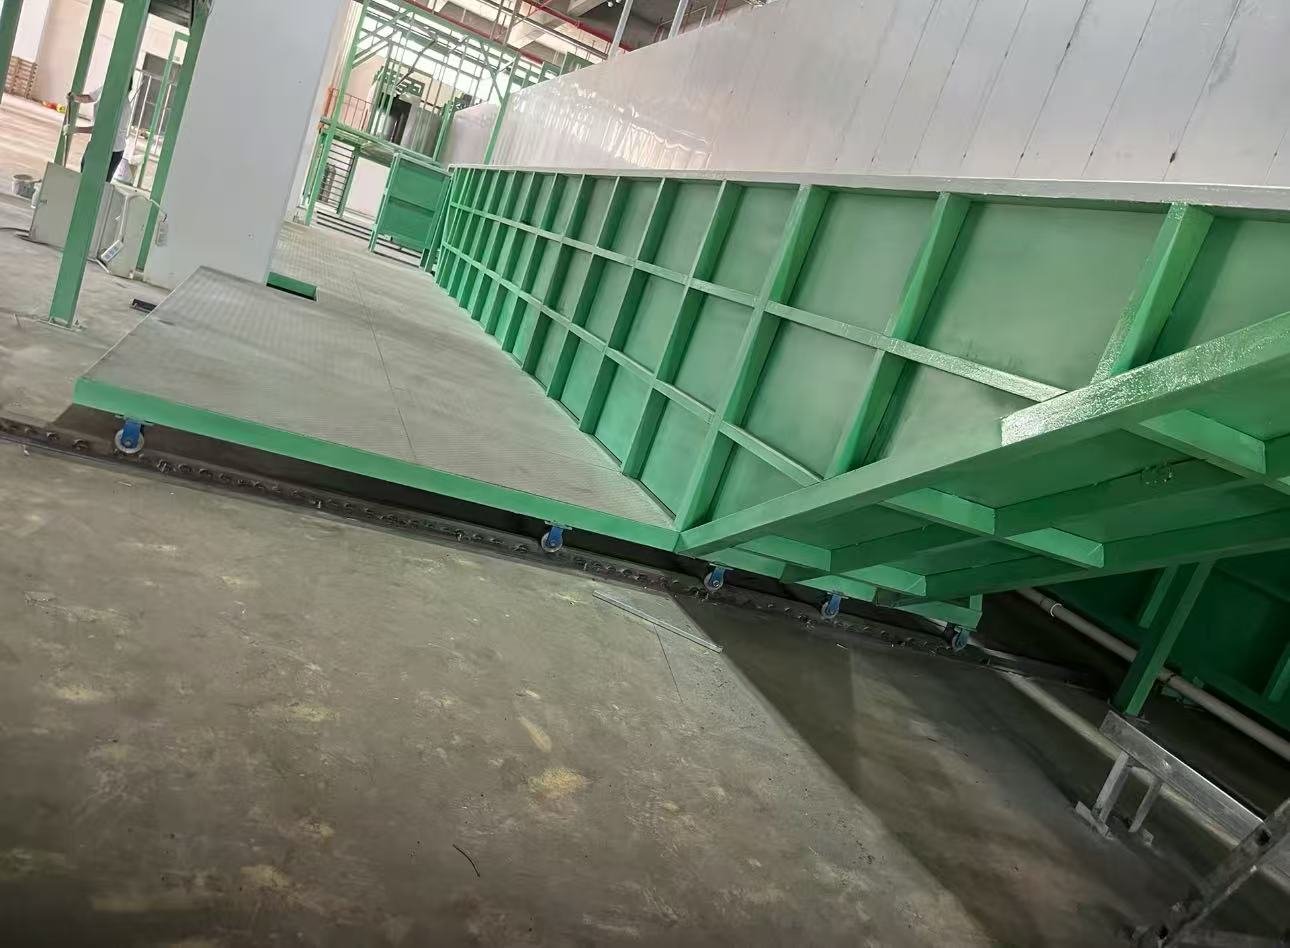
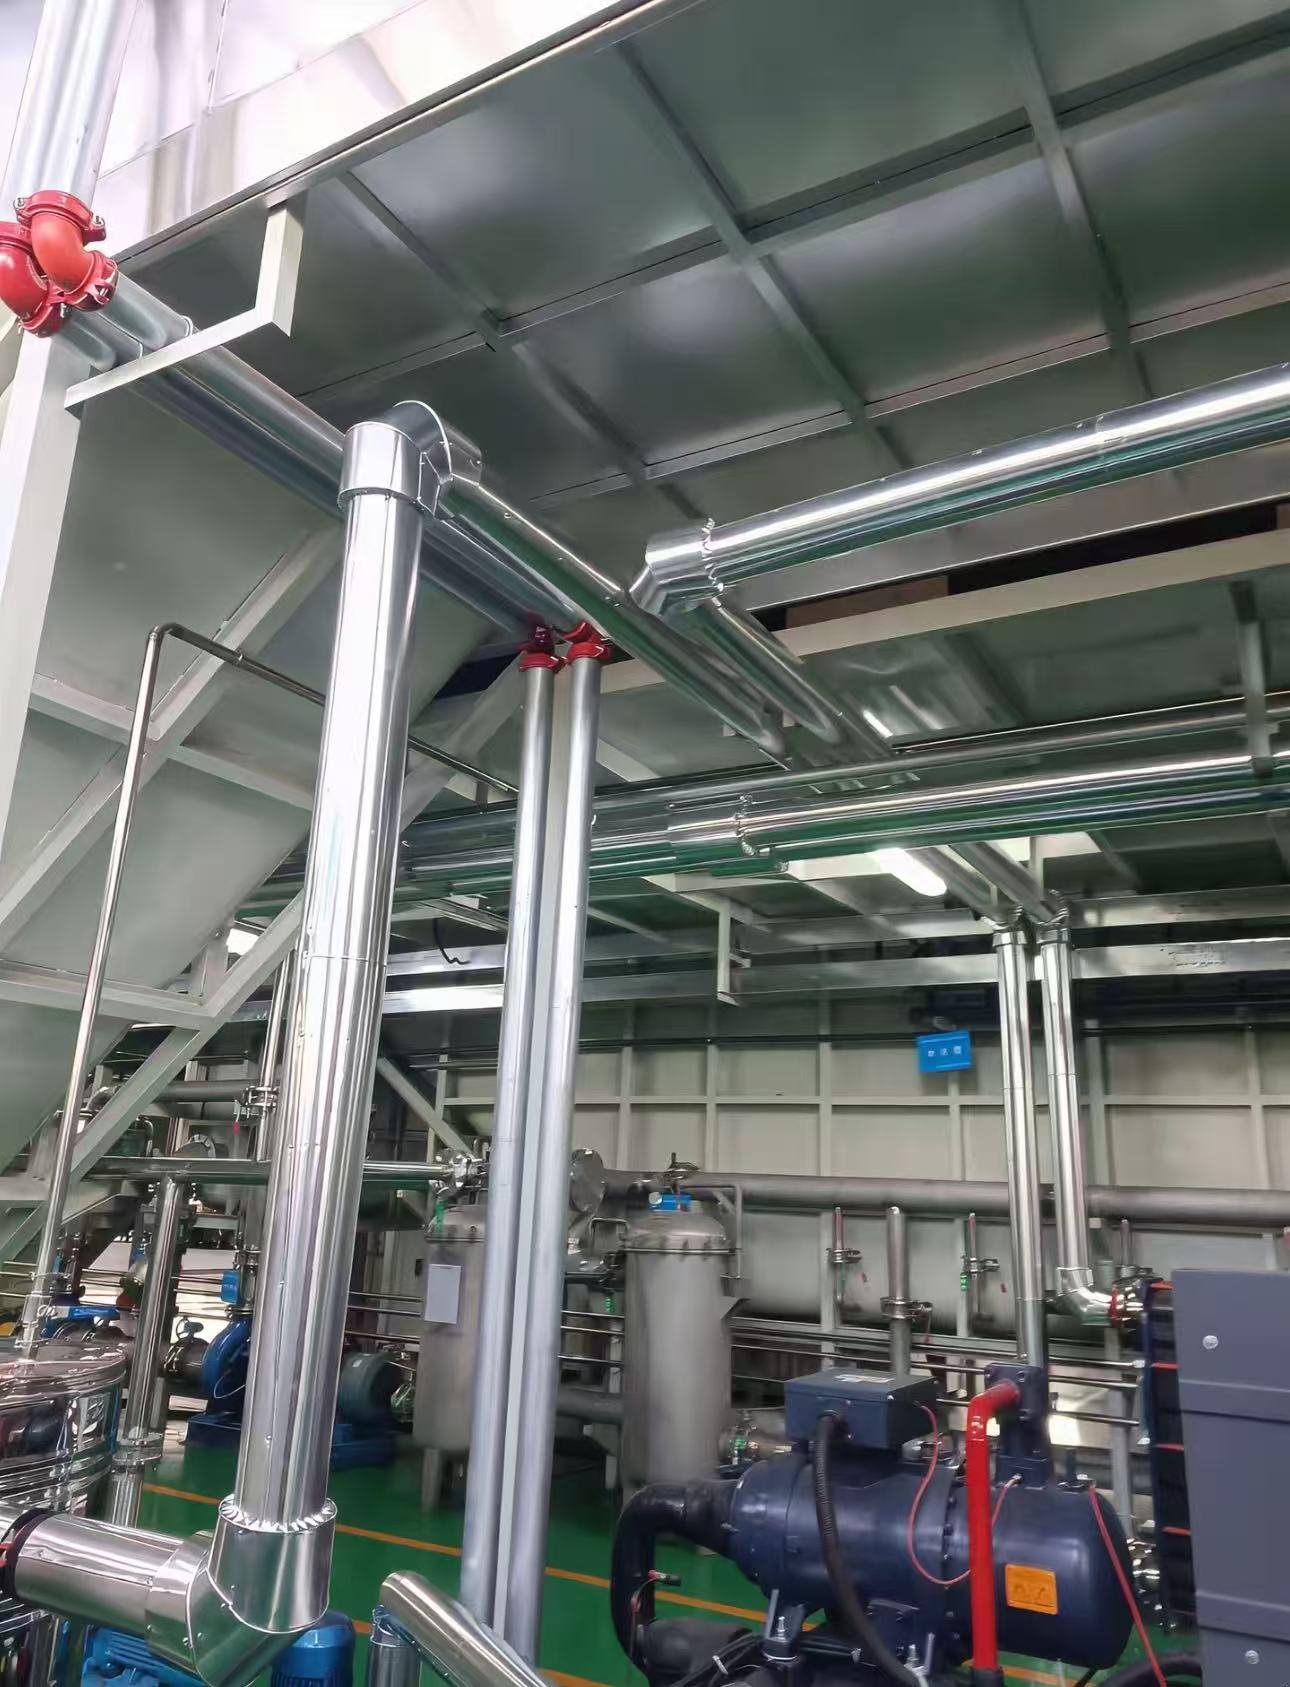
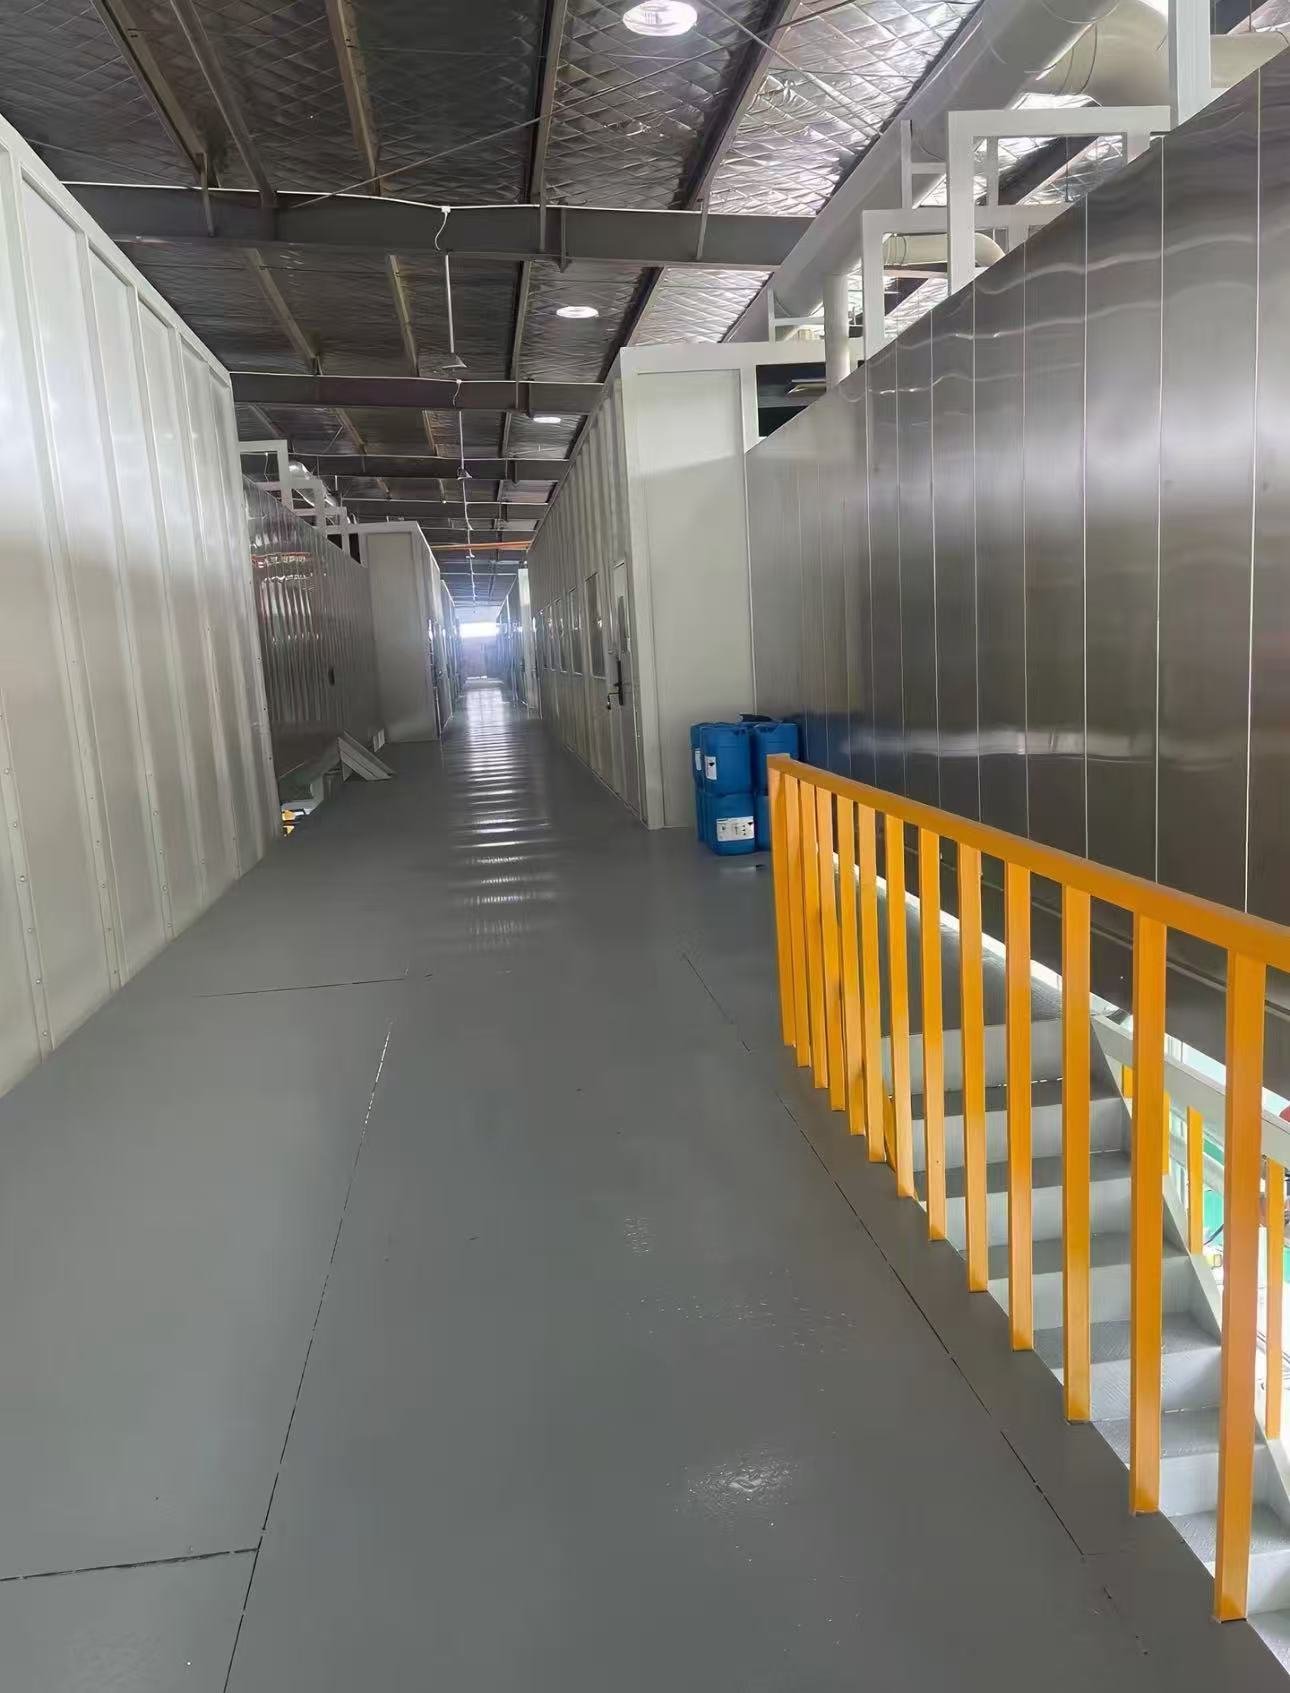
تصاویری از یک خط پوشش الکتروفورتیک عرضهشده برای قطعات خودرو: مخازن با پوشش FRP همراه با ریلهای آند، تونل پیشتصفیه پاششی، پمپهای سیرکولاسیون، فیلترهای کیسهای و مبدلهای حرارتی صفحهای روی حلقه حمام، پایش pH و رسانایی، و اتاق کنترل با دیوار شیشهای.

مراجع کاربرد
تأمینکنندگان قطعات خودرو و شاسی، سازندگان چارچوب صندلی و براکت، سازندگان لوازم خانگی و محفظههای برقی، و هر کارخانهای که مجموعههای جوششده پیچیده را پیش از پوشش نهایی پودری یا مایع، پرایمر میزند.
تعهد مهندسی
هر خط بر اساس یک مشخصات عملکردی مکتوب مهندسی میشود. سرعت خط، پروفایل پخت، ضخامت فیلم و سطح انتشار در قرارداد ذکر میشود و در اجرای آزمایشی کارخانه روی قطعه خودتان پیش از حمل نشان داده میشود. یک تیم مهندسی کل زنجیره را مالک است — پیشتصفیه، اعمال، پخت، انتقال و کنترل انتشار — بنابراین توازنها بین آنها روی تخته رسم حل میشود، نه روی کف کارخانه شما.
خدمات و تحویل
پیکربندیهای استاندارد در ۳۰ تا ۶۰ روز ارسال میشوند با گارانتی ۱۲ ماهه کل ماشین و ۳۶ ماهه قطعات حیاتی. نصب در محل، راهاندازی و آموزش اپراتور در سراسر جهان موجود است، و تنظیم فرآیند و پشتیبانی قطعات یدکی برای طول عمر کاری خط ادامه مییابد.
پرسشهای متداول
آبکاری الکتروفورتیک چه تفاوتی با پرایمرپاشی دارد؟
قطعه در حمام رنگ پایه آبی غوطهور میشود و ولتاژ DC فیلم را بهصورت الکتریکی رسوب میدهد، بنابراین پوشش روی لبهها، داخل لولهها و در حفرههایی که تفنگ پاش نمیتواند به آنها برسد، یکنواخت است. ضخامت فیلم توسط ولتاژ و زمان تعیین میشود نه با تکنیک اپراتور.
بعد از آبکاری الکتروفورتیک چه میآید؟
بیشتر خطوط پوشش نهایی پودری یا مایع را روی همان نوار نقاله یا نوار نقاله متصل اعمال میکنند. فیلم پختهشده آبکاری الکتروفورتیک یک پرایمر است؛ رنگ و براقیت از پوشش نهایی میآید.
چه اندازه مخزنی نیاز دارم؟
حجم کاری بر اساس بزرگترین پوشش قطعه بهعلاوه فاصله تا آندها تعیین میشود، و تکت خط تعیین میکند که چند حامل همزمان در حمام باشند. ما حمام، اولترافیلتراسیون و چیلر را با هم بر اساس نقشههای قطعه و خروجی ساعتی شما اندازهگذاری میکنیم.