Линия предварительной подготовки для порошковой окраски: фосфатирование против циркония, 3/5/7 стадий (2026)
Краткий ответ: Линия предварительной подготовки очищает и химически преобразует поверхность металла, чтобы покрытие хорошо сцеплялось и сопротивлялось коррозии. Трёхстадийные линии используются для деталей внутреннего применения, пятистадийные являются промышленным стандартом, а семистадийные применяются для наружных и автомобильных работ. Циркониевая химия работает при 25-35 C и снижает затраты на энергию на 40-60% по сравнению с цинкфосфатированием, которое по-прежнему лидирует по стойкости в соляном тумане.
MUSI Technology, производитель линий нанесения покрытий в Чанчжоу, Китай, строит трёх-, пяти- и семистадийные линии предварительной подготовки и предлагает циркониевую химию при 25-35 °C, что снижает энергозатраты на 40-60% по сравнению с цинкфосфатом, тогда как цинкфосфат остаётся выбором там, где на первом месте стойкость к солевому туману.
Какой вариант предварительной обработки лучше всего подходит для порошковой окраски?
Для стальных деталей, которые должны выдерживать длительные испытания в соляном тумане, цинкование фосфатированием по-прежнему обеспечивает наилучшую коррозионную основу. Для смешанных стальных и алюминиевых деталей или для производств, которые хотят более низкую температуру и меньше шлама, обычным выбором является циркониевое или силановое конверсионное покрытие. Фосфатирование железа — это недорогой вариант для изделий внутреннего применения. Правильный ответ зависит от подложки, класса коррозии и правил по сточным водам, которые это руководство сравнивает поэтапно.
Установка струйной предварительной обработки против линии погружной предварительной обработки
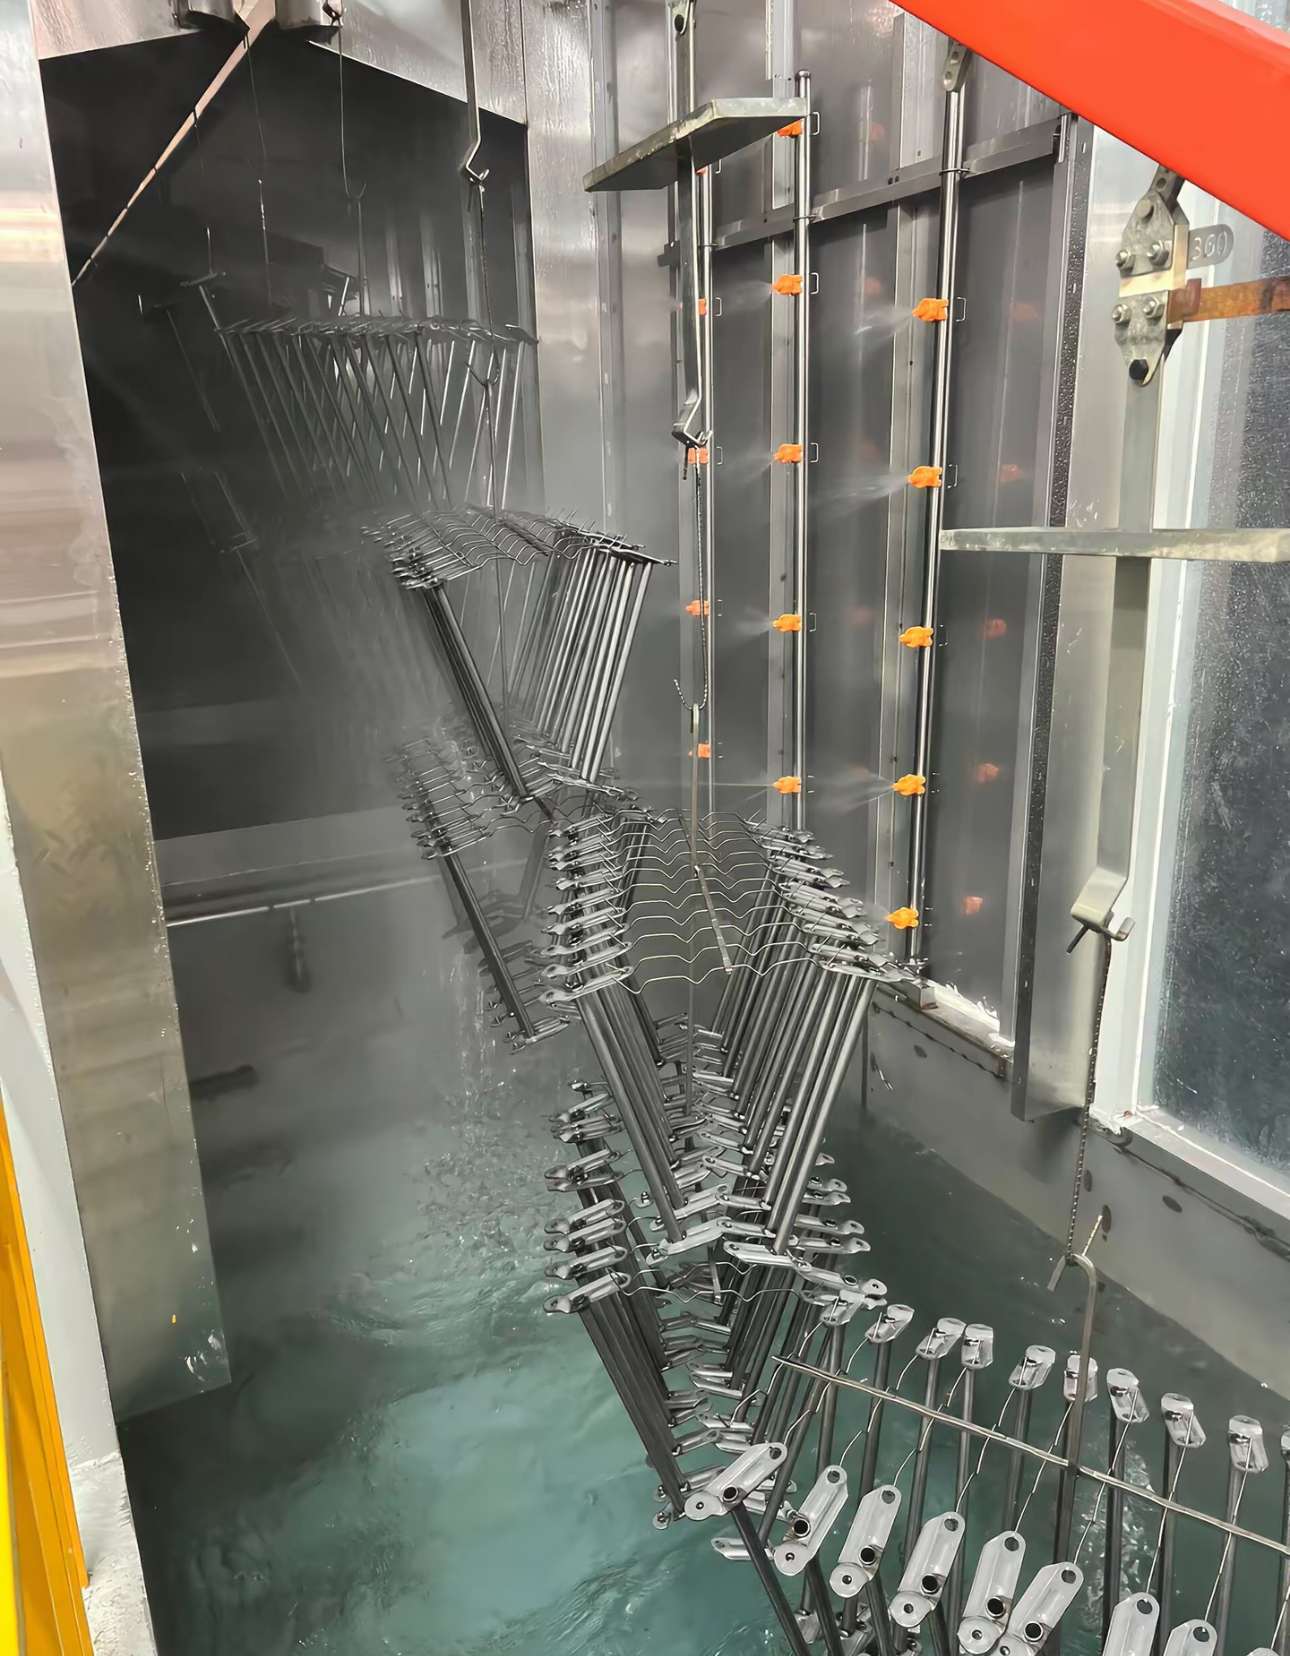
Установка струйной предварительной обработки представляет собой туннель из зон с форсунками, через который проходит конвейер: предварительное обезжиривание, обезжиривание, промывка, кондиционирование поверхности, фосфатирование или цирконирование, промывка и финальная промывка деминерализованной водой. Она подходит для непрерывных автоматических линий порошковой окраски и открытых форм деталей. Линия погружной предварительной обработки погружает подвески в ряд ванн и достигает внутренних поверхностей труб, коробов и глухих отверстий; это выбор для сложных деталей и более низких скоростей линии. Автоматическая установка фосфатирования любого типа добавляет контроль температуры, дозирование химикатов и сушильную печь перед камерой порошкового напыления.
- Система струйной предварительной обработки: от 3 до 9 стадий, самая высокая производительность, наименьший объём химикатов на деталь.
- Линия погружной предварительной обработки: полное покрытие полых деталей, ванны из ПП или нержавеющей стали, более длительный цикл.
- Предварительная обработка стальных листов для конструкционной стали на линии обычно выполняется дробеструйной обработкой, а не химической обработкой; см. оборудование для дробеструйной и пескоструйной обработки.
Что на самом деле делает линия предварительной подготовки?
Предварительная подготовка удаляет масло, пыль, ржавчину и прокатную окалину, затем осаждает тонкий конверсионный слой, который закрепляет покрытие и замедляет распространение коррозии. Отказы сцепления покрытия гораздо чаще связаны с предварительной подготовкой, чем с порошком или печью. Занижение требований к этому этапу — самая дорогая ошибка в новой линии нанесения покрытий.
Обычно процесс представляет собой туннель из зон распыления, каждая длиной 1,5-3 м, при этом детали проходят через него на том же конвейере, который подаёт их в камеру нанесения и печь. Для малых объёмов или тяжёлых сварных конструкций используются ванны погружения периодического действия.
Предварительная обработка — это первый участок любой линии поверхностной обработки и участок, который определяет, сможет ли остальная часть линии выдержать свои спецификации по адгезии и коррозионной стойкости.
В чём разница между 3-, 5- и 7-стадийной предварительной подготовкой?
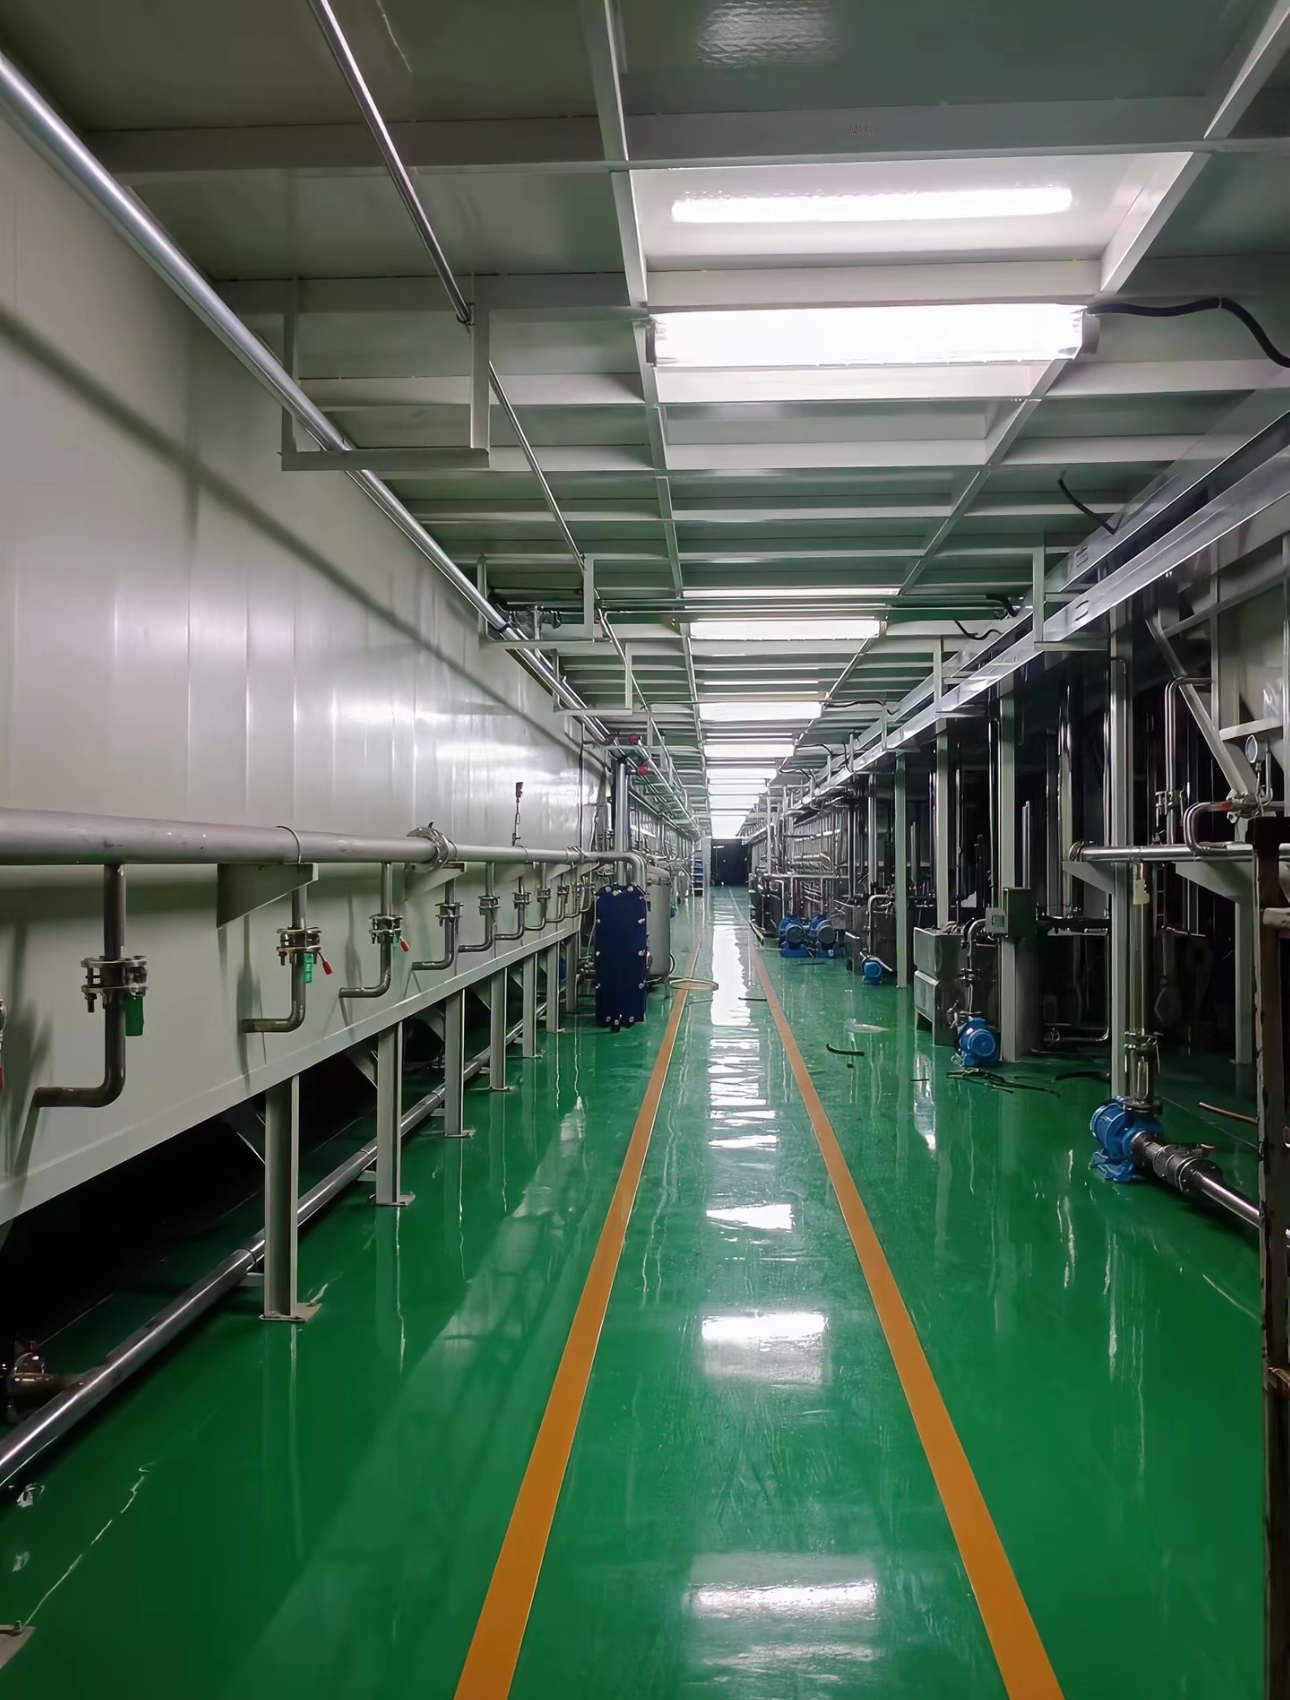
Количество стадий — это число зон распыления или погружения, которые проходит деталь. Больше стадий означает лучшую очистку, лучшее ополаскивание и лучшую коррозионную стойкость за счёт длины туннеля, воды и химикатов.
| Конфигурация | Стадии | Типичное использование | Соляной туман (ASTM B117) | Длина туннеля |
|---|---|---|---|---|
| 3-стадийная | Обезжиривание – ополаскивание – конверсия | Мебель для помещений, лёгкая фурнитура | 150-250 ч | 6-10 м |
| 5-стадийный | Обезжиривание – промывка – конверсия – промывка – промывка деминерализованной водой | Бытовая техника, общее промышленное применение | 350-500 ч | 12-20 м |
| 7-стадийный | Щелочная обработка – промывка – удаление ржавчины – промывка – конверсия – промывка – уплотнение деминерализованной водой | Автомобильная промышленность, наружное применение, морская среда | 750–1 000 ч | 22–35 м |
Показатели солевого тумана — типичные результаты для правильно работающей линии со согласованной порошковой системой, а не гарантия: эксплуатационные характеристики также зависят от подложки, толщины покрытия и химического состава порошка.
Фосфатирование или цирконий: какую конверсионную химию следует использовать?
Цирконий — более дешёвый и менее энергозатратный вариант, и сейчас он является стандартом для большинства новых линий. Цинк-фосфатное покрытие по-прежнему выигрывает там, где требуется максимальная коррозионная стойкость.
| Критерий | Железофосфатное покрытие | Цинк-фосфатное покрытие | Цирконий |
|---|---|---|---|
| Температура ванны | 45–55 C | 50-60 C | 25-35 C |
| Масса покрытия | 0,3-0,8 г/м2 | 1,5-3,0 г/м2 | 0,05-0,2 г/м2 |
| Образование шлама | Низкие | Высокие | Очень низкое |
| Затраты на энергию | Средний | Высокие | Низкие (экономия 40-60%) |
| Типичный солевой туман | 250-400 ч | 750–1 000 ч | 400–700 ч |
| Возможность обработки разнородных металлов | В основном сталь | В основном сталь | Сталь, алюминий, оцинкованная сталь |
Если линия должна обрабатывать стальные, алюминиевые и оцинкованные детали на одних и тех же подвесках, цирконий обычно является единственным практичным решением с единой химией.
Как рассчитать размеры линии предварительной обработки?
Расчёт ведётся от конвейера, а не от ванны. Каждая стадия должна иметь достаточную длину для своего времени выдержки при скорости линии.
| Время выдержки на каждой стадии | 60–90 с обезжиривание, 30–45 с промывка, 60–120 с конверсия. |
|---|---|
| Длина ступени | скорость линии (м/мин) × время выдержки (мин). При 2 м/мин и 90 с обезжиривания эта стадия составляет 3 м в длину. |
| Давление распыления | 0,8–1,5 бар на форсунке для стадий распыления. |
| Сушильная печь | 8–15 минут при 120–160 °C для удаления всей поверхностной воды перед нанесением порошка. |
| Выполненные поставки | 800+ окрасочных линий для 500+ клиентов в 36 странах (инженерная команда MUSI, суммарно с 2011 года) |
| Услуги | Проектирование, изготовление, монтаж, пусконаладка, обучение операторов и сервисная поддержка от одной компании |
Потребление воды — показатель, который чаще всего упускают из виду. Пятистадийная линия при 2 м/мин обычно использует 0,8–2,5 м3/ч воды для промывки. Противоточная промывка и контур полировки на деионизированной воде сокращают это на 50–70% и заслуживают включения в спецификацию с самого начала.
Сколько стоит линия предварительной подготовки в 2026 году?
Ориентировочные диапазоны цен ex-works для оборудования, поставляемого из Китая. Химия, водоподготовка и монтаж рассчитываются отдельно.
| Конфигурация | Ориентировочная цена (долл. США, франко-завод) | Примечания |
|---|---|---|
| 3-стадийный туннель распыления | 18,000-40,000 | Нержавеющие баки, базовое управление |
| 5-стадийный туннель распыления | 40,000-95,000 | Наиболее распространённый промышленный выбор |
| 7-стадийный туннель распыления | 95,000-220,000 | Автомобильный и уличный класс |
| Сушильная печь | 12,000-45,000 | Газ или электричество, по длине туннеля |
| Очистка сточных вод | 15,000-80,000 | Зависит от предельно допустимого сброса |
Очистка сточных вод является законодательным требованием на большинстве рынков и часто отсутствует в первоначальных бюджетах. См. система очистки сточных вод окрасочного производства обычно в паре с туннелем предварительной обработки.
Каковы наиболее распространённые неисправности предварительной обработки?
| Покрытие отслаивается или вздувается | неполное обезжиривание или перенос масла из насыщенной ванны первой ступени. Ежедневно проверяйте электропроводность ванны и свободную щёлочность. |
|---|---|
| Белые солевые пятна после полимеризации | недостаточная финальная промывка. Добавьте стадию промывки DI и поддерживайте проводимость финальной промывки ниже 30 микросименс/см. |
| Налёт ржавчины между стадиями | детали остаются влажными слишком долго. Сократите интервалы переноса и обеспечьте непрерывную подачу в печь сушки. |
| Шлам забивает форсунки | нормально для фосфата цинка. Укажите шламовый конус и контур фильтрации или перейдите на цирконий. |
Почему стоит заказать линию предварительной обработки у MUSI Technology?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) — китайский производитель окрасочных линий «под ключ», поставивший 800+ окрасочных линий 500+ заказчикам в 36 странах — от отдельных камер до комплексных окрасочных цехов. Туннели подготовки поверхности проектируются как часть комплектной линии, поэтому длина зон, скорость конвейера, сушильная печь и производительность камеры согласованы с самого начала.
- Корпуса резервуаров из нержавеющей стали 304 или углеродистой стали с покрытием, в зависимости от химического состава.
- Стандартные конфигурации поставляются в течение 30–60 дней с гарантией 12 месяцев на всю машину и 36 месяцев на критические компоненты. На конструктивные элементы гарантия составляет до 60 месяцев.
- Монтаж на месте, пусконаладка и обучение операторов доступны по всему миру.
- Каждая линия проектируется в соответствии с письменной спецификацией производительности. Скорость линии, профиль отверждения, толщина покрытия и уровень выбросов указываются в договоре и демонстрируются на вашей собственной детали во время заводских испытаний перед отгрузкой.
- Одна инженерная команда отвечает за всю цепочку — предварительную обработку, нанесение, отверждение, транспортировку и контроль выбросов — поэтому компромиссы между ними решаются на чертёжной доске, а не на полу вашего завода.
MUSI работает с производителями, которые рассматривают финишную обработку поверхности как часть продукта, а не как последний этап перед упаковкой. Это меняет содержание первого разговора: чертежи деталей, целевые показатели производительности и стандарт, по которому проводит аудит ваш собственный заказчик, а не номер модели. Это также меняет то, что происходит после ввода в эксплуатацию, когда настройка процесса, развитие операторов и поддержка запасных частей продолжаются в течение всего срока службы линии.
См. ассортимент автоматических линий распылительного нанесения покрытий или прочитайте руководство покупателя линии порошковой окраски.
Часто задаваемые вопросы
Сколько стадий необходимо для линии предварительной обработки перед порошковой окраской?
Три стадии подходят для деталей внутреннего применения и обеспечивают примерно 150–250 часов устойчивости к солевому туману. Пять стадий — это отраслевой стандарт при 350–500 часах. Семь стадий используются для автомобильных и наружных изделий, достигая 750–1 000 часов. Количество стадий определяется требованием к коррозионной стойкости готовой детали, а не объёмом производства.
Лучше ли циркониевая предварительная обработка, чем цинкфосфатная?
Цирконий работает при 25–35 °C вместо 50–60 °C, снижая затраты на энергию на 40–60%, почти не образует шлама и работает со сталью, алюминием и оцинкованными деталями в одной ванне. Цинкфосфатная обработка всё ещё обеспечивает более высокую коррозионную стойкость: обычно 750–1 000 часов в солевом тумане против 400–700 часов для циркония. Выбирайте цинкфосфатную обработку, когда максимальная коррозионная эффективность требуется по контракту.
Какой длины должен быть туннель предварительной обработки?
Длина равна скорости линии, умноженной на общее время выдержки. Пятистадийная линия при 2 м/мин с общим временем выдержки около 6 минут требует примерно 12 м туннеля плюс зоны передачи, то есть 14–20 м в установленном виде. Семистадийная автомобильная линия обычно имеет длину 22–35 м.
Сколько воды потребляет линия предварительной обработки?
Пятистадийная струйная линия при 2 м/мин обычно потребляет 0,8–2,5 м3/ч воды для промывки. Противоточная промывка плюс контур полировки на деионизированной воде снижают это на 50–70%. Очистка воды и разрешения на сброс должны быть заложены в бюджет наряду с туннелем.
Нужна ли мне печь сушки после предварительной обработки?
Да, для порошковой окраски. Остаточная вода на поверхности при нанесении порошка вызывает точечные проколы и плохую адгезию. Стандартная сушильная печь работает 8–15 минут при 120–160 °C, её размеры подбираются так, чтобы детали выходили полностью сухими при скорости линии.
Сколько стоит линия предварительной подготовки?
Ориентировочные диапазоны цен ex-works на 2026 год: 18 000–40 000 долларов США за трёхступенчатый туннель, 40 000–95 000 долларов США за пятиступенчатый и 95 000–220 000 долларов США за семиступенчатый. Сушильная печь добавляет 12 000–45 000 долларов США, а очистка сточных вод — 15 000–80 000 долларов США в зависимости от местных норм сброса.
О цифрах в этом руководстве. Диапазоны цен — это оценки ex-works Китай, составленные в сентябре 2026 года на основе проектных предложений MUSI Technology, и приведены только для бюджетирования; твёрдая цена зависит от габаритов деталей, производительности и местных требований соответствия. Показатели производительности — это типичные значения для правильно подобранного и правильно эксплуатируемого оборудования, а не гарантии. Там, где сертификация или показатель, специфичный для заказчика, не могли быть подтверждены, это отмечено как требующее подтверждения, а не указано как факт. Последняя проверка: 9 сентября 2026 г.
Связанное руководство: Отслаивание покрытия и плохая адгезия: коренные причины на линии
Связанное руководство: Линия подготовки поверхности автомобильных деталей: предварительная обработка, e-coat и финишное покрытие
Сообщите нам размер деталей, производительность и тип покрытия — наши инженеры ответят в течение 24 часов, а планировка и бюджет последуют после получения полных данных о деталях. Свяжитесь с MUSI Technology или просмотрите наш ассортимент оборудования.
Вопросы, которые задают покупатели перед запросом коммерческого предложения
Может ли MUSI изготовить 5-ступенчатую или 7-ступенчатую линию предварительной подготовки для линии порошковой окраски?
Да. MUSI изготавливает струйные агрегаты предварительной подготовки в 3-, 5- и 7-ступенчатом исполнении с железофосфатной, цинкфосфатной или тонкоплёночной циркониевой химией, поставляемые отдельно или как головная часть комплектной линии порошковой окраски. Длина каждой ступени рассчитывается исходя из времени контакта и скорости конвейера.
Какая предварительная подготовка подходит для изделий наружного применения или автомобильных деталей?
Семиступенчатые линии применяются для изделий наружного применения и автомобильной отрасли, трёхступенчатые — для изделий внутреннего применения, а пятиступенчатые являются промышленным стандартом. Окончательный выбор зависит от испытания на коррозию или в солевом тумане, указанного вашим заказчиком, поэтому включите это требование в ваш запрос.
Что нужно отправить, чтобы получить предложение на линию предварительной подготовки?
Размер и масса изделия, количество изделий в час или скорость конвейера, материал основы (сталь, оцинкованная сталь или алюминий), требования по коррозионной стойкости или испытанию в солевом тумане, а также необходимость очистки промывочной воды на месте. MUSI ответит компоновкой ступеней и бюджетом.
Сопутствующее оборудование: Моечная машина предварительной обработки, Система очистки сточных вод окрасочного производства, Автоматическая линия порошковой окраски
Связанные технические руководства
Дефекты порошкового покрытия: причины и решения — двенадцать дефектов, которые вы действительно увидите, и какая станция на линии вызывает каждый из них.
- Как выбрать линию порошковой окраски: таблица решений 2026
Выбор линии порошковой окраски по размеру деталей, производительности за смену, смене цвета за 5-15 мин и нормам по выбросам. Опубликованные характеристики MUSI, бюджеты 75 000-2 000 000 USD. - Промышленные системы пылеудаления: расчёт и стоимость
Промышленный пылеуловитель поддерживает уровень твёрдых частиц в цехах нанесения покрытий и дробеструйной обработки в пределах 10-20 мг/м3. Типы, формулы расчёта воздушного потока и диапазоны стоимости на 2026 год. - Линия нанесения покрытий на контейнеры BESS: характеристики и коррозия
Контейнеры систем накопления энергии требуют антикоррозионной защиты категории C4 — C5: дробеструйная очистка до Sa2.5, цинконаполненный грунт и атмосферостойкий полиэфирный финишный слой. - Аудит завода линий окраски: чек-лист из 20 пунктов
Предотгрузочный аудит из 20 пунктов для покупателей окрасочных линий: что измерять, что требовать письменно, какие документы собирать и какие замечания должны. - Линия порошковой окраски колес и шасси: характеристики и стоимость
Колёса и детали шасси предъявляют самые жёсткие требования к коррозионной стойкости и внешнему виду в автомобильной отделке. Толщина покрытия, устойчивость к нитевидной коррозии и солевому туману, линия.