Линия подготовки поверхности автомобильных деталей: предварительная обработка, e-coat и финишное покрытие
Краткий ответ: Линия подготовки поверхности автомобильных деталей очищает сталь щелочным обезжириванием (обычно 30-70 °C в течение 1-5 минут), формирует конверсионное покрытие (трикатионное цинкфосфатирование при примерно 48-55 °C в течение 1-3 минут и 1.8-2.8 g/m² или циркониевое покрытие при температуре окружающей среды за 30-45 секунд), промывает деионизированной водой, затем наносит катодное электрофоретическое покрытие (e-coat) толщиной около 15-25 µm при 200-400 V с отверждением при температуре металла около 175 °C в течение 15-20 минут. На детали шасси и подвески часто добавляют порошковое финишное покрытие; в одной из опубликованных серий испытаний деталей подвески из высокопрочного чугуна система «цинкфосфат + e-coat + порошок» выдержала 2,000+ часов в солевом тумане.
MUSI Technology, производитель окрасочных линий из Чанчжоу (Китай), по одному контракту поставляет линии подготовки поверхности автомобильных деталей со струйной или погружной предварительной обработкой, ваннами e-coat, печами отверждения, камерами нанесения порошкового или жидкого финишного покрытия и конвейерами; компания поставляла автомобильные линии на заводы автомобилей и комплектующих в Китае, Вьетнаме и Мексике.
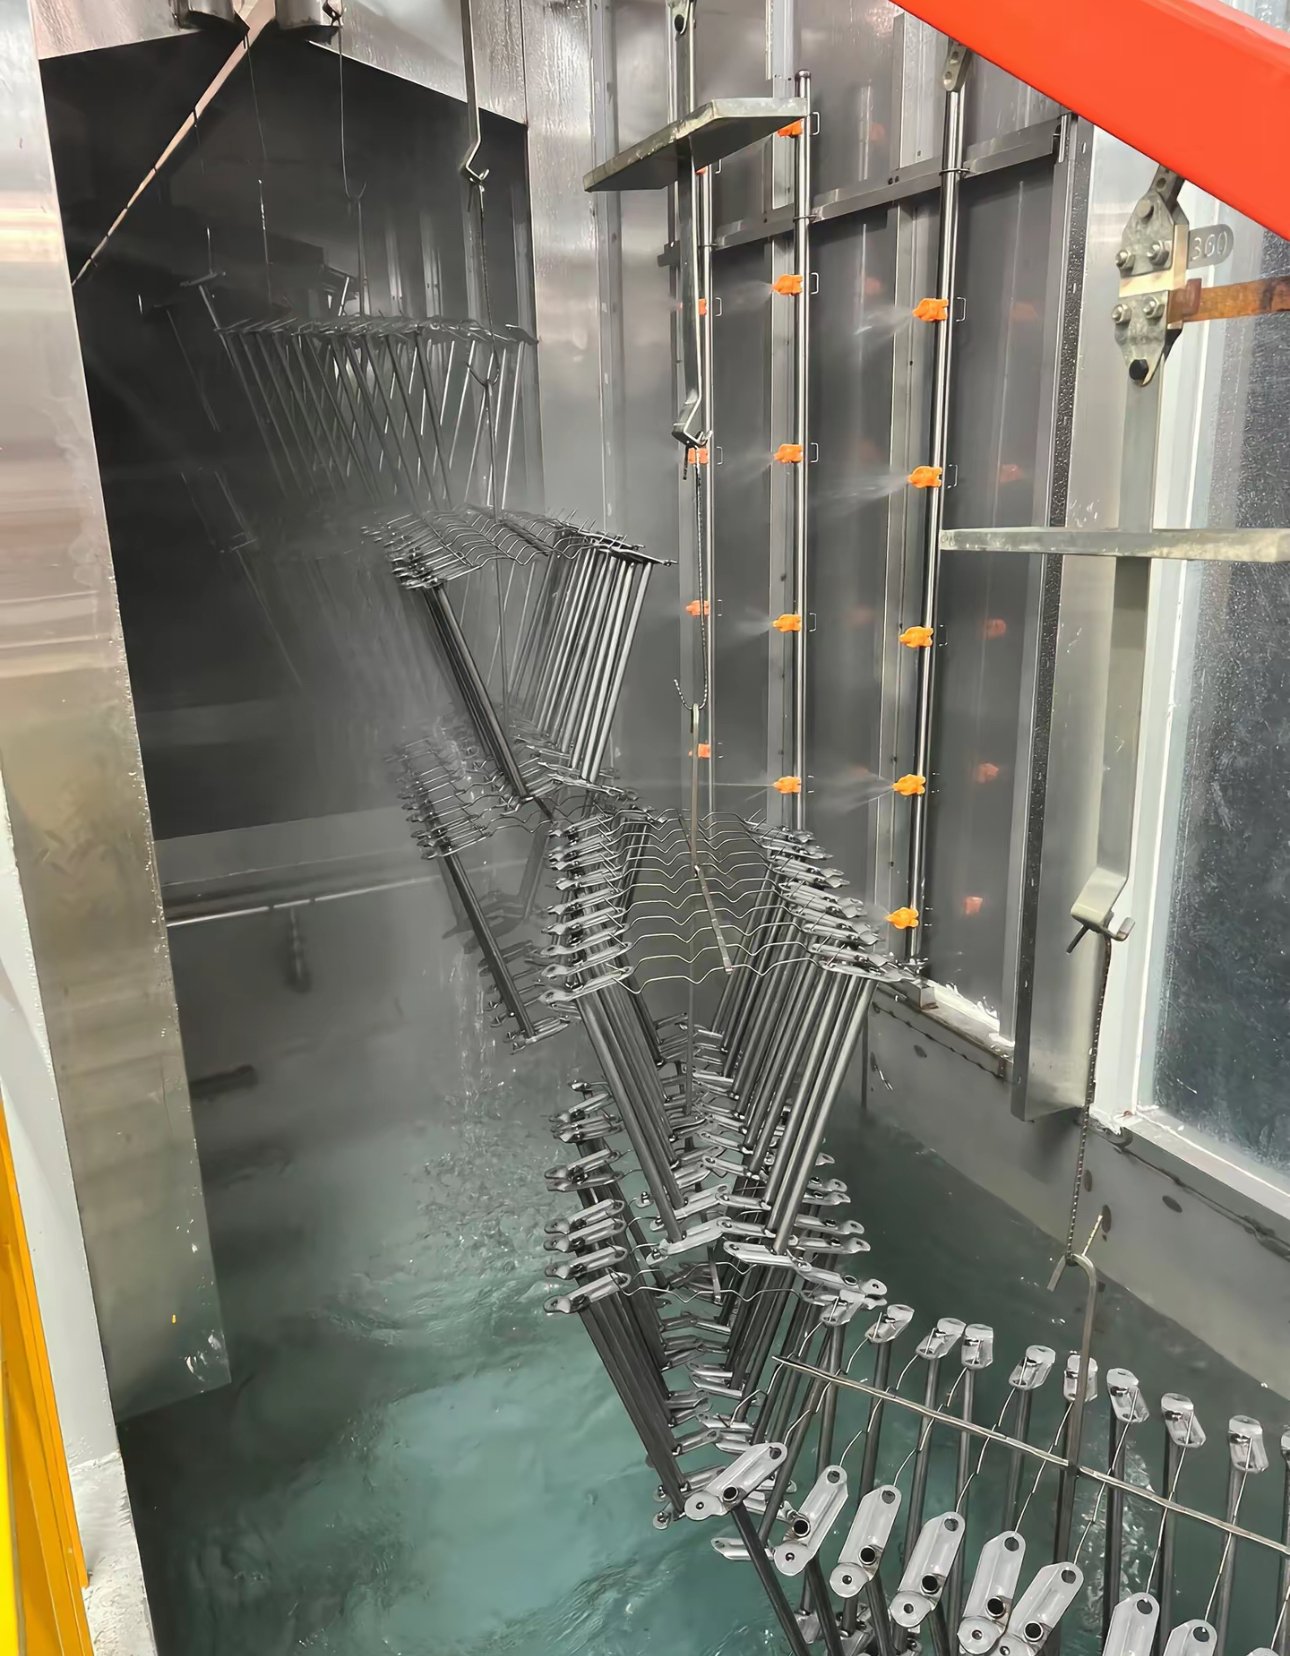
Из каких стадий состоит линия подготовки поверхности автомобильных деталей?
Приведённая ниже последовательность типична для стальных автомобильных деталей с грунтом e-coat. Значения — типичные рабочие диапазоны из технических паспортов поставщиков химии и ЛКМ; точные параметры определяются выбранной химией и спецификацией детали.
| Этап | Типичная температура | Типичное время | Метод и контроль |
|---|---|---|---|
| Предварительная промывка горячей водой или предварительное обезжиривание | Определяется химией | Определяется степенью загрязнения | Струйная обработка; удаляет свободное масло и цеховые загрязнения |
| Щелочное обезжиривание | 30-70 °C (низкотемпературные составы 30-40 °C) | 1-5 мин | Струйно или погружением; концентрация очистителя около 10-50 g/L |
| Промывки (не менее двух) | Температура окружающей среды | Короткий | Противоточный перелив; предотвращает унос щёлочи |
| Активация (соль титана) | Ниже примерно 49 °C | 20-60 с | Струйно или погружением; применяется перед цинкфосфатированием |
| Цинкфосфатирование (трикатионное) | Около 48-55 °C | 60-180 с | Струйно или струйно + погружением; масса покрытия 1.8-2.8 g/m² |
| Или циркониевое конверсионное покрытие | Температура окружающей среды, около 16-38 °C | 30-45 с | Струйно или погружением; pH около 4.0-5.5 |
| Промывки и промывка деионизированной водой | Температура окружающей среды | Короткий | Электропроводность финальной промывки перед e-coat — ниже примерно 10 µS/cm |
| Катодное электрофоретическое покрытие (e-coat) | Около 28-36 °C | Не менее 120 с | Погружение; 200-400 V |
| Промывки ультрафильтратом | Температура окружающей среды | Короткий | Противотоком обратно в ванну; финальная промывка деионизированной водой |
| Печь отверждения e-coat | Около 175 °C (температура металла) | 15-20 мин | Дольше для толстостенных рам |
| Порошковое или жидкое финишное покрытие и отверждение | Порошок: около 160-180 °C (температура металла) | 10-20 мин | Электростатическое напыление; по техническому паспорту порошка |
Линия цинкфосфатирования обычно имеет около семи стадий предварительной обработки; циркониевая линия может работать всего с четырьмя. Оборудование для этих стадий описано на страницах моечная машина предварительной обработки и линия e-coat .
Цинкфосфатирование или цирконий: какую предварительную обработку выбрать для автомобильных деталей?
Оба варианта применяются под автомобильное e-coat. Цинкфосфатирование — давно проверенная основа для самых высоких требований по коррозии; цирконий экономит тепло, стадии и шлам, но требует более чистых деталей и более тщательной промывки.
| Статья | Трикатионное цинкфосфатирование | Циркониевое конверсионное покрытие |
|---|---|---|
| Температура ванны | Около 48-55 °C | Температура окружающей среды |
| Время контакта | 1-3 мин | 30-45 с |
| Масса покрытия | Около 1.8-2.8 g/m² | Около 10-180 mg/m² в зависимости от основы |
| Стадия активации | Требуется | Не требуется |
| Типичное количество стадий | Около 7 | Всего 4 |
| Фосфатный шлам | Фосфатный шлам с цинком, никелем и марганцем, обычно утилизируется как опасные отходы | Значительно меньше; в одной отраслевой публикации указано снижение не менее чем на 80% |
| Срок службы ванны | Около 1-3 месяцев между заменами | Около 6-12 месяцев и более |
| Смешанная загрузка: сталь, оцинковка и алюминий | Возможна при правильном составе | Обрабатывается в одной ванне |
| Основные риски | Затраты на нагрев, удаление шлама, кислотная очистка ванн | Мгновенная ржавчина, накопление железа, избыточная масса покрытия при отклонении концентрации или времени |
Цирконий работает, если после очистителя детали полностью смачиваются водой без разрывов плёнки, а не менее двух промывок предотвращают унос щёлочи. После перехода на цирконий e-coat при том же напряжении часто осаждается быстрее, поэтому рассеивающую способность в трубах и углублениях нужно проверить заново.
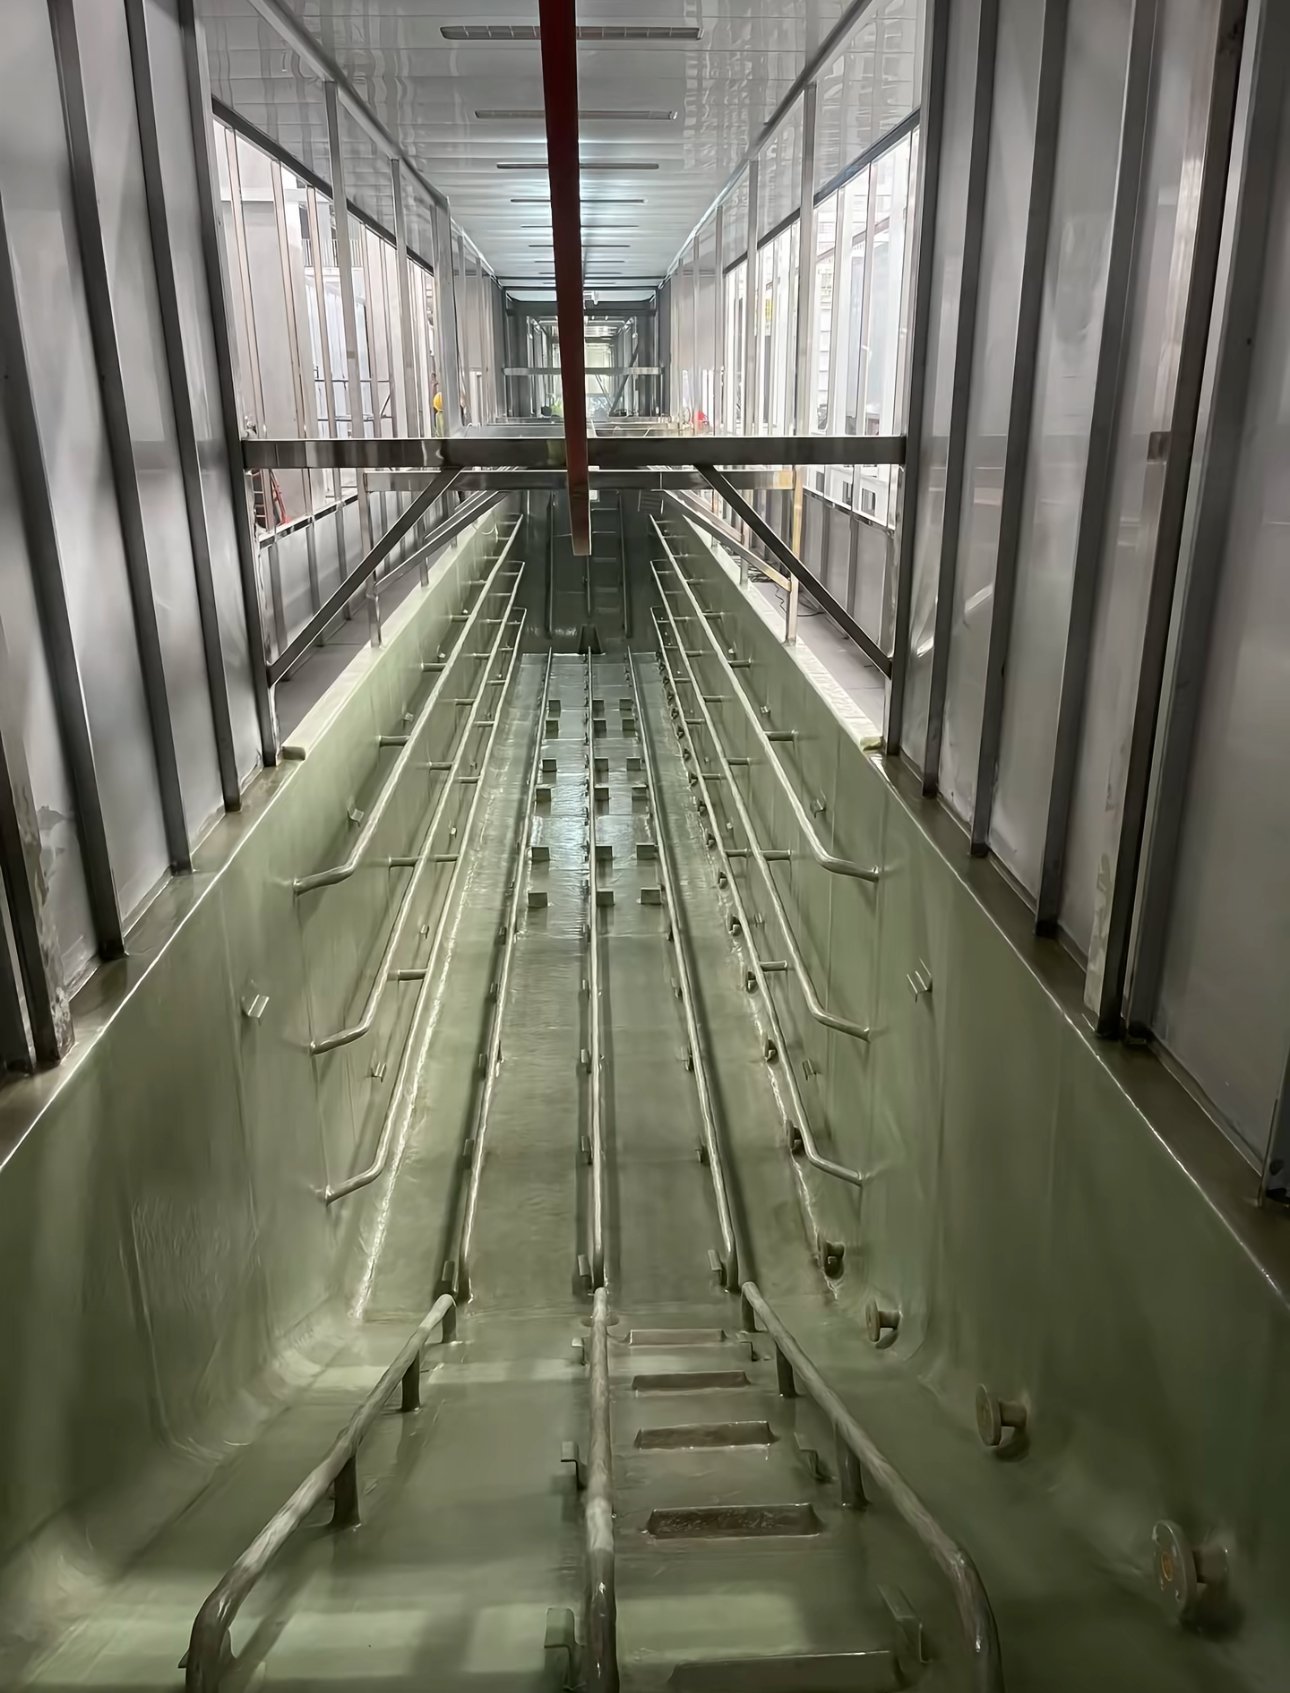
Каковы типичные параметры катодного e-coat?
| Параметр | Типичный диапазон для катодного эпоксидного e-coat |
|---|---|
| Температура ванны | Около 28-36 °C, поддерживается чиллером и теплообменником |
| Напряжение | Около 200-400 V (некоторые материалы — от 120 V) |
| Время осаждения | Около 2-3 мин, включая плавный подъём напряжения |
| Сухой остаток ванны | Около 10-21%, обычно около 18-20% |
| pH ванны | Около 5.4-6.0 |
| Электропроводность ванны | Около 800-2,200 µS/cm в зависимости от материала (номинально около 1,300-1,700 µS/cm) |
| Толщина плёнки | Около 15-25 µm на автомобильных деталях; у эпоксидных марок для тяжёлых условий — толще |
| Отверждение | Около 175 °C (температура металла) в течение 15-20 мин; рамы и толстостенные отливки — дольше |
| Коэффициент использования краски | Выше 95% при ультрафильтрации и замкнутой системе промывки |
Катодное e-coat переносит из основы в плёнку гораздо меньше железа, чем анодное, и обеспечивает лучшую коррозионную стойкость, поэтому это стандартный грунт для автомобильных кузовов и деталей. Анодное e-coat выбирают, когда в узле есть подшипники, уплотнения или другие термочувствительные детали, поскольку некоторые марки отверждаются ниже примерно 93 °C.
Какая система покрытия подходит для какой автомобильной детали?
| Деталь | Типичная система |
|---|---|
| Рамы и детали шасси | Цинкфосфатирование + катодное e-coat, часто с порошковым финишным покрытием |
| Чугунные детали подвески | Цинкфосфатирование + e-coat + порошок; отливки без конверсионного покрытия обычно не проходят испытание в солевом тумане |
| Каркасы сидений, механизмы регулировки наклона спинки и направляющие салазок | Фосфатирование или цирконий + e-coat либо порошок тонкой равномерной плёнкой на деталях с жёсткими допусками |
| Стальные колёсные диски | Цинкфосфатирование + катодное эпоксидное e-coat + порошок |
| Алюминиевые колёсные диски | Бесхромовое конверсионное покрытие + порошок, около 60-80 µm |
| Витые пружины и стабилизаторы поперечной устойчивости | Цинкфосфатирование + цинкнаполненный порошковый грунт + порошковое финишное покрытие |
| Мелкие электромеханические детали | Абразивоструйная обработка или фосфатирование + эпоксидно-полиэфирный порошок |
| Узлы с уплотнениями или подшипниками | Анодное e-coat низкотемпературного отверждения |
| Алюминиевые поддоны и корпуса аккумуляторных батарей | Очистка, травление и удаление оксидов, циркониевая конверсия, затем e-coat или порошок |
Какие испытания на коррозию и адгезию требуют автомобильные заказчики?
В чертежах автомобильных деталей обычно указывают испытание в нейтральном солевом тумане, испытание адгезии методом решётчатого надреза и всё чаще — циклическое коррозионное испытание по собственному стандарту автопроизводителя. В таблице перечислены испытания, которые заказчики называют чаще всего.
| Метод испытания | Стандарт | Что это показывает |
|---|---|---|
| Нейтральный соляной туман | ISO 9227 NSS или ASTM B117 (35 °C, 5% NaCl) | Распространение коррозии от надреза после заданного числа часов |
| Адгезия методом решётчатых надрезов | ISO 2409 или ASTM D3359 | ISO 2409: от балла 0 (без отслаивания) до балла 5; ASTM D3359: от 5B (без отрыва) до 0B. В паспортах автомобильных порошковых красок указан балл 0 по ISO 2409 |
| Циклическая коррозия | Циклические стандарты автопроизводителей, например GMW14872, CETP 00.00-L-467 и VDA 621-415 | Коррозия при чередовании фаз солевого воздействия, влажности и сушки; число циклов задаётся для каждой детали |
Стойкость системы в солевом тумане зависит от каждого слоя. Одна из опубликованных серий испытаний деталей подвески из высокопрочного чугуна дала следующие результаты:
| Система нанесения покрытия | Результат в солевом тумане |
|---|---|
| Только порошок, без предварительной обработки | 100+ ч |
| Железофосфатирование + порошок | 500+ ч |
| Цинкфосфатирование + порошок | 750+ ч |
| Железофосфатирование + e-coat + порошок | 1,500+ ч |
| Цинкфосфатирование + e-coat + порошок | 2,000+ ч |
Критерий приёмки для конкретной детали задаёт спецификация детали, а не линия; линия должна стабильно обеспечивать ту предварительную обработку, толщину плёнки и режим отверждения, которые предусматривает спецификация.
Какой конвейер подходит для линии подготовки поверхности автомобильных деталей?
| Конвейер | Где применяется | Примечания |
|---|---|---|
| Подвесной цепной конвейер (монорельс) | Непрерывная струйная предварительная обработка, погружение в e-coat через участок спуска, порошковая камера и печь на одном контуре | Скорость линии = длина стадии, делённая на требуемое время на этой стадии |
| Толкающий | Линии, где нужны буферы, разное время выдержки или погружение, которое цепной конвейер не обеспечивает | Каретки останавливаются и трогаются независимо |
| Квадратный перенос (шагающая балка) | Погружные линии для средних и больших объёмов | Позволяет разместить печь над участком предварительной обработки для экономии площади |
| Программируемые автооператоры (тали) | Меньшие объёмы, несколько видов основы или цветов | Обычно меньше инвестиций при производительности ниже примерно 12 загрузок в час |
Варианты конвейеров подробнее сравниваются в статье подвесной цепной vs напольный ленточный vs power-and-free.
Какие проекты подготовки поверхности для автопрома реализовала MUSI?
| Проект | Детали | Состав линии |
|---|---|---|
| Мексика, линия окраски кузовов | Кузова внедорожников, пикапов и лёгких коммерческих автомобилей для сборочного завода китайского автопроизводителя | Предварительная обработка, окрасочные камеры с фильтрованным воздухом, сушильные печи с охлаждением, конвейер кузовов, вытяжка и очистка от ЛОС; монтаж на объекте выполнили инженеры MUSI |
| Вьетнам, линия окраски деталей грузовиков | Детали грузовых и коммерческих автомобилей для сборочного завода китайского автопроизводителя | Ванны предварительной обработки с насосами и шкафом управления, подвесной конвейер, окрасочная камера, печь отверждения, очистка выбросов; монтаж на объекте выполнили инженеры MUSI |
| Цзянсу, линия для механизмов наклона спинки и направляющих сидений | Крупносерийные механизмы наклона спинки, направляющие сидений и детали точной вырубки | Предварительная обработка штампованной стали, подвески высокой плотности загрузки, камера для мелких деталей с рекуперацией, печь отверждения |
| Чжэцзян, линия для автомобильных деталей | Автомобильные металлические детали | Многостадийная предварительная обработка с обслуживающим мостиком, цепной конвейер, окрасочная камера, печь отверждения, очистка выбросов |
Ключевые компоненты этих линий — насосы предварительной обработки, горелки, ПЛК и приводы — доступны от международных брендов, включая Grundfos, Riello, Siemens и SEW-Eurodrive, и подбираются по спецификации заказчика.
Какие проблемы чаще всего возникают на линиях для автомобильных деталей?
| Проблема | Причина | Как предотвратить |
|---|---|---|
| Плохая адгезия на горячекатаной стали | Прокатная окалина, которую не удаляет щелочная очистка | Травление, электролитическая очистка или абразивоструйная обработка перед предварительной обработкой |
| Тонкая плёнка и ранняя ржавчина на кромках после лазерной резки | Оксидный слой и острые кромки | Абразивоструйная обработка или травление кромки реза, скругление кромок или второй слой |
| Кратеры и пузыри после печи | Вскипание задержавшейся жидкости или воздушных карманов | Дренажные отверстия, ориентация детали на подвеске, пробные прогоны до запуска серии |
| Дефекты на оцинкованных деталях | Слишком быстрое обезвоживание в короткой горячей печи | Более мягкая сушка после последней промывки |
| Нестабильная ванна e-coat | Возврат в ванну неочищенной воды финальной промывки | Ультрафильтрация и замкнутая промывка с обратным осмосом |
Что нужно отправить для расчёта стоимости?
| Информация | Почему это важно |
|---|---|
| Чертежи деталей, максимальные габариты и масса | Определяют размер ванн, конструкцию подвесок и нагрузку на конвейер |
| Производительность в час или в смену | Определяет скорость линии и количество ванн |
| Материалы основы: холоднокатаная, горячекатаная, оцинкованная сталь, чугун, алюминий | Определяют очистку, травление и конверсионное покрытие |
| Спецификация покрытия и требование по солевому туману | Определяют выбор между фосфатированием и цирконием, e-coat и финишное покрытие |
| Размеры здания, энергоносители и нормы по сточным водам | Определяют планировку и очистку сточных вод |
Инженеры MUSI отвечают в течение 24 часов; конфигурация и коммерческое предложение готовятся после получения полных данных о деталях. Ориентировочные бюджеты комплектных линий приведены в материале Полная смета затрат на линию нанесения покрытий.
Часто задаваемые вопросы
Что такое линия подготовки поверхности автомобильных деталей? Это последовательность стадий очистки, конверсионного покрытия, e-coat и финишного покрытия, которая подготавливает и защищает стальные или алюминиевые автомобильные детали; стадии объединены конвейером и печами отверждения.
Не уступает ли цирконий цинкфосфатированию под e-coat? Цирконий экономит тепло, стадии и шлам и подходит для смешанных металлов, но на холоднокатаной стали он лишь приближается к трикатионному цинкфосфатированию, а не равен ему; решает коррозионная спецификация детали.
Какую толщину плёнки даёт автомобильное e-coat? Обычно около 15-25 µm на автомобильных деталях при отверждении около 175 °C в течение 15-20 минут.
Зачем наносить порошок поверх e-coat? E-coat проникает в углубления и коробчатые сечения, недоступные для порошка; порошок добавляет толщину, стойкость к сколам и УФ-стойкость наружным поверхностям. Вместе они дают наилучшие результаты в солевом тумане.
Может ли одна линия покрывать стальные, оцинкованные и алюминиевые детали? Да, при циркониевой или универсальной для смешанных металлов предварительной обработке и параметрах, проверенных для каждого материала основы.
Каков срок поставки линии? Стандартные конфигурации отгружаются за 30-60 дней; линии e-coat и индивидуальные линии требуют больше времени, срок фиксируется в контракте.
Где место MUSI Technology
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) проектирует и изготавливает в Чанчжоу (Китай) линии предварительной обработки, линии e-coat, линии порошковой и жидкой окраски, печи отверждения, а также сопутствующие системы очистки от пыли, ЛОС и сточных вод. Её инженерная команда, сформированная в 2011 году, поставила 800+ окрасочных линий для 500+ клиентов в 36 странах. Отправьте чертежи деталей, требуемую производительность и спецификацию покрытия через страницу контактов для получения коммерческого предложения под вашу конфигурацию.
Предоставлено Lin Cong, техническим директором MUSI Technology
Сообщите нам размер деталей, производительность и тип покрытия — наши инженеры ответят в течение 24 часов, а планировка и бюджет последуют после получения полных данных о деталях. Свяжитесь с MUSI Technology или просмотрите наш ассортимент оборудования.
Связанные технические руководства
- Линия предварительной обработки для порошковой окраски: этапы и стоимость
Линия предварительной обработки обезжиривает, промывает и химически преобразует поверхность металла перед нанесением покрытия. Трёх-, пяти- и семистадийные компоновки, фосфатирование против. - Линия нанесения покрытий на контейнеры BESS: характеристики и коррозия
Контейнеры систем накопления энергии требуют антикоррозионной защиты категории C4 — C5: дробеструйная очистка до Sa2.5, цинконаполненный грунт и атмосферостойкий полиэфирный финишный слой. - Аудит завода линий окраски: чек-лист из 20 пунктов
Предотгрузочный аудит из 20 пунктов для покупателей окрасочных линий: что измерять, что требовать письменно, какие документы собирать и какие замечания должны. - Линия порошковой окраски колес и шасси: характеристики и стоимость
Колёса и детали шасси предъявляют самые жёсткие требования к коррозионной стойкости и внешнему виду в автомобильной отделке. Толщина покрытия, устойчивость к нитевидной коррозии и солевому туману, линия. - Порошковое напыление или жидкостное распыление: что выбрать
Сравнение порошкового напыления и жидкостного распыления по стоимости, толщине плёнки, диапазону цветов, выбросам ЛОС, ограничениям по подложке и областям наилучшего применения.