自動車部品の表面処理ライン:前処理、電着、上塗り
簡単に答えると: 自動車部品の表面処理ラインでは、まずアルカリ脱脂で鋼材を洗浄し(一般的に30-70 °Cで1-5分)、化成皮膜を形成します(トリカチオン型リン酸亜鉛なら約48-55 °Cで1-3分、皮膜量1.8-2.8 g/m²、常温ジルコニウムなら30-45秒)。続いて純水で水洗し、200-400 Vでカチオン電着塗装を約15-25 µm施し、被塗物温度約175 °Cで15-20分焼き付けます。シャシー部品やサスペンション部品には粉体の上塗りを加えることが多く、ダクタイル鋳鉄製サスペンション部品を対象に公表されたある一連の試験では、リン酸亜鉛+電着+粉体の構成で塩水噴霧2,000+時間を達成しました。
中国・常州の塗装ラインメーカーであるMUSI Technologyは、スプレー式または浸漬式の前処理、電着槽、硬化炉、粉体または液体の上塗りブース、コンベアを一括契約で備えた自動車部品表面処理ラインを製作しており、中国、ベトナム、メキシコの完成車工場や部品工場に自動車向けラインを納入してきました。
自動車部品の表面処理ラインにはどのような工程がありますか?
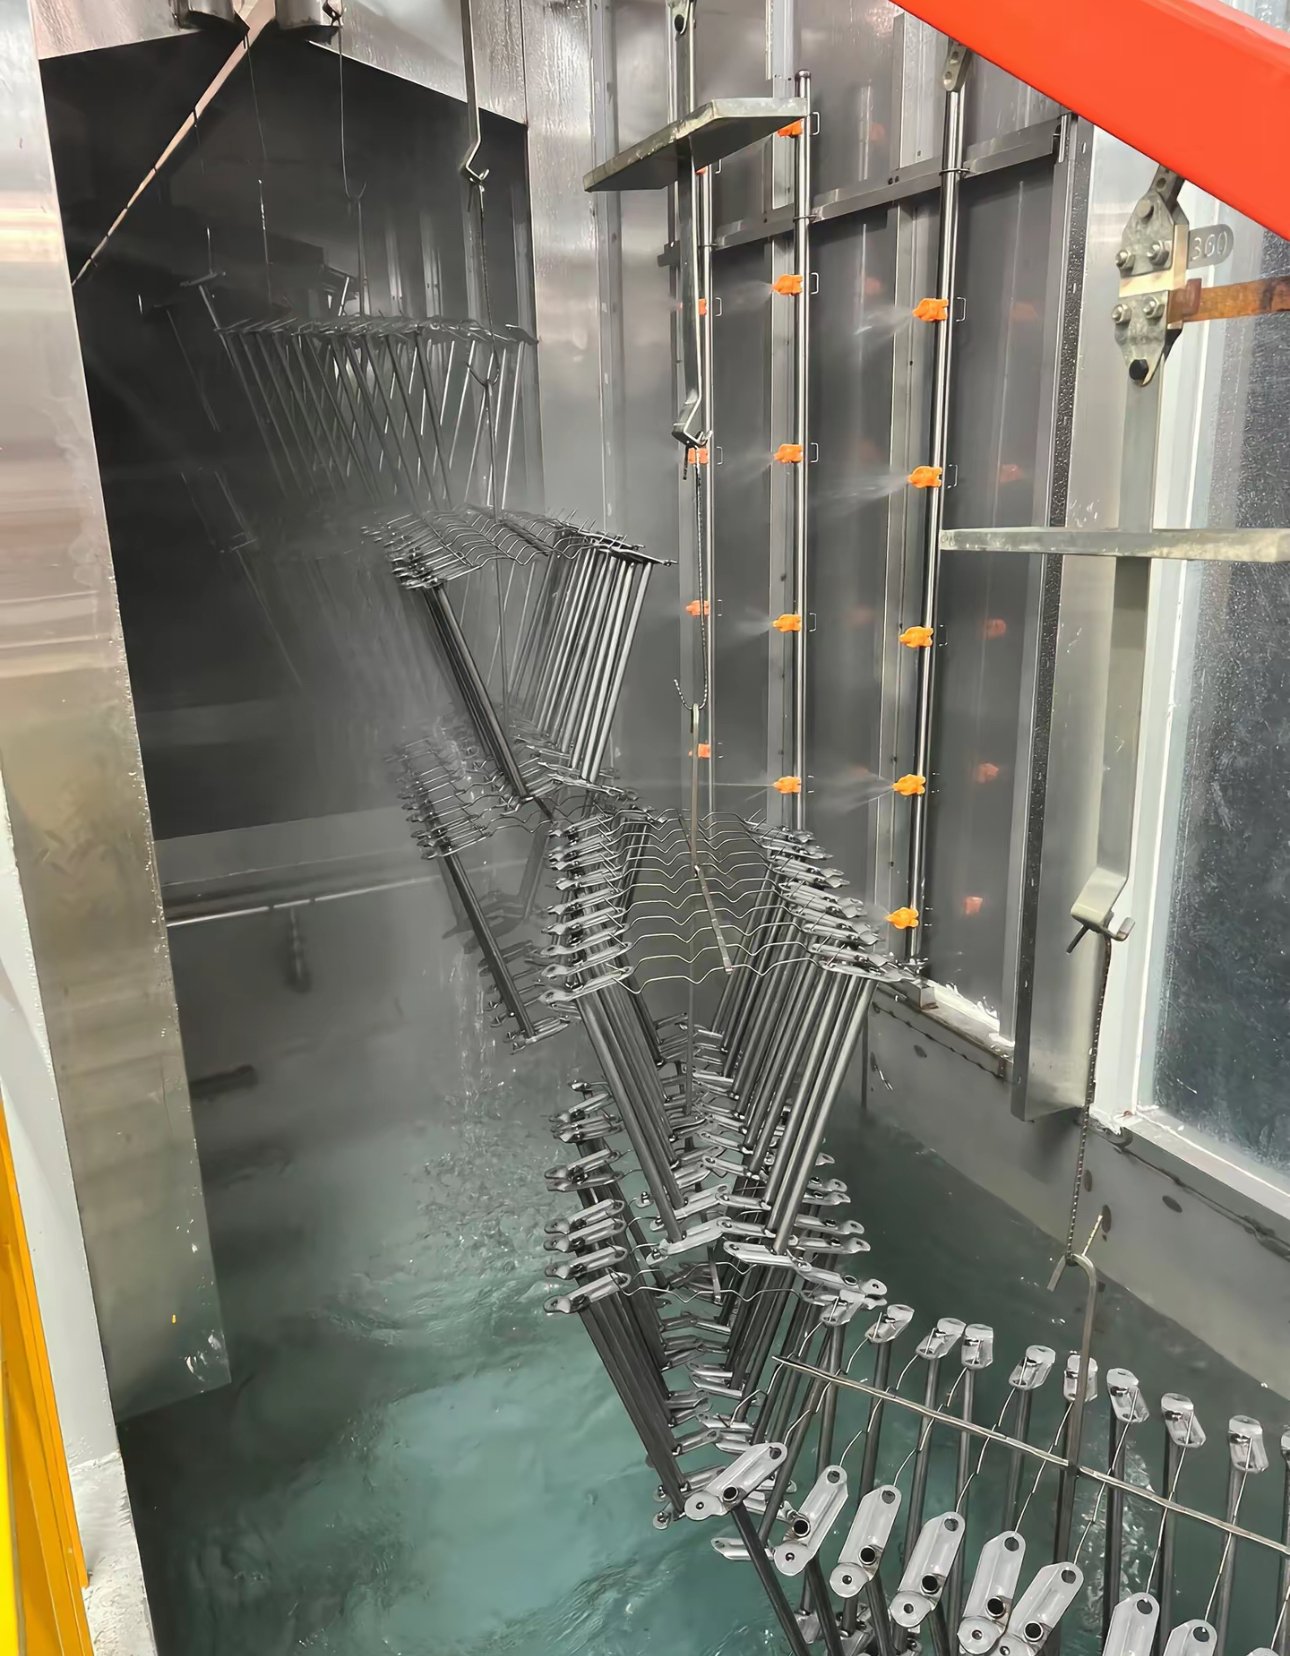
以下は、電着プライマーを施す鋼製自動車部品の一般的な工程順です。数値は薬品メーカーや塗料メーカーの技術データシートに記載された一般的な運転範囲で、正確な設定値は選定する薬品と部品仕様によって決まります。
| ステージ | 一般的な温度 | 一般的な時間 | 方式と管理 |
|---|---|---|---|
| 湯洗または予備脱脂 | 薬品により設定 | 汚れの量により設定 | スプレー式。付着した油分や工場内の汚れを除去 |
| アルカリ脱脂 | 30-70 °C(低温型は30-40 °C) | 1-5分 | スプレーまたは浸漬。脱脂剤濃度 約10-50 g/L |
| 水洗(2段以上) | 周囲温度 | 短い | 向流オーバーフロー。アルカリの持ち込みを防止 |
| 表面調整(チタン塩) | 約49 °C以下 | 20-60秒 | スプレーまたは浸漬。リン酸亜鉛処理の前に使用 |
| リン酸亜鉛(トリカチオン型) | 約48-55 °C | 60-180秒 | スプレーまたはスプレー+浸漬。皮膜量 1.8-2.8 g/m² |
| またはジルコニウム化成処理 | 常温、約16-38 °C | 30-45秒 | スプレーまたは浸漬。pH 約4.0-5.5 |
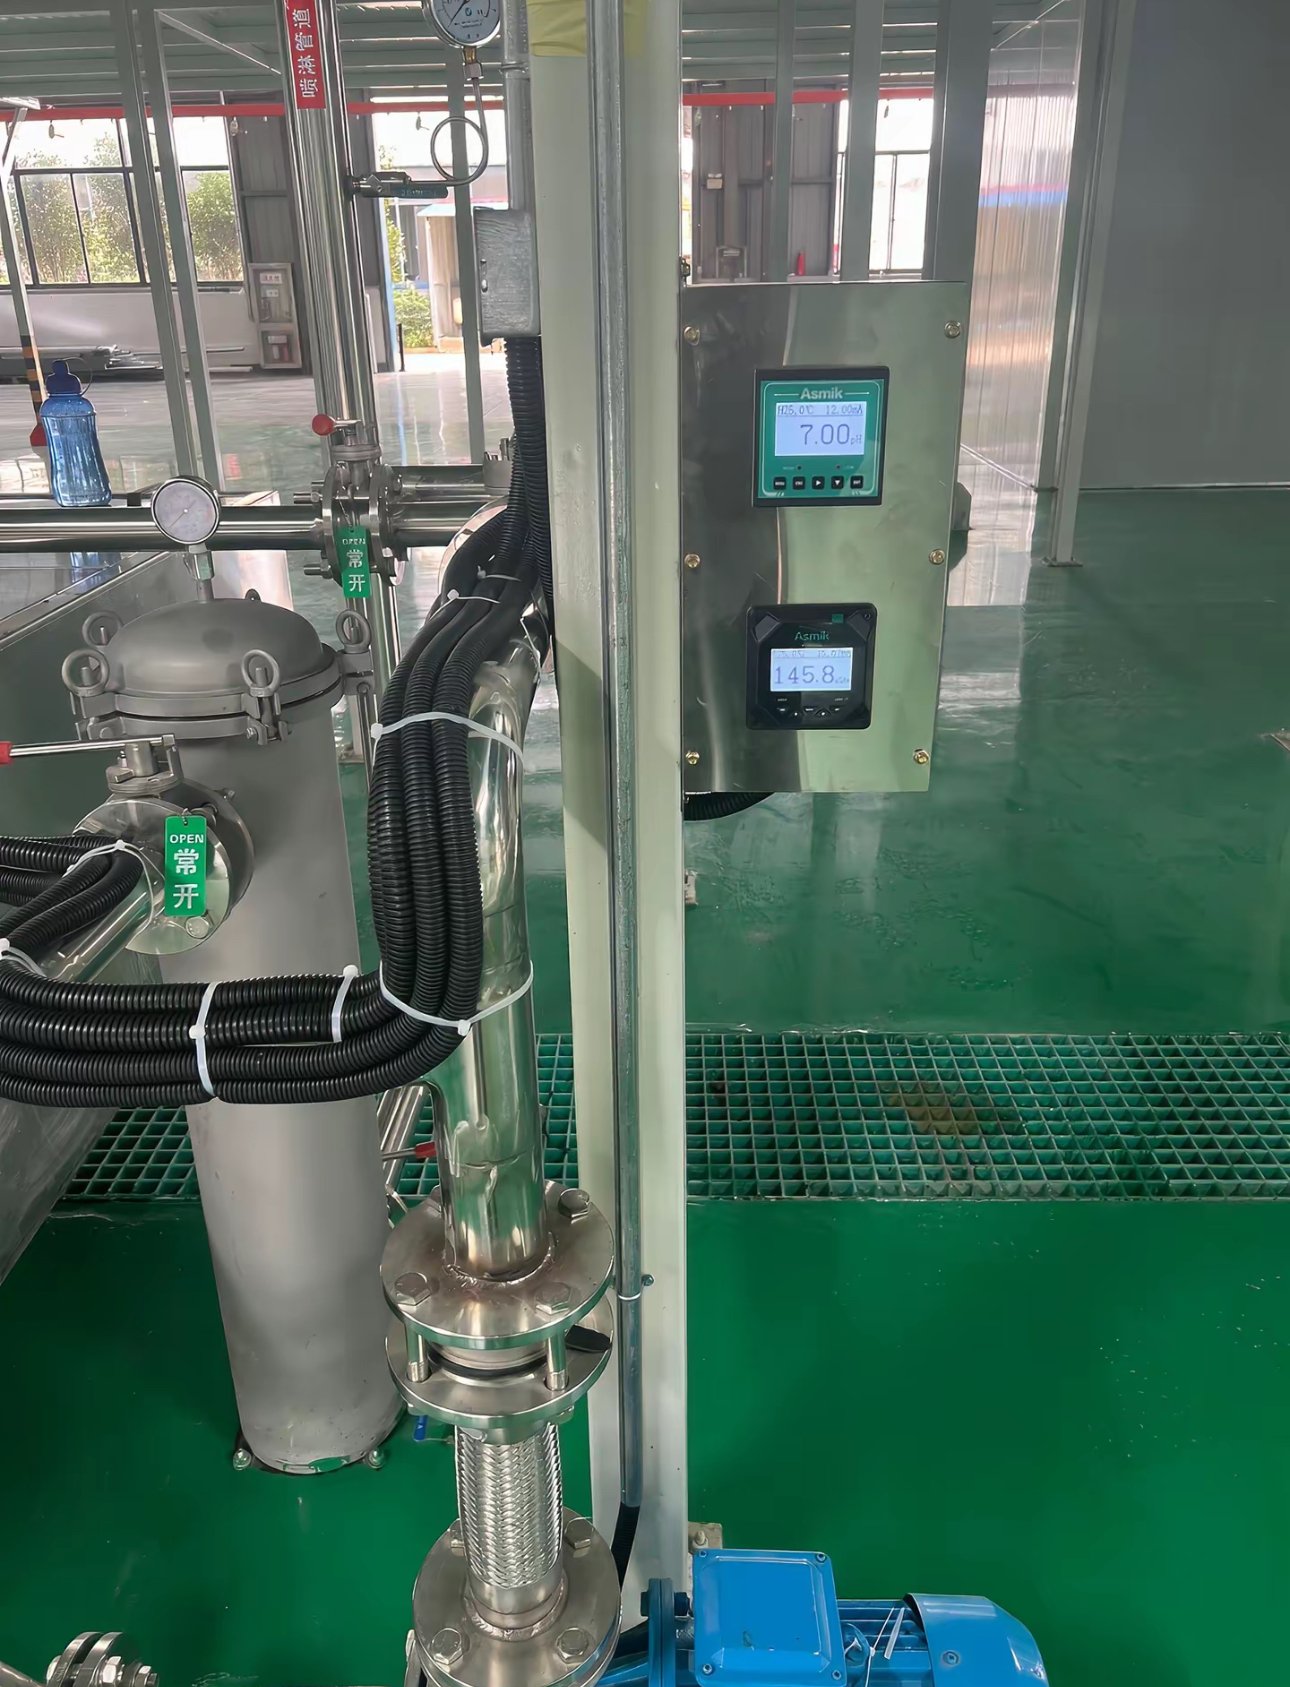
| 水洗および純水洗 | 周囲温度 | 短い | 電着前の最終水洗の導電率は約10 µS/cm以下 |
| カチオン電着塗装 | 約28-36 °C | 120秒以上 | 浸漬。200-400 V |
| UFろ液水洗 | 周囲温度 | 短い | 向流で槽へ戻す。最終は純水洗 |
| 電着焼付炉 | 被塗物温度 約175 °C | 15-20分 | 厚肉フレームはより長く |
| 粉体または液体の上塗りと硬化 | 粉体は被塗物温度 約160-180 °C | 10〜20分 | 静電スプレー。粉体塗料のデータシートに従い設定 |
リン酸亜鉛ラインの前処理は通常約7工程ですが、ジルコニウムラインはわずか4工程でも運転できます。これらの工程の設備については 前処理洗浄機 および 電着塗装ライン の各ページで説明しています。
リン酸亜鉛かジルコニウムか:自動車部品にはどちらの前処理が適していますか?
どちらも自動車用電着の下地として使われています。リン酸亜鉛は最も高い防食目標に対する実績ある下地で、ジルコニウムは熱・工程数・スラッジを削減できる一方、より清浄な部品と厳密な水洗管理を必要とします。
| 項目 | トリカチオン型リン酸亜鉛 | ジルコニウム化成処理 |
|---|---|---|
| バス温度 | 約48-55 °C | 周囲温度 |
| 接触時間 | 1〜3分 | 30-45秒 |
| コーティング重量 | 約1.8-2.8 g/m² | 約10-180 mg/m²(素材により異なる) |
| 表面調整工程 | 必要 | 不要 |
| 典型的な工程数 | 約7 | 最少4 |
| スラッジ | 亜鉛・ニッケル・マンガンを含むリン酸塩スラッジ。通常は有害廃棄物として処理 | 大幅に少ない。ある業界誌の記事では少なくとも80%減と報告 |
| 浴寿命 | 更新間隔 約1-3か月 | 約6-12か月以上 |
| 鋼・亜鉛めっき鋼・アルミの混流 | 適切な処方なら可能 | 1つの浴で対応可能 |
| 主なリスク | 加熱コスト、スラッジ除去、槽の酸洗浄 | フラッシュラスト、鉄分の蓄積、濃度や時間がずれた場合の皮膜量過多 |
ジルコニウムがうまく機能するのは、脱脂後の部品に水はじきがなく、2段以上の水洗でアルカリの持ち込みを止められている場合です。ジルコニウムに切り替えると、同じ電圧でも電着の析出が速くなることが多いため、パイプ内部や凹部へのつきまわりを改めて確認する必要があります。
カチオン電着塗装の一般的な設定値は?
| パラメータ | カチオンエポキシ電着の一般的な範囲 |
|---|---|
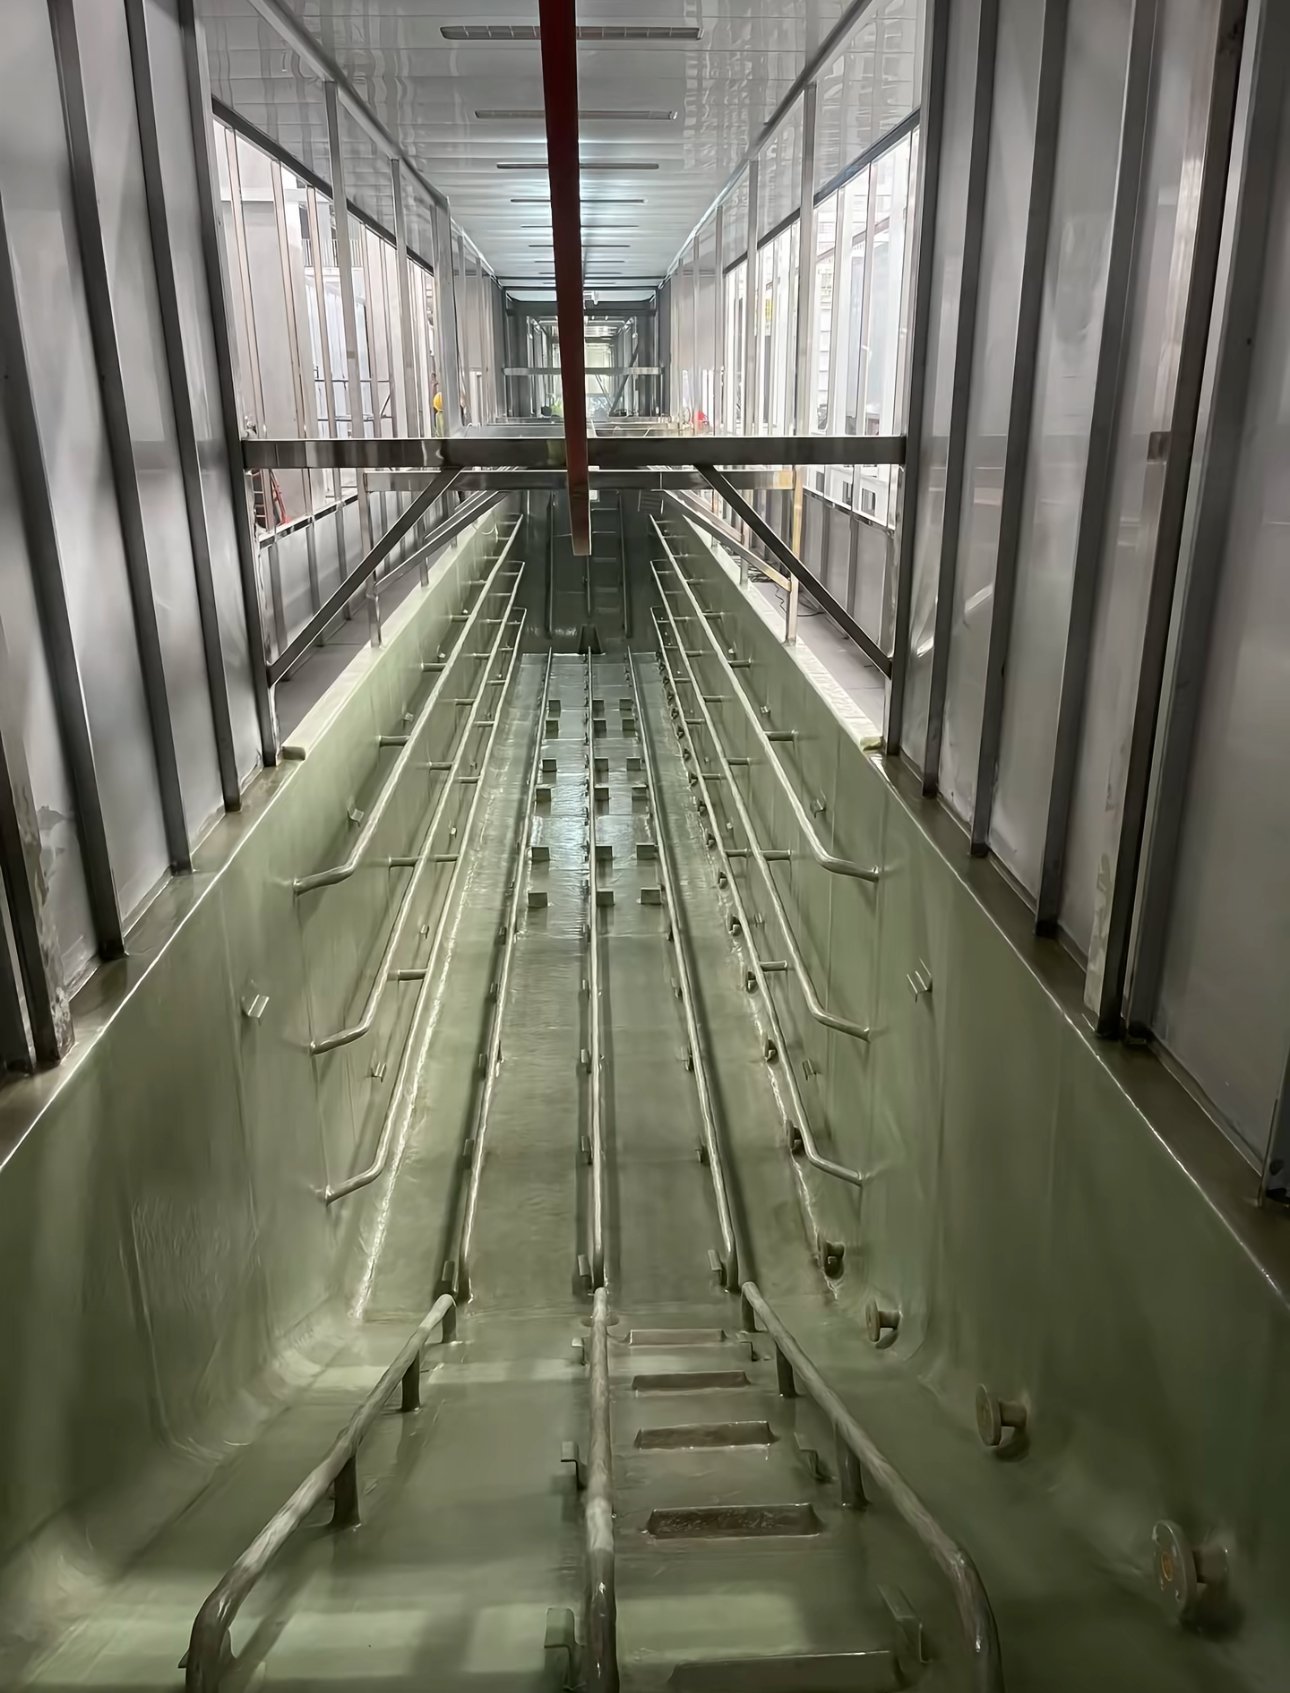
| バス温度 | 約28-36 °C。チラーと熱交換器で保持 |
| 電圧 | 約200-400 V(120 Vから使える製品もあり) |
| 析出時間 | 約2-3分(電圧の立ち上げを含む) |
| 浴の固形分 | 約10-21%、一般的には18-20%前後 |
| 浴のpH | 約5.4-6.0 |
| 浴の導電率 | 製品により約800-2,200 µS/cm(標準 約1,300-1,700 µS/cm) |
| 塗膜厚 | 自動車部品で約15-25 µm。重防食用エポキシグレードはより厚い |
| 硬化 | 被塗物温度 約175 °Cで15-20分。フレームや厚肉鋳物はより長く |
| 塗料利用率 | UFとクローズドループ水洗で95%超 |
カチオン電着はアニオン電着に比べて素地の鉄分が塗膜に溶け込みにくく、耐食性に優れるため、自動車ボディや部品の標準プライマーになっています。アニオン電着は、一部のグレードが約93 °C以下で硬化するため、ベアリングやシールなど熱に弱い部品を含む組立品に選ばれます。
どの自動車部品にどの塗装システムが適していますか?
| 部品 | 一般的なシステム |
|---|---|
| フレームおよびシャシー部品 | リン酸亜鉛+カチオン電着。粉体上塗りを加えることが多い |
| 鋳鉄製サスペンション部品 | リン酸亜鉛+電着+粉体。化成処理のない鋳物は塩水噴霧試験で不合格になりやすい |
| シートフレーム、リクライナー、スライドレール | リン酸塩またはジルコニウム+電着、または公差の厳しい部品には薄く均一な膜の粉体 |
| スチールホイール | リン酸亜鉛+カチオンエポキシ電着+粉体 |
| アルミホイール | クロムフリー化成処理+粉体、約60-80 µm |
| コイルスプリングおよびスタビライザー | リン酸亜鉛+ジンクリッチ粉体下塗り+粉体上塗り |
| 小型電気機械部品 | ブラストまたはリン酸塩処理+エポキシポリエステル粉体 |
| シールやベアリングを含む組立品 | 低温硬化型アニオン電着 |
| アルミ製バッテリートレイおよびハウジング | 脱脂、エッチングと脱酸化、ジルコニウム化成処理、その後に電着または粉体 |
自動車業界のバイヤーはどのような腐食試験や密着性試験を求めますか?
自動車部品の図面では通常、中性塩水噴霧試験とクロスカット密着性試験が指定され、最近では自動車メーカー独自規格による複合サイクル腐食試験も増えています。下表はバイヤーが最もよく指定する試験です。
| 試験方法 | 規格 | それが示すもの |
|---|---|---|
| 中性塩水噴霧 | ISO 9227 NSS または ASTM B117(35 °C、5% NaCl) | 所定時間後のスクライブ(切り込み)からの錆の広がり |
| クロスカット密着性 | ISO 2409 または ASTM D3359 | ISO 2409:0級(剥離なし)~5級。ASTM D3359:5B(剥離なし)~0B。自動車用粉体塗料のデータシートではISO 2409の0級が記載されている |
| 複合サイクル腐食 | GMW14872、CETP 00.00-L-467、VDA 621-415などの自動車メーカーのサイクル試験規格 | 塩水・湿潤・乾燥を交互に繰り返す条件下での腐食。サイクル数は部品ごとに設定 |
塩水噴霧でどこまで持つかは、すべての層によって決まります。ダクタイル鋳鉄製サスペンション部品を対象に公表されたある一連の試験では、次の結果が得られました。
| 塗装システム | 塩水噴霧試験結果 |
|---|---|
| 粉体のみ、前処理なし | 100+時間 |
| リン酸鉄+粉体 | 500+時間 |
| リン酸亜鉛+粉体 | 750+時間 |
| リン酸鉄+電着+粉体 | 1,500+時間 |
| リン酸亜鉛+電着+粉体 | 2,000+時間 |
部品ごとの合格基準を決めるのはラインではなく部品仕様です。ラインは、その仕様が前提とする前処理・膜厚・硬化条件を維持しなければなりません。
自動車部品の表面処理ラインに適したコンベアはどれですか?
| コンベア | 適した用途 | メモ |
|---|---|---|
| オーバーヘッドチェーン(モノレール) | 連続スプレー前処理、ディップ区間付きの電着浸漬、粉体ブース、炉を1ループで構成 | ライン速度=工程長÷その工程の所要時間 |
| パワーアンドフリー | バッファーや異なる滞留時間が必要なライン、またはチェーンでは対応できない浸漬があるライン | キャリアが個別に停止・発進できる |
| スクエアトランスファー(ウォーキングビーム) | 中・大量生産向けの浸漬ライン | 炉を前処理の上部に配置でき、床面積を節約 |
| プログラマブルホイスト | 少量生産、複数素材や多色 | 通常、毎時約12ロード以下なら投資額が低い |
コンベアの選択肢は、次の記事で詳しく比較しています: オーバーヘッドチェーン vs フロアベルト vs パワーアンドフリー.
MUSIはどのような自動車向け表面処理プロジェクトを納入してきましたか?
| プロジェクト | 対象部品 | ラインの構成 |
|---|---|---|
| メキシコ、車体塗装ライン | 中国系自動車メーカーの組立工場向けSUV、ピックアップ、小型商用車のボディ | 前処理、ろ過給気式塗装ブース、冷却付き乾燥炉、ボディコンベア、排気およびVOC処理。MUSIのエンジニアが現地で据付 |
| ベトナム、トラック部品塗装ライン | 中国系自動車メーカーの組立工場向けトラックおよび商用車部品 | ポンプ付き前処理槽と制御盤、オーバーヘッドコンベア、スプレーブース、硬化炉、排気処理。MUSIのエンジニアが現地で据付 |
| 江蘇、シートリクライナーおよびスライドレールライン | 大量生産のシートリクライナー、スライドレール、ファインブランキング部品 | プレス鋼板用前処理、高密度ハンガー、回収装置付き小物部品ブース、硬化炉 |
| 浙江、自動車部品ライン | 自動車金属部品 | メンテナンス通路付き多段前処理、チェーンコンベア、スプレーブース、硬化炉、排気処理 |
これらのラインの前処理ポンプ、バーナー、PLC、駆動装置などの主要部品は、Grundfos、Riello、Siemens、SEW-Eurodriveなどの国際ブランド品をお客様の仕様に合わせて選定できます。
自動車部品ラインで最も多いトラブルは何ですか?
| 問題 | 原因 | 対策 |
|---|---|---|
| 熱延鋼板での密着不良 | アルカリ脱脂では除去できない黒皮(ミルスケール) | 前処理前の酸洗、電解洗浄、またはブラスト |
| レーザー切断エッジでの膜厚不足と早期発錆 | 酸化皮膜と鋭利なエッジ | 切断エッジのブラストまたは酸洗、エッジのR加工、または2回塗り |
| 炉通過後のクレーターやフクレ | 閉じ込められた液体や空気溜まりが沸騰して噴き出す | 水抜き穴、ハンガー上の部品の向き、量産前の試作 |
| 亜鉛めっき部品の欠陥 | 短く高温の炉での急激な水切り乾燥 | 最終水洗後の穏やかな乾燥 |
| 電着浴の不安定 | 処理されていない最終水洗水が槽に戻っている | UFおよびROによるクローズドループ水洗 |
見積もりには何を送ればよいですか?
| 情報 | なぜそれが重要なのか |
|---|---|
| 部品図面、最大寸法と重量 | 槽サイズ、ハンガー設計、コンベア荷重が決まる |
| 時間当たりまたはシフト当たりの生産量 | ライン速度と槽数が決まる |
| 素材:冷延鋼板、熱延鋼板、亜鉛めっき鋼板、鋳鉄、アルミ | 脱脂、酸洗、化成処理の内容が決まる |
| 塗装仕様と塩水噴霧の目標 | リン酸塩かジルコニウムか、電着と上塗りを決定 |
| 建屋寸法、ユーティリティ、排水規制 | レイアウトと排水処理が確定する |
MUSIのエンジニアが24時間以内に返信し、部品データがそろい次第、構成案と見積もりをお送りします。ライン一式の予算レンジは次をご覧ください: 塗装ラインの完全なコスト内訳.
FAQ
自動車部品の表面処理ラインとは何ですか? 鋼製またはアルミ製の自動車部品を下地処理して保護するための、脱脂、化成処理、電着、上塗りの一連の工程を、コンベアと硬化炉でつないだものです。
電着の下地としてジルコニウムはリン酸亜鉛と同等ですか? ジルコニウムは熱・工程数・スラッジを削減でき、異種金属の混流にも対応しますが、冷延鋼板ではトリカチオン型リン酸亜鉛に近い性能にとどまり、同等とまではいきません。どちらを選ぶかは部品の防食仕様で決まります。
自動車用電着の膜厚はどのくらいですか? 自動車部品では一般的に約15-25 µmで、約175 °Cで15-20分焼き付けます。
なぜ電着の上に粉体を塗るのですか? 電着は粉体が届かない凹部や箱形断面にも回り込み、粉体は外面に膜厚、耐チッピング性、耐UV性を加えます。両者を組み合わせることで、最も長い塩水噴霧結果が得られます。
1本のラインで鋼、亜鉛めっき鋼、アルミの部品を塗装できますか? はい。ジルコニウムまたは異種金属対応の前処理を用い、素材ごとに設定を確認すれば可能です。
ラインの納期はどのくらいですか? 標準構成は30-60日で出荷します。電着ラインや特注ラインはそれより長く、納期は契約で確定します。
MUSI Technologyが適合する領域
MUSI Technology(Changzhou MUSI Environmental Technology Co., Ltd.)は、中国・常州で前処理ライン、電着ライン、粉体・液体塗装ライン、硬化炉と、それに伴う集じん・VOC・排水処理設備を設計・製作しています。2011年に発足したエンジニアリングチームは、36か国の500+社に800+本の塗装ラインを納入してきました。部品図面、生産量、塗装仕様をご記入のうえ、 お問い合わせページ いただければ、構成済みの見積もりをご提示します。
MUSI Technology テクニカルディレクター、Lin Cong 提供
ワークサイズ、処理能力、塗装方式をお送りください。エンジニアが24時間以内にご返信し、ワークデータが揃い次第、レイアウトと予算をご提示します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.
関連技術ガイド
- 粉体塗装前処理ライン:工程とコスト
前処理ラインは、塗装前に金属表面の脱脂、リンス、化成処理を行います。3、5、7ステージのレイアウト、リン酸塩対。 - BESSコンテナコーティングライン:仕様と腐食
蓄電池コンテナには C4 から C5 の防食が必要です。Sa2.5 までのショットブラスト、ジンクリッチプライマー、耐候性ポリエステル上塗りで対応します。 - 塗装ライン工場監査:20項目チェックリスト
塗装ライン購入者向けの20項目出荷前監査:何を測定し、何を書面で要求し、どの書類を集め、どの指摘事項が出荷停止に値するか。 - ホイール&シャシー粉体塗装ライン:仕様とコスト
ホイールとシャーシ部品は、自動車塗装において最も厳しい腐食および外観仕様を担っています。コートスタック、フィリフォームおよび塩水噴霧目標、ライン。 - 粉体塗装と液体スプレー:どちらを選ぶべきか
粉体塗装と液体スプレーのコスト、膜厚、色の範囲、VOC排出量、基材の制限、最適な用途を比較。