สายการปรับสภาพผิวสำหรับชิ้นส่วนยานยนต์: การปรับสภาพ E-coat และสีทับหน้า
คำตอบแบบรวบรัด: สายการปรับสภาพผิวสำหรับชิ้นส่วนยานยนต์จะล้างเหล็กด้วยการขจัดไขมันแบบด่าง (โดยทั่วไป 30-70 °C นาน 1-5 นาที) สร้างชั้นเคลือบเปลี่ยนสภาพ (ซิงก์ฟอสเฟตแบบไตรแคทไอออนที่ประมาณ 48-55 °C นาน 1-3 นาที น้ำหนักชั้นเคลือบ 1.8-2.8 g/m² หรือเซอร์โคเนียมที่อุณหภูมิห้องภายใน 30-45 วินาที) ล้างด้วยน้ำปราศจากไอออน แล้วเคลือบสีไฟฟ้าแบบแคโทดิก (E-coat) หนาประมาณ 15-25 µm ที่ 200-400 V และอบบ่มที่อุณหภูมิชิ้นงานประมาณ 175 °C นาน 15-20 นาที ชิ้นส่วนแชสซีและช่วงล่างมักเพิ่มสีฝุ่นทับหน้า ในการทดสอบชุดหนึ่งที่เผยแพร่กับชิ้นส่วนช่วงล่างเหล็กหล่อเหนียว ระบบซิงก์ฟอสเฟต + E-coat + สีฝุ่น ทนการพ่นละอองเกลือได้ 2,000+ ชั่วโมง
MUSI Technology ผู้ผลิตสายการเคลือบในฉางโจว ประเทศจีน สร้างสายการปรับสภาพผิวชิ้นส่วนยานยนต์ที่มีการปรับสภาพก่อนเคลือบแบบสเปรย์หรือแบบจุ่ม ถัง E-coat เตาอบบ่ม บูธพ่นสีทับหน้าแบบผงหรือแบบสีน้ำ และระบบลำเลียง ภายใต้สัญญาเดียว และได้ส่งมอบสายการผลิตยานยนต์ให้โรงงานรถยนต์และโรงงานชิ้นส่วนในจีน เวียดนาม และเม็กซิโก
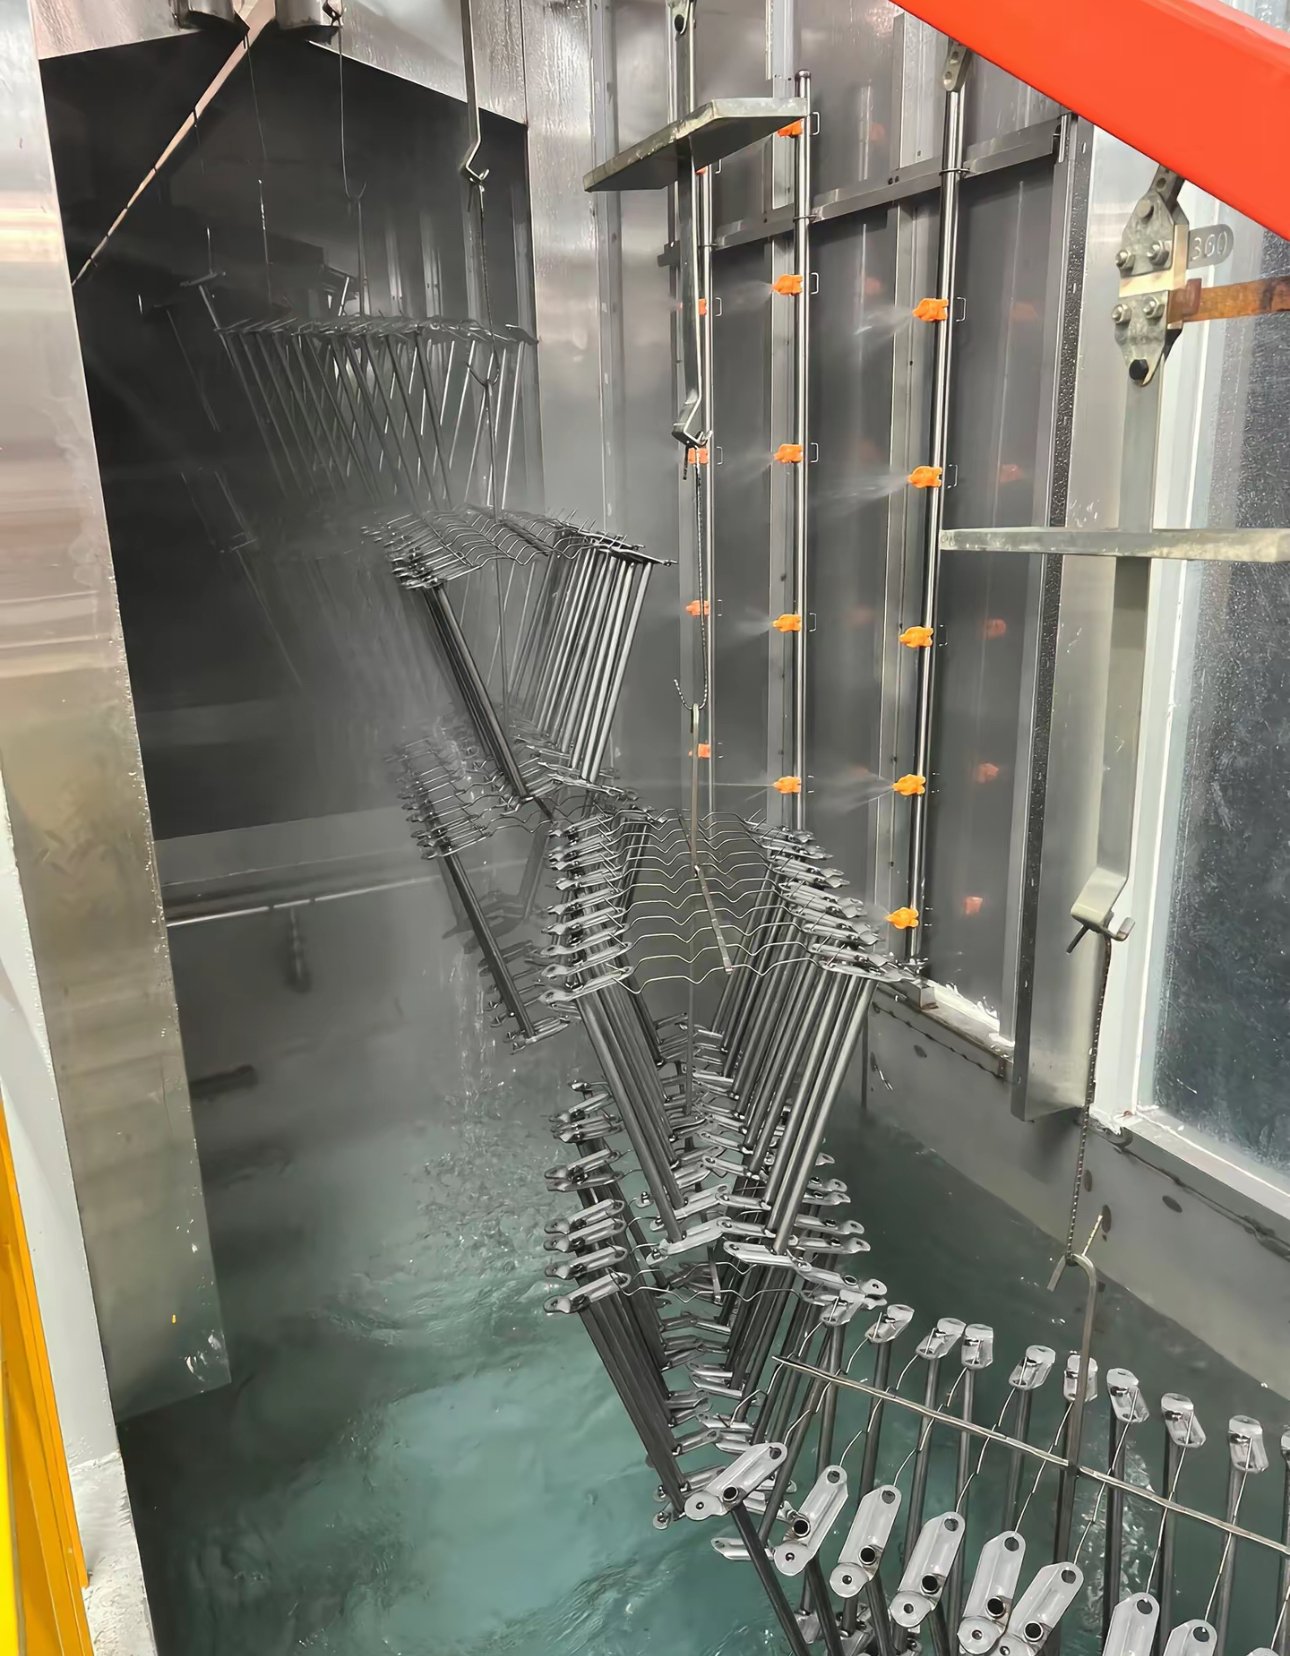
สายการปรับสภาพผิวชิ้นส่วนยานยนต์มีขั้นตอนอะไรบ้าง?
ลำดับด้านล่างเป็นแบบทั่วไปสำหรับชิ้นส่วนยานยนต์เหล็กที่ใช้ E-coat เป็นสีรองพื้น ค่าต่าง ๆ เป็นช่วงการทำงานทั่วไปที่เผยแพร่ในเอกสารข้อมูลทางเทคนิคของผู้จำหน่ายเคมีและสี ค่าที่ตั้งจริงขึ้นกับเคมีที่เลือกและข้อกำหนดของชิ้นงาน
| ขั้นตอน | อุณหภูมิทั่วไป | เวลาทั่วไป | วิธีการและการควบคุม |
|---|---|---|---|
| ล้างน้ำร้อนล่วงหน้าหรือขจัดไขมันเบื้องต้น | กำหนดตามเคมี | กำหนดตามปริมาณสิ่งสกปรก | สเปรย์ ขจัดน้ำมันและสิ่งสกปรกจากโรงงานที่เกาะอยู่หลวม ๆ |
| การขจัดไขมันแบบด่าง | 30-70 °C (ผลิตภัณฑ์อุณหภูมิต่ำ 30-40 °C) | 1-5 นาที | สเปรย์หรือจุ่ม น้ำยาล้างประมาณ 10-50 g/L |
| การล้างน้ำ (อย่างน้อยสองขั้น) | อุณหภูมิแวดล้อม | สั้น | ไหลล้นแบบสวนทาง ป้องกันการพาด่างติดไปขั้นถัดไป |
| การกระตุ้นผิว (เกลือไทเทเนียม) | ต่ำกว่าประมาณ 49 °C | 20-60 วินาที | สเปรย์หรือจุ่ม ใช้ก่อนซิงก์ฟอสเฟต |
| ซิงก์ฟอสเฟต (ไตรแคทไอออน) | ประมาณ 48-55 °C | 60-180 วินาที | สเปรย์ หรือสเปรย์ + จุ่ม น้ำหนักชั้นเคลือบ 1.8-2.8 g/m² |
| หรือชั้นเคลือบเปลี่ยนสภาพเซอร์โคเนียม | อุณหภูมิห้อง ประมาณ 16-38 °C | 30-45 วินาที | สเปรย์หรือจุ่ม pH ประมาณ 4.0-5.5 |
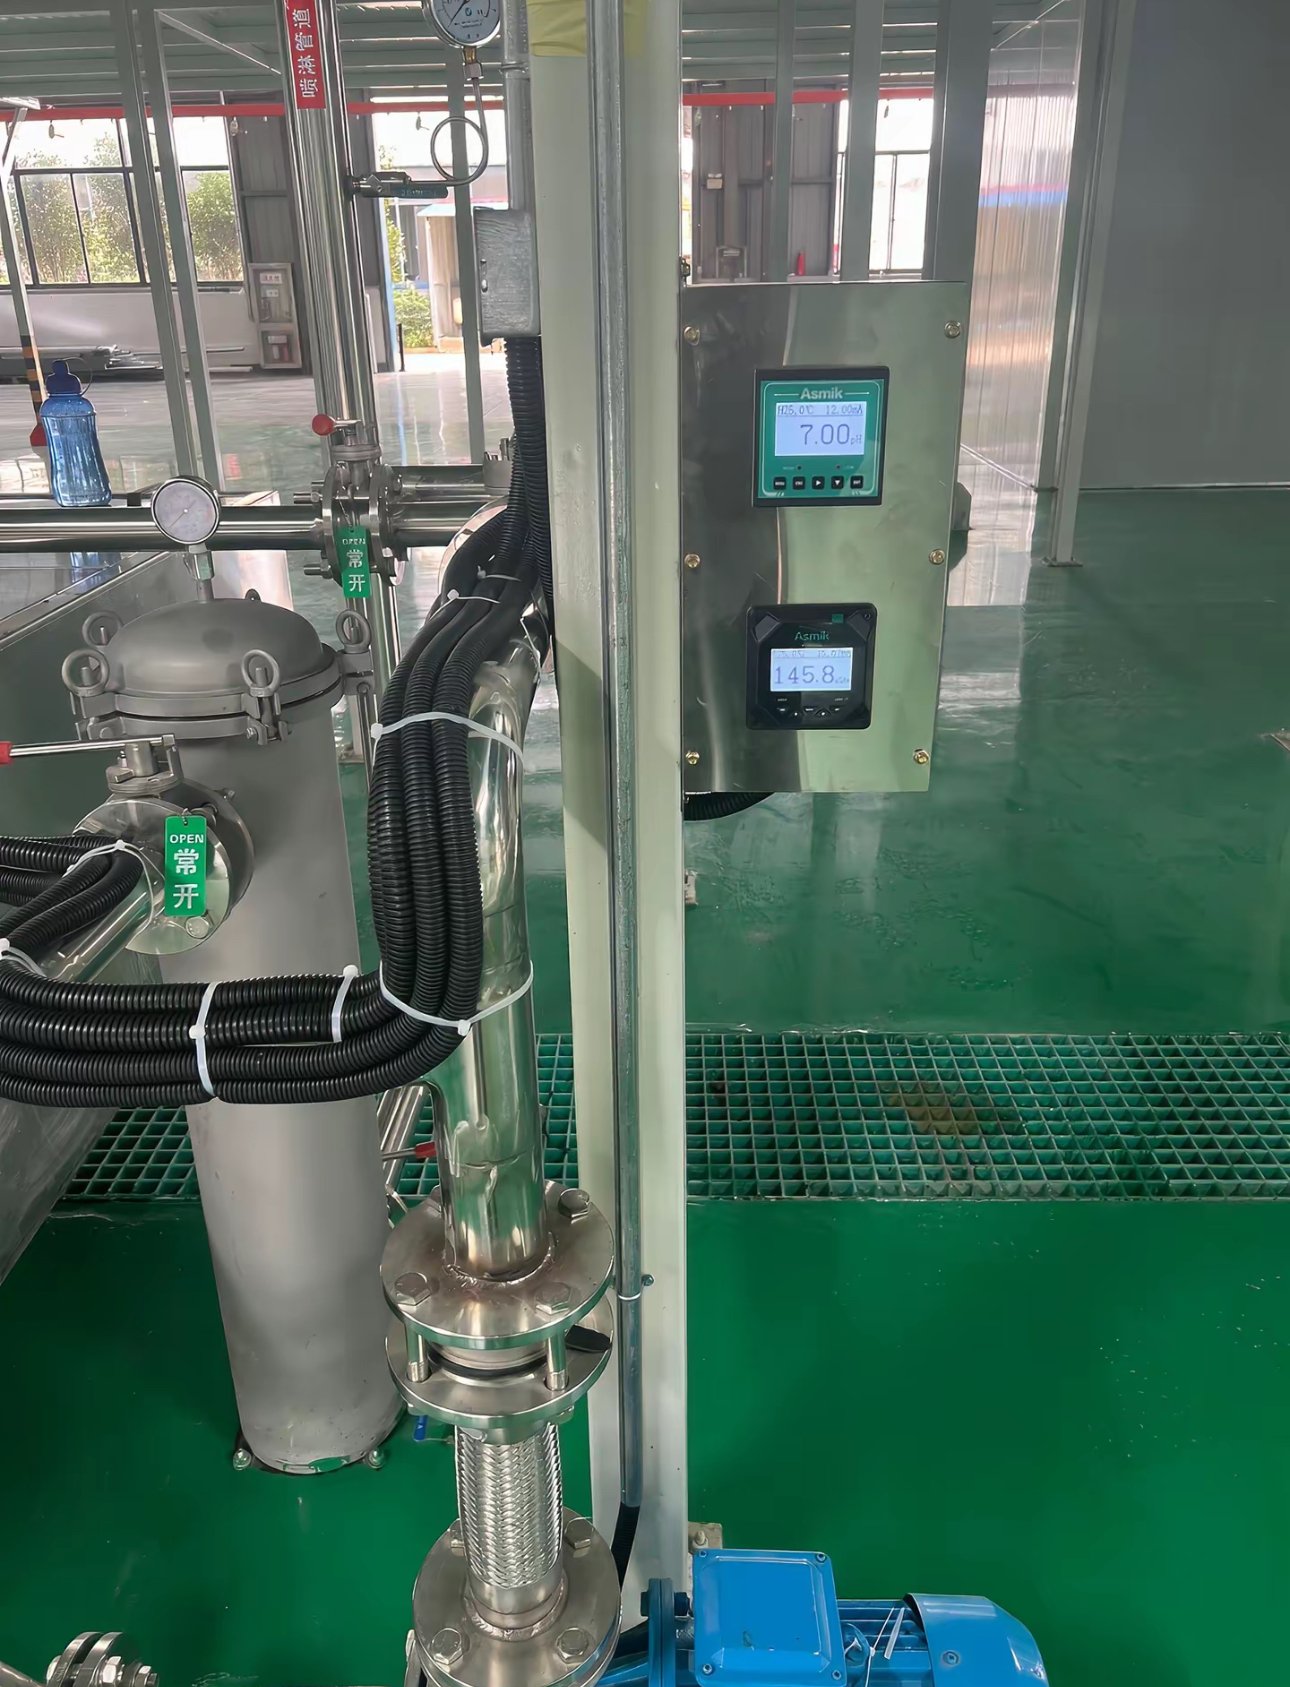
| การล้างน้ำและล้างน้ำ DI | อุณหภูมิแวดล้อม | สั้น | ค่าการนำไฟฟ้าของน้ำล้างขั้นสุดท้ายต่ำกว่าประมาณ 10 µS/cm ก่อนเข้า E-coat |
| E-coat แบบแคโทดิก | ประมาณ 28-36 °C | อย่างน้อย 120 วินาที | จุ่ม 200-400 V |
| การล้างด้วยน้ำอัลตราฟิลเทรต | อุณหภูมิแวดล้อม | สั้น | ไหลสวนทางกลับเข้าถัง ล้างน้ำ DI ขั้นสุดท้าย |
| เตาอบบ่ม E-coat | อุณหภูมิชิ้นงานประมาณ 175 °C | 15-20 นาที | โครงที่มีผนังหนาใช้เวลานานกว่า |
| สีทับหน้าแบบผงหรือแบบสีน้ำ และการอบบ่ม | สีฝุ่นที่อุณหภูมิชิ้นงานประมาณ 160-180 °C | 10-20 นาที | พ่นแบบไฟฟ้าสถิต กำหนดตามเอกสารข้อมูลสีฝุ่น |
สายซิงก์ฟอสเฟตมักมีขั้นตอนปรับสภาพประมาณเจ็ดขั้น ส่วนสายเซอร์โคเนียมใช้เพียงสี่ขั้นก็ทำงานได้ รายละเอียดอุปกรณ์ของขั้นตอนเหล่านี้ดูได้ที่หน้า เครื่องล้างก่อนการบำบัด และ สาย E-coat ของเรา
ซิงก์ฟอสเฟตหรือเซอร์โคเนียม: ชิ้นส่วนยานยนต์ควรใช้การปรับสภาพแบบใด?
ทั้งสองแบบใช้เป็นชั้นรองใต้ E-coat ในงานยานยนต์ ซิงก์ฟอสเฟตเป็นพื้นฐานที่ใช้กันมายาวนานสำหรับเป้าหมายการกันสนิมสูงสุด ส่วนเซอร์โคเนียมประหยัดความร้อน จำนวนขั้นตอน และตะกอน แต่ต้องการชิ้นงานที่สะอาดกว่าและการล้างน้ำที่ควบคุมเข้มงวดกว่า
| รายการ | ซิงก์ฟอสเฟตแบบไตรแคทไอออน | ชั้นเคลือบเปลี่ยนสภาพเซอร์โคเนียม |
|---|---|---|
| อุณหภูมิอ่าง | ประมาณ 48-55 °C | อุณหภูมิแวดล้อม |
| เวลาสัมผัส | 1-3 นาที | 30-45 วินาที |
| น้ำหนักการเคลือบ | ประมาณ 1.8-2.8 g/m² | ประมาณ 10-180 mg/m² ขึ้นกับวัสดุพื้นผิว |
| ขั้นตอนกระตุ้นผิว | จำเป็น | ไม่จำเป็น |
| จำนวนขั้นตอนทั่วไป | ประมาณ 7 | น้อยสุด 4 |
| ตะกอนฟอสเฟต | ตะกอนฟอสเฟตที่มีสังกะสี นิกเกิล และแมงกานีส มักต้องจัดการเป็นของเสียอันตราย | น้อยกว่ามาก บทความในวารสารอุตสาหกรรมฉบับหนึ่งรายงานว่าลดลงอย่างน้อย 80% |
| อายุการใช้งานของบ่อ | ประมาณ 1-3 เดือนต่อการเปลี่ยนบ่อ | ประมาณ 6-12 เดือนหรือนานกว่า |
| ชิ้นงานผสมเหล็ก เหล็กชุบสังกะสี และอะลูมิเนียม | ทำได้หากใช้สูตรที่เหมาะสม | จัดการได้ในบ่อเดียว |
| ความเสี่ยงหลัก | ค่าความร้อน การกำจัดตะกอน การล้างถังด้วยกรด | สนิมแฟลช การสะสมของเหล็ก และน้ำหนักชั้นเคลือบสูงเกินหากความเข้มข้นหรือเวลาคลาดเคลื่อน |
เซอร์โคเนียมได้ผลเมื่อชิ้นงานออกจากบ่อล้างโดยไม่มีน้ำแตกตัวบนผิว (water-break free) และมีการล้างน้ำอย่างน้อยสองขั้นเพื่อหยุดการพาด่างติดไป หลังเปลี่ยนมาใช้เซอร์โคเนียม E-coat มักเกาะเร็วขึ้นที่แรงดันเท่าเดิม จึงควรตรวจสอบการเข้าถึงของสีในท่อและร่องลึกอีกครั้ง
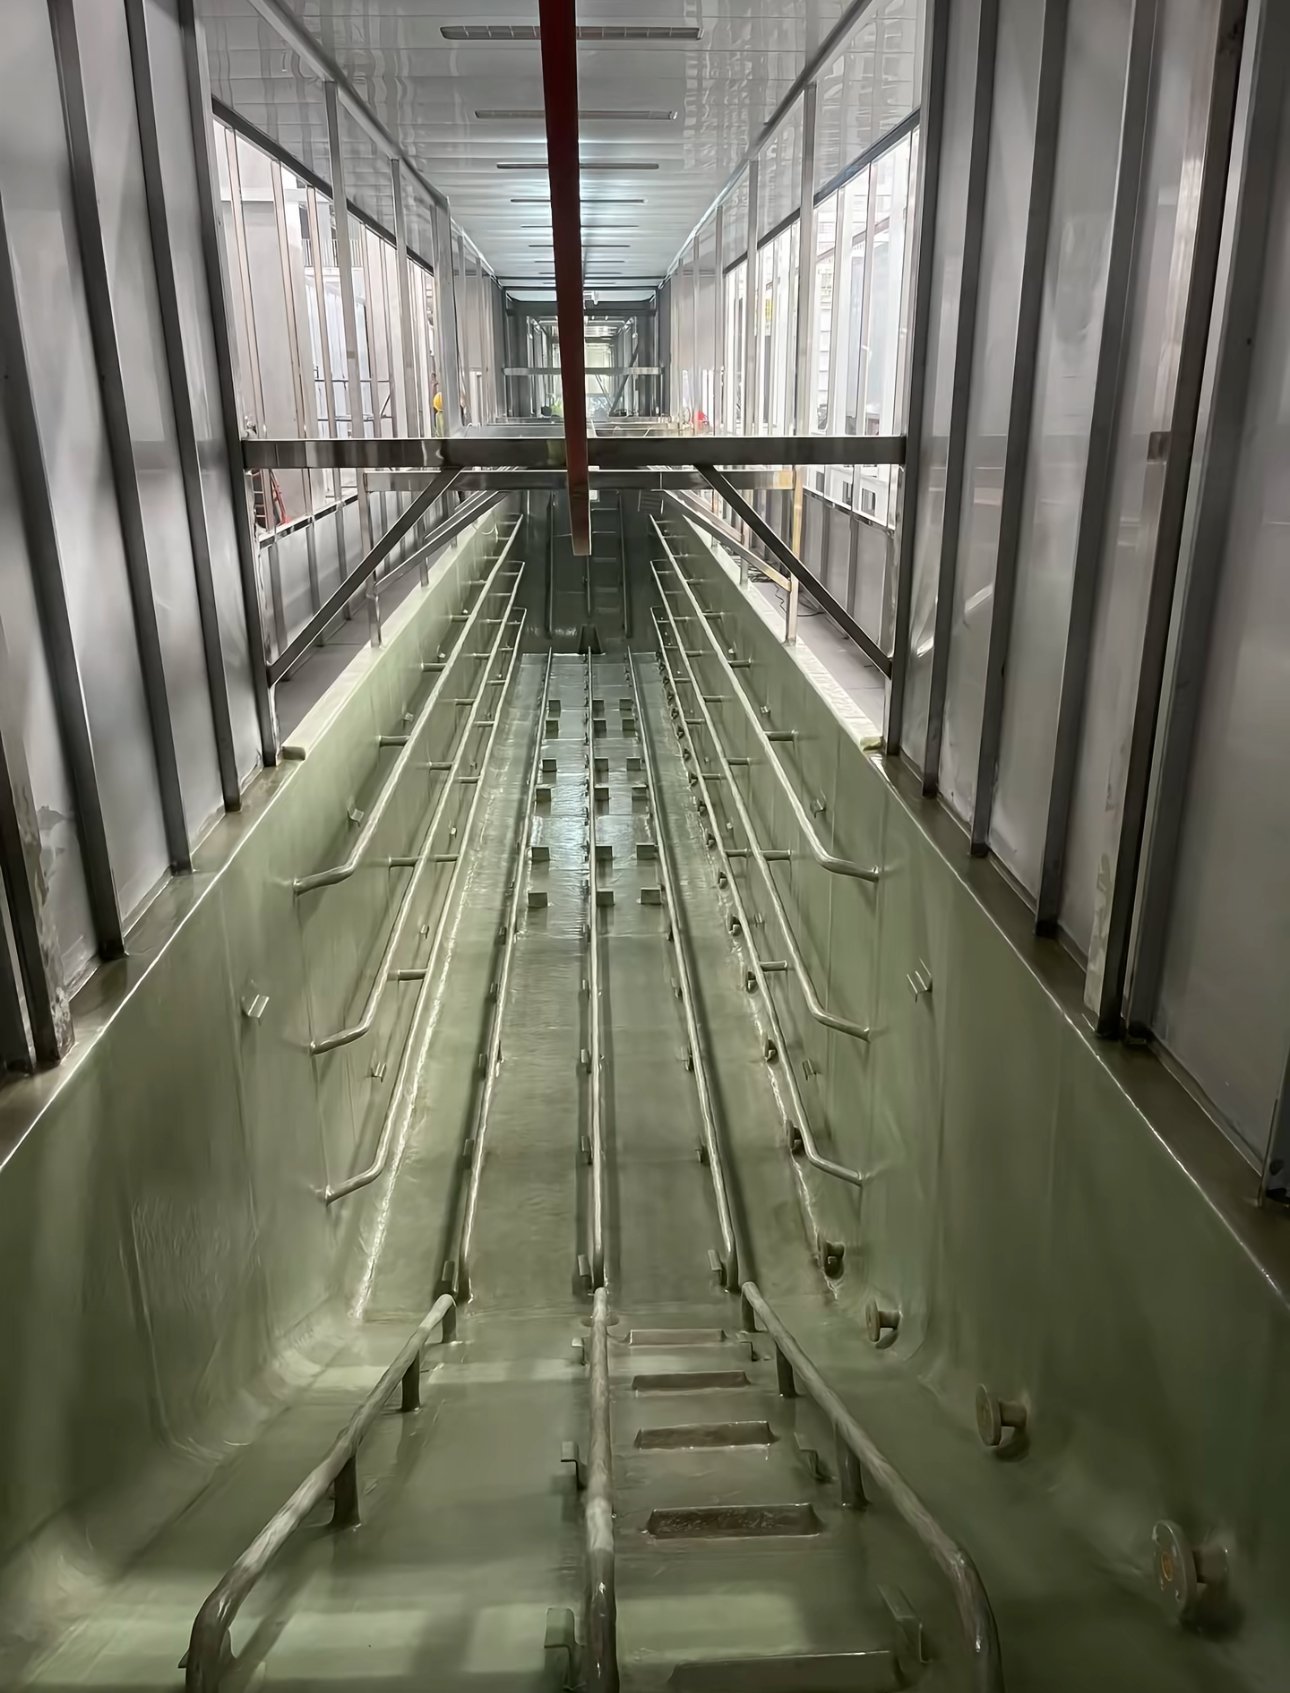
ค่าตั้งทั่วไปของ E-coat แบบแคโทดิกมีอะไรบ้าง?
| พารามิเตอร์ | ช่วงทั่วไปของ E-coat อีพ็อกซีแบบแคโทดิก |
|---|---|
| อุณหภูมิอ่าง | ประมาณ 28-36 °C ควบคุมด้วยชิลเลอร์และเครื่องแลกเปลี่ยนความร้อน |
| แรงดันไฟฟ้า | ประมาณ 200-400 V (บางผลิตภัณฑ์เริ่มที่ 120 V) |
| เวลาการเกาะสี | ประมาณ 2-3 นาที รวมช่วงไต่ระดับแรงดัน |
| ปริมาณของแข็งในบ่อ | ประมาณ 10-21% โดยทั่วไปราว 18-20% |
| pH ของบ่อ | ประมาณ 5.4-6.0 |
| ค่าการนำไฟฟ้าของบ่อ | ประมาณ 800-2,200 µS/cm ขึ้นกับผลิตภัณฑ์ (ค่าปกติประมาณ 1,300-1,700 µS/cm) |
| ความหนาฟิล์ม | ประมาณ 15-25 µm บนชิ้นส่วนยานยนต์ เกรดอีพ็อกซีงานหนักหนากว่านี้ |
| การบ่ม | อุณหภูมิชิ้นงานประมาณ 175 °C นาน 15-20 นาที โครงและชิ้นงานหล่อหนาใช้เวลานานกว่า |
| อัตราการใช้สี | มากกว่า 95% เมื่อใช้อัลตราฟิลเทรชันและการล้างแบบวงจรปิด |
E-coat แบบแคโทดิกพาเหล็กจากผิวโลหะเข้าไปในฟิล์มน้อยกว่าแบบแอโนดิกมากและกันสนิมได้ดีกว่า จึงเป็นสีรองพื้นมาตรฐานของตัวถังและชิ้นส่วนรถยนต์ ส่วน E-coat แบบแอโนดิกจะเลือกใช้เมื่อชุดประกอบมีตลับลูกปืน ซีล หรือชิ้นส่วนอื่นที่ไวต่อความร้อน เพราะบางเกรดบ่มตัวได้ที่ต่ำกว่าประมาณ 93 °C
ระบบเคลือบแบบใดเหมาะกับชิ้นส่วนยานยนต์แบบใด?
| ชิ้นส่วน | ระบบที่ใช้ทั่วไป |
|---|---|
| โครงและชิ้นส่วนแชสซี | ซิงก์ฟอสเฟต + E-coat แบบแคโทดิก มักเพิ่มสีฝุ่นทับหน้า |
| ชิ้นส่วนช่วงล่างเหล็กหล่อ | ซิงก์ฟอสเฟต + E-coat + สีฝุ่น ชิ้นงานหล่อที่ไม่มีชั้นเคลือบเปลี่ยนสภาพมักไม่ผ่านการพ่นละอองเกลือ |
| โครงเบาะ ตัวปรับเอนเบาะ และรางเลื่อน | ฟอสเฟตหรือเซอร์โคเนียม + E-coat หรือสีฝุ่นฟิล์มบางสม่ำเสมอสำหรับชิ้นงานพิกัดความคลาดเคลื่อนแคบ |
| ล้อเหล็ก | ซิงก์ฟอสเฟต + E-coat อีพ็อกซีแบบแคโทดิก + สีฝุ่น |
| ล้ออะลูมิเนียม | ชั้นเคลือบเปลี่ยนสภาพปลอดโครเมียม + สีฝุ่น ประมาณ 60-80 µm |
| สปริงขดและเหล็กกันโคลง | ซิงก์ฟอสเฟต + สีฝุ่นรองพื้นซิงก์ริช + สีฝุ่นทับหน้า |
| ชิ้นส่วนไฟฟ้าเครื่องกลขนาดเล็ก | การพ่นขัดหรือฟอสเฟต + สีฝุ่นอีพ็อกซี-โพลีเอสเตอร์ |
| ชุดประกอบที่มีซีลหรือตลับลูกปืน | E-coat แบบแอโนดิกบ่มอุณหภูมิต่ำ |
| ถาดและเคสแบตเตอรี่อะลูมิเนียม | ล้าง กัดผิวและขจัดออกไซด์ ทำชั้นเคลือบเปลี่ยนสภาพเซอร์โคเนียม แล้วจึง E-coat หรือสีฝุ่น |
ผู้ซื้อในอุตสาหกรรมยานยนต์ต้องการการทดสอบการกัดกร่อนและการยึดเกาะแบบใด?
แบบชิ้นส่วนยานยนต์มักระบุการทดสอบพ่นละอองเกลือแบบเป็นกลาง การทดสอบการยึดเกาะแบบตัดตาราง และปัจจุบันมีการทดสอบการกัดกร่อนแบบวัฏจักรตามมาตรฐานของผู้ผลิตรถยนต์เองเพิ่มขึ้น ตารางแสดงการทดสอบที่ผู้ซื้อระบุบ่อยที่สุด
| วิธีการทดสอบ | มาตรฐาน | สิ่งที่มันแสดงให้เห็น |
|---|---|---|
| การทดสอบพ่นละอองเกลือเป็นกลาง | ISO 9227 NSS หรือ ASTM B117 (35 °C, 5% NaCl) | การลามของสนิมจากรอยขีดหลังครบจำนวนชั่วโมงที่กำหนด |
| การยึดเกาะแบบตัดตาราง | ISO 2409 หรือ ASTM D3359 | ISO 2409: เกรด 0 (ไม่หลุดลอก) ถึงเกรด 5; ASTM D3359: 5B (ไม่หลุด) ถึง 0B เอกสารข้อมูลสีฝุ่นสำหรับยานยนต์ระบุ ISO 2409 เกรด 0 |
| การกัดกร่อนแบบวัฏจักร | มาตรฐานวัฏจักรของผู้ผลิตรถยนต์ เช่น GMW14872, CETP 00.00-L-467 และ VDA 621-415 | การกัดกร่อนภายใต้ช่วงเกลือ ความชื้น และแห้งสลับกัน จำนวนรอบกำหนดตามชิ้นส่วน |
ระบบจะทนการพ่นละอองเกลือได้นานเพียงใดขึ้นกับทุกชั้นเคลือบ การทดสอบชุดหนึ่งที่เผยแพร่กับชิ้นส่วนช่วงล่างเหล็กหล่อเหนียวให้ผลดังนี้:
| ระบบเคลือบผิว | ผลการพ่นละอองเกลือ |
|---|---|
| สีฝุ่นอย่างเดียว ไม่มีการปรับสภาพ | 100+ ชั่วโมง |
| ไอรอนฟอสเฟต + สีฝุ่น | 500+ ชั่วโมง |
| ซิงก์ฟอสเฟต + สีฝุ่น | 750+ ชั่วโมง |
| ไอรอนฟอสเฟต + E-coat + สีฝุ่น | 1,500+ ชั่วโมง |
| ซิงก์ฟอสเฟต + E-coat + สีฝุ่น | 2,000+ ชั่วโมง |
เกณฑ์ผ่านของชิ้นส่วนแต่ละชิ้นกำหนดโดยข้อกำหนดของชิ้นส่วน ไม่ใช่โดยสายการผลิต สายการผลิตต้องรักษาการปรับสภาพ ความหนาฟิล์ม และการบ่มตามที่ข้อกำหนดนั้นสมมติไว้
ระบบลำเลียงแบบใดเหมาะกับสายการปรับสภาพผิวชิ้นส่วนยานยนต์?
| สายพานลำเลียง | เหมาะกับงานแบบใด | หมายเหตุ |
|---|---|---|
| โซ่แขวนเหนือศีรษะ (โมโนเรล) | การปรับสภาพแบบสเปรย์ต่อเนื่อง การจุ่ม E-coat ที่มีช่วงลดระดับ บูธสีฝุ่น และเตาอบบนวงจรเดียว | ความเร็วสาย = ความยาวขั้นตอน หารด้วยเวลาที่ต้องใช้ในขั้นตอนนั้น |
| พาวเวอร์แอนด์ฟรี | สายที่ต้องมีจุดพักชิ้นงาน เวลาค้างต่างกัน หรือการจุ่มที่โซ่ทำไม่ได้ | ตัวแขวนหยุดและออกตัวได้อิสระ |
| ระบบสแควร์ทรานสเฟอร์ (วอล์กกิงบีม) | สายจุ่มสำหรับปริมาณการผลิตปานกลางถึงสูง | วางเตาอบเหนือส่วนปรับสภาพได้ ช่วยประหยัดพื้นที่ |
| รอกยกแบบตั้งโปรแกรมได้ | ปริมาณน้อย วัสดุหรือสีหลายแบบ | โดยทั่วไปลงทุนต่ำกว่าเมื่อน้อยกว่าประมาณ 12 โหลดต่อชั่วโมง |
การเปรียบเทียบตัวเลือกระบบลำเลียงโดยละเอียดอยู่ในบทความ โซ่แขวนเหนือศีรษะ vs สายพานพื้น vs พาวเวอร์แอนด์ฟรี.
MUSI ส่งมอบโครงการปรับสภาพผิวยานยนต์ใดบ้าง?
| โครงการ | ชิ้นส่วน | ขอบเขตสายการผลิต |
|---|---|---|
| เม็กซิโก สายพ่นสีตัวถังรถยนต์ | ตัวถัง SUV รถกระบะ และรถเพื่อการพาณิชย์ขนาดเล็ก สำหรับโรงงานประกอบของผู้ผลิตรถยนต์จีน | การปรับสภาพ บูธพ่นสีที่จ่ายอากาศผ่านการกรอง เตาอบแห้งพร้อมส่วนระบายความร้อน ระบบลำเลียงตัวถัง การบำบัดไอเสียและ VOC ติดตั้งหน้างานโดยวิศวกรของ MUSI |
| เวียดนาม สายเคลือบชิ้นส่วนรถบรรทุก | ชิ้นส่วนรถบรรทุกและรถเพื่อการพาณิชย์ สำหรับโรงงานประกอบของผู้ผลิตรถยนต์จีน | ถังปรับสภาพพร้อมปั๊มและตู้ควบคุม ระบบลำเลียงแขวนเหนือศีรษะ ตู้พ่นสี เตาอบบ่ม การบำบัดไอเสีย ติดตั้งหน้างานโดยวิศวกรของ MUSI |
| เจียงซู สายเคลือบตัวปรับเอนเบาะและรางเลื่อน | ตัวปรับเอนเบาะ รางเลื่อน และชิ้นงานไฟน์แบลงกิงปริมาณสูง | การปรับสภาพสำหรับเหล็กปั๊มขึ้นรูป ตะขอแขวนความหนาแน่นสูง บูธชิ้นงานเล็กพร้อมระบบนำกลับ เตาอบบ่ม |
| เจ้อเจียง สายชิ้นส่วนยานยนต์ | ชิ้นส่วนโลหะยานยนต์ | การปรับสภาพหลายขั้นพร้อมทางเดินซ่อมบำรุง ระบบลำเลียงแบบโซ่ ตู้พ่นสี เตาอบบ่ม การบำบัดไอเสีย |
ชิ้นส่วนหลักของสายเหล่านี้ เช่น ปั๊มส่วนปรับสภาพ หัวเผา PLC และชุดขับเคลื่อน มีให้เลือกจากแบรนด์ระดับสากล ได้แก่ Grundfos, Riello, Siemens และ SEW-Eurodrive โดยกำหนดได้ตามข้อกำหนดของลูกค้า
ปัญหาที่เกิดบ่อยที่สุดในสายชิ้นส่วนยานยนต์คืออะไร?
| ปัญหา | สาเหตุ | วิธีป้องกัน |
|---|---|---|
| การยึดเกาะไม่ดีบนเหล็กรีดร้อน | สเกลจากการรีด (mill scale) ที่การล้างด้วยด่างขจัดไม่ได้ | การกัดกรด การล้างด้วยไฟฟ้า หรือการพ่นขัดก่อนปรับสภาพ |
| ฟิล์มบางและสนิมเร็วที่ขอบตัดเลเซอร์ | ชั้นออกไซด์และขอบคม | พ่นขัดหรือกัดกรดขอบตัด ลบมุมขอบ หรือเคลือบชั้นที่สอง |
| หลุมและพองหลังออกจากเตาอบ | ของเหลวหรือโพรงอากาศที่ค้างอยู่เดือดพุ่งออกมา | รูระบาย ทิศทางการแขวนชิ้นงาน และการทดลองเดินก่อนผลิตจริง |
| ข้อบกพร่องบนชิ้นงานชุบสังกะสี | การไล่น้ำเร็วเกินไปในเตาอบที่สั้นและร้อน | การอบแห้งแบบนุ่มนวลขึ้นหลังการล้างน้ำขั้นสุดท้าย |
| บ่อ E-coat ไม่เสถียร | น้ำล้างขั้นสุดท้ายที่ไม่ผ่านการบำบัดไหลกลับเข้าถัง | การล้างแบบวงจรปิดด้วยอัลตราฟิลเทรชันและ RO |
ต้องส่งข้อมูลอะไรบ้างเพื่อขอใบเสนอราคา?
| ข้อมูล | ทำไมจึงสำคัญ |
|---|---|
| แบบชิ้นงาน ขนาดและน้ำหนักสูงสุด | ใช้กำหนดขนาดถัง การออกแบบตะขอแขวน และภาระของระบบลำเลียง |
| กำลังการผลิตต่อชั่วโมงหรือต่อกะ | ใช้กำหนดความเร็วสายและจำนวนถัง |
| วัสดุ: เหล็กรีดเย็น เหล็กรีดร้อน เหล็กชุบสังกะสี เหล็กหล่อ อะลูมิเนียม | ใช้กำหนดการล้าง การกัดกรด และชั้นเคลือบเปลี่ยนสภาพ |
| ข้อกำหนดการเคลือบและเป้าหมายการพ่นละอองเกลือ | ใช้ตัดสินเลือกฟอสเฟตหรือเซอร์โคเนียม E-coat และสีทับหน้า |
| ขนาดอาคาร สาธารณูปโภค และข้อจำกัดน้ำเสีย | ใช้กำหนดผังและระบบบำบัดน้ำเสีย |
วิศวกรของ MUSI ตอบกลับภายใน 24 ชั่วโมง และจะส่งการกำหนดค่าพร้อมใบเสนอราคาเมื่อได้ข้อมูลชิ้นงานครบ ช่วงงบประมาณของสายการผลิตครบชุดดูได้ใน การแจกแจงต้นทุนสายการเคลือบแบบครบวงจร.
คำถามที่พบบ่อย
สายการปรับสภาพผิวสำหรับชิ้นส่วนยานยนต์คืออะไร? คือชุดขั้นตอนการล้าง การทำชั้นเคลือบเปลี่ยนสภาพ E-coat และสีทับหน้า ที่เตรียมผิวและปกป้องชิ้นส่วนยานยนต์เหล็กหรืออะลูมิเนียม เชื่อมต่อกันด้วยระบบลำเลียงและเตาอบบ่ม
เซอร์โคเนียมใต้ E-coat ดีเท่าซิงก์ฟอสเฟตหรือไม่? เซอร์โคเนียมประหยัดความร้อน จำนวนขั้นตอน และตะกอน และรองรับโลหะผสมได้ แต่บนเหล็กรีดเย็นจะได้ผลใกล้เคียงซิงก์ฟอสเฟตแบบไตรแคทไอออนมากกว่าจะเทียบเท่า ข้อกำหนดการกันสนิมของชิ้นงานเป็นตัวตัดสิน
E-coat สำหรับยานยนต์ให้ความหนาฟิล์มเท่าใด? โดยทั่วไปประมาณ 15-25 µm บนชิ้นส่วนยานยนต์ อบบ่มที่ประมาณ 175 °C นาน 15-20 นาที
ทำไมต้องเคลือบสีฝุ่นทับ E-coat? E-coat เข้าถึงร่องและโครงกล่องที่สีฝุ่นเข้าไม่ถึง ส่วนสีฝุ่นเพิ่มความหนา ความทนการกระเทาะ และความทนรังสี UV ที่ผิวด้านนอก เมื่อใช้ร่วมกันจะได้ผลการพ่นละอองเกลือยาวนานที่สุด
สายเดียวเคลือบชิ้นงานเหล็ก เหล็กชุบสังกะสี และอะลูมิเนียมได้หรือไม่? ได้ หากใช้การปรับสภาพแบบเซอร์โคเนียมหรือแบบสำหรับโลหะผสม และตรวจสอบค่าตั้งสำหรับวัสดุแต่ละชนิด
การจัดส่งสายการผลิตใช้เวลานานเท่าใด? รูปแบบมาตรฐานจัดส่งภายใน 30-60 วัน สาย E-coat และสายที่สั่งทำพิเศษใช้เวลานานกว่า โดยกำหนดวันไว้ในสัญญา
จุดที่ MUSI Technology เข้าได้พอดี
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) ออกแบบและสร้างสายปรับสภาพ สาย E-coat สายเคลือบสีฝุ่นและสีน้ำ เตาอบบ่ม รวมถึงระบบบำบัดฝุ่น VOC และน้ำเสียที่ใช้ร่วมกัน ที่ฉางโจว ประเทศจีน ทีมวิศวกรรมซึ่งก่อตั้งขึ้นในปี 2011 ได้ส่งมอบสายการเคลือบ 800+ สายให้ลูกค้า 500+ รายใน 36 ประเทศ ส่งแบบชิ้นงาน กำลังการผลิต และข้อกำหนดการเคลือบมาทาง หน้าติดต่อ เพื่อรับใบเสนอราคาตามการกำหนดค่า
จัดทำโดย Lin Cong ผู้อำนวยการฝ่ายเทคนิค MUSI Technology
ส่งขนาดชิ้นงาน กำลังการผลิต และประเภทการเคลือบมาให้เรา — วิศวกรของเราตอบกลับภายใน 24 ชั่วโมง และจะส่งผังและงบประมาณเมื่อได้รับข้อมูลชิ้นงานครบถ้วน ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.
คู่มือทางเทคนิคที่เกี่ยวข้อง
- สายการปรับสภาพก่อนการเคลือบผง: ขั้นตอนและต้นทุน
สายการปรับสภาพจะขจัดไขมัน ล้าง และแปลงสภาพพื้นผิวโลหะทางเคมีก่อนการเคลือบ เลย์เอาต์แบบสาม ห้า และเจ็ดขั้นตอน ฟอสเฟตเปรียบเทียบกับ - สายการเคลือบตู้คอนเทนเนอร์ BESS: ข้อมูลจำเพาะและการกัดกร่อน
ตู้คอนเทนเนอร์กักเก็บพลังงานแบตเตอรี่ต้องการการป้องกันการกัดกร่อนระดับ C4 ถึง C5: พ่นเม็ดเหล็กถึง Sa2.5 สีรองพื้นซิงค์ริช และสีทับหน้าโพลีเอสเตอร์ทนสภาพอากาศ - การตรวจประเมินโรงงานผู้ผลิตไลน์เคลือบผิว: เช็กลิสต์ 20 ข้อ
การตรวจสอบก่อนจัดส่ง 20 ข้อสำหรับผู้ซื้อไลน์พ่นเคลือบ: ต้องวัดอะไร ต้องเรียกร้องอะไรเป็นลายลักษณ์อักษร ต้องรวบรวมเอกสารใด และสิ่งที่พบแบบใดที่ควร - สายการผลิตเคลือบผงสำหรับล้อและแชสซี: ข้อมูลจำเพาะและค่าใช้จ่าย
ชิ้นส่วนล้อและแชสซีต้องผ่านข้อกำหนดด้านการกัดกร่อนและรูปลักษณ์ที่เข้มงวดที่สุดในงานตกแต่งชิ้นส่วนยานยนต์ ความหนาของชั้นเคลือบ เป้าหมายการทดสอบฟิลิฟอร์มและสเปรย์เกลือ สายการผลิต - การเคลือบผง vs การพ่นของเหลว: ควรเลือกแบบไหน
เปรียบเทียบการเคลือบผงกับการพ่นของเหลวในด้านต้นทุน ความหนาฟิล์ม ช่วงสี การปล่อยสาร VOC ข้อจำกัดของวัสดุฐาน และการใช้งานที่เหมาะสมที่สุด