خط عملیات سطحی قطعات خودرو: پیشعملیات، الکتروفورتیک و رویه
پاسخ سریع: خط عملیات سطحی قطعات خودرو، فولاد را با چربیزدایی قلیایی (معمولاً 30-70 °C به مدت 1-5 دقیقه) تمیز میکند، پوشش تبدیلی ایجاد میکند (فسفات روی سهکاتیونی در حدود 48-55 °C به مدت 1-3 دقیقه و 1.8-2.8 g/m²، یا زیرکونیوم در دمای محیط طی 30-45 ثانیه)، با آب دیونیزه آبکشی میکند و سپس پوشش الکتروفورتیک کاتدی به ضخامت حدود 15-25 µm در 200-400 V اعمال میکند که در حدود 175 °C دمای قطعه به مدت 15-20 دقیقه پخت میشود. روی قطعات شاسی و سیستم تعلیق اغلب یک لایه رویه پودری نیز اضافه میشود؛ در یک سری آزمون منتشرشده روی قطعات تعلیق از چدن داکتیل، سیستم فسفات روی + الکتروفورتیک + پودر به 2,000+ ساعت مقاومت در آزمون پاشش نمک رسید.
MUSI Technology، سازنده خطوط پوششدهی در چانگژو چین، خطوط عملیات سطحی قطعات خودرو را شامل پیشعملیات پاششی یا غوطهوری، مخازن الکتروفورتیک، کورههای پخت، کابینهای رویه پودری یا رنگ مایع و کانوایرها در قالب یک قرارداد میسازد و خطوط خودرویی را برای کارخانههای خودرو و قطعهسازی در چین، ویتنام و مکزیک تأمین کرده است.
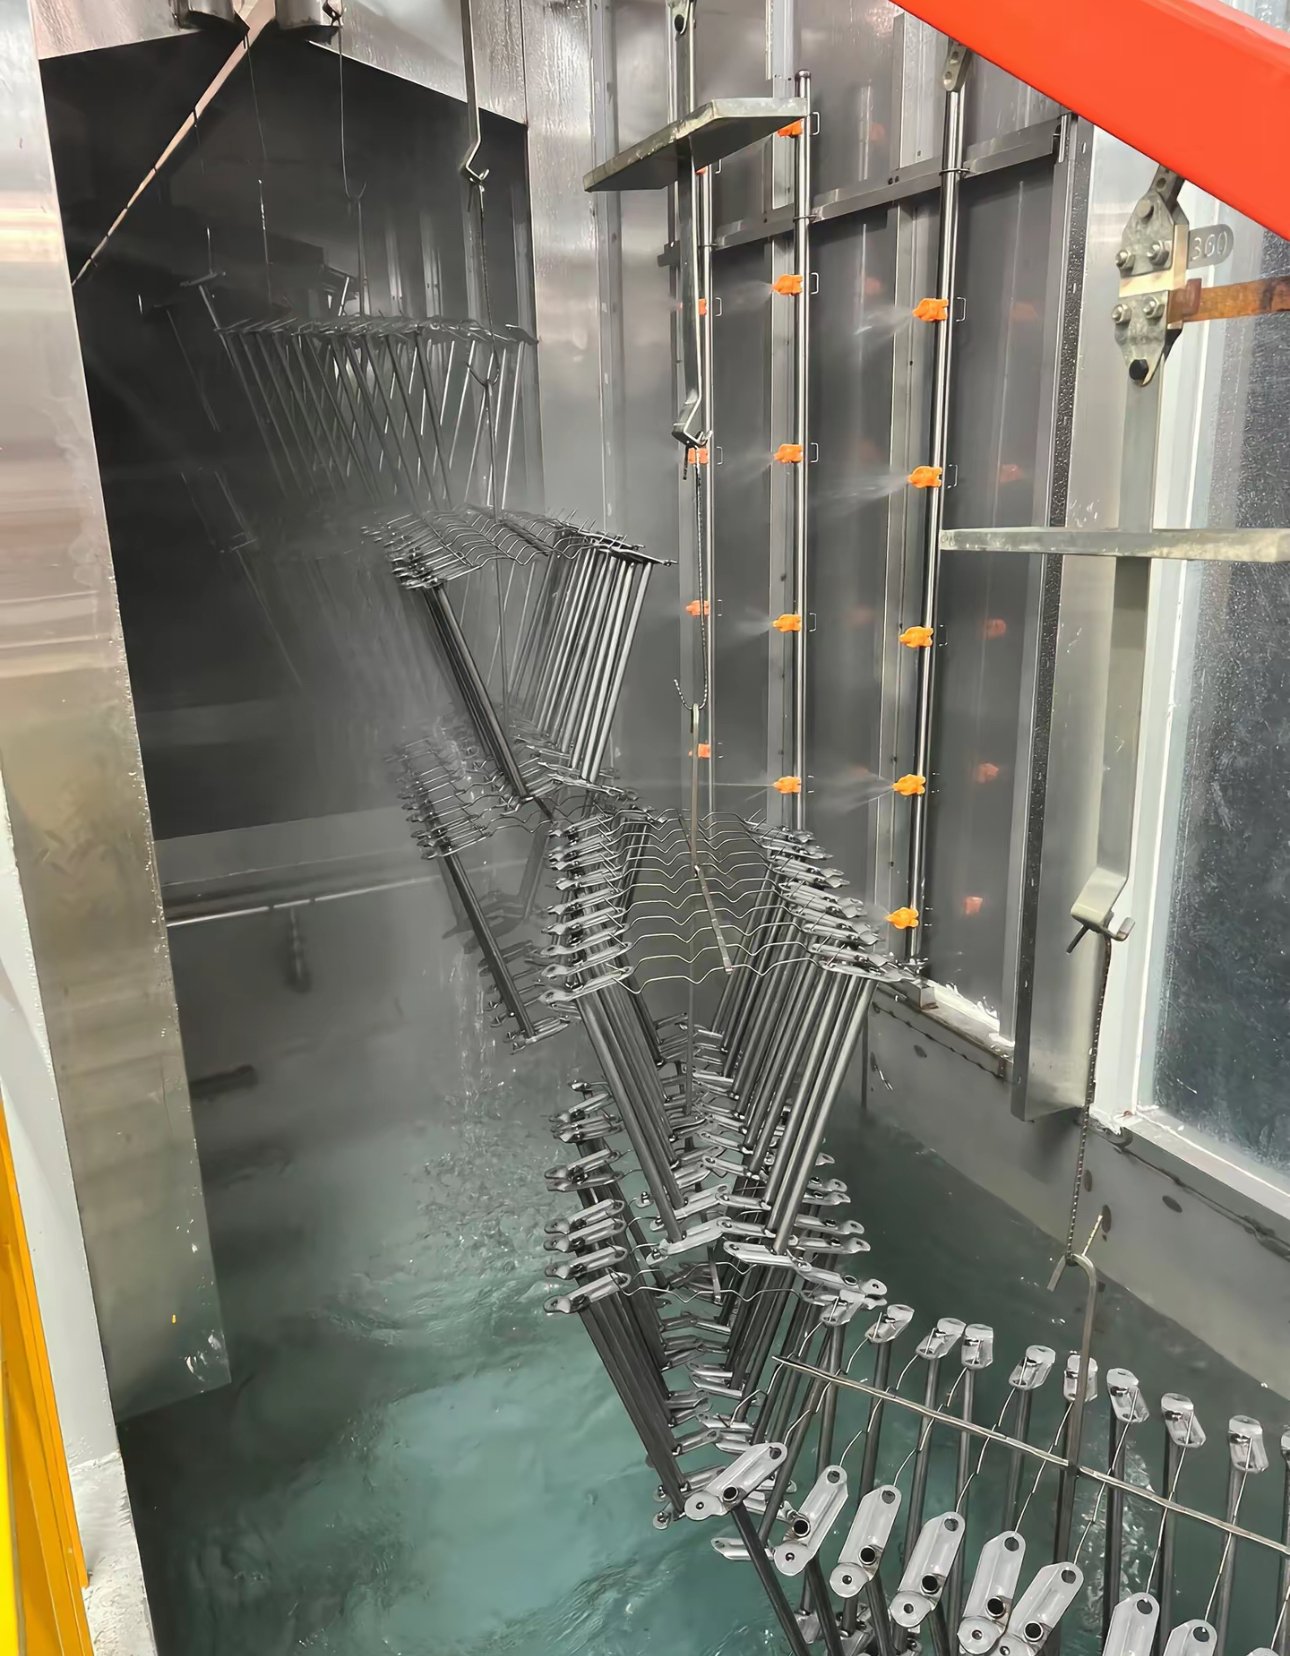
خط عملیات سطحی قطعات خودرو چه مراحلی دارد؟
توالی زیر برای قطعات فولادی خودرو که آستر الکتروفورتیک دریافت میکنند معمول است. مقادیر، محدودههای کاری معمولی هستند که در برگههای داده فنی تأمینکنندگان مواد شیمیایی و رنگ منتشر شدهاند؛ تنظیمات دقیق به شیمی انتخابشده و مشخصات قطعه بستگی دارد.
| صحنه | دمای معمول | زمان معمول | روش و کنترل |
|---|---|---|---|
| پیشآبکشی با آب گرم یا پیشچربیزدایی | طبق شیمی محلول | طبق میزان آلودگی | پاششی؛ روغن سطحی و آلودگی کارگاهی را میزداید |
| چربیزدایی قلیایی | 30-70 °C (محصولات دمای پایین 30-40 °C) | 1-5 دقیقه | پاششی یا غوطهوری؛ پاککننده حدود 10-50 g/L |
| آبکشی (حداقل دو مرحله) | دمای محیط | کم | سرریز با جریان معکوس؛ از انتقال قلیا جلوگیری میکند |
| فعالسازی (نمک تیتانیوم) | زیر حدود 49 °C | 20-60 ثانیه | پاششی یا غوطهوری؛ پیش از فسفات روی |
| فسفات روی (سهکاتیونی) | حدود 48-55 °C | 60-180 ثانیه | پاششی یا پاششی + غوطهوری؛ وزن پوشش 1.8-2.8 g/m² |
| یا پوشش تبدیلی زیرکونیوم | دمای محیط، حدود 16-38 °C | 30-45 ثانیه | پاششی یا غوطهوری؛ pH حدود 4.0-5.5 |
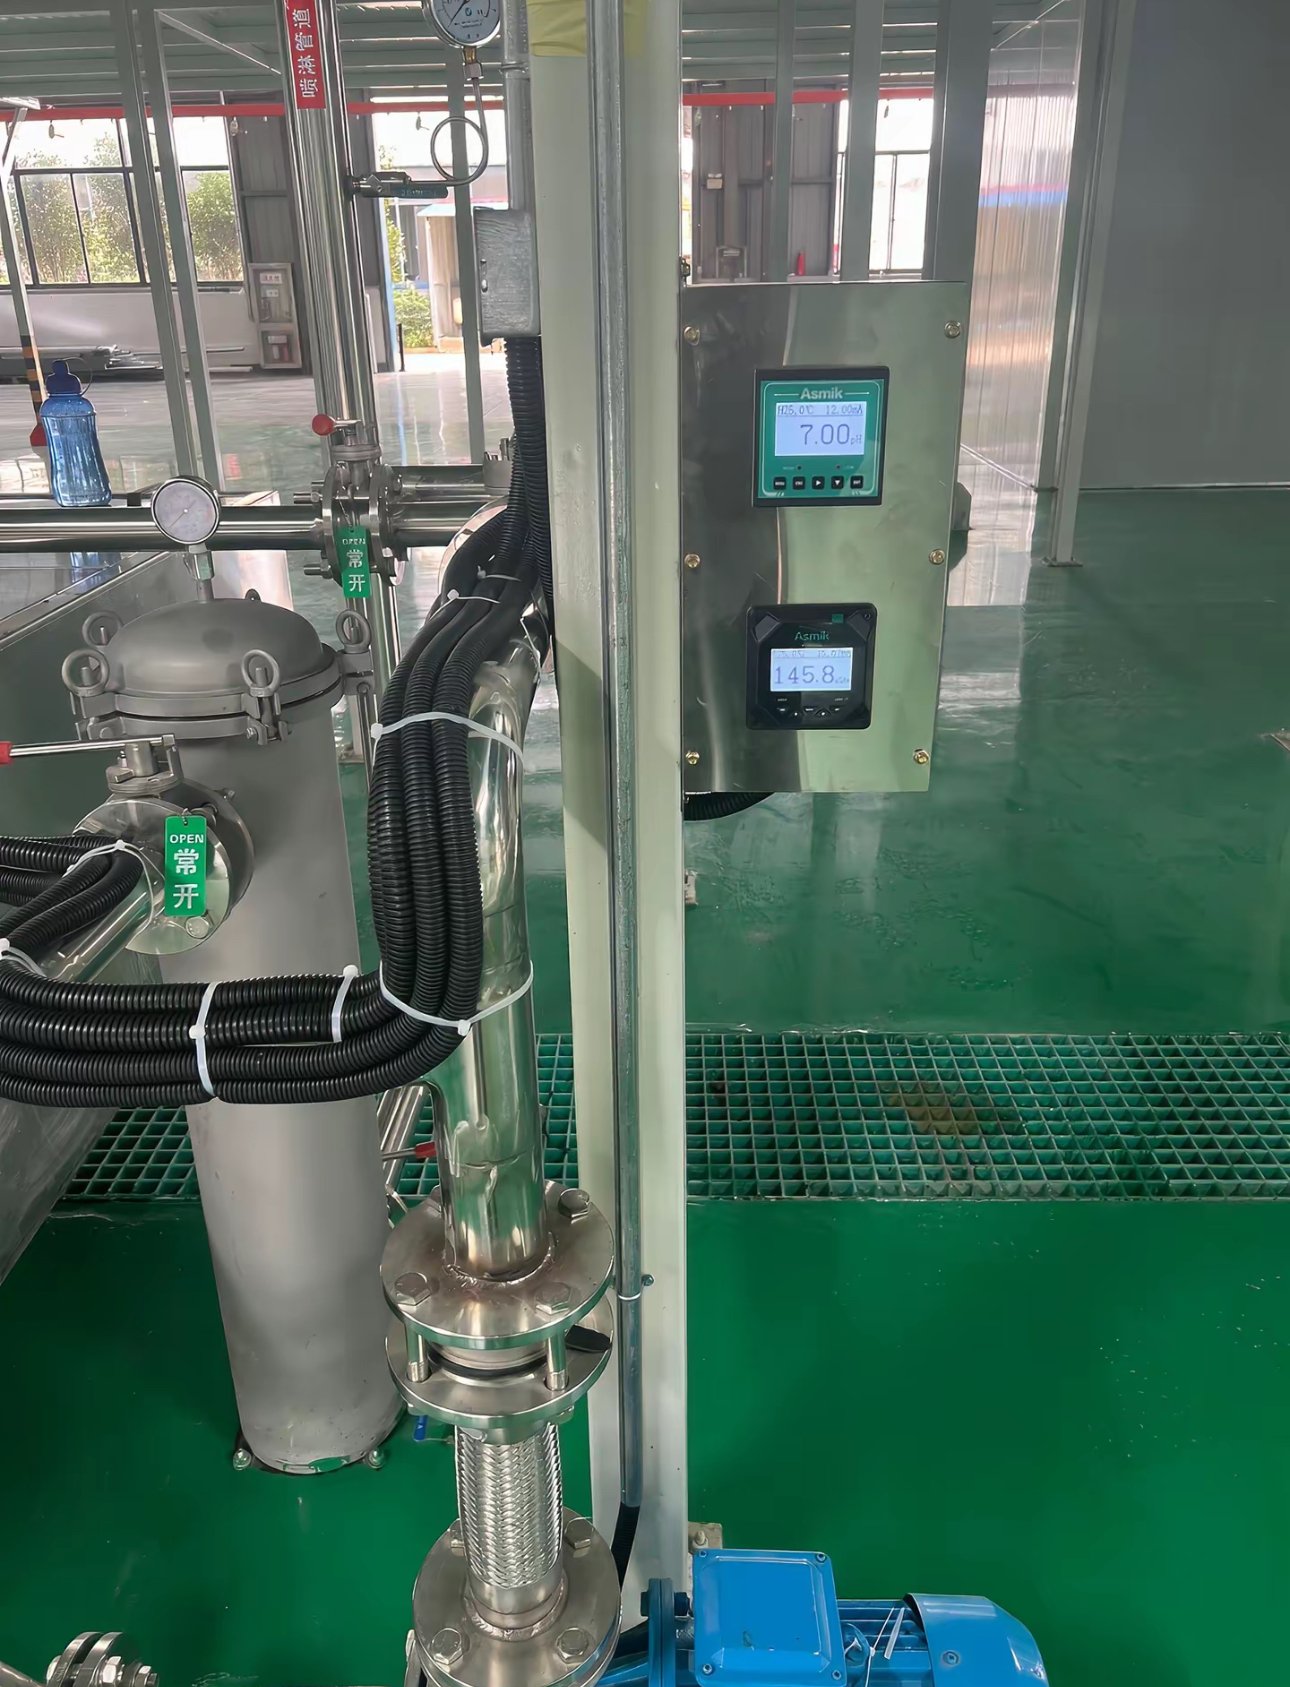
| آبکشی و آبکشی با آب دیونیزه | دمای محیط | کم | هدایت الکتریکی آبکشی نهایی زیر حدود 10 µS/cm پیش از الکتروفورتیک |
| الکتروفورتیک کاتدی | حدود 28-36 °C | حداقل 120 ثانیه | غوطهوری؛ 200-400 V |
| آبکشی با محلول اولترافیلتر | دمای محیط | کم | جریان معکوس به مخزن؛ آبکشی نهایی با آب دیونیزه |
| کوره پخت الکتروفورتیک | حدود 175 °C دمای قطعه | 15-20 دقیقه | برای شاسیهای جدارهضخیم طولانیتر |
| رویه پودری یا رنگ مایع و پخت | پودر حدود 160-180 °C دمای قطعه | ۱۰-۲۰ دقیقه | پاشش الکترواستاتیک؛ طبق برگه داده پودر |
خط فسفات روی معمولاً حدود هفت مرحله پیشعملیات دارد؛ خط زیرکونیوم میتواند تنها با چهار مرحله کار کند. تجهیزات این مراحل در صفحات دستگاه شستشوی پیشتیمار و خط الکتروفورتیک شرح داده شده است.
فسفات روی یا زیرکونیوم: کدام پیشعملیات برای قطعات خودرو؟
هر دو زیر الکتروفورتیک خودرو استفاده میشوند. فسفات روی پایه دیرینه برای بالاترین اهداف مقاومت به خوردگی است؛ زیرکونیوم در مصرف حرارت، تعداد مراحل و لجن صرفهجویی میکند اما قطعات تمیزتر و آبکشی دقیقتری میطلبد.
| آیتم | فسفات روی سهکاتیونی | پوشش تبدیلی زیرکونیوم |
|---|---|---|
| دمای حمام | حدود 48-55 °C | دمای محیط |
| زمان تماس | ۱-۳ دقیقه | 30-45 ثانیه |
| وزن پوشش | حدود 1.8-2.8 g/m² | حدود 10-180 mg/m²، بسته به زیرلایه |
| مرحله فعالسازی | لازم است | لازم نیست |
| تعداد مراحل معمول | حدود 7 | تنها 4 |
| لجن فسفات | لجن فسفات حاوی روی، نیکل و منگنز که معمولاً پسماند خطرناک محسوب میشود | بسیار کمتر؛ یک مقاله صنعتی منتشرشده دستکم 80% کاهش گزارش کرده است |
| عمر حمام | حدود 1-3 ماه بین هر تخلیه | حدود 6-12 ماه یا بیشتر |
| بار ترکیبی فولاد، فولاد گالوانیزه و آلومینیوم | با فرمولاسیون مناسب امکانپذیر است | در یک حمام انجام میشود |
| ریسکهای اصلی | هزینه گرمایش، تخلیه لجن، اسیدشویی مخازن | زنگزدگی سریع، تجمع آهن، وزن پوشش بالا در صورت انحراف غلظت یا زمان |
زیرکونیوم زمانی خوب عمل میکند که قطعات بدون گسستگی لایه آب از پاککننده خارج شوند و حداقل دو مرحله آبکشی از انتقال قلیا جلوگیری کند. پس از تغییر به زیرکونیوم، الکتروفورتیک اغلب با همان ولتاژ سریعتر رسوب میکند، بنابراین قدرت نفوذ به داخل لولهها و فرورفتگیها باید دوباره بررسی شود.
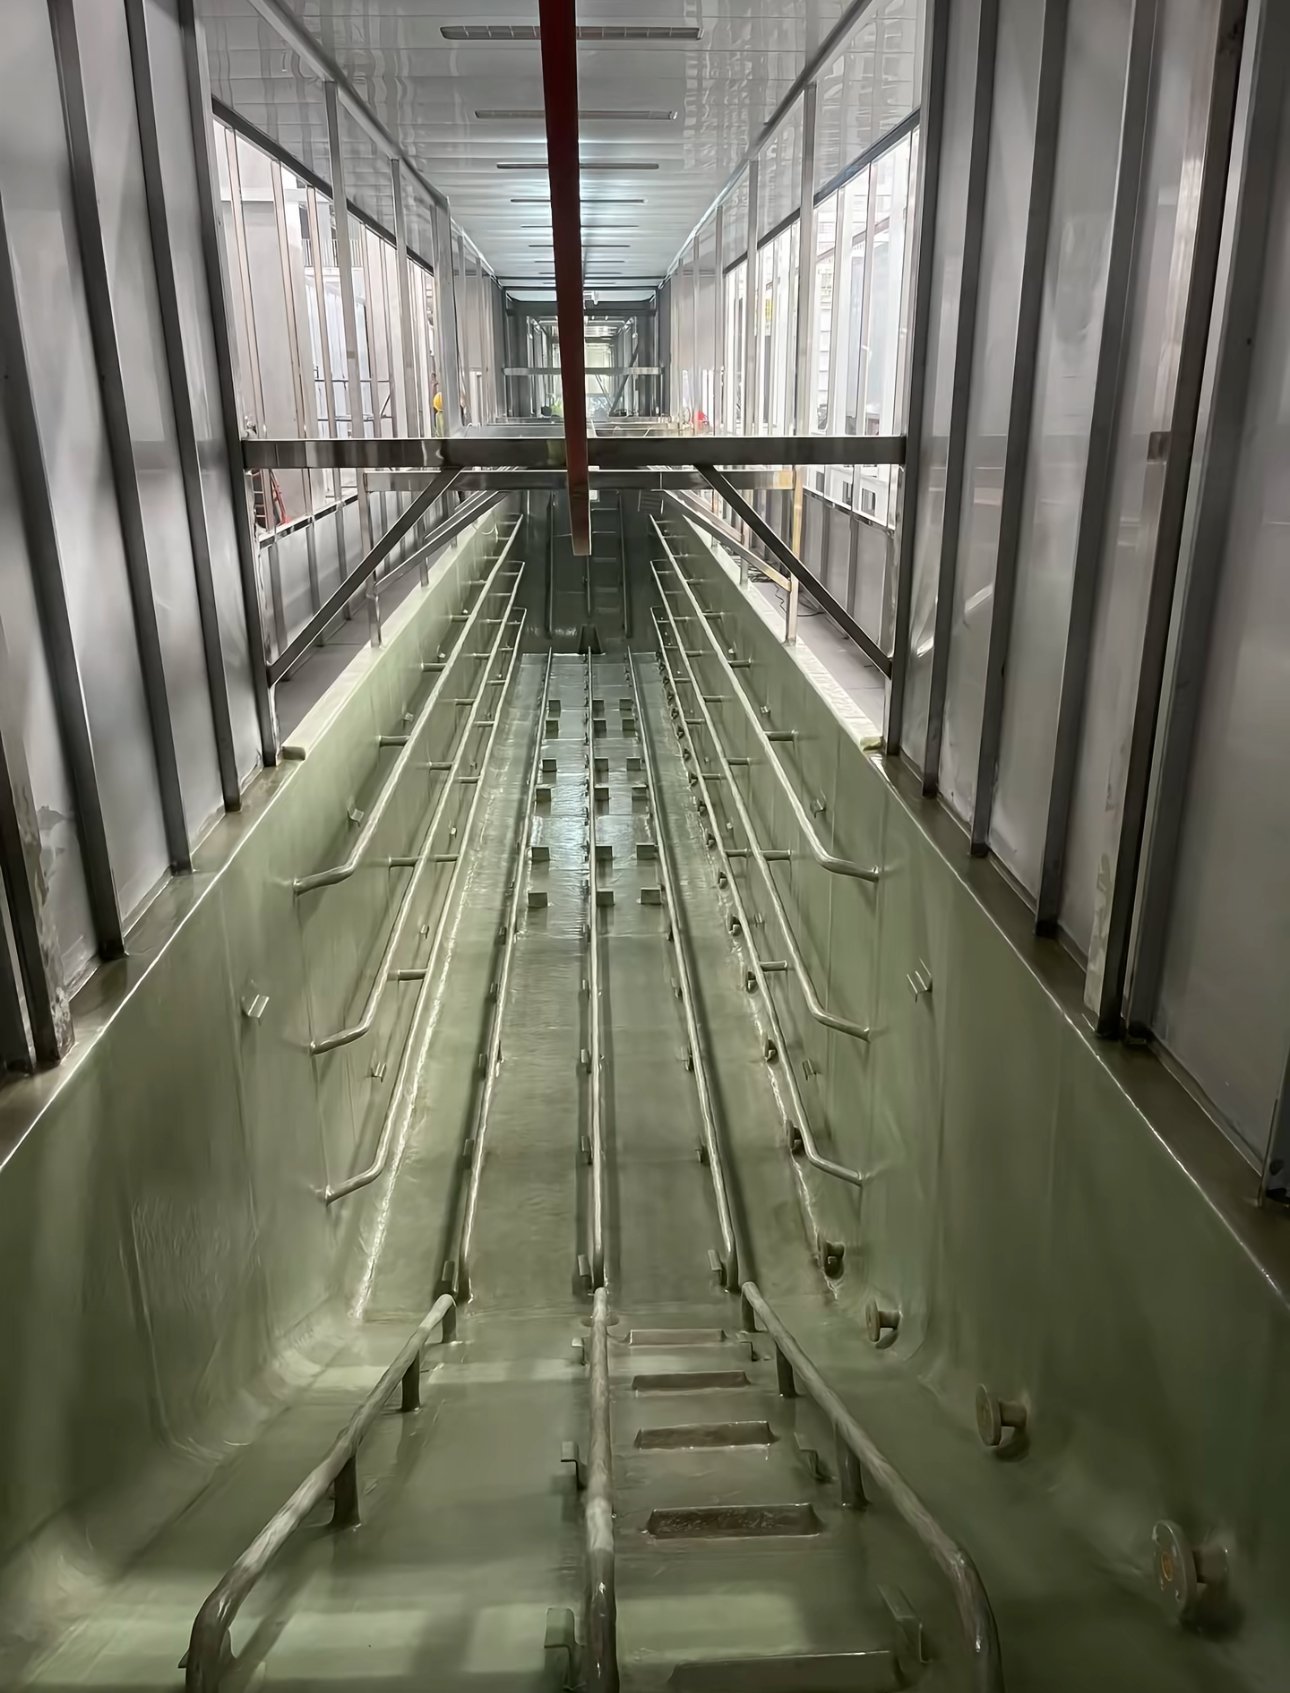
تنظیمات معمول الکتروفورتیک کاتدی چیست؟
| پارامتر | محدوده معمول برای الکتروفورتیک کاتدی اپوکسی |
|---|---|
| دمای حمام | حدود 28-36 °C، نگهداشتهشده با چیلر و مبدل حرارتی |
| ولتاژ | حدود 200-400 V (برخی محصولات از 120 V) |
| زمان رسوبگذاری | حدود 2-3 دقیقه، شامل افزایش تدریجی ولتاژ |
| مواد جامد حمام | حدود 10-21%، معمولاً نزدیک 18-20% |
| pH حمام | حدود 5.4-6.0 |
| هدایت الکتریکی حمام | حدود 800-2,200 µS/cm بسته به محصول (اسمی حدود 1,300-1,700 µS/cm) |
| ضخامت فیلم | حدود 15-25 µm روی قطعات خودرو؛ گریدهای اپوکسی سنگین ضخیمتر |
| درمان | حدود 175 °C دمای قطعه به مدت 15-20 دقیقه؛ شاسیها و قطعات ریختگی ضخیم طولانیتر |
| راندمان مصرف رنگ | بالای 95% با اولترافیلتراسیون و آبکشی مدار بسته |
الکتروفورتیک کاتدی نسبت به الکتروفورتیک آندی آهن بسیار کمتری از زیرلایه وارد فیلم میکند و مقاومت به خوردگی بهتری دارد، از این رو آستر استاندارد بدنه و قطعات خودرو است. الکتروفورتیک آندی زمانی انتخاب میشود که مجموعه شامل بلبرینگ، کاسهنمد یا قطعات حساس به حرارت باشد، زیرا برخی گریدها زیر حدود 93 °C پخت میشوند.
کدام سیستم پوشش برای کدام قطعه خودرو مناسب است؟
| قطعه | سیستم رایج |
|---|---|
| شاسی و قطعات شاسی | فسفات روی + الکتروفورتیک کاتدی، اغلب با رویه پودری |
| قطعات تعلیق چدنی | فسفات روی + الکتروفورتیک + پودر؛ قطعات ریختگی بدون پوشش تبدیلی معمولاً در آزمون پاشش نمک رد میشوند |
| فریم صندلی، مکانیزم خوابان و ریلهای کشویی | فسفات یا زیرکونیوم + الکتروفورتیک، یا پودر با فیلم نازک و یکنواخت روی قطعات با تلرانس دقیق |
| رینگهای فولادی | فسفات روی + الکتروفورتیک کاتدی اپوکسی + پودر |
| رینگهای آلومینیومی | پوشش تبدیلی بدون کروم + پودر، حدود 60-80 µm |
| فنرهای مارپیچ و میلموجگیرها | فسفات روی + آستر پودری غنی از روی + رویه پودری |
| قطعات الکترومکانیکی کوچک | بلاست یا فسفات + پودر اپوکسی-پلیاستر |
| مجموعههای دارای کاسهنمد یا بلبرینگ | الکتروفورتیک آندی با پخت دمای پایین |
| سینیها و محفظههای باتری آلومینیومی | تمیزکاری، اچ و اکسیدزدایی، تبدیل زیرکونیوم، سپس الکتروفورتیک یا پودر |
خریداران خودرو چه آزمونهای خوردگی و چسبندگی را درخواست میکنند؟
نقشههای قطعات خودرو معمولاً آزمون پاشش نمک خنثی، آزمون چسبندگی برش شطرنجی و بهطور فزاینده آزمون خوردگی چرخهای طبق استاندارد خود خودروساز را الزام میکنند. جدول زیر آزمونهایی را که خریداران بیشتر نام میبرند فهرست میکند.
| روش آزمون | استاندارد | آنچه نشان میدهد |
|---|---|---|
| پاشش نمک خنثی | ISO 9227 NSS یا ASTM B117 (35 °C، 5% NaCl) | پیشروی خوردگی از خط خراش پس از تعداد ساعت مشخص |
| چسبندگی برش متقاطع | ISO 2409 یا ASTM D3359 | ISO 2409: درجه 0 (بدون پوسته شدن) تا درجه 5؛ ASTM D3359: 5B (بدون جدا شدن) تا 0B. برگههای داده پودر خودرویی ISO 2409 درجه 0 را ذکر میکنند |
| خوردگی چرخهای | استانداردهای چرخهای خودروسازان مانند GMW14872، CETP 00.00-L-467 و VDA 621-415 | خوردگی در فازهای متناوب نمک، رطوبت و خشکی؛ تعداد چرخه برای هر قطعه تعیین میشود |
دوام یک سیستم در آزمون پاشش نمک به تکتک لایهها بستگی دارد. یک سری آزمون منتشرشده روی قطعات تعلیق از چدن داکتیل این نتایج را نشان داد:
| سیستم پوشش | نتیجه پاشش نمک |
|---|---|
| فقط پودر، بدون پیشعملیات | 100+ ساعت |
| فسفات آهن + پودر | 500+ ساعت |
| فسفات روی + پودر | 750+ ساعت |
| فسفات آهن + الکتروفورتیک + پودر | 1,500+ ساعت |
| فسفات روی + الکتروفورتیک + پودر | 2,000+ ساعت |
حد قبولی هر قطعه را مشخصات فنی قطعه تعیین میکند، نه خط؛ خط باید پیشعملیات، ضخامت فیلم و پختی را که مشخصات فرض کرده است حفظ کند.
کدام کانوایر برای خط عملیات سطحی قطعات خودرو مناسب است؟
| نوار نقاله | کاربرد مناسب | یادداشتها |
|---|---|---|
| زنجیر سقفی (مونوریل) | پیشعملیات پاششی پیوسته، غوطهوری الکتروفورتیک با بخش شیبدار، کابین پودر و کوره روی یک مدار | سرعت خط = طول مرحله تقسیم بر زمان لازم در آن مرحله |
| قدرت-و-آزاد | خطوطی که به بافر، زمانهای توقف متفاوت یا غوطهوریای نیاز دارند که زنجیر قادر به انجام آن نیست | حاملها بهطور مستقل توقف و حرکت میکنند |
| انتقال مربعی (تیر گامزن) | خطوط غوطهوری برای تیراژ متوسط و بالا | امکان قرار دادن کوره بالای بخش پیشعملیات برای صرفهجویی در فضا |
| بالابرهای برنامهپذیر | تیراژ کمتر، چند نوع زیرلایه یا رنگ | معمولاً سرمایهگذاری کمتر برای زیر حدود 12 بار در ساعت |
گزینههای کانوایر با جزئیات بیشتر در مقاله زنجیر سقفی در مقابل نوار زمینی در مقابل پاور اند فری.
MUSI چه پروژههای عملیات سطحی خودرویی را تحویل داده است؟
| پروژه | قطعات | محدوده خط |
|---|---|---|
| مکزیک، خط رنگ بدنه خودرو | بدنه خودروهای SUV، وانت و تجاری سبک برای کارخانه مونتاژ یک خودروساز چینی | پیشعملیات، کابینهای رنگ با هوای فیلترشده، کورههای خشککن با خنککاری، کانوایر بدنه، تصفیه هوای خروجی و VOC؛ نصب در محل توسط مهندسان MUSI |
| ویتنام، خط پوشش قطعات کامیون | قطعات کامیون و خودروی تجاری برای کارخانه مونتاژ یک خودروساز چینی | مخازن پیشعملیات پمپدار با تابلو کنترل، کانوایر سقفی، کابین رنگ، کوره پخت، تصفیه هوای خروجی؛ نصب در محل توسط مهندسان MUSI |
| جیانگسو، خط مکانیزم خوابان صندلی و ریل کشویی | مکانیزم خوابان صندلی، ریلهای کشویی و قطعات فاینبلنکینگ با تیراژ بالا | پیشعملیات برای فولاد پرسکاریشده، هنگرهای پرتراکم، کابین قطعات کوچک با سیستم بازیافت، کوره پخت |
| ژجیانگ، خط قطعات خودرو | قطعات فلزی خودرو | پیشعملیات چندمرحلهای با راهروی سرویس، کانوایر زنجیری، کابین رنگ، کوره پخت، تصفیه هوای خروجی |
اجزای کلیدی این خطوط مانند پمپهای پیشعملیات، مشعلها، PLCها و درایوها از برندهای بینالمللی از جمله Grundfos، Riello، Siemens و SEW-Eurodrive قابل تأمین هستند و طبق مشخصات مشتری پیکربندی میشوند.
رایجترین مشکلات در خطوط قطعات خودرو چیست؟
| مشکل | علت | راه پیشگیری |
|---|---|---|
| چسبندگی ضعیف روی فولاد نورد گرم | پوسته نورد که تمیزکاری قلیایی قادر به حذف آن نیست | اسیدشویی، تمیزکاری الکترولیتی یا بلاست پیش از پیشعملیات |
| فیلم نازک و زنگزدگی زودهنگام روی لبههای برش لیزر | لایه اکسید و لبههای تیز | بلاست یا اسیدشویی لبه برش، گرد کردن لبهها یا لایه دوم |
| حفره و تاول پس از کوره | مایع یا حباب هوای محبوس که با جوشیدن خارج میشود | سوراخهای تخلیه، جهتگیری قطعه روی هنگر، اجرای آزمایشی پیش از تولید |
| عیوب روی قطعات گالوانیزه | آبگیری سریع در کوره کوتاه و داغ | خشککردن ملایمتر پس از آخرین آبکشی |
| حمام الکتروفورتیک ناپایدار | برگشت آب آبکشی نهایی تصفیهنشده به مخزن | اولترافیلتراسیون و آبکشی مدار بسته با RO |
برای دریافت پیشفاکتور چه اطلاعاتی باید ارسال کنید؟
| اطلاعات | چرا اهمیت دارد |
|---|---|
| نقشه قطعات، بزرگترین ابعاد و وزن | اندازه مخزن، طراحی هنگر و بار کانوایر را تعیین میکند |
| تولید در ساعت یا در هر شیفت | سرعت خط و تعداد مخازن را تعیین میکند |
| زیرلایهها: نورد سرد، نورد گرم، گالوانیزه، چدن، آلومینیوم | تمیزکاری، اسیدشویی و پوشش تبدیلی را تعیین میکند |
| مشخصات پوشش و هدف آزمون پاشش نمک | انتخاب فسفات یا زیرکونیوم، الکتروفورتیک و رویه را تعیین میکند |
| ابعاد ساختمان، تأسیسات و محدودیتهای پساب | چیدمان و تصفیه پساب را تعیین میکند |
مهندسان MUSI ظرف 24 ساعت پاسخ میدهند؛ پس از تکمیل اطلاعات قطعه، پیکربندی و پیشفاکتور ارسال میشود. محدوده بودجه خطوط کامل در تفکیک کامل هزینه خط پوشش.
پرسشهای متداول
خط عملیات سطحی قطعات خودرو چیست؟ مجموعهای از مراحل تمیزکاری، پوشش تبدیلی، الکتروفورتیک و رویه است که قطعات فولادی یا آلومینیومی خودرو را آماده و محافظت میکند و با کانوایر و کورههای پخت به هم متصل است.
آیا زیرکونیوم زیر الکتروفورتیک به خوبی فسفات روی است؟ زیرکونیوم در حرارت، مراحل و لجن صرفهجویی میکند و فلزات مختلط را پوشش میدهد، اما روی فولاد نورد سرد به فسفات روی سهکاتیونی نزدیک میشود نه اینکه با آن برابر شود؛ تصمیم نهایی با مشخصات خوردگی قطعه است.
الکتروفورتیک خودرو چه ضخامت فیلمی ایجاد میکند؟ معمولاً حدود 15-25 µm روی قطعات خودرو، با پخت در حدود 175 °C به مدت 15-20 دقیقه.
چرا روی الکتروفورتیک پودر اضافه میشود؟ الکتروفورتیک به فرورفتگیها و مقاطع قوطیشکلی میرسد که پودر نمیرسد؛ پودر روی سطوح بیرونی ضخامت، مقاومت در برابر ضربه سنگریزه و مقاومت UV میافزاید. ترکیب این دو طولانیترین نتایج پاشش نمک را به دست میدهد.
آیا یک خط میتواند قطعات فولادی، گالوانیزه و آلومینیومی را پوشش دهد؟ بله، با پیشعملیات زیرکونیوم یا چندفلزی و تنظیماتی که برای هر زیرلایه بررسی شده باشد.
تأمین یک خط چقدر زمان میبرد؟ پیکربندیهای استاندارد طی 30-60 روز ارسال میشوند؛ خطوط الکتروفورتیک و سفارشی زمان بیشتری میبرند و تاریخ در قرارداد تعیین میشود.
جایگاه MUSI Technology
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) در چانگژو چین خطوط پیشعملیات، خطوط الکتروفورتیک، خطوط پوشش پودری و رنگ مایع، کورههای پخت و سیستمهای تصفیه گردوغبار، VOC و پساب مرتبط را طراحی و میسازد. تیم مهندسی آن که از سال 2011 شکل گرفته، 800+ خط پوشش را به 500+ مشتری در 36 کشور تحویل داده است. نقشه قطعات، ظرفیت تولید و مشخصات پوشش خود را از طریق صفحه تماس تا پیشفاکتور پیکربندیشده دریافت کنید.
ارائهشده توسط لین کونگ، مدیر فنی، MUSI Technology
اندازه قطعه، ظرفیت و نوع رنگآمیزی را برای ما بفرستید — مهندسان ما ظرف 24 ساعت پاسخ میدهند و پس از تکمیل دادههای قطعه، چیدمان و بودجه ارائه میشود. تماس با MUSI Technology یا مرور کنید محدوده تجهیزات ما.
راهنماهای فنی مرتبط
- خط پیشپرداخت پوشش پودری: مراحل و هزینه
یک خط پیشتصفیه سطح فلز را قبل از پوششدهی چربیزدایی، آبکشی و بهصورت شیمیایی تبدیل میکند. چیدمانهای سه، پنج و هفتمرحلهای، فسفات در مقابل. - خط پوشش کانتینر BESS: مشخصات و خوردگی
کانتینرهای ذخیرهسازی انرژی باتری به حفاظت در برابر خوردگی C4 تا C5 نیاز دارند: شاتبلاست تا Sa2.5، پرایمر غنی از روی و رنگ رویه پلیاستر مقاوم در برابر شرایط جوی. - بازرسی کارخانه خط پوششدهی: چکلیست 20 موردی
ممیزی 20 موردی پیش از حمل برای خریداران خط رنگپاشی: چه چیزی را اندازه بگیرید، چه چیزی را کتبی مطالبه کنید، کدام مدارک را جمعآوری کنید و کدام یافتهها باید. - خط پوشش پودری چرخ و شاسی: مشخصات و هزینه
چرخها و قطعات شاسی سختترین مشخصات خوردگی و ظاهری را در پرداخت خودرو دارند. ضخامت پوشش، اهداف فیلیفرم و اسپری نمک، خط. - پوشش پودری در مقابل اسپری مایع: کدام را انتخاب کنیم؟
پوشش پودری در مقابل اسپری مایع از نظر هزینه، ضخامت فیلم، محدوده رنگ، انتشار VOC، محدودیتهای بستر و کاربردهای مناسب مقایسه میشود.