Otomotiv Parçaları için Yüzey İşlem Hattı: Ön İşlem, E-coat ve Son Kat
Hızlı yanıt: Otomotiv parçaları için bir yüzey işlem hattı, çeliği alkali yağ almada temizler (genellikle 30-70 °C'de 1-5 dakika), bir dönüşüm kaplaması oluşturur (yaklaşık 48-55 °C'de 1-3 dakika ve 1.8-2.8 g/m² üç katyonlu çinko fosfat ya da ortam sıcaklığında 30-45 saniyede zirkonyum), deiyonize suyla durular, ardından 200-400 V'ta yaklaşık 15-25 µm katodik e-coat uygular ve bunu yaklaşık 175 °C parça sıcaklığında 15-20 dakika kürler. Şasi ve süspansiyon parçalarına genellikle toz boya son kat eklenir; sfero döküm süspansiyon parçaları üzerinde yayımlanmış bir deney serisinde çinko fosfat + e-coat + toz boya sistemi 2,000+ saat tuz sisi dayanımına ulaştı.
Çin'in Changzhou kentinde boya hattı üreticisi olan MUSI Technology, püskürtmeli veya daldırmalı ön işlem, e-coat tankları, kürleme fırınları, toz veya sıvı son kat kabinleri ve konveyörlerden oluşan otomotiv parça yüzey işlem hatlarını tek sözleşmeyle kurar; Çin, Vietnam ve Meksika'daki araç ve yan sanayi fabrikalarına otomotiv hatları tedarik etmiştir.
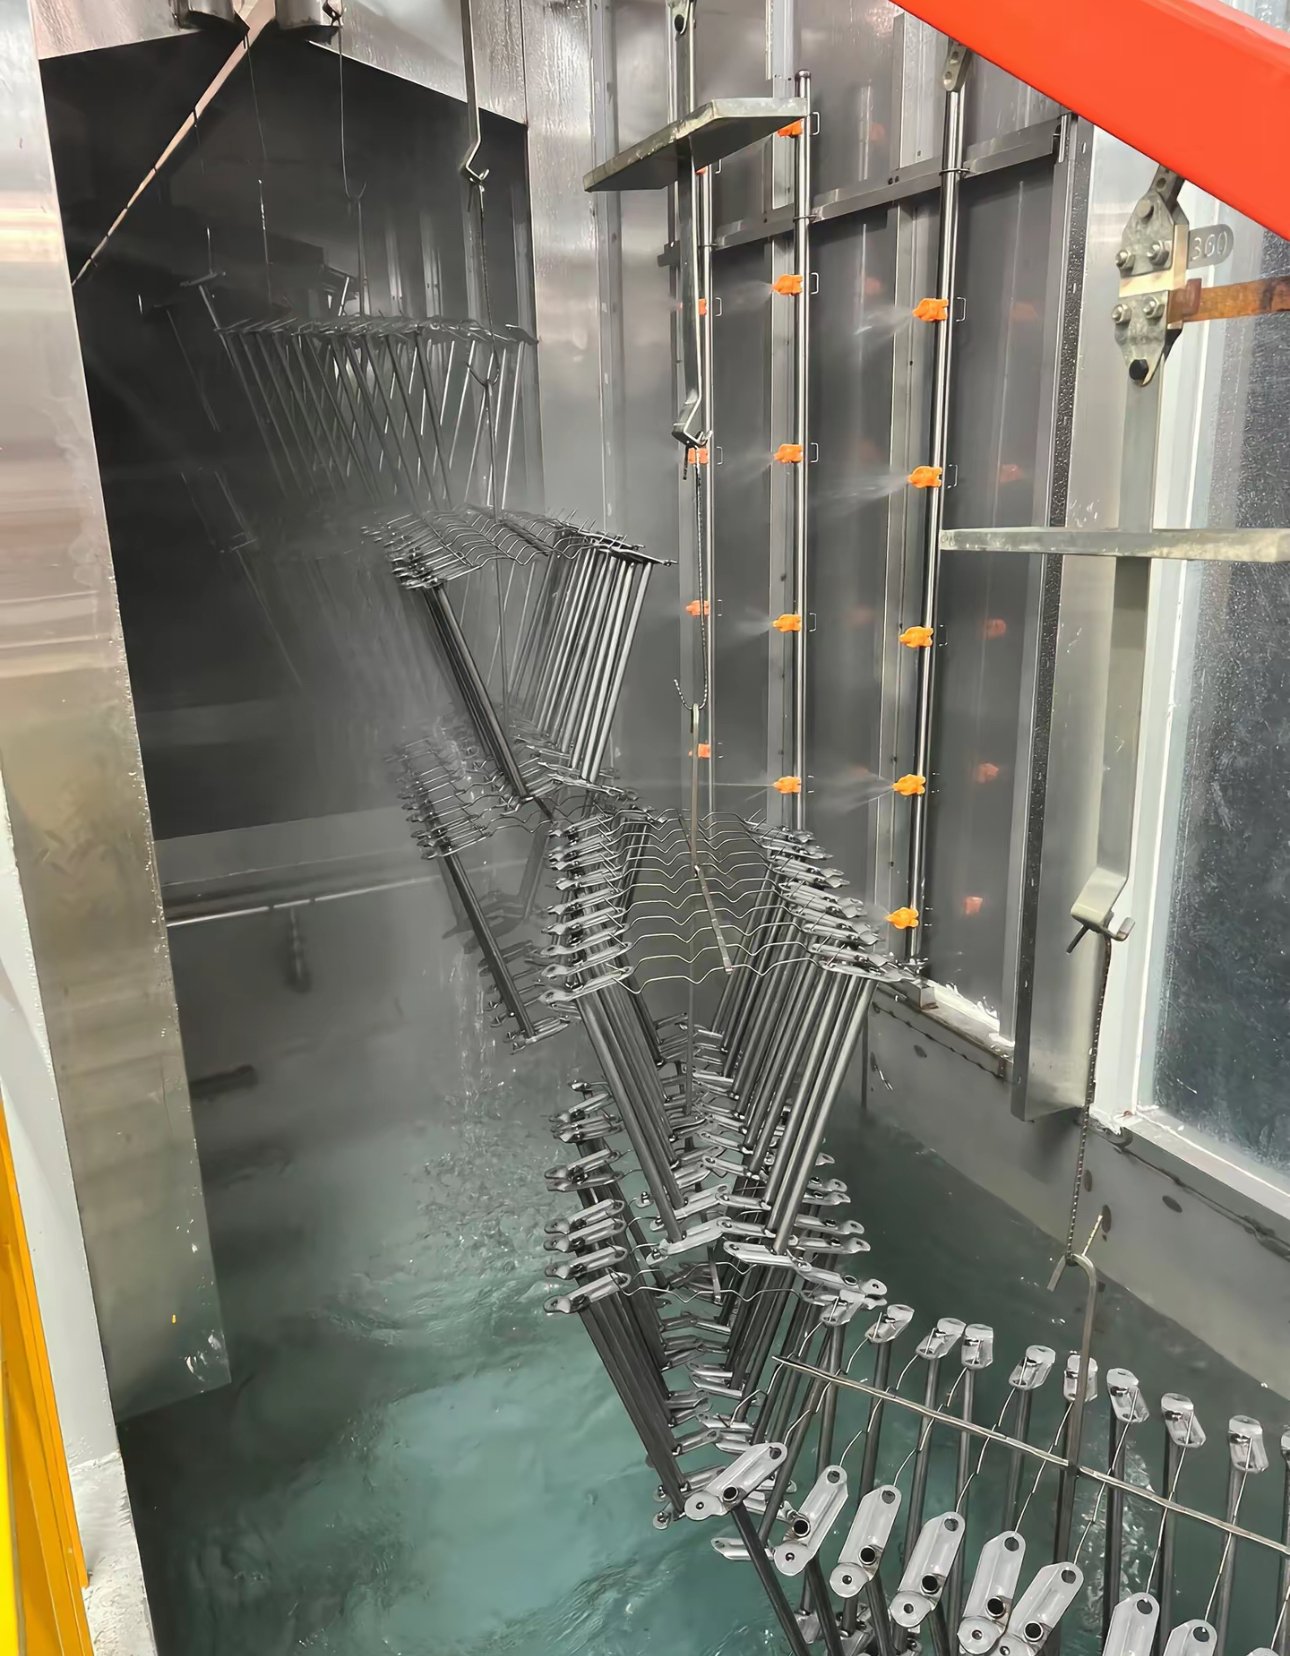
Bir otomotiv parça yüzey işlem hattı hangi aşamalardan oluşur?
Aşağıdaki sıra, e-coat astar uygulanan çelik otomotiv parçaları için tipiktir. Değerler, kimyasal ve boya tedarikçilerinin teknik veri sayfalarında yayımlanan tipik çalışma aralıklarıdır; kesin ayarlar seçilen kimyaya ve parça spesifikasyonuna göre belirlenir.
| Aşama | Tipik sıcaklık | Tipik süre | Yöntem ve kontrol |
|---|---|---|---|
| Sıcak su ön durulama veya ön yağ alma | Kimyaya göre belirlenir | Kirlilik yüküne göre belirlenir | Püskürtme; serbest yağı ve atölye kirini giderir |
| Alkali yağ alma | 30-70 °C (düşük sıcaklık ürünlerinde 30-40 °C) | 1-5 dk | Püskürtme veya daldırma; temizleyici yaklaşık 10-50 g/L |
| Durulamalar (en az iki) | Ortam sıcaklığı | Kısa | Ters akışlı taşma; alkali taşınmasını önler |
| Aktivasyon (titanyum tuzu) | Yaklaşık 49 °C'nin altında | 20-60 sn | Püskürtme veya daldırma; çinko fosfattan önce kullanılır |
| Çinko fosfat (üç katyonlu) | Yaklaşık 48-55 °C | 60-180 sn | Püskürtme veya püskürtme + daldırma; kaplama ağırlığı 1.8-2.8 g/m² |
| Veya zirkonyum dönüşüm kaplaması | Ortam sıcaklığı, yaklaşık 16-38 °C | 30-45 sn | Püskürtme veya daldırma; pH yaklaşık 4.0-5.5 |
| Durulamalar ve DI su durulaması | Ortam sıcaklığı | Kısa | E-coat öncesi son durulama iletkenliği yaklaşık 10 µS/cm'nin altında |
| Katodik e-coat | Yaklaşık 28-36 °C | En az 120 sn | Daldırma; 200-400 V |
| Ultrafiltrat durulamaları | Ortam sıcaklığı | Kısa | Ters akışla tanka geri dönüş; son DI su durulaması |
| E-coat kürleme fırını | Yaklaşık 175 °C parça sıcaklığı | 15-20 dk | Kalın cidarlı şasilerde daha uzun |
| Toz veya sıvı son kat ve kürleme | Toz boya: yaklaşık 160-180 °C parça sıcaklığı | 10-20 dk | Elektrostatik püskürtme; toz boya veri sayfasına göre |
Bir çinko fosfat hattında genellikle yaklaşık yedi ön işlem aşaması bulunur; zirkonyum hattı dört aşamayla bile çalışabilir. Bu aşamaların ekipmanı şu sayfalarda anlatılmaktadır: ön işlem yıkama makinesi ve e-coat hattı .
Çinko fosfat mı, zirkonyum mu: otomotiv parçaları için hangi ön işlem?
Her ikisi de otomotiv e-coat altında kullanılır. Çinko fosfat, en yüksek korozyon hedefleri için uzun süredir kanıtlanmış temeldir; zirkonyum ısı, aşama ve çamurdan tasarruf sağlar ancak daha temiz parçalar ve daha sıkı durulama gerektirir.
| Kalem | Üç katyonlu çinko fosfat | Zirkonyum dönüşüm kaplaması |
|---|---|---|
| Banyo sıcaklığı | Yaklaşık 48-55 °C | Ortam sıcaklığı |
| Temas süresi | 1-3 dk | 30-45 sn |
| Kaplama ağırlığı | Yaklaşık 1.8-2.8 g/m² | Alt malzemeye bağlı olarak yaklaşık 10-180 mg/m² |
| Aktivasyon aşaması | Gerekli | Gerekli değil |
| Tipik aşama sayısı | Yaklaşık 7 | Yalnızca 4 |
| Fosfat çamuru | Çinko, nikel ve mangan içeren fosfat çamuru; genellikle tehlikeli atık olarak işlenir | Çok daha az; yayımlanmış bir sektör makalesi en az %80 daha az olduğunu bildiriyor |
| Banyo ömrü | Boşaltmalar arasında yaklaşık 1-3 ay | Yaklaşık 6-12 ay veya daha fazla |
| Karışık çelik, galvanizli ve alüminyum yükler | Doğru formülasyonla mümkün | Tek banyoda işlenir |
| Başlıca riskler | Isıtma maliyeti, çamur giderme, tankların asitle temizlenmesi | Ani pas, demir birikimi, konsantrasyon veya süre kayarsa yüksek kaplama ağırlığı |
Zirkonyum, parçalar temizleyiciden su filmi kırılmadan çıktığında ve en az iki durulama alkali taşınmasını durdurduğunda işe yarar. Zirkonyuma geçtikten sonra e-coat aynı voltajda genellikle daha hızlı birikir; bu nedenle borulara ve girintilere dağılma (throw) yeniden kontrol edilmelidir.
Tipik katodik e-coat ayarları nelerdir?
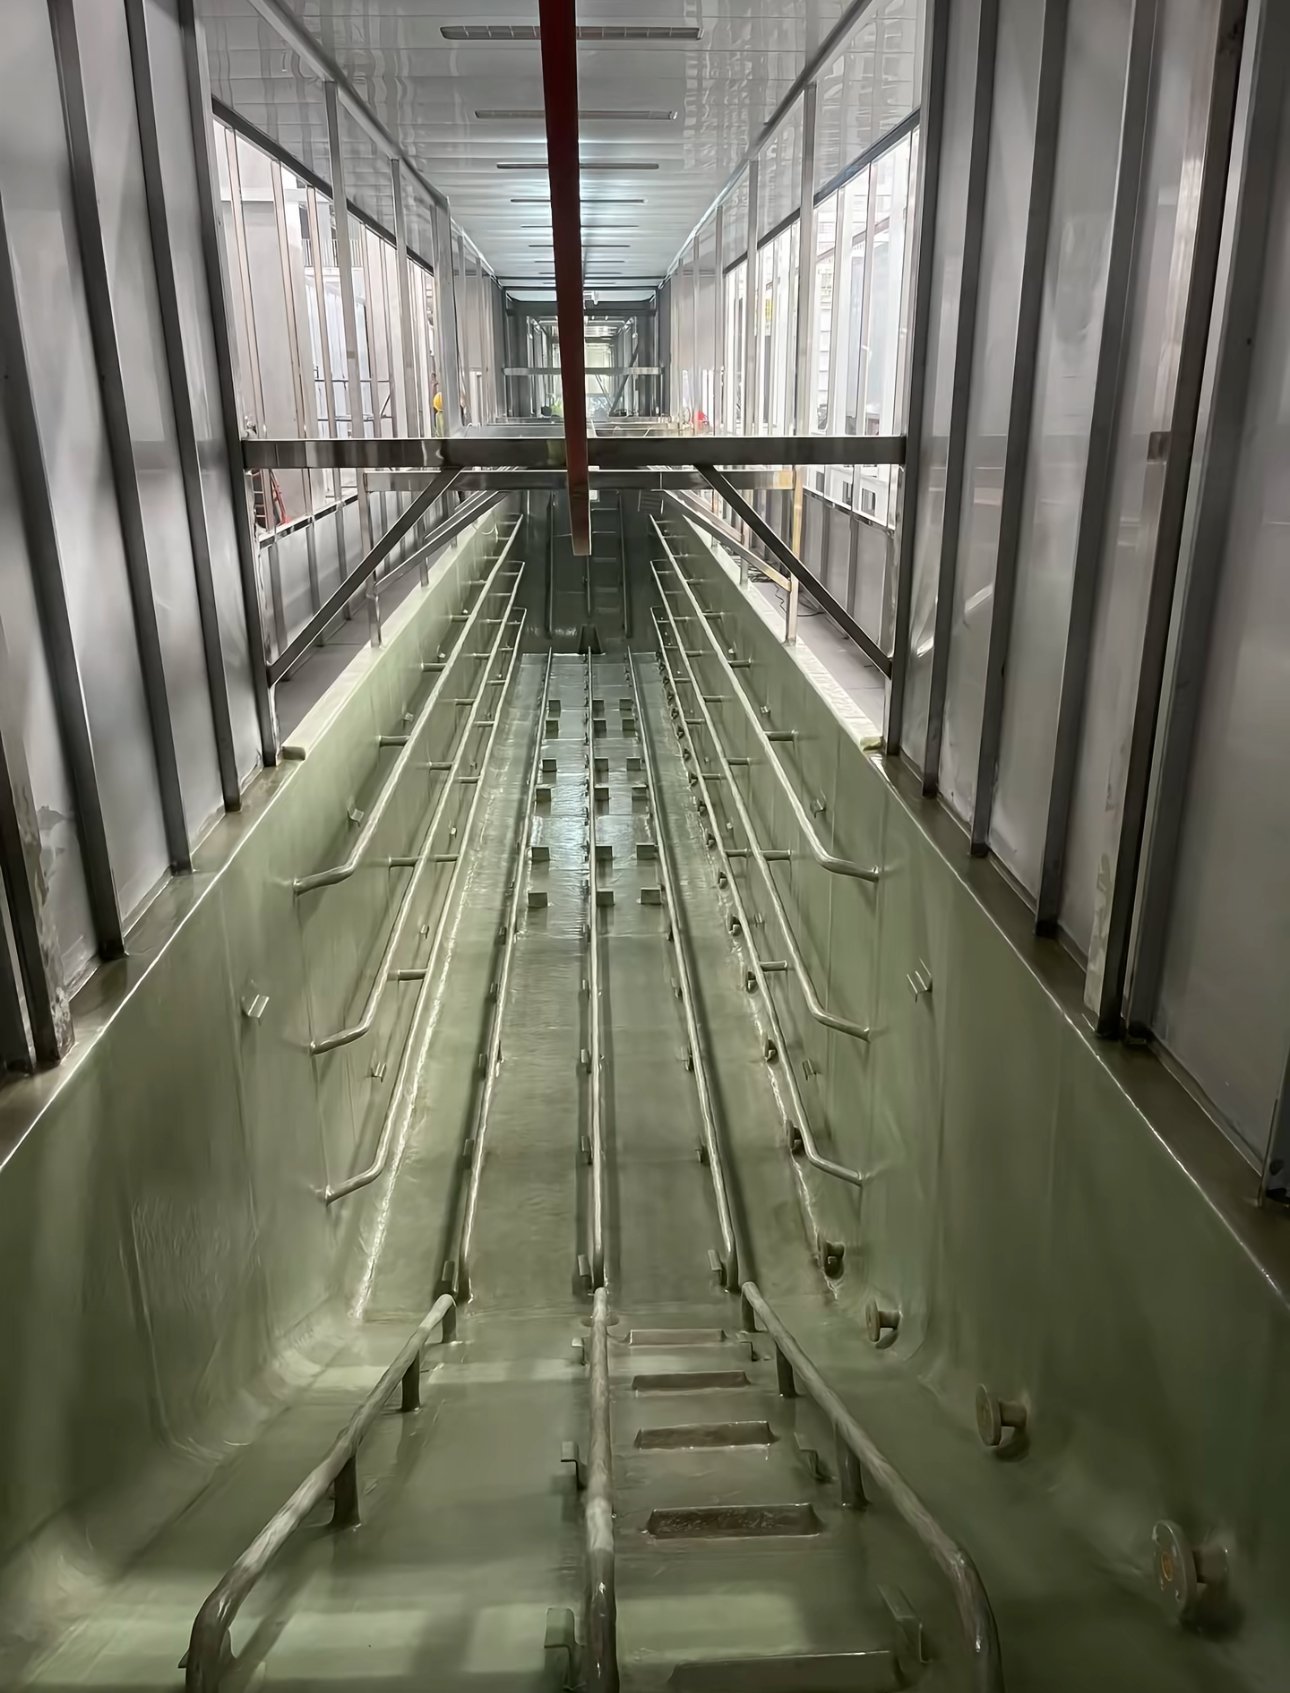
| Parametre | Katodik epoksi e-coat için tipik aralık |
|---|---|
| Banyo sıcaklığı | Yaklaşık 28-36 °C; chiller ve ısı eşanjörüyle sabit tutulur |
| Voltaj | Yaklaşık 200-400 V (bazı ürünlerde 120 V'tan itibaren) |
| Biriktirme süresi | Voltaj rampası dahil yaklaşık 2-3 dk |
| Banyo katı madde oranı | Yaklaşık %10-21, genellikle %18-20 civarında |
| Banyo pH'ı | Yaklaşık 5.4-6.0 |
| Banyo iletkenliği | Ürüne bağlı olarak yaklaşık 800-2,200 µS/cm (nominal yaklaşık 1,300-1,700 µS/cm) |
| Film kalınlığı | Otomotiv parçalarında yaklaşık 15-25 µm; ağır hizmet epoksi türlerinde daha kalın |
| Kürleme | Yaklaşık 175 °C parça sıcaklığında 15-20 dk; şasiler ve kalın dökümlerde daha uzun |
| Boya kullanım verimi | Ultrafiltrasyon ve kapalı devre durulamayla %95'in üzerinde |
Katodik e-coat, anodik e-coat'a göre alt malzemeden filme çok daha az demir taşır ve daha iyi korozyon direnci sağlar; bu nedenle otomotiv gövdeleri ve parçaları için standart astardır. Bir montajda rulman, conta veya ısıya duyarlı başka parçalar varsa anodik e-coat tercih edilir, çünkü bazı türleri yaklaşık 93 °C'nin altında kürlenir.
Hangi kaplama sistemi hangi otomotiv parçasına uygundur?
| Parça | Yaygın sistem |
|---|---|
| Şasiler ve şasi parçaları | Çinko fosfat + katodik e-coat, genellikle toz boya son katla |
| Dökme demir süspansiyon parçaları | Çinko fosfat + e-coat + toz boya; dönüşüm kaplaması olmayan dökümler tuz sisi testinde genellikle başarısız olur |
| Koltuk iskeletleri, sırt ayar mekanizmaları ve kayar raylar | Fosfat veya zirkonyum + e-coat ya da dar toleranslı parçalarda ince ve düzgün filmli toz boya |
| Çelik jantlar | Çinko fosfat + katodik epoksi e-coat + toz boya |
| Alüminyum jantlar | Kromsuz dönüşüm kaplaması + toz boya, yaklaşık 60-80 µm |
| Helezon yaylar ve viraj demirleri | Çinko fosfat + çinkoca zengin toz astar + toz boya son kat |
| Küçük elektromekanik parçalar | Kumlama veya fosfat + epoksi-polyester toz boya |
| Conta veya rulman içeren montajlar | Düşük sıcaklıkta kürlenen anodik e-coat |
| Alüminyum batarya tepsileri ve muhafazaları | Temizleme, dağlama ve oksit giderme, zirkonyum dönüşüm, ardından e-coat veya toz boya |
Otomotiv alıcıları hangi korozyon ve yapışma testlerini ister?
Otomotiv parça çizimlerinde genellikle nötr tuz sisi testi, çapraz kesim yapışma testi ve giderek artan şekilde araç üreticisinin kendi standardına göre döngüsel korozyon testi istenir. Tabloda alıcıların en sık belirttiği testler yer alır.
| Test yöntemi | Standart | Gösterdiği şey |
|---|---|---|
| Nötr tuz spreyi | ISO 9227 NSS veya ASTM B117 (35 °C, %5 NaCl) | Belirli bir saat sonunda çizikten ilerleme (creep) |
| Çapraz kesim yapışma | ISO 2409 veya ASTM D3359 | ISO 2409: derece 0 (pul pul dökülme yok) ile derece 5 arası; ASTM D3359: 5B (kalkma yok) ile 0B arası. Otomotiv toz boya veri sayfalarında ISO 2409 derece 0 belirtilir |
| Döngüsel korozyon | GMW14872, CETP 00.00-L-467 ve VDA 621-415 gibi araç üreticisi döngüsel standartları | Tuz, nem ve kuru fazların dönüşümlü uygulandığı korozyon; döngü sayısı parçaya göre belirlenir |
Bir sistemin tuz sisinde ne kadar dayanacağı her katmana bağlıdır. Sfero döküm süspansiyon parçaları üzerinde yayımlanmış bir deney serisi şu sonuçları verdi:
| Kaplama sistemi | Tuz sisi sonucu |
|---|---|
| Yalnızca toz boya, ön işlem yok | 100+ saat |
| Demir fosfat + toz boya | 500+ saat |
| Çinko fosfat + toz boya | 750+ saat |
| Demir fosfat + e-coat + toz boya | 1,500+ saat |
| Çinko fosfat + e-coat + toz boya | 2,000+ saat |
Bir parçanın geçme seviyesini hat değil parça spesifikasyonu belirler; hat, spesifikasyonun öngördüğü ön işlemi, film kalınlığını ve kürlemeyi istikrarlı şekilde sağlamalıdır.
Otomotiv parça yüzey işlem hattına hangi konveyör uygundur?
| Konveyör | Uygun olduğu yer | Notlar |
|---|---|---|
| Askılı zincirli konveyör (monoray) | Sürekli püskürtmeli ön işlem, dalış bölümüyle e-coat daldırma, toz boya kabini ve fırının tek bir döngüde olması | Hat hızı = aşama uzunluğu / o aşamada gereken süre |
| Güç-ve-serbest | Tampon alan, farklı bekleme süreleri veya zincirin yapamayacağı bir daldırma gerektiren hatlar | Taşıyıcılar bağımsız olarak durur ve hareket eder |
| Kare transfer (yürüyen kiriş) | Orta ve yüksek hacimler için daldırma hatları | Zemin alanından tasarruf için fırının ön işlemin üstüne yerleştirilmesine olanak tanır |
| Programlanabilir vinçler | Düşük hacimler, birden fazla alt malzeme veya renk | Saatte yaklaşık 12 yükün altında genellikle daha düşük yatırım |
Konveyör seçenekleri şu yazıda daha ayrıntılı karşılaştırılmaktadır: askılı zincir, zemin bant ve power-and-free karşılaştırması.
MUSI hangi otomotiv yüzey işlem projelerini teslim etti?
| Proje | Parçalar | Hat kapsamı |
|---|---|---|
| Meksika, araç gövdesi boya hattı | Çinli bir otomobil üreticisinin montaj fabrikası için SUV, pikap ve hafif ticari araç gövdeleri | Ön işlem, filtrelenmiş havalı boya kabinleri, soğutmalı kurutma fırınları, gövde konveyörü, egzoz ve VOC arıtma; sahada MUSI mühendislerince kuruldu |
| Vietnam, kamyon parçaları boya hattı | Çinli bir otomobil üreticisinin montaj fabrikası için kamyon ve ticari araç parçaları | Kontrol panolu pompalı ön işlem tankları, askılı konveyör, boya kabini, kürleme fırını, egzoz arıtma; sahada MUSI mühendislerince kuruldu |
| Jiangsu, koltuk sırt ayar mekanizması ve kayar ray hattı | Yüksek hacimli koltuk sırt ayar mekanizmaları, kayar raylar ve hassas kesim (fine-blanking) parçaları | Pres çelik parçalar için ön işlem, yüksek yoğunluklu askılar, geri kazanımlı küçük parça kabini, kürleme fırını |
| Zhejiang, otomotiv parça hattı | Otomotiv metal parçaları | Bakım platformlu çok aşamalı ön işlem, zincirli konveyör, boya kabini, kürleme fırını, egzoz arıtma |
Bu hatlardaki ön işlem pompaları, brülörler, PLC'ler ve tahrikler gibi temel bileşenler; Grundfos, Riello, Siemens ve SEW-Eurodrive dahil uluslararası markalardan temin edilebilir ve müşteri spesifikasyonuna göre yapılandırılır.
Otomotiv parça hatlarında en sık hangi sorunlar yaşanır?
| Sorun | Neden | Nasıl önlenir |
|---|---|---|
| Sıcak haddelenmiş çelikte zayıf yapışma | Alkali temizliğin gideremediği hadde pulu | Ön işlemden önce asitle dağlama, elektrolitik temizleme veya kumlama |
| Lazer kesim kenarlarında ince film ve erken pas | Oksit tabakası ve keskin kenarlar | Kesim kenarının kumlanması veya asitle dağlanması, kenarların yuvarlatılması ya da ikinci kat |
| Fırından sonra krater ve kabarcıklar | Sıkışan sıvı veya hava ceplerinin kaynayarak dışarı çıkması | Drenaj delikleri, parçanın askıdaki yönü, üretim öncesi deneme çalışmaları |
| Galvanizli parçalarda kusurlar | Kısa ve sıcak bir fırında hızlı su kaybı | Son durulamadan sonra daha yumuşak kurutma |
| Kararlı olmayan e-coat banyosu | Arıtılmamış son durulama suyunun tanka geri dönmesi | Ultrafiltrasyon ve RO ile kapalı devre durulama |
Teklif için neler göndermelisiniz?
| Bilgi | Neden önemli |
|---|---|
| Parça çizimleri, en büyük ölçü ve ağırlık | Tank boyutunu, askı tasarımını ve konveyör yükünü belirler |
| Saatlik veya vardiyalık üretim | Hat hızını ve tank sayısını belirler |
| Alt malzemeler: soğuk haddelenmiş, sıcak haddelenmiş, galvanizli, dökme demir, alüminyum | Temizlemeyi, asitle dağlamayı ve dönüşüm kaplamasını belirler |
| Kaplama spesifikasyonu ve tuz sisi hedefi | Fosfat veya zirkonyum, e-coat ve son kat seçimini belirler |
| Bina boyutu, enerji altyapısı ve atık su limitleri | Yerleşimi ve atık su arıtmayı belirler |
MUSI mühendisleri 24 saat içinde yanıt verir; parça verileriniz tamamlandığında konfigürasyon ve teklif hazırlanır. Komple hatlar için bütçe aralıkları şu yazıdadır: Komple kaplama hattı maliyet dökümü.
SSS
Otomotiv parçaları için yüzey işlem hattı nedir? Çelik veya alüminyum otomotiv parçalarını hazırlayan ve koruyan; temizleme, dönüşüm kaplaması, e-coat ve son kat aşamalarından oluşan, bir konveyör ve kürleme fırınlarıyla birbirine bağlanan dizidir.
E-coat altında zirkonyum çinko fosfat kadar iyi midir? Zirkonyum ısı, aşama ve çamurdan tasarruf sağlar ve karışık metalleri işleyebilir; ancak soğuk haddelenmiş çelikte üç katyonlu çinko fosfata eşit olmaktan çok ona yaklaşır; kararı parçanın korozyon spesifikasyonu verir.
Otomotiv e-coat hangi film kalınlığını sağlar? Otomotiv parçalarında tipik olarak yaklaşık 15-25 µm; yaklaşık 175 °C'de 15-20 dakika kürlenir.
E-coat üzerine neden toz boya uygulanır? E-coat, toz boyanın ulaşamadığı girintilere ve kutu profillere ulaşır; toz boya ise dış yüzeylere kalınlık, taş darbesi direnci ve UV direnci kazandırır. Birlikte en uzun tuz sisi sonuçlarını verirler.
Tek bir hat çelik, galvanizli ve alüminyum parçaları kaplayabilir mi? Evet; zirkonyum veya karışık metal ön işlemi ve her alt malzeme için doğrulanmış ayarlarla.
Bir hattın tedariki ne kadar sürer? Standart konfigürasyonlar 30-60 günde sevk edilir; e-coat ve özel hatlar daha uzun sürer ve tarih sözleşmede belirlenir.
MUSI Technology'nin nereye uyduğu
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.), Çin'in Changzhou kentinde ön işlem hatları, e-coat hatları, toz ve sıvı boya hatları, kürleme fırınları ile bunlara eşlik eden toz, VOC ve atık su arıtma sistemlerini tasarlar ve üretir. 2011'de kurulan mühendislik ekibi 36 ülkede 500+ müşteriye 800+ boya hattı teslim etmiştir. Parça çizimlerinizi, üretim kapasitenizi ve kaplama spesifikasyonunuzu şu sayfa üzerinden gönderin: iletişim sayfası — size özel yapılandırılmış bir teklif hazırlayalım.
Lin Cong, Teknik Direktör, MUSI Technology tarafından sağlanmıştır
Parça boyutunuzu, kapasitenizi ve boya tipinizi bize gönderin — mühendislerimiz 24 saat içinde yanıt verir; parça verileriniz tamamlandığında yerleşim planı ve bütçe gönderilir. MUSI Technology ile iletişime geçin veya göz atın ekipman yelpazemize.
İlgili teknik kılavuzlar
- Toz Boya Ön İşlem Hattı: Aşamalar ve Maliyet
Bir ön işlem hattı, kaplamadan önce metal yüzeyi yağdan arındırır, durular ve kimyasal olarak dönüştürür. Üç, beş ve yedi aşamalı düzenler, fosfat versus. - BESS Konteyner Kaplama Hattı: Spesifikasyon ve Korozyon
Batarya enerji depolama konteynerleri C4 ila C5 korozyon koruması gerektirir: Sa2.5 derecesine kadar bilyalı kumlama, çinko bakımından zengin astar ve hava koşullarına dayanıklı polyester son kat. - Kaplama Hattı Fabrika Denetimi: 20 Maddelik Kontrol Listesi
Kaplama hattı alıcıları için 20 maddelik sevkiyat öncesi denetim: neyin ölçüleceği, yazılı olarak neyin talep edileceği, hangi belgelerin toplanacağı ve hangi bulguların sevkiyatı durdurması gerektiği. - Tekerlek ve Şasi Toz Kaplama Hattı: Teknik Özellikler ve Maliyet
Tekerlekler ve şasi parçaları, otomotiv yüzey işlemlerinde en zorlu korozyon ve görünüm spesifikasyonlarını taşır. Kaplama katmanı, filiform ve tuz püskürtme hedefleri, hat. - Toz Kaplama vs Sıvı Püskürtme: Hangisi Seçilmeli
Toz kaplama ile sıvı püskürtme; maliyet, film kalınlığı, renk aralığı, VOC emisyonları, substrat sınırları ve en uygun uygulamalar açısından karşılaştırılır.