Toz Kaplama için Ön İşlem Hattı: Fosfat vs Zirkonyum, 3/5/7 Aşamalı (2026)
Hızlı yanıt: Bir ön işlem hattı, metal yüzeyi temizler ve kimyasal olarak dönüştürür, böylece kaplama yapışır ve korozyona direnç gösterir. Üç aşamalı hatlar iç mekan parçalarını işler, beş aşamalı hatlar endüstriyel standarttır ve yedi aşamalı hatlar dış mekan ve otomotiv işleri için kullanılır. Zirkonyum kimyası 25-35 C'de çalışır ve çinko fosfata kıyasla enerji maliyetini %40-60 azaltır; çinko fosfat hala tuz spreyi performansında öndedir.
MUSI Technology, Çin'in Changzhou kentinde bir kaplama hattı üreticisi olarak, üç, beş ve yedi aşamalı ön işlem hatları üretir ve 25-35 °C'de zirkonyum kimyası sunar; bu, çinko fosfata kıyasla enerji maliyetini %40-60 azaltır, ancak tuz püskürtme performansının öncelikli olduğu yerlerde çinko fosfat tercih olmaya devam eder.
Toz boyama için en iyi ön işlem seçeneği nedir?
Uzun tuz püskürtme testlerini geçmesi gereken çelik parçalar için çinko fosfatlama hâlâ en iyi korozyon temelini sağlar. Karışık çelik ve alüminyum veya daha düşük sıcaklık ve daha az çamur isteyen tesisler için zirkonyum veya silan dönüşüm kaplaması olağan seçimdir. Demir fosfat, iç mekân ürünleri için düşük maliyetli seçenektir. Doğru cevap substrata, korozyon sınıfına ve atık su kurallarına bağlıdır; bu kılavuz bunları aşama aşama karşılaştırır.
Püskürtmeli ön işlem tesisi ile daldırma tanklı ön işlem hattı
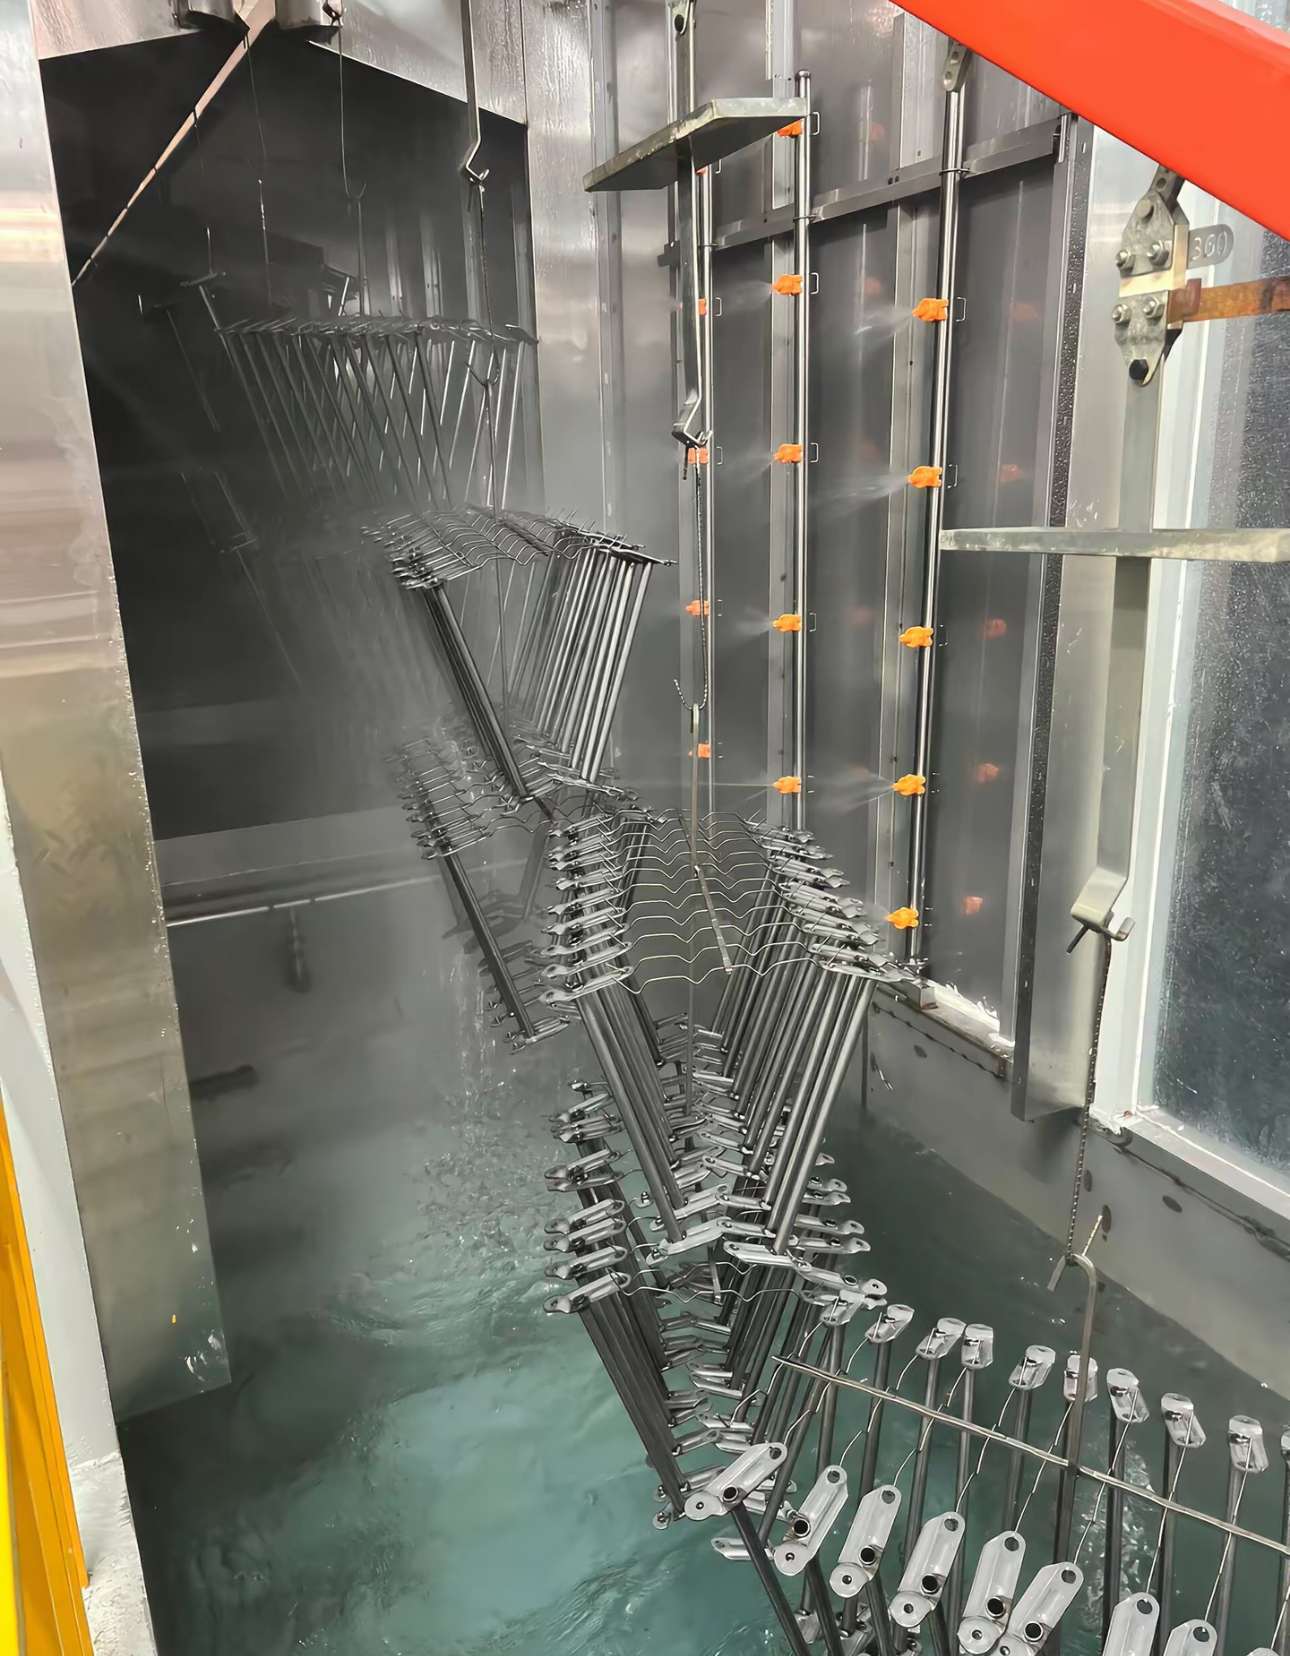
Püskürtmeli ön işlem tesisi, konveyörün içinden geçtiği nozul kademelerinden oluşan bir tüneldir: ön yağ alma, yağ alma, durulama, yüzey şartlandırma, fosfat veya zirkonyum, durulama ve son DI durulama. Sürekli otomatik toz boyama hatları ve açık parça şekilleri için uygundur. Daldırma tanklı ön işlem hattı, askıları bir dizi tanka daldırır ve borulara, kutulara ve kör deliklere ulaşır; karmaşık parçalar ve daha düşük hat hızları için tercihtir. Her iki tipte otomatik fosfatlama tesisi, sıcaklık kontrolü, kimyasal dozajlama ve toz kabini öncesi bir kurutma fırını ekler.
- Püskürtmeli ön işlem sistemi: 3 ila 9 kademe, en hızlı verim, parça başına en düşük kimyasal hacmi.
- Daldırma ön işlem hattı: içi boş parçaların tam kapsanması, PP veya paslanmaz çelik tanklar, daha uzun çevrim.
- Yapısal çelik için çelik plaka ön işlem hattı genellikle kimyasal işlem yerine bilyeli püskürtmedir; bkz. bilyeli püskürtme ve kumlama ekipmanları.
Bir ön işlem hattı gerçekte ne yapar?
Ön işlem, yağı, tozu, pası ve hadde kabuğunu giderir, ardından kaplamayı sabitleyen ve korozyon ilerlemesini yavaşlatan ince bir dönüşüm katmanı bırakır. Kaplama yapışma hataları, tozdan veya fırından çok daha sık olarak ön işleme kadar izlenir. Bu aşamayı eksik belirlemek, yeni bir kaplama hattındaki en pahalı hatadır.
Süreç normalde, her biri 1,5-3 m uzunluğunda püskürtme aşamalarından oluşan bir tüneldir ve parçalar kabine ve fırına besleyen aynı konveyör üzerinde taşınır. Düşük hacimler veya ağır kaynaklı parçalar için partili daldırma tankları kullanılır.
Ön işlem, herhangi bir yüzey işlem hattının ilk bölümüdür ve hattın geri kalanının yapışma ve korozyon özelliklerini koruyup koruyamayacağını belirleyen bölümdür.
3 aşamalı, 5 aşamalı ve 7 aşamalı ön işlem arasındaki fark nedir?
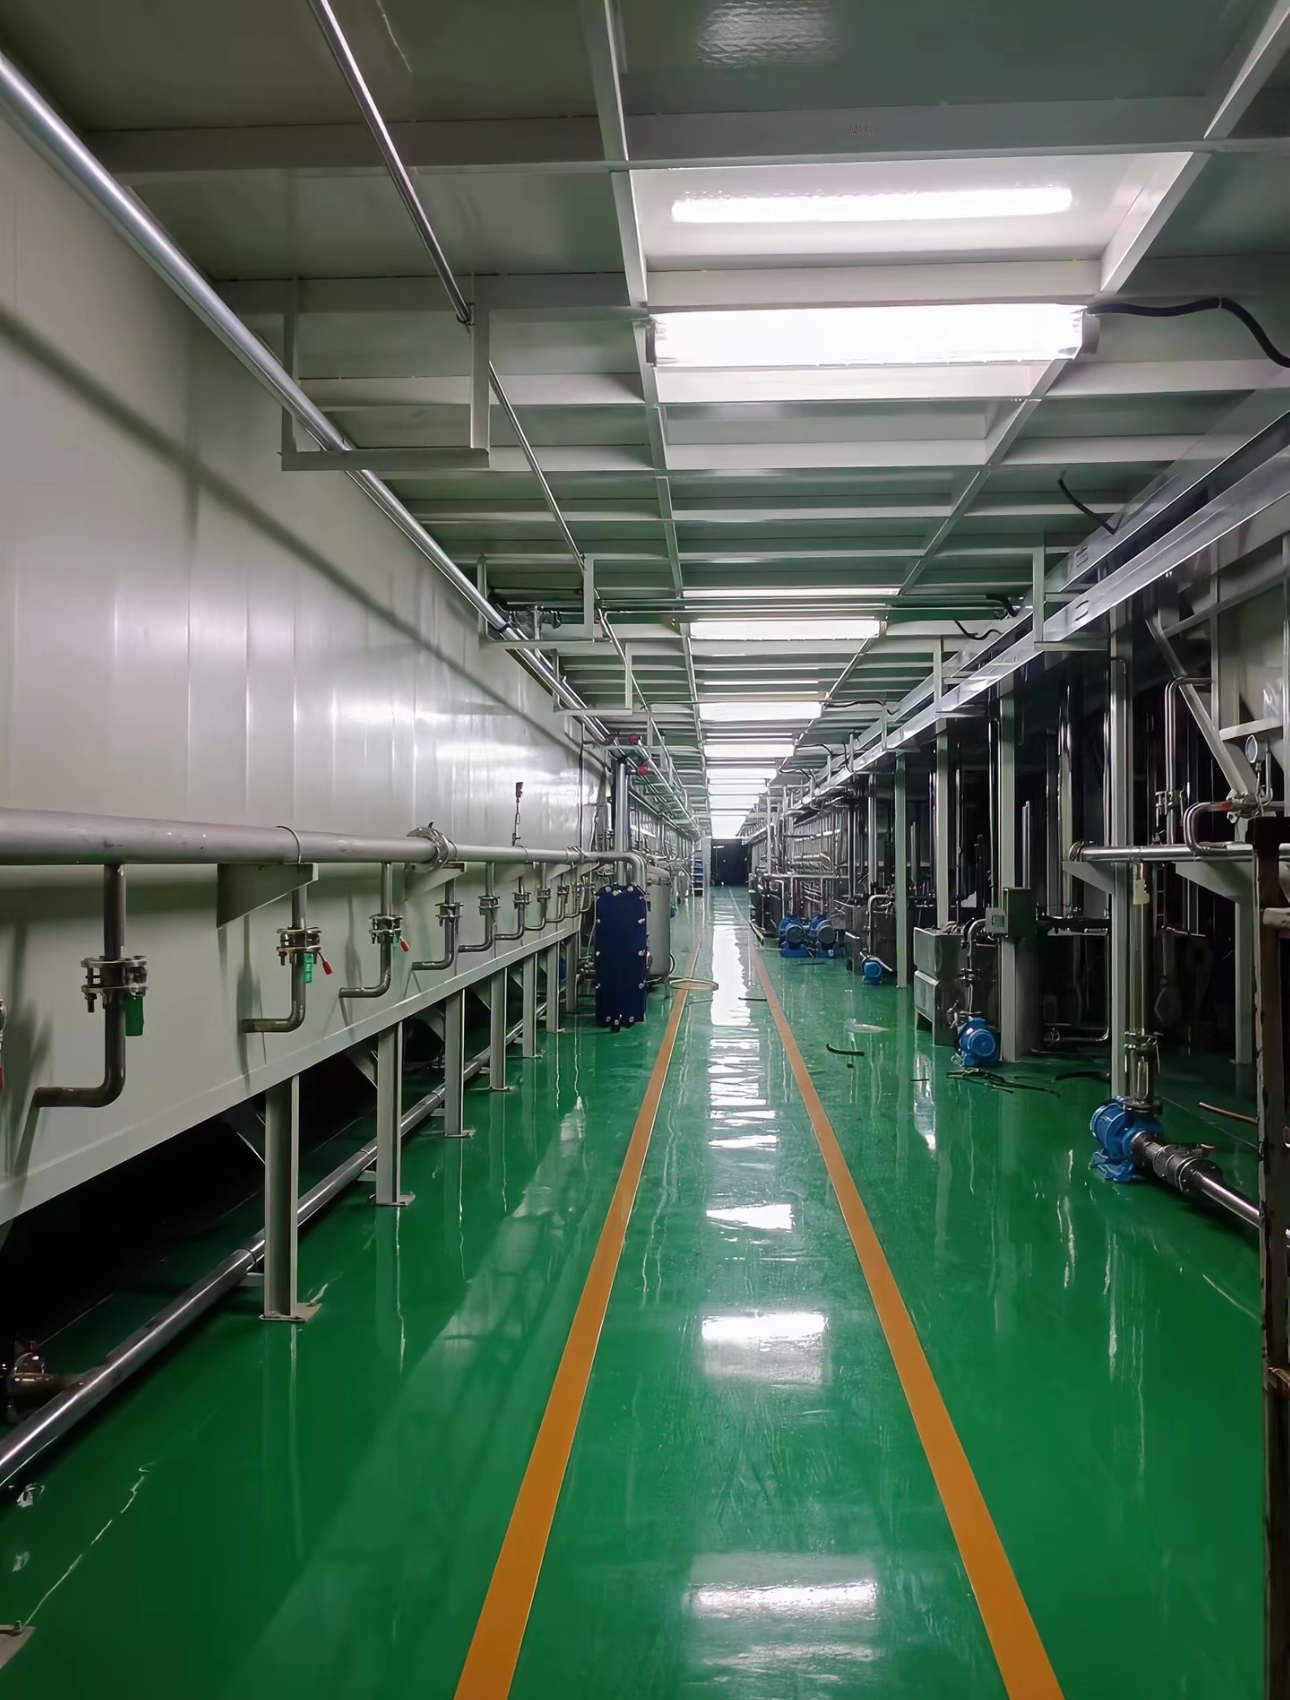
Aşama sayısı, parçanın içinden geçtiği püskürtme veya daldırma bölgesi sayısıdır. Daha fazla aşama, tünel uzunluğu, su ve kimyasal maliyeti karşılığında daha iyi temizleme, daha iyi durulama ve daha iyi korozyon performansı sağlar.
| Konfigürasyon | Aşamalar | Tipik kullanım | Tuz püskürtme (ASTM B117) | Tünel uzunluğu |
|---|---|---|---|---|
| 3 aşamalı | Yağ çözme – durulama – dönüşüm | İç mekan mobilyaları, hafif donanım | 150-250 saat | 6-10 m |
| 5 aşamalı | Yağdan arındırma – durulama – dönüşüm – durulama – DI durulama | Cihaz, genel endüstriyel | 350-500 saat | 12-20 m |
| 7 aşamalı | Alkali – durulama – pas giderme – durulama – dönüşüm – durulama – DI sızdırmazlık | Otomotiv, dış mekan, denizcilik | 750-1.000 saat | 22-35 m |
Tuz spreyi değerleri, eşleştirilmiş bir toz sistemiyle doğru çalıştırılan bir hat için tipik sonuçlardır, garanti değildir: performans ayrıca substrata, film kalınlığına ve toz kimyasına bağlıdır.
Fosfat mı yoksa zirkonyum mu: hangi dönüşüm kimyasını kullanmalısınız?
Zirkonyum, daha düşük maliyetli, daha düşük enerjili seçenektir ve artık çoğu yeni hat için varsayılandır. Çinko fosfat, maksimum korozyon direncinin gerekli olduğu yerlerde hâlâ kazanır.
| Kriter | Demir fosfat | Çinko fosfat | Zirkonyum |
|---|---|---|---|
| Banyo sıcaklığı | 45-55 C | 50-60 C | 25-35 C |
| Kaplama ağırlığı | 0.3-0.8 g/m2 | 1.5-3.0 g/m2 | 0.05-0.2 g/m2 |
| Çamur oluşumu | Düşük | Yüksek | Çok düşük |
| Enerji maliyeti | Orta | Yüksek | Düşük (%40-60 tasarruf) |
| Tipik tuz spreyi | 250-400 saat | 750-1.000 saat | 400-700 saat |
| Çoklu metal kapasitesi | Ağırlıklı olarak çelik | Ağırlıklı olarak çelik | Çelik, alüminyum, galvanizli |
Hat aynı kancalarda çelik, alüminyum ve galvanizli parçaları çalıştırmak zorundaysa, zirkonyum genellikle tek kimya ile pratik tek cevaptır.
Bir ön işlem hattını nasıl boyutlandırırsınız?
Boyutlandırma tankı değil, konveyörü takip eder. Her aşama, hat hızında bekleme süresi için yeterli uzunluğa ihtiyaç duyar.
| Her aşamada bekleme süresi | 60-90 s yağ alma, 30-45 s durulama, 60-120 s dönüşüm. |
|---|---|
| Kademe uzunluğu | hat hızı (m/dk) x bekleme süresi (dk). 2 m/dk hızda 90 s yağ alma ile bu aşama 3 m uzunluğundadır. |
| Püskürtme basıncı | Püskürtme aşamaları için nozulda 0,8-1,5 bar. |
| Kurutma fırını | Toz uygulamasından önce tüm yüzey suyunu uzaklaştırmak için 120-160 C'de 8-15 dakika. |
| Teslimat sicili | 36 ülkede 500+ müşteri için 800+ boya hattı (MUSI mühendislik ekibi, 2011'den bu yana toplam) |
| Hizmetler | Tek bir şirketten tasarım, üretim, montaj, devreye alma, operatör eğitimi ve satış sonrası destek |
Su tüketimi en sık gözden kaçırılan rakamdır. 2 m/dk hızda beş aşamalı bir hat tipik olarak 0,8-2,5 m3/sa durulama suyu kullanır. Ters akışlı durulama ve bir DI parlatma döngüsü bunu %50-70 oranında azaltır ve başlangıçtan itibaren spesifikasyona dahil edilmeye değerdir.
2026'da bir ön işlem hattı ne kadara mal olur?
Çin'den tedarik edilen ekipman için gösterge niteliğinde fabrika çıkış fiyat aralıkları. Kimyasal, su arıtma ve kurulum ayrı olarak fiyatlandırılır.
| Konfigürasyon | Gösterge fiyat (USD, fabrika çıkışı) | Notlar |
|---|---|---|
| 3 aşamalı püskürtme tüneli | 18,000-40,000 | Paslanmaz tanklar, temel kontroller |
| 5 aşamalı püskürtme tüneli | 40,000-95,000 | En yaygın endüstriyel tercih |
| 7 aşamalı püskürtme tüneli | 95,000-220,000 | Otomotiv ve dış mekan sınıfı |
| Kurutma fırını | 12,000-45,000 | Tünel uzunluğuna göre gaz veya elektrikli |
| Atık su arıtma | 15,000-80,000 | Deşarj limitine bağlıdır |
Atık su arıtma çoğu pazarda yasal bir zorunluluktur ve ilk bütçelerde sıklıkla eksik kalır. Bkz. boya atık su arıtma sistemi normalde bir ön işlem tüneliyle eşleştirilir.
En yaygın ön işlem arızaları nelerdir?
| Kaplama soyuluyor veya kabarıyor | eksik yağ giderme veya doymuş bir birinci kademe banyosundan taşınan yağ. Banyo iletkenliğini ve serbest alkaliliği günlük olarak kontrol edin. |
|---|---|
| Kürleme sonrası beyaz tuz izleri | yetersiz son durulama. Bir DI durulama kademesi ekleyin ve son durulama iletkenliğini 30 mikrosiemens/cm altında tutun. |
| Aşamalar arasında ani pas | parçaların ıslak halde çok uzun süre kalması. Transfer boşluklarını azaltın ve kurutma fırınını sürekli besleyin. |
| Nozulları tıkayan çamur | normal çinko fosfat ile. Bir çamur konisi ve filtrasyon döngüsü belirtin veya zirkonyuma geçin. |
Neden MUSI Technology'den bir ön işlem hattı tedarik edelim?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.), Çin merkezli bir anahtar teslim boya hattı üreticisidir ve tek kabinlerden komple boya tesislerine kadar 36 ülkede 500+ müşteriye 800+ boya hattı teslim etmiştir. Ön işlem tünelleri komple hattın bir parçası olarak tasarlanır; böylece kademe uzunlukları, konveyör hızı, kurutma fırını ve kabin kapasitesi en baştan birbiriyle uyumlu hale getirilir.
- Tank gövdeleri, kimyasala göre belirtilen 304 paslanmaz çelik veya kaplamalı karbon çelikten.
- Standart konfigürasyonlar 30-60 gün içinde sevk edilir; 12 ay tam makine ve 36 ay kritik bileşen garantisi ile. Yapısal parçalar 60 aya kadar garanti kapsamındadır.
- Dünya çapında yerinde kurulum, devreye alma ve operatör eğitimi mevcuttur.
- Her hat, yazılı bir performans spesifikasyonuna göre tasarlanır. Hat hızı, kür profili, film kalınlığı ve emisyon seviyesi sözleşmede belirtilir ve sevkiyattan önce fabrika deneme çalışmasında kendi parçanız üzerinde gösterilir.
- Tek bir mühendislik ekibi tüm zinciri yönetir — ön işlem, uygulama, kürleme, taşıma ve emisyon kontrolü — böylece aralarındaki ödünleşimler fabrikanızın zemininde değil, çizim masasında çözülür.
MUSI, yüzey bitirmeyi paketlemeden önceki son adım yerine ürünün bir parçası olarak gören üreticilerle çalışır. Bu, ilk görüşmenin ne hakkında olduğunu değiştirir: parça çizimleri, verim hedefleri ve kendi müşterinizin denetlediği standart, bir model numarası değil. Aynı zamanda devreye almadan sonra ne olduğunu da değiştirir; burada proses ayarı, operatör gelişimi ve yedek parça desteği hattın çalışma ömrü boyunca devam eder.
Şuna bakın: otomatik püskürtmeli kaplama hattı yelpazesi veya şunu okuyun: toz kaplama hattı alıcı kılavuzu.
Sıkça sorulan sorular
Bir toz kaplama ön işlem hattı kaç kademeye ihtiyaç duyar?
Üç aşama iç mekân parçalarına uygundur ve yaklaşık 150-250 saat tuz püskürtme direnci sağlar. Beş aşama, 350-500 saat ile endüstri standardıdır. Yedi aşama, otomotiv ve dış mekân ürünleri için kullanılır ve 750-1.000 saate ulaşır. Aşama sayısı, üretim hacmiyle değil, bitmiş parçanın korozyon gereksinimiyle belirlenir.
Zirkonyum ön işlem, çinko fosfattan daha mı iyi?
Zirkonyum 50-60 C yerine 25-35 C'de çalışır, enerji maliyetini %40-60 azaltır, neredeyse hiç çamur oluşturmaz ve tek banyoda çelik, alüminyum ve galvanizli parçalar üzerinde çalışır. Çinko fosfat hâlâ daha yüksek korozyon direnci sağlar; tipik olarak zirkonyum için 400-700 saate karşılık 750-1.000 saat tuz püskürtme. Maksimum korozyon performansı sözleşmeyle gerekli olduğunda çinko fosfat seçin.
Bir ön işlem tüneli ne kadar uzun olmalıdır?
Uzunluk, hat hızı çarpı toplam bekleme süresine eşittir. 2 m/dk'da yaklaşık 6 dakika toplam bekleme süresine sahip beş aşamalı bir hat, transfer bölgeleri hariç yaklaşık 12 m tünel gerektirir, yani kurulumda 14-20 m. Yedi aşamalı bir otomotiv hattı genellikle 22-35 m çalışır.
Bir ön işlem hattı ne kadar su kullanır?
2 m/dk'da beş aşamalı bir püskürtme hattı tipik olarak 0,8-2,5 m3/saat durulama suyu tüketir. Ters akışlı durulama artı bir DI parlatma döngüsü bunu %50-70 azaltır. Su arıtma ve deşarj izinleri tünel ile birlikte bütçelenmelidir.
Ön işlemden sonra kurutma fırınına ihtiyacım var mı?
Toz boyama için evet. Toz uygulandığında yüzeyde kalan su iğne deliklerine ve zayıf yapışmaya neden olur. 120-160 C'de 8-15 dakikalık bir kurutma fırını standarttır ve parçalar hat hızında tamamen kuru çıkacak şekilde boyutlandırılır.
Bir ön işlem hattı ne kadara mal olur?
Gösterge niteliğindeki 2026 fabrika çıkışı aralıkları, üç aşamalı bir tünel için 18.000-40.000 USD, beş aşama için 40.000-95.000 USD ve yedi aşama için 95.000-220.000 USD'dir. Bir kurutma fırını 12.000-45.000 USD ve yerel deşarj limitine bağlı olarak atık su arıtma 15.000-80.000 USD ekler.
Bu kılavuzdaki rakamlar hakkında. Fiyat aralıkları, Eylül 2026'da MUSI Technology proje tekliflerinden derlenen Çin ex-works tahminleridir ve yalnızca bütçeleme amaçlıdır; kesin fiyat parça zarfına, üretim hızına ve yerel uygunluk gerekliliklerine bağlıdır. Performans rakamları, doğru şekilde belirlenmiş ve doğru şekilde çalıştırılan ekipman için tipik değerlerdir, garanti değildir. Bir sertifika veya müşteriye özel bir rakam doğrulanamadığında, belirtilmek yerine onay için işaretlenmiştir. Son inceleme: 9 Eylül 2026.
İlgili kılavuz: Kaplama Ayrılması ve Zayıf Yapışma: Hattaki Kök Nedenler
İlgili kılavuz: Otomotiv Parçaları için Yüzey İşlem Hattı: Ön İşlem, E-coat ve Son Kat
Parça boyutunuzu, kapasitenizi ve boya tipinizi bize gönderin — mühendislerimiz 24 saat içinde yanıt verir; parça verileriniz tamamlandığında yerleşim planı ve bütçe gönderilir. MUSI Technology ile iletişime geçin veya göz atın ekipman yelpazemize.
Alıcıların teklif istemeden önce sorduğu sorular
MUSI, toz boya hattı için 5 aşamalı veya 7 aşamalı bir ön işlem hattı kurabilir mi?
Evet. MUSI, demir fosfat, çinko fosfat veya zirkonyum ince film kimyasıyla 3 aşamalı, 5 aşamalı ve 7 aşamalı püskürtmeli ön işlem yıkama makineleri üretir; bunlar tek başına veya komple bir toz boya hattının ön ünitesi olarak tedarik edilir. Her aşamanın uzunluğu temas süresi ve konveyör hızına göre boyutlandırılır.
Dış mekan veya otomotiv parçaları için hangi ön işlem uygundur?
Yedi aşamalı hatlar dış mekan ve otomotiv işlerinde, üç aşamalı hatlar iç mekan parçalarında kullanılır; beş aşamalı hatlar ise endüstri standardıdır. Nihai seçim, müşterinizin belirlediği korozyon veya tuz püskürtme testine göre yapılır; bu nedenle bu şartnameyi talebinize ekleyin.
Ön işlem hattı teklifi almak için ne göndermeliyim?
Parça boyutu ve ağırlığı, saatlik parça adedi veya konveyör hızı, alt malzeme (çelik, galvanizli çelik veya alüminyum), korozyon veya tuz püskürtme hedefi ve durulama suyunun sahada arıtılması gerekip gerekmediği. MUSI, aşama yerleşimi ve bütçe ile yanıt verir.
İlgili ekipmanlar: Ön İşlem Yıkama Makinesi, Boya Atık Suyu Arıtma Sistemi, Otomatik Toz Kaplama Hattı
İlgili teknik kılavuzlar
Toz boya kusurları: nedenleri ve çözümleri — gerçekte göreceğiniz on iki arıza ve her birine hattın hangi istasyonunun neden olduğu.
- Toz Boya Hattı Nasıl Seçilir: 2026 Karar Tablosu
Toz boya hattını parça boyutu, vardiya başına üretim, 5-15 dk renk değişimi ve emisyon kurallarına göre seçin. MUSI'nin yayımlanmış özellikleri, USD 75,000-2,000,000 bütçeler. - Endüstriyel Toz Toplama Sistemleri: Boyutlandırma ve Maliyet
Endüstriyel bir toz toplayıcı, kaplama ve kumlama atölyelerini 10-20 mg/m3 partikül sınırının altında tutar. Türler, hava akışı boyutlandırma formülleri ve 2026 maliyet aralıkları. - BESS Konteyner Kaplama Hattı: Spesifikasyon ve Korozyon
Batarya enerji depolama konteynerleri C4 ila C5 korozyon koruması gerektirir: Sa2.5 derecesine kadar bilyalı kumlama, çinko bakımından zengin astar ve hava koşullarına dayanıklı polyester son kat. - Kaplama Hattı Fabrika Denetimi: 20 Maddelik Kontrol Listesi
Kaplama hattı alıcıları için 20 maddelik sevkiyat öncesi denetim: neyin ölçüleceği, yazılı olarak neyin talep edileceği, hangi belgelerin toplanacağı ve hangi bulguların sevkiyatı durdurması gerektiği. - Tekerlek ve Şasi Toz Kaplama Hattı: Teknik Özellikler ve Maliyet
Tekerlekler ve şasi parçaları, otomotiv yüzey işlemlerinde en zorlu korozyon ve görünüm spesifikasyonlarını taşır. Kaplama katmanı, filiform ve tuz püskürtme hedefleri, hat.