Línea de tratamiento superficial para piezas de automoción: pretratamiento, cataforesis y acabado
Respuesta rápida: Una línea de tratamiento superficial para piezas de automoción limpia el acero mediante desengrase alcalino (normalmente 30-70 °C durante 1-5 minutos), forma un recubrimiento de conversión (fosfato de zinc tricatiónico a unos 48-55 °C durante 1-3 minutos y 1,8-2,8 g/m², o circonio a temperatura ambiente en 30-45 segundos), enjuaga con agua desionizada y aplica después una cataforesis (e-coat catódico) de unos 15-25 µm a 200-400 V, curada a unos 175 °C de temperatura de pieza durante 15-20 minutos. En piezas de chasis y suspensión se añade a menudo una capa de acabado en polvo; en una serie de ensayos publicados con piezas de suspensión de fundición dúctil, fosfato de zinc + e-coat + polvo alcanzó más de 2.000 horas de niebla salina.
MUSI Technology, fabricante de líneas de recubrimiento con sede en Changzhou (China), construye líneas de tratamiento superficial para piezas de automoción con pretratamiento por aspersión o inmersión, cubas de cataforesis, hornos de curado, cabinas de acabado en polvo o líquido y transportadores bajo un único contrato, y ha suministrado líneas de automoción a plantas de vehículos y de componentes en China, Vietnam y México.
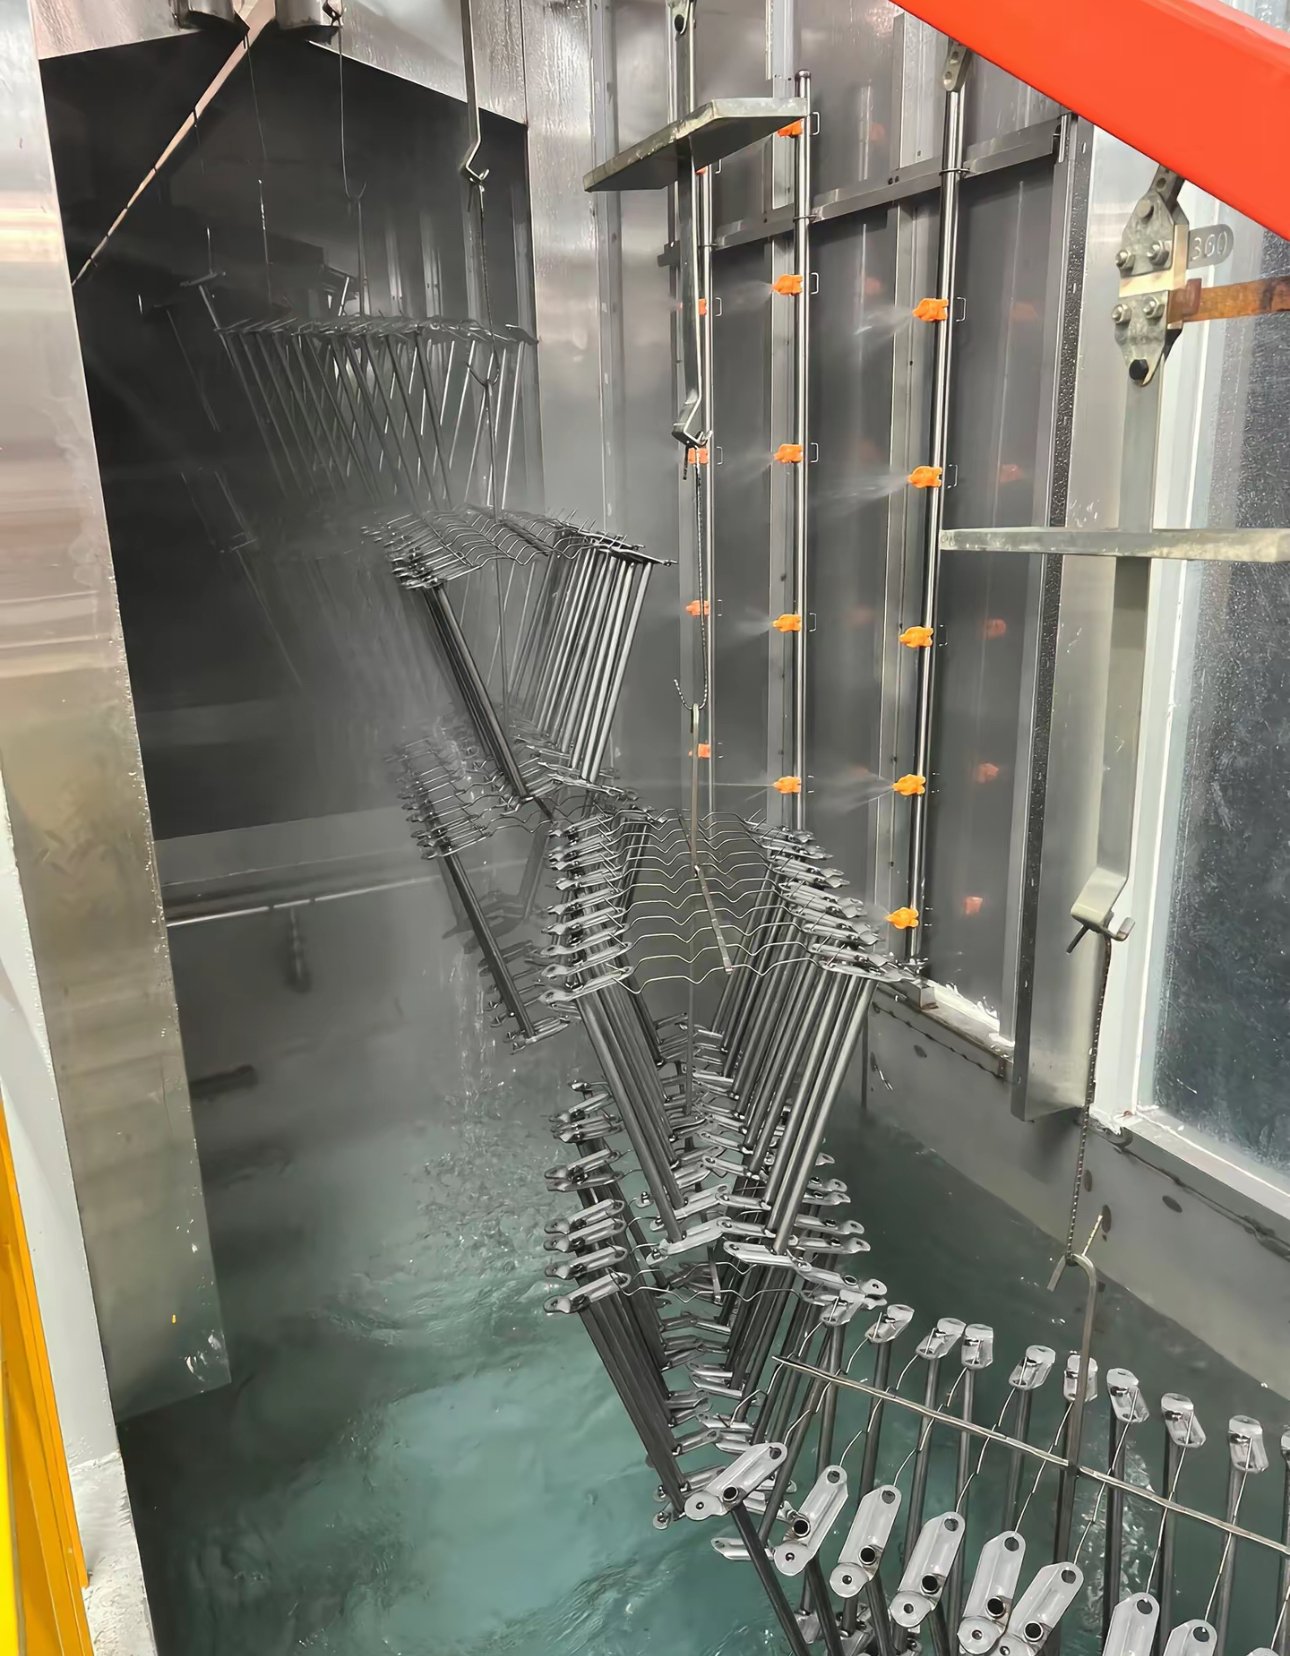
¿Qué etapas tiene una línea de tratamiento superficial para piezas de automoción?
La secuencia siguiente es típica para piezas de automoción de acero que reciben una imprimación por cataforesis. Los valores son rangos de trabajo habituales publicados en las fichas técnicas de los proveedores de productos químicos y pinturas; los ajustes exactos dependen de la química elegida y de la especificación de la pieza.
| Etapa | Temperatura típica | Tiempo típico | Método y control |
|---|---|---|---|
| Preenjuague con agua caliente o predesengrase | Según la química | Según el nivel de suciedad | Aspersión; elimina el aceite suelto y la suciedad de taller |
| Desengrase alcalino | 30-70 °C (productos de baja temperatura 30-40 °C) | 1-5 min | Aspersión o inmersión; desengrasante aprox. 10-50 g/L |
| Enjuagues (al menos dos) | Temperatura ambiente | Corto | Rebose a contracorriente; evita el arrastre de álcali |
| Activación (sal de titanio) | Por debajo de unos 49 °C | 20-60 s | Aspersión o inmersión; se usa antes del fosfato de zinc |
| Fosfato de zinc (tricatiónico) | Aprox. 48-55 °C | 60-180 s | Aspersión o aspersión + inmersión; peso de capa 1,8-2,8 g/m² |
| O recubrimiento de conversión de circonio | Ambiente, aprox. 16-38 °C | 30-45 s | Aspersión o inmersión; pH aprox. 4,0-5,5 |
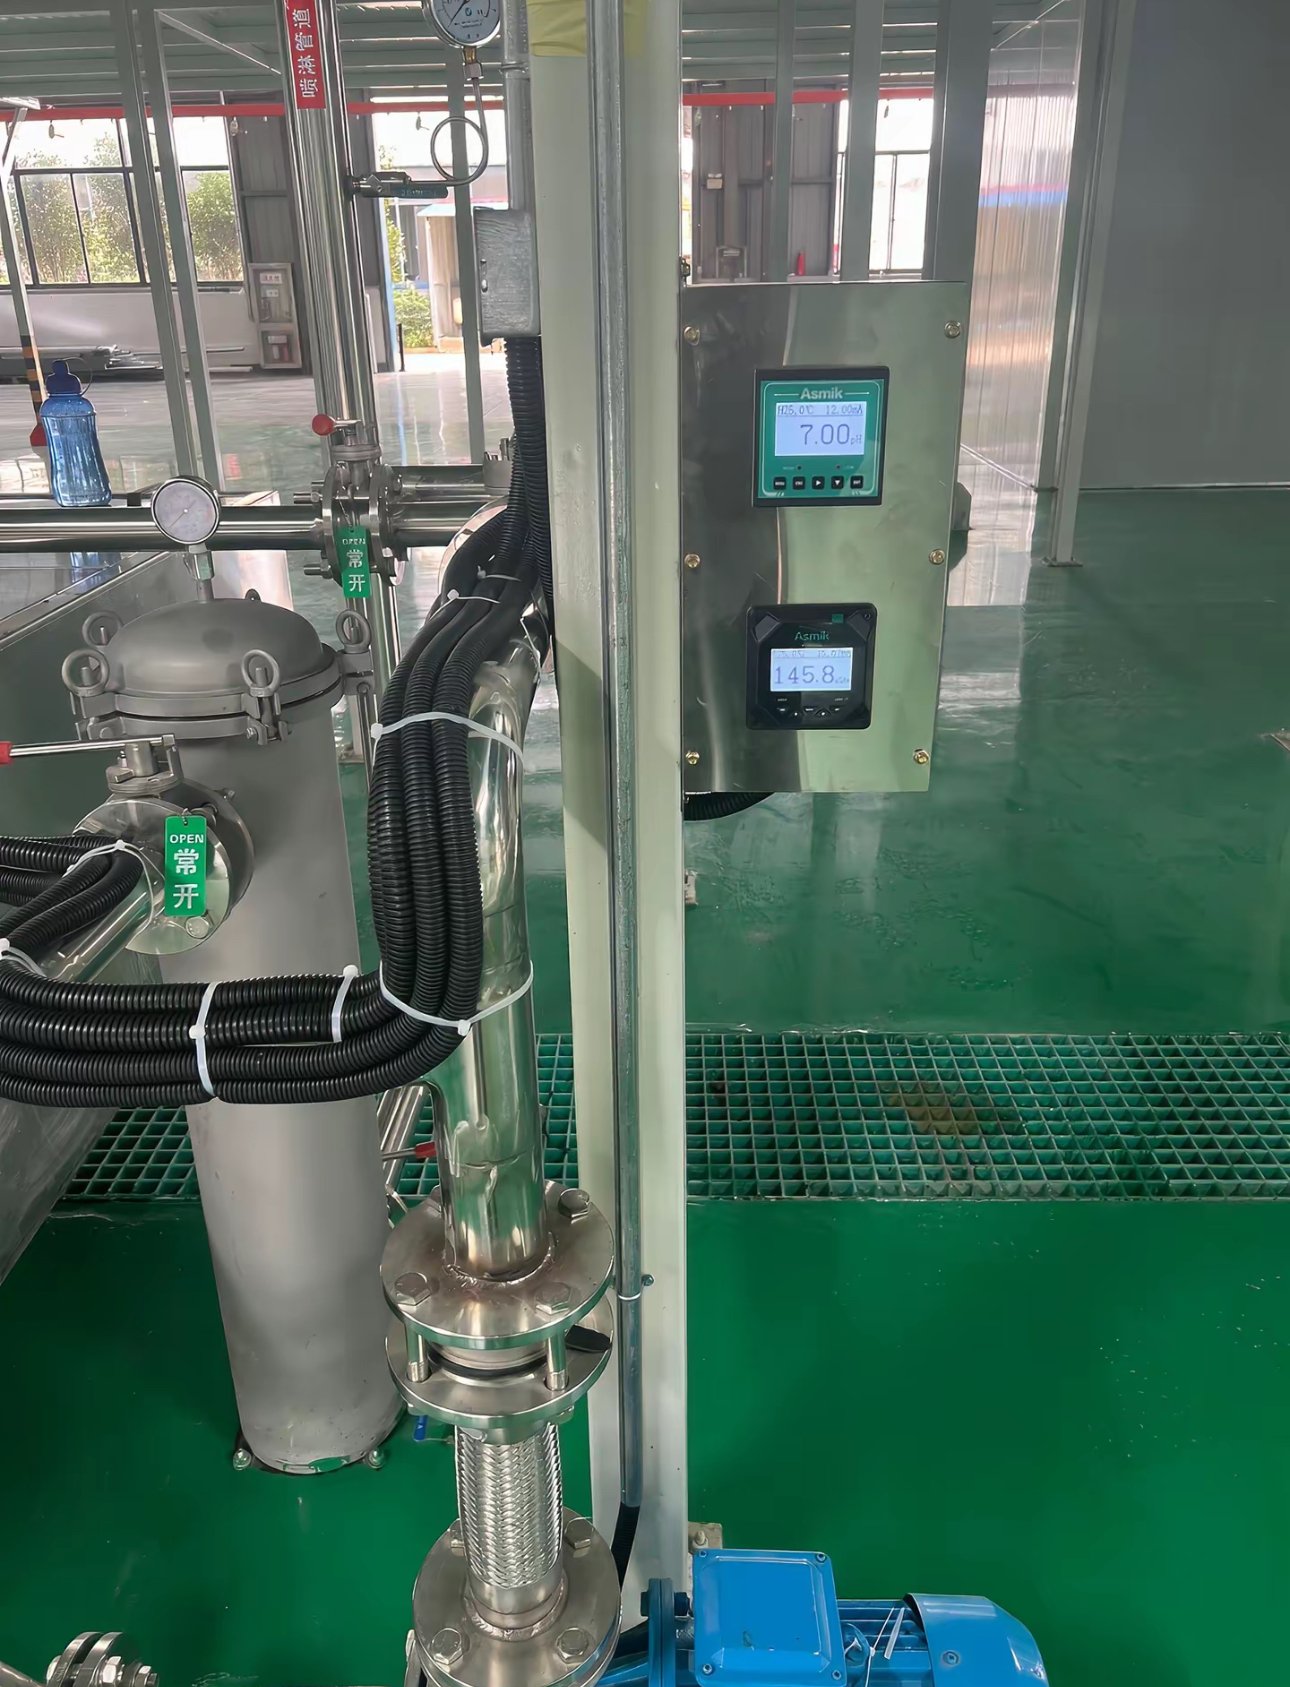
| Enjuagues y enjuague con agua DI | Temperatura ambiente | Corto | Conductividad del enjuague final por debajo de unos 10 µS/cm antes de la cataforesis |
| Cataforesis (e-coat catódico) | Aprox. 28-36 °C | Al menos 120 s | Inmersión; 200-400 V |
| Enjuagues con ultrafiltrado | Temperatura ambiente | Corto | A contracorriente de vuelta a la cuba; enjuague final con agua DI |
| Horno de curado de cataforesis | Aprox. 175 °C de temperatura de pieza | 15-20 min | Más tiempo en bastidores de pared gruesa |
| Acabado en polvo o líquido y curado | Polvo: aprox. 160-180 °C de temperatura de pieza | 10-20 min | Pulverización electrostática; según la ficha técnica del polvo |
Una línea de fosfato de zinc suele tener unas siete etapas de pretratamiento; una línea de circonio puede funcionar con solo cuatro. El equipo para estas etapas se describe en las fichas de lavadora de pretratamiento y línea de cataforesis de este sitio.
Fosfato de zinc o circonio: ¿qué pretratamiento elegir para piezas de automoción?
Ambos se usan bajo la cataforesis en automoción. El fosfato de zinc es la base consolidada para los objetivos de corrosión más exigentes; el circonio ahorra calor, etapas y lodos, pero exige piezas más limpias y un enjuague más riguroso.
| Concepto | Fosfato de zinc tricatiónico | Recubrimiento de conversión de circonio |
|---|---|---|
| Temperatura del baño | Aprox. 48-55 °C | Temperatura ambiente |
| Tiempo de contacto | 1-3 min | 30-45 s |
| Peso del recubrimiento | Aprox. 1,8-2,8 g/m² | Aprox. 10-180 mg/m², según el sustrato |
| Etapa de activación | Necesaria | No necesaria |
| Número típico de etapas | Aprox. 7 | Solo 4 |
| Lodo de fosfato | Lodo de fosfato con zinc, níquel y manganeso, normalmente gestionado como residuo peligroso | Mucho menor; un artículo técnico publicado indica al menos un 80% menos |
| Vida del baño | Aprox. 1-3 meses entre vaciados | Aprox. 6-12 meses o más |
| Cargas mixtas de acero, galvanizado y aluminio | Posible con la formulación adecuada | En un solo baño |
| Riesgos principales | Coste de calefacción, retirada de lodos, limpieza ácida de las cubas | Oxidación instantánea (flash rust), acumulación de hierro, peso de capa elevado si se desvían la concentración o el tiempo |
El circonio funciona cuando las piezas salen del desengrase sin rotura de la película de agua y al menos dos enjuagues evitan el arrastre de álcali. Tras cambiar a circonio, la cataforesis suele depositarse más rápido con la misma tensión, por lo que conviene volver a comprobar el poder de penetración en tubos y cavidades.
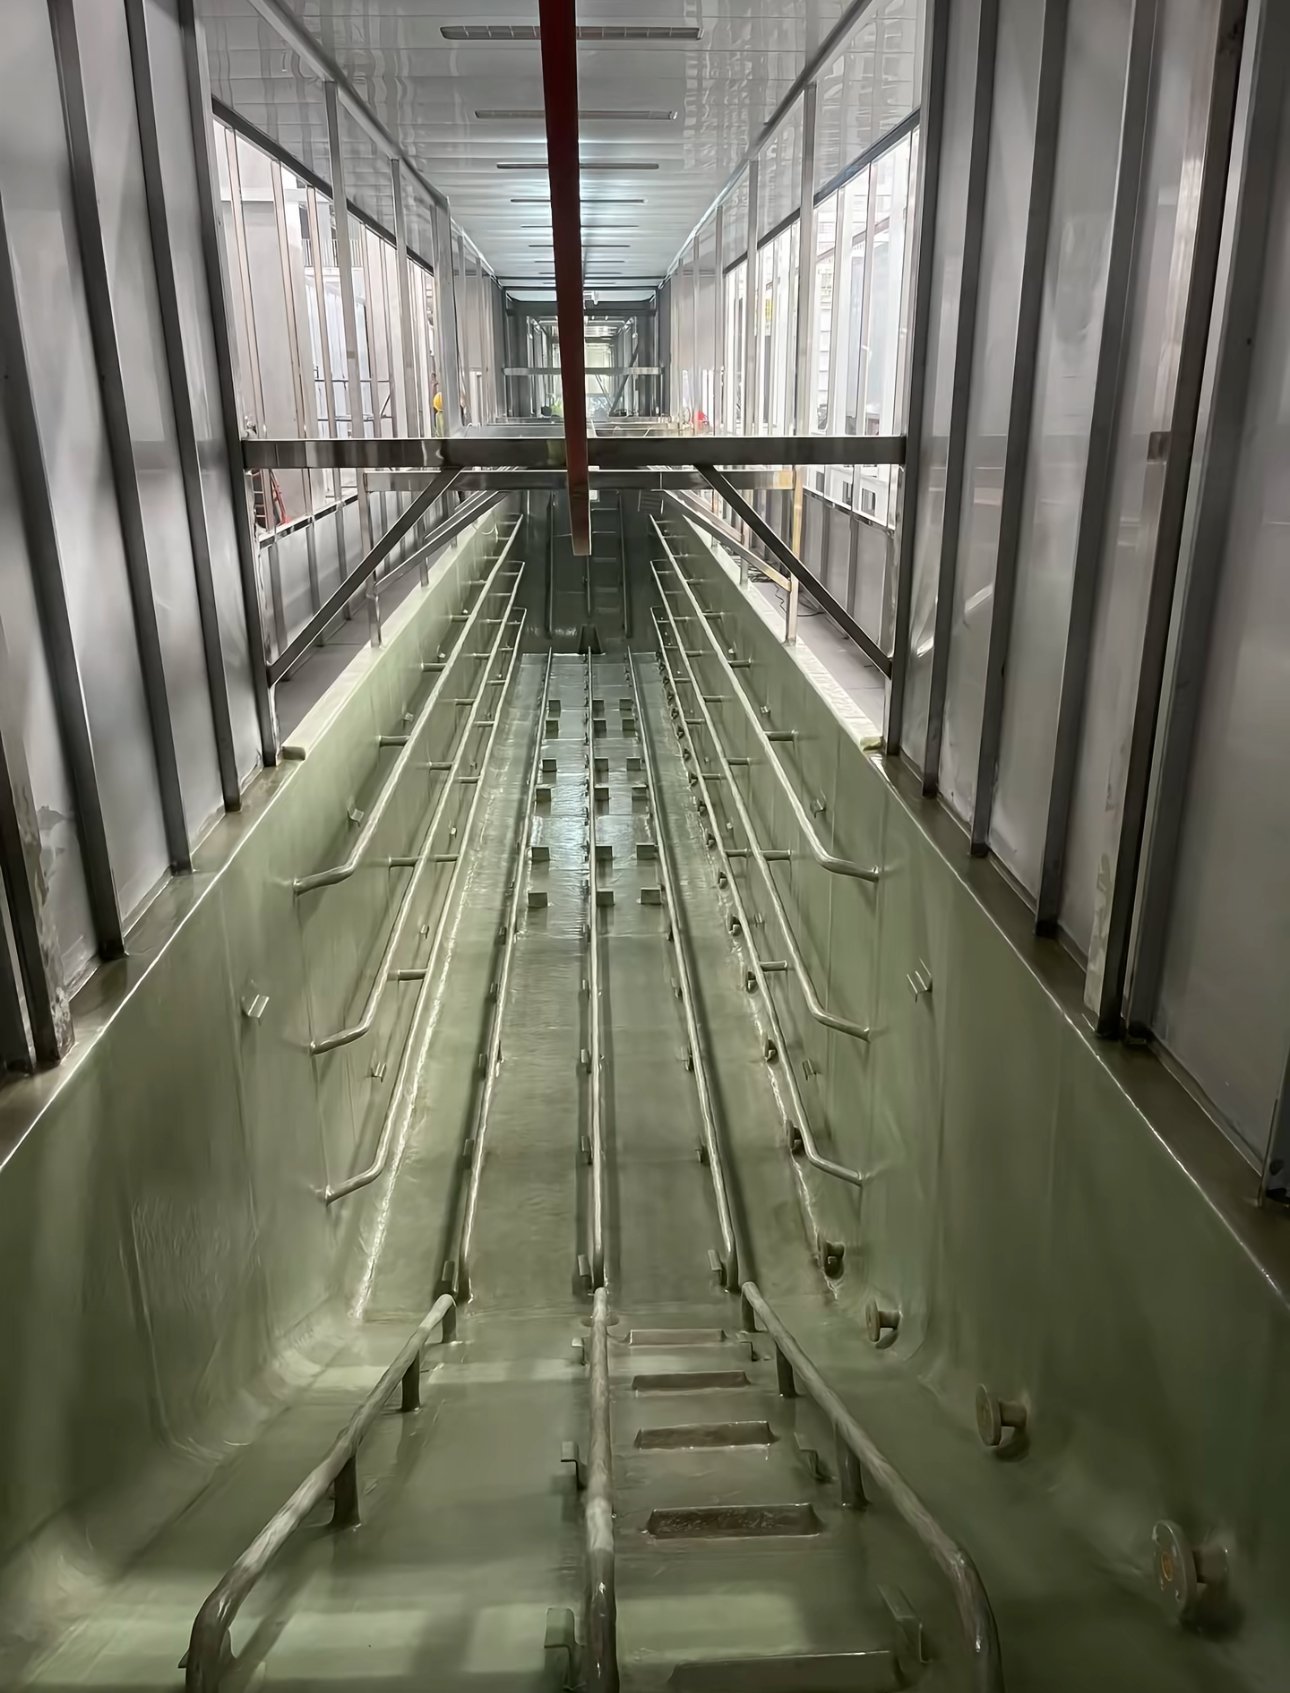
¿Cuáles son los parámetros típicos de la cataforesis?
| Parámetro | Rango típico para cataforesis epoxi |
|---|---|
| Temperatura del baño | Aprox. 28-36 °C, mantenida con enfriadora e intercambiador de calor |
| Voltaje | Aprox. 200-400 V (algunos productos desde 120 V) |
| Tiempo de deposición | Aprox. 2-3 min, incluida la rampa de tensión |
| Sólidos del baño | Aprox. 10-21%, habitualmente cerca del 18-20% |
| pH del baño | Aprox. 5,4-6,0 |
| Conductividad del baño | Aprox. 800-2.200 µS/cm según el producto (nominal aprox. 1.300-1.700 µS/cm) |
| Espesor de película | Aprox. 15-25 µm en piezas de automoción; los grados epoxi de alta resistencia, más gruesos |
| Curado | Aprox. 175 °C de temperatura de pieza durante 15-20 min; bastidores y piezas fundidas gruesas, más tiempo |
| Aprovechamiento de pintura | Más del 95% con ultrafiltración y enjuague en circuito cerrado |
La cataforesis arrastra mucho menos hierro del sustrato a la película que la anaforesis y ofrece mejor resistencia a la corrosión, por lo que es la imprimación estándar para carrocerías y piezas de automoción. La anaforesis se elige cuando un conjunto incluye rodamientos, juntas u otros componentes sensibles al calor, porque algunos grados curan por debajo de unos 93 °C.
¿Qué sistema de recubrimiento corresponde a cada pieza de automoción?
| Pieza | Sistema habitual |
|---|---|
| Bastidores y piezas de chasis | Fosfato de zinc + cataforesis, a menudo con acabado en polvo |
| Piezas de suspensión de fundición | Fosfato de zinc + cataforesis + polvo; las piezas fundidas sin recubrimiento de conversión suelen fallar en niebla salina |
| Armazones de asiento, reclinadores y guías deslizantes | Fosfato o circonio + cataforesis, o polvo con película fina y uniforme en piezas de tolerancias estrechas |
| Ruedas de acero | Fosfato de zinc + cataforesis epoxi + polvo |
| Llantas de aluminio | Recubrimiento de conversión sin cromo + polvo, aprox. 60-80 µm |
| Muelles helicoidales y barras estabilizadoras | Fosfato de zinc + base en polvo rica en zinc + acabado en polvo |
| Pequeñas piezas electromecánicas | Granallado o fosfato + polvo epoxi-poliéster |
| Conjuntos con juntas o rodamientos | Anaforesis de curado a baja temperatura |
| Bandejas y carcasas de batería de aluminio | Limpieza, decapado y desoxidación, conversión de circonio y después cataforesis o polvo |
¿Qué ensayos de corrosión y adherencia piden los compradores de automoción?
Los planos de piezas de automoción suelen exigir un ensayo de niebla salina neutra, un ensayo de adherencia por corte en cuadrícula y, cada vez más, un ensayo de corrosión cíclica según la norma propia del fabricante del vehículo. La tabla recoge los ensayos que más citan los compradores.
| Método de prueba | Norma | Qué muestra |
|---|---|---|
| Niebla salina neutra | ISO 9227 NSS o ASTM B117 (35 °C, 5% NaCl) | Avance de la corrosión desde una incisión tras un número de horas establecido |
| Adherencia por corte en cuadrícula | ISO 2409 o ASTM D3359 | ISO 2409: del grado 0 (sin desprendimiento) al grado 5; ASTM D3359: de 5B (sin arranque) a 0B. Las fichas técnicas de polvos para automoción indican ISO 2409 grado 0 |
| Corrosión cíclica | Normas cíclicas de fabricantes de vehículos como GMW14872, CETP 00.00-L-467 y VDA 621-415 | Corrosión con fases alternas de sal, humedad y secado; número de ciclos definido por pieza |
La duración de un sistema en niebla salina depende de cada capa. Una serie de ensayos publicados con piezas de suspensión de fundición dúctil dio estos resultados:
| Sistema de recubrimiento | Resultado en niebla salina |
|---|---|
| Solo polvo, sin pretratamiento | 100+ h |
| Fosfato de hierro + polvo | 500+ h |
| Fosfato de zinc + polvo | 750+ h |
| Fosfato de hierro + cataforesis + polvo | 1.500+ h |
| Fosfato de zinc + cataforesis + polvo | 2.000+ h |
El nivel de aceptación de cada pieza lo fija su especificación, no la línea; la línea debe mantener el pretratamiento, el espesor de película y el curado que la especificación presupone.
¿Qué transportador conviene a una línea de tratamiento superficial para piezas de automoción?
| Transportador | Dónde encaja | Notas |
|---|---|---|
| Cadena aérea (monorraíl) | Pretratamiento continuo por aspersión, inmersión de cataforesis con tramo de inmersión, cabina de polvo y horno en un mismo circuito | Velocidad de línea = longitud de la etapa dividida por el tiempo requerido en esa etapa |
| Power-and-free | Líneas que necesitan pulmones de acumulación, tiempos de permanencia distintos o una inmersión que la cadena no puede realizar | Los carros se detienen y arrancan de forma independiente |
| Transferencia cuadrada (viga galopante) | Líneas de inmersión para volúmenes medios y altos | Permite situar el horno sobre el pretratamiento para ahorrar superficie |
| Polipastos programables | Volúmenes menores, varios sustratos o colores | Normalmente menor inversión por debajo de unas 12 cargas por hora |
Las opciones de transportador se comparan con más detalle en cadena aérea vs. cinta de suelo vs. power-and-free.
¿Qué proyectos de tratamiento superficial para automoción ha entregado MUSI?
| Proyecto | Piezas | Alcance de la línea |
|---|---|---|
| México, línea de pintura de carrocerías | Carrocerías de SUV, pickups y vehículos comerciales ligeros para la planta de ensamblaje de un fabricante chino de automóviles | Pretratamiento, cabinas de pintura con aire filtrado, hornos de secado con enfriamiento, transportador de carrocerías, extracción y tratamiento de COV; instalado in situ por ingenieros de MUSI |
| Vietnam, línea de recubrimiento de piezas de camión | Piezas de camiones y vehículos comerciales para la planta de ensamblaje de un fabricante chino de automóviles | Cubas de pretratamiento con bombeo y armario de control, transportador aéreo, cabina de pintura, horno de curado, tratamiento de gases; instalado in situ por ingenieros de MUSI |
| Jiangsu, línea de reclinadores de asiento y guías deslizantes | Reclinadores de asiento, guías deslizantes y piezas de corte fino en grandes volúmenes | Pretratamiento para acero estampado, colgadores de alta densidad, cabina para piezas pequeñas con recuperación, horno de curado |
| Zhejiang, línea de piezas de automoción | Piezas metálicas automotrices | Pretratamiento multietapa con pasarela de mantenimiento, transportador de cadena, cabina de pintura, horno de curado, tratamiento de gases |
Los componentes clave de estas líneas, como bombas de pretratamiento, quemadores, PLC y accionamientos, están disponibles de marcas internacionales como Grundfos, Riello, Siemens y SEW-Eurodrive, configurables según la especificación del cliente.
¿Qué falla con más frecuencia en las líneas de piezas de automoción?
| Problema | Causa | Cómo se evita |
|---|---|---|
| Mala adherencia en acero laminado en caliente | Cascarilla de laminación que la limpieza alcalina no puede eliminar | Decapado, limpieza electrolítica o granallado antes del pretratamiento |
| Película fina y óxido prematuro en bordes cortados por láser | Capa de óxido y aristas vivas | Granallar o decapar el borde cortado, redondear aristas o aplicar una segunda capa |
| Cráteres y ampollas tras el horno | Líquido atrapado o bolsas de aire que hierven y escapan | Orificios de drenaje, orientación de la pieza en el colgador, pruebas antes de la producción |
| Defectos en piezas galvanizadas | Deshidratación rápida en un horno corto y caliente | Secado más suave tras el último enjuague |
| Baño de cataforesis inestable | Agua del enjuague final sin tratar devuelta a la cuba | Ultrafiltración y enjuague en circuito cerrado con ósmosis inversa |
¿Qué debe enviar para solicitar una cotización?
| Información | Por qué es importante |
|---|---|
| Planos de piezas, tamaño y peso máximos | Define el tamaño de las cubas, el diseño de los colgadores y la carga del transportador |
| Producción por hora o por turno | Define la velocidad de línea y el número de cubas |
| Sustratos: laminado en frío, laminado en caliente, galvanizado, fundición, aluminio | Define la limpieza, el decapado y el recubrimiento de conversión |
| Especificación del recubrimiento y objetivo de niebla salina | Determina fosfato o circonio, cataforesis y acabado |
| Tamaño de la nave, suministros y límites de vertido de aguas residuales | Determina la distribución y el tratamiento de aguas residuales |
Los ingenieros de MUSI responden en 24 horas; la configuración y la cotización llegan en cuanto los datos de sus piezas están completos. Los rangos de presupuesto para líneas completas figuran en el Desglose de costos de la línea de recubrimiento completa.
Preguntas frecuentes
¿Qué es una línea de tratamiento superficial para piezas de automoción? Es la serie de etapas de limpieza, recubrimiento de conversión, cataforesis y acabado que prepara y protege piezas de automoción de acero o aluminio, unidas por un transportador y hornos de curado.
¿Es el circonio tan bueno como el fosfato de zinc bajo la cataforesis? El circonio ahorra calor, etapas y lodos y admite metales mixtos, pero en acero laminado en frío se acerca al fosfato de zinc tricatiónico sin llegar a igualarlo; decide la especificación de corrosión de la pieza.
¿Qué espesor de película da la cataforesis en automoción? Normalmente unos 15-25 µm en piezas de automoción, curados a unos 175 °C durante 15-20 minutos.
¿Por qué aplicar polvo sobre la cataforesis? La cataforesis llega a cavidades y perfiles cerrados a los que el polvo no llega; el polvo aporta espesor, resistencia al impacto de gravilla y resistencia UV en las superficies exteriores. Juntos dan los mejores resultados en niebla salina.
¿Puede una sola línea recubrir piezas de acero, galvanizadas y de aluminio? Sí, con un pretratamiento de circonio o para metales mixtos y ajustes verificados para cada sustrato.
¿Cuánto se tarda en suministrar una línea? Las configuraciones estándar se envían en 30-60 días; las líneas de cataforesis y a medida tardan más y la fecha se fija en el contrato.
Dónde encaja MUSI Technology
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) diseña y construye en Changzhou (China) líneas de pretratamiento, líneas de cataforesis, líneas de recubrimiento en polvo y líquido, hornos de curado y los sistemas asociados de tratamiento de polvo, COV y aguas residuales. Su equipo de ingeniería, creado en 2011, ha entregado más de 800 líneas de recubrimiento a más de 500 clientes en 36 países. Envíe los planos de sus piezas, la producción y la especificación de recubrimiento a través de la página de contacto para recibir una cotización configurada.
Proporcionado por Lin Cong, Director Técnico, MUSI Technology
Envíenos el tamaño de sus piezas, su capacidad de producción y el tipo de recubrimiento: nuestros ingenieros responden en un plazo de 24 horas, y la distribución y el presupuesto llegan una vez que los datos de sus piezas están completos. Contacte a MUSI Technology o explore nuestra gama de equipos.
Guías técnicas relacionadas
- Línea de pretratamiento para recubrimiento en polvo: etapas y costo
Una línea de pretratamiento desengrasa, enjuaga y convierte químicamente la superficie metálica antes del recubrimiento. Configuraciones de tres, cinco y siete etapas, fosfatado versus. - Línea de recubrimiento para contenedores BESS: especificaciones y corrosión
Los contenedores de almacenamiento de energía con baterías necesitan protección anticorrosiva C4 a C5: granallado a Sa2.5, imprimación rica en zinc y capa de acabado de poliéster resistente a la intemperie. - Auditoría de fábrica de líneas de recubrimiento: lista de verificación de 20 puntos
Una auditoría previa al embarque de 20 puntos para compradores de líneas de recubrimiento: qué medir, qué exigir por escrito, qué documentos reunir y qué hallazgos deben. - Línea de recubrimiento en polvo para ruedas y chasis: Especificaciones y costo
Las ruedas y las piezas de chasis soportan las especificaciones más exigentes de corrosión y apariencia en el acabado automotriz. Apilamiento de capas, objetivos de filiforme y niebla salina, línea. - Recubrimiento en polvo vs pulverización líquida: cuál elegir
Recubrimiento en polvo vs pulverización líquida comparados en coste, espesor de película, gama de colores, emisiones de COV, límites de sustrato y aplicaciones más adecuadas.