Línea de recubrimiento para piezas automotrices: requisitos, diseño y capacidad de producción (2026)
Respuesta rápida: Una línea de recubrimiento para piezas automotrices debe mantener el espesor de película dentro de aproximadamente más o menos 10 micras, alcanzar de 500 a 1,000 horas de niebla salina en piezas estructurales y producir una apariencia consistente que el OEM audite. Normalmente, eso implica un pretratamiento de siete etapas, aplicación robótica o con reciprocador con pistolas electrostáticas y registro completo de datos del proceso. El costo típico de la línea es de USD 350,000-1,800,000.
¿Qué hace que el sector automotriz sea diferente del recubrimiento industrial general?
Tres cosas: tolerancia más estricta, evidencia documentada y consecuencia del fallo. Una línea industrial general se juzga por si la pieza parece aceptable. Una línea automotriz se juzga contra una especificación escrita, con datos registrados, y un lote rechazado puede detener la línea de ensamblaje del cliente.
En la práctica, esto cambia más la selección de equipos que la química del proceso. El registro de datos, la redundancia y la repetibilidad se convierten en criterios de compra por derecho propio.
¿Qué especificación suelen llevar las piezas de automóvil?
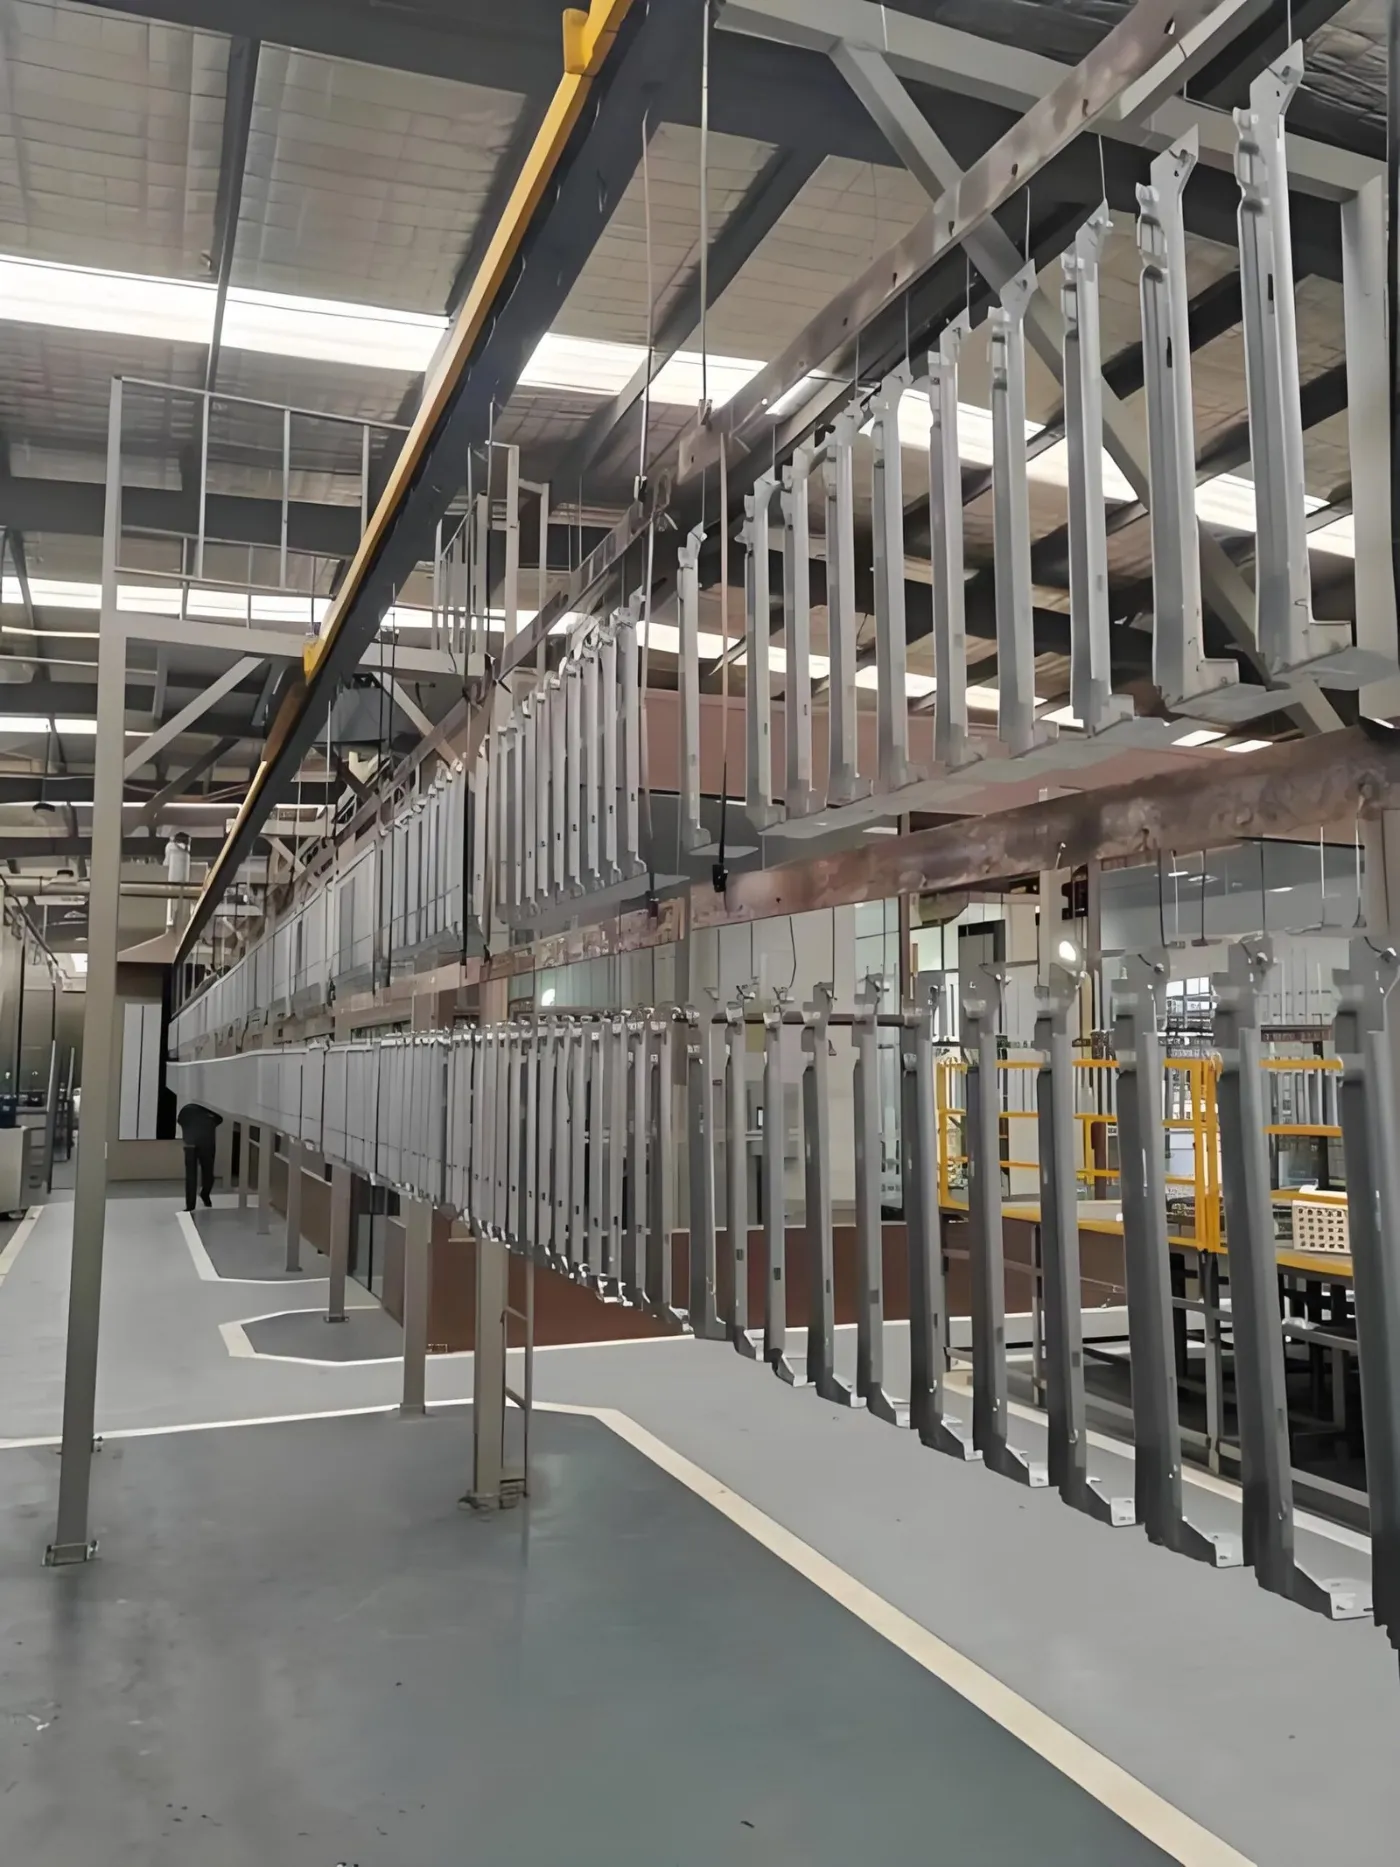
| Grupo de piezas | Sistema típico | Espesor de película | Niebla salina | Apariencia |
|---|---|---|---|---|
| Chasis y estructura | Fosfato de zinc + polvo epoxi o e-coat | 60-100 micras | 500-1,000 h | Funcional |
| Cubos y llantas | Pretratamiento + imprimación en polvo + capa de acabado | 90-140 micras | 750-1,000 h | Clase A visible |
| Parachoques y molduras (plástico) | Llama o plasma + primer + base + clear | 50-90 micras | No aplicable | Clase A visible |
| Soportes interiores | Fosfato de hierro + polvo de poliéster | 60-80 micras | 250-400 h | Funcional |
| Muelles y sujetadores | Copo o polvo de zinc | 8-25 micras | 480-720 h | Funcional |
Confirme el requisito exacto según el estándar propio del cliente. La mayoría de los OEM publican especificaciones específicas de cada pieza que prevalecen sobre las cifras genéricas anteriores.
¿Cómo se logra un espesor de película de más o menos 10 micras?
| Aplicación | pistolas electrostáticas con control de kV y flujo de polvo en circuito cerrado; robots para piezas con contorno, reciprocadores para superficies planas. |
|---|---|
| Presentación de las piezas | Posición de suspensión fija con plantillas, no ganchos de oscilación libre. La oscilación es la mayor causa individual de variación. |
| Puesta a tierra eléctrica | Resistencia de gancho por debajo de 1 megohmio, verificada por turno. Una mala puesta a tierra causa tanto película delgada como retroionización. |
| Balance de aire de la cabina | velocidad facial estable dentro de más o menos el 10%. |
| Medición | medición automática o por muestreo mediante inducción magnética con resultados registrados por lote. |
| Historial de entregas | 800+ líneas de recubrimiento para 500+ clientes en 36 países (equipo de ingeniería de MUSI, acumulado desde 2011) |
| Servicios | Diseño, fabricación, instalación, puesta en marcha, formación de operarios y servicio posventa de una sola empresa |
¿Qué capacidad de producción necesita una línea automotriz?
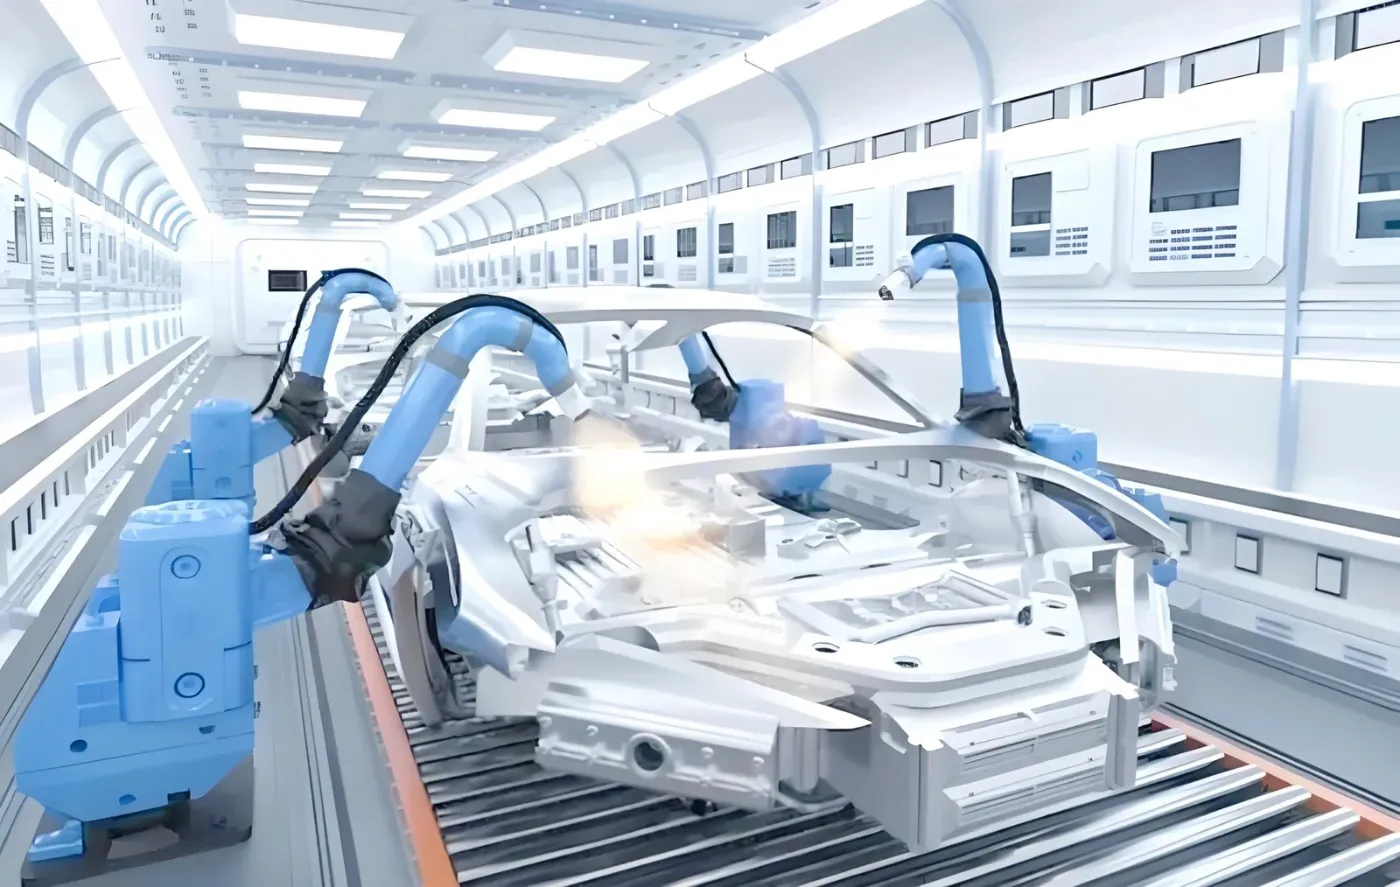
| Tamaño del programa | Piezas por hora | Velocidad de línea | Configuración |
|---|---|---|---|
| Bajo volumen, mercado de accesorios | 100-300 | 1,0-2,0 m/min | Cabina individual, reciprocador |
| Suministro de componentes de nivel 2 | 300-800 | 1,5-3,0 m/min | Robot o reciprocador gemelo |
| Suministro directo de nivel 1 | 800-2,000 | 2,5-5,0 m/min | Celda robotizada, power-and-free, cabina doble |
El transporte de potencia y libre es común por encima de aproximadamente 500 piezas por hora porque permite el almacenamiento intermedio entre carga, recubrimiento y descarga, de modo que una parada en una estación no deja inactiva toda la línea.
¿Qué evidencia pedirá el cliente?
- Registros de espesor de película por lote, con certificados de calibración de los medidores.
- Informes de ensayo de niebla salina según ASTM B117 o ISO 9227 en la duración indicada.
- Los resultados de adherencia según ISO 2409 por corte reticular son normalmente de clase 0 o 1.
- Verificación del curado mediante registrador de datos de horno, mostrando la temperatura del metal de la pieza y el tiempo.
- Registros de control del baño de pretratamiento: concentración, temperatura, conductividad por turno.
El equipo debe especificarse teniendo en cuenta estas salidas. Adaptar el registro de datos después de la puesta en marcha es mucho más costoso que incluirlo en el panel de control original.
¿Cuánto cuesta una línea de recubrimiento para piezas automotrices en 2026?
| Configuración | Precio indicativo (USD, ex-works) |
|---|---|
| Bajo volumen, reciprocador, pretratamiento de 5 etapas | 350,000-650,000 |
| Nivel 2, celda robotizada, pretratamiento de 7 etapas | 650,000-1,200,000 |
| Nivel 1, cabina doble, con alimentación y libre, registro completo | 1,200,000-1,800,000 |
| Añadir: tratamiento de COV para el barniz de acabado con disolvente | 80,000-400,000 |
¿Por qué adquirir una línea de recubrimiento automotriz de MUSI Technology?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) es un fabricante chino de líneas de pintura llave en mano, con 800+ líneas de pintura entregadas a 500+ clientes en 36 países, incluidas líneas de pintura de piezas de automoción para proveedores Tier-1 y Tier-2.
- Paneles de control especificados con espesor de película, curado y registro de baño desde el inicio.
- Celdas de robots y reciprocadores seleccionadas según la mezcla real de piezas.
- Las configuraciones estándar se entregan en 30-60 días con una garantía de 12 meses para la máquina completa y 36 meses para los componentes críticos. Las partes estructurales tienen una garantía de hasta 60 meses.
- Cada línea se diseña conforme a una especificación de rendimiento por escrito. La velocidad de línea, el perfil de curado, el espesor de película y el nivel de emisión se establecen en el contrato y se demuestran en su propia pieza durante la prueba en fábrica antes del envío.
- Un solo equipo de ingeniería es responsable de toda la cadena —pretratamiento, aplicación, curado, transporte y control de emisiones—, por lo que las compensaciones entre ellos se resuelven en la mesa de dibujo, no en el piso de su fábrica.
MUSI trabaja con fabricantes que consideran el acabado de superficies como parte del producto y no como el último paso antes del embalaje. Eso cambia el tema de la primera conversación: planos de piezas, objetivos de producción y el estándar contra el que auditan sus propios clientes, no un número de modelo. También cambia lo que ocurre después de la puesta en marcha, donde el ajuste de procesos, el desarrollo de operadores y el soporte de repuestos continúan durante la vida útil de la línea.
Consulte la Soluciones de recubrimiento para piezas automotrices y la Caso práctico de línea de recubrimiento automotriz de nivel 1.
Preguntas frecuentes
¿Qué tolerancia de espesor de película requiere el recubrimiento automotriz?
Normalmente, más o menos 10 micras sobre un objetivo de 60-100 micras para piezas estructurales, y una tolerancia más estricta en superficies visibles de Clase A. Mantener esa tolerancia depende de soportes fijos para las piezas en lugar de ganchos oscilantes libres, control electrostático de pistola en circuito cerrado, puesta a tierra del gancho por debajo de 1 megohmio y velocidad frontal de la cabina estable dentro de más o menos el 10 %.
¿Cuántas horas de niebla salina necesitan las piezas automotrices?
El chasis y las piezas estructurales normalmente requieren de 500 a 1.000 horas según ASTM B117 o ISO 9227, los cubos de rueda de 750 a 1.000 horas, los soportes interiores de 250 a 400 horas y los sujetadores recubiertos de 480 a 720 horas. Confirme siempre con la especificación de pieza del propio cliente, que prevalece sobre las cifras genéricas.
¿Qué pretratamiento necesita una línea de recubrimiento automotriz?
El pretratamiento de siete etapas es el estándar para piezas estructurales y exteriores: desengrase alcalino, enjuague, desoxidación, enjuague, fosfatado con zinc o conversión con zirconio, enjuague y un sellado con agua desionizada. El de cinco etapas se utiliza para piezas interiores y no críticas donde el requisito de corrosión es de 250-400 horas.
¿A qué rendimiento funciona una línea de recubrimiento de Nivel 1?
Normalmente, de 800 a 2.000 piezas por hora a 2,5-5,0 m/min, utilizando una célula robotizada con dos cabinas y transporte power-and-free. El sistema power-and-free es habitual por encima de aproximadamente 500 piezas por hora, porque el almacenamiento intermedio entre carga, recubrimiento y descarga evita que una sola estación detenida deje inactiva toda la línea.
¿Qué documentación solicitará el OEM?
Registros de espesor de película por lote con certificados de calibración de medidores, informes de niebla salina según ASTM B117 o ISO 9227, resultados de adherencia por corte reticulado según ISO 2409 en clase 0 o 1, trazas del registrador de datos del horno que muestren la temperatura del metal de la pieza frente al tiempo, y registros de control del baño de pretratamiento por turno. Especifique este registro en el panel de control original en lugar de adaptarlo posteriormente.
¿Cuánto cuesta una línea de recubrimiento para piezas automotrices?
Los rangos indicativos ex-works para 2026 son de USD 350,000-650,000 para una línea reciprocante de bajo volumen con pretratamiento de cinco etapas, USD 650,000-1,200,000 para una célula robótica de Nivel 2 con siete etapas, y USD 1,200,000-1,800,000 para una línea de doble cabina de Nivel 1 con power-and-free y registro completo de datos. El tratamiento de COV para esmaltes de acabado con solvente añade USD 80,000-400,000.
Acerca de las cifras en esta guía. Los rangos de precios son estimaciones ex-works China compiladas en septiembre de 2026 a partir de cotizaciones de proyectos de MUSI Technology y se proporcionan solo para presupuestación; un precio firme depende del envolvente de la pieza, el rendimiento y los requisitos de cumplimiento local. Las cifras de rendimiento son valores típicos para equipos correctamente especificados y correctamente operados, no garantías. Cuando una certificación o una cifra específica del cliente no pudo verificarse, se marca para confirmación en lugar de afirmarse. Última revisión: 9 de septiembre de 2026.
Equipos relacionados: Sistemas automáticos de línea de recubrimiento
Guía relacionada: Línea de tratamiento superficial para piezas de automoción: pretratamiento, cataforesis y acabado
Envíenos el tamaño de sus piezas, su capacidad de producción y el tipo de recubrimiento: nuestros ingenieros responden en un plazo de 24 horas, y la distribución y el presupuesto llegan una vez que los datos de sus piezas están completos. Contacte a MUSI Technology o explore nuestra gama de equipos.
Lecturas adicionales
- ProductosLínea de Recubrimiento Automotriz
Línea de recubrimiento flexible robótica - IndustriaRecubrimiento de Piezas Automotrices
- Guías técnicasRecubrimiento en polvo de ruedas y chasis automotrices: especificaciones, diseño de línea y costos (2026)
Pintura robótica por pulverización vs reciprocador: ¿Cuándo es rentable un robot? (2026) - Casos de estudioLínea de recubrimiento de piezas automotrices para proveedor de Nivel 1
Recubrimiento robótico de parachoques automotrices
Línea de recubrimiento en polvo para bujes de ruedas automotrices
Línea de curado UV para piezas de interior de automóvil - NoticiasPintura por pulverización robótica en la industria automotriz: una guía práctica