สายการเคลือบสำหรับชิ้นส่วนยานยนต์: ข้อกำหนด เลย์เอาต์ และปริมาณการผลิต (2026)
คำตอบแบบรวบรัด: สายการเคลือบชิ้นส่วนยานยนต์ต้องควบคุมความหนาฟิล์มให้อยู่ในช่วงประมาณบวกลบ 10 ไมครอน ให้ได้ผลการทดสอบสเปรย์เกลือ 500-1,000 ชั่วโมงบนชิ้นส่วนโครงสร้าง และให้ลักษณะภายนอกที่สม่ำเสมอซึ่ง OEM ตรวจสอบได้ โดยปกติหมายถึงการปรับสภาพเจ็ดขั้นตอน การพ่นด้วยหุ่นยนต์หรือเครื่องพ่นแบบลูกสูบกลับไปกลับมาด้วยปืนไฟฟ้าสถิต และการบันทึกข้อมูลกระบวนการอย่างครบถ้วน ต้นทุนสายการผลิตทั่วไปอยู่ที่ USD 350,000-1,800,000
อะไรทำให้การเคลือบยานยนต์แตกต่างจากการเคลือบอุตสาหกรรมทั่วไป?
สามสิ่ง: ความคลาดเคลื่อนที่เข้มงวดขึ้น หลักฐานที่บันทึกไว้ และผลกระทบจากความล้มเหลว สายการผลิตอุตสาหกรรมทั่วไปตัดสินจากว่าชิ้นงานดูเป็นที่ยอมรับหรือไม่ สายการผลิตยานยนต์ตัดสินเทียบกับข้อกำหนดที่เป็นลายลักษณ์อักษร โดยมีข้อมูลที่บันทึกไว้ และล็อตที่ถูกปฏิเสธสามารถหยุดสายประกอบของลูกค้าได้
ในทางปฏิบัติ สิ่งนี้เปลี่ยนการเลือกอุปกรณ์มากกว่าการเปลี่ยนเคมีของกระบวนการ การบันทึกข้อมูล ความซ้ำซ้อน และความสามารถในการทำซ้ำกลายเป็นเกณฑ์การจัดซื้อในตัวเอง
ชิ้นส่วนยานยนต์โดยปกติมีข้อกำหนดอะไรบ้าง
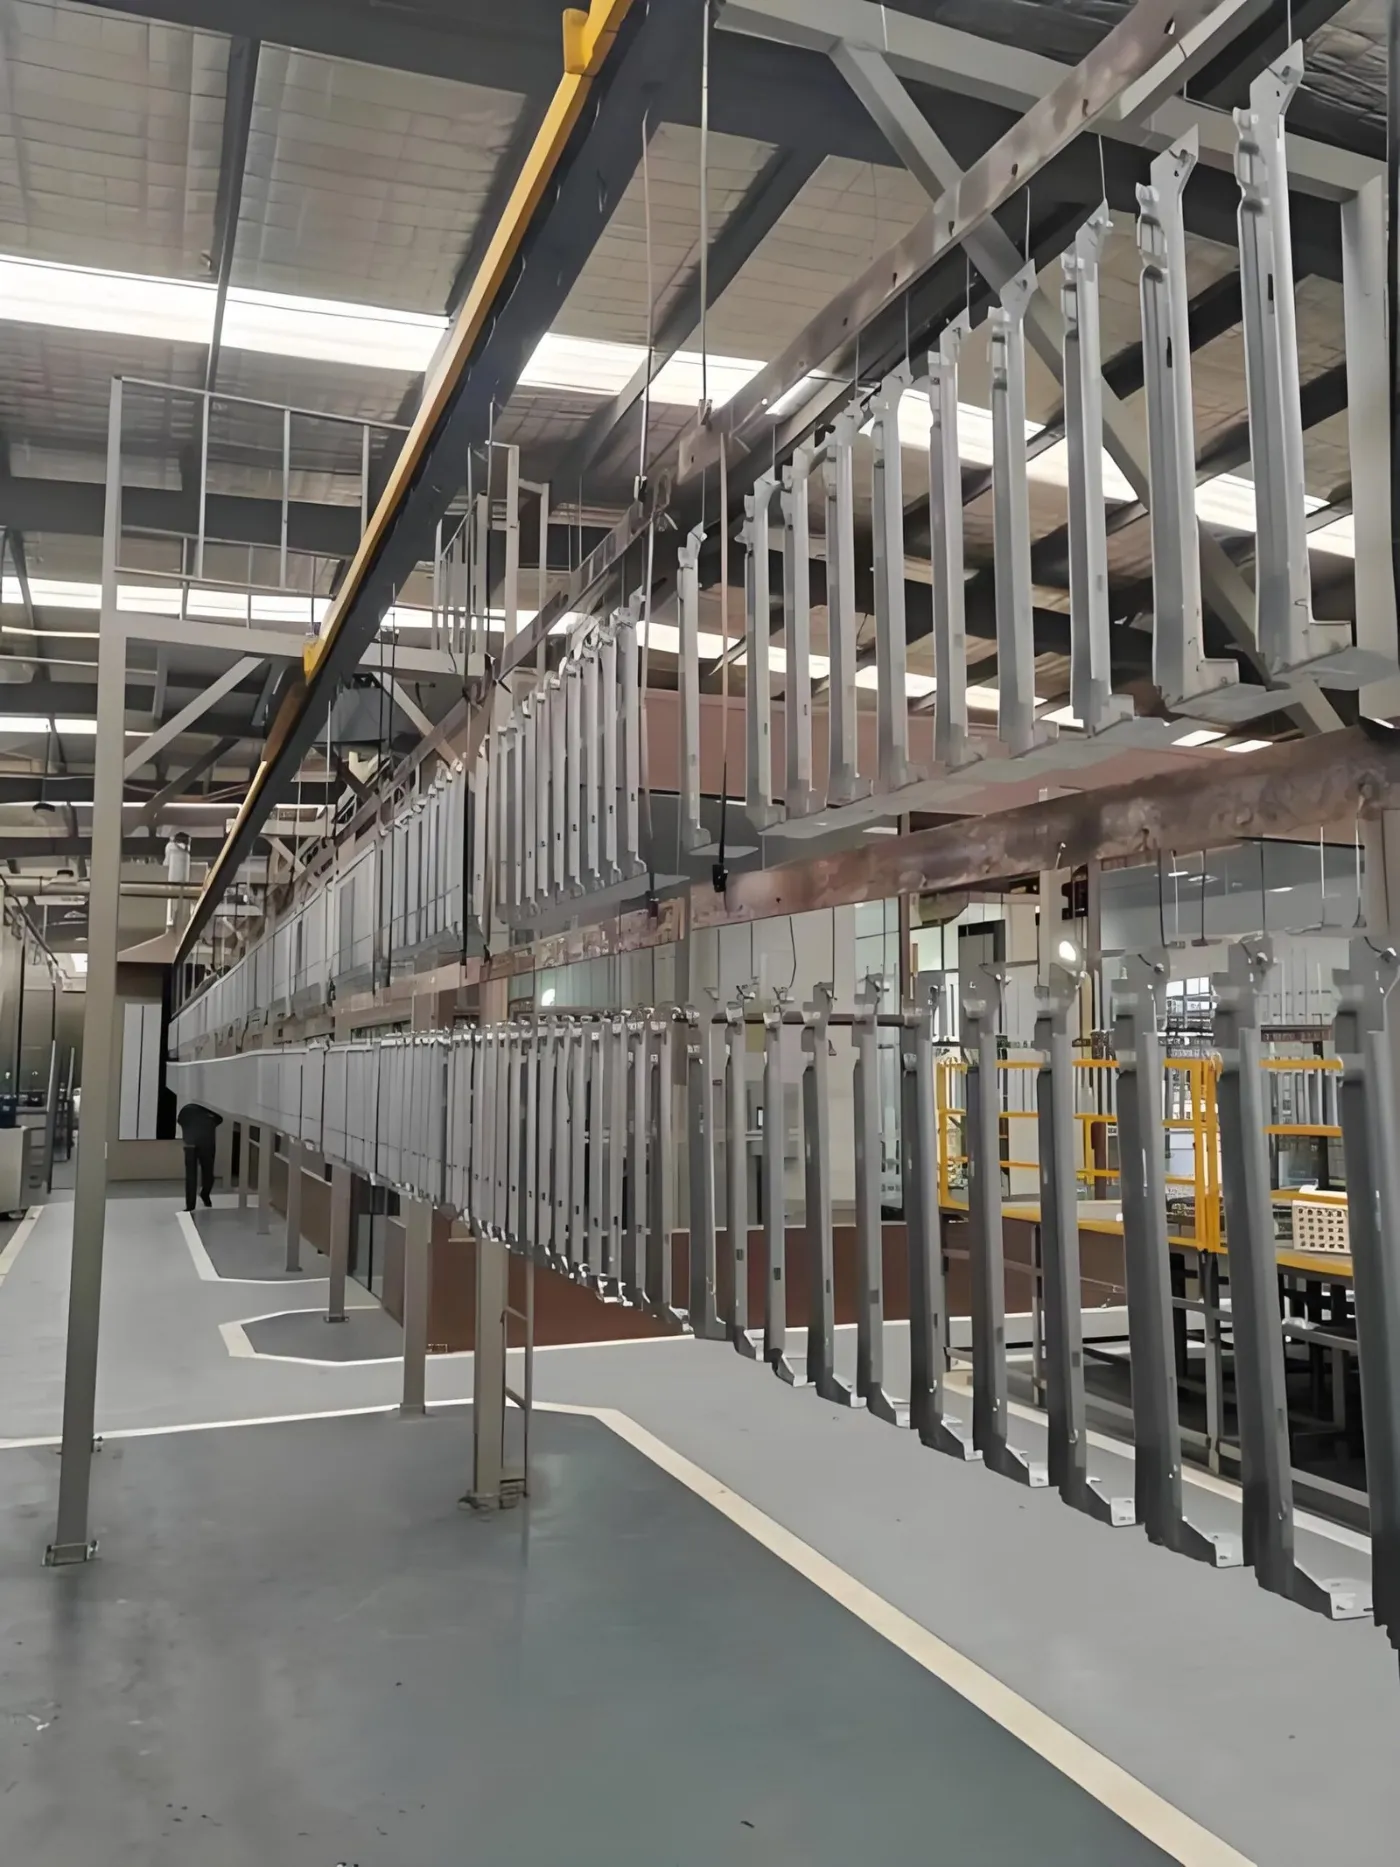
| กลุ่มชิ้นส่วน | ระบบทั่วไป | ความหนาฟิล์ม | สเปรย์เกลือ | รูปลักษณ์ |
|---|---|---|---|---|
| แชสซีและโครงสร้าง | ซิงก์ฟอสเฟต + อีพ็อกซี่ผงหรืออีโค้ท | 60-100 ไมโครเมตร | 500-1,000 h | ฟังก์ชัน |
| ดุมล้อและขอบล้อ | พรีทรีต + ไพรเมอร์แบบผง + ท็อปโค้ท | 90-140 ไมโครเมตร | 750-1,000 ชม. | คลาส A มองเห็นได้ |
| กันชนและคิ้วตกแต่ง (พลาสติก) | เปลวไฟหรือพลาสมา + ไพรเมอร์ + เบส + เคลียร์ | 50-90 ไมครอน | ไม่เกี่ยวข้อง | คลาส A มองเห็นได้ |
| ขายึดภายใน | เหล็กฟอสเฟต + ผงโพลีเอสเตอร์ | 60-80 ไมครอน | 250-400 h | ฟังก์ชัน |
| สปริงและตัวยึด | สังกะสีแบบเกล็ดหรือผง | 8-25 ไมครอน | 480-720 h | ฟังก์ชัน |
ยืนยันข้อกำหนดที่แน่นอนเทียบกับมาตรฐานของลูกค้าเอง ผู้ผลิต OEM ส่วนใหญ่เผยแพร่ข้อกำหนดเฉพาะของชิ้นส่วนซึ่งมีผลเหนือกว่าตัวเลขทั่วไปข้างต้น
คุณจะควบคุมความหนาฟิล์มให้บวกลบ 10 ไมครอนได้อย่างไร
| การใช้งาน | ปืนไฟฟ้าสถิตพร้อมระบบควบคุม kV แบบวงปิดและการควบคุมการไหลของผง; หุ่นยนต์สำหรับชิ้นส่วนที่มีรูปร่างโค้ง, เครื่อง reciprocator สำหรับชิ้นงานแบน |
|---|---|
| การจัดวางชิ้นงาน | ตำแหน่งแขวนแบบคงที่ด้วยจิ๊ก ไม่ใช่ตะขอที่แกว่งได้อย่างอิสระ การแกว่งเป็นสาเหตุเดียวที่ใหญ่ที่สุดของความแปรผัน |
| การต่อสายดินทางไฟฟ้า | ความต้านทานฮุกต่ำกว่า 1 เมกะโอห์ม ตรวจสอบทุกกะ การต่อสายดินที่ไม่ดีทำให้เกิดทั้งฟิล์มบางและการแตกตัวกลับ |
| สมดุลอากาศในห้องพ่น | ความเร็วลมที่ผิวหน้าคงที่ภายในบวกลบ 10% |
| การวัด | การวัดด้วยเครื่องวัดการเหนี่ยวนำแม่เหล็กแบบอัตโนมัติหรือแบบสุ่ม โดยบันทึกผลลัพธ์เทียบกับแบตช์ |
| ผลงานการส่งมอบ | สายการเคลือบมากกว่า 800 สายให้ลูกค้ากว่า 500 รายใน 36 ประเทศ (ทีมวิศวกร MUSI สะสมตั้งแต่ปี 2011) |
| บริการ | ออกแบบ ผลิต ติดตั้ง ทดสอบเดินเครื่อง ฝึกอบรมผู้ปฏิบัติงาน และบริการหลังการขายจากบริษัทเดียว |
สายการผลิตยานยนต์ต้องการปริมาณการผลิตเท่าใด
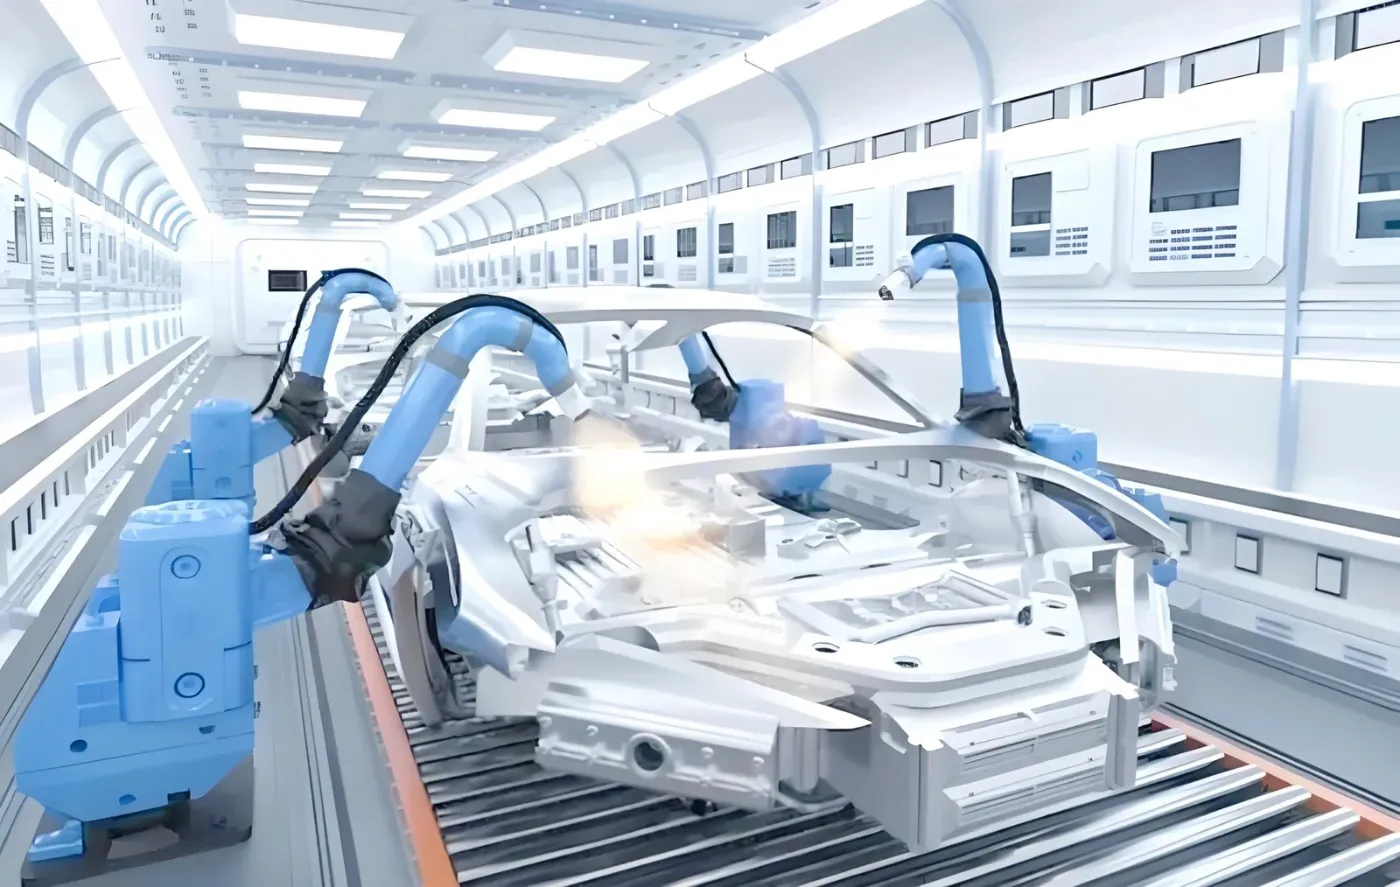
| ขนาดโปรแกรม | จำนวนชิ้นต่อชั่วโมง | ความเร็วสายการผลิต | การจัดวางรูปแบบ |
|---|---|---|---|
| ปริมาณต่ำ, ตลาดหลังการขาย | 100-300 | 1.0-2.0 ม./นาที | บูธเดี่ยว, เครื่องพ่นแบบลูกสูบกลับไปกลับมา |
| การจัดหาชิ้นส่วนระดับ Tier-2 | 300-800 | 1.5-3.0 ม./นาที | หุ่นยนต์หรือเครื่องจักรแบบลูกสูบคู่ |
| การจัดหาชั้นหนึ่งโดยตรง | 800-2,000 | 2.5-5.0 ม./นาที | เซลล์หุ่นยนต์, ระบบลำเลียงแบบพาวเวอร์แอนด์ฟรี, บูธคู่ |
การลำเลียงแบบเพาเวอร์แอนด์ฟรีเป็นเรื่องปกติที่ปริมาณประมาณ 500 ชิ้นต่อชั่วโมงขึ้นไป เพราะช่วยให้สามารถบัฟเฟอร์ระหว่างการโหลด การเคลือบ และการขนถ่าย ดังนั้นการหยุดที่สถานีหนึ่งจะไม่ทำให้ทั้งสายงานว่างเปล่า
ลูกค้าจะขอหลักฐานอะไร
- บันทึกความหนาฟิล์มต่อแบตช์ พร้อมใบรับรองการสอบเทียบเกจ
- รายงานการทดสอบสเปรย์เกลือตาม ASTM B117 หรือ ISO 9227 ตามระยะเวลาที่ระบุ
- ผลการยึดเกาะตาม ISO 2409 cross-cut โดยปกติอยู่ที่คลาส 0 หรือ 1
- การตรวจสอบการบ่มด้วยเครื่องบันทึกข้อมูลเตาอบ แสดงอุณหภูมิโลหะชิ้นงานและเวลา
- บันทึกการควบคุมอ่างปรับสภาพเบื้องต้น: ความเข้มข้น อุณหภูมิ ค่าการนำไฟฟ้าต่อกะ
อุปกรณ์ควรถูกกำหนดโดยคำนึงถึงเอาต์พุตเหล่านี้ การติดตั้งระบบบันทึกข้อมูลย้อนหลังหลังการทดสอบเดินเครื่องมีค่าใช้จ่ายสูงกว่าการรวมไว้ในแผงควบคุมเดิมมาก
สายการเคลือบชิ้นส่วนยานยนต์มีค่าใช้จ่ายเท่าไรในปี 2026
| การจัดวางรูปแบบ | ราคาโดยประมาณ (USD, ราคาหน้าโรงงาน) |
|---|---|
| ปริมาณต่ำ, เครื่อง reciprocator, การปรับสภาพ 5 ขั้นตอน | 350,000-650,000 |
| ระดับ Tier-2, เซลล์หุ่นยนต์, การปรับสภาพล่วงหน้า 7 ขั้นตอน | 650,000-1,200,000 |
| ระดับ Tier-1, บูธคู่, ระบบส่งกำลังแบบอิสระ, การบันทึกข้อมูลเต็มรูปแบบ | 1,200,000-1,800,000 |
| เพิ่ม: การบำบัด VOC สำหรับสีทับหน้าชนิดตัวทำละลาย | 80,000-400,000 |
ทำไมต้องจัดหาสายการเคลือบยานยนต์จาก MUSI Technology?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) เป็นผู้ผลิตไลน์พ่นสีแบบครบวงจร (Turnkey)จากประเทศจีน ส่งมอบไลน์พ่นสีแล้ว 800+ ไลน์ ให้แก่ลูกค้า 500+ ราย ใน 36 ประเทศ รวมถึงไลน์พ่นสีชิ้นส่วนยานยนต์สำหรับซัพพลายเออร์ Tier-1 และ Tier-2
- แผงควบคุมที่ระบุความหนาฟิล์ม การบ่ม และการบันทึกอ่างตั้งแต่เริ่มต้น
- เซลล์หุ่นยนต์และเครื่องพ่นสีแบบลูกสูบถูกคัดเลือกให้สอดคล้องกับส่วนผสมของชิ้นงานจริง
- การกำหนดค่ามาตรฐานจัดส่งภายใน 30-60 วัน พร้อมการรับประกันเครื่องทั้งเครื่อง 12 เดือน และชิ้นส่วนสำคัญ 36 เดือน ชิ้นส่วนโครงสร้างรับประกันสูงสุด 60 เดือน
- ทุกสายการผลิตถูกออกแบบตามข้อกำหนดประสิทธิภาพที่เป็นลายลักษณ์อักษร ความเร็วสายการผลิต โปรไฟล์การอบ ความหนาฟิล์ม และระดับการปล่อยมลพิษระบุไว้ในสัญญาและสาธิตบนชิ้นงานของคุณเองในการทดลองเดินเครื่องที่โรงงานก่อนจัดส่ง
- ทีมวิศวกรรมทีมเดียวดูแลทั้งกระบวนการ — การปรับสภาพเบื้องต้น การพ่นเคลือบ การอบ การลำเลียง และการควบคุมการปล่อยมลพิษ — ดังนั้นการแลกเปลี่ยนระหว่างกันจึงถูกตัดสินบนกระดานเขียนแบบ ไม่ใช่บนพื้นที่โรงงานของคุณ
MUSI ร่วมงานกับผู้ผลิตที่มองว่าการตกแต่งผิวสำเร็จเป็นส่วนหนึ่งของผลิตภัณฑ์ ไม่ใช่ขั้นตอนสุดท้ายก่อนบรรจุภัณฑ์ สิ่งนี้เปลี่ยนสิ่งที่การสนทนาครั้งแรกเป็นเกี่ยวกับ: แบบชิ้นงาน เป้าหมายปริมาณการผลิต และมาตรฐานที่ลูกค้าของคุณใช้ตรวจสอบ ไม่ใช่หมายเลขรุ่น นอกจากนี้ยังเปลี่ยนสิ่งที่เกิดขึ้นหลังการทดสอบเดินระบบ ซึ่งการปรับแต่งกระบวนการ การพัฒนาผู้ปฏิบัติงาน และการสนับสนุนอะไหล่ยังคงดำเนินต่อไปตลอดอายุการใช้งานของสายการผลิต
ดู โซลูชันการเคลือบชิ้นส่วนยานยนต์ และ กรณีศึกษาสายการเคลือบสีรถยนต์ระดับ Tier-1.
คำถามที่พบบ่อย
ความคลาดเคลื่อนความหนาฟิล์มที่การเคลือบผิวรถยนต์ต้องการคือเท่าใด
โดยทั่วไปคือบวกลบ 10 ไมครอนบนเป้าหมาย 60-100 ไมครอนสำหรับชิ้นส่วนโครงสร้าง และเข้มงวดกว่าบนพื้นผิวที่มองเห็นระดับ Class A การรักษาค่าเผื่อนี้ขึ้นอยู่กับจิ๊กยึดชิ้นงานแบบคงที่มากกว่าตะขอบแบบแกว่งอิสระ การควบคุมปืนไฟฟ้าสถิตแบบวงปิด การต่อลงดินของตะขอน้อยกว่า 1 เมกโอห์ม และความเร็วลมที่หน้าห้องพ่นที่คงที่ภายในบวกลบ 10%
ชิ้นส่วนรถยนต์ต้องผ่านการทดสอบสเปรย์เกลือกี่ชั่วโมง
โครงแชสซีและชิ้นส่วนโครงสร้างโดยทั่วไปต้องผ่านการทดสอบ 500-1,000 ชั่วโมงตาม ASTM B117 หรือ ISO 9227 ดุมล้อ 750-1,000 ชั่วโมง ขายึดภายใน 250-400 ชั่วโมง และตัวยึดที่เคลือบ 480-720 ชั่วโมง ควรตรวจสอบกับข้อกำหนดชิ้นส่วนของลูกค้าเองเสมอ ซึ่งมีผลเหนือกว่าตัวเลขทั่วไป
สายการเคลือบสีรถยนต์ต้องมีการปรับสภาพอะไรบ้าง
การปรับสภาพล่วงหน้าแบบเจ็ดขั้นตอนเป็นมาตรฐานสำหรับชิ้นส่วนโครงสร้างและชิ้นส่วนภายนอก: การขจัดไขมันด้วยด่าง, การล้าง, การขจัดสนิม, การล้าง, การแปลงสภาพด้วยซิงก์ฟอสเฟตหรือเซอร์โคเนียม, การล้าง และการซีลด้วยน้ำดีไอออไนซ์ ส่วนแบบห้าขั้นตอนใช้สำหรับชิ้นส่วนภายในและชิ้นส่วนที่ไม่วิกฤต ซึ่งข้อกำหนดการต้านทานการกัดกร่อนอยู่ที่ 250-400 ชั่วโมง
สายการเคลือบระดับ Tier-1 ทำงานที่ปริมาณการผลิตเท่าใด
โดยทั่วไป 800-2,000 ชิ้นต่อชั่วโมงที่ 2.5-5.0 ม./นาที โดยใช้เซลล์หุ่นยนต์ที่มีสองบูธและระบบลำเลียงแบบพาวเวอร์แอนด์ฟรี พาวเวอร์แอนด์ฟรีเป็นเรื่องปกติที่ประมาณ 500 ชิ้นต่อชั่วโมงขึ้นไป เนื่องจากการบัฟเฟอร์ระหว่างโหลด เคลือบ และขนถ่ายช่วยป้องกันไม่ให้สถานีที่หยุดทำงานเพียงแห่งเดียวทำให้ทั้งสายเดินว่าง
เอกสารอะไรที่ OEM จะขอ?
บันทึกความหนาฟิล์มต่อแบตช์พร้อมใบรับรองการสอบเทียบเกจ รายงานการทดสอบสเปรย์เกลือตาม ASTM B117 หรือ ISO 9227 ผลการทดสอบการยึดเกาะแบบตัดขวางตาม ISO 2409 ที่คลาส 0 หรือ 1 ร่องรอยข้อมูลจากเครื่องบันทึกอุณหภูมิเตาอบที่แสดงอุณหภูมิโลหะชิ้นงานเทียบกับเวลา และบันทึกการควบคุมอ่างปรับสภาพก่อนการเคลือบต่อกะ กำหนดให้บันทึกข้อมูลเหล่านี้ในแผงควบคุมเดิมแทนการติดตั้งเพิ่มภายหลัง
สายการเคลือบชิ้นส่วนยานยนต์มีราคาเท่าไหร่?
ช่วงราคา indicative ex-works ปี 2026 อยู่ที่ USD 350,000-650,000 สำหรับสาย reciprocator ปริมาณน้อยพร้อม pretreatment ห้าขั้นตอน, USD 650,000-1,200,000 สำหรับเซลล์หุ่นยนต์ Tier-2 พร้อมเจ็ดขั้นตอน, และ USD 1,200,000-1,800,000 สำหรับสาย twin-booth Tier-1 พร้อม power-and-free และการบันทึกข้อมูลเต็มรูปแบบ การบำบัด VOC สำหรับ solvent topcoats เพิ่ม USD 80,000-400,000
เกี่ยวกับตัวเลขในคู่มือนี้ ช่วงราคาเป็นค่าประมาณราคาโรงงานในประเทศจีน รวบรวมเมื่อเดือนกันยายน 2026 จากใบเสนอราคาโครงการของ MUSI Technology และให้ไว้เพื่อการจัดทำงบประมาณเท่านั้น ราคาที่แน่นอนขึ้นอยู่กับขนาดชิ้นงาน อัตราการผลิต และข้อกำหนดการปฏิบัติตามกฎระเบียบท้องถิ่น ตัวเลขสมรรถนะเป็นค่าทั่วไปสำหรับอุปกรณ์ที่กำหนดสเปกถูกต้องและใช้งานถูกต้อง ไม่ใช่การรับประกัน กรณีที่การรับรองหรือตัวเลขเฉพาะลูกค้าไม่สามารถตรวจสอบได้ จะทำเครื่องหมายเพื่อยืนยันแทนการระบุไว้ ตรวจสอบล่าสุด: 9 กันยายน 2026
อุปกรณ์ที่เกี่ยวข้อง: ระบบสายการเคลือบอัตโนมัติ
คู่มือที่เกี่ยวข้อง: สายการปรับสภาพผิวสำหรับชิ้นส่วนยานยนต์: การปรับสภาพ E-coat และสีทับหน้า
ส่งขนาดชิ้นงาน กำลังการผลิต และประเภทการเคลือบมาให้เรา — วิศวกรของเราตอบกลับภายใน 24 ชั่วโมง และจะส่งผังและงบประมาณเมื่อได้รับข้อมูลชิ้นงานครบถ้วน ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.
อ่านเพิ่มเติม
- ผลิตภัณฑ์สายการผลิตเคลือบผิวชิ้นส่วนยานยนต์
สายการเคลือบแบบยืดหยุ่นด้วยหุ่นยนต์ - อุตสาหกรรมการเคลือบผิวชิ้นส่วนยานยนต์
- คู่มือทางเทคนิคการเคลือบผงสำหรับล้อและแชสซีรถยนต์: ข้อกำหนด การออกแบบสายการผลิต และต้นทุน (2026)
การพ่นสีด้วยหุ่นยนต์ vs เครื่อง reciprocator: หุ่นยนต์จะคุ้มทุนเมื่อไหร่? (2026) - กรณีศึกษาสายการเคลือบชิ้นส่วนยานยนต์สำหรับซัพพลายเออร์ Tier-1
การเคลือบด้วยหุ่นยนต์สำหรับกันชนรถยนต์
สายการเคลือบผงดุมล้อรถยนต์
สายการผลิตอบแห้งด้วย UV สำหรับชิ้นส่วนภายในรถยนต์ - ข่าวสารการพ่นสีด้วยหุ่นยนต์ในอุตสาหกรรมยานยนต์: คู่มือปฏิบัติ