Lini Pelapisan untuk Suku Cadang Otomotif: Persyaratan, Tata Letak, dan Throughput (2026)
Jawaban singkat: Lini pelapisan komponen otomotif harus menjaga ketebalan lapisan dalam kisaran sekitar plus minus 10 mikron, mencapai 500-1.000 jam uji semprot garam pada komponen struktural, dan menghasilkan tampilan yang konsisten yang diaudit oleh OEM. Biasanya ini berarti pretreatment tujuh tahap, aplikasi robotik atau reciprocator dengan pistol elektrostatik, dan pencatatan data proses penuh. Biaya lini tipikal adalah USD 350.000-1.800.000.
Apa yang membuat pelapisan otomotif berbeda dari pelapisan industri umum?
Tiga hal: toleransi yang lebih ketat, bukti yang terdokumentasi, dan konsekuensi kegagalan. Lini industri umum dinilai berdasarkan apakah komponen terlihat dapat diterima. Lini otomotif dinilai berdasarkan spesifikasi tertulis, dengan data yang tercatat, dan batch yang ditolak dapat menghentikan lini perakitan pelanggan.
Dalam praktiknya, hal ini lebih mengubah pemilihan peralatan daripada mengubah kimia proses. Pencatatan data, redundansi, dan kemampuan pengulangan menjadi kriteria pembelian tersendiri.
Spesifikasi apa yang biasanya dimiliki oleh suku cadang otomotif?
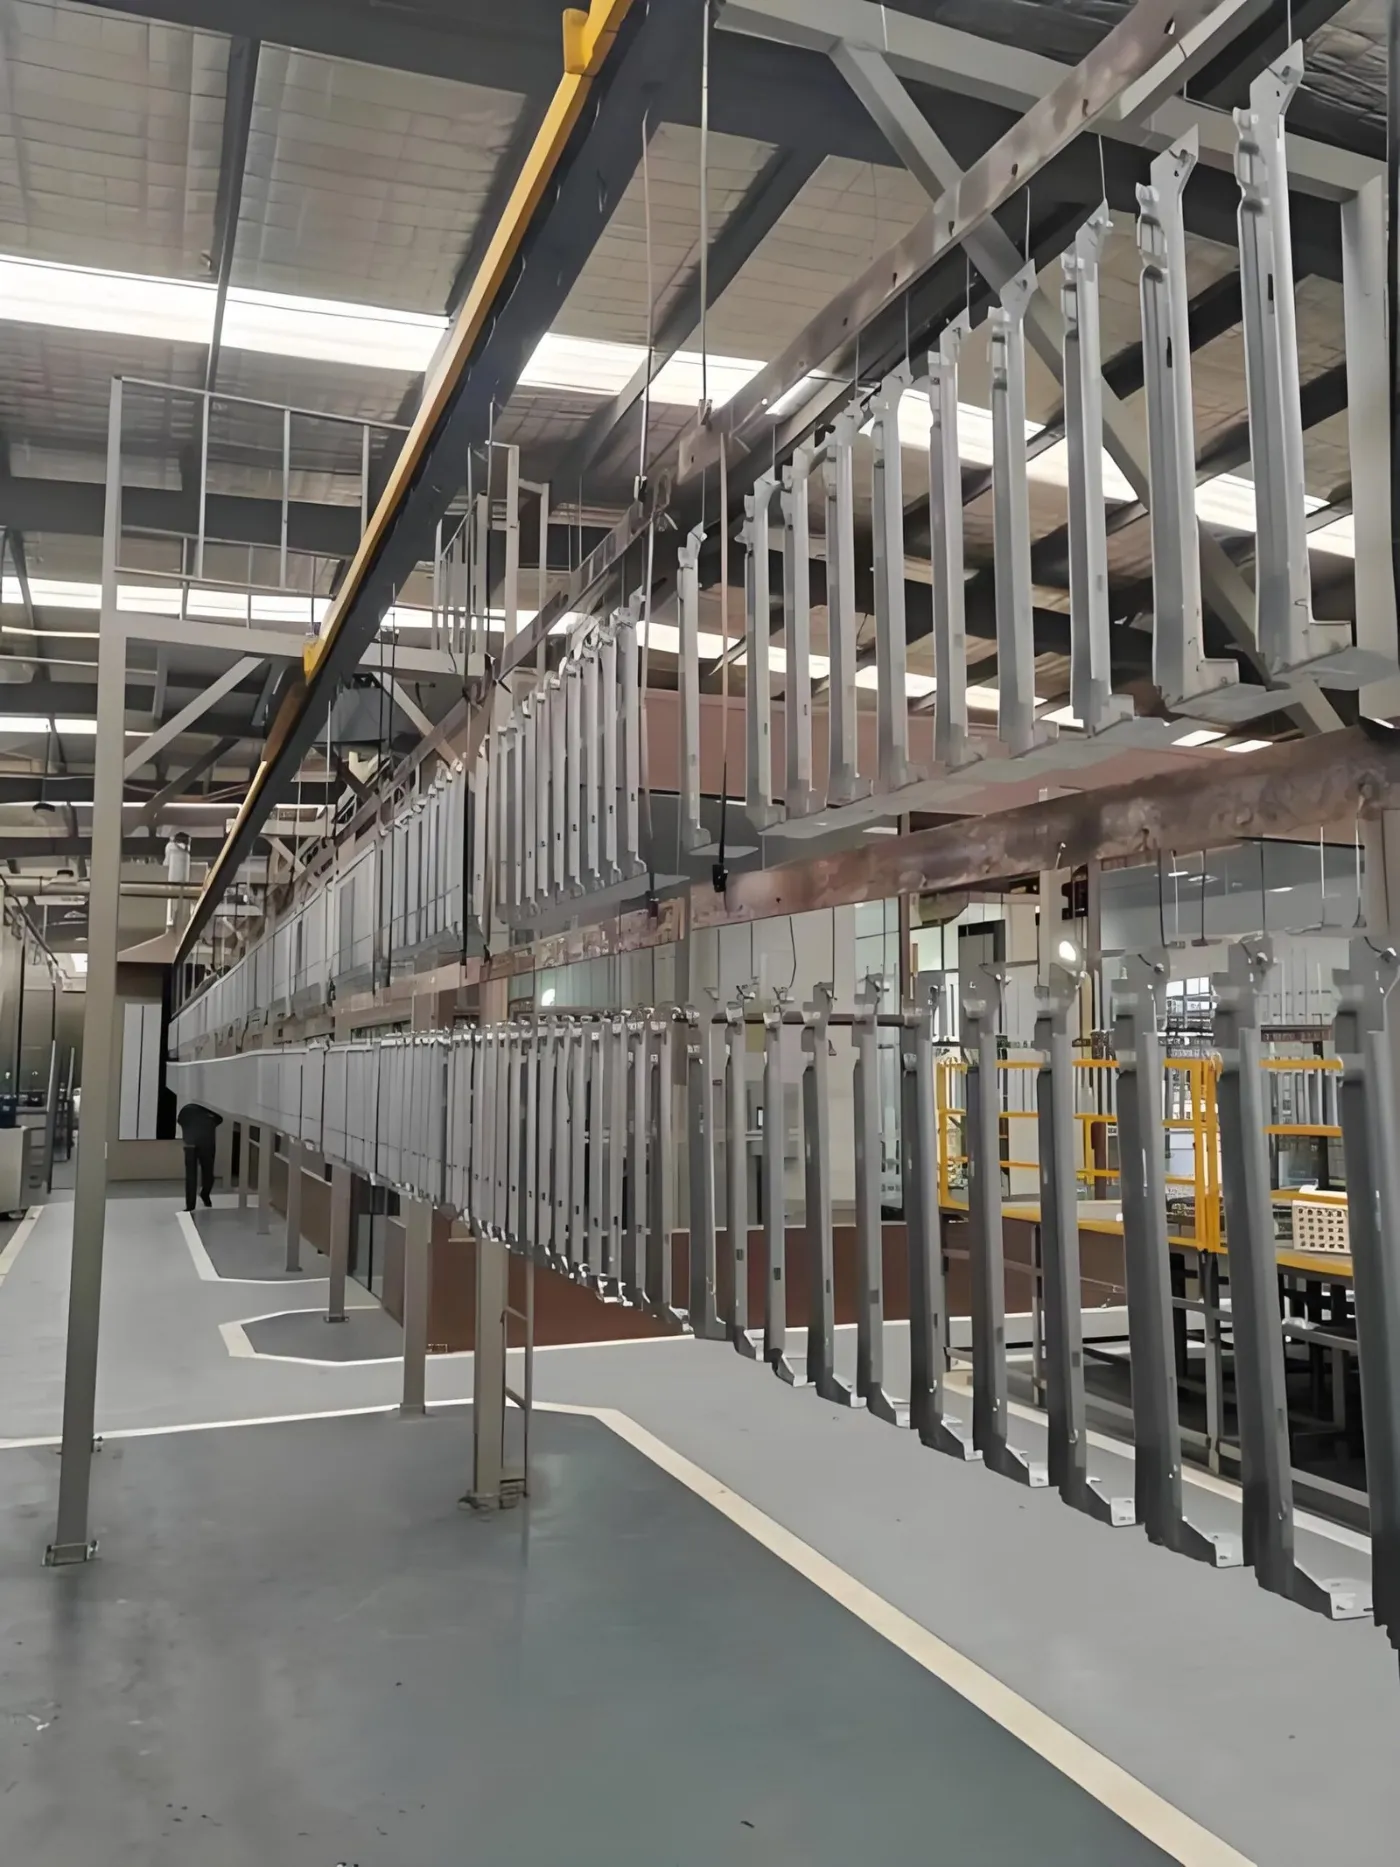
| Grup bagian | Sistem tipikal | Ketebalan film | Semprotan garam | Penampilan |
|---|---|---|---|---|
| Sasis dan struktural | Zinc phosphate + bubuk epoksi atau e-coat | 60-100 mikron | 500-1,000 h | Fungsional |
| Hub roda dan pelek | Pretreatment + primer bubuk + lapisan atas | 90-140 mikron | 750-1.000 jam | Kelas A terlihat |
| Bemper dan list (plastik) | Api atau plasma + primer + base + clear | 50-90 mikron | Tidak berlaku | Kelas A terlihat |
| Braket interior | Besi fosfat + bubuk poliester | 60-80 mikron | 250-400 h | Fungsional |
| Pegas dan pengencang | Serpihan atau bubuk seng | 8-25 mikron | 480-720 h | Fungsional |
Konfirmasikan persyaratan yang tepat sesuai standar pelanggan itu sendiri. Sebagian besar OEM menerbitkan spesifikasi khusus untuk suku cadang tertentu yang mengesampingkan angka-angka umum di atas.
Bagaimana Anda mencapai ketebalan lapisan film plus atau minus 10 mikron?
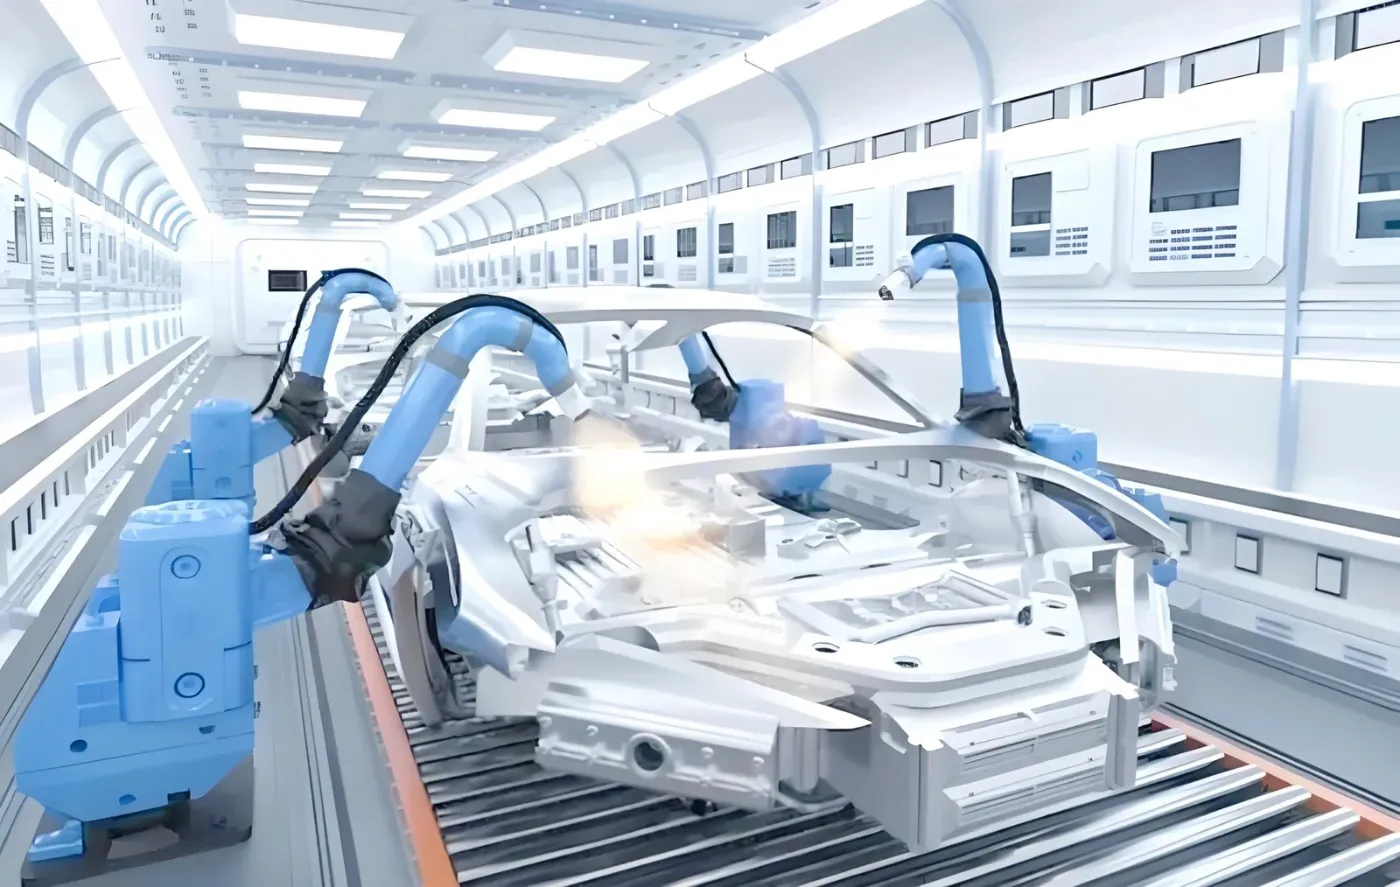
| Aplikasi | senjata elektrostatik dengan kontrol kV loop tertutup dan aliran bubuk; robot untuk bagian berkontur, reciprocator untuk permukaan datar. |
|---|---|
| Posisi penempatan komponen | posisi menggantung tetap dengan jig, bukan kait yang berayun bebas. Ayunan adalah penyebab tunggal terbesar dari variasi. |
| Pembumian listrik | Ketahanan kait di bawah 1 megohm, diperiksa setiap shift. Pembumian yang buruk menyebabkan film tipis dan ionisasi balik. |
| Keseimbangan udara booth | Kecepatan permukaan yang stabil dalam kisaran plus atau minus 10%. |
| Pengukuran | pengukuran induksi magnetik otomatis atau sampel dengan hasil dicatat terhadap batch. |
| Rekam jejak pengiriman | 800+ lini pelapisan untuk 500+ klien di 36 negara (tim teknik MUSI, kumulatif sejak 2011) |
| Layanan | Desain, manufaktur, instalasi, komisioning, pelatihan operator dan layanan purna jual dari satu perusahaan |
Berapa throughput yang dibutuhkan oleh lini otomotif?
| Ukuran program | Bagian per jam | Kecepatan jalur | Konfigurasi |
|---|---|---|---|
| Volume rendah, aftermarket | 100-300 | 1,0-2,0 m/menit | Stan tunggal, reciprocator |
| Pasokan komponen Tier-2 | 300-800 | 1,5-3,0 m/menit | Robot atau reciprocator kembar |
| Pasokan langsung Tier-1 | 800-2,000 | 2,5-5,0 m/min | Sel robot, power-and-free, bilik kembar |
Konveyor power-and-free umum digunakan di atas sekitar 500 komponen per jam karena memungkinkan buffering antara pemuatan, pelapisan, dan pembongkaran, sehingga berhentinya satu stasiun tidak membuat seluruh lini menganggur.
Bukti apa yang akan diminta oleh pelanggan?
- Catatan ketebalan film per batch, dengan sertifikat kalibrasi alat ukur.
- Laporan uji semprot garam sesuai ASTM B117 atau ISO 9227 pada durasi yang dinyatakan.
- Hasil adhesi terhadap uji potong silang ISO 2409, biasanya kelas 0 atau 1.
- Verifikasi pengawetan dengan data logger oven, menunjukkan suhu logam bagian dan waktu.
- Log kontrol bak pretreatment: konsentrasi, suhu, konduktivitas per shift.
Peralatan harus ditentukan dengan mempertimbangkan keluaran-keluaran ini. Menambahkan pencatatan data setelah commissioning jauh lebih mahal daripada memasukkannya ke dalam panel kontrol asli.
Berapa biaya lini pelapisan suku cadang otomotif pada tahun 2026?
| Konfigurasi | Harga indikatif (USD, ex-works) |
|---|---|
| Volume rendah, reciprocator, pretreatment 5 tahap | 350,000-650,000 |
| Tier-2, sel robot, pretreatment 7 tahap | 650,000-1,200,000 |
| Tier-1, bilik ganda, power-and-free, penebangan penuh | 1,200,000-1,800,000 |
| Tambahkan: Perawatan VOC untuk topcoat pelarut | 80,000-400,000 |
Mengapa memilih lini pelapisan otomotif dari MUSI Technology?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) adalah produsen lini pengecatan turnkey asal Tiongkok, dengan 800+ lini pengecatan yang telah dipasok ke 500+ klien di 36 negara, termasuk lini pengecatan komponen otomotif untuk pemasok Tier-1 dan Tier-2.
- Panel kontrol ditentukan dengan ketebalan film, pengawetan, dan pencatatan bak dari awal.
- Sel robot dan reciprocator dipilih berdasarkan campuran part yang sebenarnya.
- Konfigurasi standar dikirim dalam 30-60 hari dengan garansi 12 bulan untuk seluruh mesin dan 36 bulan untuk komponen kritis. Bagian struktur mendapat garansi hingga 60 bulan.
- Setiap lini dirancang berdasarkan spesifikasi kinerja tertulis. Kecepatan lini, profil curing, ketebalan film, dan tingkat emisi dinyatakan dalam kontrak dan dibuktikan pada part Anda sendiri saat uji coba pabrik sebelum pengiriman.
- Satu tim engineering menangani seluruh rantai — pretreatment, aplikasi, curing, konveyor, dan kontrol emisi — sehingga trade-off di antara semuanya diselesaikan di meja gambar, bukan di lantai pabrik Anda.
MUSI bekerja sama dengan produsen yang memperlakukan surface finishing sebagai bagian dari produk, bukan langkah terakhir sebelum pengemasan. Itu mengubah topik pembicaraan pertama: gambar part, target throughput, dan standar yang diaudit oleh pelanggan Anda sendiri, bukan nomor model. Ini juga mengubah apa yang terjadi setelah commissioning, di mana penyetelan proses, pengembangan operator, dan dukungan suku cadang berlanjut sepanjang masa pakai lini.
Lihat solusi pelapisan suku cadang otomotif dan Studi kasus lini pelapisan otomotif Tier-1.
Pertanyaan yang sering diajukan
Apakah toleransi ketebalan filem yang diperlukan oleh salutan automotif?
Biasanya lebih kurang 10 mikron pada sasaran 60-100 mikron untuk bahagian struktur, dan lebih ketat pada permukaan kelihatan Kelas A. Mengekalkan toleransi itu bergantung pada jig bahagian tetap dan bukan cangkuk yang berayun bebas, kawalan pistol elektrostatik gelung tertutup, pembumian cangkuk di bawah 1 megohm, dan halaju muka booth yang stabil dalam lingkungan lebih kurang 10%.
Berapa jam ujian semburan garam yang diperlukan oleh bahagian automotif?
Chassis dan bagian struktural biasanya memerlukan 500-1.000 jam untuk ASTM B117 atau ISO 9227, hub roda 750-1.000 jam, braket interior 250-400 jam, dan pengencang berlapis 480-720 jam. Selalu konfirmasi terhadap spesifikasi suku cadang pelanggan sendiri, yang mengesampingkan angka generik.
Perlakuan awal apa yang dibutuhkan oleh jalur pelapisan otomotif?
Pretreatment tujuh tahap adalah standar untuk bagian struktural dan eksterior: degrease alkali, bilas, penghilangan karat, bilas, konversi seng fosfat atau zirkonium, bilas dan segel deionisasi. Lima tahap digunakan untuk bagian interior dan non-kritis di mana persyaratan korosi adalah 250-400 jam.
Berapa throughput yang dijalankan oleh lini coating Tier-1?
Biasanya 800-2.000 bagian per jam pada 2,5-5,0 m/menit, menggunakan sel robot dengan dua bilik dan konveyor power-and-free. Power-and-free adalah normal di atas sekitar 500 bagian per jam, karena buffering antara muat, lapis dan bongkar mencegah satu stasiun yang berhenti membuat seluruh lini menganggur.
Dokumentasi apa yang akan diminta oleh OEM?
Catatan ketebalan film per batch dengan sertifikat kalibrasi gauge, laporan salt spray sesuai ASTM B117 atau ISO 9227, hasil adhesi cross-cut sesuai ISO 2409 pada kelas 0 atau 1, jejak data logger oven yang menunjukkan suhu logam part terhadap waktu, dan log kontrol bak pretreatment per shift. Tentukan pencatatan ini pada panel kontrol asli daripada melakukan retrofit.
Berapa biaya lini pelapisan suku cadang otomotif?
Kisaran indikatif ex-works 2026 adalah USD 350.000-650.000 untuk lini reciprocator bervolume rendah dengan pretreatment lima tahap, USD 650.000-1.200.000 untuk sel robot Tier-2 dengan tujuh tahap, dan USD 1.200.000-1.800.000 untuk lini twin-booth Tier-1 dengan power-and-free dan pencatatan data penuh. Pengolahan VOC untuk topcoat berbasis pelarut menambah USD 80.000-400.000.
Tentang angka-angka dalam panduan ini. Kisaran harga adalah perkiraan ex-works China yang disusun pada September 2026 dari penawaran proyek MUSI Technology dan diberikan hanya untuk penganggaran; harga pasti tergantung pada amplop bagian, throughput, dan persyaratan kepatuhan lokal. Angka kinerja adalah nilai tipikal untuk peralatan yang ditentukan dengan benar dan dioperasikan dengan benar, bukan jaminan. Di mana sertifikasi atau angka spesifik pelanggan tidak dapat diverifikasi, itu ditandai untuk konfirmasi daripada dinyatakan. Terakhir ditinjau: 9 September 2026.
Peralatan terkait: Sistem Lini Pelapisan Otomatis
Panduan terkait: Lini Perlakuan Permukaan untuk Komponen Otomotif: Pretreatment, E-coat, dan Lapisan Akhir
Kirimkan ukuran komponen, kapasitas, dan jenis pelapisan Anda — insinyur kami membalas dalam 24 jam, dan tata letak serta anggaran menyusul setelah data komponen Anda lengkap. Hubungi MUSI Technology atau jelajahi rangkaian peralatan kami.
Bacaan Lanjutan
- ProdukLini Pelapisan Otomotif
Lini Pelapisan Fleksibel Robotik - IndustriPelapisan Suku Cadang Otomotif
- Panduan teknisPelapisan Bubuk Roda dan Sasis Otomotif: Spesifikasi, Desain Lini, dan Biaya (2026)
Pengecatan Semprot Robotik vs Reciprocator: Kapan Robot Menguntungkan? (2026) - Studi KasusLini Pelapisan Suku Cadang Otomotif untuk Pemasok Tier-1
Pelapisan Robotik Bumper Otomotif
Lini Pelapisan Bubuk Hub Roda Otomotif
Lini Curing UV untuk Komponen Interior Otomotif - BeritaPengecatan Semprot Robotik di Industri Otomotif: Panduan Praktis