Phosphate de fer vs phosphate de zinc comme prétraitement pour le revêtement en poudre
Réponse rapide : Le phosphate de fer est un mince revêtement de conversion amorphe d'environ 20-70 mg/ft² (0,2-0,75 g/m²) appliqué en trois ou cinq étapes à 32-60 °C. Le phosphate de zinc est un revêtement cristallin d'environ 100-300 mg/ft² (1,1-3,2 g/m²) pour les travaux de pré-peinture par pulvérisation qui nécessitent six à huit étapes, un rinçage de conditionnement, une filtration des boues et un traitement des eaux usées contenant des métaux lourds. Products Finishing donne 250-500 heures de brouillard salin pour le phosphate de fer sur acier et environ 750 heures pour le phosphate de zinc, les deux dépendant du système de revêtement complet. Le phosphate de fer convient aux travaux intérieurs et industriels généraux ; le phosphate de zinc convient aux pièces automobiles, extérieures et galvanisées.
MUSI Technology, un fabricant de lignes de revêtement par pulvérisation de poudre et de liquide à Changzhou, en Chine, construit des sections de prétraitement par pulvérisation et immersion pour l'une ou l'autre chimie, en dimensionnant chaque étape à partir du temps de contact et de la vitesse du convoyeur et en ajoutant l'étape de conditionnement, la cuve de phosphate en acier inoxydable, la boucle de filtration des boues et le rinçage à l'eau déminéralisée qu'un procédé au phosphate de zinc nécessite.
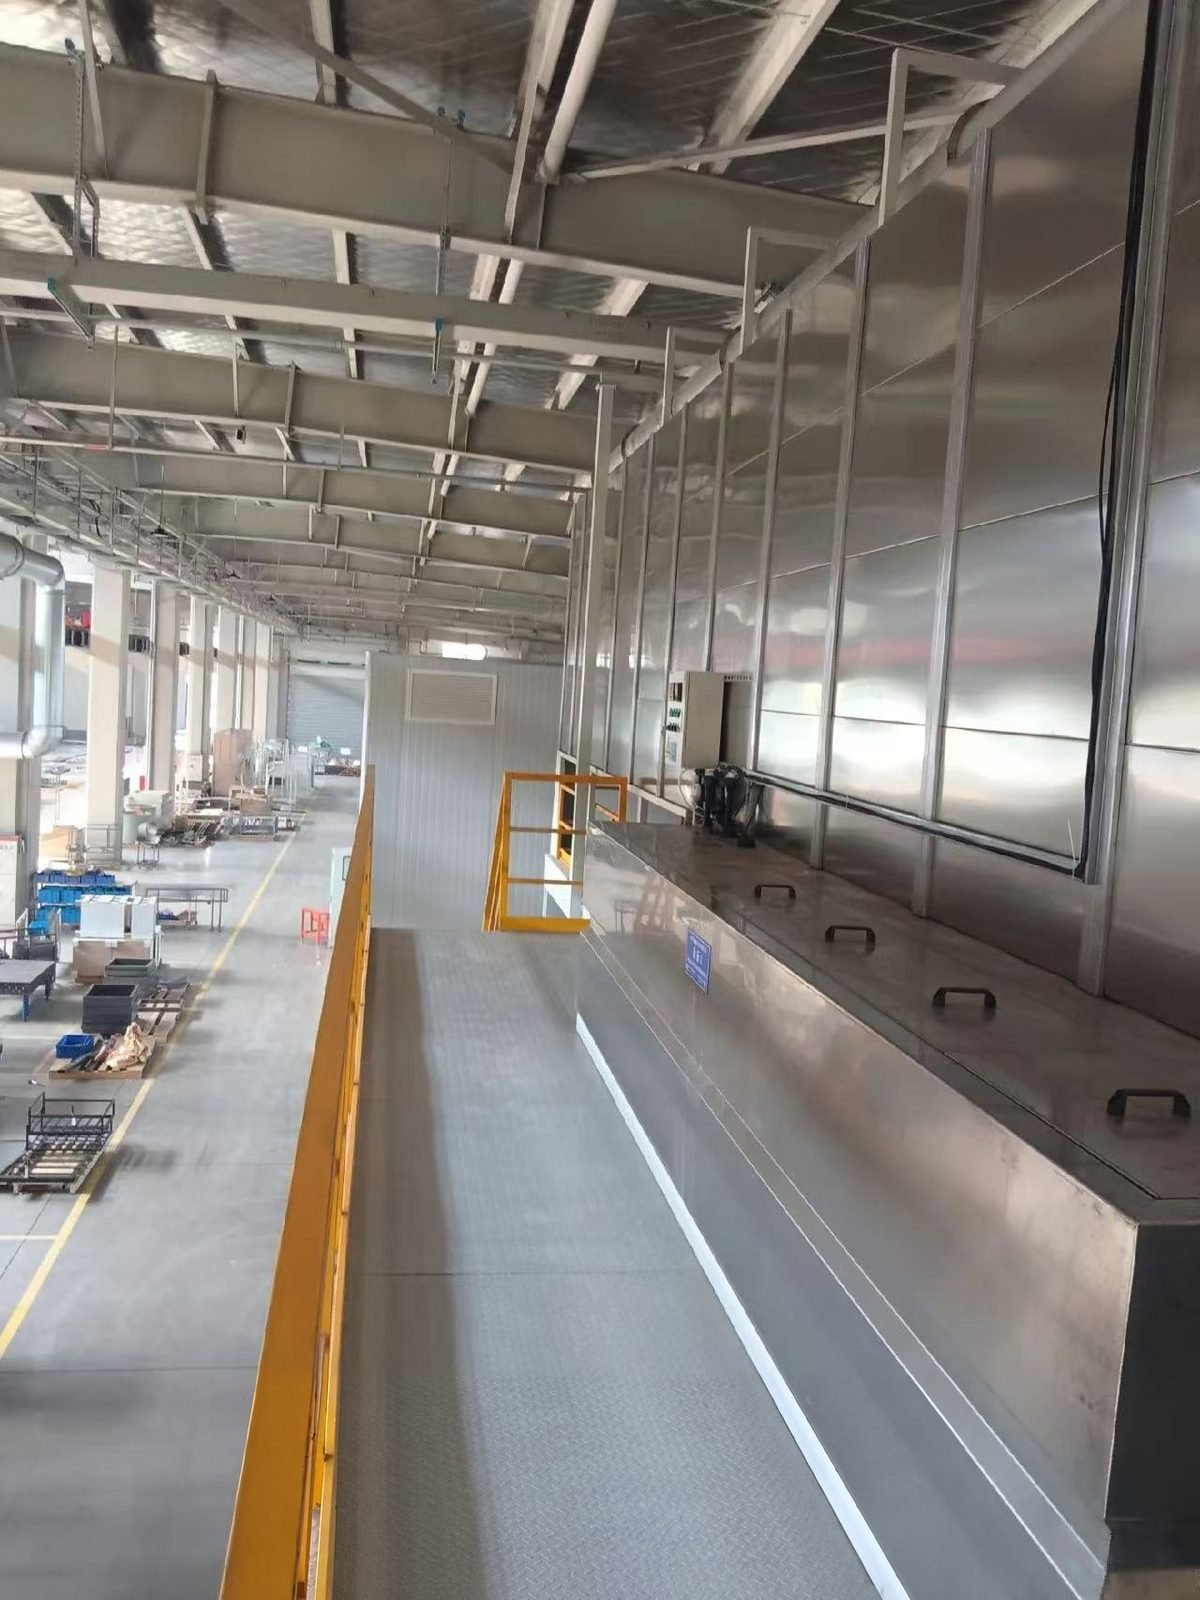
Quelle est la différence entre le phosphate de fer et le phosphate de zinc ?
Le phosphate de fer est un revêtement de conversion mince et amorphe et le phosphate de zinc est un revêtement plus épais et cristallin ; les deux sont un prétraitement pour le revêtement en poudre qui améliore l'adhérence et ralentit la corrosion sous-film. Un revêtement de phosphate de fer apparaît bleu à iridescent et se forme à partir d'un bain légèrement acide qui peut nettoyer et revêtir dans la même étape. Le phosphate de zinc dépose des cristaux de phosphate de zinc à partir d'un bain plus complexe, souvent modifié avec du nickel et du manganèse, et nécessite d'abord un rinçage de conditionnement pour que les cristaux restent fins et denses. Les produits vendus comme phosphate de zinc-fer appartiennent à la famille du zinc et doivent être jugés à partir de la fiche technique du fournisseur.
| Article | Phosphate de fer | Phosphate de zinc |
|---|---|---|
| Structure du revêtement | Amorphe, bleu à iridescent | Cristallin, gris |
| Poids du revêtement de phosphate | 20-70 mg/ft² (environ 0,2-0,75 g/m²) ; 25-50 mg/ft² est une plage de travail courante | 100-300 mg/ft² (environ 1,1-3,2 g/m²) pour le travail de pré-peinture par pulvérisation ; 300-500 mg/ft² pour l'immersion selon TT-C-490 Type I |
| Nombre typique d'étapes | 3 ou 5 | 6 à 8, y compris le conditionnement et la passivation |
| Température du bain | 32-60 °C (90-140 °F) ; 50-60 °C sur une fiche technique de fournisseur | 48-55 °C sur une fiche technique de fournisseur |
| Acidité du bain | pH 3,5-5,0 (nettoyage et revêtement combinés) ou 4,5-5,5 | Contrôlé par les points d'acide libre et d'acide total, pas par le pH seul |
| Rinçage de conditionnement (activation) | Non requis | Requis pour des cristaux fins et uniformes |
| Boue de phosphate | Légère ; élimination périodique | En continu ; filtration ou filtre-presse |
| Matériaux de substrat | Acier ; également acier zingué et aluminium, avec un additif fluoré lorsque leur proportion est élevée | Acier, acier galvanisé, acier revêtu de zinc-nickel |
| Guide publié sur le brouillard salin (acier, sous peinture) | 250-500 h | Environ 750 h ; jusqu'à 1 000 h sur acier galvanisé |
| Eaux usées | Phosphate, neutralisation, dégraissage | Précipitation du zinc, du nickel et du manganèse plus phosphate |
Les chiffres de brouillard salin sont un guide publié par Products Finishing et dépendent du système complet : nettoyage, qualité de l'eau de rinçage, rinçage de scellement, chimie de la poudre et épaisseur du film. Ils ne constituent pas une garantie pour une ligne donnée.
Combien d'étapes chaque procédé de phosphatation nécessite-t-il ?
La phosphatation au fer fonctionne en trois ou cinq étapes, tandis que la phosphatation au zinc en nécessite six à huit car elle ajoute un rinçage de conditionnement, un rinçage passivant et un rinçage à l'eau déminéralisée. Les cuves supplémentaires, le chauffage et les pompes sont la principale raison pour laquelle une ligne au zinc est plus longue ; la laveuse de prétraitement page montre comment la longueur des étapes suit le temps de contact et la vitesse du convoyeur.
| Scène | Phosphatation au fer en 3 étapes | Phosphatation au fer en 5 étapes | Phosphatation au zinc (pulvérisation) |
|---|---|---|---|
| 1 | Nettoyage et phosphatation, 90 s, 90-140 °F, pH 3,5-5,0 | Nettoyage alcalin, 90 s, 90-140 °F | Nettoyage alcalin |
| 2 | Rinçage, 30 s | Rinçage, 30 s, température ambiante | Rinçage à l'eau |
| 3 | Rinçage de scellement, 30 s | Phosphate de fer, 60 s, 90-140 °F | Conditionnement (activateur au phosphate de titane) |
| 4 | Rinçage, 30 s, température ambiante | Phosphate de zinc, 60-180 s, 48-55 °C, 0,8-2,0 bar | |
| 5 | Rinçage d'étanchéité, 30 s, 70-140 °F | Rinçage à l'eau | |
| 6 | Rinçage passivant (d'étanchéité) | ||
| 7 | Rinçage à l'eau déminéralisée | ||
| 8 | Séchage (étape facultative sur la fiche du fournisseur) |
Le poids du revêtement augmente avec le nombre d'étapes pour le phosphate de fer : les recommandations publiées indiquent 20-40 mg/ft² pour une machine à laver à trois étapes et 40-70 mg/ft² pour cinq étapes.
Que faut-il spécifier : phosphate de fer ou phosphate de zinc ?
Le phosphate de fer convient aux produits intérieurs et industriels généraux en acier, et le phosphate de zinc est spécifié lorsque la pièce est exposée à l'extérieur, répond à une spécification automobile ou militaire, ou est en acier galvanisé. Un poids de revêtement phosphaté plus élevé n'est pas automatiquement meilleur sous poudre ; la régularité de la couche importe plus que le chiffre, et le film de poudre doit également correspondre à l'exposition, avec environ 50 µm cités pour les travaux intérieurs et 75 µm ou plus à l'extérieur.
| Utilisation finale | Choix habituel | Raison de la règle |
|---|---|---|
| Mobilier intérieur, rayonnages, enceintes, appareils | Phosphate de fer, 3 ou 5 étapes | Adhérence et résistance à la corrosion adéquates avec une courteveuse et un effluent simple |
| Fabrications industrielles générales en acier | Phosphate de fer, 5 étapes avec scellement et rinçage à l'eau déminéralisée | Guide publié de 250-500 h de brouillard salin, selon les étapes et le scellant |
| Pièces automobiles, équipements agricoles et d'irrigation | Phosphate de zinc | Guide publié d'environ 750 h sur l'acier |
| Acier galvanisé pour usage extérieur | Phosphate de zinc | Décrit comme le plus efficace sur acier galvanisé, jusqu'à 1 000 h |
| Conforme à la spécification fédérale américaine TT-C-490 | Phosphate de zinc, Type I | Le poids de revêtement et l'affinage du grain sont inscrits dans la spécification |
| Charges mixtes d'acier et d'aluminium | Phosphate de fer avec additif fluoré, ou zirconium en couche mince | Les fiches techniques du phosphate de zinc listent l'acier et l'acier revêtu de zinc |
Les couches de conversion au zirconium en couche mince sont l'alternative sans phosphate à ces deux procédés ; ce choix est traité séparément dans prétraitement au phosphate vs au zirconium. Les pièces galvanisées nécessitent également une attention particulière au dégazage, décrit dans l'article sur les piqûres et le dégazage.
Quels réglages de ligne et quels tests permettent de maintenir un bain de phosphate sous contrôle ?
Un bain de phosphate de fer est contrôlé par un titrage et une mesure de pH, et un bain de phosphate de zinc par trois : acide libre, acide total et accélérateur. Les deux sont confirmés par un test de poids de revêtement, dans lequel un panneau traité est pesé, décapé puis pesé à nouveau ; l'ISO 3892 décrit la méthode gravimétrique.
| Paramètre | Phosphate de fer | Phosphate de zinc | Comment c'est vérifié |
|---|---|---|---|
| Concentration du bain | 10-30 g/L ; acidité totale 4,1-12,3 points (fiche fournisseur) | Acidité totale 16-24 mL | Titrage avec de l'hydroxyde de sodium 0,1 N, point final à la phénolphtaléine |
| Acide libre | Normalement non effectué | 0.6-0.9 mL | Titrage d'un échantillon de 10 mL jusqu'au point final au bleu de bromophénol |
| Accélérateur de phosphatation | Intégré au produit | 1,0-2,5 mL de volume de gaz (type nitrite) | Test de dégagement gazeux avec l'acide sulfamique |
| pH | 4,5-5,5 (démarrer à 4,5-4,8) | Pas le contrôle principal | Électrode de pH |
| Température | 50-60 °C | 48-55 °C | Capteur de cuve et boucle PLC |
| Pression de pulvérisation | 1-2 bar | 0.8-2.0 bar | Manomètre de colonne montante |
| Poids du revêtement | 0,2-0,4 g/m² sur acier laminé à froid | Selon spécification du fournisseur ou du client | Peser, décaper, repeser (ISO 3892) |
| Boue de phosphate | Nettoyage périodique | Filtration continue ou filtre-presse | Visuel, inspection des buses |
Du côté de l'équipement, cela signifie un réservoir de phosphatation en acier inoxydable chauffé et isolé (les nuances 1.4401, 1.4541 ou 1.4571 sont citées pour le phosphate de zinc), une étape de conditionnement séparée placée directement avant l'étape de zinc, une boucle de décantation ou de filtration des boues, et des pompes doseuses asservies aux résultats de titrage. Les composants clés sont disponibles auprès de marques internationales telles que Henkel Bonderite et Chemetall (phosphatation Gardobond et activation Gardolene) pour la chimie (configurable selon les spécifications du client). Une vue plus large de la ligne se trouve dans le guide des lignes de revêtement en poudre.
Quelles eaux usées chaque procédé de phosphatation génère-t-il ?
L'effluent de phosphate de fer est principalement constitué de phosphate et d'huile éliminée et nécessite une neutralisation, tandis que l'effluent de phosphate de zinc contient également du zinc, du nickel et du manganèse qui doivent être précipités avant rejet. Une analyse des boues de phosphate de zinc rapporte environ 20 % de fer, 8 % de zinc et 45 % de phosphate, ce qui explique pourquoi elles sont filtrées et éliminées comme un déchet séparé. À titre de référence, les normes américaines de prétraitement pour la finition des métaux (40 CFR 433) plafonnent le zinc à 2,61 mg/L en maximum journalier et 1,48 mg/L en moyenne mensuelle, et le nickel à 3,98 et 2,38 mg/L. Les permis locaux fixent les valeurs contraignantes, et beaucoup limitent aussi le phosphate ou le phosphore total.
FAQ
Le phosphate de zinc est-il toujours meilleur que le phosphate de fer sous revêtement en poudre ? Non. Le phosphate de zinc offre une durée de vie publiée plus longue en brouillard salin, mais il nécessite plus d'étapes, un contrôle plus strict du bain, l'élimination des boues et un traitement des eaux usées chargées en métaux lourds. Pour les produits destinés à l'intérieur sur acier, une machine de lavage à cinq étapes au phosphate de fer bien exploitée avec un rinçage d'étanchéité suffit généralement à répondre à l'exigence.
Quel poids de couche de phosphate une ligne de revêtement en poudre doit-elle viser ? Les plages publiées sont de 20-70 mg/ft² pour le phosphate de fer et de 100-300 mg/ft² pour le phosphate de zinc par pulvérisation. Une couche uniforme dans la plage du fournisseur importe plus qu'une valeur élevée, car un revêtement irrégulier nuit davantage à la performance anticorrosion qu'un revêtement plus léger.
Pourquoi le phosphate de zinc nécessite-t-il un rinçage de conditionnement ? Le rinçage de conditionnement ou d'activation, généralement une dispersion de phosphate de titane, laisse des nuclei de cristallisation sur le métal. Les cristaux de phosphate de zinc se développent alors fins et denses en un temps de contact court. Sans cela, les cristaux sont grossiers et la couverture est irrégulière.
Le phosphate de fer peut-il être utilisé sur l'aluminium et l'acier galvanisé ? Oui, dans certaines limites. Une fiche technique d'un fournisseur liste l'acier, l'acier galvanisé et l'aluminium, et exige un additif fluoré lorsque les pièces en aluminium ou galvanisées dépassent environ 10 % de la charge. Le phosphate de fer nettoie et attaque principalement ces métaux.
Où intervient la technologie MUSI
MUSI Technology conçoit la section de prétraitement ainsi que le four de séchage, la cabine et le four de cuisson, de sorte que le nombre d'étapes, les matériaux des cuves et la qualité de l'eau de rinçage correspondent à la chimie spécifiée par le fournisseur du client. Les détails sont sur la laveuse de prétraitement page ; les plans et les objectifs de corrosion peuvent être envoyés via le page de contact.
Fourni par Lin Cong, directeur technique, MUSI Technology
Envoyez-nous la taille de votre pièce, votre débit et le type de revêtement — nos ingénieurs vous répondent avec une implantation et un budget en un jour ouvré. Contactez MUSI Technology ou parcourir notre gamme d'équipements.
Guides techniques connexes
- Cabine de pulvérisation à changement de couleur rapide : changement en 15 minutes
Les cabines de poudrage à changement de couleur rapide permettent de passer d'une couleur à l'autre en 10 à 25 minutes au lieu de 60 à 120. Matériaux des cabines, récupération par cyclone versus cartouche, coût par. - Ligne de revêtement en poudre pour roues et châssis : spécifications et coût
Les roues et les pièces de châssis portent les spécifications de corrosion et d’apparence les plus exigeantes dans la finition automobile. Empilement de revêtement, cibles de filiforme et de brouillard salin, ligne. - Traitement des COV : RTO vs RCO vs Charbon vs Rotor
Comparez les RTO, les RCO, l'adsorption sur charbon actif et les concentrateurs à rotor zéolithe pour le traitement des COV des lignes de peinture par pulvérisation : efficacité, coût et adéquation optimale. - Coût d'une ligne de revêtement complète : guide budgétaire 2026
Une ligne de peinture en poudre complète coûte entre 45 000 USD pour une installation semi-automatique et 2 000 000 USD pour une usine entièrement automatisée. - Filtres de cabine de pulvérisation : types, intervalles & coût
Filtres d'arrêt de peinture, de plafond, d'admission et d'échappement comparés selon l'efficacité, la perte de charge et la durée de vie. Intervalles de remplacement, comment lire un manomètre, et.