Tiền xử lý bằng Sắt Phosphate so với Kẽm Phosphate cho Sơn Tĩnh Điện
Trả lời nhanh: Sắt phosphate là lớp phủ chuyển hóa vô định hình mỏng khoảng 20-70 mg/ft² (0,2-0,75 g/m²) được áp dụng trong ba hoặc năm giai đoạn ở 32-60 °C. Kẽm phosphate là lớp phủ tinh thể khoảng 100-300 mg/ft² (1,1-3,2 g/m²) cho công việc phun sơn trước sơn cần sáu đến tám giai đoạn, xả tạo điều kiện, lọc bùn và xử lý nước thải kim loại nặng. Products Finishing đưa ra 250-500 giờ phun muối đối với sắt phosphate trên thép và khoảng 750 giờ đối với kẽm phosphate, cả hai đều phụ thuộc vào hệ thống sơn hoàn chỉnh. Sắt phosphate phù hợp với công việc trong nhà và công nghiệp nói chung; kẽm phosphate phù hợp với ô tô, ngoài trời và các bộ phận mạ kẽm.
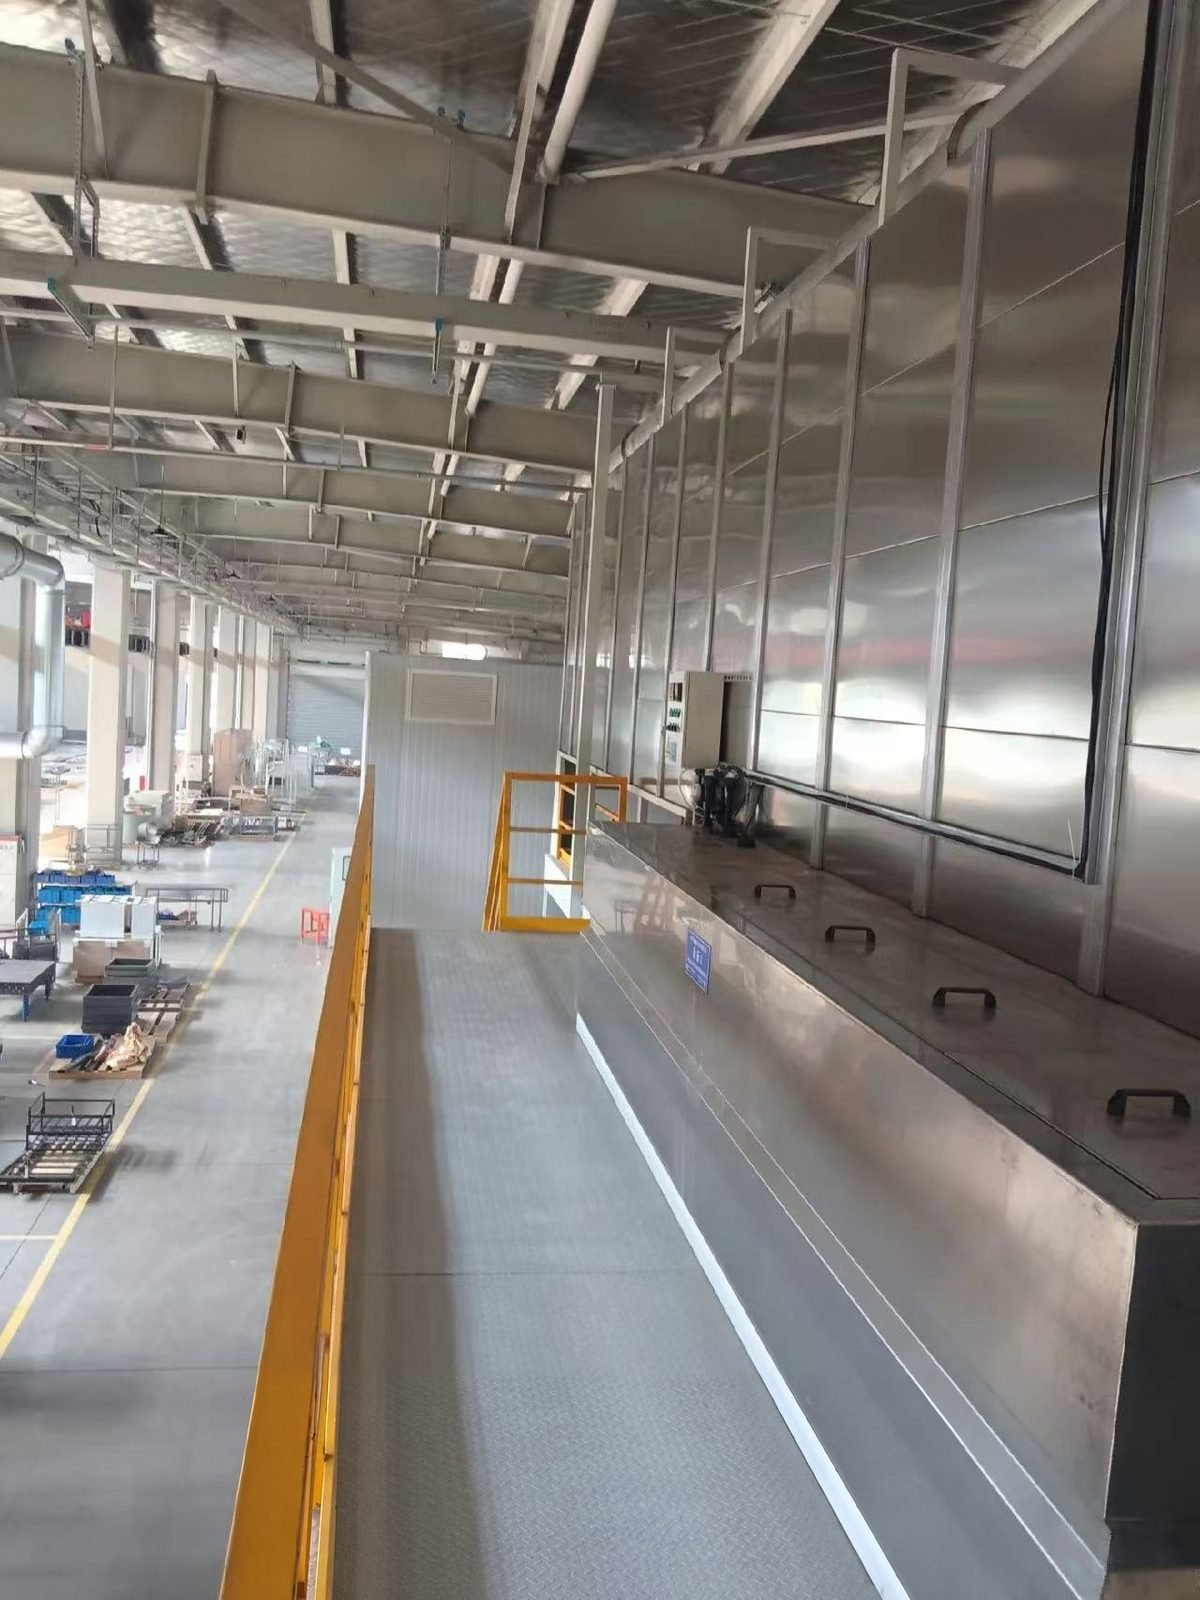
MUSI Technology, một nhà sản xuất dây chuyền phủ bột và phun dung dịch tại Thường Châu, Trung Quốc, chế tạo các phần tiền xử lý bằng phun và nhúng cho cả hai loại hóa chất, định cỡ từng giai đoạn dựa trên thời gian tiếp xúc và tốc độ băng tải và bổ sung giai đoạn điều hòa, bể phốt phát thép không gỉ, vòng lọc bùn và rửa nước khử ion mà quy trình phốt phát kẽm cần.
Sự khác biệt giữa phốt phát sắt và phốt phát kẽm là gì?
Phốt phát sắt là lớp phủ chuyển đổi mỏng, vô định hình và phốt phát kẽm là lớp phủ dày hơn, kết tinh; cả hai đều là tiền xử lý cho sơn bột giúp cải thiện độ bám dính và làm chậm ăn mòn dưới màng. Lớp phủ phốt phát sắt có màu xanh lam đến óng ánh và hình thành từ bể axit nhẹ có thể làm sạch và phủ trong cùng một giai đoạn. Phốt phát kẽm lắng đọng tinh thể phốt phát kẽm từ bể phức tạp hơn, thường được biến tính với niken và mangan, và cần rửa điều hòa trước để tinh thể giữ được mịn và dày đặc. Các sản phẩm được bán dưới dạng phốt phát kẽm-sắt nằm trong họ kẽm và nên được đánh giá từ bảng dữ liệu của nhà cung cấp.
| Hạng mục | Sắt phosphate | Kẽm photphat |
|---|---|---|
| Cấu trúc lớp phủ | Vô định hình, xanh lam đến óng ánh | Kết tinh, xám |
| Khối lượng lớp phủ phốt phát | 20-70 mg/ft² (khoảng 0,2-0,75 g/m²); 25-50 mg/ft² là dải làm việc phổ biến | 100-300 mg/ft² (khoảng 1,1-3,2 g/m²) cho công việc phun trước sơn; 300-500 mg/ft² cho ngâm để đạt TT-C-490 Loại I |
| Số lượng giai đoạn điển hình | 3 hoặc 5 | 6 đến 8, bao gồm điều hòa và thụ động hóa |
| Nhiệt độ bể | 32-60 °C (90-140 °F); 50-60 °C trên một bảng dữ liệu nhà cung cấp | 48-55 °C trên một bảng dữ liệu nhà cung cấp |
| Độ axit của bể | pH 3,5-5,0 (kết hợp làm sạch và phủ) hoặc 4,5-5,5 | Được kiểm soát bởi axit tự do và tổng điểm axit, không chỉ bởi pH |
| Rửa điều hòa (hoạt hóa) | Không yêu cầu | Cần thiết cho tinh thể mịn, đồng đều |
| Bùn photphat | Nhẹ; loại bỏ định kỳ | Liên tục; lọc hoặc máy ép lọc |
| Vật liệu nền | Thép; cả thép mạ kẽm và nhôm, với phụ gia florua khi tỷ lệ của chúng cao | Thép, thép mạ kẽm, thép mạ kẽm-niken |
| Hướng dẫn phun muối đã công bố (thép, dưới lớp sơn) | 250-500 h | Khoảng 750 giờ; lên đến 1.000 giờ trên thép mạ kẽm |
| Nước thải | Photphat hóa, trung hòa, loại bỏ dầu | Kết tủa kẽm, niken và mangan cùng với photphat |
Các số liệu về phun muối là hướng dẫn đã được công bố từ Products Finishing và phụ thuộc vào toàn bộ hệ thống: làm sạch, chất lượng nước tráng, tráng bịt kín, hóa học bột và độ dày màng. Chúng không phải là bảo đảm cho bất kỳ dây chuyền nào.
Mỗi quy trình phốt phát cần bao nhiêu giai đoạn?
Sắt phốt phát chạy trong ba hoặc năm giai đoạn, trong khi kẽm phốt phát cần sáu đến tám giai đoạn vì nó thêm một lần tráng điều hòa, một lần tráng thụ động hóa và một lần tráng nước khử ion. Các bồn, hệ thống gia nhiệt và máy bơm bổ sung là lý do chính khiến dây chuyền kẽm dài hơn; máy rửa tiền xử lý trang cho thấy độ dài giai đoạn tuân theo thời gian tiếp xúc và tốc độ băng tải.
| Giai đoạn | Sắt phốt phát 3 giai đoạn | Sắt phốt phát 5 giai đoạn | Kẽm phốt phát (phun) |
|---|---|---|---|
| 1 | Làm sạch và phốt phát, 90 giây, 90-140 °F, pH 3,5-5,0 | Làm sạch kiềm, 90 giây, 90-140 °F | Làm sạch kiềm |
| 2 | Rửa, 30 giây | Rửa, 30 giây, nhiệt độ môi trường | Rửa bằng nước |
| 3 | Rửa kín, 30 giây | Sắt photphat, 60 giây, 90-140 °F | Điều hòa (chất hoạt hóa titan photphat) |
| 4 | Rửa, 30 giây, nhiệt độ môi trường | Kẽm photphat, 60-180 giây, 48-55 °C, 0,8-2,0 bar | |
| 5 | Rửa tráng bịt kín, 30 giây, 70-140 °F | Rửa bằng nước | |
| 6 | Rửa thụ động (tráng bịt kín) | ||
| 7 | Rửa bằng nước khử ion | ||
| 8 | Sấy khô (giai đoạn tùy chọn trên bảng thông số nhà cung cấp) |
Khối lượng lớp phủ tăng theo số giai đoạn đối với sắt photphat: hướng dẫn đã công bố đưa ra 20-40 mg/ft² cho máy rửa ba giai đoạn và 40-70 mg/ft² cho năm giai đoạn.
Nên chỉ định loại nào: sắt photphat hay kẽm photphat?
Sắt photphat phù hợp với các sản phẩm trong nhà và công nghiệp thông dụng trên thép, còn kẽm photphat được chỉ định khi chi tiết được sử dụng ngoài trời, mang tiêu chuẩn ô tô hoặc quân sự, hoặc được làm từ thép mạ kẽm. Khối lượng lớp phủ photphat dày hơn không tự động tốt hơn dưới lớp bột; độ đồng đều của lớp quan trọng hơn con số, và màng bột cũng phải phù hợp với điều kiện tiếp xúc, với khoảng 50 µm được nêu cho ứng dụng trong nhà và 75 µm hoặc hơn cho ngoài trời.
| Mục đích sử dụng | Lựa chọn thông thường | Lý do của quy tắc |
|---|---|---|
| Nội thất trong nhà, kệ, vỏ bọc, thiết bị gia dụng | Sắt photphat, 3 hoặc 5 giai đoạn | Độ bám dính và khả năng chống ăn mòn đầy đủ với máy rửa ngắn và nước thải đơn giản |
| Kết cấu thép công nghiệp thông dụng | Sắt photphat, 5 giai đoạn với lớp niêm phong và tráng DI | Hướng dẫn đã công bố về phun muối 250-500 giờ, tùy thuộc vào số giai đoạn và chất niêm phong |
| Phụ tùng ô tô, thiết bị nông nghiệp và tưới tiêu | Kẽm photphat | Hướng dẫn đã xuất bản khoảng 750 h trên thép |
| Thép mạ kẽm dùng ngoài trời | Kẽm photphat | Được mô tả là hiệu quả nhất trên thép mạ kẽm, lên đến 1.000 h |
| Đáp ứng tiêu chuẩn liên bang Hoa Kỳ TT-C-490 | Kẽm photphat, Loại I | Khối lượng lớp phủ và độ mịn hạt được quy định trong tiêu chuẩn |
| Tải trọng thép và nhôm hỗn hợp | Sắt photphat với phụ gia florua, hoặc zirconium màng mỏng | Bảng dữ liệu kẽm photphat liệt kê thép và thép mạ kẽm |
Lớp phủ chuyển đổi zirconium màng mỏng là giải pháp thay thế không chứa photphat cho cả hai quy trình; lựa chọn đó được đề cập riêng trong tiền xử lý photphat so với zirconium. Các chi tiết mạ kẽm cũng cần chú ý đến hiện tượng thoát khí, được mô tả trong bài viết về lỗ kim và thoát khí.
Cài đặt dây chuyền và thử nghiệm nào giúp kiểm soát bể photphat?
Bể sắt photphat được kiểm soát bằng một phép chuẩn độ và một lần đọc pH, còn bể kẽm photphat bằng ba phép: axit tự do, axit tổng và chất xúc tiến. Cả hai đều được xác nhận bằng thử nghiệm khối lượng lớp phủ, trong đó một tấm đã xử lý được cân, tẩy lớp phủ và cân lại; ISO 3892 mô tả phương pháp trọng lượng.
| Thông số | Sắt phosphate | Kẽm photphat | Cách kiểm tra |
|---|---|---|---|
| Nồng độ bể | 10-30 g/L; tổng axit 4,1-12,3 điểm (bảng nhà cung cấp) | Tổng axit 16-24 mL | Chuẩn độ bằng natri hydroxit 0,1 N, điểm cuối phenolphtalein |
| Axit tự do | Thường không thực hiện | 0.6-0.9 mL | Chuẩn độ mẫu 10 mL đến điểm cuối xanh bromophenol |
| Chất xúc tiến photphat hóa | Tích hợp trong sản phẩm | 1.0-2.5 mL thể tích khí (loại nitrit) | Thử nghiệm sinh khí với axit sulfamic |
| pH | 4.5-5.5 (bắt đầu từ 4.5-4.8) | Không phải là kiểm soát chính | Điện cực pH |
| Nhiệt độ | 50-60 °C | 48-55 °C | Cảm biến bể và vòng PLC |
| Áp suất phun | 1-2 bar | 0.8-2.0 bar | Đồng hồ đo ống đứng |
| Khối lượng lớp phủ | 0,2-0,4 g/m² trên thép cán nguội | Theo quy cách của nhà cung cấp hoặc khách hàng | Cân, tước lớp phủ, cân lại (ISO 3892) |
| Bùn photphat | Vệ sinh định kỳ | Lọc liên tục hoặc máy ép lọc | Kiểm tra bằng mắt, kiểm tra vòi phun |
Về phía thiết bị, điều này có nghĩa là một bể phosphat bằng thép không gỉ được gia nhiệt và cách nhiệt (các mác 1.4401, 1.4541 hoặc 1.4571 được nêu cho kẽm phosphat), một công đoạn điều hòa riêng đặt ngay trước công đoạn kẽm, một vòng lắng hoặc lọc bùn, và các bơm định lượng gắn với kết quả chuẩn độ. Các thành phần chính có sẵn từ các thương hiệu quốc tế như Henkel Bonderite và Chemetall (Gardobond phosphating và Gardolene activation) cho phần hóa chất (có thể cấu hình theo yêu cầu của khách hàng). Một cái nhìn rộng hơn về dây chuyền nằm trong hướng dẫn dây chuyền sơn tĩnh điện bột.
Mỗi quy trình phosphat tạo ra loại nước thải nào?
Nước thải từ sắt phosphat chủ yếu là phosphat và dầu đã tách ra và cần được trung hòa, trong khi nước thải từ kẽm phosphat còn mang theo kẽm, niken và mangan phải được kết tủa trước khi xả thải. Một phân tích về bùn kẽm phosphat báo cáo khoảng 20 % sắt, 8 % kẽm và 45 % phosphat, đó là lý do tại sao nó được lọc ra và xử lý như một loại chất thải riêng. Để tham khảo, các tiêu chuẩn tiền xử lý hoàn thiện kim loại của Hoa Kỳ (40 CFR 433) giới hạn kẽm ở mức tối đa hàng ngày 2,61 mg/L và trung bình hàng tháng 1,48 mg/L, và niken ở mức 3,98 và 2,38 mg/L. Các giấy phép địa phương đặt ra các con số ràng buộc, và nhiều nơi cũng giới hạn phosphat hoặc tổng phốt pho.
Câu hỏi thường gặp
Kẽm phosphat có luôn tốt hơn sắt phosphat khi sơn bột không? Không. Kẽm phosphat cho tuổi thọ phun muối được công bố dài hơn, nhưng nó cần nhiều công đoạn hơn, kiểm soát bể chặt chẽ hơn, loại bỏ bùn và xử lý nước thải kim loại nặng. Đối với các sản phẩm trong nhà trên thép, một máy rửa sắt phosphat năm công đoạn vận hành tốt với nước tráng niêm phong thường đáp ứng yêu cầu.
Dây chuyền sơn bột nên nhắm đến trọng lượng lớp phủ phosphat nào? Các phạm vi được công bố là 20-70 mg/ft² đối với sắt phosphat và 100-300 mg/ft² đối với kẽm phosphat phun. Một lớp đồng đều trong phạm vi của nhà cung cấp quan trọng hơn một con số cao, vì lớp phủ không nhất quán gây hại cho hiệu suất chống ăn mòn hơn là một lớp mỏng hơn.
Tại sao kẽm phosphat cần một lần tráng điều hòa? Lớp tráng hoặc nước rửa kích hoạt, thường là dung dịch phân tán titan photphat, để lại các mầm kết tinh trên kim loại. Tinh thể kẽm photphat sau đó phát triển mịn và dày đặc trong thời gian tiếp xúc ngắn. Nếu không có nó, tinh thể sẽ thô và độ phủ không đồng đều.
Có thể sử dụng sắt photphat trên nhôm và thép mạ kẽm không? Có, trong giới hạn nhất định. Một bảng dữ liệu của nhà cung cấp liệt kê thép, thép mạ kẽm và nhôm, và yêu cầu thêm phụ gia florua khi các chi tiết nhôm hoặc mạ kẽm vượt quá khoảng 10 % tải. Sắt photphat chủ yếu làm sạch và ăn mòn các kim loại này.
Vị trí của MUSI Technology phù hợp ở đâu
MUSI Technology thiết kế phần tiền xử lý cùng với lò sấy khô, buồng phun và lò sấy đóng rắn, sao cho số lượng công đoạn, vật liệu bể và chất lượng nước rửa phù hợp với hóa chất mà nhà cung cấp của khách hàng chỉ định. Chi tiết có trên máy rửa tiền xử lý trang; bản vẽ và mục tiêu chống ăn mòn có thể được gửi qua trang liên hệ.
Được cung cấp bởi Lin Cong, Giám đốc Kỹ thuật, MUSI Technology
Gửi cho chúng tôi kích thước linh kiện, sản lượng và loại sơn — các kỹ sư của chúng tôi sẽ phản hồi với bố trí mặt bằng và ngân sách trong vòng một ngày làm việc. Liên hệ MUSI Technology hoặc xem qua dải thiết bị của chúng tôi.
Hướng dẫn kỹ thuật liên quan
- Buồng phun bột đổi màu nhanh: Đổi màu trong 15 phút
Buồng phun bột đổi màu nhanh chuyển màu trong 10-25 phút thay vì 60-120. Vật liệu buồng, thu hồi bằng cyclone so với cartridge, chi phí mỗi. - Dây chuyền sơn bột bánh xe & khung gầm: Thông số kỹ thuật & Chi phí
Bánh xe và các chi tiết khung gầm mang các thông số chống ăn mòn và ngoại quan khắt khe nhất trong hoàn thiện ô tô. Lớp phủ chồng, mục tiêu filiform và phun muối, dây chuyền. - Xử lý VOC: RTO so với RCO so với Than hoạt tính so với Rotor
So sánh RTO, RCO, hấp phụ than hoạt tính và thiết bị cô đặc rotor zeolite để xử lý VOC cho dây chuyền sơn phun: hiệu quả, chi phí và ứng dụng phù hợp nhất. - Chi phí dây chuyền sơn hoàn chỉnh: Hướng dẫn ngân sách 2026
Một dây chuyền sơn tĩnh điện hoàn chỉnh có giá từ 45.000 USD cho thiết lập bán tự động đến 2.000.000 USD cho nhà máy hoàn toàn tự động. - Bộ lọc buồng phun: Các loại, khoảng thời gian thay thế & chi phí
So sánh bộ lọc sơn, trần, lọc khí vào và khí thải về hiệu suất, độ giảm áp và tuổi thọ. Khoảng thời gian thay thế, cách đọc áp kế, và.