Difetti comuni della verniciatura a polvere e soluzioni
Sintesi: il team di ingegneria MUSI riassume analisi sistematiche e soluzioni per i difetti più comuni della verniciatura a polvere: fori di spillo, buccia d'arancia, colature, zone mancanti e variazione di colore.
Durante la produzione di verniciatura a polvere possono verificarsi vari difetti di rivestimento. Identificare rapidamente le cause profonde e applicare azioni correttive è essenziale per la qualità. Questo articolo condivide l'analisi e le soluzioni del team di ingegneria MUSI per i 6 difetti più comuni della verniciatura a polvere.
Fori di spillo — minuscoli pori simili ad aghi distribuiti sul film. Cause: granulometria irregolare della polvere; residui di olio o umidità sul pezzo; temperatura o tempo di cottura insufficienti; problemi di formulazione della polvere. Soluzioni: utilizzare granulometria uniforme (D50 30-40 μm); asciugatura completa dopo il pretrattamento; aumentare la temperatura di cottura e prolungare leggermente il tempo.
Buccia d'arancia — la superficie del film appare come una buccia d'arancia. Cause: flusso insufficiente durante la pre-cottura; temperatura di cottura troppo alta o rampa troppo rapida; polvere scaduta; spessore del rivestimento eccessivo. Soluzioni: aumentare la zona di pre-riscaldamento; regolare il profilo di cottura; utilizzare polveri con buone caratteristiche di flusso; controllare lo spessore del film a 60-100 μm.
Colature — il film cola sulle superfici verticali. Cause: spessore del rivestimento eccessivo; temperatura di pre-riscaldamento troppo alta; punto di fusione della polvere troppo basso. Soluzioni: ridurre la quantità di rivestimento per singola passata; raffreddare il pezzo prima della verniciatura; selezionare una polvere con punto di fusione appropriato.
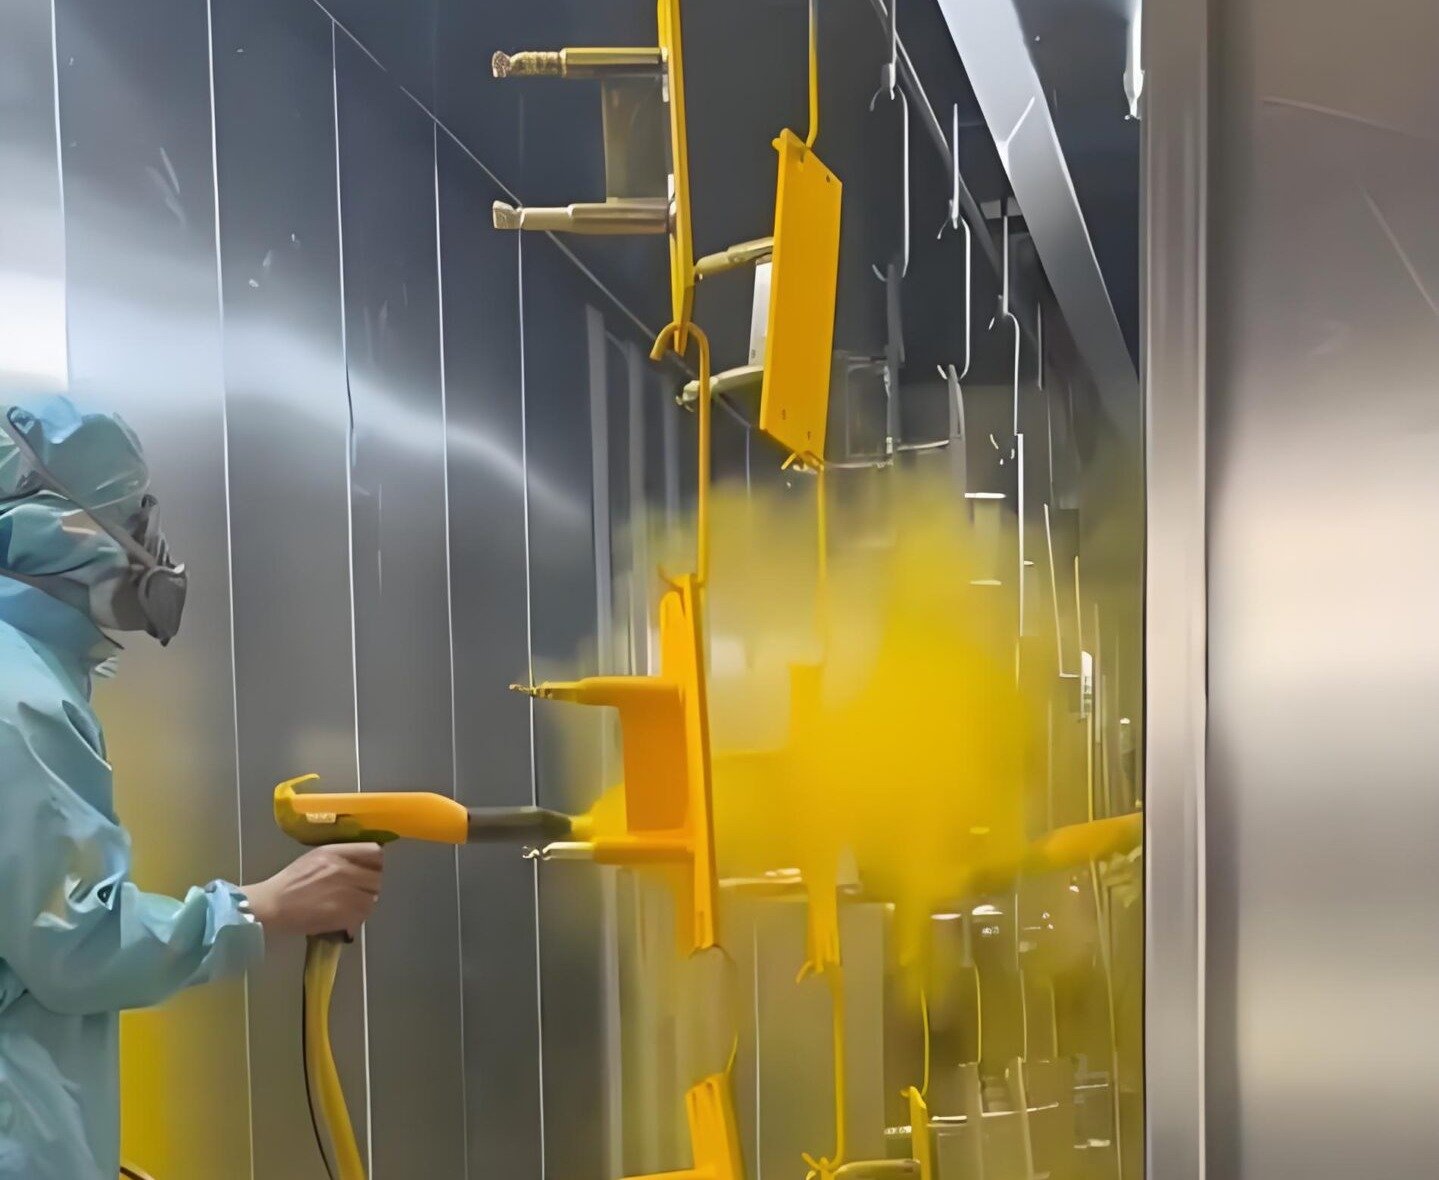
Zone mancanti — film localizzato sottile o incompleto. Cause: posizionamento errato della pistola; schermatura del campo elettrostatico (effetto gabbia di Faraday); alimentazione della polvere inadeguata. Soluzioni: aggiungere pistole o regolare gli angoli; ritocco manuale per parti profondamente incassate; pulire regolarmente i tubi della polvere; garantire aria compressa stabile.
Variazione di colore — prodotti dello stesso lotto mostrano un colore incoerente. Cause: variazione del lotto di polvere; variazione della temperatura di cottura; miscelazione di polveri di marche diverse. Soluzioni: stesso ordine = stesso lotto di polvere; controllare rigorosamente la temperatura di cottura (±3 °C); non miscelare mai polveri di marche diverse; polvere recuperata miscelata con nuova al rapporto raccomandato (60% nuova + 40% recuperata).
Scarsa adesione — ampia delaminazione durante il test di taglio incrociato. Cause: pretrattamento incompleto; peso del fosfato insufficiente; ossidazione superficiale. Soluzioni: testare regolarmente la chimica del pretrattamento; peso del fosfato 2-3 g/m²; verniciare entro 2 ore dal pretrattamento.
La verniciatura a polvere è un processo sistemico — i difetti spesso derivano da molteplici fattori. MUSI raccomanda di costruire un sistema completo di tracciamento e analisi dei difetti. Gli ingegneri MUSI possono supportare i clienti in ogni fase — dalla progettazione della linea all'ottimizzazione del processo.