Yaygın Toz Kaplama Kusurları ve Çözümleri
Özet: MUSI'nin mühendislik ekibi, en yaygın toz kaplama kusurları için sistematik analizler ve çözümler özetlemektedir: iğne delikleri, portakal kabuğu, akma, kaçırılan noktalar ve renk değişimi.
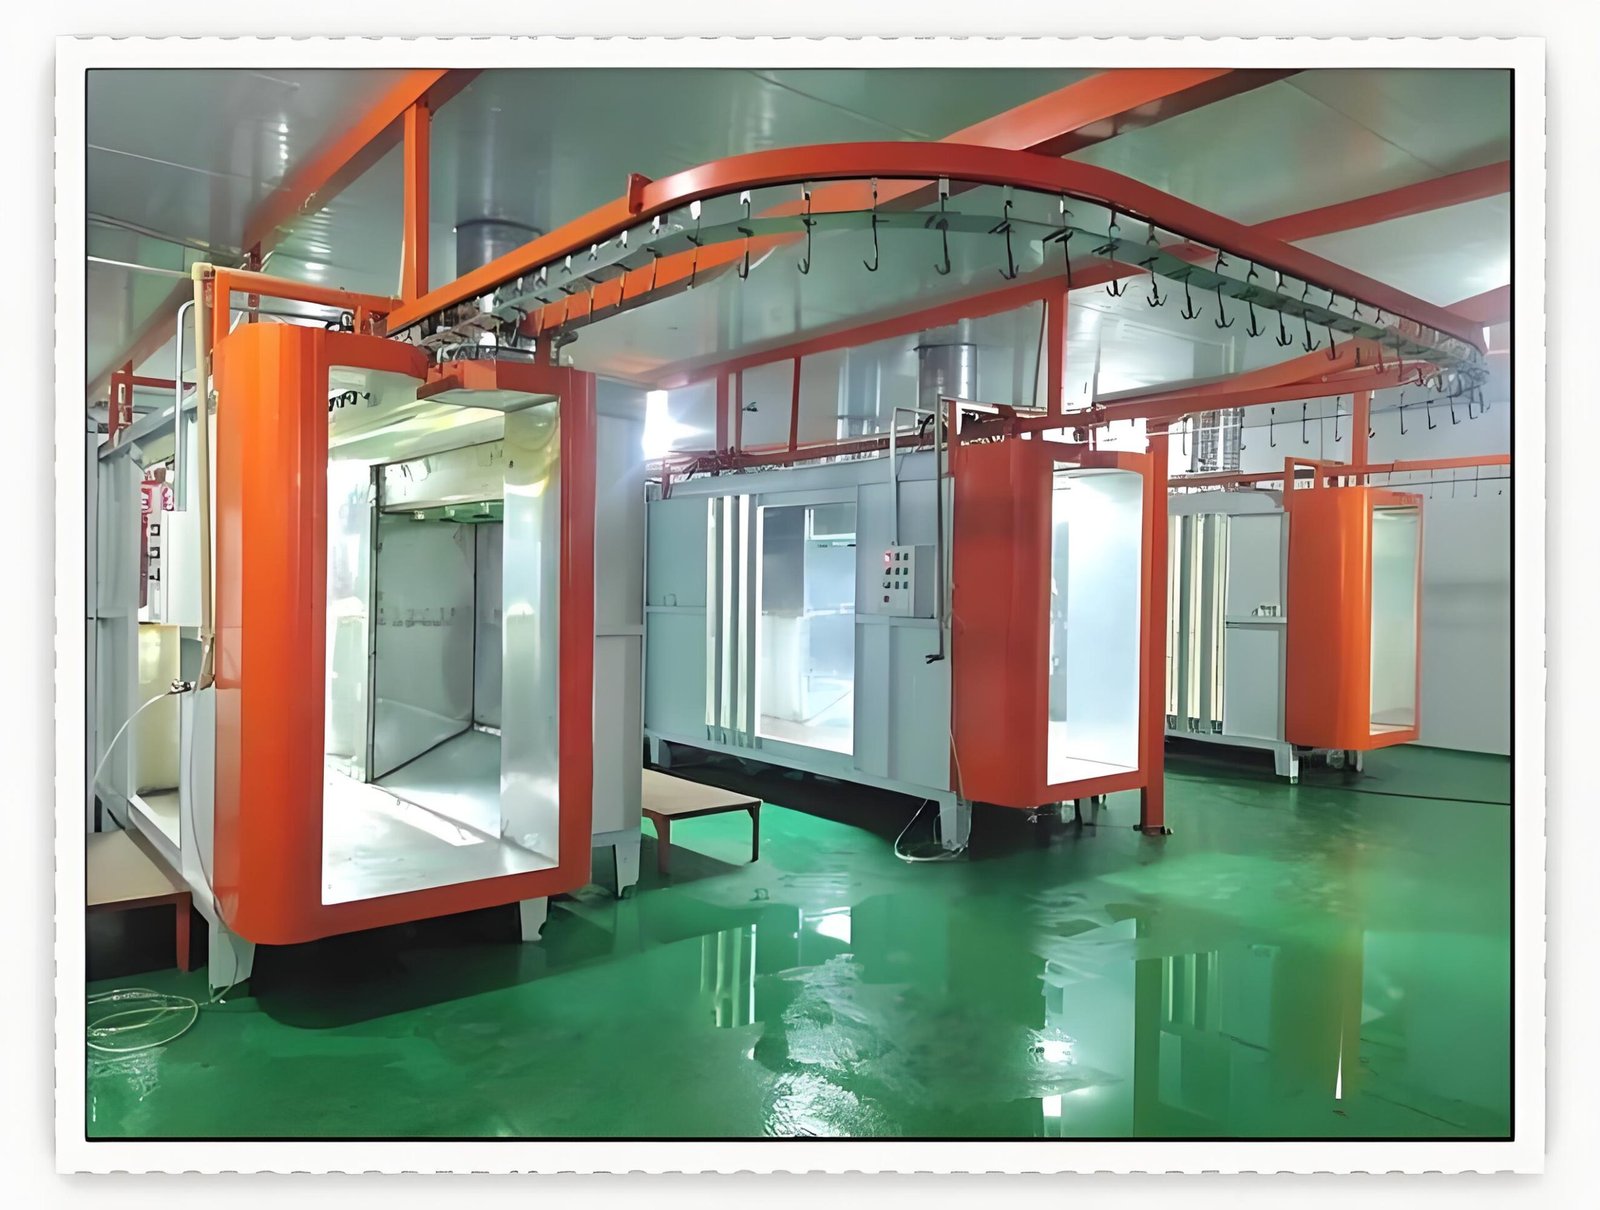
Toz boyama üretimi sırasında çeşitli kaplama kusurları ortaya çıkabilir. Kök nedenleri hızlı bir şekilde belirlemek ve düzeltici faaliyet uygulamak kalite için esastır. Bu makale, MUSI mühendislik ekibinin en yaygın 6 toz boyama kusuruna ilişkin analizini ve çözümlerini paylaşmaktadır.
İğne delikleri — film boyunca dağılmış küçük iğne benzeri gözenekler. Nedenleri: düzensiz toz partikül boyutu; iş parçası üzerinde yağ veya nem kalıntısı; yetersiz kürleme sıcaklığı veya süresi; toz formülasyon sorunları. Çözümler: tekdüze partikül boyutu kullanın (D50 30-40 μm); ön işlemden sonra iyice kurutun; kürleme sıcaklığını yükseltin ve süreyi hafifçe uzatın.
Portakal Kabuğu — film yüzeyi portakal kabuğu gibi görünür. Nedenleri: kürleme öncesi yetersiz akış; kürleme sıcaklığı çok yüksek veya rampa çok hızlı; süresi geçmiş toz; aşırı kaplama kalınlığı. Çözümler: ön ısıtma bölgesini artırın; kürleme profilini ayarlayın; iyi akış özelliklerine sahip tozlar kullanın; film kalınlığını 60-100 μm'de kontrol edin.
Sarkma — dikey yüzeylerde film akması. Nedenleri: aşırı kaplama kalınlığı; ön ısıtma sıcaklığı çok yüksek; toz erime noktası çok düşük. Çözümler: tek geçişte kaplama miktarını azaltın; kaplamadan önce iş parçasını soğutun; uygun erime noktalı toz seçin.
Kaçırılan Noktalar — yerelleşmiş ince veya tamamlanmamış film. Nedenleri: zayıf tabanca konumlandırma; elektrostatik alan koruması (Faraday kafesi etkisi); yetersiz toz beslemesi. Çözümler: tabancalar ekleyin veya açıları ayarlayın; derin girintili parçalar için manuel rötuş; toz hortumlarını düzenli olarak temizleyin; stabil basınçlı hava sağlayın.
Renk Değişimi — aynı partiden ürünler tutarsız renk gösterir. Nedenleri: toz parti değişimi; kürleme sıcaklığı değişimi; markalar arası toz karıştırma. Çözümler: aynı sipariş = aynı toz partisi; kürleme sıcaklığını kesinlikle kontrol edin (±3 °C); farklı markaların tozlarını asla karıştırmayın; geri kazanılan toz önerilen oranda yeni ile karıştırılır (%60 yeni + %40 geri kazanılmış).
Zayıf Yapışma — çapraz kesim testi sırasında büyük delaminasyon. Nedenleri: eksik ön işlem; yetersiz fosfat ağırlığı; yüzey oksidasyonu. Çözümler: ön işlem kimyasını düzenli olarak test edin; fosfat ağırlığı 2-3 g/m²; ön işlemden sonra 2 saat içinde kaplayın.
Toz boyama bir sistem sürecidir — kusurlar genellikle birden fazla faktörden kaynaklanır. MUSI, eksiksiz bir kusur izleme ve analiz sistemi kurulmasını önerir. MUSI mühendisleri, hat tasarımından proses optimizasyonuna kadar müşterileri baştan sona destekleyebilir.