Defectos comunes en el recubrimiento en polvo y sus soluciones
Resumen: El equipo de ingeniería de MUSI resume análisis sistemáticos y soluciones para los defectos más comunes del recubrimiento en polvo: poros, piel de naranja, escurrimiento, zonas sin recubrir y variación de color.
Durante la producción de recubrimiento en polvo pueden surgir diversos defectos de recubrimiento. Identificar rápidamente las causas raíz y aplicar acciones correctivas es esencial para la calidad. Este artículo comparte el análisis y las soluciones del equipo de ingeniería de MUSI para los 6 defectos más comunes del recubrimiento en polvo.
Picaduras — pequeños poros en forma de aguja distribuidos por toda la película. Causas: tamaño de partícula del polvo desigual; residuos de aceite o humedad en la pieza; temperatura o tiempo de curado insuficientes; problemas en la formulación del polvo. Soluciones: usar tamaño de partícula uniforme (D50 30-40 μm); secado completo después del pretratamiento; aumentar la temperatura de curado y extender ligeramente el tiempo.
Piel de naranja — la superficie de la película parece piel de naranja. Causas: flujo insuficiente durante el pre-curado; temperatura de curado demasiado alta o rampa demasiado rápida; polvo caducado; espesor de recubrimiento excesivo. Soluciones: aumentar la zona de precalentamiento; ajustar el perfil de curado; usar polvos con buenas características de flujo; controlar el espesor de película a 60-100 μm.
Descuelgue — la película escurre en superficies verticales. Causas: espesor de recubrimiento excesivo; temperatura de precalentamiento demasiado alta; punto de fusión del polvo demasiado bajo. Soluciones: reducir la cantidad de recubrimiento por pasada; enfriar la pieza antes de recubrir; seleccionar polvo con punto de fusión adecuado.
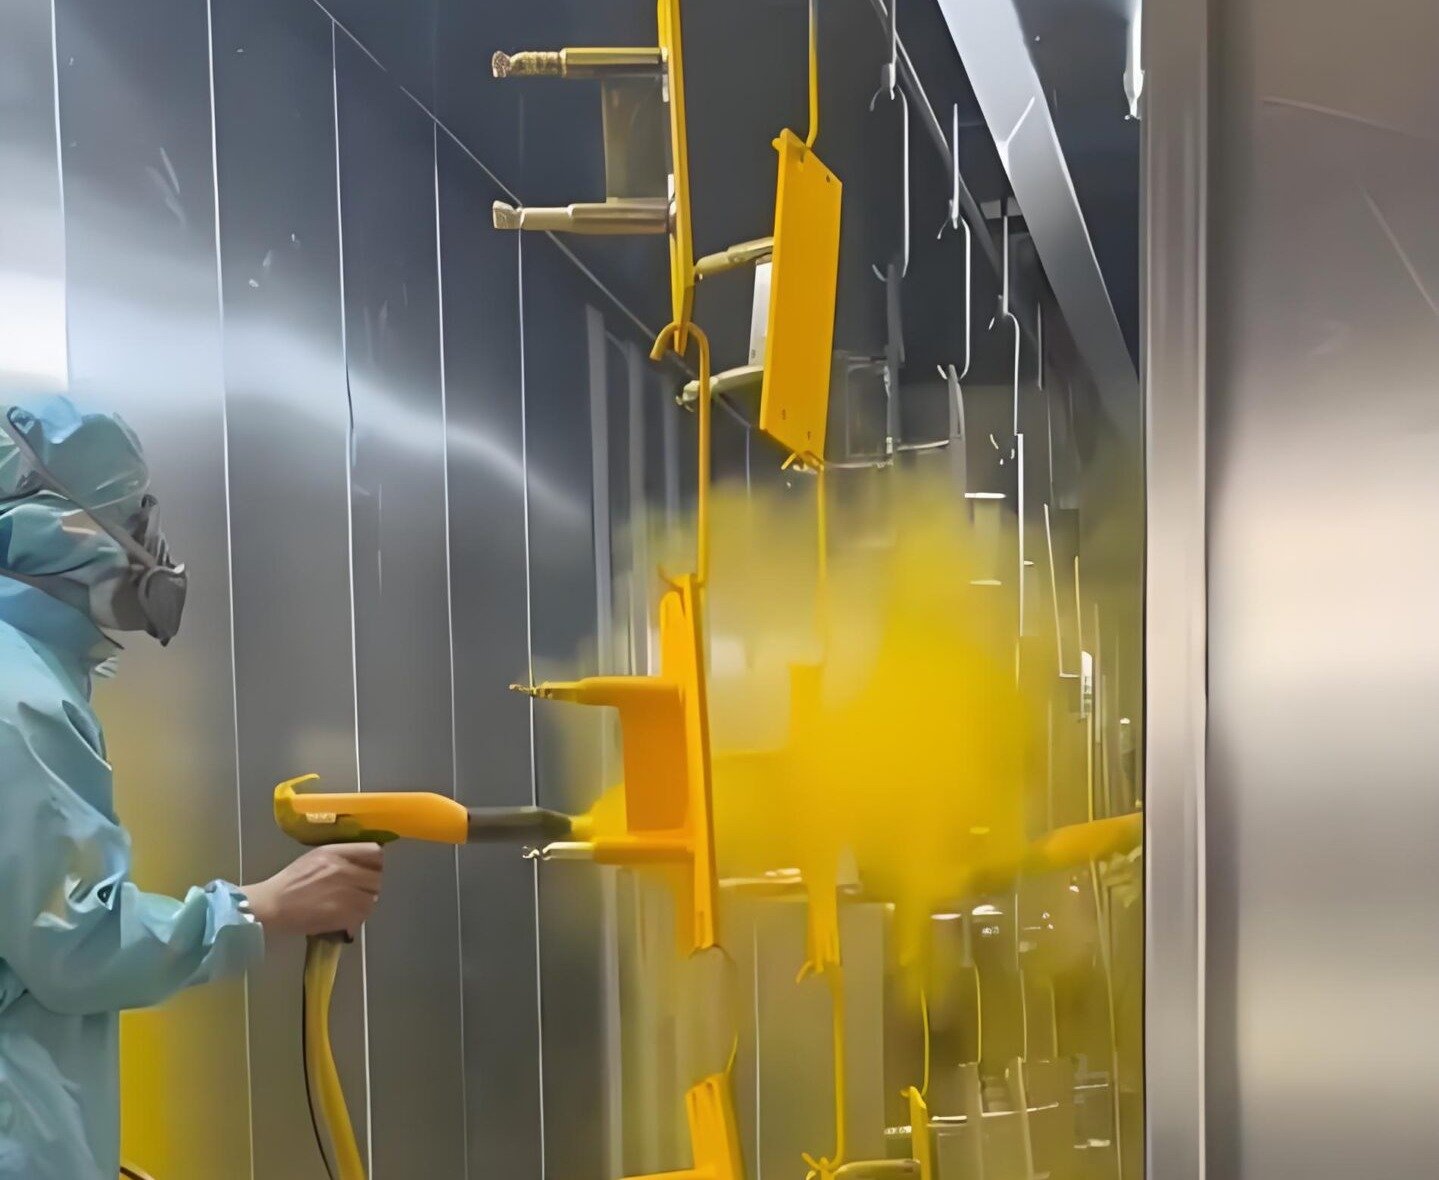
Zonas sin recubrir — película localizada delgada o incompleta. Causas: posicionamiento deficiente de la pistola; apantallamiento del campo electrostático (efecto jaula de Faraday); alimentación de polvo inadecuada. Soluciones: añadir pistolas o ajustar ángulos; retoque manual para partes profundamente rehundidas; limpiar regularmente las mangueras de polvo; asegurar aire comprimido estable.
Variación de color — productos del mismo lote muestran color inconsistente. Causas: variación del lote de polvo; variación de la temperatura de curado; mezcla de polvos entre marcas. Soluciones: mismo pedido = mismo lote de polvo; controlar estrictamente la temperatura de curado (±3 °C); nunca mezclar polvos de diferentes marcas; polvo recuperado mezclado con nuevo en la proporción recomendada (60% nuevo + 40% recuperado).
Mala adherencia — gran delaminación durante el ensayo de corte en cruz. Causas: pretratamiento incompleto; peso de fosfatado insuficiente; oxidación superficial. Soluciones: probar regularmente la química del pretratamiento; peso de fosfatado 2-3 g/m²; recubrir dentro de las 2 horas posteriores al pretratamiento.
El recubrimiento en polvo es un proceso de sistema — los defectos a menudo resultan de múltiples factores. MUSI recomienda construir un sistema completo de seguimiento y análisis de defectos. Los ingenieros de MUSI pueden apoyar a los clientes en todo el proceso — desde el diseño de la línea hasta la optimización del proceso.