Defeitos Comuns em Pintura a Pó e Soluções
Resumo: A equipe de engenharia da MUSI resume análises sistemáticas e soluções para os defeitos mais comuns em revestimento em pó: poros, casca de laranja, escorrimento, falhas de cobertura e variação de cor.
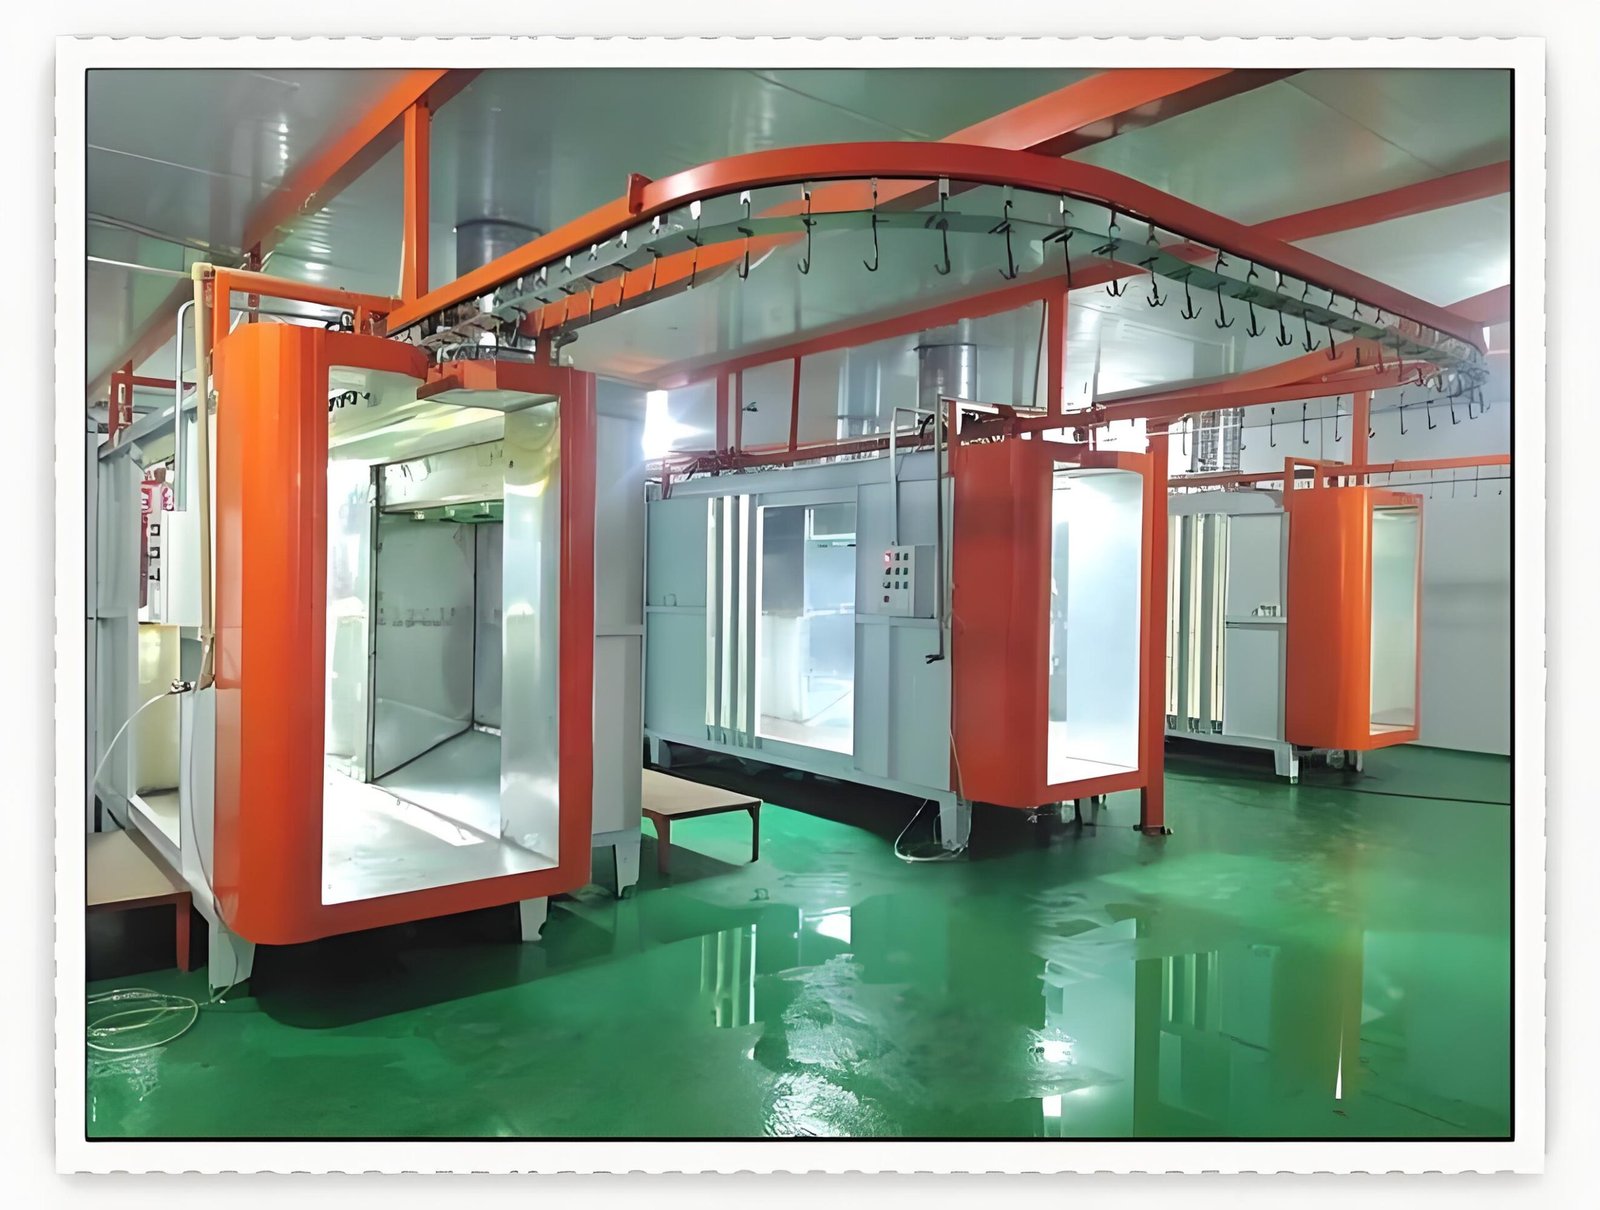
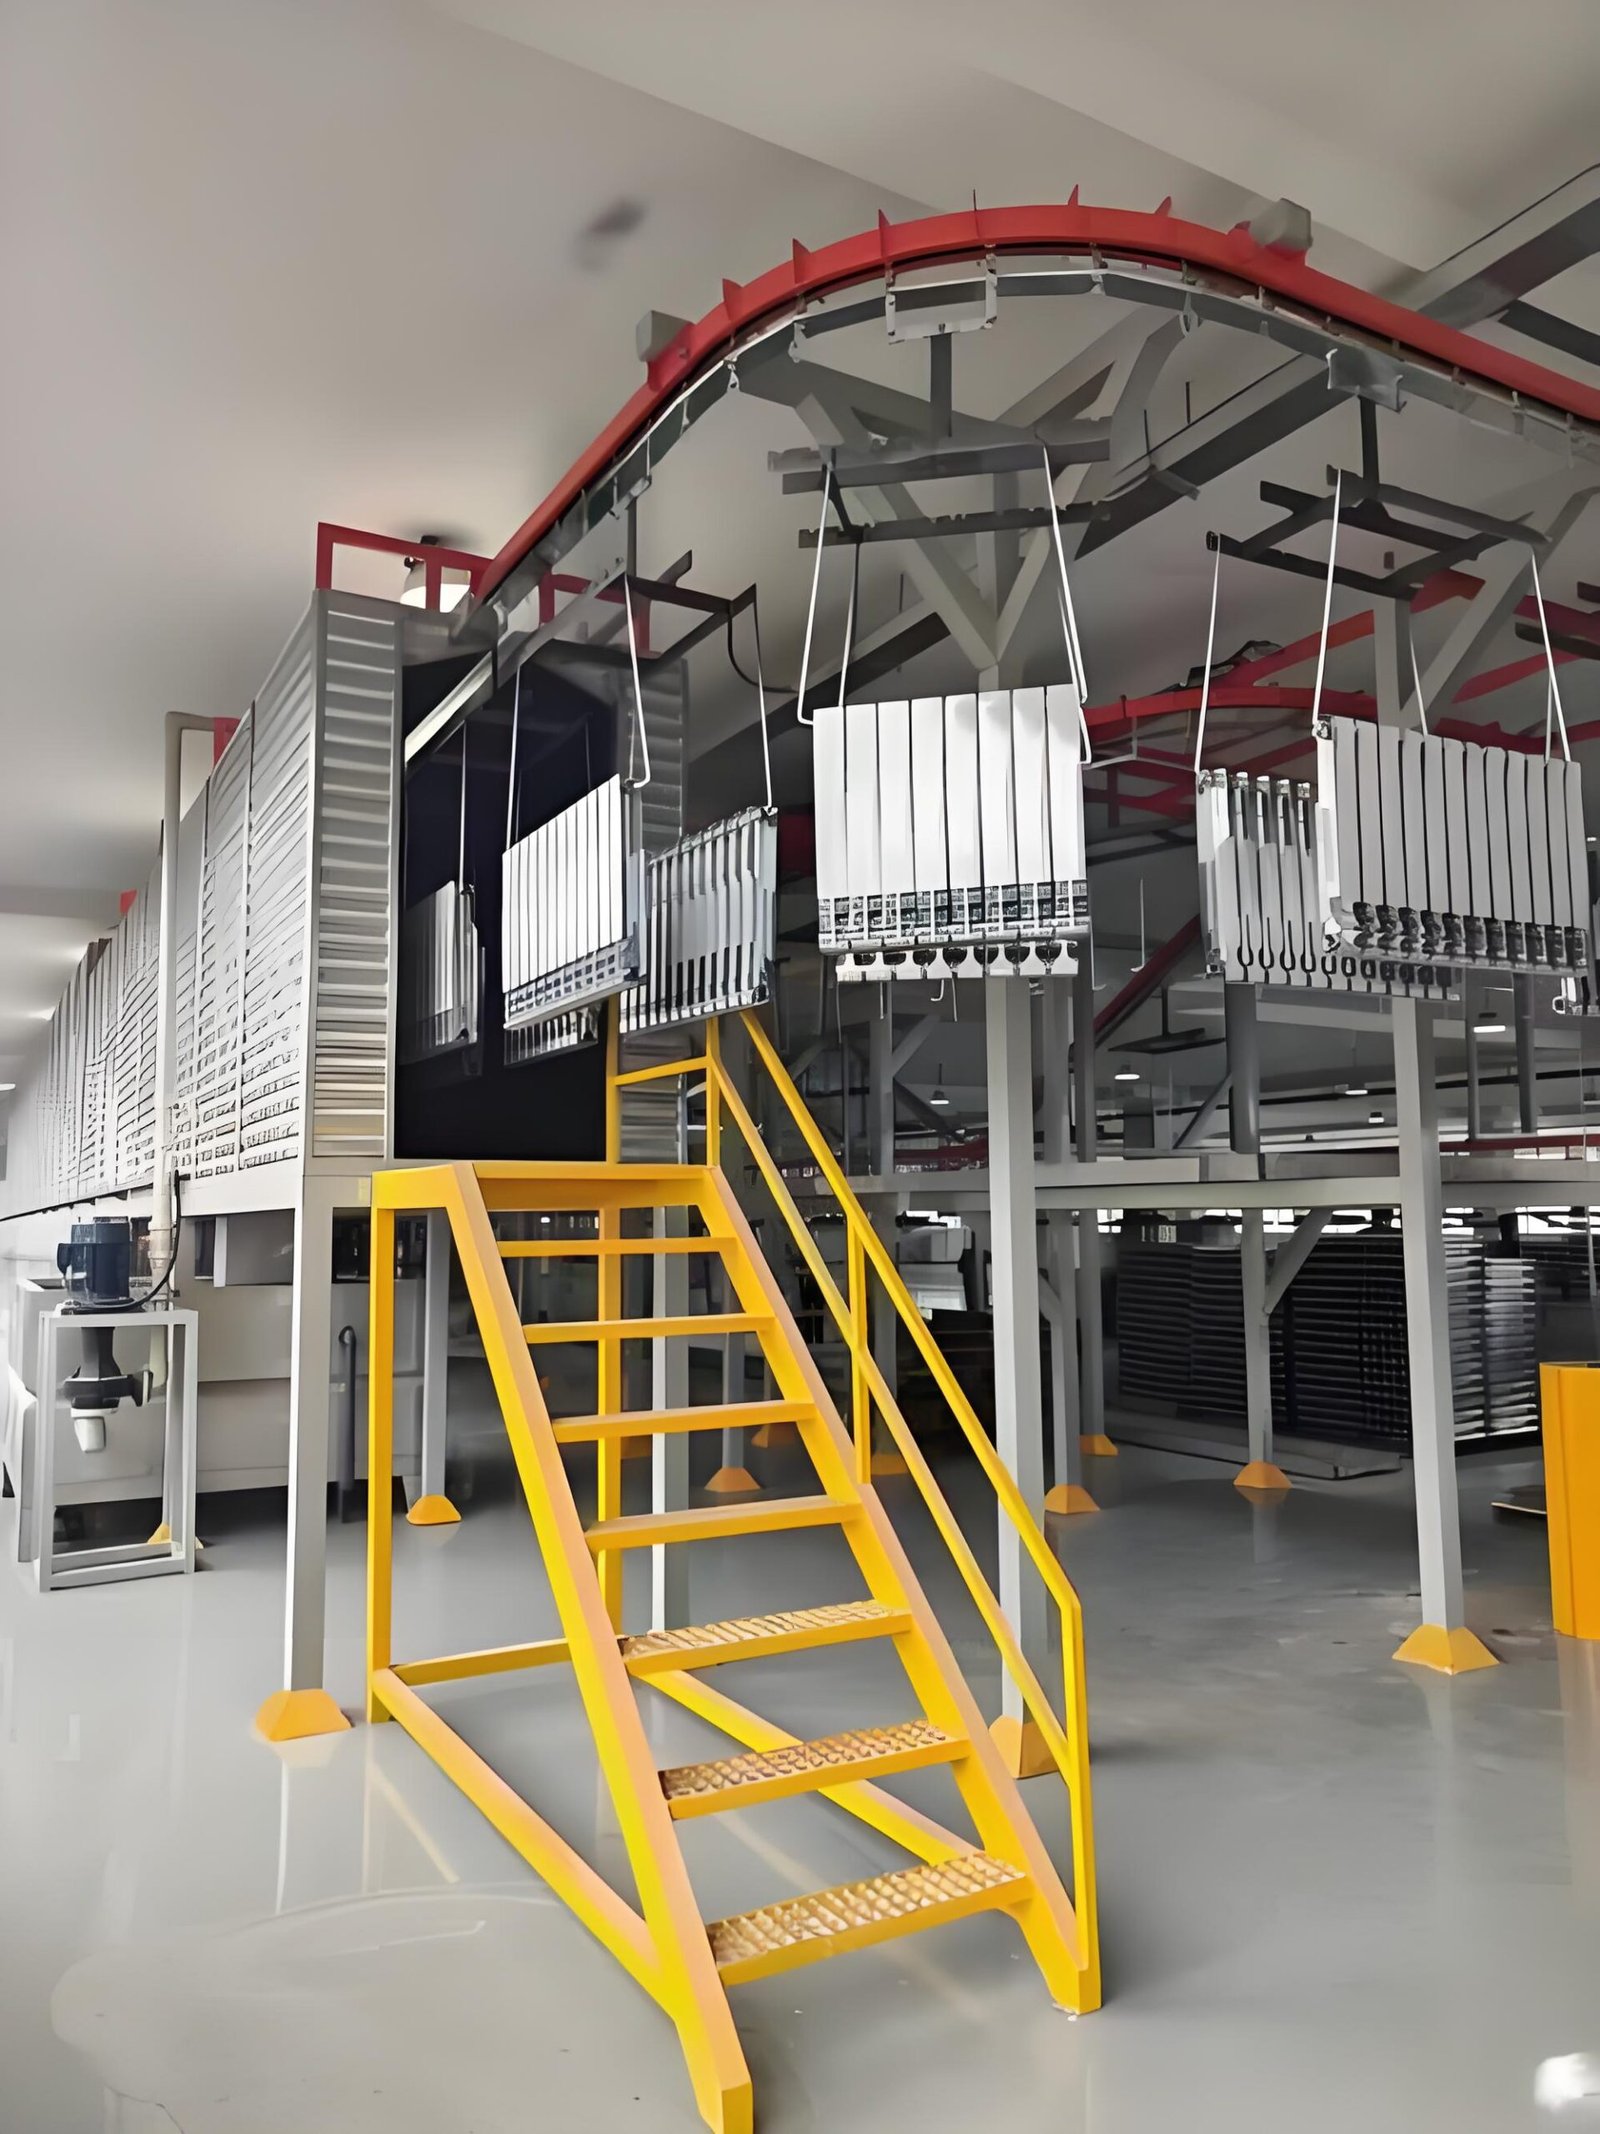
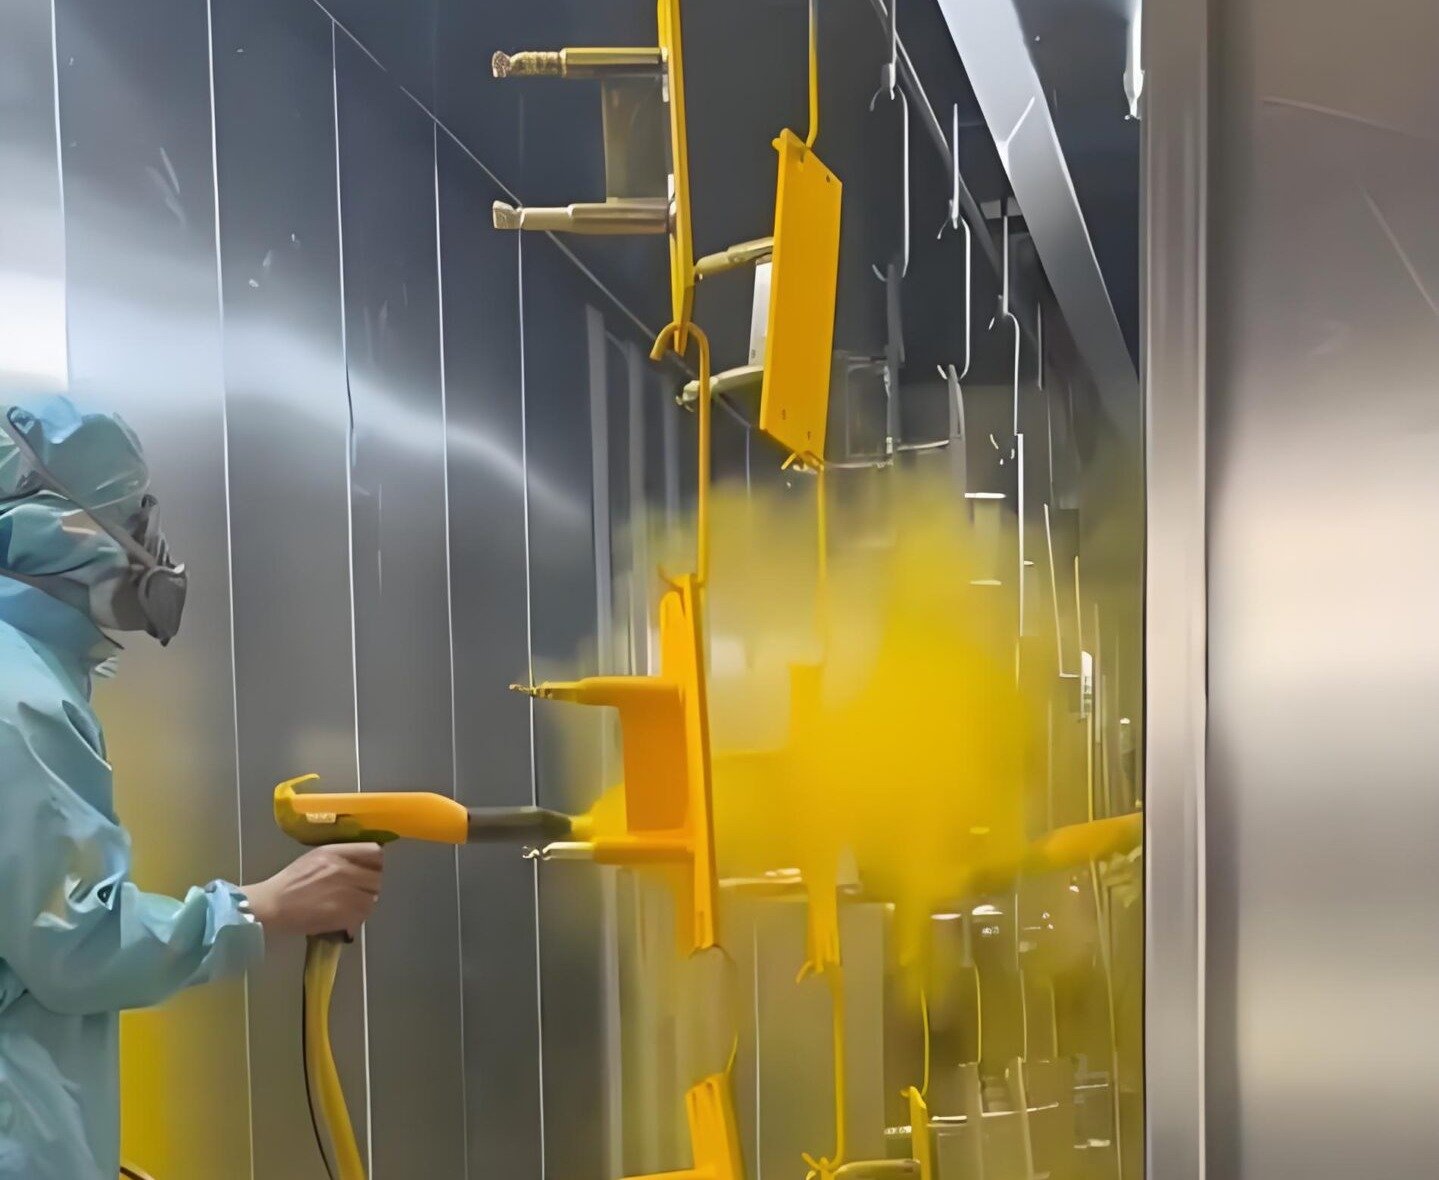
Diversos defeitos de revestimento podem surgir durante a produção de revestimento em pó. Identificar rapidamente as causas raiz e aplicar ações corretivas é essencial para a qualidade. Este artigo compartilha a análise e as soluções da equipe de engenharia da MUSI para os 6 defeitos mais comuns em revestimento em pó.
Poros — minúsculos poros em forma de agulha distribuídos pelo filme. Causas: tamanho de partícula do pó irregular; resíduos de óleo ou umidade na peça; temperatura ou tempo de cura insuficientes; problemas na formulação do pó. Soluções: usar tamanho de partícula uniforme (D50 30-40 μm); secagem completa após o pré-tratamento; aumentar a temperatura de cura e estender ligeiramente o tempo.
Casca de Laranja — superfície do filme parece casca de laranja. Causas: fluidez insuficiente durante a pré-cura; temperatura de cura muito alta ou rampa muito rápida; pó vencido; espessura de revestimento excessiva. Soluções: aumentar a zona de pré-aquecimento; ajustar o perfil de cura; usar pós com boas características de fluidez; controlar a espessura do filme em 60-100 μm.
Escorrimento — o filme escorre em superfícies verticais. Causas: espessura de revestimento excessiva; temperatura de pré-aquecimento muito alta; ponto de fusão do pó muito baixo. Soluções: reduzir a quantidade de revestimento por passe; resfriar a peça antes do revestimento; selecionar pó com ponto de fusão adequado.
Falhas de Cobertura — película fina ou inacabada localizada. Causas: posicionamento inadequado das pistolas; blindagem do campo eletrostático (efeito gaiola de Faraday); alimentação de pó insuficiente. Soluções: adicionar pistolas ou ajustar ângulos; retoque manual para peças profundamente reentrantes; limpar regularmente as mangueiras de pó; garantir ar comprimido estável.
Variação de Cor — produtos do mesmo lote apresentam cor inconsistente. Causas: variação de lote do pó; variação da temperatura de cura; mistura de pós de marcas diferentes. Soluções: mesmo pedido = mesmo lote de pó; controlar rigorosamente a temperatura de cura (±3 °C); nunca misturar pós de marcas diferentes; pó recuperado misturado com pó novo na proporção recomendada (60% novo + 40% recuperado).
Má Adesão — grande delaminação durante o teste de corte em cruz. Causas: pré-tratamento incompleto; peso de fosfato insuficiente; oxidação superficial. Soluções: testar regularmente a química do pré-tratamento; peso de fosfato 2-3 g/m²; aplicar revestimento dentro de 2 horas após o pré-tratamento.
A pintura a pó é um processo sistêmico — os defeitos frequentemente resultam de múltiplos fatores. A MUSI recomenda construir um sistema completo de rastreamento e análise de defeitos. Os engenheiros da MUSI podem apoiar os clientes em todas as etapas — desde o design da linha até a otimização do processo.