Các Lỗi Thường Gặp Trong Sơn Tĩnh Điện và Giải Pháp
Tóm tắt: Đội ngũ kỹ thuật của MUSI tổng hợp các phân tích hệ thống và giải pháp cho các lỗi sơn tĩnh điện phổ biến nhất: lỗ kim, da cam, chảy xệ, thiếu điểm phủ và biến đổi màu sắc.
Nhiều lỗi sơn khác nhau có thể phát sinh trong quá trình sản xuất sơn tĩnh điện. Xác định nhanh nguyên nhân gốc rễ và áp dụng biện pháp khắc phục là điều thiết yếu để đảm bảo chất lượng. Bài viết này chia sẻ phân tích và giải pháp của đội ngũ kỹ thuật MUSI cho 6 lỗi sơn tĩnh điện phổ biến nhất.
Lỗ kim — các lỗ nhỏ như kim phân bố khắp màng sơn. Nguyên nhân: kích thước hạt bột không đều; dầu hoặc độ ẩm còn sót lại trên phôi; nhiệt độ hoặc thời gian đóng rắn không đủ; vấn đề về công thức bột. Giải pháp: sử dụng kích thước hạt đồng đều (D50 30-40 μm); sấy khô kỹ sau tiền xử lý; tăng nhiệt độ đóng rắn và kéo dài thời gian một chút.
Da cam — bề mặt màng sơn trông như vỏ cam. Nguyên nhân: độ chảy không đủ trong giai đoạn trước đóng rắn; nhiệt độ đóng rắn quá cao hoặc tăng nhiệt quá nhanh; bột hết hạn; độ dày lớp phủ quá mức. Giải pháp: tăng vùng gia nhiệt sơ bộ; điều chỉnh biểu đồ đóng rắn; sử dụng bột có đặc tính chảy tốt; kiểm soát độ dày màng sơn từ 60-100 μm.
Chảy xệ — màng sơn chảy trên bề mặt thẳng đứng. Nguyên nhân: độ dày lớp phủ quá mức; nhiệt độ gia nhiệt sơ bộ quá cao; điểm nóng chảy của bột quá thấp. Giải pháp: giảm lượng sơn phủ một lần; làm nguội phôi trước khi sơn; chọn bột có điểm nóng chảy phù hợp.
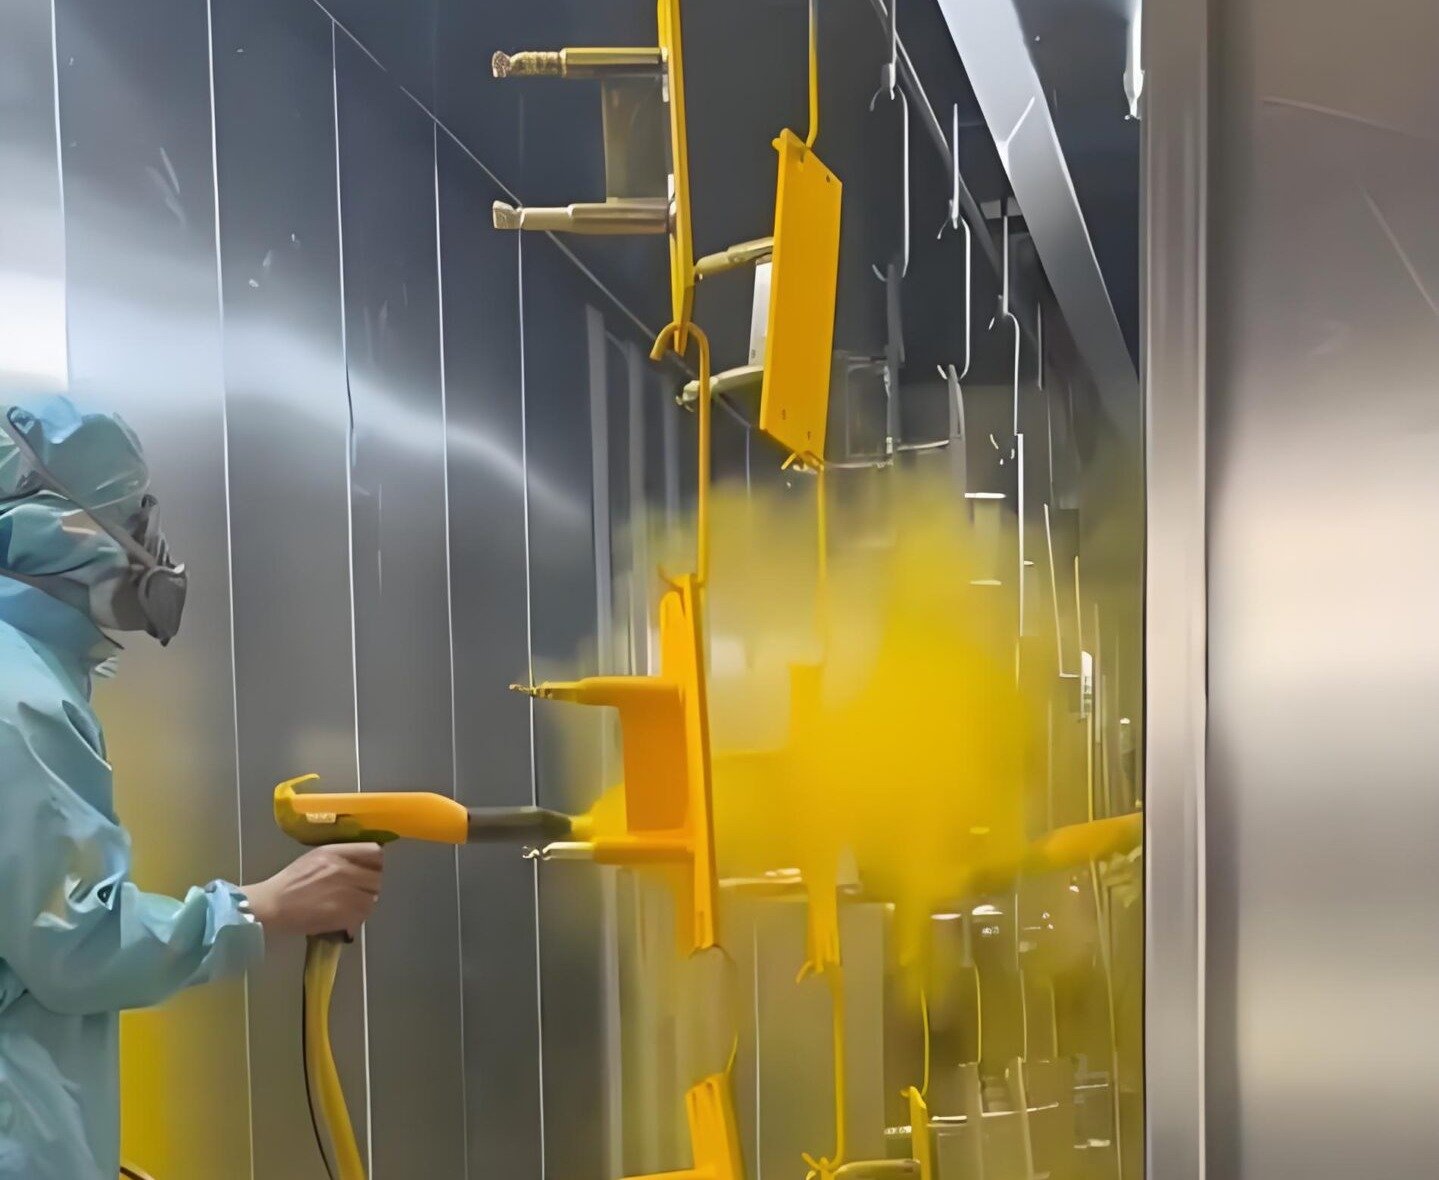
Điểm thiếu phủ — màng sơn mỏng hoặc chưa hoàn thiện cục bộ. Nguyên nhân: định vị súng phun kém; che chắn trường tĩnh điện (hiệu ứng lồng Faraday); cấp bột không đủ. Giải pháp: thêm súng hoặc điều chỉnh góc; sửa thủ công cho các chi tiết có hốc sâu; vệ sinh ống dẫn bột thường xuyên; đảm bảo khí nén ổn định.
Biến đổi màu — sản phẩm cùng lô có màu không đồng nhất. Nguyên nhân: biến đổi lô bột; biến đổi nhiệt độ đóng rắn; trộn bột giữa các thương hiệu. Giải pháp: cùng đơn hàng = cùng lô bột; kiểm soát nghiêm ngặt nhiệt độ đóng rắn (±3 °C); không bao giờ trộn bột từ các thương hiệu khác nhau; bột thu hồi được trộn với bột mới theo tỷ lệ khuyến nghị (60% mới + 40% thu hồi).
Độ bám dính kém — bong tróc lớn khi thử nghiệm cắt chéo. Nguyên nhân: tiền xử lý không hoàn chỉnh; trọng lượng phosphate không đủ; oxy hóa bề mặt. Giải pháp: thường xuyên kiểm tra hóa chất tiền xử lý; trọng lượng phosphate 2-3 g/m²; phủ trong vòng 2 giờ sau tiền xử lý.
Sơn tĩnh điện là một quá trình hệ thống — khuyết tật thường do nhiều yếu tố. MUSI khuyến nghị xây dựng hệ thống theo dõi và phân tích khuyết tật hoàn chỉnh. Kỹ sư MUSI có thể hỗ trợ khách hàng xuyên suốt — từ thiết kế dây chuyền đến tối ưu hóa quy trình.