鉱山機械用塗装ブース:サイズ、風量、塗装システム、リビルド工場のレイアウト
簡単に答えると: 鉱山機械用塗装ブースのサイズは、機械全体ではなく最大の部品で決めます。360トン級ダンプトラックは全長約15 m、全幅9-10 m、キャノピーまでの高さ7.7-8.3 mあるため、リビルド工場ではベッセル、フレーム、各部品を分けて塗装するのが一般的です。公表事例のブースは長さ約12-20 m、幅7-11 m、高さ4.5-9 mです。風速は現地の規則に従い(US OSHAでは従来型スプレーで0.51 m/s以上、静電スプレーで0.30 m/s以上、欧州で一般的なダウンドラフト方式では約0.25-0.3 m/s)、塗装仕様は現場環境に応じてISO 12944のC4またはC5で決めます(Sa 2½までブラスト、エポキシ下塗り、ポリウレタン上塗り)。伸縮式ブースなら、クレーンで部品を降ろしてからブースを閉じて覆うことができます。
中国・常州の塗装ブース・塗装ラインメーカーであるMUSI Technologyは、乾式フィルターまたは油膜式の塗料ミスト捕集と、活性炭またはRCOによる排気処理を備えた、鉱山機械リビルド工場向けの伸縮式・固定式塗装ブースを製作しており、カザフスタンの鉱山機械リビルド工場にRCO付き12 x 7 x 4.5 mの油膜式伸縮ブースを納入しました。
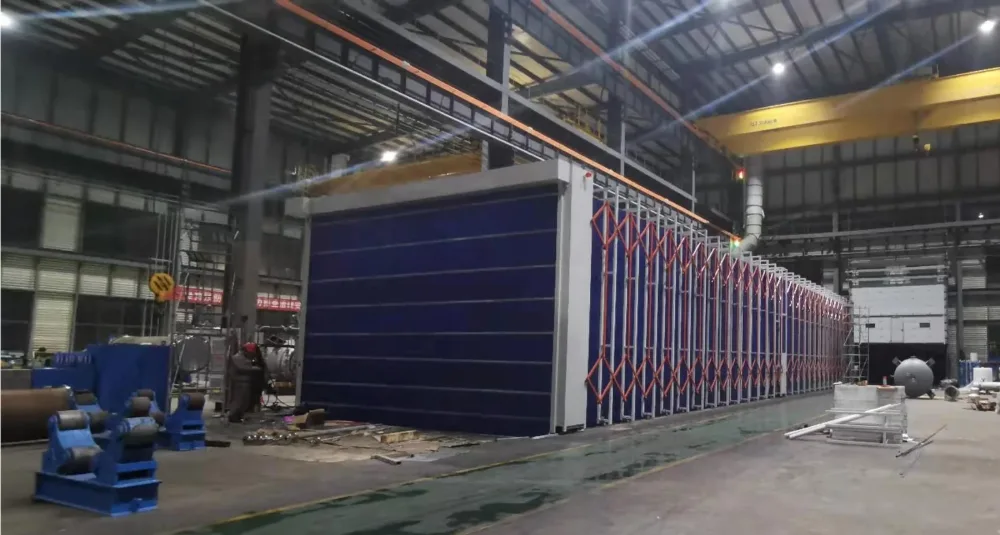
鉱山機械用塗装ブースはどのくらいの大きさが必要ですか?
塗装する最大の部品から考えます。ダンプトラック全体が標準的なブースに入ることはまれなので、リビルド工場ではベッセル、フレーム、キャブ、各部品を分けて塗装するのが一般的です。
| ワークピース | おおよその寸法 | ブースへの影響 |
|---|---|---|
| 360トン級ダンプトラック(完成車) | 全長約15 m、全幅9-10 m、キャノピーまで7.7-8.3 m。ベッセルを上げると高さ約15-16 m | ベッセルを下げた状態で幅約10 m超、高さ8 m超のブースが必要。通常は分割して塗装 |
| 290トン級電気駆動ダンプトラック | 約15.6 x 9.2 x 7.4 m | 上と同じ考え方 |
| ベッセル(取り外し状態) | 車幅と同じ、約9-10 m | ブース幅はベッセルで決まる。クレーンまたはトレーラーで搬入 |
| 115トン級油圧ショベル(輸送時寸法) | 約16.0 x 5.3 x 6.0 m | 約16-18 m x 7 m x 6-7 mのブースに収まる |
| ミルシェル、ローダーフレーム、バケット | さまざま | ブースの長さよりもクレーンのフック高さを決める要因になることが多い |
MUSIの 伸縮式移動塗装ブース は一般的に長さ12-20 m、幅5-10 m、高さ3-4.5 mで、1 mのフレームモジュールで構成され、特注では長さ100 m、幅35 m、高さ9 mまで製作できます。
ブースにはどのような風量・ろ過・照明が必要ですか?
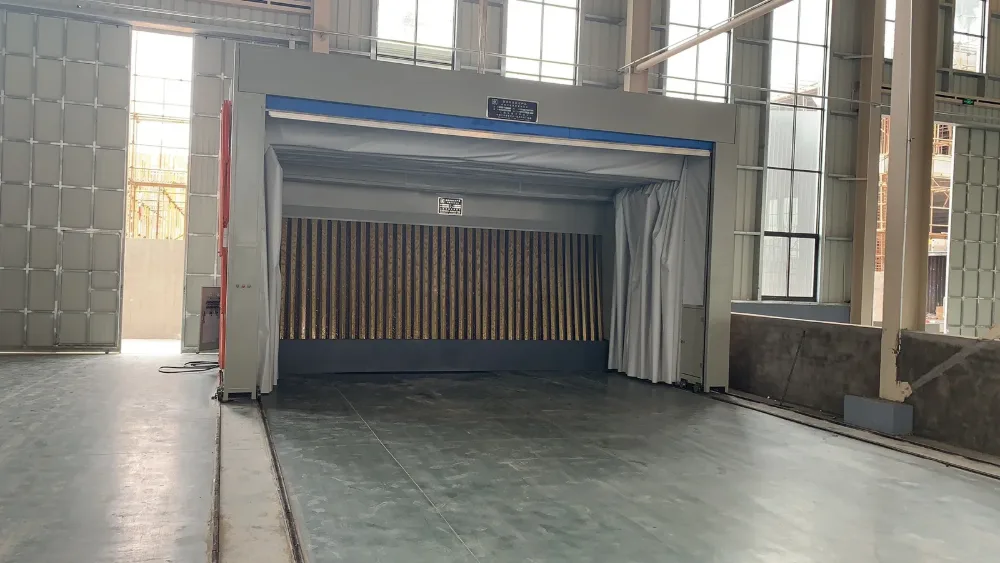
| 項目 | 一般的な要件 | 根拠 |
|---|---|---|
| 風速、乾式ブース、従来型スプレー | 開口面またはブース断面で100 fpm(約0.51 m/s)以上 | US OSHA 29 CFR 1910.107 |
| 風速、静電スプレー | 60 fpm(約0.30 m/s)以上 | US OSHA 29 CFR 1910.107 |
| 風速、欧州で一般的なダウンドラフト方式 | 約0.25-0.3 m/s、各国の規則で設定 | 塗料メーカーの技術資料 |
| 風量監視 | 見やすい差圧計、警報またはインターロック | US OSHA 29 CFR 1910.107 |
| 排気風量 | ブース断面積×風速。例えば4 x 7 mの断面で0.3 m/sなら約30,000 m³/h | 計算 |
| 照明 | 防爆LED。作業面で約300 lux以上 | MUSIのプロジェクト仕様 |
| 加熱と乾燥 | 一部のリビルド用ブースではガス直火で約80 °Cまで加熱。加熱は排気とインターロック | 公表されたリビルドセンターの事例、OSHAのインターロック規則 |
| 塗料ミスト捕集 | 利点 | 制限事項 |
|---|---|---|
| 乾式フィルター | 投資額が最も低く、構造が簡単 | フィルター交換が必要で、その間は塗装が止まる。不燃性ろ材が必要 |
| ウォーターカーテン | フィルター交換不要。塗料使用量が多い場合に適する | 投資額が高い。塗料スラッジと排水の処理が必要 |
| 油膜式浄化装置 | ミスト捕集率が高い。MUSIの伸縮式ブースで採用 | 油膜の管理と交換が必要 |
鉱山機械にはどのような塗装システムが使われますか?
鉱山機械では通常ISO 12944を基準とし、現場環境に応じて腐食性区分C4またはC5を選びます。Sa 2½までのブラスト、エポキシまたはジンクリッチの下塗り、多くの場合エポキシの中塗り、そして色とUV耐性のためのポリウレタン上塗りという構成です。ISO 12944-5では、環境と耐久性ごとに最小総乾燥膜厚が定められています。
| 腐食性区分 | 下塗りの種類 | 低(7年まで) | 中(7-15年) | 高(15-25年) | 超高(25年超) |
|---|---|---|---|---|---|
| C4 | ジンクリッチ下塗り | 60 µm | 160 µm | 200 µm | 260 µm |
| C4 | その他の下塗り(エポキシ、PUR) | 120 µm | 180 µm | 240 µm | 300 µm |
| C5 | ジンクリッチ下塗り | 160 µm | 200 µm | 260 µm | 320 µm |
| C5 | その他の下塗り(エポキシ、PUR) | 180 µm | 240 µm | 300 µm | 360 µm |
リビルド機では、手工具や動力工具による部分的な素地調整よりも、コマーシャル等級(SSPC-SP 6 / Sa 2)以上の全面ブラストを行うほうが塗膜寿命ははるかに長くなります。ベッセルの床面の摩耗対策は、塗装ではなく耐摩耗鋼板で行います。
鉱山機械リビルド用塗装工場はどのようにレイアウトしますか?
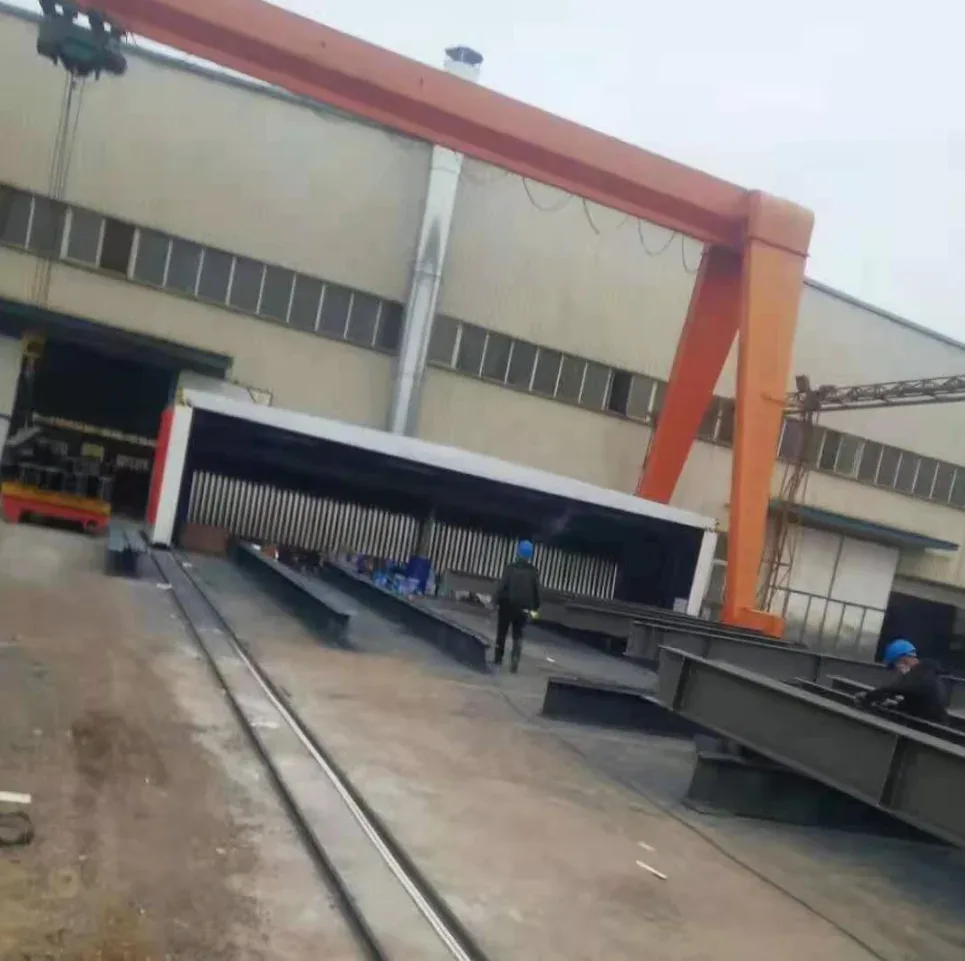
| 工程ステップ | 何が起こるか | 設備 |
|---|---|---|
| 1. 分解・点検 | 機械をフレームだけになるまで分解し、再使用する部品を選別 | 洗浄場、クレーン |
| 2. 構造補修 | フレームとベッセルの補修、溶接 | 製缶エリア |
| 3. 洗浄・脱脂 | 油、グリース、泥を除去 | 洗浄場 |
| 4. ブラスト | 錆や劣化塗膜を規定等級まで除去 | サンドブラストルーム またはブラストエリア |
| 5. 塗装 | 下塗り、中塗り、上塗りを施工 | 塗装ブース |
| 6. 乾燥・硬化 | 取り扱い前に塗膜を硬化 | ブースの加熱または乾燥室 |
| 7. 再組立・試験 | デカール貼付、組立、機械の試験 | 組立場 |
US OSHA 29 CFR 1910.107の要求どおり、ブースの周囲には少なくとも約0.9 m(3 ft)の空きスペースを確保し、隔壁で仕切られていない限り、約6 m(20 ft)以内に裸火や火花を発する機器を置かないでください。
リビルド工場には伸縮式ブースと固定式ブースのどちらが適していますか?
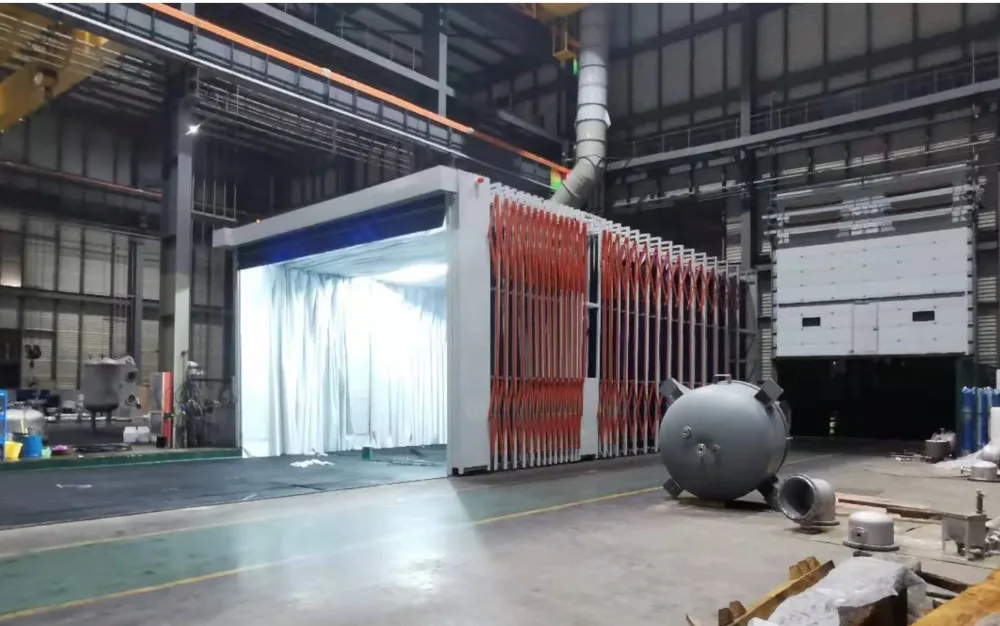
| 項目 | 伸縮式ブース | 固定式ブース |
|---|---|---|
| 大型部品の搬入 | ブースを折りたたんでクレーンで部品を降ろし、その上にブースを伸ばして覆う | 部品はトレーラーや台車で扉から搬入 |
| 塗装しないときの床面積 | 他の作業に使える | 常に占有 |
| サイズ変更 | フレームモジュール単位で長さを延長 | 建設時に固定 |
| 断熱と加熱 | 幕体の壁。換気下での塗装に適し、強制硬化には別の乾燥室が必要 | 断熱パネル。乾燥用の加熱を組み込める |
| 典型的な使用 | 超大型またはクレーンで扱う部品、多品種作業 | 同種部品の安定した流れ、高温乾燥 |
どのような安全・環境規則が適用されますか?
| テーマ | 要件 | データソース |
|---|---|---|
| 危険区域、米国 | ブース内部はClass I, Division 1、開口部から915 mm(3 ft)以内はDivision 2 | NFPA 33 |
| 危険区域、欧州 | LELに対する濃度によるゾーン区分。常設開口部から1 m以内はZone 2 | EN 12215 |
| 危険区域、中国 | 塗装ブースの安全技術規程。2025年改訂、2026年8月施行 | GB 14444-2025 |
| 排気インターロック | 排気を給気とスプレーガンより先に起動。蒸気濃度は25% LFL未満に保つ | 保険会社のガイダンス |
| VOC処理、中国 | 外付け式捕集フードの最遠発生点で0.3 m/s以上。初期NMHC排出量が3 kg/h(重点地域は2 kg/h)に達する場合、80%以上の処理が必要 | GB 37822-2019 |
| VOC分解効率 | RTOは760-820 °Cで約95-99%、RCOは約400 °Cで約90-99% | US EPAの研修資料 |
| イソシアネート(2液型ポリウレタン) | 負圧のブース内でのみ吹付け、送気マスクを着用、測定した換気待ち時間を扉に掲示、健康監視を実施 | UK HSE |
| 防火 | ブース、プレナム、排気ダクトにスプリンクラーを設置。ブースエリアに置く塗料は1日分のみ | US OSHA 29 CFR 1910.107 |
ブース排気の処理方式は次の記事で比較しています: RTO vs RCO vs 活性炭 vs ゼオライトローター.
事例:カザフスタンの鉱山機械リビルド工場向けRCO付き油膜式伸縮ブース
カザフスタンのある鉱山機械の修理・リビルド工場では、ダンプトラックのベッセル、ミルシェル、ローダーフレームを塗装しています。冬の間も屋内で再塗装を続ける必要があり、クレーンでのバッチ塗装と排気処理が求められていました。
| 項目 | 仕様 |
|---|---|
| ブース | 内寸12 x 7 x 4.5 mの油膜式伸縮ブース。Q235製フレーム、難燃性PVC幕 |
| 駆動と安全 | 1.5 kW防爆ギアードモーター2台、走行速度8-10 m/min。駆動インターロック、二重リミットスイッチ、レールスイーパー |
| エアフロー | 横流れ方式0.3 m/s以上(プロジェクト仕様と現地規則による) |
| 照明 | 防爆LED、300ルクス以上 |
| 塗料ミスト捕集 | 油膜式浄化装置3基、ミスト捕集率98%以上 |
| 排気処理 | 吸着・脱着+触媒酸化(RCO)、30,000 m³/h、ハニカム活性炭床3基 |
| 設備容量 | 約110 kW(起動用ヒーターは脱着開始時のみ) |
| 結果 | 冬の間は換気された囲いの中で屋内での再塗装を維持 |
プロジェクトの全記録は次をご覧ください: カザフスタン鉱山機械リビルド事例.
冬季や多湿時に鉱山機械をどのように塗装しますか?
| 運転条件 | ルール |
|---|---|
| 鋼材温度 | 塗装中および硬化中は露点より3 °C以上高く |
| 相対湿度 | 溶剤系塗料では一般的に約85%未満。製品データシートで確認 |
| 最低硬化温度 | 塗料のデータシートによる。多くのアミン硬化型エポキシは約10 °C以下で硬化が止まる |
| 塗りたてのエポキシ上の結露 | アミンブラッシュや次層の密着不良の原因になる |
密閉・換気されたブース内で塗装し、塗料が必要とする場合は加熱や別室の乾燥室を使えば、天候を待たずにこれらの条件を維持できます。
見積もりには何を送ればよいですか?
| 情報 | なぜそれが重要なのか |
|---|---|
| 最大ワークの長さ・幅・高さ | ブース内寸と扉・開口部の寸法が決まる |
| クレーンのフック高さと部品の移動方法 | 伸縮式か固定式か、レール配置を決定 |
| 1日の塗料使用量と塗料の種類 | ミスト捕集と排気処理が決まる |
| 現地のVOC排出基準 | 活性炭、RCO、RTOのいずれかを決定 |
| 冬季の気温と硬化要件 | 加熱や別室の乾燥室が必要かどうかを決定 |
| 現場レイアウトと電源 | レール長さ、排気筒の位置、電気設備が確定する |
MUSIのエンジニアが24時間以内に返信し、ワークと現場のデータがそろい次第、構成案と見積もりをお送りします。伸縮式ブースの価格帯は次をご覧ください: 工業用塗装ブースの費用.
FAQ
ダンプトラックを丸ごと1つのブースで塗装できますか? ベッセルを下げた状態で幅約10 m超、高さ8 m超のブースでなければできません。リビルド工場ではベッセルを外し、分割して塗装するのが一般的です。
鉱山機械用塗装ブースにはどのくらいの風速が必要ですか? US OSHAは、従来型スプレーの乾式ブースで0.51 m/s以上、静電スプレーで0.30 m/s以上を求めています。欧州のダウンドラフト方式では約0.25-0.3 m/sです。
鉱山機械で最も長持ちする塗装システムはどれですか? Sa 2½までの全面ブラスト、ジンクリッチまたはエポキシの下塗り、エポキシ中塗り、ポリウレタン上塗りを、必要な耐久性に応じたISO 12944 C4またはC5の膜厚で施工したシステムです。
伸縮式ブースは鉱山の現場に適していますか? はい。クレーンで超大型部品を扱い、作業の合間に床面を空ける必要がある現場に適しています。ブースは床レール上を走行し、フレームモジュール単位で延長できます。
ブースの排気はどのように処理しますか? 塗料ミストは乾式フィルター、ウォーターカーテン、または油膜式浄化装置で捕集し、VOCは排出基準に応じて活性炭、RCO、RTOで処理します。
供給と据付にはどのくらいかかりますか? 標準構成は30-60日で出荷します。このクラスのブースでは、一般的に製作と工場試運転に30-45日、その後海上輸送、据付に7-14日、試運転調整とトレーニングに3-5日かかります。各プロジェクトの日程は契約で確定します。
MUSI Technologyが適合する領域
MUSI Technology(Changzhou MUSI Environmental Technology Co., Ltd.)は、中国・常州で伸縮式・固定式塗装ブース、サンドブラストルーム、塗装ラインと、それらの集じん・VOC処理設備を設計・製作しています。2011年に発足したエンジニアリングチームは、36か国の500+社に800+本の塗装ラインを納入してきました。最大ワーク寸法、クレーン高さ、現場の詳細をご記入のうえ、 お問い合わせページ いただければ、構成済みの見積もりをご提示します。
MUSI Technology テクニカルディレクター、Lin Cong 提供
ワークサイズ、処理能力、塗装方式をお送りください。エンジニアが24時間以内にご返信し、ワークデータが揃い次第、レイアウトと予算をご提示します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.
関連技術ガイド
- スプレー塗装ライン:種類、仕様、コスト(2026年)
スプレーコーティングラインのコスト、主要タイプのスループットと仕上がりの比較、そして見積もりを依頼する前に確定すべき仕様。 - ショットブラスト vs サンドブラスト:どちらを選ぶべきか
ショットブラストは機械的に研削材をホイールで投射する;サンドブラストは圧縮空気で推進する。処理能力、m2あたりのエネルギーコスト、表面について比較。 - 塗装ライン レイアウト:必要な床面積
半自動粉体ラインには200~400 m2、標準自動ラインには600~1,200 m2が必要です。レイアウト規則、U字型対ストレートスルー、天井高、 - 水性塗料と溶剤系塗料:ラインの変更点
溶剤系から水性塗装への切替では、ブースの湿度管理、フラッシュオフの長さ、材料の取り扱い、VOC 処理が変わります。 - 粉体塗装ライン:種類、仕様、コスト(2026年)
パウダーコーティングラインはコンベア上で金属部品を前処理、塗装、硬化します。ラインの種類、主要仕様、2026年の価格帯に関する完全ガイド。