Cabines de peinture pour engins miniers : dimensions, flux d'air, système de revêtement et implantation pour le reconditionnement
Réponse rapide : Une cabine de peinture pour engins miniers se dimensionne d'après la plus grande pièce, et non la machine entière. Un tombereau de la classe 360 tonnes mesure environ 15 m de long, 9-10 m de large et 7,7-8,3 m jusqu'à l'auvent ; les ateliers de reconditionnement peignent donc généralement la benne, le châssis et les composants séparément. Dans les exemples publiés, les cabines mesurent environ 12-20 m de long, 7-11 m de large et 4,5-9 m de haut. Le flux d'air suit les règles locales (au moins 0,51 m/s pour la pulvérisation conventionnelle et 0,30 m/s pour la pulvérisation électrostatique selon l'US OSHA, environ 0,25-0,3 m/s dans la pratique européenne courante à flux descendant), les revêtements sont spécifiés selon ISO 12944 C4 ou C5 en fonction de l'environnement du site (décapage Sa 2½, primaire époxy, finition polyuréthane), et une cabine télescopique permet à un pont roulant de poser les pièces avant que l'enceinte ne se referme sur elles.
MUSI Technology, fabricant de cabines de peinture et de lignes de revêtement à Changzhou, en Chine, construit des cabines de peinture télescopiques et fixes pour les ateliers de reconditionnement d'engins miniers, avec captage du brouillard de peinture par filtres secs ou film d'huile et traitement de l'air extrait par charbon actif ou RCO, et a fourni une cabine télescopique à film d'huile de 12 x 7 x 4,5 m avec RCO à un atelier de reconditionnement d'engins miniers au Kazakhstan.
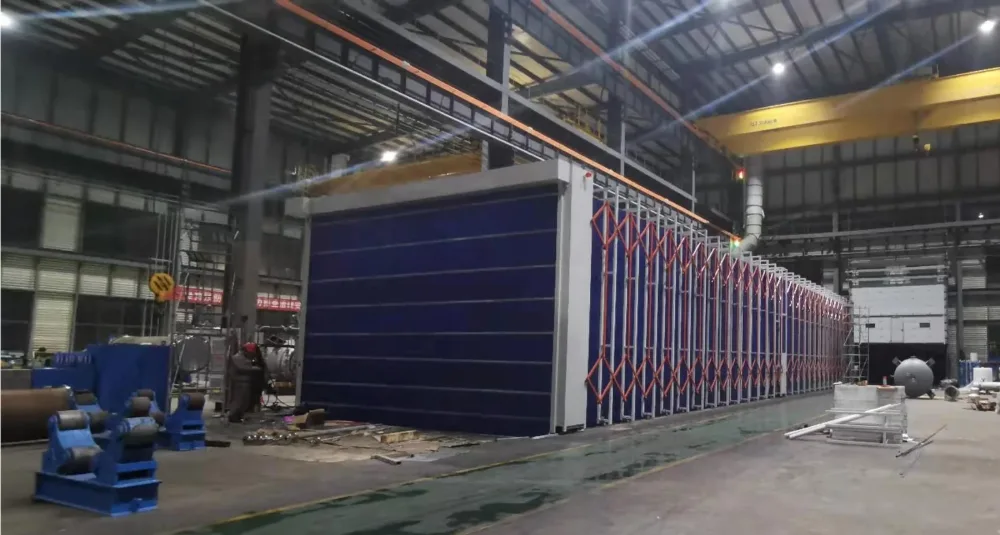
Quelle taille doit avoir une cabine de peinture pour engins miniers ?
Partez de la plus grande pièce que vous peindrez. Les tombereaux complets entrent rarement dans une cabine standard ; les ateliers de reconditionnement peignent donc généralement la benne, le châssis, la cabine de conduite et les composants séparément.
| Pièce | Dimensions approximatives | Conséquence pour la cabine |
|---|---|---|
| Tombereau de la classe 360 tonnes, complet | Environ 15 m de long, 9-10 m de large, 7,7-8,3 m jusqu'à l'auvent ; environ 15-16 m de haut benne levée | Nécessite une cabine de plus d'environ 10 m de large et 8 m de haut, benne abaissée ; il est généralement peint en plusieurs parties |
| Tombereau à transmission électrique de la classe 290 tonnes | Environ 15,6 x 9,2 x 7,4 m | Même approche que ci-dessus |
| Benne (déposée) | Largeur du camion, environ 9-10 m | Largeur de cabine fixée par la benne ; accès par pont roulant ou remorque |
| Pelle de la classe 115 tonnes, dimensions de transport | Environ 16,0 x 5,3 x 6,0 m | Entre dans une cabine d'environ 16-18 m x 7 m x 6-7 m |
| Viroles de broyeurs, châssis de chargeuses, godets | Variable | Détermine souvent la hauteur sous crochet plutôt que la longueur de la cabine |
Une cabine de pulvérisation mobile télescopique MUSI mesure généralement 12-20 m de long, 5-10 m de large et 3-4,5 m de haut, construite en modules de cadre de 1 m, avec des réalisations sur mesure jusqu'à 100 m de long, 35 m de large et 9 m de haut.
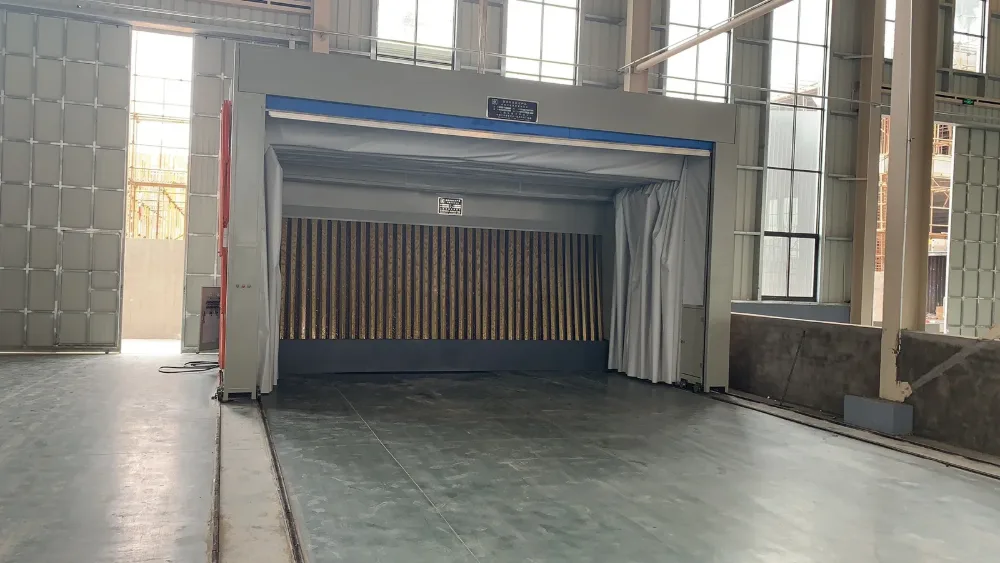
Quels flux d'air, filtration et éclairage la cabine nécessite-t-elle ?
| Article | Exigence typique | Base |
|---|---|---|
| Vitesse d'air, cabine sèche, pulvérisation conventionnelle | Au moins 100 fpm (environ 0,51 m/s) sur la face ouverte ou la section de la cabine | US OSHA 29 CFR 1910.107 |
| Vitesse d'air, pulvérisation électrostatique | Au moins 60 fpm (environ 0,30 m/s) | US OSHA 29 CFR 1910.107 |
| Vitesse d'air, pratique européenne courante à flux descendant | Environ 0,25-0,3 m/s, selon les règles nationales | Recommandations techniques des fournisseurs de peinture |
| Surveillance du flux d'air | Manomètre visible, alarme ou asservissement | US OSHA 29 CFR 1910.107 |
| Débit d'extraction | Section de la cabine x vitesse d'air ; par exemple, une section de 4 x 7 m à 0,3 m/s donne environ 30 000 m³/h | Calcul |
| Éclairage | LED antidéflagrantes ; environ 300 lux ou plus au poste de travail | Spécification de projet MUSI |
| Chauffage et séchage | Chauffage direct au gaz jusqu'à environ 80 °C dans certaines cabines de reconditionnement ; chauffage asservi à l'extraction | Exemple publié d'un centre de reconditionnement ; règle d'asservissement OSHA |
| Capture des brouillards de peinture | Avantages | Limitations |
|---|---|---|
| Filtre à sec | Investissement le plus faible ; simple | Les filtres doivent être changés, ce qui arrête la peinture ; média filtrant incombustible requis |
| Rideau d'eau | Pas de changement de filtres ; adapté à une forte consommation de peinture | Investissement plus élevé ; traitement des boues de peinture et des eaux usées |
| Purificateur à film d'huile | Captage élevé du brouillard ; utilisé sur les cabines télescopiques MUSI | Le film d'huile doit être entretenu et remplacé |
Quel système de revêtement utilise-t-on sur les engins miniers ?
L'ISO 12944 est la référence habituelle pour les engins miniers, avec une catégorie de corrosivité C4 ou C5 choisie selon l'environnement du site : décapage Sa 2½, primaire époxy ou riche en zinc, souvent une couche intermédiaire époxy, et une finition polyuréthane pour la couleur et la résistance aux UV. L'ISO 12944-5 donne l'épaisseur sèche totale minimale selon l'environnement et la durabilité :
| Corrosivité | Type de primaire | Faible (jusqu'à 7 ans) | Moyenne (7-15 ans) | Élevée (15-25 ans) | Très élevée (plus de 25 ans) |
|---|---|---|---|---|---|
| C4 | Primaire riche en zinc | 60 µm | 160 µm | 200 µm | 260 µm |
| C4 | Autres primaires (époxy, PUR) | 120 µm | 180 µm | 240 µm | 300 µm |
| C5 | Primaire riche en zinc | 160 µm | 200 µm | 260 µm | 320 µm |
| C5 | Autres primaires (époxy, PUR) | 180 µm | 240 µm | 300 µm | 360 µm |
Pour les machines reconditionnées, un décapage complet au degré commercial (SSPC-SP 6 / Sa 2) ou mieux donne une durée de vie du revêtement bien plus longue qu'un nettoyage localisé à l'outil manuel ou mécanique. Les fonds de benne reposent sur des tôles d'acier anti-usure plutôt que sur le revêtement pour résister à l'abrasion.
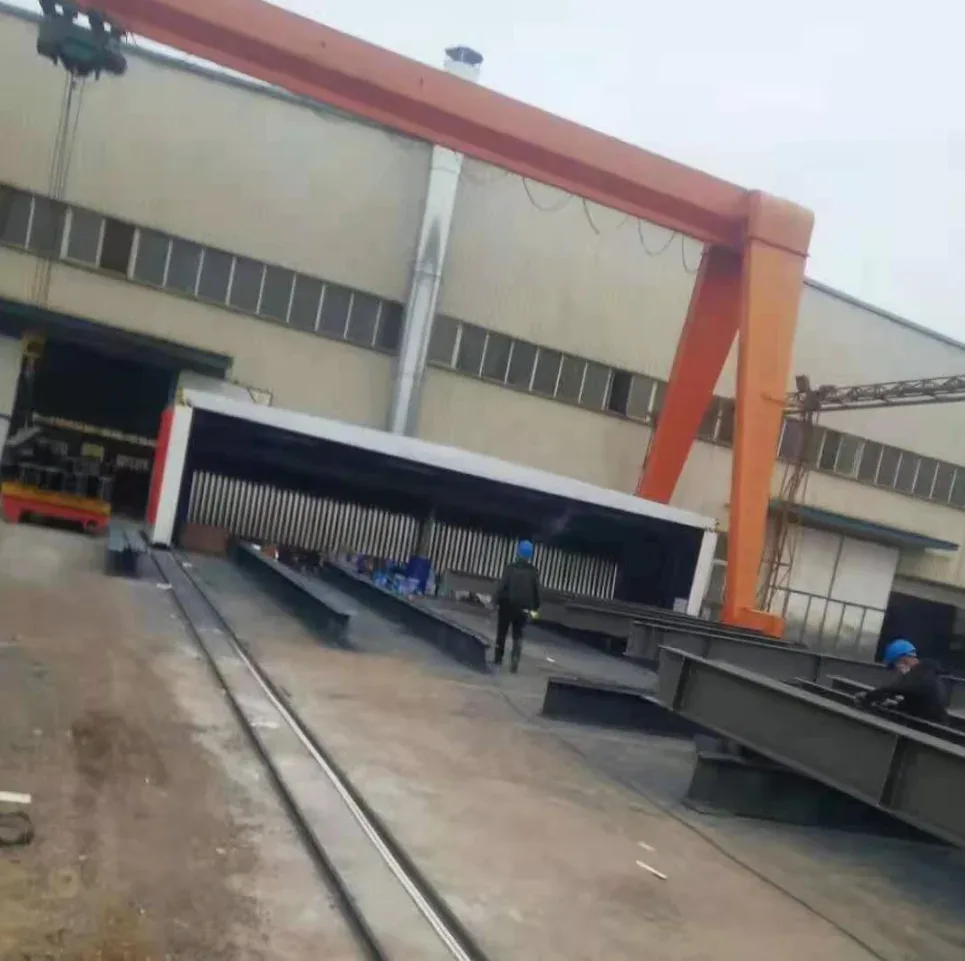
Comment s'organise un atelier de peinture pour le reconditionnement d'engins miniers ?
| Étape du processus | Ce qui se passe | Équipements |
|---|---|---|
| 1. Démontage et inspection | Machine démontée jusqu'au châssis nu ; pièces triées pour réutilisation | Aire de lavage, ponts roulants |
| 2. Réparation structurelle | Réparations du châssis et de la benne, soudage | Zone de chaudronnerie |
| 3. Nettoyage et dégraissage | Huile, graisse et boue éliminées | Aire de lavage |
| 4. Décapage | Rouille et peinture défaillante éliminées jusqu'au degré spécifié | Cabine de sablage ou zone de sablage |
| 5. Peinture | Primaire, couche intermédiaire et finition appliquées | Cabine de peinture |
| 6. Séchage ou cuisson | Revêtement durci avant manutention | Chauffage de la cabine ou salle de séchage |
| 7. Remontage et essais | Marquages, assemblage et essais de la machine | Aire d'assemblage |
Maintenez au moins environ 0,9 m (3 ft) d'espace libre autour de la cabine et n'admettez aucune flamme nue ni aucun équipement produisant des étincelles à moins d'environ 6 m (20 ft), sauf séparation par une cloison, comme l'exige l'US OSHA 29 CFR 1910.107.
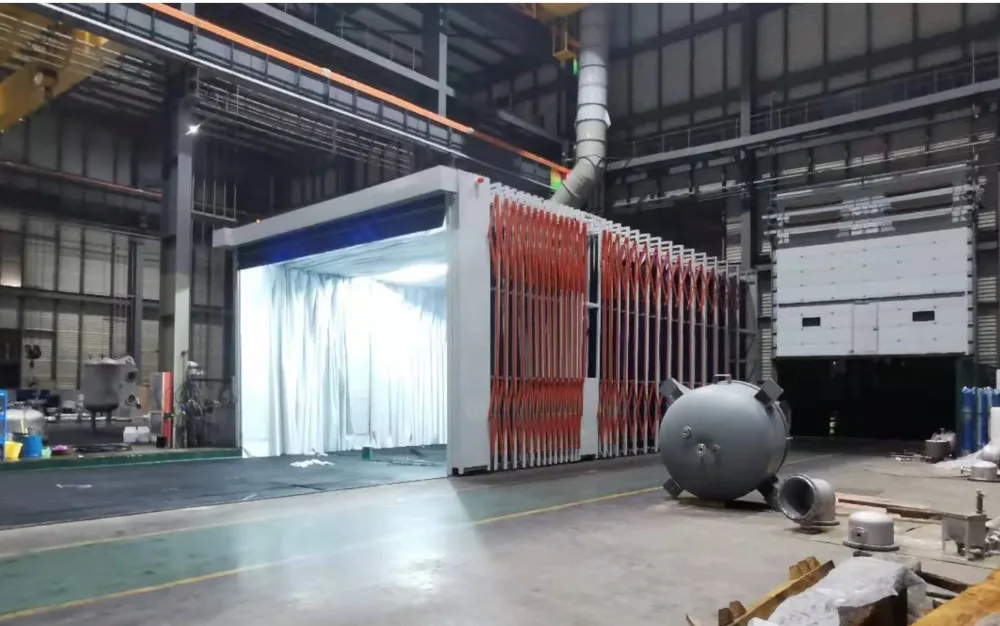
Cabine télescopique ou fixe pour un atelier de reconditionnement ?
| Article | Cabine télescopique | Cabine fixe |
|---|---|---|
| Chargement des grandes pièces | L'enceinte se replie, le pont roulant pose la pièce, puis elle se redéploie par-dessus | Les pièces entrent par des portes sur remorques ou chariots |
| Surface au sol hors peinture | Libérée pour d'autres travaux | Occupée en permanence |
| Modifications de taille | Longueur ajoutée par modules de cadre | Fixée à la construction |
| Isolation et chauffage | Parois en toile ; adaptée à la peinture ventilée, la cuisson forcée nécessite une salle de séchage séparée | Panneaux isolés ; peut intégrer un chauffage pour le séchage |
| Utilisation typique | Pièces très grandes ou manutentionnées au pont roulant, travaux variés | Flux régulier de pièces similaires, séchage à haute température |
Quelles règles de sécurité et d'environnement s'appliquent ?
| Thème | Exigence | Source des données |
|---|---|---|
| Zone dangereuse, États-Unis | À l'intérieur de la cabine Class I, Division 1 ; jusqu'à 915 mm (3 ft) des ouvertures Division 2 | NFPA 33 |
| Zone dangereuse, Europe | Classement en zones selon la concentration par rapport à la LIE ; Zone 2 jusqu'à 1 m des ouvertures permanentes | EN 12215 |
| Zone dangereuse, Chine | Règles techniques de sécurité des cabines de pulvérisation, révisées en 2025, en vigueur à partir d'août 2026 | GB 14444-2025 |
| Asservissement de l'extraction | L'extraction démarre avant l'air soufflé et les pistolets ; vapeurs maintenues en dessous de 25 % de la LIE | Recommandations des assureurs |
| Traitement des COV, Chine | Au moins 0,3 m/s au point d'émission le plus éloigné d'une hotte de captage extérieure ; traitement d'au moins 80 % exigé lorsque l'émission initiale de COVNM atteint 3 kg/h (2 kg/h dans les régions prioritaires) | GB 37822-2019 |
| Efficacité de destruction des COV | RTO environ 95-99 % à 760-820 °C ; RCO environ 90-99 % à environ 400 °C | Documentation de formation de l'US EPA |
| Isocyanates (polyuréthane 2K) | Pulvérisation uniquement en cabine en dépression, appareils respiratoires à adduction d'air, temps d'évacuation mesuré affiché sur la porte, surveillance médicale | UK HSE |
| Protection incendie | Sprinklers dans la cabine, le plénum et les gaines d'extraction ; seulement une journée de peinture dans la zone de la cabine | US OSHA 29 CFR 1910.107 |
Les options de traitement de l'air extrait des cabines sont comparées ici : RTO vs RCO vs charbon actif vs rotor zéolithe.
Cas : cabine télescopique à film d'huile avec RCO pour un atelier de reconditionnement d'engins miniers au Kazakhstan
Un atelier de réparation et de reconditionnement d'engins miniers au Kazakhstan peint des bennes de tombereaux, des viroles de broyeurs et des châssis de chargeuses. Il devait pouvoir continuer à repeindre à l'intérieur pendant l'hiver, avec une peinture par lots manutentionnée au pont roulant et un air extrait traité.
| Article | Spécification |
|---|---|
| Cabine | Cabine télescopique à film d'huile de 12 x 7 x 4,5 m intérieur ; cadres en Q235, toile PVC ignifugée |
| Entraînements et sécurité | Motoréducteurs antidéflagrants 2 x 1,5 kW, déplacement à 8-10 m/min ; entraînements asservis, doubles fins de course, balai de rail |
| Flux d'air | Flux transversal de 0,3 m/s ou plus, selon la spécification du projet et les règles locales |
| Éclairage | LED antidéflagrantes, 300 lux ou plus |
| Capture des brouillards de peinture | Trois épurateurs à film d'huile, captage du brouillard de 98 % ou plus |
| Traitement des effluents | Adsorption-désorption avec oxydation catalytique (RCO), 30 000 m³/h, trois lits de charbon en nid d'abeille |
| Puissance installée | Environ 110 kW (réchauffeur de démarrage uniquement au démarrage de la désorption) |
| Résultat | Remise en peinture effectuée à l'intérieur pendant l'hiver dans une enceinte ventilée |
Le dossier complet du projet est présenté ici : étude de cas : reconditionnement d'engins miniers au Kazakhstan.
Comment peindre des engins miniers en hiver ou par temps humide ?
| Condition d'exploitation | Règle |
|---|---|
| Température de l'acier | Au moins 3 °C au-dessus du point de rosée pendant l'application et le durcissement |
| Humidité relative | Couramment en dessous d'environ 85 % pour les revêtements solvantés ; vérifier la fiche technique du produit |
| Température minimale de durcissement | Selon la fiche technique du revêtement ; de nombreux époxy durcis aux amines cessent de durcir en dessous d'environ 10 °C |
| Condensation sur époxy frais | Peut provoquer un exsudat d'amine (blushing) et une mauvaise adhérence de la couche suivante |
Peindre dans une cabine fermée et ventilée, avec chauffage ou salle de séchage séparée lorsque le revêtement l'exige, permet à l'atelier de tenir ces conditions au lieu d'attendre la météo.
Que faut-il envoyer pour obtenir un devis ?
| Information | Pourquoi c'est important |
|---|---|
| Longueur, largeur et hauteur de la plus grande pièce | Détermine les dimensions intérieures de la cabine et la taille des portes ou ouvertures |
| Hauteur sous crochet et mode de déplacement des pièces | Décide entre cabine télescopique ou fixe et l'implantation des rails |
| Consommation journalière et type de peinture | Détermine le captage du brouillard et le traitement de l'air extrait |
| Limite locale d'émission de COV | Décide entre charbon actif, RCO ou RTO |
| Température hivernale et exigence de durcissement | Décide si un chauffage ou une salle de séchage séparée est nécessaire |
| Implantation du site et alimentation électrique | Fixe la longueur des rails, la position de la cheminée et l'électricité |
Les ingénieurs MUSI répondent sous 24 heures ; une configuration et un devis suivent dès que les données de votre pièce et de votre site sont complètes. Les fourchettes de prix des cabines télescopiques figurent ici : coût d'une cabine de peinture industrielle.
FAQ
Peut-on peindre un tombereau complet dans une seule cabine ? Seulement dans une cabine de plus d'environ 10 m de large et 8 m de haut, benne abaissée ; les ateliers de reconditionnement déposent généralement la benne et peignent le camion par sections.
Quelle vitesse d'air faut-il dans une cabine de peinture pour engins miniers ? L'US OSHA exige au moins 0,51 m/s pour les cabines sèches en pulvérisation conventionnelle et 0,30 m/s en pulvérisation électrostatique ; la pratique européenne à flux descendant est d'environ 0,25-0,3 m/s.
Quel système de revêtement dure le plus longtemps sur les engins miniers ? Un décapage complet Sa 2½, un primaire riche en zinc ou époxy, une couche intermédiaire époxy et une finition polyuréthane, montés à l'épaisseur ISO 12944 C4 ou C5 correspondant à la durabilité souhaitée.
Une cabine télescopique convient-elle à un site minier ? Oui, lorsque des ponts roulants manutentionnent de très grandes pièces et que la surface au sol doit être libérée entre les travaux ; la cabine se déplace sur des rails au sol et peut être allongée par modules de cadre.
Comment l'air extrait de la cabine est-il traité ? Le brouillard de peinture est capté par filtres secs, rideau d'eau ou épurateurs à film d'huile, et les COV sont traités par charbon actif, RCO ou RTO selon la limite d'émission.
Quels sont les délais de fourniture et d'installation ? Les configurations standard sont expédiées en 30-60 jours. Pour cette classe de cabine, le programme typique est de 30-45 jours de fabrication et d'essais en usine, puis transport maritime, 7-14 jours d'installation et 3-5 jours de mise en service et de formation ; les dates de chaque projet sont fixées dans le contrat.
Où intervient la technologie MUSI
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) conçoit et construit à Changzhou, en Chine, des cabines de peinture télescopiques et fixes, des cabines de sablage, des lignes de revêtement ainsi que leur traitement des poussières et des COV. Son équipe d'ingénierie, créée en 2011, a livré 800+ lignes de revêtement à 500+ clients dans 36 pays. Envoyez les dimensions de votre plus grande pièce, la hauteur du pont roulant et les détails de votre site via la page de contact pour un devis configuré.
Fourni par Lin Cong, directeur technique, MUSI Technology
Envoyez-nous la taille de vos pièces, la cadence et le type de revêtement — nos ingénieurs répondent sous 24 heures, et une implantation et un budget suivent dès que les données de vos pièces sont complètes. Contactez MUSI Technology ou parcourir notre gamme d'équipements.
Guides techniques connexes
- Ligne de revêtement par pulvérisation : types, spécifications et coût (2026)
Combien coûte une ligne de revêtement par pulvérisation, comment les principaux types se comparent en termes de débit et de finition, et les spécifications à fixer avant de demander des devis. - Grenaillage vs sablage : lequel choisir
Le grenaillage projette l'abrasif mécaniquement avec des roues ; le sablage le propulse avec de l'air comprimé. Comparés sur le débit, le coût énergétique par m2, la surface. - Implantation d'une ligne de revêtement : surface au sol nécessaire
Une ligne de poudre semi-automatique nécessite 200-400 m2 ; une ligne automatique standard 600-1 200 m2. Règles d'implantation, forme en U ou en ligne droite, hauteur sous plafond,. - Revêtement à base d'eau ou à base de solvant : modifications de la ligne
Le passage de la peinture solvantée à la peinture hydrodiluable modifie la régulation d’humidité de la cabine, la longueur de désolvatation, la manutention des produits et le traitement des VOC. - Ligne de revêtement en poudre : types, spécifications et coût (2026)
Une ligne de thermolaquage prétraite, applique et polymérise des pièces métalliques sur un convoyeur. Guide complet des types de lignes, des spécifications clés et des fourchettes de prix 2026.