کابینهای اسپری تلسکوپی برای ساخت سازه فولادی: تیرها، ستونها و خرپاها
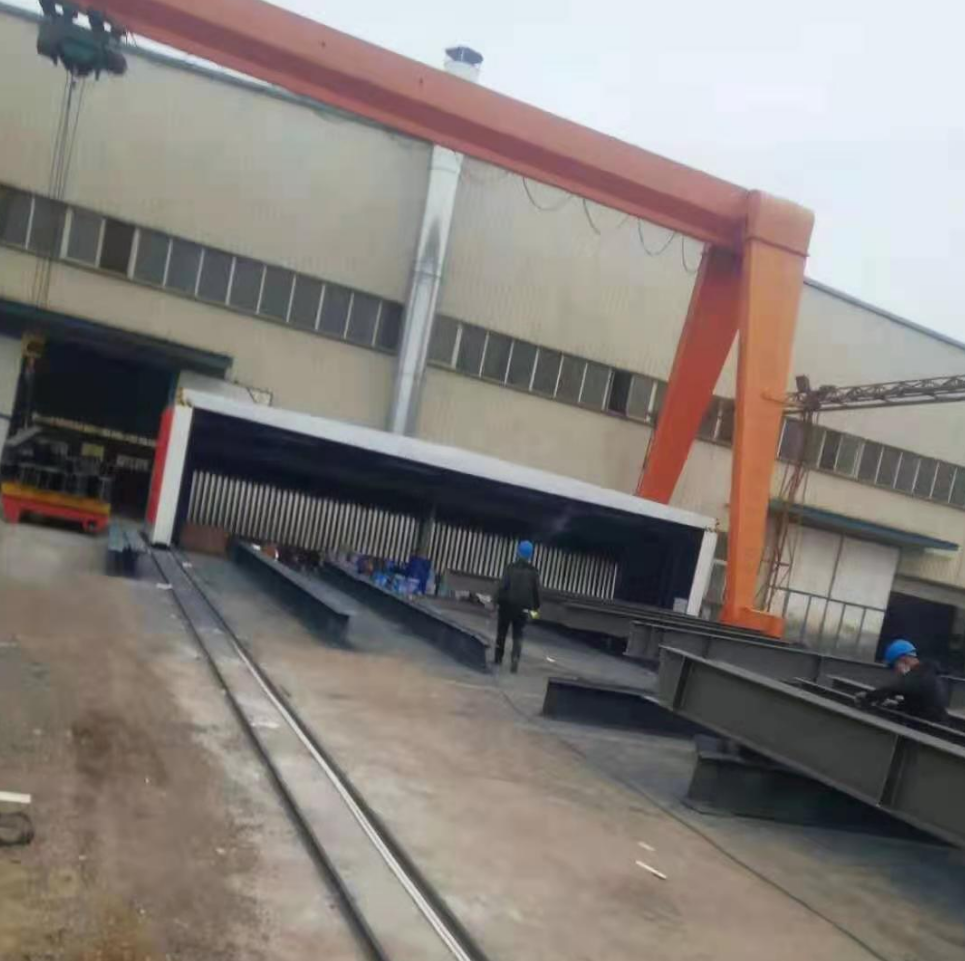
پاسخ سریع: در یک کارگاه فولاد سازهای، جرثقیل از قبل هر تیر و ستون را جابهجا میکند، بنابراین یک کابین تلسکوپی روی ریل در محوطه رنگآمیزی به جرثقیل اجازه میدهد اعضا را روی پایهها قرار دهد، کابین روی آنها بسته شود، و رنگکاران پرایمر و لایه رویی را با تفنگهای ایرلس اعمال کنند در حالی که فن تخلیه پاشش اضافی را به دیوار فیلتر خشک میکشد. یک کابین ۲۰ × ۱۰ × ۴ متری یک دسته اعضای ۱۲ تا ۱۵ متری را پوشش میدهد؛ یک کابین ۱۲ × ۵ متری برای مقاطع کوچکتر و صفحات اتصال مناسب است.
گردش کار چگونه است؟
اعضا از سندبلاست روی غلتکها یا با جرثقیل میآیند و روی پایهها در محدوده غرفه قرار میگیرند، با فاصلهگذاریای که رنگکاران بتوانند به همه وجوه دسترسی داشته باشند. غرفه بسته رانده میشود، فن و چراغها روشن میشوند و پرایمر با اسپری ایرلس اعمال میشود. پس از فلاشآف، لایه رویی اعمال میشود، یا اعضا به ناحیه خشکشدن منتقل میشوند و دسته بعدی بارگیری میشود. چون غرفه تا حدود ۳ متر جمع میشود، همان محوطه هنگام توقف رنگآمیزی برای مونتاژ استفاده میشود.
داخلی یا بیرونی؟
جایی که کارگاه محوطه اضافی ندارد، غرفه روی ریل در بیرون زیر جرثقیل دروازهای قرار میگیرد. انتهای ثابت با دیوار فیلتر، فن و دودکش در یک جا میماند؛ پارچه پایدارشده در برابر UV است. اعضا در عرض خط مرکزی ریل روی پایهها چیده میشوند تا غرفه جمعشده از آنها عبور کند.
غرفه برای فولاد چگونه اندازهگذاری میشود؟
طول از بلندترین عضو بهعلاوه ۲ متر پیروی میکند؛ عرض از تعداد اعضای رنگشده در یک نوبت پیروی میکند (یک غرفه ۱۰ متری چهار یا پنج تیر روی پایه با فضای عبور را جا میدهد)؛ ارتفاع از بلندترین ستون خوابیده بهعلاوه ۱٫۵ متر پیروی میکند. با جریان متقاطع ۰٫۳ متر بر ثانیه، یک مقطع ۱۰ × ۴ متری حدود ۴۳٬۰۰۰ مترمکعب بر ساعت نیاز دارد، معمولاً یک فن ۷۵ کیلوواتی. پرایمرهای غنی از روی و اپوکسیهای ضخیمساز پاشش اضافی زیادی دارند، بنابراین مرحله فیلتر کاغذی پیچدرپیچ پیش از کیسههای فایبرگلاس و واحد کربن یا RCO ضروری است.
| آیتم | معمول |
|---|---|
| پرایمر | اپوکسی غنی از روی، ۶۰ تا ۸۰ میکرون |
| میانی | اپوکسی MIO در صورت مشخصشدن |
| روکش نهایی | پلیاورتان یا پلیسیلوکسان |
| مجموع DFT | ۲۰۰ تا ۳۲۰ میکرون برای ISO 12944 C4-C5 |
| برنامه | اسپری ایرلس، ۱ تا ۴ رنگکار |
| اتاق | طول ۱۲ تا ۲۰ متر، فیلتر خشک، کربن یا RCO |
درباره خشک کردن چطور؟
پوششهای سازهای معمولاً روی پایهها یا در یک ناحیه خشککن گرم بهصورت هوایی خشک میشوند؛ جایی که برنامه نیاز به خشککردن اجباری دارد، یک اتاق خشککن جداگانه در کنار غرفه چیده میشود و قطعات پس از فلاشآف با جرثقیل جابهجا میشوند. خود غرفه فقط برای رنگآمیزی استفاده میشود، که پوشش پارچهای آن را ساده نگه میدارد.
پرسشهای متداول
آیا غرفه میتواند قطعات ۱۵ متری را جا دهد؟ بله، طول در ماژولهای ۱ متری ساخته میشود؛ غرفههای ۲۰ متری استاندارد هستند.
چند رنگکار همزمان کار میکنند؟ یک تا چهار نفر، هر کدام با یک دستگاه ایرلس؛ جریان هوا بر اساس مقطع، نه تعداد رنگکار، اندازهگیری میشود.
آیا سندبلاست در همان غرفه انجام میشود؟ نه؛ سندبلاست به کف بازیابی ساینده نیاز دارد. ابتدا از دستگاه شاتبلاست یا اتاق بلاست استفاده کنید.
تصفیه انتشار معمول برای کارگاههای فولادی چیست؟ جعبههای کربن برای کارهای متناوب؛ RCO جایی که کارگاه هر روز رنگآمیزی میکند.
جایگاه MUSI Technology
MUSI کابینهای تلسکوپی برای سازندگان سازههای فولادی همراه با شاتبلاست نقاله غلتکی و اتاقهای خشککن در جایی که یک خط کامل لازم است، تأمین میکند. جزئیات محصول، اندازههای معمول و چکلیست قیمتگذاری در کابین رنگآمیزی متحرک تلسکوپی صفحه ما آمده است.
ارائهشده توسط لین کونگ، مدیر فنی، MUSI Technology
اندازه قطعه، ظرفیت تولید و نوع پوشش خود را برای ما ارسال کنید — مهندسان ما ظرف یک روز کاری با چیدمان و بودجه پاسخ میدهند. تماس با MUSI Technology یا مرور کنید محدوده تجهیزات ما.
راهنماهای فنی مرتبط
- خط پوششدهی سختافزار فلزی: طراحی و هزینه به ازای هر قطعه
کارخانههای سختافزار بر تنوع زندهاند، نه بر حجم. آویز متراکم، تغییر رنگ ۱۰ تا ۲۵ دقیقهای، طراحی قفسه و هزینه واقعی هر قطعه پوششدادهشده، همراه با خط. - سیستمهای جمعآوری گرد و غبار صنعتی: اندازهگذاری و هزینه
یک غبارگیر صنعتی، کارگاههای پوششدهی و سندبلاست را زیر حد مجاز ذرات ۱۰-۲۰ mg/m3 نگه میدارد. انواع، فرمولهای تعیین اندازه جریان هوا و بازههای هزینه ۲۰۲۶. - خط رنگآمیزی پروفیل آلومینیوم: عمودی در مقابل افقی
خطوط پوشش پروفیل آلومینیومی عمودی، اکستروژنهای ۶-۷ متری را با آسیب جابجایی کمتر و ردپای کوچکتر مدیریت میکنند؛ خطوط افقی هزینه کمتری دارند و مناسب هستند. - راهنمای انتخاب رسانه سندبلاست: کدام ساینده؟
کدام ساینده برای کدام کار: ساچمه و گریت فولادی، گارنت، اکسید آلومینیوم و مهره شیشهای از نظر سختی، پروفیل ایجادشده، چرخههای استفاده مجدد مقایسه میشوند،. - راهنمای تجهیزات سندبلاست و شات پینینگ ۲۰۲۶
مقایسه ماشینهای بلاست میز گردان، نوع قلابی، تسمه غلتان و نوار نقاله غلتکی: اصل کار، مشخصات، کاربردها و محدوده هزینه.