Teleskop-Spritzkabinen für die Stahlkonstruktionsfertigung: Träger, Stützen und Fachwerkträger
Kurze Antwort: In einer Stahlbauwerkstatt bewegt der Kran ohnehin jeden Träger und jede Stütze, sodass eine Teleskopkabine auf Schienen in der Lackierbucht es dem Kran ermöglicht, Bauteile auf Böcke zu setzen, die Kabine sich darüber schließt und die Lackierer Grundierung und Decklack mit Airless-Spritzpistolen auftragen, während der Absaugventilator Overspray in eine Trockenfilterwand zieht. Eine Kabine von 20 x 10 x 4 m deckt eine Charge von 12-15 m langen Bauteilen ab; eine Kabine von 12 x 5 m eignet sich für kleinere Profile und Anschlussbleche.
Wie sieht der Arbeitsablauf aus?
Bauteile kommen vom Strahlen auf Rollen oder per Kran und werden auf Böcken innerhalb der Kabinenfläche abgesetzt, mit Abstand, damit Lackierer alle Flächen erreichen können. Die Kabine wird geschlossen gefahren, Ventilator und Beleuchtung werden gestartet, und die Grundierung wird im Airless-Spritzverfahren aufgetragen. Nach dem Ablüften folgt der Decklack, oder die Bauteile werden in einen Trocknungsbereich gebracht und die nächste Charge geladen. Da die Kabine auf etwa 3 m einfährt, wird dieselbe Bucht bei Lackierstopp für die Montage genutzt.
Innen oder außen?
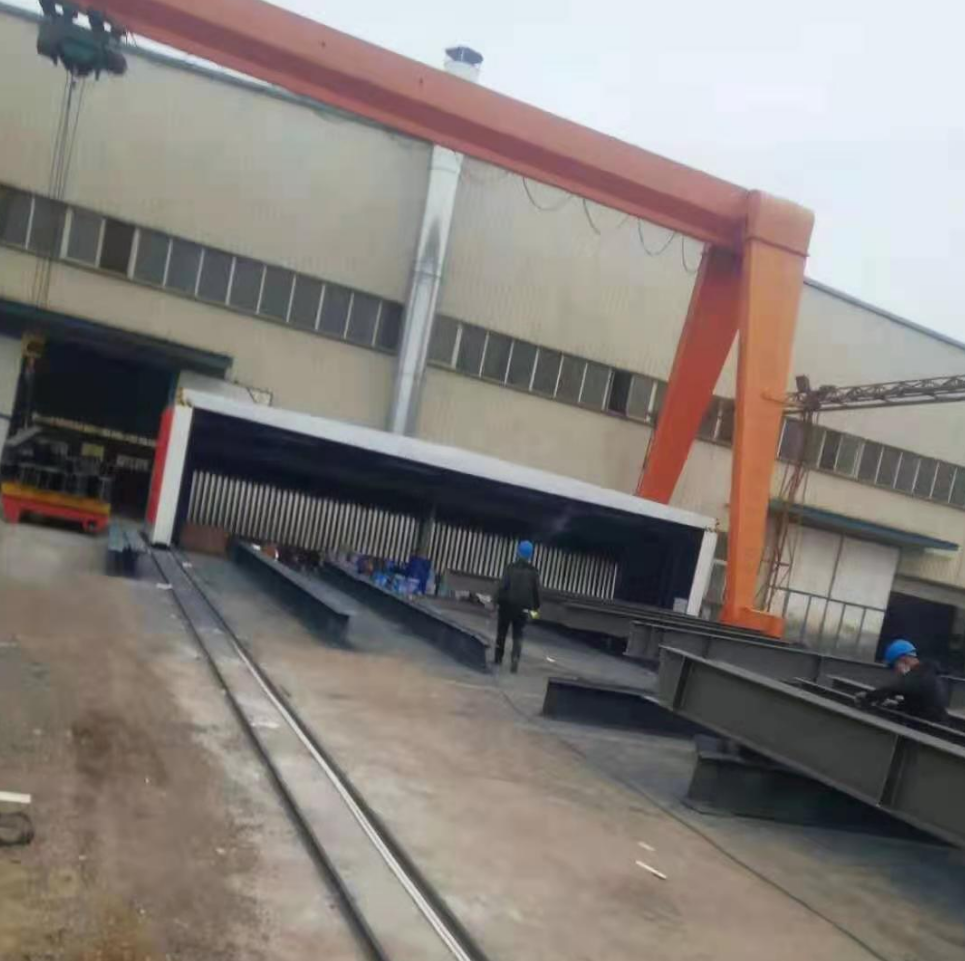
Wo die Werkstatt keine freie Bucht hat, wird die Kabine auf Schienen im Freien unter dem Portalkran verlegt. Das feste Ende mit Filterwand, Ventilator und Kamin bleibt an einem Ort; das Gewebe ist UV-stabilisiert. Bauteile werden quer zur Schienenmittellinie auf Böcken abgelegt, sodass die eingefahrene Kabine sie freigibt.
Wie wird die Kabine für Stahl dimensioniert?
Die Länge richtet sich nach dem längsten Bauteil plus 2 m; die Breite nach der Anzahl der gleichzeitig lackierten Bauteile (eine 10 m breite Kabine nimmt vier oder fünf Träger auf Böcken mit Laufraum auf); die Höhe richtet sich nach der höchsten flach liegenden Stütze plus 1,5 m. Bei 0,3 m/s Querströmung benötigt ein 10 x 4 m Abschnitt etwa 43.000 m3/h, typischerweise einen 75 kW Ventilator. Zinkreiche Grundierungen und High-Build-Epoxidharze verursachen viel Overspray, daher ist die Labyrinth-Papierfilterstufe vor den Glasfasersäcken und der Aktivkohle- oder RCO-Einheit unerlässlich.
| Artikel | Typisch |
|---|---|
| Grundierung | zinkreiches Epoxid, 60-80 Mikrometer |
| Zwischenschicht | Epoxid-MIO, wo spezifiziert |
| Decklack | Polyurethan oder Polysiloxan |
| Gesamte DFT | 200-320 Mikrometer für ISO 12944 C4-C5 |
| Anwendung | Airless-Spritzen, 1-4 Lackierer |
| Kabine | 12–20 m lang, Trockenfilter, Kohle oder RCO |
Was ist mit der Trocknung?
Strukturbeschichtungen werden normalerweise an der Luft auf Ständern oder in einem warmen Trocknungsbereich getrocknet; wo der Ablauf eine Zwangstrocknung erfordert, wird neben der Kabine ein separater Trocknungsraum eingerichtet und die Bauteile werden nach dem Ablüften per Kran umgesetzt. Die Kabine selbst wird nur zum Lackieren verwendet, wodurch ihre Gewebeeinhausung einfach bleibt.
FAQ
Kann die Kabine 15 m lange Bauteile aufnehmen? Ja, die Länge wird in 1-m-Modulen gebaut; 20-m-Kabinen sind Standard.
Wie viele Lackierer arbeiten gleichzeitig? Einer bis vier, jeder mit einem Airless-Gerät; der Luftstrom wird für den Abschnitt ausgelegt, nicht für die Anzahl der Lackierer.
Wird das Strahlen in derselben Kabine durchgeführt? Nein; das Strahlen erfordert einen Boden mit Strahlmittelrückgewinnung. Verwenden Sie zuerst eine Strahlmaschine oder eine Strahlkammer.
Welche Emissionsbehandlung ist für Stahlbetriebe üblich? Kohlefilterboxen für intermittierende Arbeiten; RCO, wo der Betrieb täglich lackiert.
Wo MUSI Technology passt
MUSI liefert Teleskopkabinen für Stahlbauunternehmen zusammen mit Rollenförderer-Strahlanlagen und Trocknungsräumen, wo eine komplette Linie erforderlich ist. Produktdetails, typische Größen und die Angebots-Checkliste finden Sie auf der Teleskop-Mobiles Spritzkabine Seite.
Bereitgestellt von Lin Cong, Technischer Direktor, MUSI Technology
Senden Sie uns Ihre Teilegröße, Ihren Durchsatz und Ihre Beschichtungsart – unsere Ingenieure antworten innerhalb eines Arbeitstages mit einem Layout und einem Budget. Kontaktieren Sie MUSI Technology oder durchsuchen unsere Gerätepalette.
Zugehörige technische Leitfäden
- Metall-Hardware-Beschichtungslinie: Design & Kosten pro Teil
Hardware-Fabriken leben von Vielfalt, nicht von Volumen. Dichte Aufhängung, 10-25 Minuten Farbwechsel, Gestelldesign und die tatsächlichen Kosten pro beschichtetem Teil, mit Linie. - Industrielle Staubabsauganlagen: Dimensionierung & Kosten
Ein Industrie-Staubabscheider hält Beschichtungs- und Strahlanlagen unter dem Partikelgrenzwert von 10-20 mg/m3. Typen, Luftstrom-Berechnungsformeln und Kostenbereiche für 2026. - Aluminiumprofil-Beschichtungslinie: Vertikal vs. Horizontal
Vertikale Aluminiumprofil-Beschichtungsanlagen verarbeiten 6-7 m Strangpressprofile mit weniger Handhabungsschäden und einem kleineren Platzbedarf; horizontale Anlagen sind kostengünstiger und geeignet. - Strahlmittel-Auswahlleitfaden: Welches Schleifmittel?
Welches Schleifmittel für welche Aufgabe: Stahlschrot und -grit, Granat, Aluminiumoxid und Glasperlen im Vergleich hinsichtlich Härte, erzeugtem Profil, Wiederverwendungszyklen,. - Sandstrahl- & Kugelstrahlanlagen Leitfaden 2026
Vergleichen Sie Drehtisch-, Haken-, Taumelband- und Rollenband-Strahlmaschinen: Funktionsprinzip, Spezifikationen, Anwendungen und Kostenbereiche.