Çelik Yapı İmalatı için Teleskopik Püskürtme Kabinleri: Kirişler, Kolonlar ve Makaslar
Hızlı yanıt: Bir yapısal çelik atölyesinde vinç zaten her kirişi ve kolonu hareket ettirir, bu nedenle boyama bölmesinde raylar üzerindeki teleskopik bir kabin, vincin elemanları sehpalara yerleştirmesine, kabinin üzerlerine kapanmasına ve boyacıların astar ve son katı airless tabancalarla uygulamasına izin verirken egzoz fanı aşırı püskürtmeyi kuru filtre duvarına çeker. 20 x 10 x 4 m'lik bir kabin 12-15 m'lik elemanlardan oluşan bir partiyi kapsar; 12 x 5 m'lik bir kabin daha küçük profiller ve bağlantı plakaları için uygundur.
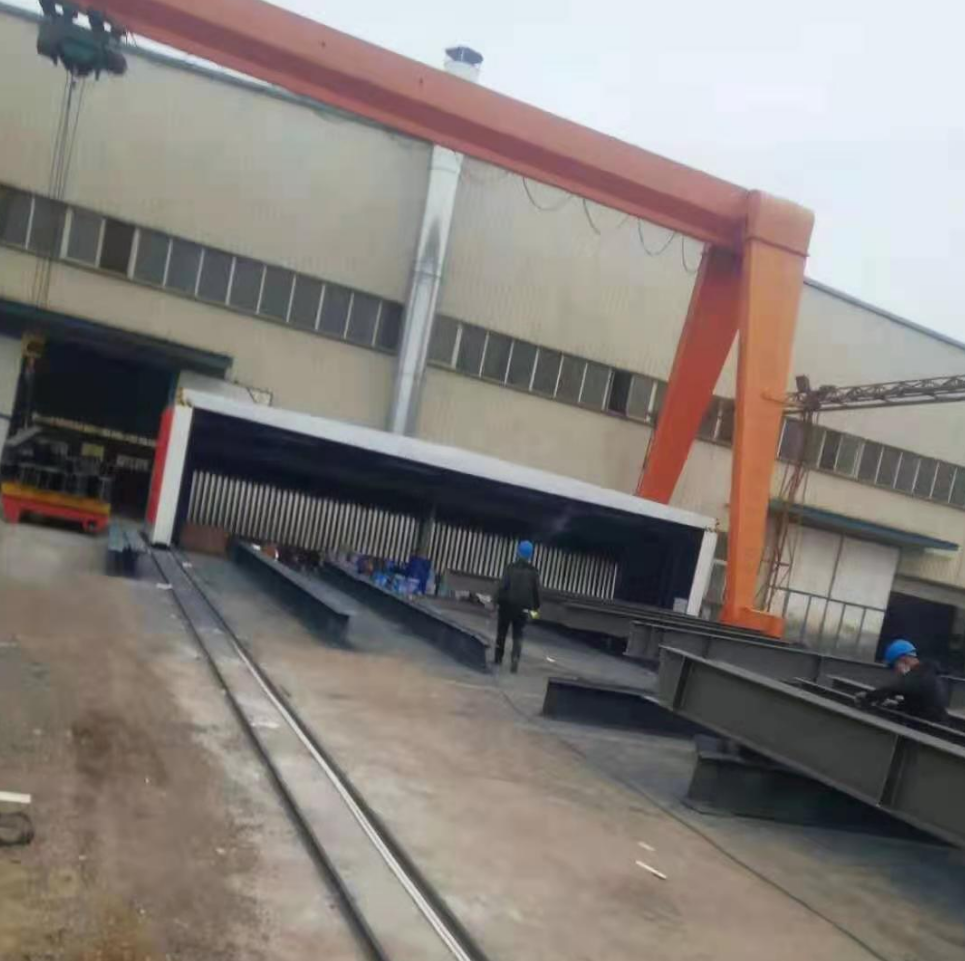
İş akışı nasıl görünüyor?
Elemanlar silindirler üzerinde veya vinçle kumlamadan gelir ve kabin alanı içinde sehpalara yerleştirilir, boyacıların tüm yüzeylere ulaşabilmesi için aralıklı olarak dizilir. Kabin kapatılır, fan ve ışıklar çalıştırılır ve astar airless püskürtme ile uygulanır. Uçucu madde çıkışından sonra son kat gelir veya elemanlar bir kurutma alanına taşınır ve sonraki parti yüklenir. Kabin yaklaşık 3 m'ye kadar geri çekildiği için, boyama durduğunda aynı bölme montaj için kullanılır.
İç mekan mı yoksa dış mekan mı?
Atölyenin yedek bölmesi yoksa, kabin dışarıda portal vinç altında raylara serilir. Filtre duvarı, fan ve baca ile sabit uç tek bir yerde kalır; kumaş UV stabilize edilmiştir. Elemanlar, geri çekilmiş kabinin onları temizlemesi için ray merkez hattı boyunca sehpalara serilir.
Kabin çelik için nasıl boyutlandırılır?
Uzunluk en uzun eleman artı 2 m'yi takip eder; genişlik aynı anda boyanan eleman sayısını takip eder (10 m genişliğinde bir kabin, yürüme alanı olan sehpalarda dört veya beş kiriş alır); yükseklik düz yatırılmış en yüksek kolon artı 1,5 m'yi takip eder. 0,3 m/s çapraz hava akımında 10 x 4 m'lik bir bölme yaklaşık 43.000 m3/h gerektirir, tipik olarak 75 kW'lık bir fan. Çinko açısından zengin astarlar ve yüksek yapılı epoksiler aşırı püskürtme açısından ağırdır, bu nedenle labirent kağıt filtre kademesi cam elyafı torbalar ve karbon veya RCO ünitesinin önünde esastır.
| Kalem | Tipik |
|---|---|
| Astar | çinko açısından zengin epoksi, 60-80 mikron |
| Ara kat | belirtildiği yerde epoksi MIO |
| Üst kat | poliüretan veya polisiloksan |
| Toplam DFT | ISO 12944 C4-C5 için 200-320 mikron |
| Uygulama | airless püskürtme, 1-4 boyacı |
| Kabin | 12-20 m uzunluk, kuru filtre, karbon veya RCO |
Peki ya kurutma?
Yapısal kaplamalar normalde standlar üzerinde veya sıcak bir kurutma alanında havayla kurutulur; program zorlamalı kurutma gerektirdiğinde, kabinin yanında ayrı bir kurutma odası düzenlenir ve parçalar flash-off sonrası vinçle taşınır. Kabinin kendisi yalnızca boyama için kullanılır, bu da kumaş muhafazasını basit tutar.
SSS
Kabin 15 m parçaları işleyebilir mi? Evet, uzunluk 1 m modüller halinde inşa edilir; 20 m kabinler standarttır.
Aynı anda kaç boyacı çalışır? Bir ila dört, her biri bir airless ünitesiyle; hava akışı boyacı sayısına göre değil, kesite göre boyutlandırılır.
Kumlama aynı kabinde mi yapılır? Hayır; kumlama aşındırıcı geri kazanım zeminine ihtiyaç duyar. Önce bir shot blasting makinesi veya kumlama odası kullanın.
Çelik atölyeleri için olağan emisyon arıtımı nedir? Aralıklı işler için karbon kutuları; atölye her gün boyama yapıyorsa RCO.
MUSI Technology'nin nereye uyduğu
MUSI, çelik imalatçıları için teleskopik kabinleri, tam bir hat gerektiğinde roller-conveyor shot blasting ve kurutma odalarıyla birlikte tedarik eder. Ürün detayları, tipik boyutlar ve teklif kontrol listesi şurada: teleskopik mobil boya kabini sayfamızda yer almaktadır.
Lin Cong, Teknik Direktör, MUSI Technology tarafından sağlanmıştır
Parça ölçünüzü, üretim kapasitenizi ve kaplama türünüzü bize gönderin — mühendislerimiz bir iş günü içinde bir yerleşim planı ve bütçeyle yanıt verir. MUSI Technology ile iletişime geçin veya göz atın ekipman yelpazemize.
İlgili teknik kılavuzlar
- Metal Hırdavat Kaplama Hattı: Tasarım ve Parça Başına Maliyet
Donanım fabrikaları hacimle değil, çeşitlilikle yaşar. Yoğun askı, 10-25 dakikalık renk değişimi, raf tasarımı ve hat ile birlikte kaplanmış parça başına gerçek maliyet. - Endüstriyel Toz Toplama Sistemleri: Boyutlandırma ve Maliyet
Endüstriyel bir toz toplayıcı, kaplama ve kumlama atölyelerini 10-20 mg/m3 partikül sınırının altında tutar. Türler, hava akışı boyutlandırma formülleri ve 2026 maliyet aralıkları. - Alüminyum Profil Kaplama Hattı: Dikey vs Yatay
Dikey alüminyum profil kaplama hatları 6-7 m ekstrüzyonları daha az taşıma hasarı ve daha küçük bir ayak izi ile işler; yatay hatlar daha az maliyetlidir ve uygundur. - Kumlama Malzemesi Seçim Kılavuzu: Hangi Aşındırıcı?
Hangi iş için hangi aşındırıcı: çelik bilye ve grit, garnet, alüminyum oksit ve cam bilye sertlik, oluşturulan profil, yeniden kullanım döngüleri açısından karşılaştırıldı,. - Kumlama & Bilyeli Dövme Ekipmanları Kılavuzu 2026
Döner tabla, kanca tipi, tambur bantlı ve rulo konveyörlü kumlama makinelerini karşılaştırın: çalışma prensibi, spesifikasyonlar, uygulamalar ve maliyet aralıkları.