Bilik Semprot Teleskopik untuk Fabrikasi Struktur Baja: Balok, Kolom dan Rangka
Jawaban singkat: Di bengkel baja struktural, crane sudah memindahkan setiap balok dan kolom, sehingga bilik teleskopik di atas rel di area pengecatan memungkinkan crane meletakkan anggota pada penyangga, bilik menutup di atasnya, dan pelukis mengaplikasikan primer dan topcoat dengan pistol airless sementara kipas pembuangan menarik overspray ke dinding filter kering. Bilik 20 x 10 x 4 m mencakup satu batch anggota 12-15 m; bilik 12 x 5 m cocok untuk profil yang lebih kecil dan pelat sambungan.
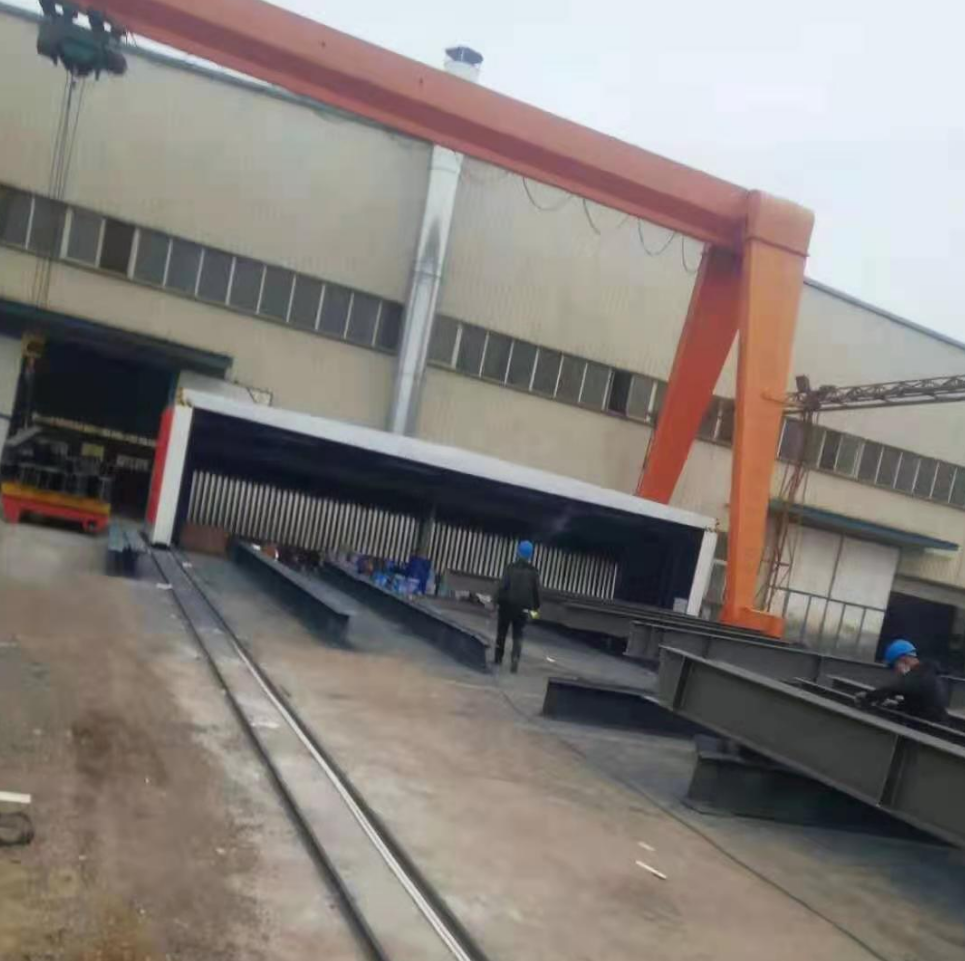
Bagaimana alur kerjanya?
Anggota datang dari blasting di atas roller atau dengan crane dan diletakkan pada penyangga di dalam area bilik, dengan jarak agar pelukis dapat menjangkau semua permukaan. Bilik didorong tertutup, kipas dan lampu dinyalakan, dan primer diaplikasikan dengan semprot airless. Setelah flash-off, topcoat menyusul, atau anggota dipindahkan ke area pengeringan dan batch berikutnya dimuat. Karena bilik ditarik kembali ke sekitar 3 m, teluk yang sama digunakan untuk fit-up saat pengecatan berhenti.
Dalam ruangan atau luar ruangan?
Jika bengkel tidak memiliki teluk cadangan, bilik diletakkan di atas rel di luar di bawah crane gantry. Ujung tetap dengan dinding filter, kipas dan stack tetap di satu tempat; kainnya distabilkan UV. Anggota diletakkan melintasi garis tengah rel pada penyangga sehingga bilik yang ditarik kembali dapat melewatinya.
Bagaimana bilik ditentukan ukurannya untuk baja?
Panjang mengikuti anggota terpanjang ditambah 2 m; lebar mengikuti jumlah anggota yang dicat sekaligus (bilik selebar 10 m menampung empat atau lima balok pada penyangga dengan ruang untuk berjalan); tinggi mengikuti kolom tertinggi yang diletakkan datar ditambah 1,5 m. Pada cross-draft 0,3 m/s, bagian 10 x 4 m membutuhkan sekitar 43.000 m3/jam, biasanya kipas 75 kW. Primer kaya seng dan epoksi high-build menghasilkan overspray yang banyak, sehingga tahap filter kertas labirin sangat penting sebelum kantong serat kaca dan unit karbon atau RCO.
| Barang | Tipikal |
|---|---|
| Pertama | epoksi kaya seng, 60-80 mikron |
| Menengah | epoksi MIO jika ditentukan |
| Lapisan atas | poliuretan atau polisiloksan |
| Total ketebalan lapisan kering (DFT) | 200-320 mikron untuk ISO 12944 C4-C5 |
| Aplikasi | semprot airless, 1-4 pelukis |
| Stan | Panjang 12-20 m, filter kering, karbon atau RCO |
Bagaimana dengan pengeringan?
Pelapis struktural biasanya dikeringkan dengan udara di atas penyangga atau di area pengeringan hangat; jika jadwal memerlukan pengeringan paksa, ruang pengering terpisah ditata di samping booth dan komponen dipindahkan dengan crane setelah flash-off. Booth itu sendiri hanya digunakan untuk pengecatan, sehingga selubung kainnya tetap sederhana.
FAQ
Apakah booth dapat menangani komponen sepanjang 15 m? Ya, panjang dibangun dalam modul 1 m; booth 20 m adalah standar.
Berapa banyak pelukis yang bekerja sekaligus? Satu hingga empat, masing-masing dengan unit airless; aliran udara disesuaikan untuk bagian tersebut, bukan jumlah pelukis.
Apakah blasting dilakukan di booth yang sama? Tidak; blasting memerlukan lantai pemulihan abrasif. Gunakan mesin shot blasting atau ruang blasting terlebih dahulu.
Pengolahan emisi apa yang biasa untuk bengkel baja? Kotak karbon untuk pekerjaan intermiten; RCO di mana bengkel mengecat setiap hari.
Di mana MUSI Technology cocok
MUSI memasok booth teleskopik untuk fabrikator baja bersama dengan shot blasting roller-conveyor dan ruang pengering jika diperlukan lini lengkap. Detail produk, ukuran tipikal dan daftar periksa penawaran ada di bilik semprot bergerak teleskopik kami.
Disediakan oleh Lin Cong, Direktur Teknis, MUSI Technology
Kirimkan ukuran komponen, throughput, dan jenis pelapisan Anda — insinyur kami membalas dengan tata letak dan anggaran dalam satu hari kerja. Hubungi MUSI Technology atau jelajahi rangkaian peralatan kami.
Panduan teknis terkait
- Lini Pelapisan Perangkat Keras Logam: Desain & Biaya per Bagian
Pabrik perangkat keras hidup dari variasi, bukan volume. Penggantungan yang padat, perubahan warna 10-25 menit, desain rak dan biaya nyata per bagian yang dilapisi, dengan lini. - Sistem Pengumpulan Debu Industri: Ukuran & Biaya
Pengumpul debu industri menjaga bengkel coating dan blasting tetap di bawah batas partikulat 10-20 mg/m3. Jenis, rumus ukuran aliran udara, dan kisaran biaya 2026. - Lini Pelapisan Profil Aluminium: Vertikal vs Horizontal
Lini pelapisan profil aluminium vertikal menangani ekstrusi 6-7 m dengan kerusakan penanganan lebih sedikit dan jejak lebih kecil; lini horizontal lebih murah dan cocok. - Panduan Pemilihan Media Blasting: Abrasif Mana?
Abrasif mana untuk pekerjaan mana: steel shot dan grit, garnet, aluminium oxide, dan glass bead dibandingkan berdasarkan kekerasan, profil yang dihasilkan, siklus penggunaan ulang,. - Panduan Peralatan Sandblasting & Shot Peening 2026
Bandingkan mesin blasting meja putar, tipe hook, sabuk tumble, dan konveyor roller: prinsip kerja, spesifikasi, aplikasi, dan kisaran biaya.