鉄骨構造物製作向け伸縮式塗装ブース:梁、柱、トラス
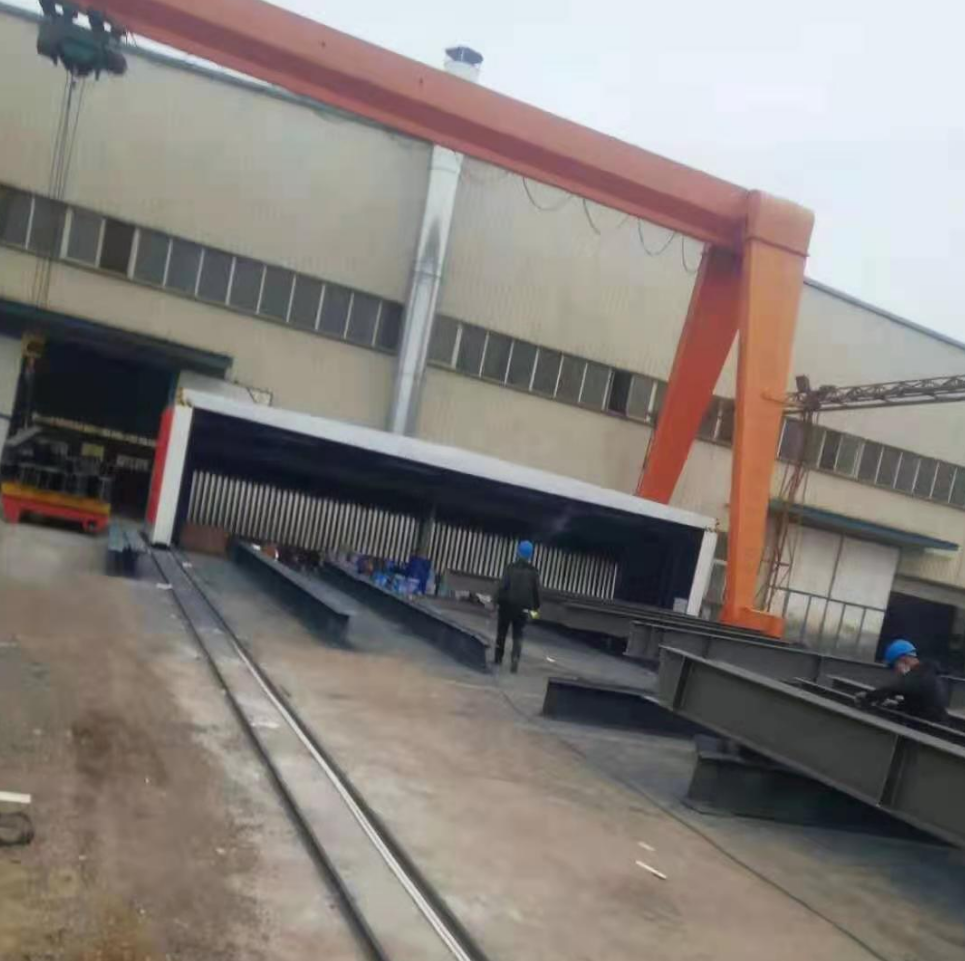
簡単に答えると: 鉄骨製作工場ではクレーンがすでにすべての梁と柱を移動させているため、塗装ベイにレール上を走る伸縮式ブースを設置すれば、クレーンで部材をスタンドに載せ、ブースを閉じて覆い、塗装工がエアレスガンでプライマーとトップコートを塗布し、排気ファンがオーバースプレーをドライフィルターウォールに引き込むことができる。20×10×4mのブースは12~15mの部材のバッチをカバーし、12×5mのブースはより小さな断面や接続プレートに適している。
ワークフローはどのようなものか?
部材はローラーまたはクレーンでブラスト処理から運ばれ、ブースの設置範囲内のスタンドに載せられ、塗装工がすべての面に手が届くように間隔をあけて配置される。ブースを駆動して閉じ、ファンと照明を起動し、エアレススプレーでプライマーを塗布する。フラッシュオフ後、トップコートを塗布するか、部材を乾燥エリアに移動して次のバッチを積み込む。ブースは約3mまで後退するため、塗装を停止したときは同じベイを組み立てに使用できる。
屋内または屋外?
工場に予備のベイがない場合、ブースはガントリークレーンの下の屋外のレール上に設置される。フィルターウォール、ファン、スタックを備えた固定端は1か所にとどまり、布地はUV安定化されている。部材はレール中心線を横切ってスタンド上に置かれ、後退したブースがそれらを通過できるようにする。
鉄骨用にブースのサイズはどのように決めるのか?
長さは最長部材プラス2mに従う。幅は同時に塗装する部材の数に従う(幅10mのブースでは、歩行スペースを確保してスタンド上に4~5本の梁を載せられる)。高さは平置きした最も高い柱プラス1.5mに従う。0.3m/sのクロスドラフトでは、10×4mの断面に約43,000m3/hが必要で、通常は75kWのファンである。亜鉛リッチプライマーやハイビルドエポキシはオーバースプレーが多いため、グラスファイバーバッグやカーボンまたはRCOユニットの前にラビリンスペーパーフィルター段が不可欠である。
| 項目 | 標準 |
|---|---|
| プライマー | 亜鉛リッチエポキシ、60~80ミクロン |
| 中間 | 指定箇所にはエポキシMIO |
| トップコート | ポリウレタンまたはポリシロキサン |
| 合計DFT | ISO 12944 C4~C5では200~320ミクロン |
| アプリケーション | エアレススプレー、塗装工1~4名 |
| ブース | 長さ12~20 m、ドライフィルター、カーボンまたはRCO |
乾燥はどうですか?
構造物用塗料は通常、架台または温風乾燥エリアで自然乾燥されます。工程上強制乾燥が必要な場合は、ブースの隣に専用の乾燥室を設け、フラッシュオフ後にクレーンで部材を移動します。ブース自体は塗装専用に使用されるため、布製の囲いはシンプルな構造です。
FAQ
このブースは15 mの部材に対応できますか? はい、長さは1 mモジュールで構成されています。20 mのブースが標準です。
同時に何人の塗装工が作業しますか? 1~4台、それぞれにエアレスタイプのユニットが付属します。風量は塗装工の人数ではなく、セクションの広さに合わせて設計されます。
ブラスト処理は同じブースで行いますか? いいえ、ブラストには研磨材回収床が必要です。まずショットブラストマシンまたはブラストルームを使用してください。
鉄鋼工場では通常どのような排ガス処理が行われますか? 断続的な作業にはカーボンボックス、毎日塗装する工場ではRCOを使用します。
MUSI Technologyが適合する領域
MUSIは鉄鋼加工業者向けに伸縮式ブースを、またフルラインが必要な場合にはローラーコンベア式ショットブラストおよび乾燥室を提供しています。製品詳細、標準サイズ、見積チェックリストはこちらにあります: 伸縮式移動塗装ブース ページにあります。
MUSI Technology テクニカルディレクター、Lin Cong 提供
部品サイズ、スループット、コーティングの種類をお送りください。弊社のエンジニアが1営業日以内にレイアウトと予算をご返信します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.
関連技術ガイド
- 金属ハードウェア塗装ライン:設計と部品あたりのコスト
ハードウェア工場は量ではなく多様性で成り立っています。高密度ハンギング、10~25分の色替え、ラック設計、そして塗装部品あたりの実際のコストを、ラインとともに解説します。 - 産業用集塵システム:サイズ選定とコスト
産業用集塵機はコーティングおよびブラスト作業場を10-20 mg/m3の粒子状物質限界値以下に保ちます。種類、風量選定式、2026年のコスト範囲。 - アルミニウムプロファイルコーティングライン:縦型 vs 横型
縦型アルミニウムプロファイルコーティングラインは、6~7mの押出材を扱い、ハンドリング損傷が少なく、設置面積も小さい。横型ラインはコストが低く、適している。 - ブラストメディア選定ガイド:どの研磨材を選ぶか?
どの作業にどの研磨材か:スチールショットとグリット、ガーネット、酸化アルミニウム、ガラスビーズを硬度、形成されるプロファイル、再利用サイクルで比較。 - サンドブラスト&ショットピーニング装置ガイド 2026
ロータリーテーブル、フックタイプ、タンブルベルト、ローラーコンベア式ブラストマシンを比較:動作原理、仕様、用途、コスト範囲。