Teleskopowe kabiny natryskowe do wytwarzania konstrukcji stalowych: belki, słupy i kratownice
Szybka odpowiedź: W warsztacie konstrukcji stalowych suwnica i tak przenosi każdą belkę i słup, więc teleskopowa kabina na szynach w zatoce malarskiej pozwala suwnicy ustawić elementy na stojakach, kabinie zamknąć się nad nimi, a malarzom nanieść podkład i nawierzchnię pistoletami bezpowietrznymi, podczas gdy wentylator wyciągowy zasysa nadmiar natrysku do ściany z suchym filtrem. Kabina 20 x 10 x 4 m obejmuje partię elementów o długości 12-15 m; kabina 12 x 5 m pasuje do mniejszych profili i blach węzłowych.
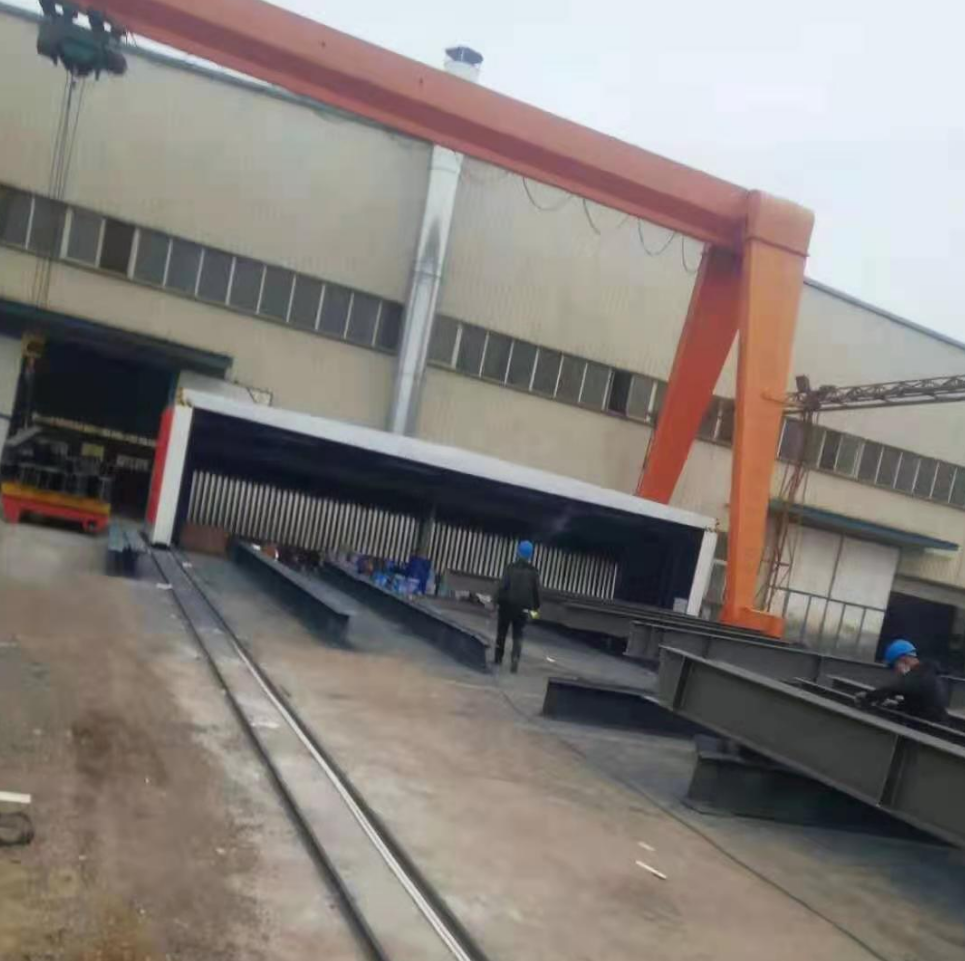
Jak wygląda przepływ pracy?
Elementy przychodzą z obróbki strumieniowo-ściernej na rolkach lub suwnicą i są ustawiane na stojakach w obrysie kabiny, rozmieszczone tak, aby malarze mogli dosięgnąć wszystkich powierzchni. Kabina jest zamykana, włączany jest wentylator i oświetlenie, a podkład nanoszony jest natryskiem bezpowietrznym. Po odparowaniu rozpuszczalnika następuje nawierzchnia lub elementy są przenoszone do strefy suszenia i ładowana jest następna partia. Ponieważ kabina wsuwa się do około 3 m, ta sama zatoka jest używana do montażu, gdy malowanie się zatrzymuje.
Wewnątrz czy na zewnątrz?
Gdy warsztat nie ma wolnej zatoki, kabina jest układana na szynach na zewnątrz pod suwnicą bramową. Stały koniec ze ścianą filtracyjną, wentylatorem i kominem pozostaje w jednym miejscu; tkanina jest stabilizowana UV. Elementy są układane w poprzek osi szyn na stojakach, aby wsunięta kabina mogła je ominąć.
Jak dobiera się rozmiar kabiny do stali?
Długość wynika z najdłuższego elementu plus 2 m; szerokość wynika z liczby elementów malowanych jednocześnie (kabina o szerokości 10 m mieści cztery lub pięć belek na stojakach z przestrzenią do chodzenia); wysokość wynika z najwyższego słupa ułożonego płasko plus 1,5 m. Przy przepływie poprzecznym 0,3 m/s sekcja 10 x 4 m potrzebuje około 43 000 m3/h, typowo wentylatora 75 kW. Podkłady bogate w cynk i epoksydy o dużej grubości powodują duży nadmiar natrysku, więc stopień filtra papierowego labiryntowego jest niezbędny przed workami z włókna szklanego i jednostką węglową lub RCO.
| Pozycja | Typowy |
|---|---|
| Podkład | epoksyd bogaty w cynk, 60-80 mikronów |
| Średniozaawansowany | epoksyd MIO, jeśli określono |
| Warstwa nawierzchniowa | poliuretan lub polisiloksan |
| Całkowity DFT | 200-320 mikronów dla ISO 12944 C4-C5 |
| Aplikacja | natrysk bezpowietrzny, 1-4 malarzy |
| Boks | Długość 12-20 m, filtr suchy, węgiel aktywny lub RCO |
A co z suszeniem?
Powłoki konstrukcyjne są zwykle suszone na powietrzu na stojakach lub w ciepłej strefie suszenia; gdy harmonogram wymaga suszenia wymuszonego, obok kabiny rozmieszcza się oddzielną suszarnię, a elementy są przenoszone dźwigiem po odparowaniu rozpuszczalnika. Sama kabina służy wyłącznie do malowania, co pozwala zachować prostą osłonę z tkaniny.
FAQ
Czy kabina może pomieścić elementy o długości 15 m? Tak, długość jest budowana w modułach 1 m; kabiny o długości 20 m są standardem.
Ilu malarzy pracuje jednocześnie? Od jednego do czterech, każdy z agregatem bezpowietrznym; przepływ powietrza jest dobierany do przekroju, a nie do liczby malarzy.
Czy obróbka strumieniowo-ścierna odbywa się w tej samej kabinie? Nie; obróbka strumieniowo-ścierna wymaga podłogi z odzyskiem ścierniwa. Najpierw należy użyć maszyny do obróbki strumieniowo-ściernej lub komory do piaskowania.
Jakie oczyszczanie emisji jest typowe dla zakładów stalowych? Skrzynki z węglem aktywnym do pracy przerywanej; RCO tam, gdzie zakład maluje codziennie.
Gdzie pasuje MUSI Technology
MUSI dostarcza kabiny teleskopowe dla wytwórców konstrukcji stalowych wraz z maszynami do obróbki strumieniowo-ściernej z przenośnikiem rolkowym i suszarniami, gdy wymagana jest pełna linia. Szczegóły produktu, typowe rozmiary i lista kontrolna do wyceny znajdują się na teleskopowa mobilna kabina lakiernicza stronie.
Dostarczone przez Lin Cong, Dyrektora Technicznego, MUSI Technology
Prześlij nam rozmiar swojej części, wydajność i typ powłoki — nasi inżynierowie odpowiedzą z układem i budżetem w ciągu jednego dnia roboczego. Kontakt z MUSI Technology lub przeglądaj nasza gama sprzętu.
Powiązane przewodniki techniczne
- Linia do powlekania metali: projekt i koszt na część
Zakłady sprzętowe żyją z różnorodności, nie z wolumenu. Gęste zawieszanie, zmiana koloru w 10–25 minut, konstrukcja wieszaka i rzeczywisty koszt na pokryty element, z linią. - Systemy przemysłowego odpylania: dobór wielkości i koszty
Odpylacz przemysłowy utrzymuje wydziały malowania i piaskowania poniżej limitu cząstek stałych 10–20 mg/m3. Typy, wzory doboru przepływu powietrza i zakresy kosztów na 2026 rok. - Linia do powlekania profili aluminiowych: pionowa vs pozioma
Pionowe linie do powlekania profili aluminiowych obsługują wytłaczane elementy o długości 6-7 m przy mniejszych uszkodzeniach podczas manipulacji i mniejszym zapotrzebowaniu na powierzchnię; linie poziome są tańsze i odpowiednie. - Przewodnik wyboru materiałów ściernych: Który ścierniwo?
Które ścierniwo do jakiego zadania: śrut i grys stalowy, granat, tlenek glinu i szklane kulki porównane pod względem twardości, uzyskiwanego profilu, cykli ponownego użycia,. - Przewodnik po urządzeniach do piaskowania i śrutowania 2026
Porównanie maszyn do obróbki strumieniowo-ściernej: obrotowy stół, typ hakowy, bęben obrotowy i przenośnik rolkowy: zasada działania, specyfikacje, zastosowania i zakresy kosztów.