Cabines de pulvérisation télescopiques pour la fabrication de structures en acier : poutres, poteaux et fermes
Réponse rapide : Dans un atelier de charpente métallique, le pont roulant déplace déjà chaque poutre et chaque poteau, de sorte qu'une cabine télescopique sur rails dans la baie de peinture permet au pont de poser les éléments sur des chevalets, à la cabine de se refermer sur eux, et aux peintres d'appliquer la couche primaire et la couche de finition au pistolet sans air tandis que le ventilateur d'extraction aspire les brouillards de pulvérisation vers une paroi filtrante sèche. Une cabine de 20 x 10 x 4 m couvre un lot d'éléments de 12-15 m ; une cabine de 12 x 5 m convient aux profilés plus petits et aux plaques de liaison.
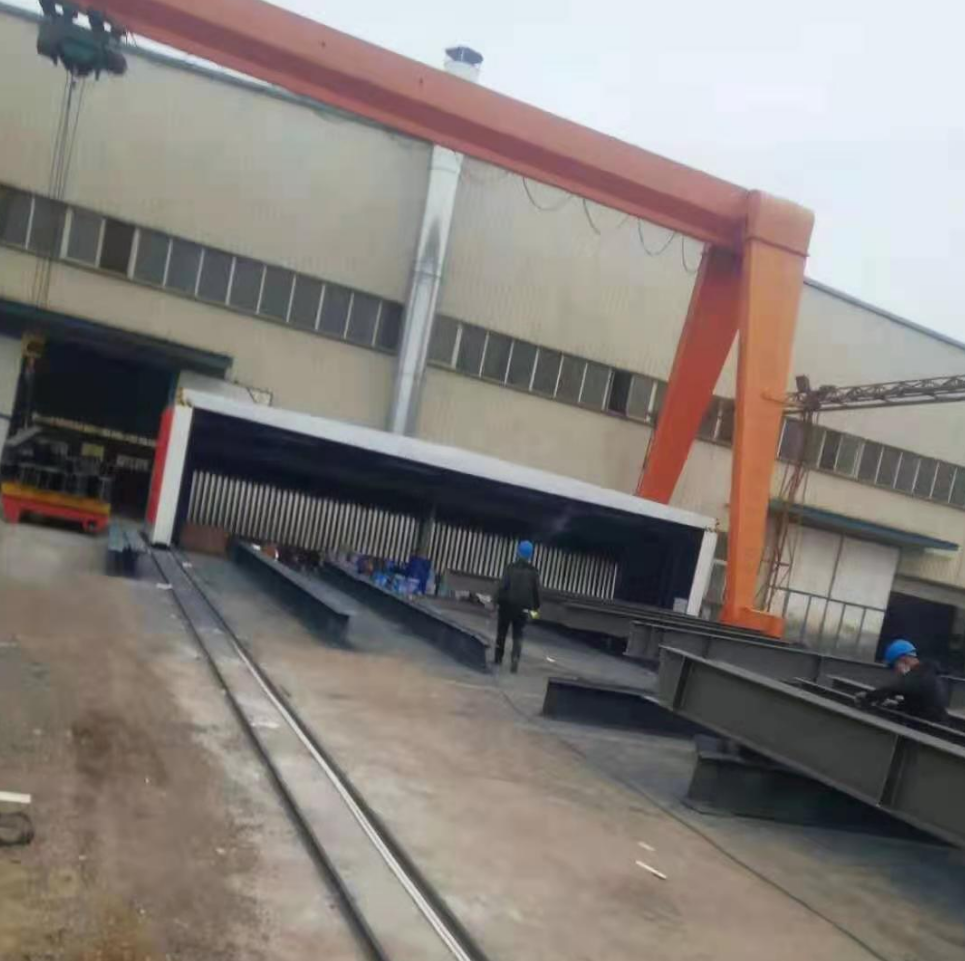
À quoi ressemble le flux de travail ?
Les éléments arrivent du sablage sur rouleaux ou par pont roulant et sont posés sur des chevalets à l'intérieur de l'emprise de la cabine, espacés de manière à ce que les peintres puissent atteindre toutes les faces. La cabine est fermée par entraînement, le ventilateur et les éclairages sont mis en marche, et la couche primaire est appliquée par pulvérisation sans air. Après l'évaporation, la couche de finition suit, ou les éléments sont déplacés vers une zone de séchage et le lot suivant est chargé. Comme la cabine se rétracte sur environ 3 m, la même baie est utilisée pour l'assemblage lorsque la peinture s'arrête.
En intérieur ou en extérieur ?
Lorsque l'atelier n'a pas de baie disponible, la cabine est posée sur rails à l'extérieur sous le portique. L'extrémité fixe avec la paroi filtrante, le ventilateur et la cheminée reste en place ; la toile est stabilisée aux UV. Les éléments sont disposés en travers de l'axe des rails sur des chevalets afin que la cabine rétractée les dégage.
Comment dimensionner la cabine pour l'acier ?
La longueur suit l'élément le plus long plus 2 m ; la largeur suit le nombre d'éléments peints simultanément (une cabine de 10 m de large accueille quatre ou cinq poutres sur chevalets avec un espace de circulation) ; la hauteur suit le poteau le plus haut posé à plat plus 1,5 m. À 0,3 m/s de courant transversal, une section de 10 x 4 m nécessite environ 43 000 m3/h, généralement un ventilateur de 75 kW. Les primaires riches en zinc et les époxydes à fort garnissage produisent beaucoup de brouillards de pulvérisation, c'est pourquoi l'étage de filtre en papier à labyrinthe est essentiel en amont des sacs en fibre de verre et de l'unité à charbon ou RCO.
| Article | Typique |
|---|---|
| Primaire | époxy riche en zinc, 60-80 microns |
| Intermédiaire | époxy MIO si spécifié |
| Couche de finition | polyuréthane ou polysiloxane |
| Total DFT | 200-320 microns pour ISO 12944 C4-C5 |
| Application | pulvérisation sans air, 1-4 peintres |
| Cabine | 12-20 m de long, filtre sec, charbon ou RCO |
Et le séchage ?
Les revêtements structurels sont normalement séchés à l'air sur des supports ou dans une zone de séchage chaude ; lorsque le cycle nécessite un séchage forcé, une salle de séchage séparée est aménagée à côté de la cabine et les pièces sont déplacées par grue après l'évaporation. La cabine elle-même sert uniquement à la peinture, ce qui permet de garder son enveloppe textile simple.
FAQ
La cabine peut-elle traiter des pièces de 15 m ? Oui, la longueur est construite en modules de 1 m ; les cabines de 20 m sont standard.
Combien de peintres travaillent simultanément ? Un à quatre, chacun avec un groupe airless ; le débit d'air est dimensionné pour la section, pas pour le nombre de peintres.
Le sablage est-il réalisé dans la même cabine ? Non ; le sablage nécessite un sol de récupération d'abrasif. Utilisez d'abord une machine de grenaillage ou une salle de sablage.
Quel traitement des émissions est habituel pour les ateliers sidérurgiques ? Des caissons à charbon pour un travail intermittent ; un RCO lorsque l'atelier peint tous les jours.
Où intervient la technologie MUSI
MUSI fournit des cabines télescopiques pour les constructeurs de charpentes métalliques, ainsi que des machines de grenaillage à convoyeur à rouleaux et des salles de séchage lorsqu'une ligne complète est requise. Les détails du produit, les dimensions typiques et la liste de contrôle pour le devis sont sur le cabine de pulvérisation mobile télescopique page.
Fourni par Lin Cong, directeur technique, MUSI Technology
Envoyez-nous la taille de votre pièce, votre débit et le type de revêtement — nos ingénieurs vous répondent avec une implantation et un budget en un jour ouvré. Contactez MUSI Technology ou parcourir notre gamme d'équipements.
Guides techniques connexes
- Ligne de revêtement pour quincaillerie métallique : conception et coût par pièce
Les usines de quincaillerie vivent de la variété, pas du volume. Suspension dense, changement de couleur en 10-25 minutes, conception des supports et coût réel par pièce revêtue, avec la ligne. - Systèmes de dépoussiérage industriels : dimensionnement et coût
Un dépoussiéreur industriel maintient les ateliers de revêtement et de sablage sous la limite de particules de 10-20 mg/m3. Types, formules de dimensionnement du débit d'air et fourchettes de coûts 2026. - Ligne de revêtement de profilés en aluminium : verticale vs horizontale
Les lignes de revêtement verticales pour profilés en aluminium traitent des extrudés de 6 à 7 m avec moins de dommages de manipulation et un encombrement réduit ; les lignes horizontales coûtent moins cher et conviennent. - Guide de sélection des médias de sablage : Quel abrasif ?
Quel abrasif pour quel travail : grenaille et grit d'acier, grenat, oxyde d'aluminium et billes de verre comparés selon la dureté, le profil produit, les cycles de réutilisation,. - Guide des équipements de sablage et de grenaillage 2026
Comparez les machines de grenaillage à table rotative, à crochet, à tapis rotatif et à convoyeur à rouleaux : principe de fonctionnement, spécifications, applications et plages de coûts.