كابينات الرش التلسكوبية لتصنيع الهياكل الفولاذية: العوارض والأعمدة والجمالونات
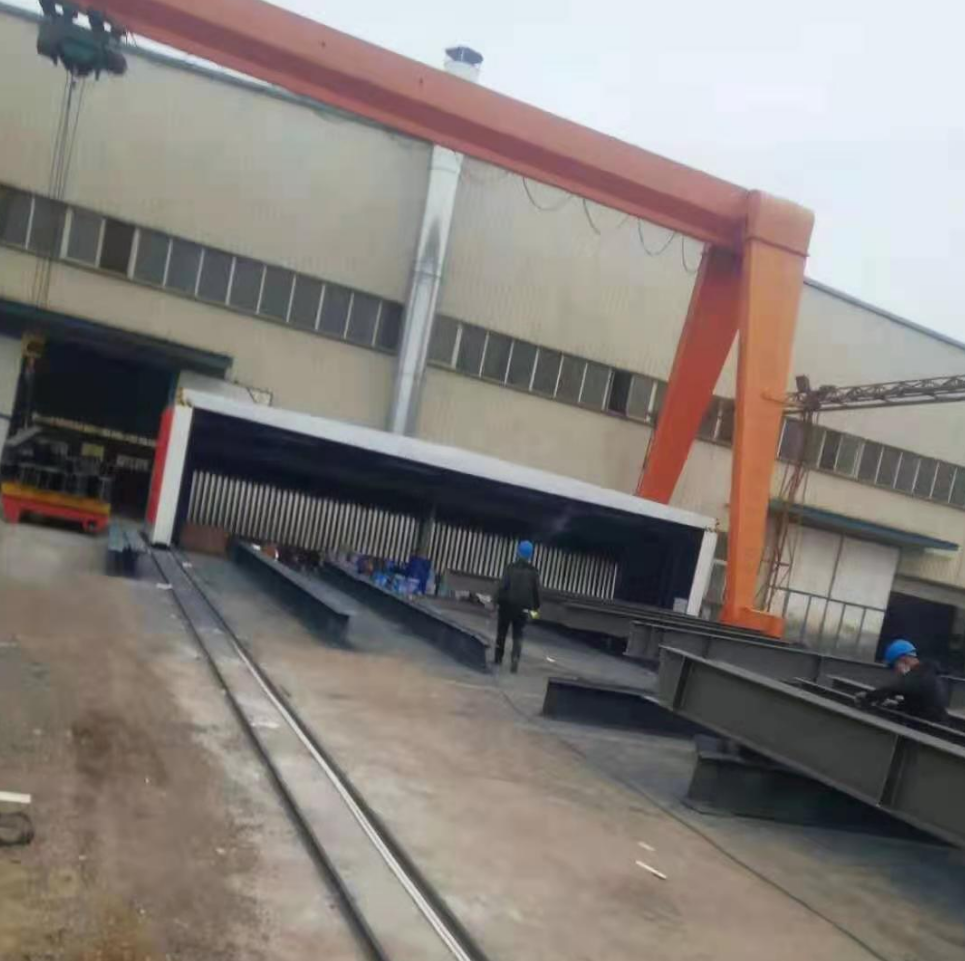
إجابة سريعة: في ورشة الفولاذ الإنشائي تكون الرافعة أصلاً هي التي تنقل كل عارضة وعمود، لذا فإن كابينة تلسكوبية على قضبان في خليج الطلاء تتيح للرافعة وضع العناصر على حوامل، ثم تنغلق الكابينة فوقها، ويطبّق الدهّانون البرايمر والطلاء النهائي بمسدسات رش لا هوائية بينما تسحب مروحة الشفط الرشّ الزائد إلى جدار مرشّح جاف. كابينة بأبعاد 20 × 10 × 4 م تغطي دفعة من العناصر بطول 12-15 م؛ وكابينة 12 × 5 م تناسب المقاطع الأصغر وألواح الوصل.
كيف تبدو سير العملية؟
تأتي العناصر من السفع على بكرات أو بواسطة الرافعة وتوضع على حوامل داخل مساحة الكابينة، متباعدة بحيث يستطيع الدهّانون الوصول إلى جميع الأوجه. تُدفع الكابينة لتُغلق، وتُشغَّل المروحة والأضواء، ويُطبَّق البرايمر بالرش اللاهوائي. بعد التطاير يتبع الطلاء النهائي، أو تُنقل العناصر إلى منطقة تجفيف وتُحمَّل الدفعة التالية. ولأن الكابينة تنكمش إلى نحو 3 م، يُستخدم الخليج نفسه للتجميع عند توقف الطلاء.
داخلية أم خارجية؟
حيث لا يتوفر للورشة خليج إضافي، تُوضع الكابينة على قضبان في الخارج تحت الرافعة الجسرية. يبقى الطرف الثابت المزوّد بجدار المرشّح والمروحة والمدخنة في مكان واحد؛ والقماش مثبَّت ضد الأشعة فوق البنفسجية. تُوضع العناصر عبر الخط المركزي للقضبان على حوامل بحيث تمرّ الكابينة المنكمشة من فوقها.
كيف تُحدَّد أبعاد الكابينة للفولاذ؟
يتبع الطول أطول عنصر زائد 2 م؛ ويتبع العرض عدد العناصر المطلية دفعة واحدة (كابينة بعرض 10 م تستوعب أربع أو خمس عوارض على حوامل مع مساحة للسير)؛ ويتبع الارتفاع أطول عمود موضوع بشكل مسطح زائد 1.5 م. عند تيار عرضي بسرعة 0.3 م/ث يحتاج مقطع 10 × 4 م إلى نحو 43,000 م3/س، وعادةً مروحة بقدرة 75 كW. البرايمرات الغنية بالزنك والإيبوكسيات عالية البناء تنتج رشًّا زائدًا كثيفًا، لذا فإن مرحلة مرشّح الورق المتعرّج ضرورية قبل أكياس الألياف الزجاجية ووحدة الكربون أو RCO.
| البند | نموذجي |
|---|---|
| برايمر | إيبوكسي غني بالزنك، 60-80 ميكرون |
| طبقة وسطى | إيبوكسي MIO حيث يُحدَّد |
| طبقة نهائية | بولي يوريثان أو بولي سيلوكسان |
| إجمالي DFT | 200-320 ميكرون وفق ISO 12944 C4-C5 |
| التطبيق | رش لاهوائي، 1-4 دهّانين |
| الكبينة | طول 12-20 م، فلتر جاف، كربون أو RCO |
ماذا عن التجفيف؟
عادةً ما تُجفف الطلاءات الإنشائية بالهواء على حوامل أو في منطقة تجفيف دافئة؛ وعندما يتطلب الجدول الزمني تجفيفًا قسريًا، تُجهز غرفة تجفيف منفصلة بجوار الكابينة وتُنقل القطع بالرافعة بعد التبخير. تُستخدم الكابينة نفسها للطلاء فقط، مما يُبقي غلافها القماشي بسيطًا.
الأسئلة الشائعة
هل يمكن للكابينة التعامل مع قطع بطول 15 م؟ نعم، الطول مبني بوحدات 1 م؛ كبائن 20 م قياسية.
كم عدد الدهّانين الذين يعملون في وقت واحد؟ من واحد إلى أربعة، كل منهم بوحدة بدون هواء؛ يُحدد تدفق الهواء حسب المقطع، لا حسب عدد الدهّانين.
هل يتم السفع في نفس الكابينة؟ لا؛ يتطلب السفع أرضية استرداد المواد الكاشطة. استخدم آلة سفع بالرصاص أو غرفة سفع أولاً.
ما معالجة الانبعاثات المعتادة لورش الفولاذ؟ صناديق كربون للأعمال المتقطعة؛ RCO حيث تُطلى الورشة يوميًا.
أين تتلاءم MUSI Technology
توفر MUSI كبائن تلسكوبية لمصنّعي الهياكل الفولاذية مع السفع بالرصاص بناقل بكرات وغرف تجفيف حيث يُطلب خط كامل. تفاصيل المنتج والأحجام النموذجية وقائمة التحقق من العرض موجودة على كابينة رش متنقلة تلسكوبية صفحتنا.
مقدَّم من Lin Cong، المدير الفني، MUSI Technology
أرسل لنا حجم قطعتك ومعدل الإنتاجية ونوع الطلاء — يرد مهندسونا بتصميم وميزانية خلال يوم عمل واحد. تواصل مع MUSI Technology أو تصفح مجموعة معداتنا.
الأدلة الفنية ذات الصلة
- خط طلاء العدد المعدنية: التصميم والتكلفة لكل قطعة
مصانع المعدات تعيش على التنوع، لا على الحجم. تعليق كثيف، تغيير لون في 10-25 دقيقة، تصميم الرفوف والتكلفة الحقيقية لكل قطعة مطلية، مع الخط. - أنظمة جمع الغبار الصناعية: تحديد الحجم والتكلفة
جامع الغبار الصناعي يبقي ورش الطلاء والسفع تحت حد الجسيمات الدقيقة 10-20 mg/m3. الأنواع، وصيغ تحديد حجم تدفق الهواء، ونطاقات التكلفة لعام 2026. - خط طلاء مقاطع الألمنيوم: عمودي مقابل أفقي
خطوط طلاء مقاطع الألمنيوم العمودية تتعامل مع مقاطع بثق بطول 6-7 أمتار مع أضرار مناولة أقل ومساحة أصغر؛ الخطوط الأفقية تكلفتها أقل وتناسب. - دليل اختيار وسائط السفع: أي مادة كاشطة؟
أي مادة كاشطة لأي مهمة: مقارنة حبيبات ومسحوق الفولاذ، والعقيق، وأكسيد الألومنيوم، وخرز الزجاج من حيث الصلابة، والملف الناتج، ودورات إعادة الاستخدام،. - دليل معدات السفع الرملي والسفع بالرصاص 2026
قارن بين آلات السفع الرملي ذات الطاولة الدوارة، والنوع الخطافي، والحزام الدوار، والناقل الأسطواني: مبدأ العمل، المواصفات، التطبيقات ونطاقات التكلفة.