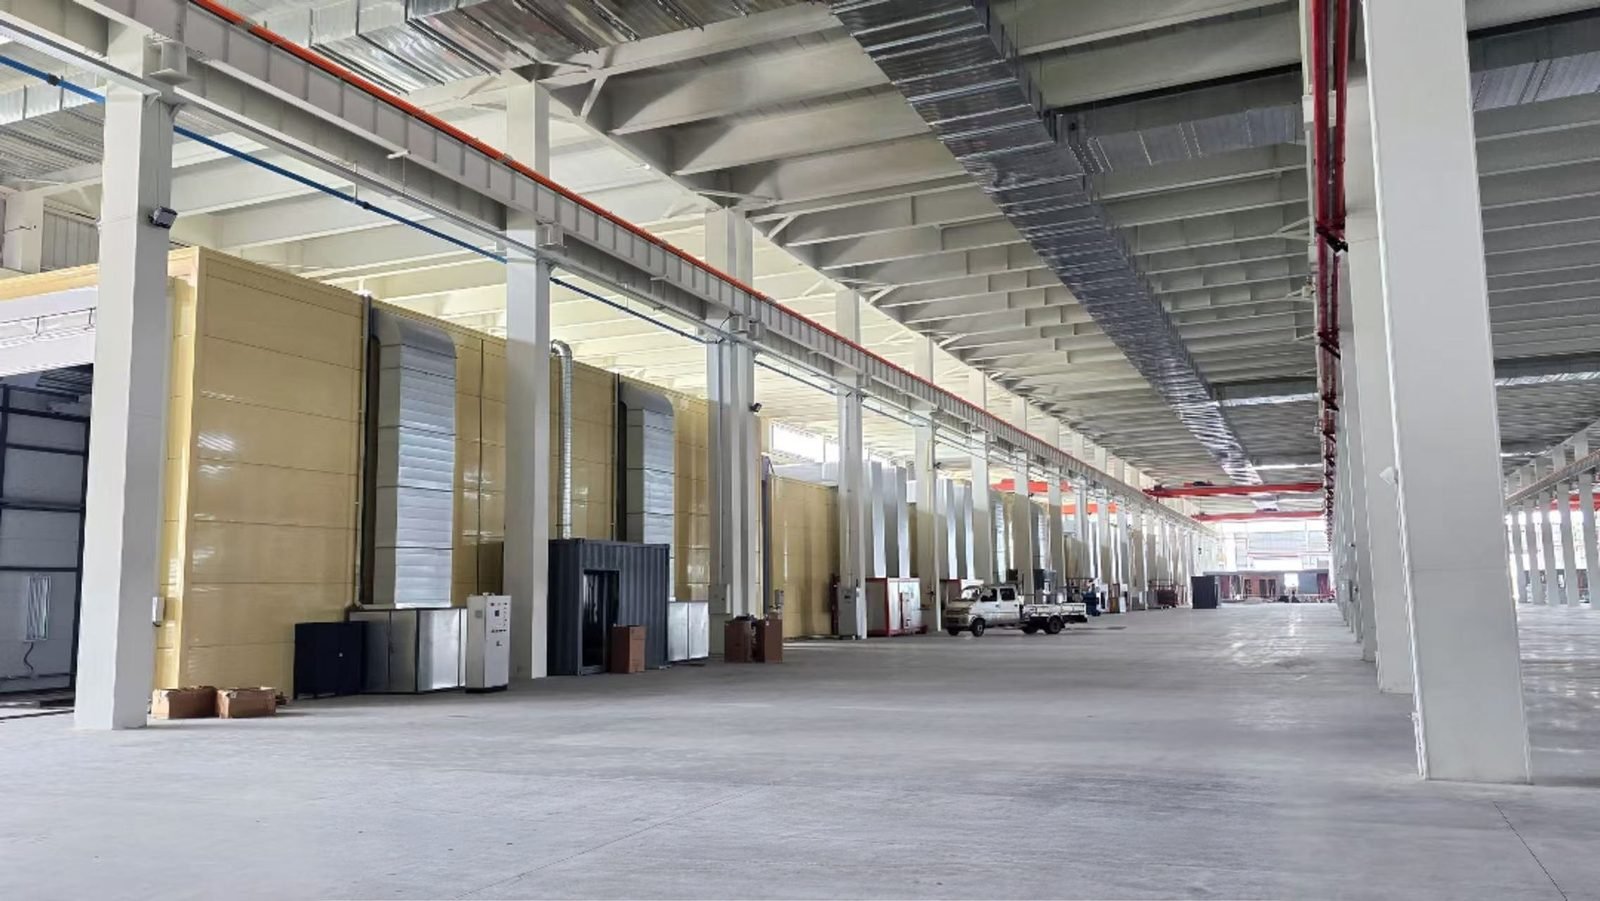
Estudio de caso: Línea de pintura para recintos de almacenamiento de energía de un fabricante mundial de baterías
Resumen
Una línea de pintura a escala de recinto para los recintos de almacenamiento de energía de uno de los mayores fabricantes mundiales de baterías, vehículos eléctricos y sistemas de almacenamiento de energía, en su planta en China. La línea proporciona preparación de superficie, una fila de cabinas de pintura para imprimación y acabado, secado y enfriamiento forzado, un sistema de transferencia entre estaciones y tratamiento de gases de escape, dispuesta de modo que cada recinto siga la misma secuencia y reciba el mismo espesor de película. La configuración de referencia en esta página es un diseño de línea de caja de 20 pies actual; las líneas de caja de almacenamiento de energía más rápidas de MUSI liberan una caja terminada por minuto. La línea está en producción en 2026.
Antecedentes del proyecto
El cliente es uno de los mayores fabricantes de baterías, vehículos eléctricos y sistemas de almacenamiento de energía del mundo. MUSI suministró una línea de pintura para sus envolventes de almacenamiento de energía en China.
El desafío
Las envolventes de almacenamiento de energía permanecen a la intemperie durante toda la vida útil de las baterías que contienen. La pintura debe proteger el acero contra el sol, la lluvia y la corrosión durante años, y con los volúmenes del cliente la línea debe funcionar a alta velocidad sin que se deteriore la calidad del acabado.
La solución de MUSI
MUSI suministró una línea de pintura a escala de envolvente con preparación de superficie, una fila de cabinas de pintura para imprimación y acabado, secado y enfriamiento forzado, y tratamiento de gases de escape, dispuesta de modo que cada envolvente siga la misma secuencia y reciba el mismo espesor de película.
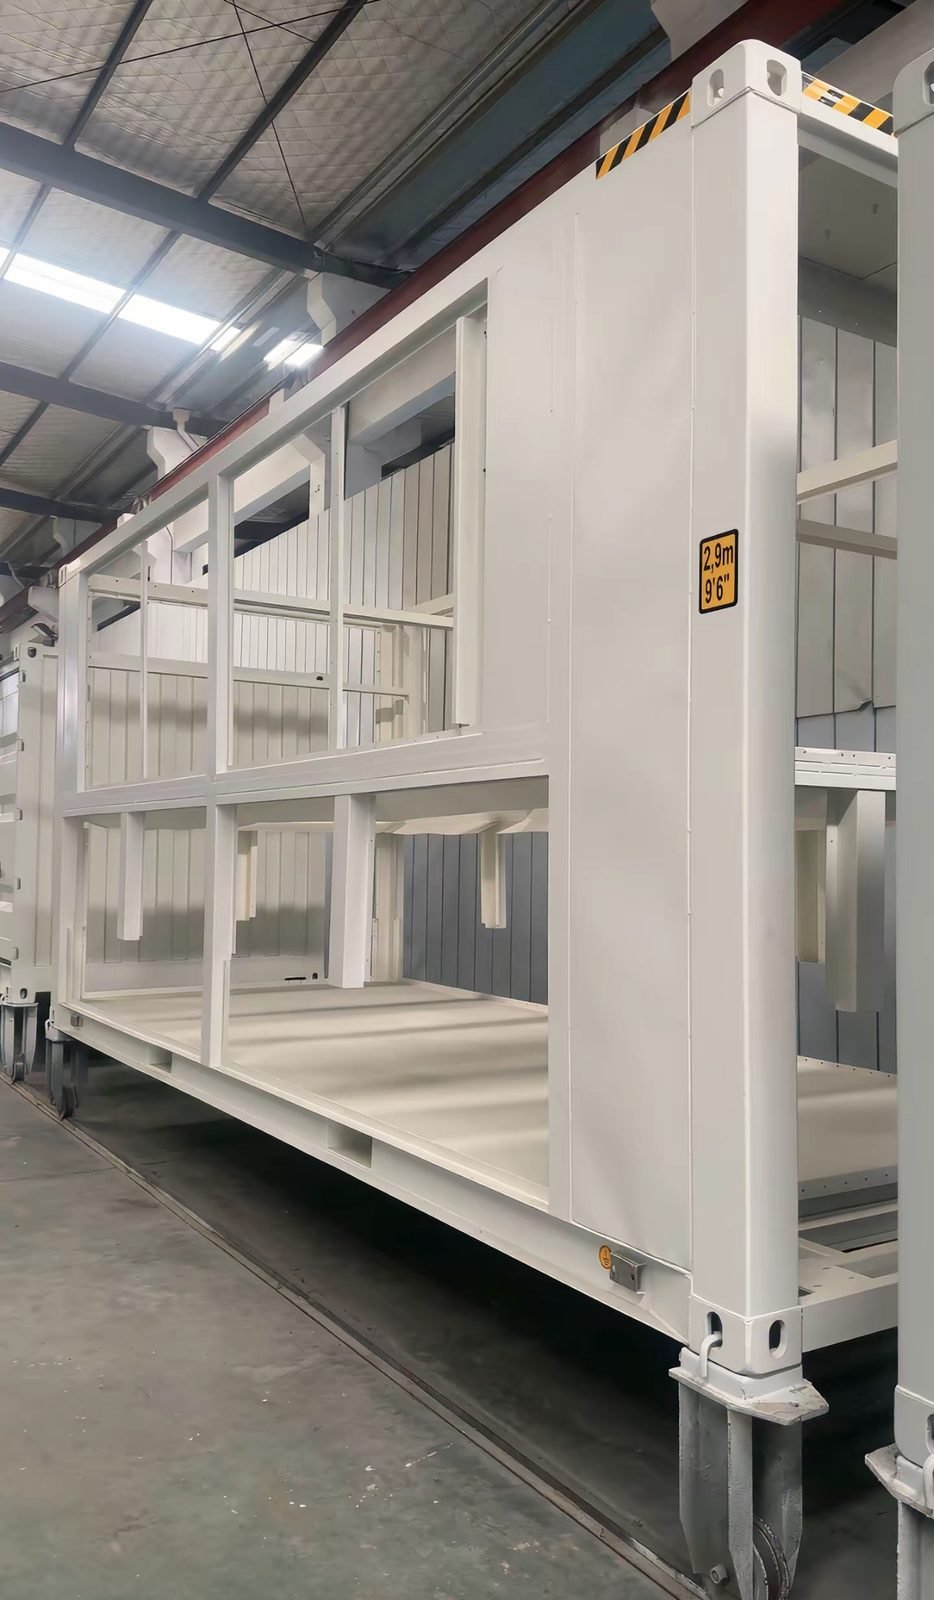
Alcance del equipo
- Preparación de superficie
- Cabinas de pintura para imprimación y acabado
- Secado y enfriamiento forzado
- Sistema de transferencia entre estaciones
- Tratamiento de escape y COV
Configuración de referencia: Línea de cajas de almacenamiento de energía de 20 pies
Las figuras a continuación provienen de un diseño actual de línea de cajas de almacenamiento de energía de 20 pies. Muestran cómo se configura típicamente una línea de este tipo; la línea de cada planta se dimensiona según su propia mezcla de productos y producción.
| Pieza de trabajo | Contenedor de 20 pies, 6.058 × 2.438 × 2.591 mm, hasta 2.500 kg |
|---|---|
| Transportador | Cadena de arrastre de cajas (cadena de rodillos 32A), aprox. 280 m |
| Preparación de superficie | Cabina automática de granallado (10 × 6,6 × 5 m) con reciprocadores servo en ambos lados y en la parte superior; cabina de limpieza con soplado automático; recuperación de abrasivo y colector de polvo de cartucho |
| Cabinas de pintura líquida | Cabinas de imprimación, capa intermedia y acabado, 10 × 6,6 × 5,2 m, reciprocadores en ambos lados, parte superior e inferior; imprimación de cavidades interiores aplicada por robot |
| Robots | Yaskawa de 7 ejes antiexplosión, carga útil de 15 kg, alcance de 2.700 mm, sobre rieles de desplazamiento |
| Suministro de pintura | Pistolas automáticas sin aire de alta presión Graco; mezcla automática 2K para imprimación, capa intermedia y capa de acabado |
| Cabina de polvo | Automática, 9,8 × 4,9 × 4,2 m; recuperación por ciclón y cartucho; válvulas de aislamiento de explosión y venteo sin llama |
| Hornos | Secado de pintura 80–120 °C; curado de polvo 200–220 °C; calentamiento directo con gas natural (quemadores de 280.000 y 440.000 kcal/h); enfriamiento forzado después de cada horno |
| Control de calidad | Cámara de ensayo de lluvia, 10 × 6 × 5 m |
| Tratamiento de COV | 160.000 m³/h filtración en seco + adsorción con carbón activado + combustión catalítica |
| Producción | Referencia de diseño: 20 cajas por cada 12 horas. Las líneas de cajas de almacenamiento de energía más rápidas de MUSI liberan una caja terminada por minuto. |
Resultados
La línea pinta las carcasas de almacenamiento de energía del cliente. En su máxima velocidad, las líneas de cajas de almacenamiento de energía de MUSI producen una caja terminada por minuto.
Lógica de selección: por qué esta configuración
Se eligieron cabinas separadas para imprimación y acabado en una fila, en lugar de una sola cabina usada dos veces, porque el volumen del cliente requiere que los recintos avancen en cada ciclo. Un sistema de transferencia entre estaciones fijas mantiene cada recinto en la misma secuencia, que es como el espesor de película se mantiene constante a la velocidad, y el tratamiento de gases de escape se dimensionó para toda la fila.
Alcance del suministro y componentes clave
| Concepto | Especificación | Notas |
|---|---|---|
| Preparación de superficie | ||
| Cabinas de pintura | Imprimación y acabado, en una fila | |
| Secado | Secado y enfriamiento forzado | |
| Sistema de transferencia | Entre estaciones | |
| Tratamiento de escape y COV |
Componentes clave
Los componentes clave están disponibles de marcas internacionales, configurables según las especificaciones del cliente, de modo que los repuestos puedan obtenerse localmente durante la vida útil de la línea. Los nombres de las marcas a continuación son las opciones habituales para este tipo de equipo; las marcas realmente instaladas se fijan en la especificación del contrato.
| Componente | Marcas disponibles bajo pedido |
|---|---|
| Pistolas automáticas para líquidos, bombas y dosificadores de proporción 2K | Graco ProMix 2KS, Sames Airmix, WAGNER AirCoat, Nordson, Binks (Carlisle Fluid Technologies) |
| Robots de pintura | ABB IRB 5500, FANUC P-350iA, Yaskawa MOTOMAN MPX series, KUKA, Kawasaki |
| Quemadores de gas para horno y secadora | Riello RS series, Weishaupt monarch WM-G, Baltur TBG, Honeywell Maxon OVENPAK, Eclipse |
| PLC y HMI | Siemens SIMATIC S7-1500, Mitsubishi Electric MELSEC iQ-R, Schneider Electric Modicon, OMRON NX, Rockwell Automation Allen-Bradley |
| Variadores de frecuencia | ABB ACS580, Siemens SINAMICS G120, Danfoss VLT, Schneider Electric Altivar, Yaskawa, Mitsubishi Electric |
| Medios filtrantes para techo de cabina y toma de aire | Freudenberg Viledon, AAF SureStop, Camfil, MANN+HUMMEL |
| Medios cerámicos RTO y quemadores | Lantec MLM, Honeywell Maxon line burners, Riello RS, Eclipse |
| Granalla de acero y arena | Ervin AMASTEEL, Winoa W Abrasives, Pometon |
No incluido en el alcance de suministro
- Obras civiles, cimentaciones y fosas
- Servicios del edificio hasta el límite de batería: suministro eléctrico, gas, aire comprimido, agua y drenaje
- Permisos locales, aprobaciones de emisiones e inspecciones de terceros
- Suministro de pintura o polvo, salvo que se indique en el contrato
Servicios incluidos con cada línea: diseño de ingeniería, fabricación, documentación de envío, supervisión de instalación, puesta en marcha, capacitación del operador, garantía y repuestos.
Programa típico
Las duraciones a continuación son típicas para equipos de esta clase y se proporcionan para planificación; no son el cronograma registrado de este proyecto. Una línea completa suele tardar de 90 a 180 días desde el contrato hasta la aceptación, una unidad individual de 30 a 60 días.
| Etapa | Duración típica | Qué sucede |
|---|---|---|
| Estudio del sitio y revisión de las piezas de trabajo | 5–10 días | Revisión remota de planos y fotos, o visita de un ingeniero |
| Diseño de distribución y diseño detallado | 15–30 días | Aprobación del plano de distribución, la lista de servicios y las especificaciones |
| Fabricación | 45–90 días | Cabinas, hornos, transportador, pretratamiento y controles fabricados y premontados en la fábrica |
| Envío | 20–45 días | Flete marítimo; equipo enviado en secciones para ensamblaje en el sitio |
| Instalación | 15–40 días | Supervisión de MUSI con el equipo de instalación del cliente o el equipo de MUSI |
| Puesta en marcha, capacitación y aceptación | 7–15 días | Pruebas de funcionamiento con las piezas del cliente, capacitación del operador, acta de aceptación |
Aplicabilidad y límites
La configuración de referencia es un diseño para cajas de 20 pies y su salida es un valor de diseño; la línea del cliente está dimensionada según su propio rango de recintos y su takt. La cifra de una caja por minuto es la velocidad de línea de cajas de almacenamiento de energía más rápida de MUSI, no una cifra de esta instalación.
Los resultados mostrados en este caso de estudio reflejan las condiciones de operación indicadas y no deben interpretarse como un rendimiento garantizado bajo diferentes condiciones de alimentación, producción, ambientales o del sitio.
Servicio posventa y repuestos
La garantía de una línea de recubrimiento MUSI comienza desde la aceptación: 12 meses en la línea completa, excluyendo los consumibles, 36 meses en componentes críticos como motores, accionamientos y el PLC, y 60 meses en partes estructurales como la estructura de acero, los conductos y los cuerpos de horno. Las fallas dentro de la garantía, excluyendo el mal uso, se reparan sin cargo.
El soporte comienza de forma remota: la línea de servicio está atendida las 24 horas, se proporciona un diagnóstico preliminar con recomendaciones en un plazo de 2 horas y, cuando se necesita una visita al sitio, un ingeniero llega a cualquier ciudad principal en un plazo de 72 horas. Se mantiene un inventario de repuestos en la sede de Changzhou con envío el mismo día, y los clientes pueden mantener un stock de piezas dedicado en MUSI para emergencias. Los detalles están en el servicio posventa página.
Preguntas frecuentes
¿Cómo mantiene una línea de recintos de alto volumen un espesor de película constante? Estaciones fijas en secuencia con un sistema de transferencia, de modo que cada recinto sigue la misma ruta y el mismo tiempo de permanencia; las recetas se almacenan por tipo de recinto.
¿Por qué separar las cabinas de imprimación y de acabado? Para que los recintos avancen en cada ciclo en lugar de esperar a una cabina compartida; a alto volumen, esto determina la velocidad de la línea.
¿Qué preparación de superficie reciben los recintos? Granallado o pretratamiento químico como en la configuración de referencia, seguido de imprimación, capa intermedia y acabado según lo exija la especificación.
¿Qué rendimiento es posible? La configuración de referencia está diseñada para 20 cajas cada 12 horas; las líneas de cajas de almacenamiento de energía más rápidas de MUSI liberan una caja terminada por minuto.
¿Está la línea en producción? Sí, pintando los recintos de almacenamiento de energía del cliente en China.
Siguiente paso: una propuesta de configuración para una línea similar
Si sus piezas, volúmenes o condiciones de planta se acercan a este proyecto, MUSI puede devolver una propuesta de configuración y diseño de línea. Para prepararla necesitamos cuatro cosas:
- Fotos y dimensiones de las piezas de trabajo, con peso y material
- Producción requerida (piezas por hora o por día, y turnos)
- Número de colores y con qué frecuencia se necesitan cambios de color
- Espacio disponible en el suelo y altura del techo, con los servicios en el sitio
Escríbenos por WhatsApp con estos detalles, o utiliza el formulario de cotización.
Publicado 2026-09-26 · Actualizado 2026-09-30 · Última revisión técnica: 2026-09-30
Obtenga una solución similar
Si su industria y requisitos coinciden con este caso, contacte a MUSI para programar una consulta gratuita. Diseñaremos una solución óptima basada en sus piezas de trabajo específicas, capacidad e instalaciones.
Proporcionado por Lin Cong, Director Técnico, MUSI Technology