Studi Kasus: Lini Pengecatan Enclosure Penyimpanan Energi untuk Produsen Baterai Global
Ringkasan
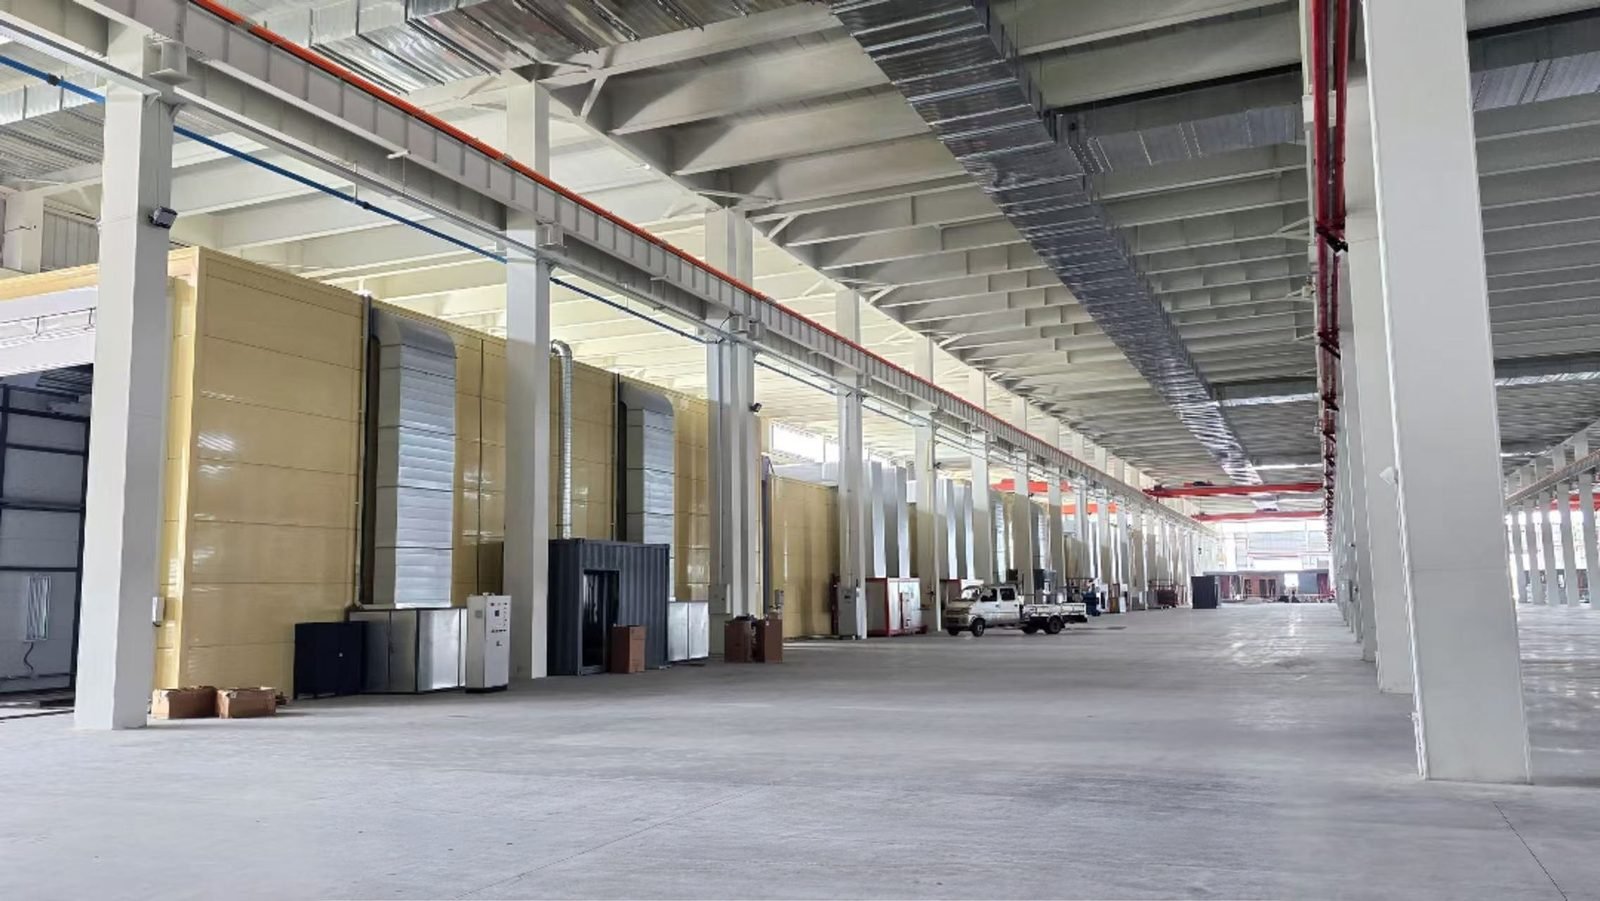
Lini pengecatan skala enclosure untuk enclosure penyimpanan energi dari salah satu produsen baterai, kendaraan listrik, dan sistem penyimpanan energi terbesar di dunia, di pabriknya di Tiongkok. Lini ini menyediakan persiapan permukaan, sederet bilik cat untuk primer dan topcoat, pengeringan dan pendinginan paksa, sistem transfer antar stasiun dan pengolahan gas buang, yang ditata agar setiap enclosure mengikuti urutan yang sama dan menerima ketebalan film yang sama. Konfigurasi referensi di halaman ini adalah desain lini box 20-ft saat ini; lini box penyimpanan energi tercepat MUSI menghasilkan satu box jadi per menit. Lini ini berproduksi pada tahun 2026.
Latar Belakang Proyek
Klien adalah salah satu produsen baterai, kendaraan listrik, dan sistem penyimpanan energi terbesar di dunia. MUSI memasok lini pengecatan untuk enclosure penyimpanan energinya di Tiongkok.
Tantangan
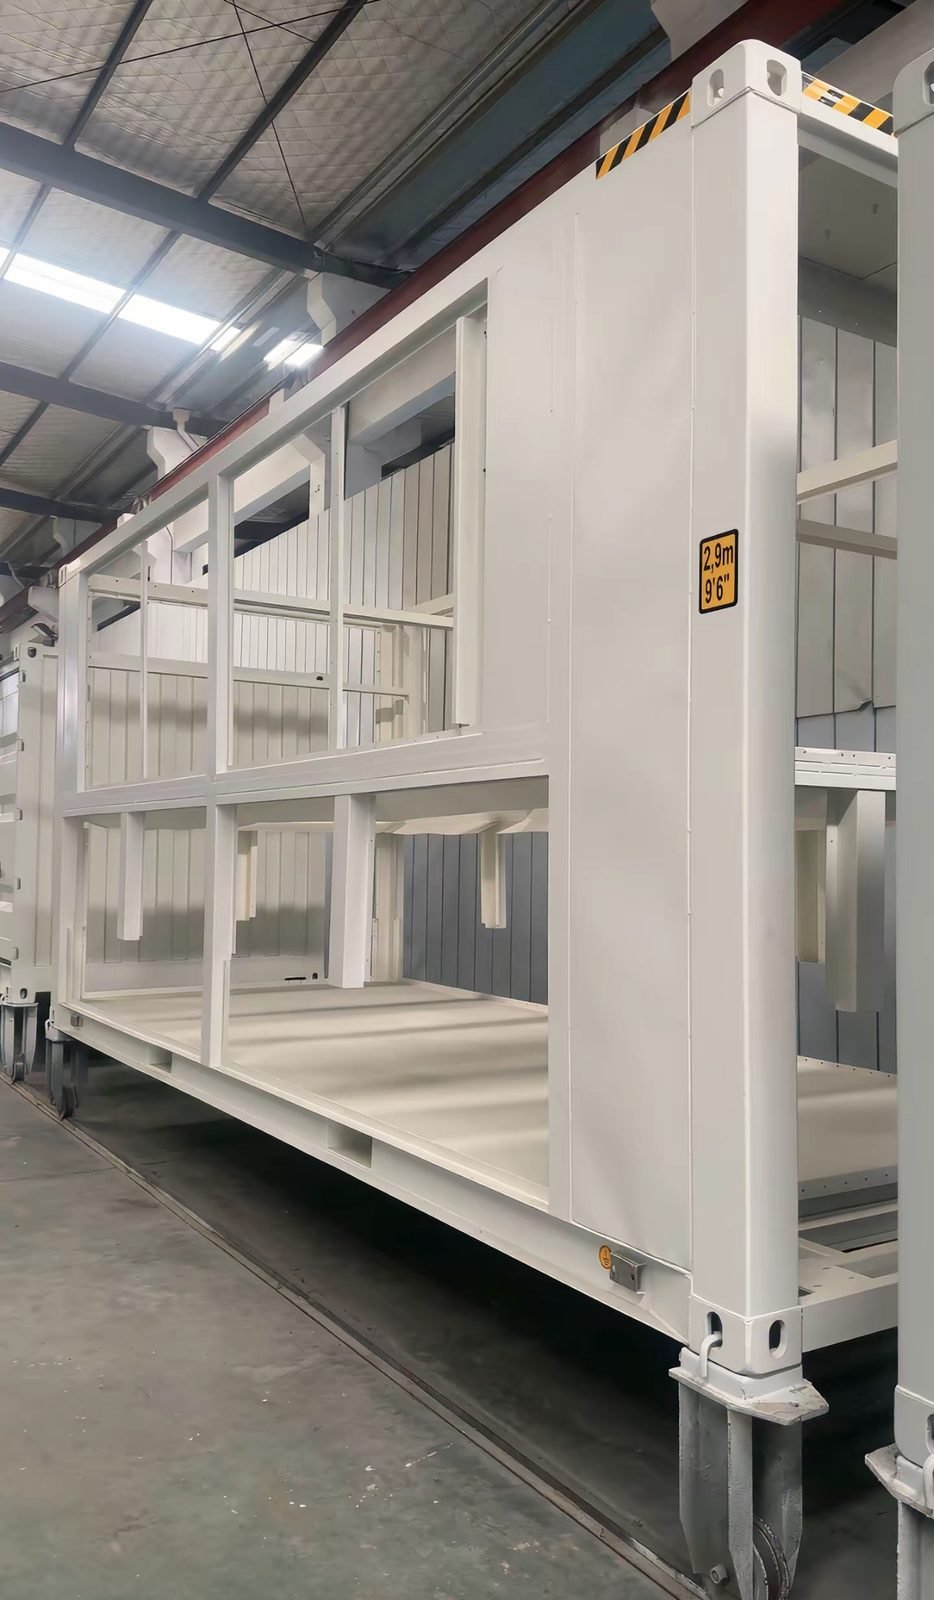
Enclosure penyimpanan energi berada di luar ruangan sepanjang masa pakai baterai di dalamnya. Cat harus melindungi baja dari sinar matahari, hujan, dan korosi selama bertahun-tahun, dan pada volume produksi klien, lini harus berjalan cepat tanpa menurunkan kualitas hasil akhir.
Solusi MUSI
MUSI memasok lini pengecatan skala enclosure dengan persiapan permukaan, sederet bilik cat untuk primer dan topcoat, pengeringan dan pendinginan paksa, serta pengolahan gas buang, yang ditata agar setiap enclosure mengikuti urutan yang sama dan menerima ketebalan lapisan yang sama.
Lingkup Peralatan
- Persiapan permukaan
- Bilik pengecatan untuk primer dan topcoat
- Pengeringan dan pendinginan paksa
- Sistem transfer antar stasiun
- Pengolahan gas buang dan VOC
Konfigurasi Referensi: Lini Kotak Penyimpanan Energi 20-ft
Gambar-gambar di bawah ini berasal dari desain lini kotak penyimpanan energi 20-ft saat ini. Gambar-gambar ini menunjukkan bagaimana lini jenis ini biasanya dikonfigurasi; lini setiap pabrik disesuaikan dengan bauran produk dan outputnya sendiri.
| Benda kerja | Kotak 20-ft, 6.058 × 2.438 × 2.591 mm, hingga 2.500 kg |
|---|---|
| Konveyor | Rantai penarik kotak (rantai rol 32A), sekitar 280 m |
| Persiapan permukaan | Ruang shot blasting otomatis (10 × 6,6 × 5 m) dengan resiprokat servo di kedua sisi dan atas; ruang pembersihan dengan blow-off otomatis; pemulihan abrasif dan pengumpul debu kartrid |
| Bilik cat cair | Bilik primer, intermediate, dan topcoat, 10 × 6.6 × 5.2 m, reciprocator di kedua sisi, atas dan bawah; primer rongga interior diaplikasikan oleh robot |
| Robot | Yaskawa 7-axis explosion-proof, 15 kg payload, 2.700 mm reach, pada rel travel |
| Pasokan cat | Graco high-pressure airless automatic guns; pencampuran otomatis 2K untuk primer, intermediate, dan topcoat |
| Bilik powder | Otomatis, 9,8 × 4,9 × 4,2 m; pemulihan siklon dan kartrid; katup isolasi ledakan dan ventilasi tanpa api |
| Oven | Pengeringan cat 80–120 °C; pematangan bubuk 200–220 °C; pemanasan gas alam langsung (burner 280.000 dan 440.000 kcal/jam); pendinginan paksa setelah setiap oven |
| Pemeriksaan kualitas | Ruang uji hujan, 10 × 6 × 5 m |
| Pengolahan VOC | 160,000 m³/h filtrasi kering + adsorpsi karbon aktif + pembakaran katalitik |
| Keluaran | Tata letak referensi: 20 kotak per 12 jam. Lini kotak penyimpanan energi tercepat MUSI menghasilkan satu kotak jadi per menit. |
Hasil
Lini tersebut mengecat selubung penyimpanan energi milik klien. Pada kecepatan tercepatnya, lini kotak penyimpanan energi MUSI menghasilkan satu kotak jadi per menit.
Logika pemilihan: mengapa konfigurasi ini
Bilik terpisah untuk primer dan topcoat dalam satu baris, bukan satu bilik yang digunakan dua kali, dipilih karena volume klien mengharuskan enclosure bergerak maju pada setiap siklus. Sistem transfer antar stasiun tetap menjaga setiap enclosure pada urutan yang sama, sehingga ketebalan film tetap konstan pada laju produksi, dan pengolahan gas buang dirancang untuk seluruh baris.
Lingkup pasokan dan komponen utama
| Barang | Spesifikasi | Catatan |
|---|---|---|
| Persiapan permukaan | ||
| Booth pengecatan | Primer dan topcoat, dalam satu baris | |
| Pengeringan | Pengeringan dan pendinginan paksa | |
| Sistem transfer | Antar stasiun | |
| Pengolahan gas buang dan VOC |
Komponen utama
Komponen utama tersedia dari merek internasional, dapat dikonfigurasi sesuai spesifikasi pelanggan, sehingga suku cadang dapat diperoleh secara lokal selama masa pakai lini. Nama merek di bawah ini adalah opsi umum untuk peralatan jenis ini; merek yang benar-benar dipasang ditetapkan dalam spesifikasi kontrak.
| Komponen | Merek tersedia atas permintaan |
|---|---|
| Pistol cair otomatis, pompa dan proporsioner 2K | Graco ProMix 2KS, Sames Airmix, WAGNER AirCoat, Nordson, Binks (Carlisle Fluid Technologies) |
| Robot pengecatan | ABB IRB 5500, FANUC P-350iA, Yaskawa MOTOMAN MPX series, KUKA, Kawasaki |
| Pembakar gas oven dan pengering | Riello RS series, Weishaupt monarch WM-G, Baltur TBG, Honeywell Maxon OVENPAK, Eclipse |
| PLC dan HMI | Siemens SIMATIC S7-1500, Mitsubishi Electric MELSEC iQ-R, Schneider Electric Modicon, OMRON NX, Rockwell Automation Allen-Bradley |
| Penggerak frekuensi variabel | ABB ACS580, Siemens SINAMICS G120, Danfoss VLT, Schneider Electric Altivar, Yaskawa, Mitsubishi Electric |
| Media filter langit-langit booth dan intake | Freudenberg Viledon, AAF SureStop, Camfil, MANN+HUMMEL |
| Media keramik RTO dan burner | Lantec MLM, Honeywell Maxon line burners, Riello RS, Eclipse |
| Steel shot dan grit | Ervin AMASTEEL, Winoa W Abrasives, Pometon |
Tidak termasuk dalam lingkup pasokan
- Pekerjaan sipil, fondasi dan lubang
- Layanan bangunan hingga batas baterai: catu daya, gas, udara bertekanan, air dan drainase
- Izin lokal, persetujuan emisi, dan inspeksi pihak ketiga
- Pasokan cat atau powder, kecuali dinyatakan dalam kontrak
Layanan yang termasuk pada setiap lini: desain teknik, manufaktur, dokumentasi pengiriman, supervisi instalasi, commissioning, pelatihan operator, garansi, dan suku cadang.
Program tipikal
Durasi di bawah ini tipikal untuk peralatan kelas ini dan diberikan untuk perencanaan; ini bukan jadwal tercatat proyek ini. Lini lengkap biasanya berjalan 90–180 hari dari kontrak hingga penerimaan, satu unit 30–60 hari.
| Tahap | Durasi tipikal | Apa yang terjadi |
|---|---|---|
| Survei lokasi dan tinjauan benda kerja | 5–10 hari | Tinjauan jarak jauh atas gambar dan foto, atau kunjungan insinyur |
| Tata letak dan desain detail | 15–30 hari | Gambar tata letak, daftar utilitas dan persetujuan spesifikasi |
| Manufaktur | 45–90 hari | Booth, oven, konveyor, pretreatment dan kontrol dibuat serta dirakit terlebih dahulu di pabrik |
| Pengiriman | 20–45 hari | Angkutan laut; peralatan dikirim dalam beberapa bagian untuk perakitan di lokasi |
| Instalasi | 15–40 hari | Supervisi MUSI dengan kru instalasi klien atau kru MUSI |
| Commissioning, pelatihan, dan acceptance | 7–15 hari | Uji coba pada part klien, pelatihan operator, catatan acceptance |
Kesesuaian dan batasan
Konfigurasi referensi adalah desain untuk box 20-ft dan outputnya merupakan nilai desain; lini klien disesuaikan dengan rentang enclosure dan takt-nya sendiri. Angka satu box per menit adalah laju lini box penyimpanan energi tercepat MUSI, bukan angka dari instalasi ini.
Hasil yang ditunjukkan dalam studi kasus ini mencerminkan kondisi operasi yang dinyatakan dan tidak boleh ditafsirkan sebagai jaminan kinerja pada kondisi umpan, produksi, lingkungan, atau lokasi yang berbeda.
Layanan purna jual dan suku cadang
Garansi pada lini pelapisan MUSI berlaku sejak serah terima: 12 bulan untuk lini lengkap tidak termasuk bahan habis pakai, 36 bulan untuk komponen kritis seperti motor, drive, dan PLC, serta 60 bulan untuk bagian struktural seperti struktur baja, ducting, dan badan oven. Kerusakan dalam masa garansi, tidak termasuk penyalahgunaan, diperbaiki tanpa biaya.
Dukungan dimulai dari jarak jauh: saluran layanan tersedia sepanjang waktu, diagnosis awal dengan rekomendasi diberikan dalam 2 jam, dan jika diperlukan kunjungan ke lokasi, teknisi mencapai kota besar mana pun dalam 72 jam. Persediaan suku cadang disimpan di kantor pusat Changzhou dengan pengiriman di hari yang sama, dan pelanggan dapat menyimpan stok suku cadang khusus di MUSI untuk keadaan darurat. Detailnya ada di layanan purna jual kami.
FAQ
Bagaimana lini enclosure bervolume tinggi menjaga ketebalan film tetap konstan? Stasiun tetap dalam urutan dengan sistem transfer, sehingga setiap enclosure mengikuti rute dan waktu tinggal yang sama; resep disimpan per jenis enclosure.
Mengapa bilik primer dan topcoat dipisah? Jadi enclosure bergerak maju pada setiap siklus alih-alih menunggu booth bersama; pada volume tinggi ini menentukan laju lini.
Persiapan permukaan apa yang dilakukan pada enclosure? Blasting atau pretreatment kimia seperti pada konfigurasi referensi, diikuti primer, intermediate, dan topcoat sesuai kebutuhan spesifikasi.
Berapa throughput yang mungkin? Tata letak referensi dirancang untuk 20 box per 12 jam; lini box penyimpanan energi tercepat MUSI menghasilkan satu box jadi per menit.
Apakah lini tersebut sudah dalam produksi? Ya, pengecatan enclosure penyimpanan energi milik klien di China.
Langkah berikutnya: proposal konfigurasi untuk lini serupa
Jika komponen, volume, atau kondisi pabrik Anda mendekati proyek ini, MUSI dapat memberikan proposal konfigurasi lini dan tata letak. Untuk menyiapkannya kami memerlukan empat hal:
- Foto dan dimensi benda kerja, beserta berat dan material
- Output yang dibutuhkan (potongan per jam atau per hari, dan shift)
- Jumlah warna dan seberapa sering pergantian warna diperlukan
- Ruang lantai yang tersedia dan tinggi langit-langit, dengan utilitas di lokasi
Kirim pesan kepada kami di WhatsApp dengan detail ini, atau gunakan formulir penawaran.
Diterbitkan 2026-09-26 · Diperbarui 2026-09-30 · Tinjauan teknis terakhir: 2026-09-30
Dapatkan Solusi Serupa
Jika industri dan kebutuhan Anda sesuai dengan kasus ini, hubungi MUSI untuk menjadwalkan konsultasi gratis. Kami akan merancang solusi optimal berdasarkan benda kerja, kapasitas, dan fasilitas spesifik Anda.
Disediakan oleh Lin Cong, Direktur Teknis, MUSI Technology