
Studium przypadku: Linia do malowania natryskowego felg aluminiowych, Indonezja
Podsumowanie
Kompletna linia do malowania natryskowego dla indonezyjskiego producenta felg ze stopu aluminium do samochodów i motocykli, działającego od 1991 roku w Cikarang, Jawa Zachodnia, dostarczającego pojazdy dla producentów oraz na rynek wtórny, w tym na eksport. Linia oparta jest na przenośniku podłogowym szynowym DCJ330 z łańcuchowo napędzanymi obrotowymi nośnikami, dzięki czemu każde koło obraca się przed stacjami natryskowymi, dwóch kabinach z kurtyną wodną cyklonową, filtrowanym pomieszczeniu ze stałym ciśnieniem powietrza z sześcioma wentylatorami, automatycznym systemie podawania farby z dziesięcioma silnikami napędowymi, ogrzewaniu wodnym, sekcji wymuszonego chłodzenia z ośmioma wentylatorami oraz przeciwwybuchowym systemie sterowania elektrycznego. Sprzęt dotarł do zakładu etapami w okresie od grudnia 2025 do kwietnia 2026.
Kontekst projektu
Klient jest indonezyjskim producentem felg aluminiowych do samochodów i motocykli, działającym od 1991 roku w zakładzie w Cikarang, Bekasi (Jawa Zachodnia). Dostarcza zarówno producentom pojazdów, jak i na rynek wtórny, w tym na rynki eksportowe. MUSI dostarczyła do zakładu kompletną linię do malowania natryskowego, wysyłaną z Chin etapami między grudniem 2025 a kwietniem 2026.
Rodzimym rynkiem OEM klienta jest indonezyjski przemysł pojazdów, gdzie japońscy producenci montują lokalnie, a chińskie marki, w tym SGMW Wuling, BYD, Chery, GAC Aion, MG i DFSK, również budują pojazdy w Zachodniej Jawie i Banten; według danych Gaikindo chińskie marki odpowiadały za około 19% sprzedaży detalicznej samochodów w Indonezji w okresie styczeń–sierpień 2026.
Wyzwanie
Felgę aluminiową ocenia się zarówno pod kątem wytrzymałości, jak i wykończenia. Ramiona, okna i wewnętrzna obręcz wymagają równomiernego pokrycia, malowana powierzchnia musi być wolna od pyłu i zacieków, a każda felga w partii musi być identyczna. Wymaga to czystego, kontrolowanego ciśnieniowo powietrza w kabinie, stabilnego podawania farby oraz przenośnika, który obraca każdą felgę przed stanowiskami natryskowymi, zamiast prezentować tylko jedną stronę.
Rozwiązanie MUSI
MUSI zbudowała linię w oparciu o przenośnik podłogowy szynowy DCJ330 z napędzanymi łańcuchem obrotowymi nośnikami, dzięki czemu każda felga obraca się podczas przechodzenia przez stanowiska natryskowe i otrzymuje równomierne pokrycie na ramionach i obręczy. Filtrowane powietrze nawiewane utrzymuje kabiny przy stałym nadciśnieniu, aby chronić mokrą powłokę przed pyłem. Kabiny z kurtyną wodną cyklonową wychwytują nadmiar natrysku, automatyczny system podawania farby zasila pistolety przy stałym ciśnieniu, a system ogrzewania gorącą wodą i sekcja wymuszonego chłodzenia kontrolują temperatury między etapami.
Zakres wyposażenia
| Przenośnik | Przenośnik podłogowy szynowy DCJ330 z napędem, częściami łączącymi, odcinkami konstrukcyjnymi i urządzeniami antypoślizgowymi |
|---|---|
| Obrót felgi | Obrotowe nośniki łańcuchowe na szynie podłogowej, dzięki czemu każda felga obraca się przed stanowiskami natryskowymi |
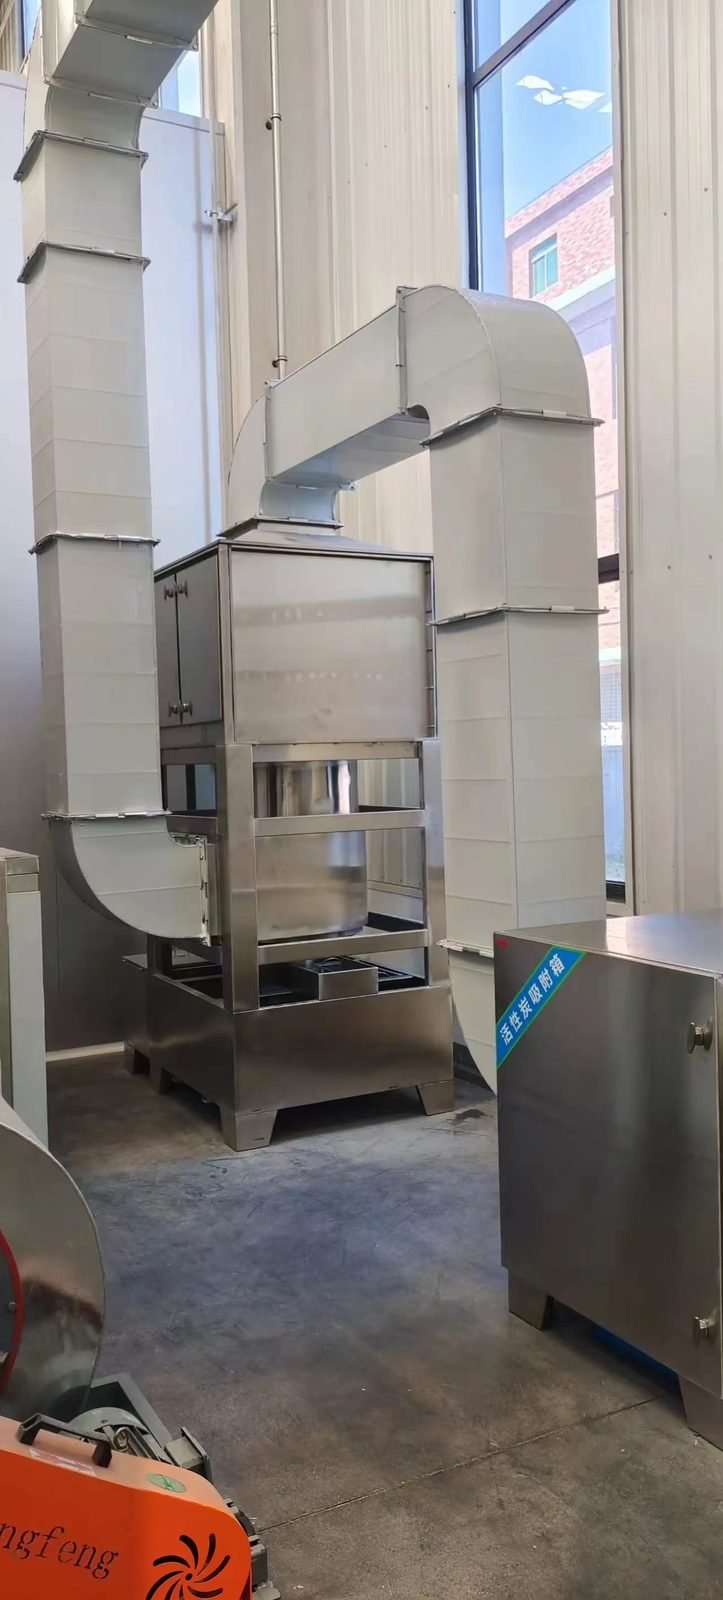
| Wychwytywanie nadmiaru natrysku | Dwie kabiny cyklonowe z kurtyną wodną, każda z ramą, wentylatorem, zbiornikiem wody, pompami i skrzynką rozdzielczą |
| Powietrze w kabinie | Filtrowane, stałociśnieniowe pomieszczenie nawiewne z sześcioma wentylatorami przemysłowymi w obudowie z płyt izolacyjnych |
| Dostarczanie farby | Automatyczny system podawania farby z wężami, ramami i dziesięcioma silnikami napędowymi; pistolety natryskowe, w tym pistolet do proszku |
| Ogrzewanie | System ogrzewania wodnego z kotłem, pompami wodnymi i zbiornikami |
| Chłodzenie | Sekcja chłodzenia wymuszonego z ośmioma wentylatorami przemysłowymi |
| Sterowanie | System sterowania elektrycznego z oświetleniem przeciwwybuchowym |
Wyniki
Urządzenie dotarło do zakładu etapami między grudniem 2025 a kwietniem 2026, dając klientowi linię do malowania natryskowego zbudowaną wokół potrzeb felg aluminiowych: obrót na każdej stacji natryskowej, czyste powietrze pod ciśnieniem w kabinie i wychwytywanie mokrego nadmiaru natrysku.
Logika doboru: dlaczego ta konfiguracja
Obrotowe nośniki na przenośniku podłogowym szynowym zostały wybrane zamiast wiszących kół, ponieważ koło prezentuje szprychy, okna i obręcz pistoletom tylko wtedy, gdy się obraca, a nośniki podłogowe pozwalają uniknąć śladów wieszaków na widocznej powierzchni. Kabiny z kurtyną wodną zostały preferowane nad kabinami z suchym filtrem ze względu na obciążenie nadmiarem natrysku w linii do malowania na mokro kół, a pomieszczenie z filtrowanym powietrzem pod ciśnieniem zostało określone, ponieważ pył w mokrej powłoce jest główną przyczyną odrzutów kół.
Zakres dostawy i kluczowe komponenty
| Pozycja | Specyfikacja | Notatki |
|---|---|---|
| Przenośnik | Przenośnik podłogowy szynowy DCJ330 z urządzeniami napędowymi i przeciwpoślizgowymi | |
| Obrót felgi | Obrotowe nośniki łańcuchowe na szynie podłogowej | |
| Kabiny natryskowe | Dwie kabiny z kurtyną wodną cyklonową z wentylatorami, zbiornikami, pompami | |
| Powietrze w kabinie | Sala stałego nadciśnienia, sześć wentylatorów przemysłowych, obudowa izolowana | |
| Dostarczanie farby | Automatyczny system zasilania farbą, dziesięć silników napędowych; pistolety natryskowe, w tym pistolet do proszku | |
| Ogrzewanie i chłodzenie | System ogrzewania wodnego z kotłem; chłodzenie wymuszone ośmioma wentylatorami | |
| Sterowanie | System sterowania elektrycznego, oświetlenie przeciwwybuchowe |
Kluczowe komponenty
Kluczowe komponenty są dostępne od międzynarodowych marek, konfigurowalne zgodnie ze specyfikacją klienta, dzięki czemu części zamienne można pozyskiwać lokalnie przez cały okres eksploatacji linii. Nazwy marek poniżej to typowe opcje dla tego typu urządzeń; marki faktycznie zamontowane są ustalone w specyfikacji kontraktowej.
| Komponent | Marki dostępne na życzenie |
|---|---|
| Automatyczne pistolety natryskowe cieczowe, pompy i dozowniki 2K | Graco ProMix 2KS, Sames Airmix, WAGNER AirCoat, Nordson, Binks (Carlisle Fluid Technologies) |
| Automatyczne pistolety proszkowe i podawanie proszku | Gema OptiGun, Nordson Encore, WAGNER PEA-X1, Sames (formerly SAMES KREMLIN) |
| PLC i HMI | Siemens SIMATIC S7-1500, Mitsubishi Electric MELSEC iQ-R, Schneider Electric Modicon, OMRON NX, Rockwell Automation Allen-Bradley |
| Napędy o zmiennej częstotliwości | ABB ACS580, Siemens SINAMICS G120, Danfoss VLT, Schneider Electric Altivar, Yaskawa, Mitsubishi Electric |
| Motoreduktory przenośników | SEW-EURODRIVE, NORD DRIVESYSTEMS, Bonfiglioli, Siemens, Sumitomo Drive Technologies |
| Filtry sufitowe i wlotowe kabiny lakierniczej | Freudenberg Viledon, AAF SureStop, Camfil, MANN+HUMMEL |
| Czujniki i regulatory temperatury | SICK, Pepperl+Fuchs, OMRON E5CC, Honeywell UDC, Yokogawa UT, ifm, KEYENCE |
| Sprężone powietrze do podawania proszku i przyrządów | Atlas Copco GA, Ingersoll Rand RS, KAESER ASD, Sullair |
Nieobjęte zakresem dostawy
- Prace budowlane, fundamenty i wykopy
- Instalacje budowlane do granicy zakładu: zasilanie, gaz, sprężone powietrze, woda i kanalizacja
- Lokalne pozwolenia, zatwierdzenia emisji i inspekcje stron trzecich
- Dostawa farby lub proszku, o ile nie określono inaczej w umowie
- Prace instalacyjne i media zakładowe w zakładzie w Cikarang
Usługi objęte każdą linią: projekt inżynieryjny, produkcja, dokumentacja wysyłkowa, nadzór nad instalacją, rozruch, szkolenie operatorów, gwarancja i części zamienne.
Typowy program
Podane poniżej czasy są typowe dla urządzeń tej klasy i służą do planowania; nie są zapisanym harmonogramem tego projektu. Kompletna linia zwykle działa 90–180 dni od podpisania umowy do odbioru, pojedyncze urządzenie 30–60 dni.
| Etap | Typowy czas trwania | Co się dzieje |
|---|---|---|
| Przegląd miejsca i analiza elementów obrabianych | 5–10 dni | Zdalny przegląd rysunków i zdjęć lub wizyta inżyniera |
| Projekt rozmieszczenia i projekt szczegółowy | 15–30 dni | Zatwierdzenie rysunku rozmieszczenia, listy mediów i specyfikacji |
| Produkcja | 45–90 dni | Kabin, pieców, przenośnika, obróbki wstępnej i układów sterowania zbudowanych i wstępnie zmontowanych w zakładzie |
| Wysyłka | 20–45 dni | Transport morski; sprzęt wysyłany w sekcjach do montażu na miejscu |
| Instalacja | 15–40 dni | Nadzór MUSI z ekipą instalacyjną klienta lub ekipą MUSI |
| Rozruch, szkolenie i odbiór | 7–15 dni | Próby na częściach klienta, szkolenie operatorów, protokół odbioru |
Zastosowanie i ograniczenia
Konfiguracja jest przeznaczona do malowania felg aluminiowych farbą na mokro z wychwytywaniem nadmiaru natrysku w kurtynie wodnej i kabiną ciśnieniową; zakłady wymagające podkładu proszkowego i akrylowego lakieru bezbarwnego proszkowego potrzebują dodatkowo kabiny proszkowej i pieca do utwardzania. Daty wysyłki pochodzą z dokumentów przewozowych; dane produkcyjne zakładu nie zostały opublikowane.
Wyniki przedstawione w tym studium przypadku odzwierciedlają podane warunki eksploatacji i nie należy ich interpretować jako gwarantowanej wydajności w innych warunkach zasilania, produkcji, środowiskowych lub terenowych.
Obsługa posprzedażowa i części zamienne
Gwarancja na linię do powlekania MUSI obowiązuje od odbioru: 12 miesięcy na całą linię z wyłączeniem materiałów eksploatacyjnych, 36 miesięcy na krytyczne podzespoły, takie jak silniki, napędy i PLC, oraz 60 miesięcy na części konstrukcyjne, takie jak konstrukcja stalowa, przewody wentylacyjne i korpusy pieców. Awarie w okresie gwarancji, z wyłączeniem niewłaściwego użytkowania, są naprawiane bezpłatnie.
Wsparcie rozpoczyna się zdalnie: linia serwisowa jest obsadzona całodobowo, wstępna diagnoza z zaleceniami jest udzielana w ciągu 2 godzin, a w przypadku konieczności wizyty na miejscu inżynier dociera do każdego większego miasta w ciągu 72 godzin. Zapas części zamiennych jest utrzymywany w siedzibie głównej w Changzhou z wysyłką tego samego dnia, a klienci mogą przechowywać dedykowany zapas części w MUSI na wypadek sytuacji awaryjnych. Szczegóły znajdują się na serwis posprzedażowy stronie.
FAQ
Dlaczego koła obracają się na linii do malowania kół? Tak więc szprychy, okna i wewnętrzna beczka kolejno zwracają się w stronę stanowisk natryskowych; koło, które się nie obraca, otrzymuje farbę tylko na jednej powierzchni.
Kabin z kurtyną wodną czy z suchym filtrem do kół? Kabiny z kurtyną wodną radzą sobie z dużym nadmiarem natrysku na liniach do malowania na mokro kół i łatwiej je utrzymać w czystości; suche filtry nadają się do mniejszych obciążeń.
Jak chroni się mokrą powłokę przed kurzem? Pomieszczenie z filtrowanym dopływem powietrza utrzymuje kabiny pod stałym nadciśnieniem, dzięki czemu niefiltrowane powietrze z zakładu nie może przedostać się do wnętrza, gdy powłoka jest mokra.
Co zostało dostarczone? Kompletna linia: przenośnik z obrotowymi nośnikami, dwie kabiny z kurtyną wodną, pomieszczenie dopływu powietrza, zasilanie farby, ogrzewanie, chłodzenie i sterowanie, wysyłane z Chin etapami od grudnia 2025 do kwietnia 2026.
Czy linia może również nakładać proszek? Do etapu proszkowego dołączony jest pistolet proszkowy; pełny system podkładu proszkowego i lakieru bezbarwnego wymagałby dodania kabiny proszkowej i pieca do utwardzania.
Następny krok: propozycja konfiguracji dla podobnej linii
Jeśli Twoje części, wielkości produkcji lub warunki zakładowe są zbliżone do tego projektu, MUSI może przedstawić propozycję konfiguracji i rozmieszczenia linii. Aby ją przygotować, potrzebujemy czterech rzeczy:
- Zdjęcia i wymiary elementów obrabianych wraz z masą i materiałem
- Wymagana wydajność (sztuki na godzinę lub na dzień oraz zmiany)
- Liczba kolorów i częstotliwość zmian kolorów
- Dostępna powierzchnia użytkowa i wysokość pomieszczenia, z mediami na miejscu
Napisz do nas na WhatsApp z tymi szczegółami lub skorzystaj z formularza zapytania.
Opublikowano 2026-09-26 · Zaktualizowano 2026-09-30 · Ostatni przegląd techniczny: 2026-09-30
Uzyskaj podobne rozwiązanie
Jeśli Twoja branża i wymagania odpowiadają temu przypadkowi, kontakt MUSI aby umówić bezpłatną konsultację. Zaprojektujemy optymalne rozwiązanie na podstawie Twoich konkretnych detali, wydajności i zakładu.
Dostarczone przez Lin Cong, Dyrektora Technicznego, MUSI Technology