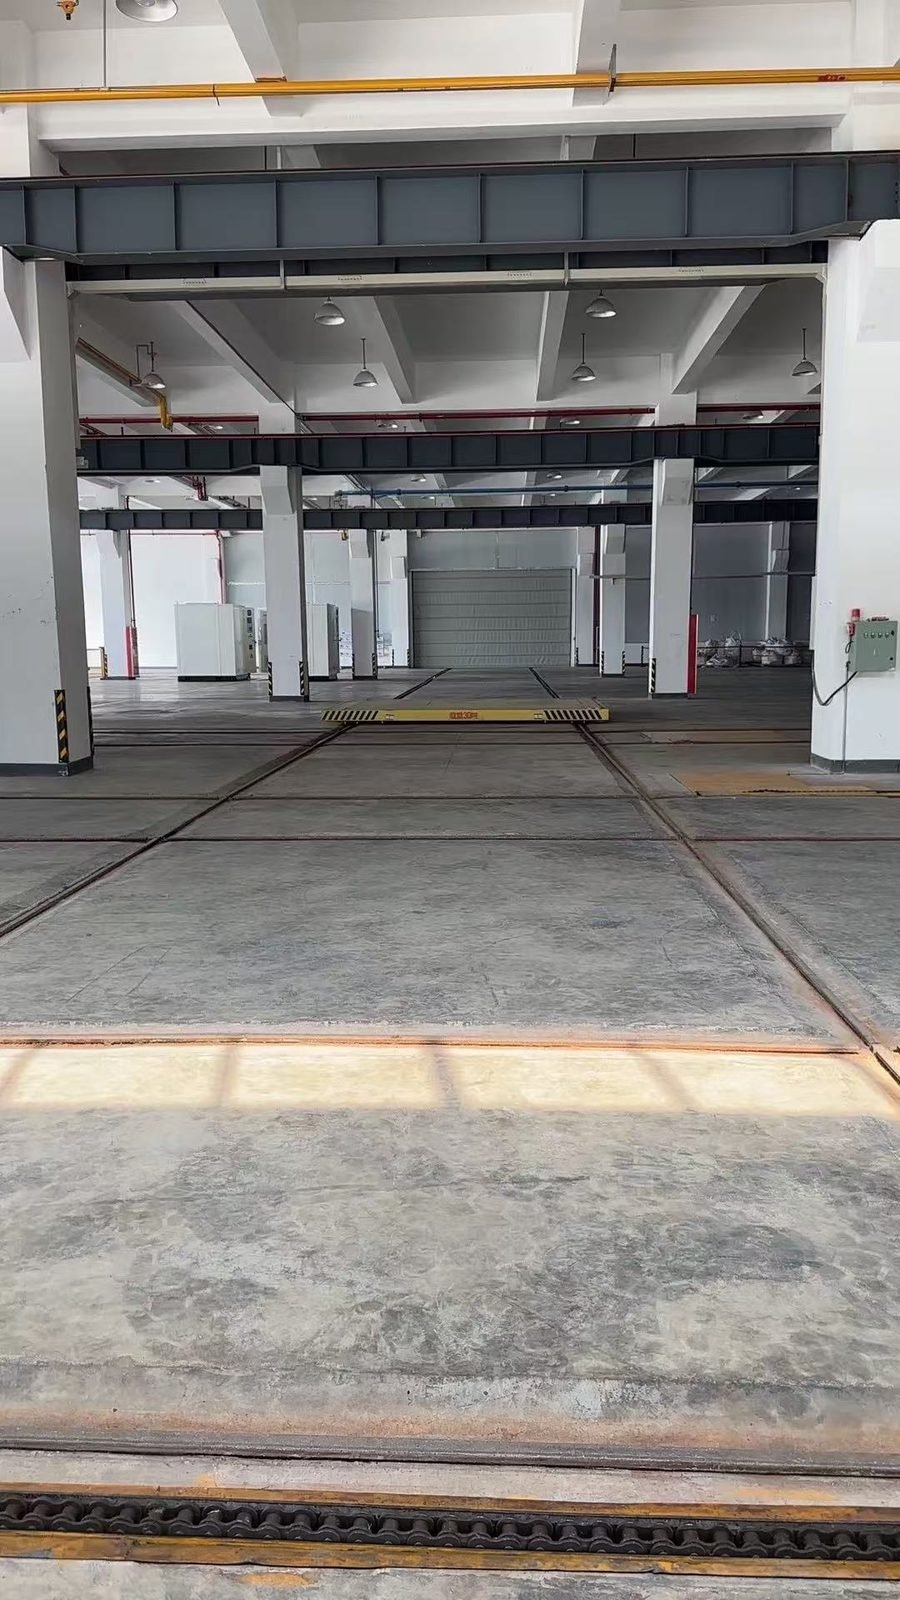
Тематическое исследование: линия нанесения покрытий на гидравлические цилиндры, Шаньдун
Резюме
Линия нанесения покрытий для производителя гидравлических цилиндров в Линьи, провинция Шаньдун, который выпускает около одного миллиона цилиндров в год для строительной техники, портового оборудования, морских и энергетических применений. Длинные тяжелые гильзы цилиндров транспортируются на конвейере и подвешиваются таким способом, который сохраняет их устойчивость по всей длине, проходят через распылительные камеры, расположенные последовательно, так что покрытие наносится равномерно по всей трубе, и отверждаются в печи, размер которой соответствует длинам гильз в производстве. Включена система очистки выхлопных газов, и линия работает как часть регулярного производства клиента в 2026 году.
Предыстория проекта
Клиент, базирующийся в Линьи, Шаньдун, производит гидравлические цилиндры, рукава и сборки для строительной техники, портового оборудования, морских и энергетических применений, в масштабе около одного миллиона цилиндров в год.
Задача
Цилиндровые гильзы длинные, тяжёлые и круглые. Требуется равномерное покрытие по всей окружности и по всей длине, а при объёмах заказчика линия не может замедляться для ручной обработки каждой гильзы.
Решение MUSI
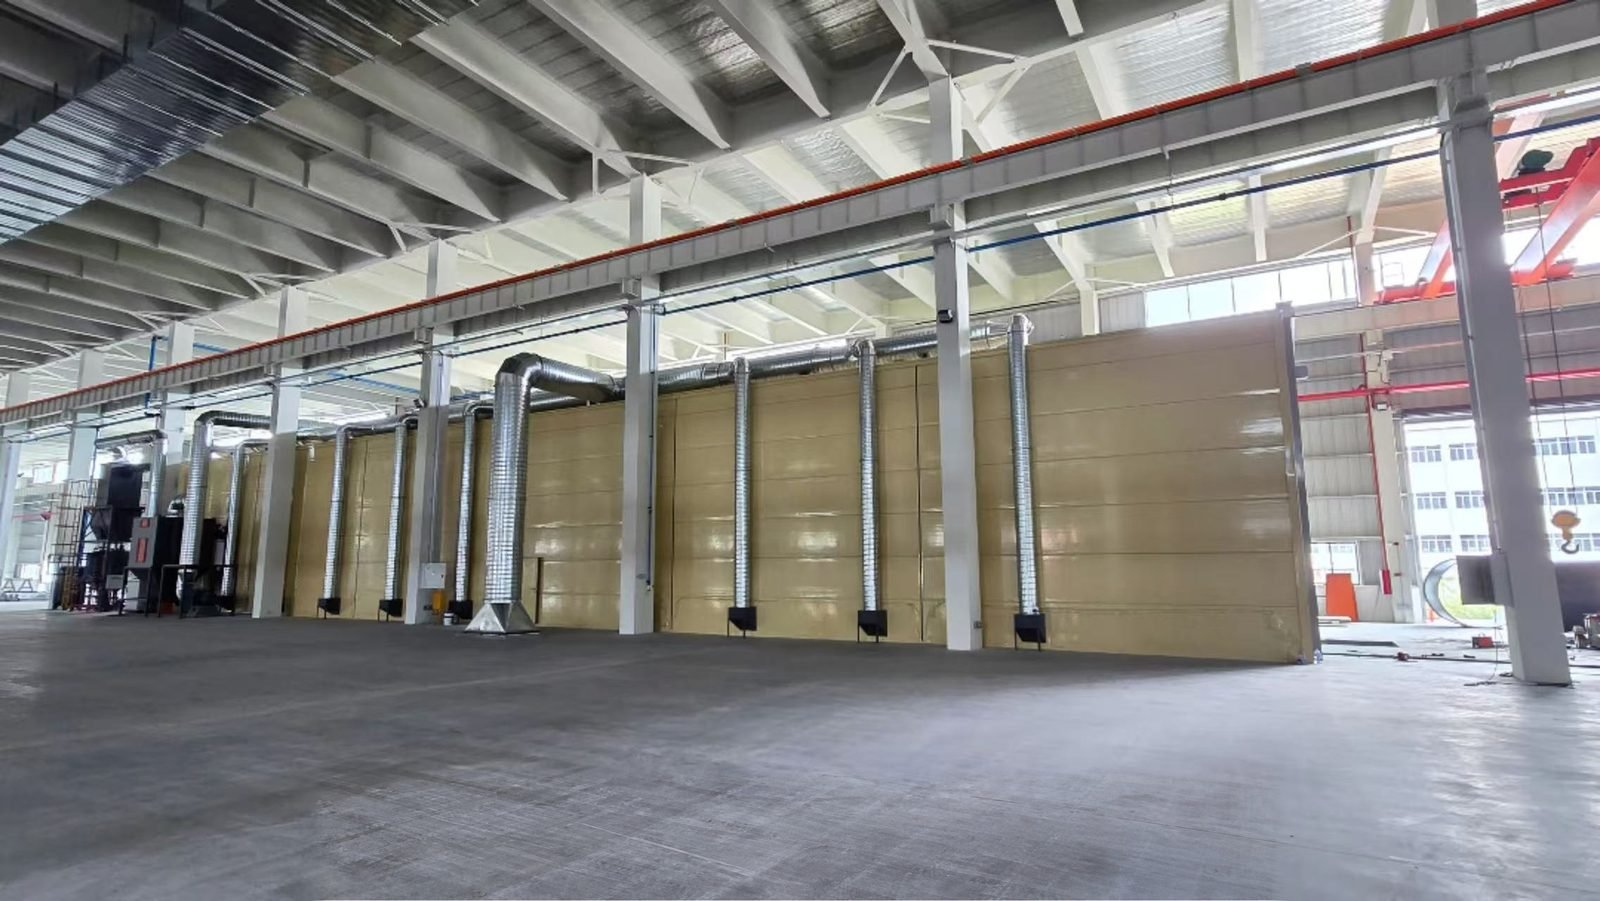
MUSI организовала линию для длинных цилиндрических деталей: конвейер и подвесной метод, которые обеспечивают устойчивость гильз по всей длине, камеры напыления, установленные последовательно, чтобы покрытие равномерно наносилось по всей окружности трубы, и отверждение, рассчитанное на длины гильз в производстве.
Состав оборудования
- Предварительная обработка
- Конвейер для длинных цилиндрических деталей
- Камеры напыления последовательно с вытяжными воздуховодами
- Печь отверждения
- Очистка выхлопных газов
Результаты
Линия работает как часть регулярного производства цилиндров заказчика, равномерно покрывая гильзы по всей длине при производственном объёме.
Логика выбора: почему выбрана эта конфигурация
Последовательные камеры, через которые гильза проходит в фиксированной ориентации, были выбраны вместо одной камеры с вращением, потому что гильзы при таком объеме невозможно поворачивать вручную, а подвешивание их для вращения было неустойчивым при их длине. Конвейер и подвес, разработанные для длинных цилиндрических деталей, не дают гильзам раскачиваться, что и позволяет получать равномерную пленку по всей длине на производственной скорости.
Объём поставки и ключевые компоненты
| Статья | Характеристика | Примечания |
|---|---|---|
| Предварительная обработка | Для обработанных гильз цилиндров | |
| Конвейер | Для длинных цилиндрических деталей — устойчивое подвешивание | |
| Окрасочные камеры | Последовательно с вытяжной вентиляцией | Равномерное покрытие по окружности ствола |
| Печь отверждения | Размер соответствует длине ствола | |
| Очистка выхлопных газов |
Ключевые компоненты
Ключевые компоненты доступны от международных брендов, конфигурируются под спецификацию заказчика, что позволяет закупать запасные части локально в течение всего срока службы линии. Указанные ниже бренды являются обычными вариантами для данного типа оборудования; фактически установленные бренды фиксируются в спецификации договора.
| Компонент | Бренды по запросу |
|---|---|
| Автоматические жидкостные пистолеты, насосы и дозаторы 2K | Graco ProMix 2KS, Sames Airmix, WAGNER AirCoat, Nordson, Binks (Carlisle Fluid Technologies) |
| Газовые горелки для печей и сушилок | Riello RS series, Weishaupt monarch WM-G, Baltur TBG, Honeywell Maxon OVENPAK, Eclipse |
| ПЛК и HMI | Siemens SIMATIC S7-1500, Mitsubishi Electric MELSEC iQ-R, Schneider Electric Modicon, OMRON NX, Rockwell Automation Allen-Bradley |
| Преобразователи частоты | ABB ACS580, Siemens SINAMICS G120, Danfoss VLT, Schneider Electric Altivar, Yaskawa, Mitsubishi Electric |
| Конвейерные мотор-редукторы | SEW-EURODRIVE, NORD DRIVESYSTEMS, Bonfiglioli, Siemens, Sumitomo Drive Technologies |
| Потолочный фильтр кабины и фильтрующий материал воздухозаборника | Freudenberg Viledon, AAF SureStop, Camfil, MANN+HUMMEL |
| Насосы и химикаты для предварительной обработки | Grundfos CR, KSB Etanorm, Xylem; Henkel BONDERITE, Chemetall Gardobond, PPG Zircobond, Nippon Paint |
| Датчики и терморегуляторы | SICK, Pepperl+Fuchs, OMRON E5CC, Honeywell UDC, Yokogawa UT, ifm, KEYENCE |
Не входит в объем поставки
- Строительные работы, фундаменты и приямки
- Инженерные системы здания до границы установки: электроснабжение, газ, сжатый воздух, водоснабжение и водоотведение
- Местные разрешения, согласования выбросов и инспекции третьих сторон
- Поставка краски или порошка, если иное не указано в договоре
Услуги, включённые в каждую линию: инженерное проектирование, изготовление, документация по отгрузке, шеф-монтаж, пусконаладка, обучение операторов, гарантия и запасные части.
Типичная программа
Приведённые ниже сроки типичны для оборудования данного класса и даны для планирования; они не являются зафиксированным графиком этого проекта. Полная линия обычно проходит путь от контракта до приёмки за 90–180 дней, отдельный агрегат — за 30–60 дней.
| Этап | Типичная продолжительность | Что происходит |
|---|---|---|
| Обследование площадки и анализ заготовок | 5–10 дней | Удалённый анализ чертежей и фотографий или визит инженера |
| Планировка и детальный проект | 15–30 дней | Подписание компоновочного чертежа, перечня инженерных коммуникаций и спецификации |
| Производство | 45–90 дней | Камеры, печи, конвейер, предварительная обработка и системы управления изготовлены и предварительно собраны на заводе |
| Отгрузка | 20–45 дней | Морская перевозка; оборудование отгружается секциями для сборки на месте |
| Установка | 15–40 дней | Шеф-монтаж MUSI с монтажной бригадой заказчика или бригадой MUSI |
| Пусконаладка, обучение и приёмка | 7–15 дней | Пробные прогоны на деталях заказчика, обучение оператора, акт приёмки |
Применимость и ограничения
Компоновка применима к круглым стволам и сборкам в пределах длины и массы подвески; очень длинные цилиндры для кранов или морского применения могут потребовать напольную систему манипулирования. Обработанные поверхности штоков маскируются согласно чертежу заказчика, что определяет часть времени цикла.
Результаты, приведённые в данном тематическом исследовании, отражают указанные рабочие условия и не должны интерпретироваться как гарантированная производительность при других параметрах сырья, производства, окружающей среды или площадки.
Послепродажное обслуживание и запасные части
Гарантия на линию окраски MUSI действует с момента приёмки: 12 месяцев на всю линию, за исключением расходных материалов, 36 месяцев на критические компоненты, такие как двигатели, приводы и ПЛК, и 60 месяцев на конструкционные детали, такие как стальные конструкции, воздуховоды и корпуса печей. Неисправности в пределах гарантии, за исключением неправильного использования, устраняются бесплатно.
Поддержка начинается с удалённого обслуживания: служба поддержки работает круглосуточно, предварительная диагностика с рекомендациями предоставляется в течение 2 часов, а при необходимости выезда на место инженер добирается до любого крупного города в течение 72 часов. Запас запасных частей хранится в головном офисе в Чанчжоу с отправкой в день заказа, и клиенты могут держать выделенный запас деталей в MUSI на случай чрезвычайных ситуаций. Подробности на послепродажное обслуживание странице.
Часто задаваемые вопросы
Как равномерно наносится покрытие на гильзы гидроцилиндров? Путём их последовательного прохождения через окрасочные камеры, расположенные по порядку, так что каждая камера добавляет покрытие под другим углом, при этом гильза удерживается устойчиво на подвеске, предназначенной для длинных круглых деталей.
Как хромированный шток защищается от краски? Стержни и торцевые поверхности маскируются согласно чертежу заказчика до подачи деталей на линию; маскировка и снятие маскировки являются частью загрузочных станций.
Какая скорость линии возможна при объёме один миллион цилиндров в год? Конвейер и печь были рассчитаны на годовой объём и длины барабанов заказчика; скорость определяется временем отверждения самого длинного барабана.
Почему бы не вращать барабаны в одной камере? При таких длинах и объёмах подвешивание для вращения было нестабильным; последовательные камеры обеспечивают такое же покрытие без вращения детали.
Линия находится в производстве? Да, нанесение покрытия на барабаны по всей их длине при производственном объёме заказчика.
Следующий шаг: предложение по конфигурации для аналогичной линии
Если ваши детали, объёмы или условия производства близки к этому проекту, MUSI может предложить конфигурацию линии и вариант компоновки. Для подготовки предложения нам нужны четыре вещи:
- Фотографии и размеры заготовок с указанием веса и материала
- Требуемая производительность (штук в час или в день, и смены)
- Количество цветов и как часто требуется смена цвета
- Доступная площадь пола и высота потолка с коммуникациями на объекте
Напишите нам в WhatsApp с этими данными или используйте форму запроса.
Опубликовано 2026-09-26 · Обновлено 2026-09-30 · Последняя техническая проверка: 2026-09-30
Получить аналогичное решение
Если ваша отрасль и требования соответствуют этому кейсу, свяжитесь с MUSI чтобы запланировать бесплатную консультацию. Мы разработаем оптимальное решение с учётом ваших конкретных заготовок, производительности и объекта.
Предоставлено Lin Cong, техническим директором MUSI Technology